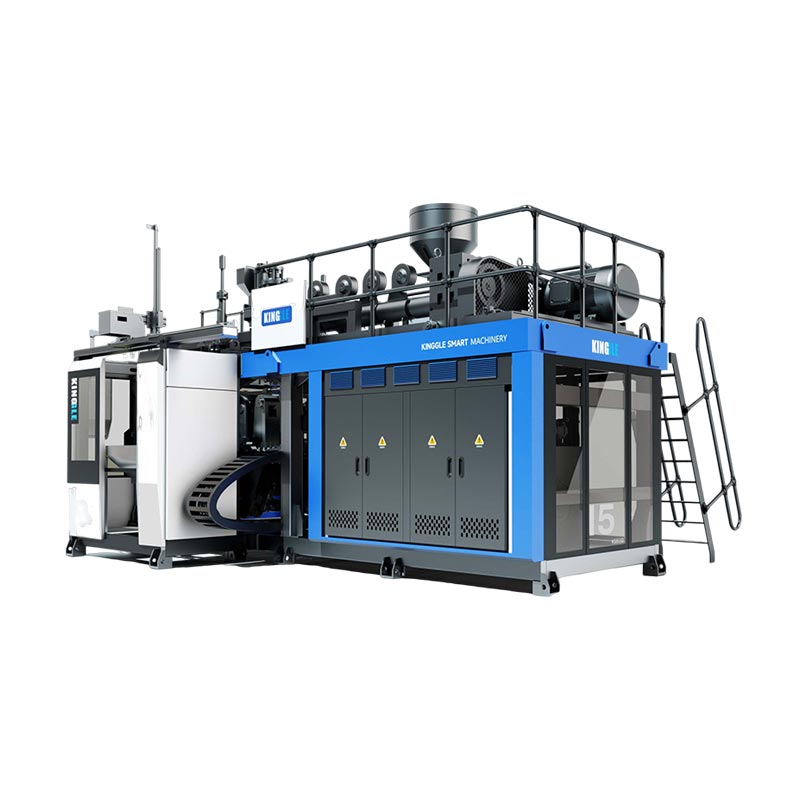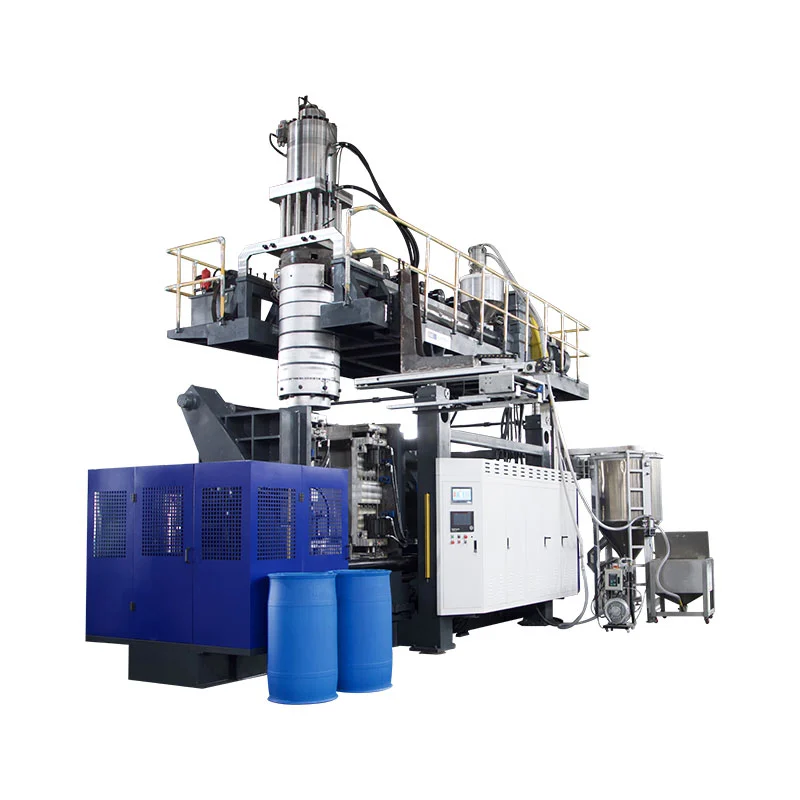
రెండు తలలు, రెండు పారిజన్లు మరియు రెండు కావిటీలు తరచుగా ఒకే ఉత్పత్తి భావనకు చెందినవి-కాని అవి పరస్పరం మార్చుకోలేని పదాలు కాదు. సరైన లేఅవుట్ బాటిల్, అవుట్లెట్ పిచ్, మోల్డ్ స్పేస్ మరియు గ్రాస్ మెల్ట్ డిమాండ్తో మొదలవుతుంది, టార్గెట్ హెడ్ కౌంట్ కాదు.
"ఫోర్-క్యావిటీ బాటిల్ బ్లోయింగ్ మెషిన్" కోసం అడిగే కొనుగోలుదారు నాలుగు-అవుట్లెట్ డై హెడ్, నాలుగు-కేవిటీ మోల్డ్ మరియు ఒకటి లేదా రెండు మోల్డ్ స్టేషన్లను అందుకోవచ్చు. "డబుల్ హెడ్ బ్లో మోల్డింగ్ మెషిన్" కోసం అడిగే మరో కొనుగోలుదారు రెండు ప్యారిసన్లను మాత్రమే సూచిస్తుండవచ్చు. కొటేషన్ ప్రతి మూలకాన్ని జాబితా చేయకపోతే, రెండు పార్టీలు వేర్వేరు పరికరాలను ఊహించుకుంటూ ఒకే సంఖ్యను చర్చించవచ్చు.
ఈ గైడ్ ఆ నిబంధనలను వేరు చేస్తుంది, తల ఎంపిక వెనుక ఉన్న డైమెన్షనల్ పరిమితులను చూపించడానికి ప్రస్తుత Kinggle 2L, 5L మరియు 15L స్పెసిఫికేషన్లను ఉపయోగిస్తుంది మరియు ఉత్పత్తి అవుట్పుట్ను కనిపెట్టకుండా ఒక-, రెండు-, మూడు- మరియు నాలుగు-తల భావనలను పోల్చడానికి మాస్-బ్యాలెన్స్ పద్ధతిని అందిస్తుంది.
మొదట, నాలుగు వేర్వేరు గణనలకు పేరు పెట్టండి
పదంతలమార్కెట్లో వదులుగా వాడుతున్నారు. ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ డై హెడ్ మెల్ట్ను పంపిణీ చేస్తుంది మరియు గొట్టపు పారిసన్ను ఏర్పరుస్తుంది. బహుళ-పారిసన్ డై హెడ్లో అనేక అవుట్లెట్లు ఉన్నాయి. అచ్చు ఆ పారిజన్ల చుట్టూ మూసుకుపోతుంది మరియు ప్రతి అచ్చు కుహరం ఒక భాగాన్ని ఏర్పరుస్తుంది. స్టేషన్ అనేది వాటిని స్వీకరించే పూర్తి అచ్చు మరియు బిగింపు స్థానం. పొర అనేది ఎక్స్ట్రాషన్ మరియు డై-హెడ్ సిస్టమ్ ద్వారా సృష్టించబడిన మెటీరియల్ లేయర్.
| లెక్కించు | భౌతిక అర్థం | ఉదాహరణ కొనుగోలుదారు ప్రశ్న | ఊహించవద్దు |
|---|---|---|---|
| డై-హెడ్ అవుట్లెట్లు | ఒక మౌల్డింగ్ ఈవెంట్లో పారిజన్లు ఉద్భవించే ఓపెనింగ్లు | ప్రతిపాదన సింగిల్, డబుల్, ట్రిపుల్ లేదా ఫోర్ హెడ్? | అవుట్లెట్ కౌంట్ అదే సంఖ్యలో ఆమోదించబడిన బాటిళ్లకు హామీ ఇస్తుంది |
| పారిసన్స్ | అచ్చు ద్వారా సంగ్రహించబడిన గొట్టపు కరిగే పొడవు | ప్యారిసన్ల మధ్య బరువు మరియు సమయం ఎలా సమతుల్యంగా ఉంటాయి? | సమాన అంతరం ఉన్న అవుట్లెట్లు ఎల్లప్పుడూ సమాన పారిజన్లను అందిస్తాయి |
| అచ్చు కావిటీస్ | ఒక అచ్చు దగ్గరగా ఏర్పడిన పార్ట్ ఆకారాలు | అచ్చు ఒక్కో ఈవెంట్కు ఒకటి, రెండు లేదా నాలుగు భాగాలను చేస్తుందా? | ఆ కుహరం గణన అచ్చు స్టేషన్ల సంఖ్యను వివరిస్తుంది |
| స్టేషన్లు | యంత్రం ఉపయోగించే పూర్తి అచ్చు మరియు బిగింపు స్థానాలు | యంత్రం సింగిల్ స్టేషన్ లేదా డబుల్ స్టేషన్? | రెండవ స్టేషన్ రెండవ డై హెడ్ అని |
| పొరలు | గోడ నిర్మాణం అంతటా మెటీరియల్ పొరలు | పార్ట్ మోనోలేయర్ లేదా మల్టీలేయర్? | ఆ "డబుల్ లేయర్" అంటే డబుల్ హెడ్ లేదా డబుల్ కేవిటీ |
స్వతంత్ర పరికర సాహిత్యం అదే వ్యత్యాసాన్ని చూపుతుంది. దిR&B నిరంతర ఎక్స్ట్రూషన్ షటిల్ డేటా షీట్బహుళ అవుట్లెట్లతో డై-హెడ్ కాన్ఫిగరేషన్ల నుండి విడిగా ఒకటి లేదా రెండు-స్టేషన్ క్లాంప్ కాన్ఫిగరేషన్లను జాబితా చేస్తుంది. ఆ విభజన ఏదైనా RFQలో ఉపయోగపడుతుంది: స్టేషన్లు, డై అవుట్లెట్లు, అచ్చు కావిటీస్ మరియు లేయర్లను వేర్వేరు లైన్లలో పేర్కొనండి.
డై హెడ్ గెయిన్ అవుట్లెట్ల వల్ల ఎలాంటి మార్పులు వస్తాయి?
మల్టీ-హెడ్, మల్టీ-డై లేదా మల్టీ-ప్యారిసన్ బ్లో మోల్డింగ్ మెషిన్ సమాంతరంగా అనేక ప్యారిసన్లను సృష్టిస్తుంది. అచ్చు మరియు ప్రక్రియ ప్రతి ప్యారిసన్ను సంగ్రహించడానికి మరియు ఒక బాటిల్ను రూపొందించడానికి రూపొందించబడితే, ఒక్కో అచ్చు ఈవెంట్కు భాగాలు పెరుగుతాయి. లాభం షరతులతో కూడుకున్నది. ప్రతి అవుట్లెట్కు స్థలం, కరిగే ప్రవాహం, ఉష్ణోగ్రత నియంత్రణ మరియు సంబంధిత కుహరం అవసరం.
ఈ రేఖాచిత్రం భావనాత్మకమైనది, కింగ్గల్ టూలింగ్ డ్రాయింగ్ కాదు. రియల్ అవుట్లెట్ డయామీటర్లు, పిచ్, ఫ్లో ఛానెల్లు మరియు కేవిటీ లేఅవుట్ బాటిల్ మరియు మెషీన్పై ఆధారపడి ఉంటాయి. "రెండు తలలు," "మూడు తలలు" మరియు "నాలుగు తలలు" కాబట్టి పూర్తి వివరణలు కాకుండా వివరణలు ప్రారంభమవుతాయి.
మరిన్ని తలలు అందుబాటులో ఉన్న అచ్చు వెడల్పును విభజిస్తాయి
ఒక పెద్ద పారిసన్ యంత్రం యొక్క అందుబాటులో ఉన్న అచ్చు వెడల్పులో ఎక్కువ భాగాన్ని ఉపయోగించవచ్చు. అనేక అవుట్లెట్లు ఆ స్థలాన్ని పంచుకున్నప్పుడు, బాటిల్ వెడల్పు, కేవిటీ పిచ్, మెడ స్థానం, ఫ్లాష్ పాకెట్ మరియు కూలింగ్ కనెక్షన్లు పక్కపక్కనే సరిపోతాయి. అచ్చుకు కావిటీస్ మధ్య తగినంత ఉక్కు మరియు ట్రిమ్మింగ్ మరియు పార్ట్ రిమూవల్ కోసం తగినంత గది కూడా అవసరం.
ఒక్కో ఈవెంట్కు అవసరమైన మొత్తం మెల్ట్ను మరిన్ని హెడ్లు పెంచుతాయి
ఒక స్థూల పారిజన్ బరువు 0.10 కిలోలు ఉంటే, నాలుగు సమానమైన ప్యారిసన్లకు వాటి వాస్తవ బరువులలో ఏదైనా తేడాను పరిగణనలోకి తీసుకునే ముందు ప్రతి మౌల్డింగ్ ఈవెంట్కు 0.40 కిలోలు అవసరం. ఉదాహరణ గణితాన్ని మాత్రమే వివరిస్తుంది; ఇది కింగ్గల్ బాటిల్ స్పెసిఫికేషన్ కాదు. ఈవెంట్ల మధ్య విరామాన్ని తగ్గించడం గంటకు కరిగే డిమాండ్ను మరింత పెంచుతుంది.
ఎక్కువ మంది తలలు నియంత్రించడానికి మరిన్ని స్థానాలను సృష్టిస్తాయి
అచ్చు తెరిచిన తర్వాత కనిపించే నాలుగు సీసాలు నాలుగు సమానమైన ప్రక్రియలను నిరూపించవు. ఒక అవుట్లెట్ వెచ్చగా నడుస్తుంది, ఒక ప్యారిసన్ భిన్నంగా కుంగిపోతుంది, ఒక కుహరం మరింత నెమ్మదిగా చల్లబడుతుంది లేదా ఒక ట్రిమ్మింగ్ స్థానం అదనపు ఫ్లాష్ను వదిలివేయవచ్చు. బహుళ-కావిటీ అవుట్పుట్ని స్థూలంగా లెక్కించాలి మరియు తనిఖీ చేయాలి—సంయుక్త మొత్తంగా మాత్రమే కాదు.
అసలు పోలిక: మెషిన్ ప్లాట్ఫారమ్ ద్వారా ప్రచురించబడిన కింగ్గల్ హెడ్ పరిమితులు
కింగ్గల్ యొక్క ప్రస్తుత నిరంతర ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ పేజీలు అనేక మోడళ్లలో ఐచ్ఛిక రెండు, మూడు మరియు నాలుగు-డై-హెడ్ కాన్ఫిగరేషన్లను వివరిస్తాయి. స్పెసిఫికేషన్ టేబుల్లు సింగిల్ మరియు డబుల్ హెడ్ రిఫరెన్స్ల కోసం ఖచ్చితమైన కొలతలను ప్రచురిస్తాయి. వారు ఈ పేజీల కోసం ట్రిపుల్ లేదా ఫోర్-హెడ్ పిచ్ను ప్రచురించరు, కాబట్టి ఆ లేఅవుట్లకు ఎక్స్ట్రాపోలేషన్ కాకుండా ప్రాజెక్ట్ ఇంజనీరింగ్ అవసరం.
| కింగ్గల్ మోడల్ | స్టేషన్ | గరిష్ట ఉత్పత్తి సామర్థ్యం | గరిష్ట అచ్చు పరిమాణం (W×H) | HDPE ద్రవీభవన సామర్థ్యం | సింగిల్-హెడ్ గరిష్ట డై-పిన్ వ్యాసం | డబుల్ హెడ్ మధ్య దూరం ప్రచురించబడింది | డబుల్-హెడ్ గరిష్ట డై-పిన్ వ్యాసం |
|---|---|---|---|---|---|---|---|
| KGB2L | సింగిల్ | 2 ఎల్ | 360 × 380 మి.మీ | 30 కిలోల/గం | 90 మి.మీ | 130 మి.మీ | 60 మి.మీ |
| KGB2D | రెట్టింపు | 2 ఎల్ | 360 × 380 మి.మీ | 55 కిలోల/గం | 90 మి.మీ | 130 మి.మీ | 60 మి.మీ |
| KGB5L | సింగిల్ | 5 ఎల్ | 410 × 450 మి.మీ | 55 కిలోల/గం | 150 మి.మీ | 150-180 మి.మీ | 80 మి.మీ |
| KGB5D | రెట్టింపు | 5 ఎల్ | 410 × 450 మి.మీ | 80 కిలోల/గం | 150 మి.మీ | 150-180 మి.మీ | 80 మి.మీ |
| KGB15L | సింగిల్ | 15 ఎల్ | 580 × 500 మి.మీ | 100 కిలోల/గం | 220 మి.మీ | 240-280 మి.మీ | 150 మి.మీ |
| KGB15D | రెట్టింపు | 15 ఎల్ | 580 × 550 మి.మీ | 120 కిలోల/గం | 220 మి.మీ | 240-280 మి.మీ | 150 మి.మీ |
Kinggle యొక్క 2L పేజీలు 50 ml నుండి 2 L వరకు అప్లికేషన్లను కూడా వివరిస్తాయి. ఆ పరిధి ఉత్పత్తి కుటుంబాన్ని గుర్తిస్తుంది; శ్రేణిలోని ప్రతి కంటైనర్ ప్రతి తల గణనకు సరిపోతుందని దీని అర్థం కాదు. విస్తృత 2L బాటిల్కు ఒకే అవుట్లెట్ అవసరం కావచ్చు, అయితే అనేక ఇరుకైన సీసాలు బహుళ-కుహర భావనకు సరిపోతాయి. గరిష్ట వాల్యూమ్ మాత్రమే లేఅవుట్ను నిర్ణయించదు.


తల ఎంపిక గురించి కింగ్గల్ డేటా ఏమి వెల్లడిస్తుంది
1. స్టేషన్ కౌంట్ మరియు హెడ్ జ్యామితి స్వతంత్ర ఎంపికలు
2L జతలో, సింగిల్- మరియు డబుల్-స్టేషన్ మోడల్లు రెండూ ఒకే 90 mm సింగిల్-హెడ్ పరిమితి, 130 mm డబుల్-హెడ్ సెంటర్ దూరం మరియు 60 mm డబుల్-హెడ్ డై-పిన్ పరిమితిని ప్రచురిస్తాయి. 5L మరియు 15L జంటలు తమ ప్లాట్ఫారమ్లలో ఒకే నమూనాను అనుసరిస్తాయి. రెండవ స్టేషన్ అచ్చులను ఎలా ప్రత్యామ్నాయంగా మారుస్తుంది; ఇది స్వయంచాలకంగా అవుట్లెట్ కౌంట్ లేదా అవుట్లెట్ పిచ్ని మార్చదు.
2. డబుల్-హెడ్ లేఅవుట్ ఒక్కో అవుట్లెట్కి తక్కువ వ్యాసం అందుబాటులో ఉంటుంది
ప్రతి ప్లాట్ఫారమ్ సింగిల్-హెడ్ రిఫరెన్స్ కంటే డబుల్-హెడ్ రిఫరెన్స్ కోసం చిన్న గరిష్ట డై-పిన్ వ్యాసాన్ని ప్రచురిస్తుంది: 2L వద్ద 60 వర్సెస్ 90 mm, 5L వద్ద 80 వర్సెస్ 150 mm మరియు 15L వద్ద 150 వర్సెస్ 220 mm. ఇది పూర్తి చేసిన బాటిల్ వ్యాసాన్ని అంచనా వేయదు, కానీ "మరొక తలని జోడించు" అనేది కేవలం అవుట్పుట్ సెట్టింగ్ కాదనే విషయాన్ని ఇది చూపిస్తుంది. డై, ప్యారిసన్ మరియు బాటిల్ జ్యామితి కలిసి మారతాయి.
3. పెద్ద ప్లాట్ఫారమ్లు విస్తృత అచ్చు మరియు అవుట్లెట్-స్పేసింగ్ సూచనలను ప్రచురిస్తాయి
గరిష్ట అచ్చు సూచన 2L జతపై 360 × 380 mm నుండి 5L జతపై 410 × 450 mm వరకు మరియు 15L జతపై 580 mm వెడల్పు వరకు పెరుగుతుంది. ప్రచురించబడిన డబుల్-హెడ్ సెంటర్ దూరం 130 మిమీ నుండి 150-180 మిమీ మరియు తరువాత 240-280 మిమీ వరకు పెరుగుతుంది. ఈ గణాంకాలు ప్లాట్ఫారమ్ ఎంపికను కేవలం నామమాత్రపు లీటరు మాత్రమే కాకుండా బాటిల్ స్పేసింగ్కు అనుసంధానిస్తాయి.
4. జత చేయబడిన డబుల్-స్టేషన్ నమూనాలు మరింత ద్రవీభవన సామర్థ్యాన్ని ప్రచురిస్తాయి
డబుల్-స్టేషన్ ఉదాహరణలు వారి సింగిల్-స్టేషన్ భాగస్వాముల కంటే అధిక HDPE ద్రవీభవన సామర్థ్యాన్ని ప్రచురించాయి: 2L వద్ద 55 వర్సెస్ 30 kg/h, 5L వద్ద 80 వర్సెస్ 55 kg/h మరియు 15L వద్ద 120 వర్సెస్ 100 kg/h. తేడాలు ఒకే నిష్పత్తిని కలిగి ఉండవు మరియు అవుట్పుట్ గుణకాన్ని నిరూపించవు. ఎక్స్ట్రాషన్ సిస్టమ్ స్టేషన్లు మరియు హెడ్ల మాదిరిగానే అదే గణనలో ఎందుకు ఉందో వారు చూపుతారు.
5. మూడు మరియు నాలుగు-తల క్లెయిమ్లకు ఉత్పత్తి-నిర్దిష్ట డ్రాయింగ్ అవసరం
ఉత్పత్తి వివరణలు ఫ్లెక్సిబుల్ 2/3/4 మల్టీ-డై-హెడ్ కాన్ఫిగరేషన్లను అనుమతిస్తాయి, కానీ వాటి పట్టికలు సార్వత్రిక ట్రిపుల్ లేదా నాలుగు-తల మధ్య దూరాన్ని పేర్కొనలేదు. డబుల్-హెడ్ రో నుండి ఆ కొలతలను కనిపెట్టడం వల్ల బాటిల్ వెడల్పు, అచ్చు ఉక్కు, పిచ్, మెడ స్థానం మరియు సర్వీస్ యాక్సెస్ విస్మరించబడతాయి. కొనుగోలుదారు యొక్క పార్ట్ డ్రాయింగ్ ఆధారంగా ప్రతిపాదిత తల మరియు అచ్చు లేఅవుట్ సరైన తదుపరి పత్రం.
సీసా నుండి తల గణనను ఎంచుకోండి-కావలసిన గుణకం నుండి కాదు
కొనుగోలుదారు సరఫరాదారుకు పూర్తి ఉత్పత్తి నిర్వచనాన్ని ఇచ్చినప్పుడు ఫ్యాక్టరీ కొటేషన్ మరింత నమ్మదగినదిగా మారుతుంది. ప్రతిపాదిత సాధన కుటుంబం కోసం ఉద్దేశించిన విశాలమైన మరియు భారీ SKUతో ప్రారంభించండి. ఆపై చిన్న ఉత్పత్తులు ఒకే యంత్రాన్ని అసాధ్యమైన రాజీని బలవంతం చేయకుండా భాగస్వామ్యం చేయగలవో లేదో తనిఖీ చేయండి.
బాటిల్ వెడల్పు మరియు మధ్య దూరం
ప్రక్కనే ఉన్న అవుట్లెట్ సెంటర్లైన్ల మధ్య మధ్య దూరం కొలుస్తారు. ప్రతి పారిజన్ సరైన అచ్చు స్థానంలోకి ప్రవేశించడానికి ఇది కుహరం అమరికతో సరిపోలాలి. బాటిల్ బాడీ వెడల్పు అవసరంలో ఒక భాగం మాత్రమే. నెక్ ఫినిషింగ్, హ్యాండిల్, ఫ్లాష్ పాకెట్, పించ్-ఆఫ్ ఏరియా మరియు కావిటీస్ మధ్య అచ్చు గోడ కూడా ఖాళీని వినియోగిస్తాయి.
పార్ట్ వెయిట్ మరియు గ్రాస్ ప్యారిసన్ మాస్
పూర్తయిన బాటిల్ బరువు అనేది ఎక్స్ట్రూడర్ ప్రతి ఈవెంట్కు సరఫరా చేయాల్సిన ద్రవ్యరాశి కాదు. గ్రాస్ ప్యారిసన్లో బాటిల్తో పాటు టాప్ మరియు బాటమ్ ఫ్లాష్ మరియు ఏదైనా ఇతర కత్తిరించిన మెటీరియల్ కోసం క్యాప్చర్ చేయబడిన మెటీరియల్ ఉంటుంది. ఒక స్థానం యొక్క స్థూల ద్రవ్యరాశిని అన్ని సక్రియ స్థానాలతో గుణించండి, ఆపై ప్రణాళికాబద్ధమైన ఈవెంట్ రేటుతో మొత్తంని ఎక్స్ట్రాషన్ సిస్టమ్తో సరిపోల్చండి.
శీతలీకరణ మరియు తొలగింపు
మరింత కావిటీస్ ప్రతి అచ్చు దగ్గరగా తొలగించడానికి మరింత వేడి సృష్టించవచ్చు. అసమాన నీటి మార్గాలు ఒక కుహరాన్ని నెమ్మదిగా ఉండేలా చేస్తాయి. అచ్చు తెరిచిన తర్వాత, సెల్ తప్పనిసరిగా వేరుచేయాలి, కత్తిరించాలి, పరీక్షించాలి మరియు ఘర్షణలు లేదా అధికంగా చేరడం లేకుండా ప్రతి భాగాన్ని తెలియజేయాలి. దిగువ పరికరాలు ఇప్పటికే ఉత్పత్తి అడ్డంకిగా ఉన్నప్పుడు అచ్చు యంత్రం దాని కదలికను పూర్తి చేయగలదు.
SKU వ్యూహం
అధిక-కుహరం అచ్చు స్థిరమైన, ఇరుకైన బాటిల్ కుటుంబానికి సరిపోతుంది. ఆర్డర్లు తక్కువగా ఉన్నప్పుడు, డిజైన్లు తరచుగా మారినప్పుడు లేదా SKUలలో ఎక్కువ భాగం ఒకే పిచ్ని ఉపయోగించలేనప్పుడు ఇది తక్కువ ఆకర్షణీయంగా ఉండవచ్చు. SKU ద్వారా వార్షిక మంచి-భాగం డిమాండ్ మరియు మార్పు సమయాన్ని సరిపోల్చండి. కర్మాగారంలోని మిగిలిన వారు ఆ సామర్థ్యాన్ని ఉపయోగించగలిగితే మినహా ప్రతి అచ్చును ఒక కాలానుగుణ శిఖరం చుట్టూ పరిమాణం చేయవద్దు.
ఈవెంట్లు, భాగాలు మరియు మాస్ బ్యాలెన్స్తో వాస్తవిక అవుట్పుట్ను లెక్కించండి
విక్రయించదగిన బాటిళ్లను అంచనా వేయడానికి కాటలాగ్ డ్రై సైకిల్ మరియు హెడ్ కౌంట్ సరిపోవు. కనెక్ట్ చేయబడిన రెండు గణనలను ఉపయోగించండి: ఒకటి ఆమోదించబడిన భాగాల కోసం మరియు మరొకటి స్థూల మెల్ట్ డిమాండ్ కోసం.
గంటకు మంచి భాగాలు = గంటకు స్థిరమైన మౌల్డింగ్ ఈవెంట్లు × ఈవెంట్కు ఏర్పడిన భాగాలు × అంగీకరించబడిన భిన్నం
స్థూల మెల్ట్ డిమాండ్ (kg/h) = గంటకు స్థిరమైన మౌల్డింగ్ ఈవెంట్లు × ఒక్కో ఈవెంట్కు మొత్తం స్థూల పారిజన్ ద్రవ్యరాశి (కిలో)
ఆమోదించబడిన భిన్నం తప్పనిసరిగా కొనుగోలుదారు యొక్క నాణ్యత నిర్వచనం మరియు అంగీకరించిన ట్రయల్ లేదా నిజాయితీ ప్రణాళిక అంచనా నుండి రావాలి. మొత్తం స్థూల పారిజన్ ద్రవ్యరాశి అనేది ఒక ఈవెంట్లో ఉపయోగించిన అన్ని ప్యారిసన్ల మొత్తం. నాలుగు అవుట్లెట్లు ఒకే విధమైన ద్రవ్యరాశిని అందించకపోతే, వాటిని జోడించే ముందు నాలుగు స్థానాలను విడివిడిగా రికార్డ్ చేయండి.
ఒక పారదర్శక ఊహాత్మక ఉదాహరణ
ప్రతిపాదిత నాలుగు-అవుట్లెట్ లేఅవుట్ ఒక్కో ఈవెంట్కు నాలుగు బాటిళ్లను ఏర్పరుస్తుంది. స్థిరమైన ట్రయల్ సమయంలో-పొడి చక్రం కాదు-సెల్ గంటకు 300 మౌల్డింగ్ ఈవెంట్లను పూర్తి చేస్తుంది. అంగీకరించిన అంగీకారం భిన్నం 0.97 అయితే, లెక్కించిన మంచి అవుట్పుట్ గంటకు 300 × 4 × 0.97 = 1,164 బాటిళ్లు. ఒక ఈవెంట్కు మొత్తం స్థూల పారిసన్ ద్రవ్యరాశి 0.44 కిలోలు అయితే, స్థూల మెల్ట్ డిమాండ్ 300 × 0.44 = 132 కిలోలు/గం.
ఆ సంఖ్యలు బోధనా ఉదాహరణ మాత్రమే మరియు కింగ్గల్ మోడల్ ఫలితం కాదు. నాలుగు-తల యంత్రం స్వయంచాలకంగా ఎందుకు సరిపోదని వారు ప్రదర్శిస్తారు: ప్రతిపాదిత ఎక్స్ట్రూడర్కు పదార్థం మరియు షరతుల కోసం ధృవీకరించబడిన సామర్థ్యం అవసరం, అయితే శీతలీకరణ మరియు అన్ని దిగువ దశలు ఈవెంట్ రేటు మరియు నాణ్యతను కొనసాగించాల్సిన అవసరం ఉంది. కొనుగోలు నిర్ణయం తీసుకునే ముందు కొలిచిన ప్రాజెక్ట్ డేటాను ప్రత్యామ్నాయం చేయండి.
కింగ్గల్ యొక్కనిరంతర బ్లో అచ్చు యంత్రం గైడ్స్టేషన్ కౌంట్, డై-హెడ్ కావిటీస్ మరియు సైకిల్ టైమ్ ఎలా మిళితం అవుతుందో వివరిస్తుంది. ప్లాంట్ ప్లానింగ్ కోసం, విద్యుత్, కంప్రెస్డ్-గాలి మరియు శీతలీకరణ పరిస్థితులను కూడా ధృవీకరించండిబ్లో మోల్డింగ్ మెషిన్ యుటిలిటీ గైడ్.
ఫ్యాక్టరీ కమీషనింగ్: ప్రతి అవుట్లెట్ మరియు కేవిటీని స్థానంగా అర్హత పొందండి
మిశ్రమ సగటు బలహీన స్థితిని దాచగలదు. మూడు సీసాలు బరువును తనిఖీ చేసి, ఒకటి తేలికగా ఉంటే, ఒక కుహరం అస్థిరంగా ఉన్నప్పటికీ వాటి సగటు ఆమోదయోగ్యమైనదిగా కనిపిస్తుంది. ఫ్యాక్టరీ అంగీకారం మరియు ప్రారంభ సమయంలో, ప్రతి డై అవుట్లెట్ మరియు కేవిటీ పొజిషన్ను లేబుల్ చేయండి మరియు ట్రిమ్ చేయడం మరియు తనిఖీ చేయడం ద్వారా ఆ గుర్తింపును సంరక్షించండి.
పొజిషన్-బై-పొజిషన్ బేస్లైన్ను ఏర్పాటు చేయండి
- యంత్రం, డై హెడ్, అచ్చు, రెసిన్ లాట్, రెసిపీ మరియు యుటిలిటీ పరిస్థితులను గుర్తించండి.
- ప్రతి అవుట్లెట్/కుహరం స్థానం నుండి వరుసగా భాగాలను సేకరించండి.
- అంగీకరించిన సురక్షిత ట్రయల్ పద్ధతి అనుమతించిన స్థూల పారిజన్ ద్రవ్యరాశిని రికార్డ్ చేయండి.
- ప్రతి స్థానానికి పూర్తి బరువు మరియు అదే క్లిష్టమైన గోడ స్థానాలను కొలవండి.
- పించ్-ఆఫ్, మెడ ముగింపు, ఫ్లాష్, కొలతలు, ప్రదర్శన మరియు లీక్ పనితీరును తనిఖీ చేయండి.
- ఈవెంట్ విరామం, తిరస్కరణలు, అలారాలు, మాన్యువల్ జోక్యం మరియు దిగువ స్టాప్లను రికార్డ్ చేయండి.
- ఏదైనా ఆమోదించబడిన సర్దుబాటు తర్వాత స్థిరమైన పరిస్థితులు పునరుద్ధరించబడిన తర్వాత పునరావృతం చేయండి.
ఒక సమయంలో ఒక నియంత్రిత కారకాన్ని మార్చండి
ఒక ప్యారిసన్ భిన్నంగా ఉంటే, ముందుగా ప్యాటర్న్ డై అవుట్లెట్, కేవిటీ, కూలింగ్ సర్క్యూట్ లేదా డౌన్స్ట్రీమ్ పొజిషన్ను అనుసరిస్తుందో లేదో నిర్ణయించుకోండి. ఒకేసారి అనేక HMI విలువలను సర్దుబాటు చేయడం కంటే సమన్వయ రికార్డు చాలా ఉపయోగకరంగా ఉంటుంది. కింగ్గల్ యొక్కHMI సెట్టింగ్లు మరియు అలారం గైడ్రెసిపీని మార్చే ముందు సాక్ష్యాన్ని రికార్డ్ చేయమని సిఫార్సు చేస్తుంది.
మొత్తం బరువు మాత్రమే కాకుండా, గోడ పంపిణీని తనిఖీ చేయండి
రెండు సీసాలు ఒకే బరువును కలిగి ఉంటాయి మరియు ఇప్పటికీ వేర్వేరు పదార్థాలను పంపిణీ చేస్తాయి. భాగానికి సంబంధించిన నిర్వచించిన భుజం, శరీరం, హ్యాండిల్, బేస్ మరియు పించ్-ఆఫ్ స్థానాలను సరిపోల్చండి. ప్రాజెక్ట్ ప్రోగ్రామ్ చేయబడిన గోడ నియంత్రణను ఉపయోగిస్తుంటే, దిపారిసన్ ప్రోగ్రామింగ్ గైడ్కొలిచిన ప్రాంతాలకు ప్రోగ్రామ్ పాయింట్లను కనెక్ట్ చేయడానికి నిర్మాణాత్మక పద్ధతిని అందిస్తుంది.
ఆమోదించబడిన ట్రయల్ను నిర్వహణ సూచనగా మార్చండి
ఆమోదించబడిన స్థానం డేటా, ఉష్ణోగ్రత పరిస్థితులు, శుభ్రపరిచే స్థితి, నీటి పరిస్థితులు మరియు సాధన గుర్తింపును ఉంచండి. ఒక స్థానం తర్వాత డ్రిఫ్ట్ అయినప్పుడు, నిర్వహణ దానిని అసలు బేస్లైన్తో పోల్చవచ్చు. దినివారణ నిర్వహణ చెక్లిస్ట్ఆ పరిశీలనలను సాధారణ తనిఖీల్లోకి తీసుకువెళ్లవచ్చు.
సాధారణ కలయికలు-మరియు ప్రతి వివరణ ఇప్పటికీ తెరిచి ఉంటుంది
| చిన్న వివరణ | బహుశా దీని అర్థం ఏమిటి | RFQ ఇంకా ఏమి నిర్ధారించాలి |
|---|---|---|
| డబుల్-హెడ్, రెండు-కుహరం యంత్రం | రెండు పారిజన్లు ప్రతి అచ్చు ఈవెంట్కు రెండు అచ్చు కావిటీలను అందిస్తాయి | స్టేషన్ కౌంట్, అవుట్లెట్ పిచ్, మోల్డ్ సైజు, పార్ట్ వెయిట్, ఎక్స్ట్రాషన్ కెపాసిటీ మరియు డౌన్స్ట్రీమ్ స్కోప్ |
| నాలుగు తలల బాటిల్ బ్లోయింగ్ మెషిన్ | నాలుగు డై అవుట్లెట్లు సమాంతరంగా నాలుగు ప్యారిసన్లను ఏర్పరుస్తాయి | అచ్చుకు నాలుగు సంబంధిత కావిటీలు ఉన్నాయా, ఖచ్చితమైన పిచ్ మరియు అన్ని SKUలు సరిపోతాయా |
| డబుల్ స్టేషన్, డబుల్ హెడ్ మెషిన్ | రెండు-అవుట్లెట్ డై సిస్టమ్ చుట్టూ రెండు అచ్చు స్టేషన్లు ప్రత్యామ్నాయంగా ఉంటాయి | మోల్డ్ సెట్ల సంఖ్య, ఈవెంట్ సీక్వెన్స్, మెల్ట్ డిమాండ్, రిమూవల్ మెథడ్ మరియు హామీ ఇవ్వబడిన ట్రయల్ పరిస్థితులు |
| నాలుగు-కావిటీ బ్లో అచ్చు యంత్రం | ఒక అచ్చు దగ్గరగా నాలుగు భాగాలను ఏర్పరుస్తుంది | డై అవుట్లెట్ అమరిక, స్టేషన్ కౌంట్, కేవిటీ బ్యాలెన్స్, కూలింగ్ మరియు ఆమోదించబడిన అవుట్పుట్ |
| డబుల్ లేయర్, డబుల్ హెడ్ మెషిన్ | ఒక బహుళస్థాయి వ్యవస్థ రెండు అవుట్లెట్లను అందించవచ్చు | ఎక్స్ట్రూడర్ కౌంట్, మెటీరియల్ స్ట్రక్చర్, లేయర్ నిష్పత్తులు, స్క్రాప్ రూట్, అవుట్లెట్లు, కావిటీస్ మరియు స్టేషన్లు |
“ప్లాస్టిక్ బాటిల్ మేకింగ్ మెషిన్,” “HDPE బాటిల్ బ్లోయింగ్ మెషిన్,” “ఎక్స్ట్రషన్ బాటిల్ మెషిన్,” “మల్టీ-డై హెడ్ బ్లో మోల్డర్” మరియు “మల్టీ-పారిసన్ ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషిన్” అన్నీ సంబంధిత పరికరాల కోసం శోధనలలో కనిపిస్తాయి. ఆ మార్కెటింగ్ పేర్లు మారినప్పుడు కూడా సాంకేతికంగా పూర్తి వివరణ అర్థమయ్యేలా ఉండాలి.
మల్టీ-హెడ్ బ్లో మోల్డింగ్ ప్రాజెక్ట్ కోసం RFQ చెక్లిస్ట్
ప్రతి సరఫరాదారుకు ఒకే ఉత్పత్తి మరియు ఫ్యాక్టరీ ఇన్పుట్లను పంపండి. ప్రాజెక్ట్ హామీల నుండి వేరు చేయబడిన కేటలాగ్ రిఫరెన్స్లతో ప్రతి కొటేషన్ను ఒకే క్రమంలో ప్రతిస్పందించమని అడగండి.
| RFQ సమూహం | అందించాల్సిన సమాచారం | అవసరమైన సరఫరాదారు ప్రతిస్పందన |
|---|---|---|
| ఉత్పత్తి | 2D/3D డ్రాయింగ్ లేదా నమూనాలు, సామర్థ్యం, గరిష్ట కొలతలు, మెడ, హ్యాండిల్, పార్టింగ్ లైన్ మరియు ట్రిమ్ జ్యామితి | అనుకూలమైన మెషిన్ ప్లాట్ఫారమ్, ఓరియంటేషన్, కేవిటీ లేఅవుట్ మరియు ఏదైనా డిజైన్ ఆందోళనలు |
| మెటీరియల్ | ఖచ్చితమైన రెసిన్ గ్రేడ్, రంగు/సంకలితాలు, రీగ్రైండ్ లేదా PCR ప్లాన్ మరియు సరఫరాదారు డేటా | ప్రతిపాదిత స్క్రూ/ఎక్స్ట్రషన్ స్కోప్, ప్రాసెసింగ్ అంచనాలు మరియు ట్రయల్ మెటీరియల్ అవసరం |
| మాస్ మరియు నాణ్యత | పూర్తయిన బరువు, అంచనా వేసిన స్థూల పారిసన్/ఫ్లాష్, క్లిష్టమైన గోడలు, కొలతలు మరియు క్రియాత్మక పరీక్షలు | ట్రయల్ పద్ధతి, స్థానం మరియు అంగీకార నిర్వచనం ద్వారా నమూనా |
| అవుట్పుట్ | గంటకు మంచి భాగాలు, షిఫ్ట్/సంవత్సరం వాల్యూమ్, SKU మిక్స్ మరియు ఛేంజ్ఓవర్ ఫ్రీక్వెన్సీ అవసరం | గంటకు ఈవెంట్లు, ఈవెంట్కు భాగాలు, ఆమోదించబడిన భిన్నం మరియు స్థూల కరిగే గణన |
| టూలింగ్ | ఇప్పటికే ఉన్న అచ్చులు లేదా ఇష్టపడే కుహరం భావన | అవుట్లెట్ కౌంట్, మధ్య దూరం, డై-పిన్ పరిధి, అచ్చు పరిమాణం, కుహరం పిచ్, అచ్చు సెట్లు మరియు శీతలీకరణ రూపకల్పన |
| యంత్రం | ప్రాధాన్య ఆటోమేషన్ స్థాయి మరియు ఫ్యాక్టరీ పరిమితులు | స్టేషన్ కౌంట్, బిగింపు, ఎక్స్ట్రూడర్, నియంత్రణలు, టేక్-అవుట్ మరియు చేర్చబడిన ఎంపికలు |
| ఫ్యాక్టరీ | శక్తి ప్రమాణం, గాలి/నీటి పరిస్థితులు, పరిసర పరిమితులు, నేల, ఎత్తు మరియు ట్రైనింగ్ మార్గం | ప్రాజెక్ట్ యుటిలిటీ షీట్, సాధారణ అమరిక, పునాది/లోడింగ్ మరియు సర్వీస్-క్లియరెన్స్ అవసరాలు |
| దిగువన | ట్రిమ్మింగ్, లీక్ టెస్టింగ్, కన్వేయింగ్, లేబులింగ్, ప్యాకింగ్ మరియు స్క్రాప్-హ్యాండ్లింగ్ ప్లాన్ | ప్రతి చేర్చబడిన మరియు కొనుగోలుదారు-సరఫరా చేసిన దశకు సామర్థ్యం మరియు ఇంటర్ఫేస్ సరిహద్దు |
పరీక్ష షరతులు లేకుండా అవుట్పుట్ లైన్ను అంగీకరించవద్దు
ఉపయోగకరమైన అంగీకార పత్రం బాటిల్ డ్రాయింగ్, మెటీరియల్ గ్రేడ్, పూర్తి మరియు స్థూల బరువు, క్రియాశీల అవుట్లెట్లు మరియు కావిటీస్, అచ్చు శీతలీకరణ పరిస్థితులు, స్థిరమైన రన్ విండో, నాణ్యత పరీక్షలు, నమూనా ప్రణాళిక మరియు దిగువ పరికరాలను కలిగి ఉంటుంది. ఇది స్థానం ద్వారా ఆమోదించబడిన భాగాలను రికార్డ్ చేస్తుంది. ఆ షరతులు లేకుండా, “pcs/h” యంత్ర కదలికను, తనిఖీకి ముందు ఏర్పడిన భాగాలు లేదా మంచి ప్యాక్ చేసిన సీసాలు-మూడు వేర్వేరు ఫలితాలు వివరించవచ్చు.
కొనుగోలు ఆర్డర్ను ఫ్రీజ్ చేయడానికి ముందు లేఅవుట్ కోసం అడగండి
చివరి డ్రాయింగ్ అచ్చు కావిటీస్, మోల్డ్ మరియు ప్లేటెన్ సరిహద్దులు, బ్లో పిన్స్, ట్రిమ్మింగ్ లేదా డిఫ్లాషింగ్ పద్ధతి, టేక్-అవుట్ పాత్ మరియు సర్వీస్ క్లియరెన్స్లకు వ్యతిరేకంగా డై-అవుట్లెట్ సెంటర్లైన్లను చూపాలి. ట్రిపుల్- లేదా నాలుగు-తల కింగ్గల్ అభ్యర్థన కోసం, ప్రాజెక్ట్-నిర్దిష్ట పిచ్ నిర్ధారించబడిన ఈ డ్రాయింగ్; ఇది ప్రచురించబడిన డబుల్-హెడ్ టేబుల్ నుండి ఊహించకూడదు.
తరచుగా అడిగే ప్రశ్నలు
మల్టీ-హెడ్ బ్లో మోల్డింగ్ మెషిన్ అంటే ఏమిటి?
ఒక మల్టీ-హెడ్ బ్లో మోల్డింగ్ మెషిన్ ఒక మోల్డింగ్ ఈవెంట్లో అనేక ప్యారిసన్లను రూపొందించడానికి అనేక అవుట్లెట్లతో డై-హెడ్ అమరికను ఉపయోగిస్తుంది. అవుట్లెట్ కౌంట్, మధ్య దూరం మరియు డై సైజు తప్పనిసరిగా బాటిల్ మరియు అచ్చు-కుహరం లేఅవుట్తో సరిపోలాలి.
డబుల్-హెడ్ మెషిన్ రెండు-కుహర యంత్రం వలె ఉందా?
సంఖ్య. డబుల్ హెడ్ రెండు డై అవుట్లెట్లు లేదా ప్యారిసన్లను వివరిస్తుంది; రెండు కుహరం అచ్చులో రెండు భాగాల ఆకారాలను వివరిస్తుంది. అవి సాధారణంగా సరిపోలిన రెండు-భాగాల లేఅవుట్గా రూపొందించబడ్డాయి, అయితే కొటేషన్ రెండింటినీ విడిగా పేర్కొనాలి.
నాలుగు తలల బ్లో అచ్చు యంత్రం నాలుగు రెట్లు ఎక్కువ బాటిళ్లను తయారు చేస్తుందా?
స్వయంచాలకంగా కాదు. ఇది ప్రతి మోల్డింగ్ ఈవెంట్కు మరిన్ని భాగాలను ఏర్పరుస్తుంది, అయితే వాస్తవమైన మంచి అవుట్పుట్ స్థిరమైన ఈవెంట్ రేటు, మొత్తం స్థూల మెల్ట్ డిమాండ్, అవుట్లెట్ మరియు కేవిటీ బ్యాలెన్స్, కూలింగ్, ట్రిమ్మింగ్, టెస్టింగ్ మరియు ఆమోదించబడిన నాణ్యతపై ఆధారపడి ఉంటుంది.
డై-హెడ్ సెంటర్ దూరం ఎలా ఎంపిక చేయబడింది?
ప్రతిపాదిత కేవిటీ పిచ్ మరియు ఉత్పత్తి లేఅవుట్ నుండి మధ్య దూరం ఎంచుకోబడింది. బాటిల్ వెడల్పు, మెడ స్థానం, ఫ్లాష్ పాకెట్స్, మోల్డ్ స్టీల్, కూలింగ్, బ్లో పిన్స్, ట్రిమ్మింగ్ మరియు రిమూవల్ స్పేస్ అన్నీ తుది కోణాన్ని ప్రభావితం చేస్తాయి.
ఒక యంత్రం సింగిల్ మరియు మల్టీ-హెడ్ ఉత్పత్తి మధ్య మారగలదా?
తగిన ఇంజినీరింగ్ ప్లాట్ఫారమ్లో వేరే డై-హెడ్ లేదా టూలింగ్ అమరిక సాధ్యమవుతుంది, కానీ అది ఊహించకూడదు. సరఫరాదారుతో మెకానికల్ ఫిట్, ఎక్స్ట్రూషన్ స్కోప్, నియంత్రణలు, మార్పు పని, అచ్చు అనుకూలత మరియు కమీషన్ అవసరాలను నిర్ధారించండి.
ఎక్స్ట్రాషన్ బ్లో మోల్డింగ్లో కావిటీల సంఖ్యను ఏది పరిమితం చేస్తుంది?
పరిమితుల్లో ఉత్పత్తి కొలతలు, అందుబాటులో ఉన్న మోల్డ్ మరియు ప్లేటెన్ స్పేస్, అవుట్లెట్ పిచ్, డై అండ్ ప్యారిసన్ జ్యామితి, క్లాంప్ అవసరాలు, ఎక్స్ట్రూషన్ సామర్థ్యం, కూలింగ్ బ్యాలెన్స్, పార్ట్ రిమూవల్ మరియు డౌన్స్ట్రీమ్ కెపాసిటీ ఉన్నాయి.
మల్టీ-క్యావిటీ మెషిన్ కొటేషన్ కోసం నేను ఏ డేటాను పంపాలి?
పార్ట్ డ్రాయింగ్ లేదా నమూనాలు, మెటీరియల్ గ్రేడ్, పూర్తి మరియు స్థూల పారిజన్ బరువు, క్లిష్టమైన గోడలు మరియు పరీక్షలు, అవసరమైన మంచి అవుట్పుట్, SKU ప్లాన్, ఫ్యాక్టరీ యుటిలిటీలు, లేఅవుట్ పరిమితులు మరియు దిగువ అవసరాలను పంపండి.