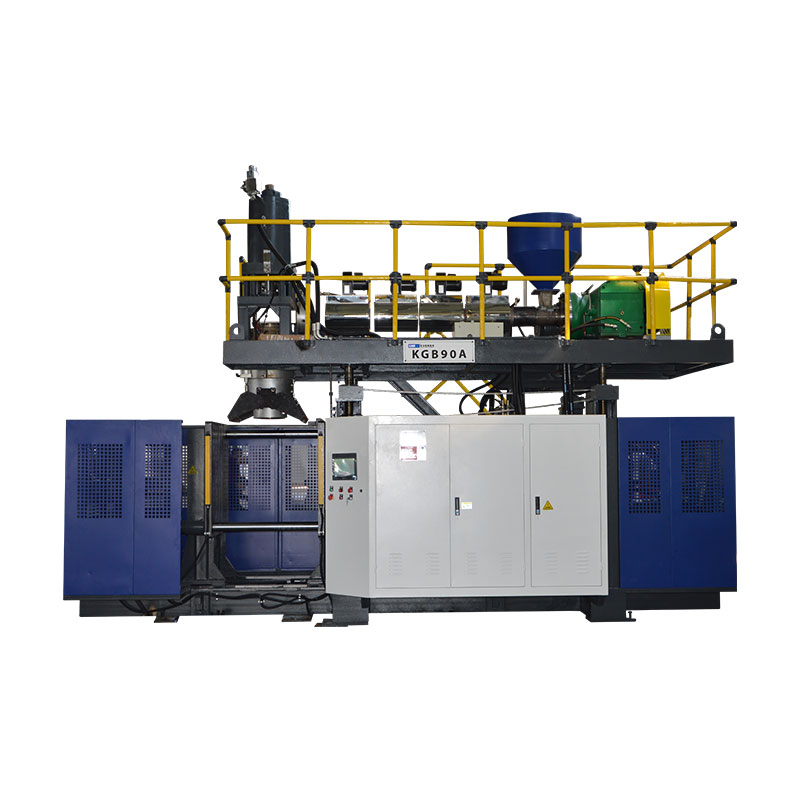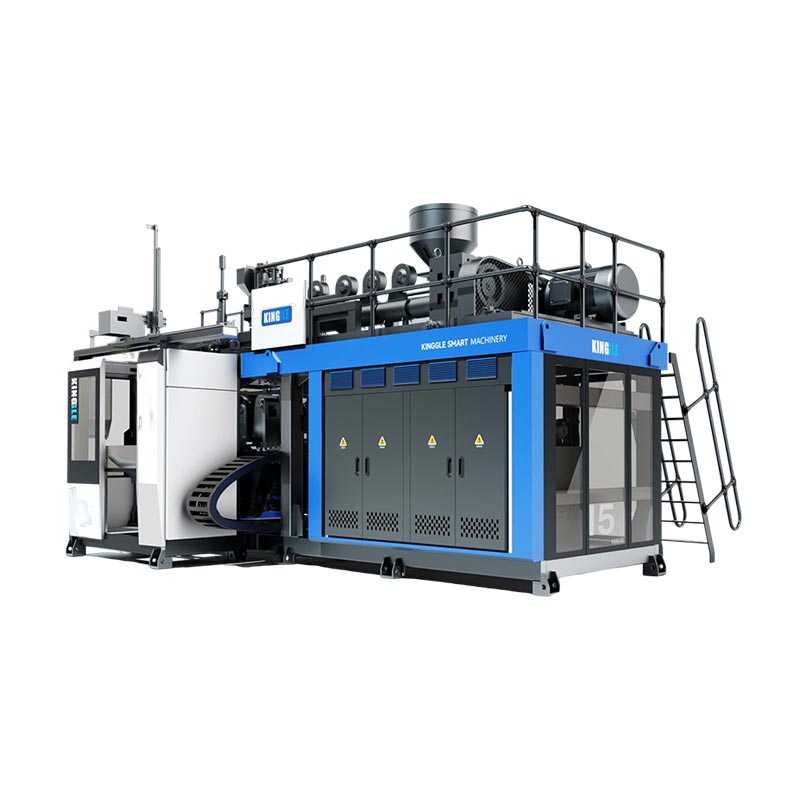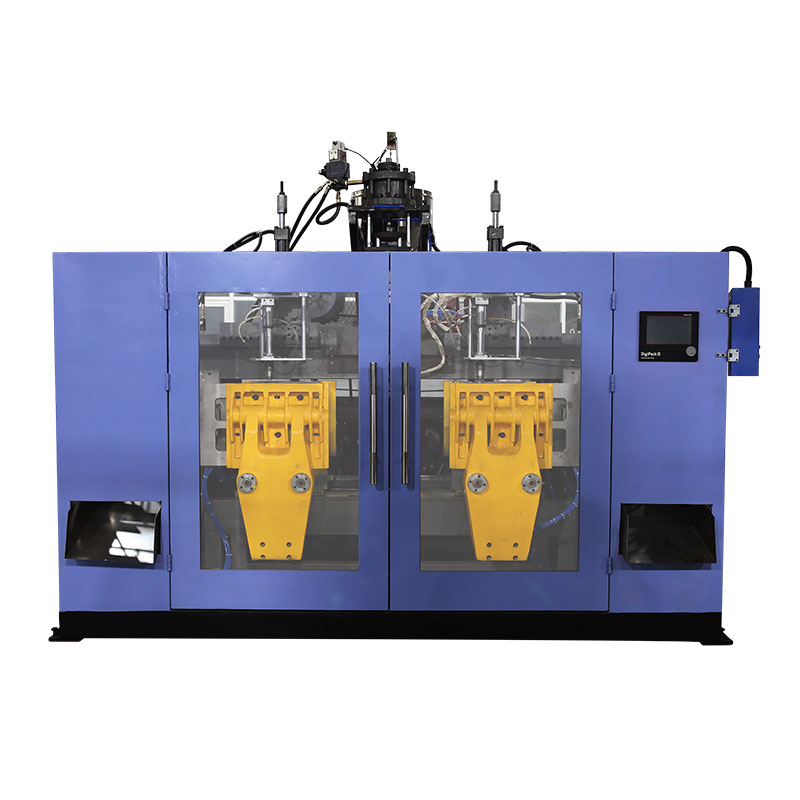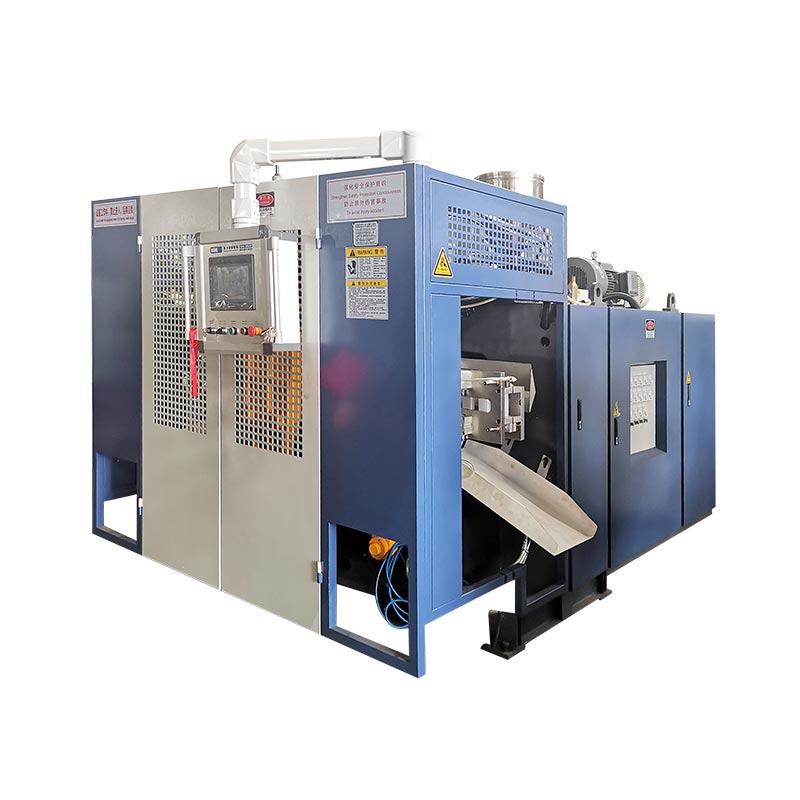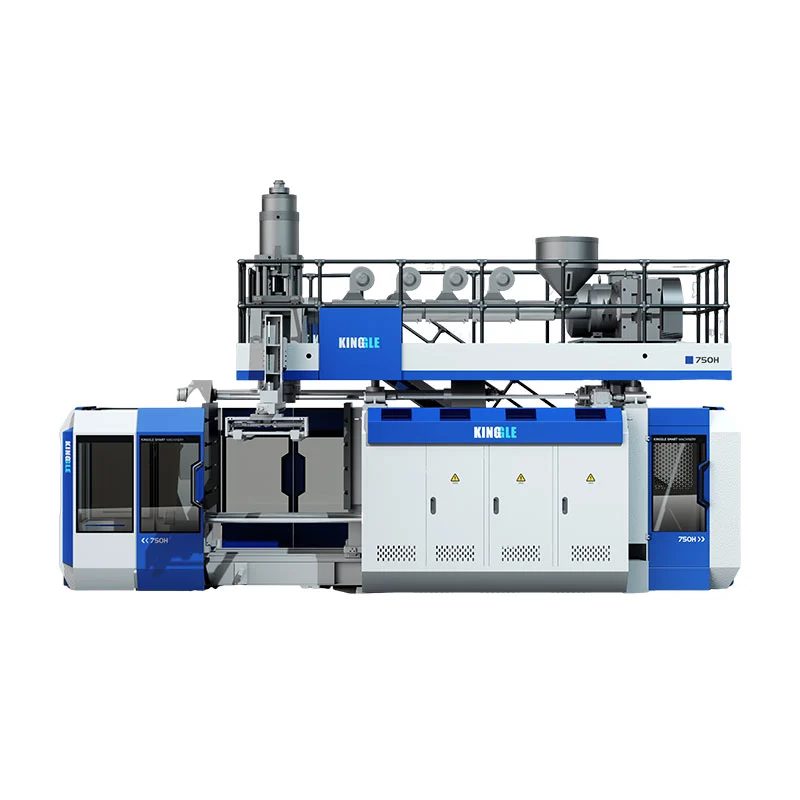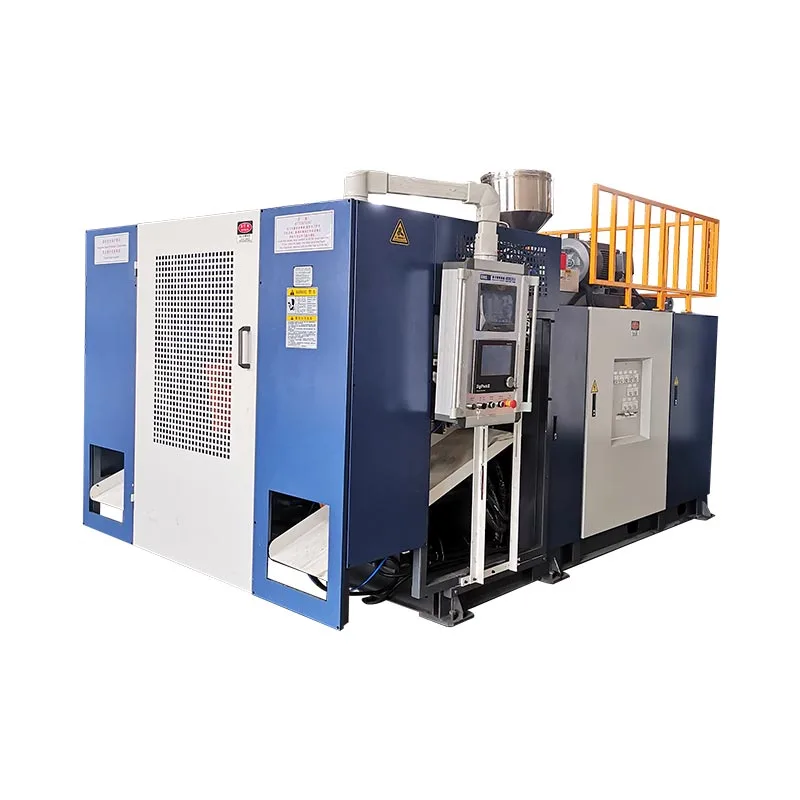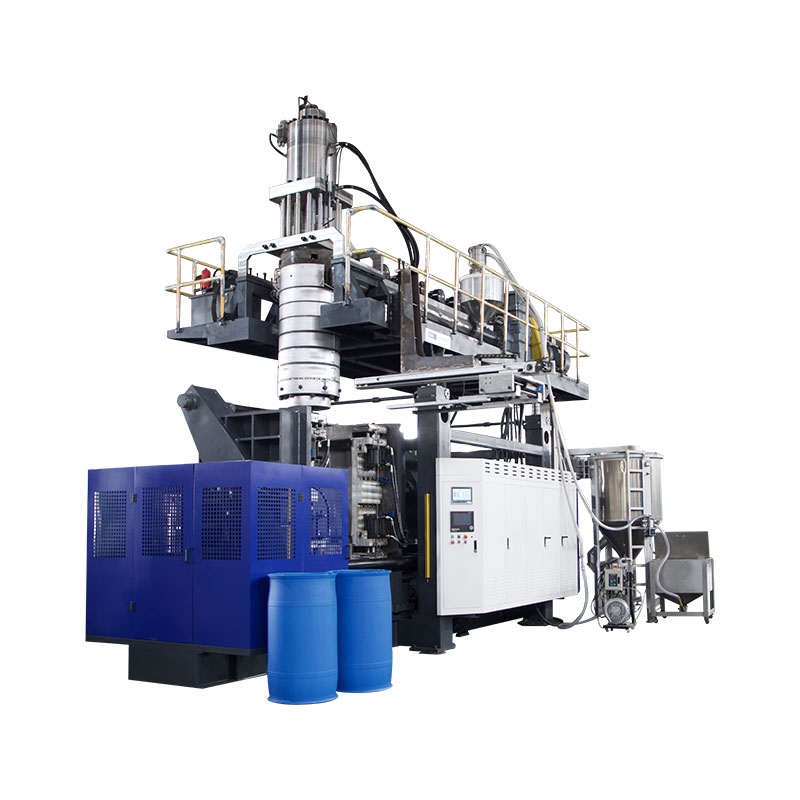
బ్లో మోల్డింగ్ సైకిల్ సమయాన్ని బృందం ప్రస్తుత సైకిల్ ఎక్కడ వినియోగించబడుతుందో కొలిచి, ఆమోదించబడిన భాగం ఇప్పటికీ దాని స్పెసిఫికేషన్కు అనుగుణంగా ఉందని నిర్ధారించిన తర్వాత మాత్రమే తగ్గించాలి.శీతలీకరణ తరచుగా అతిపెద్ద బ్లాక్ను ఆక్రమిస్తుంది, అయితే పారిసన్ డెలివరీ, క్లాంప్ మోషన్, బ్లోయింగ్, ఎగ్జాస్ట్, టేక్-అవుట్ మరియు డౌన్స్ట్రీమ్ వెయిటింగ్ కూడా వేగాన్ని సెట్ చేస్తుంది. స్థిరమైన బేస్లైన్ను రూపొందించండి, ఒక సాక్ష్యంగా ఉన్న పరిమితిని పేర్కొనండి, దానిని నియంత్రించే వేరియబుల్ను మాత్రమే మార్చండి, ఆపై ఉత్పత్తి, రెసిన్, అచ్చు, యుటిలిటీ కండిషన్ మరియు తుది రెసిపీ రివిజన్ రికార్డ్ చేయబడిన ఫలితాన్ని రిపీట్ చేయడం ద్వారా తక్కువ చక్రాన్ని ఉంచడానికి ముందు ఆమోదించబడిన అవుట్పుట్, గోడ పంపిణీ, కొలతలు, పోస్ట్-ఎజెక్షన్ ఆకారం, అవసరమైన ఫంక్షనల్ పరీక్షలు మరియు లోపాలను సరిపోల్చండి.

ఉత్పత్తి బృందాలు ఉపయోగించే పదజాలం:బ్లో మోల్డింగ్ సైకిల్ టైమ్ ఆప్టిమైజేషన్, ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ సైకిల్ టైమ్, బాటిల్ బ్లోయింగ్ మెషిన్ సైకిల్ టైమ్, బ్లో మోల్డింగ్ మెషిన్ అవుట్పుట్, సైకిల్ రిడక్షన్, కూలింగ్ టైమ్ ఆప్టిమైజేషన్ మరియు బ్లో మోల్డింగ్ ప్రొడక్షన్ ఎఫిషియన్సీ. ఈ నిబంధనలు ఒకే వ్యాపార లక్ష్యాన్ని సూచిస్తాయి, అయితే సాంకేతిక పని లక్ష్య శాతం కంటే కొలిచిన ప్రక్రియతో ప్రారంభమవుతుంది.
చక్రం నిర్బంధించబడే ఆరు ప్రదేశాలు
| సైకిల్ బ్లాక్ | యంత్రం వద్ద కొలత | కుదించే ముందు సాక్ష్యం | వైఫల్యం తర్వాత కనిపించవచ్చు |
|---|---|---|---|
| పారిసన్ లేదా షాట్ | పునరావృతమయ్యే ప్రారంభ/ముగింపు సిగ్నల్, పారిసన్ పొడవు, షాట్ లేదా అక్యుమ్యులేటర్ స్థానం | స్థిరమైన డెలివరీ మరియు అచ్చు మూసివేతకు సరైన సంబంధం | సాగ్, షార్ట్ ప్యారిసన్, వెబ్బింగ్, వెయిట్ లేదా ప్రొఫైల్ షిఫ్ట్ |
| మూసివేసి లాక్ చేయండి | కమాండ్, స్థానం అభిప్రాయం మరియు పూర్తి స్థితి | స్పష్టమైన కదలిక, పూర్తి మూసివేత మరియు ఆమోదించబడిన యంత్ర పరిస్థితి | ఫ్లాష్, చిటికెడు నష్టం, అసంపూర్తిగా మూసివేయడం లేదా తాకిడి |
| బ్లో మరియు ఎగ్జాస్ట్ | ఈవెంట్ సమయంలో టైమింగ్, మెషిన్-ఇన్లెట్ ఎయిర్ కండిషన్ మరియు ప్రెజర్ బిహేవియర్ | పూర్తి ద్రవ్యోల్బణం, వివరాలు, వెంటింగ్ మరియు సురక్షితమైన విడుదల | అసంపూర్ణమైన భాగం, బ్లో-అవుట్, అంటుకోవడం లేదా ముందుగానే తెరవడం |
| శీతలీకరణ | సర్క్యూట్, అచ్చు ఉష్ణోగ్రత నమూనా మరియు ఎజెక్షన్ వద్ద పార్ట్ స్టేట్ ద్వారా సరఫరా మరియు తిరిగి వచ్చే పరిస్థితి | స్థిరమైన కొలతలు, గోడ, మెడ, బేస్ మరియు పోస్ట్-ఎజెక్షన్ ఆకారం | వార్పేజ్, ఓవల్ మెడ, సంకోచం, రాకర్ బాటమ్ లేదా హాట్ ట్రిమ్మింగ్ |
| టేక్-అవుట్ మరియు డౌన్స్ట్రీమ్ | రోబోట్, కన్వేయర్, ట్రిమ్మర్ మరియు టెస్టర్ సీక్వెన్స్ | భాగం ప్రతి ఇంటర్ఫేస్ను ఉత్పత్తి వేగంతో క్లియర్ చేస్తుంది | ఘర్షణలు, జామ్లు, ట్రిమ్ డ్యామేజ్ లేదా టెస్టర్ బ్యాక్లాగ్ |
01 / బేస్లైన్లైన్ వాస్తవానికి నడుస్తున్న చక్రంతో ప్రారంభించండి
సైకిల్-టైమ్ ప్రాజెక్ట్కు ఒక పునరావృత కొలత పాయింట్ అవసరం. నిరంతర ఎక్స్ట్రూషన్ లైన్లో, ఆ పాయింట్ ప్యారిసన్ కట్తో అనుబంధించబడిన సిగ్నల్ కావచ్చు లేదా తదుపరి పునరావృతమయ్యే మెషీన్ సీక్వెన్స్ ప్రారంభం కావచ్చు. అక్యుమ్యులేటర్ మెషీన్లో, షాట్ ప్రిపరేషన్, అక్యుమ్యులేటర్ పొజిషన్, పుష్-అవుట్ మరియు మోల్డింగ్ సీక్వెన్స్ ద్వారా ఉత్పత్తిని బాగా అర్థం చేసుకోవచ్చు. పూర్తి ఫార్మింగ్ ఈవెంట్కు ఒకసారి కనిపించే సిగ్నల్ని ఎంచుకుని, దానిని డాక్యుమెంట్ చేయండి. ఒక యంత్రం నుండి HMI లక్ష్యాన్ని మరొక యంత్రం నుండి చేతితో సమయానుకూలంగా పరిశీలించడంతో పోల్చవద్దు.
కింగ్గల్-హోస్ట్ చేసిందిమూగ్ డిజిప్యాక్ III మాన్యువల్తేడాను స్పష్టంగా వివరిస్తుంది. నిరంతర ఎక్స్ట్రాషన్ కోసం, కంట్రోలర్ ప్యారిసన్ ప్రొఫైల్ను సైకిల్ సమయానికి అనుసంధానించగలదు మరియు వరుస ప్రారంభ సంకేతాల మధ్య విరామాన్ని కొలవగలదు. అక్యుమ్యులేటర్ మెషీన్ కోసం, ప్యారిసన్ ప్రొఫైల్, మెటీరియల్ బయటకు నెట్టబడినప్పుడు అక్యుమ్యులేటర్ స్థానానికి సంబంధించినది. ఈ వ్యత్యాసం ముఖ్యమైనది ఎందుకంటే అదే సమయ సవరణ ఒక మెషీన్లో వాల్ ప్రొఫైల్ను మరొక మెషీన్పై వేరొక ప్రభావాన్ని చూపుతుంది.
సాధారణ వైవిధ్యాన్ని చూడటానికి కనీసం తగినంత వరుస ఈవెంట్లను రికార్డ్ చేయండి. ప్లాంట్ నమూనా వ్యవధిని ఎంచుకోవాలి, అయితే ఇది నిజమైన ఆపరేటింగ్ ప్యాటర్న్ను కవర్ చేయాలి: డబుల్-స్టేషన్ లైన్లోని రెండు స్టేషన్లు, అన్ని సంబంధిత డై అవుట్లెట్లు లేదా కావిటీస్, సాధారణ భాగాల తొలగింపు మరియు విడుదలను నియంత్రించే దిగువ పరికరాలు. అలారాలు, షార్ట్ స్టాప్లు మరియు మాన్యువల్ జోక్యాలను విడివిడిగా గమనించండి. వర్గీకరించని డౌన్టైమ్ను కలిగి ఉన్న సగటు చక్రాన్ని దాచిపెడుతుంది, అయితే ఒక ఉత్తమ ఈవెంట్ పునరావృతతను దాచిపెడుతుంది.
అంగీకరించిన భాగాన్ని టైమింగ్ రికార్డ్ పక్కన ఉంచండి. ఉత్పత్తి మరియు అచ్చు పునర్విమర్శ, రెసిన్ గ్రేడ్ మరియు లాట్, రంగు లేదా రీగ్రైండ్ నియమం, రెసిపీ రివిజన్, వాస్తవ ఉష్ణోగ్రత స్థితి, మెషిన్-ఇన్లెట్ ఎయిర్ మరియు కూలింగ్-వాటర్ కండిషన్, పార్ట్ వెయిట్, క్రిటికల్ వాల్ లొకేషన్లు, కొలతలు మరియు అవసరమైన ఫంక్షనల్ టెస్ట్లను క్యాప్చర్ చేయండి. ఈ రికార్డు ఆధారం. చిన్న ట్రయల్ విఫలమైతే, బృందం దానిని మెమరీ నుండి పునర్నిర్మించకుండా తెలిసిన ప్రక్రియకు తిరిగి రావచ్చు.
02 / రోగ నిర్ధారణతదుపరి చక్రాన్ని పరిమితం చేసే ఈవెంట్ను కనుగొనండి
చాలా HMIలు సమయ సెట్టింగ్లను సవరించడం సులభం చేస్తాయి. ఆ సౌలభ్యం బృందం ఏమి నియంత్రిస్తుందో తెలుసుకోవడానికి ముందు కనిపించే అతిపెద్ద సంఖ్యను తగ్గించడానికి దారి తీస్తుంది. సైకిల్ను ఫిజికల్ బ్లాక్లుగా విభజించి, వాటి సరిహద్దులను చూడండి: పారిసన్ లేదా షాట్ తయారీ, అచ్చు బదిలీ, క్లోజ్ అండ్ లాక్, బ్లో-పిన్ మూవ్మెంట్, ఇన్ఫ్లేషన్, కూలింగ్, ఎగ్జాస్ట్, ఓపెనింగ్, టేక్-అవుట్ మరియు డౌన్స్ట్రీమ్ హ్యాండ్లింగ్. కొన్ని బ్లాక్లు సిరీస్లో జరుగుతాయి. మరికొన్ని అతివ్యాప్తి చెందుతాయి. తదుపరి ఏర్పాటు ఈవెంట్ ప్రారంభించడానికి ముందు పూర్తి చేయవలసిన మార్గం ద్వారా మొత్తం చక్రం సెట్ చేయబడింది.
సెట్టింగ్ల జాబితా కంటే సాధారణ కాలక్రమం మరింత ఉపయోగకరంగా ఉంటుంది. ప్రతి బ్లాక్ కోసం ప్రారంభ మరియు ముగింపు సిగ్నల్ను రికార్డ్ చేయండి మరియు ఆదేశాన్ని వాస్తవ అభిప్రాయంతో సరిపోల్చండి. శీతలీకరణ ముగిసిపోయినప్పటికీ, యంత్రం రోబోట్-క్లియర్ సిగ్నల్ కోసం వేచి ఉంటే, శీతలీకరణ సమయాన్ని తగ్గించడం వలన చక్రాన్ని మార్చకుండా వేడి భాగాన్ని సృష్టించవచ్చు. అచ్చు తిరిగి వచ్చినప్పుడు తదుపరి పారిసన్ సిద్ధంగా లేకుంటే, వేగంగా తెరవడం వల్ల అవుట్పుట్ని పెంచలేరు. ట్రిమ్మర్ కొత్త వేగంతో భాగాలను క్లియర్ చేయలేకపోతే, పరిమితి దిగువకు తరలించబడింది.
కింగ్గల్ యొక్కHMI సెట్టింగ్లు మరియు అలారాలు గైడ్ఈ కారణంగా సెట్ విలువలను వాస్తవ విలువల నుండి వేరు చేస్తుంది. కంట్రోలర్ కోరిన దానిని కమాండ్ చూపుతుంది. సెన్సార్ స్థితి, స్థానం అభిప్రాయం మరియు భౌతిక పరిశీలన చర్య జరిగిందో లేదో చూపుతుంది. యంత్రం యొక్క అలారం చరిత్ర క్రమానికి అంతరాయం కలిగించిన మొదటి ఇంటర్లాక్ లేదా అనుమతిని కూడా బహిర్గతం చేస్తుంది. రీసెట్ ఉత్తమ క్లూని తీసివేయవచ్చు.
రెసిపీని సవరించే ముందు ప్రతి ఆలస్యాన్ని వర్గీకరించండి. భాగాన్ని రూపొందించడానికి మరియు స్థిరీకరించడానికి ఉత్పాదక సమయం అవసరం. షరతులతో కూడిన సమయం చలనాన్ని రక్షిస్తుంది లేదా ధృవీకరించబడిన స్థితి కోసం వేచి ఉంటుంది. లేట్ రోబోట్, అస్థిర యుటిలిటీ, బ్లాక్ చేయబడిన కూలింగ్ సర్క్యూట్, అస్థిరమైన పారిసన్, మాన్యువల్ కన్ఫర్మేషన్ లేదా డౌన్స్ట్రీమ్ రద్దీ నుండి నివారించదగిన నిరీక్షణ వస్తుంది. నిర్వహణ నష్టం దుస్తులు, లీకేజీ, పేలవమైన లూబ్రికేషన్, దెబ్బతిన్న సెన్సార్లు లేదా అమరిక సమస్యల వల్ల వస్తుంది. ప్రతి తరగతికి వేరే యజమాని మరియు వేరే దిద్దుబాటు ఉంటుంది.
03 / వేడి తొలగింపుశీతలీకరణ సమయాన్ని తగ్గించే ముందు శీతలీకరణ పనితీరును ధృవీకరించండి
లియోండెల్ బాసెల్స్Polyolefin బ్లో మోల్డింగ్కు మార్గదర్శిఅనేక పాలీయోలిఫిన్ బ్లో మోల్డింగ్ అప్లికేషన్లలో శీతలీకరణ చాలా వరకు మోల్డింగ్ సైకిల్ను తీసుకుంటుందని పేర్కొంది. గైడ్ తక్కువ చక్రాలను కరిగే ఉష్ణోగ్రత, అచ్చు ఉష్ణోగ్రత, నీటి ప్రవాహం మరియు అల్లకల్లోలం వంటి ఉష్ణ-బదిలీ పరిస్థితులతో కలుపుతుంది, అయితే కావలసిన భాగం నాణ్యత అవసరం. ఇది రోగనిర్ధారణకు ఉపయోగకరమైన దిశ, సార్వత్రిక కింగ్గల్ విలువల సమితి కాదు.
శీతలీకరణ మూలం వద్ద ప్రారంభించండి మరియు వాస్తవ సర్క్యూట్ను అనుసరించండి. శీతలకరణి సరఫరా మరియు రిటర్న్ కండిషన్ను స్థిరమైన ఉత్పత్తిలో రికార్డ్ చేయండి, చిల్లర్ డిస్ప్లే మాత్రమే కాదు. అచ్చు పేర్కొన్న ప్రవాహాన్ని పొందుతుందో లేదో మరియు సమాంతర సర్క్యూట్లు సమతుల్యంగా ఉన్నాయో లేదో తనిఖీ చేయండి. వెచ్చని సర్క్యూట్, పరిమితం చేయబడిన గొట్టం, కలుషితమైన ఛానెల్, తప్పు కనెక్షన్, ఎయిర్ పాకెట్, లీకింగ్ సీల్ లేదా మరొక మెషీన్తో షేర్ చేయబడిన హీట్ లోడ్ కోసం చూడండి. దిబ్లో మోల్డింగ్ మెషిన్ యుటిలిటీ గైడ్మొక్క సరఫరా మరియు యంత్రం-ఇన్లెట్ పరిస్థితిని ఎందుకు వేరు చేయాలి అని వివరిస్తుంది.
అచ్చు మరియు ఎజెక్ట్ చేయబడిన భాగాన్ని మ్యాప్ చేయండి. ఒకే ఉపరితల పఠనం మెడ ఇన్సర్ట్లు, చిటికెడు ప్రాంతాలు, మందపాటి హ్యాండిల్స్, డీప్ బేస్లు మరియు ప్రత్యేక సర్క్యూట్లతో అచ్చును సూచించదు. మొక్క యొక్క ఆమోదించబడిన కొలత పద్ధతిని ఉపయోగించండి మరియు పునరావృత స్థానాలను సరిపోల్చండి. వైకల్యం కనిపించినప్పుడు గమనించండి: అచ్చు లోపల, టేక్-అవుట్ సమయంలో, కత్తిరించేటప్పుడు, కూలింగ్ కన్వేయర్పై లేదా భాగం గది స్థితికి చేరుకున్న తర్వాత. ఒక నిమిషం పాటు ఆమోదయోగ్యంగా కనిపించే వేడి భాగం తర్వాత ఓవల్ మెడ, రాకర్ బాటమ్, సంకోచం లేదా డైమెన్షనల్ డ్రిఫ్ట్ చూపవచ్చు.
ఫార్మోసా ప్లాస్టిక్స్'పాలిథిలిన్ ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ ప్రాసెస్ గైడ్ఒక భాగం చాలా వేడిగా ఉన్నప్పుడు సాధ్యమయ్యే కారణాలలో చిన్న చక్రం, అధిక అచ్చు ఉష్ణోగ్రత మరియు అడ్డుపడే శీతలకరణి ఛానెల్లను జాబితా చేస్తుంది. ఇది తగినంత అచ్చు శీతలీకరణను వార్పేజ్తో కలుపుతుంది మరియు నీటి ప్రవాహం, అచ్చు ఉష్ణోగ్రత మరియు ఛానల్ స్థితిని తనిఖీ చేయడానికి సలహా ఇస్తుంది. ఈ సంబంధాలు శీతలీకరణ పరిశోధనకు మద్దతు ఇస్తాయి, అయితే రెసిన్ గ్రేడ్, అచ్చు మరియు ఉత్పత్తి వివరణ ఆమోదయోగ్యమైన ఆపరేటింగ్ విండోను నిర్ణయిస్తాయి.
అలవాటు ద్వారా శీతలకరణి ఉష్ణోగ్రతను తగ్గించవద్దు. సంక్షేపణం ఉపరితల ఉష్ణోగ్రత, పరిసర ఉష్ణోగ్రత మరియు తేమ మధ్య సంబంధంపై ఆధారపడి ఉంటుంది. అచ్చుపై లేదా చుట్టుపక్కల నీరు ఆ భాగాన్ని ప్రభావితం చేస్తుంది మరియు పరికరాలు లేదా కార్యాలయంలో సమస్యలను సృష్టిస్తుంది. కండెన్సేషన్ ఆపరేటింగ్ సరిహద్దుకు సమీపంలో ఉన్నప్పుడు గది పరిస్థితిని రికార్డ్ చేయండి మరియు చిల్లర్, అచ్చు మరియు మొక్కల విధానాలను అనుసరించండి. ప్రవాహ పంపిణీని మెరుగుపరచడం లేదా నిరోధిత సర్క్యూట్ను శుభ్రపరచడం వలన ఉష్ణోగ్రత లక్ష్యాన్ని తరలించకుండా ఉష్ణ బదిలీని పునరుద్ధరించవచ్చు.
04 / పార్ట్ డిజైన్గోడ పంపిణీ అచ్చు ఎంత వేడిని తీసివేయాలి అనేదానిని మారుస్తుంది
శీతలీకరణ డిమాండ్ భాగంలో ప్లాస్టిక్ను అనుసరిస్తుంది. మందపాటి ప్రదేశంలో సన్నని ప్రాంతం కంటే ఎక్కువ వేడి పదార్థం ఉంటుంది మరియు సమీపంలోని గోడలు ఎజెక్షన్ కోసం సిద్ధంగా ఉన్న తర్వాత మృదువుగా ఉంటాయి. మొత్తం శీతలీకరణ దశను విస్తరించడం వలన ఆ ఒక ప్రదేశాన్ని రక్షించవచ్చు, అయితే ఇది అచ్చులోని ప్రతి ఇతర ప్రాంతాన్ని కూడా ఎక్కువసేపు ఉంచుతుంది. సుదీర్ఘ చక్రాన్ని అనివార్యమైనదిగా అంగీకరించే ముందు, కొలిచిన గోడ మ్యాప్ను డిజైన్ అవసరం మరియు ప్యారిసన్ నుండి కుహరం వరకు అంచనా వేసిన స్ట్రెచ్తో సరిపోల్చండి.
కింగ్గల్ హోస్ట్ చేసిన మూగ్ డిజిప్యాక్ III మాన్యువల్ ప్యారిసన్ ప్రోగ్రామింగ్ ఉత్పత్తి పొడవుతో పాటు డై గ్యాప్ని నియంత్రిస్తుంది అని వివరిస్తుంది. ఇది పొడవైన శీతలీకరణతో అనవసరమైన భారీ గోడ విభాగాలను కూడా కలుపుతుంది మరియు ట్రయల్ కంటైనర్లపై కొలిచిన గోడ మందంతో ప్రొఫైల్ ధృవీకరించబడాలని వివరిస్తుంది. ఈ సంబంధాన్ని జాగ్రత్తగా ఉపయోగించండి. ఉత్పత్తికి వర్తించే బరువు, కనిష్ట-గోడ, ప్రభావం, టాప్-లోడ్, డ్రాప్, ప్రెజర్, కెమికల్-రెసిస్టెన్స్ మరియు డైమెన్షనల్ ఆవశ్యకతలను రివైజ్ చేయబడిన భాగం ఇప్పటికీ అందుకుంటే తప్ప మెటీరియల్ని తీసివేయడం అనేది సైకిల్-టైమ్ షార్ట్కట్ కాదు.
ముందుగా పూర్తి చేసిన భాగంలో వేడి లేదా వక్రీకరించిన ప్రాంతాన్ని గుర్తించండి. అప్పుడు ఆ స్థానాన్ని ప్యారిసన్ ప్రోగ్రామ్, మోల్డ్ స్ట్రెచ్, పించ్-ఆఫ్ మరియు కూలింగ్ సర్క్యూట్కి కనెక్ట్ చేయండి. ప్రొఫైల్, టెయిల్ క్యాప్చర్ లేదా జ్యామితి నుండి భారీ బేస్ రావచ్చు. హాట్ హ్యాండిల్లో వెబ్బింగ్, లోకల్ స్ట్రెచ్, వెంటింగ్ లేదా కూలింగ్ ఉంటాయి. వెచ్చని మెడలో బ్లో-పిన్ కాంటాక్ట్, చొప్పించడం, అదనపు పదార్థం లేదా విడుదల ఆలస్యం కావచ్చు. దిపారిసన్ ప్రోగ్రామింగ్ గైడ్రూపాన్ని బట్టి పాయింట్లను సవరించడం కంటే ప్రొఫైల్ మెటీరియల్ని తరలించడానికి కొలత ఆధారిత పద్ధతిని అందిస్తుంది.
అచ్చు డిజైన్ అందుబాటులో ఉన్న ఉష్ణ-బదిలీ మార్గాన్ని కూడా సెట్ చేస్తుంది. ఛానల్ ప్లేస్మెంట్, ఫ్లో పాత్, ఇన్సర్ట్లు, మెడ నిర్మాణం, వెంటింగ్, సర్ఫేస్ కాంటాక్ట్ మరియు పార్టింగ్-లైన్ డిజైన్ భాగం ఎంత త్వరగా స్థిరీకరించబడుతుందో పరిమితం చేస్తుంది. కింగ్గల్ ఉపయోగించండిఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ అచ్చు డిజైన్ గైడ్యుటిలిటీలు మరియు ఆమోదించబడిన గోడ పంపిణీ ధృవీకరించబడిన తర్వాత అదే వేడి ప్రాంతం మిగిలి ఉన్నప్పుడు. స్థిరమైన స్థానిక ప్రతిబంధకానికి అచ్చు దిద్దుబాటు అవసరం కావచ్చు, మరొక టైమర్ మార్పు కాదు.

ఆమోదించబడిన భాగం బరువును ఒక ఫలితంగా ఉంచండి, నియంత్రణ మాత్రమే కాదు. ఒకే మొత్తం బరువుతో రెండు భాగాలు వేర్వేరు గోడ పంపిణీలు మరియు శీతలీకరణ ప్రవర్తనను కలిగి ఉంటాయి. పనితీరును నియంత్రించే స్థానాలను విభాగం చేయండి లేదా కొలవండి మరియు ఉత్పత్తి నియంత్రణ ప్రణాళిక ద్వారా నిర్వచించబడిన సమయంలో పోస్ట్-ఎజెక్షన్ ఆకారాన్ని తనిఖీ చేయండి. మెటీరియల్ పొదుపు గురించి సాధారణ దావా కంటే గోడ మందం పని ఉపయోగకరమైన ప్రక్రియ సాక్ష్యం అవుతుంది.
05 / మెషిన్ లాజిక్నిరంతర మరియు సంచిత యంత్రాలు ఒక సమయ నమూనాను పంచుకోవు
నిరంతర ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషీన్లో, ఒకటి లేదా అంతకంటే ఎక్కువ అచ్చు స్టేషన్లు వాటి సీక్వెన్స్ల ద్వారా కదులుతున్నప్పుడు ఎక్స్ట్రూడర్ నిరంతరం ప్యారిసన్ను అందిస్తుంది. సైకిల్ సమయం, ప్యారిసన్ పొడవు, కట్ టైమింగ్ మరియు గోడ మందం ప్రోగ్రామ్ని లింక్ చేయవచ్చు. చక్రం మారినట్లయితే, కంట్రోలర్ ఇప్పటికీ ఉద్దేశించిన ప్రొఫైల్ను భౌతిక పారిసన్తో పాటు మరియు అచ్చు లోపల ఉంచాలి. ప్రొఫైల్ను మార్చే చిన్న స్టేషన్ సీక్వెన్స్ తటస్థ వేగం మార్పు కాదు.
మూగ్ కంట్రోలర్ మాన్యువల్ నిరంతర యంత్రాల కోసం సమయ-ఆధారిత ప్రొఫైల్ నియంత్రణను మరియు నిల్వ చేసే యంత్రాల కోసం స్థానం-ఆధారిత నియంత్రణను వివరిస్తుంది. నిరంతర సెటప్లో, ఇది వరుస ప్యారిసన్ కట్ల వంటి ప్రారంభ సంకేతాల మధ్య విరామం నుండి సైకిల్ సమయాన్ని నిర్ణయించగలదు. అక్యుమ్యులేటర్ సెటప్లో, పుష్-అవుట్ సమయంలో వాల్ ప్రొఫైల్ అక్యుమ్యులేటర్ స్థానాన్ని అనుసరిస్తుంది. ఈ ప్రచురించబడిన వ్యత్యాసం ఏమిటంటే, ఒక ప్లాంట్ మరొక లైన్ నుండి సైకిల్-టైమ్ పద్ధతిని అరువు తీసుకునే ముందు యంత్రం మరియు కంట్రోలర్ మోడ్ను ఎందుకు గుర్తించాలి.
మౌల్డింగ్ సీక్వెన్స్ కొనసాగుతున్నప్పుడు అక్యుమ్యులేటర్ మెషిన్ అవసరమైన షాట్ను కూడా సిద్ధం చేయాలి. తదుపరి షాట్ కోసం అచ్చు సిద్ధమయ్యేలోపు ప్లాస్టిసైజింగ్ లేదా సంచితం పూర్తవుతుందా అని అడగండి. అక్యుమ్యులేటర్ ఇంకా నింపబడి ఉంటే, అచ్చు తెరవడం నుండి సెకన్లను కత్తిరించడం పూర్తి చక్రాన్ని తగ్గించకపోవచ్చు. సంచితం త్వరగా పూర్తయితే, అచ్చు మరియు శీతలీకరణ మార్గం అడ్డంకి కావచ్చు. ఒక లక్ష్య విలువ నుండి సంసిద్ధతను ఊహించే బదులు వాస్తవ షాట్ తయారీ, కుషన్ లేదా ముగింపు స్థానం, కరుగు స్థితి మరియు భాగం బరువును రికార్డ్ చేయండి.
స్టేషన్ లేఅవుట్ టైమ్లైన్ను కూడా మారుస్తుంది. డబుల్-స్టేషన్ కంటిన్యూస్ మెషిన్ ఒక స్టేషన్ను ఉపయోగించగలదు, అయితే మరొకటి చల్లబరుస్తుంది లేదా ఒక భాగాన్ని విడుదల చేస్తుంది, అయితే ఎక్స్ట్రూడర్, డై హెడ్, ట్రాన్స్ఫర్ మోషన్, కూలింగ్ సిస్టమ్ మరియు డౌన్స్ట్రీమ్ పరికరాలు అతివ్యాప్తికి మద్దతు ఇవ్వాలి. కింగ్గల్ యొక్కసింగిల్-స్టేషన్ వర్సెస్ డబుల్-స్టేషన్ పోలికఈ సామర్థ్య నిర్ణయాన్ని వివరిస్తుంది. మల్టీ-హెడ్ మరియు మల్టీ-కేవిటీ లేఅవుట్లు ఒక్కో ఈవెంట్కు పార్ట్లను ప్రభావితం చేస్తాయి మరియు అవుట్లెట్లు లేదా కావిటీస్ మధ్య బ్యాలెన్స్ను ప్రభావితం చేస్తాయి; దిమల్టీ-హెడ్ వర్సెస్ మల్టీ-కేవిటీ గైడ్ఆ నిబంధనలను వేరు చేస్తుంది.
యంత్రాలను పోల్చేటప్పుడు సరైన హారం ఉపయోగించండి. ఏర్పాటు ఈవెంట్ ఎల్లప్పుడూ ఒక భాగం కాదు. అన్ని సంబంధిత హెడ్లు, క్యావిటీలు మరియు స్టేషన్ల నుండి ఆమోదించబడిన భాగాలను లెక్కించండి, ఆపై ఆ భాగాలను విక్రయించగలిగే పరిమితులను చేర్చండి. ఎక్స్ట్రాషన్, శీతలీకరణ, ట్రిమ్మింగ్ లేదా నాణ్యత స్థిరత్వం వేగాన్ని కొనసాగించలేనట్లయితే, వేగవంతమైన డ్రై మోషన్తో కూడిన యంత్రం గంటకు తక్కువ ఆమోదించబడిన భాగాలను ఉత్పత్తి చేస్తుంది.
06 / సీక్వెన్స్ప్రమాదాలు అతివ్యాప్తి చెందకుండా వేచి ఉండే సమయాన్ని పునరుద్ధరించండి
శీతలీకరణ మరియు పారిసన్ డెలివరీని అర్థం చేసుకున్న తర్వాత, చర్యల మధ్య అంతరాలను పరిశీలించండి. ఆలస్యం అవసరం కంటే చారిత్రాత్మకంగా ఉండవచ్చు, కానీ ఇది క్లియరెన్స్, ప్రెజర్ స్టెబిలైజేషన్, ఎగ్జాస్ట్, సిగ్నల్ కన్ఫర్మేషన్ లేదా సురక్షితమైన హ్యాండ్ఆఫ్ను కూడా అందించవచ్చు. ప్రతి ఆలస్యం ఏ పరిస్థితిని రక్షిస్తుందో గుర్తించండి. ఆ పరిస్థితికి సంబంధించి కంట్రోలర్కి ఇప్పటికే నమ్మకమైన ఫీడ్బ్యాక్ ఉందో లేదో తనిఖీ చేయండి. ధృవీకరించబడిన పూర్తి సంకేతంతో స్థిర నిరీక్షణను భర్తీ చేయడం పునరావృతతను మెరుగుపరుస్తుంది, అయితే మెషీన్ రూపకల్పన మరియు ఆమోదించబడిన నియంత్రణ తర్కం దానికి మద్దతు ఇచ్చినప్పుడు మాత్రమే.
కింగ్గల్ హోస్ట్ చేయబడిందిఆటోమేటిక్ బ్లో మోల్డింగ్ మెషిన్ ఆపరేషన్ మాన్యువల్మోల్డ్ క్లోజింగ్, బ్లో టైమింగ్, ఎగ్జాస్ట్-సంబంధిత చర్యలు, మోల్డ్ మైక్రో-ఓపెనింగ్, బ్లో-పిన్ మూవ్మెంట్ మరియు రోబోట్ జాప్యాలు వంటి సమయ వర్గాలను వేరు చేస్తుంది. మాన్యువల్ పదేపదే వాస్తవ ఉత్పత్తి లేదా ఉత్పత్తి స్థితికి విలువలను జత చేస్తుంది. దీని ఇంటర్ఫేస్ డాక్యుమెంట్ చేయబడిన మెషిన్ ఫ్యామిలీకి వర్తిస్తుంది మరియు మోడల్, ఆప్షన్ లేదా సాఫ్ట్వేర్ వెర్షన్ ద్వారా విభిన్నంగా ఉంటుంది, కాబట్టి ఇది సిఫార్సు చేయబడిన సెకన్ల సాధారణ జాబితాగా మార్చబడదు.
మెషిన్ విధానం ద్వారా అనుమతించబడిన తగ్గించబడిన మరియు నియంత్రించబడిన పరిస్థితులలో భౌతిక క్రమాన్ని చూడండి. గొట్టాలు, కేబుల్లు, బ్లో పిన్స్, కోర్లు, టేక్-అవుట్ పరికరాలు మరియు భాగం పూర్తి మార్గంలో స్పష్టంగా ఉన్నాయని నిర్ధారించండి. కమాండ్ మరియు ఫీడ్బ్యాక్లను కలిసి చదవండి. చలనం ముందుగానే స్థానానికి చేరుకున్నప్పటికీ, క్రమం ఇంకా వేచి ఉంటే, ఖచ్చితమైన అనుమతిని కనుగొనండి. ఫీడ్బ్యాక్ ఆలస్యంగా లేదా అడపాదడపా వచ్చినట్లయితే, దానిని మాస్క్ చేస్తున్న టైమర్ను తగ్గించే ముందు సెన్సార్, మెకానిజం లేదా యుటిలిటీ కారణాన్ని పరిష్కరించండి.
దిగువ పని అదే కాలక్రమానికి చెందినది. రోబోట్ అచ్చును త్వరగా క్లియర్ చేయవచ్చు కానీ ఇప్పటికే నిండిన కన్వేయర్పై భాగాలను ఉంచుతుంది. ట్రిమ్మర్కు స్థిరమైన భాగం ఉష్ణోగ్రత అవసరం కావచ్చు. మెషిన్ అవుట్పుట్ పెరిగిన తర్వాత లీక్ టెస్టర్ అడ్డంకిగా మారుతుంది. మెషీన్ వద్ద కొన్ని చక్రాల సమయంలో మాత్రమే కాకుండా, మొదటి నిరంతర పరుగు ద్వారా క్యూ పొడవును రికార్డ్ చేయండి మరియు కారణాలను ఆపండి. లోపాలను లేదా రద్దీని ఒక స్టేషన్కు తరలించినట్లయితే వేగవంతమైన సురక్షిత యంత్ర చక్రం ఉపయోగపడదు.
07 / ప్రయోగంమరొక షిఫ్ట్ పునరావృతమయ్యే నియంత్రిత సైకిల్-టైమ్ ట్రయల్ని అమలు చేయండి
ఉపయోగకరమైన ట్రయల్ "మోల్డ్ సర్క్యూట్ B సురక్షితమైన ఎజెక్షన్ను పరిమితం చేస్తుందా?" వంటి ప్రశ్నతో ప్రారంభమవుతుంది. లేదా "సెన్సార్ ధృవీకరించబడిన తర్వాత రోబోట్-క్లియర్ ఆలస్యం మిగిలి ఉందా?" ఇది "చక్రాన్ని వేగవంతం చేయండి"తో ప్రారంభం కాదు. అనుమానిత ప్రతిబంధకం, మార్పు, ఆశించిన ప్రతిస్పందన మరియు ట్రయల్ని తిరస్కరించగల పార్ట్ చెక్లను పేర్కొనండి. రెసిపీ సవరణలను నియంత్రించడానికి ఒక వ్యక్తిని మరియు ఫలితాలను రికార్డ్ చేయడానికి ఒక వ్యక్తిని కేటాయించండి, తద్వారా నమూనాల మధ్య అనేక సర్దుబాట్లు జరగవు.
-
ఆమోదించబడిన బేస్లైన్ను స్తంభింపజేయండి.విడుదల చేసిన సెట్టింగ్లను సేవ్ చేయండి లేదా ప్రింట్ చేయండి, ఉత్పత్తి ప్యాకేజీని గుర్తించండి మరియు ఆమోదించబడిన నమూనాలను ఉంచండి. స్థిరమైన పరిస్థితుల్లో వాస్తవ చక్రం వైవిధ్యం మరియు ఆమోదించబడిన అవుట్పుట్ను రికార్డ్ చేయండి.
-
ఒక నిర్బంధానికి పేరు పెట్టండి.సీక్వెన్స్ టైమ్లైన్, కూలింగ్ మ్యాప్, యుటిలిటీ రీడింగ్లు, అలారం చరిత్ర మరియు దిగువ పరిశీలనలను ఉపయోగించండి. ఈ అడ్డంకిని సూచించే సాక్ష్యాలను వ్రాయండి.
-
అనుమతించబడిన మార్పును నిర్వచించండి.యంత్రం, అచ్చు మరియు రెసిన్ డాక్యుమెంటేషన్ ఉపయోగించండి. నియంత్రిత సర్దుబాటు పరిమితిని మరియు రిటర్న్ పాయింట్ను సెట్ చేయండి. పరిశీలన విండో సమయంలో మరొక వేరియబుల్ని మార్చవద్దు.
-
తిరస్కరణ ట్రిగ్గర్లను సెట్ చేయండి.అస్థిరమైన పారిసన్, అసంపూర్ణ కదలిక, వేడి లేదా అంటుకునే భాగాలు, వార్పేజ్, డైమెన్షనల్ కదలిక, బరువు లేదా గోడ వైఫల్యం, ఫ్లాష్, బ్లో-అవుట్, అలారాలు, జామ్లు లేదా అసురక్షిత ప్రవర్తన వంటి సంబంధిత సంకేతాలను చేర్చండి.
-
స్థిరీకరణ ద్వారా అమలు చేయండి.సమయం, స్టేషన్, తల లేదా కుహరం ద్వారా భాగాలను గుర్తించండి. మార్చబడిన వేరియబుల్ కొత్త స్థిరమైన స్థితికి చేరుకోవడానికి సమయం అవసరమైతే మొదటి భాగం నుండి కొత్త స్థితిని అంచనా వేయవద్దు.
-
ఆమోదించబడిన ఉత్పత్తి విండోను కొలవండి.నియంత్రిత దృశ్య, బరువు, గోడ, డైమెన్షనల్ మరియు ఫంక్షనల్ తనిఖీలను వర్తింపజేయండి. విక్రయించదగిన భాగాన్ని వారు నిర్వచించినప్పుడు దిగువ ట్రిమ్మింగ్, టెస్టింగ్ మరియు ప్యాక్-అవుట్లను చేర్చండి.
-
ఉంచండి, తిరస్కరించండి లేదా దర్యాప్తు చేయండి.నిర్వచించిన విండో పాస్ అయినప్పుడు మరియు ఆమోదించబడిన అవుట్పుట్ మెరుగుపడినప్పుడు మాత్రమే మార్పును కలిగి ఉండండి. నాణ్యత లేదా నియంత్రణ క్షీణిస్తే బేస్లైన్ను పునరుద్ధరించండి. ట్రయల్ భౌతిక కారణాన్ని బహిర్గతం చేసినప్పుడు సాధనం, యుటిలిటీ లేదా నిర్వహణ చర్యను తెరవండి.
నమూనా ప్లాన్ లైన్తో సరిపోలాలి. డబుల్-స్టేషన్ మెషీన్లో, రెండు వైపులా చేర్చండి. మల్టీ-హెడ్ సెటప్లో, హెడ్ ఐడెంటిటీని సంరక్షించండి. బహుళ-కుహరం అచ్చుపై, ఆచరణాత్మకమైన చోట కుహరం గుర్తింపును సంరక్షించండి. సగటున ఒక హాట్ సర్క్యూట్ లేదా ఒక సన్నని అవుట్పుట్ను దాచవచ్చు. దిబ్లో మోల్డింగ్ లోపాలు గైడ్స్థిర మరియు యాదృచ్ఛిక నమూనాలు వేర్వేరు తనిఖీలకు ఎలా దారితీస్తాయో చూపిస్తుంది.
ట్రయల్ రికార్డులలో పాత విలువ, కొత్త విలువ, మార్పు సమయం, బాధ్యత వహించే వ్యక్తి, వాస్తవ సైకిల్ పంపిణీ, మెటీరియల్ లాట్, యుటిలిటీ స్థితి, నమూనా IDలు, కొలిచిన ఫలితాలు, తిరస్కరణలు మరియు తుది నిర్ణయం ఉండాలి. ఛాయాచిత్రాలు ఆకారం మరియు లోపభూయిష్ట స్థానానికి ఉపయోగపడతాయి, కానీ అవి కొలతలను భర్తీ చేయవు. ప్రాసెస్ బేస్లైన్కి తిరిగి వస్తే, దాన్ని కూడా రికార్డ్ చేయండి. విఫలమైన ట్రయల్ ఇప్పటికీ అదే ఆలోచనను పునరావృతం చేయకుండా మరొక మార్పును నిరోధించవచ్చు.
08 / సామర్థ్యంఆమోదించబడిన భాగాల నుండి అవుట్పుట్ను లెక్కించండి, డ్రై-సైకిల్ మోషన్ కాదు
డ్రై-సైకిల్ అవుట్పుట్ పూర్తి పదార్థం, శీతలీకరణ మరియు పాక్షిక-అంగీకార భారం లేకుండా యంత్ర కదలికను వివరిస్తుంది. ఇది చలన సామర్థ్యాన్ని తనిఖీ చేయడానికి ఉపయోగపడుతుంది, అయితే ఇది విక్రయించదగిన ఉత్పత్తి యొక్క వాగ్దానం కాదు. ఉత్పత్తి గణన తప్పనిసరిగా నిజమైన భాగం, రెసిన్, అచ్చు, తల లేదా కుహరం గణన, శీతలీకరణ వ్యవస్థ, దిగువ పరికరాలు మరియు అంగీకార పద్ధతిని ఉపయోగించాలి. ఇందుకోసమే కింగ్గల్ప్రాజెక్ట్ సమాచార ప్రక్రియయంత్రాన్ని సిఫార్సు చేసే ముందు ఉత్పత్తి పరిమాణం, బరువు, పదార్థం, మందం మరియు అవుట్పుట్ అవసరాల కోసం అడుగుతుంది.
ప్రాతినిధ్య ఉత్పత్తి విండోలో నేరుగా ఆమోదించబడిన అవుట్పుట్ను కొలవండి. నిర్వచించిన విడుదల ప్రమాణాలను దాటిన భాగాలను మాత్రమే లెక్కించండి మరియు ప్రణాళికాబద్ధమైన స్టాప్లు, ప్రణాళిక లేని స్టాప్లు, సెటప్ నష్టం మరియు తిరస్కరణలను విడిగా రికార్డ్ చేయండి. ఒక వివరించలేని సమర్థతా కారకం లోపల వాటిని దాచవద్దు. పంక్తి ఈవెంట్కు అనేక భాగాలను ఉత్పత్తి చేస్తే, స్టేషన్, తల లేదా కుహరం ద్వారా గణనను పునరుద్దరించండి, తద్వారా డిసేబుల్ అవుట్పుట్ మొత్తం లోపల అదృశ్యం కాదు.
| మెట్రిక్ | గణన లేదా పరిశీలన | ఉపయోగించండి | సాధారణ రిపోర్టింగ్ లోపం |
|---|---|---|---|
| సైకిల్ సెకన్లు | పునరావృత స్థిరమైన చక్రాలలో ఒకే ఈవెంట్ మధ్య సమయం | మెషిన్-ఈవెంట్ పేస్ మరియు వైవిధ్యాన్ని చూపుతుంది | చిన్నదైన సింగిల్ ఈవెంట్ను నివేదిస్తోంది |
| ఈవెంట్కు భాగాలు | ఒక పూర్తి ఫార్మింగ్ ఈవెంట్ ద్వారా విడుదలైన ఆమోదించబడిన భౌతిక భాగాలు | వాల్యూమ్తో హెడ్లు, కావిటీస్ మరియు స్టేషన్లను కలుపుతుంది | ప్రతి అవుట్లెట్ ఉత్పత్తి చేస్తుందని ఊహిస్తూ |
| సైద్ధాంతిక గంట అవుట్పుట్ | (3,600 / సైకిల్ సెకన్లు) × ఒక్కో ఈవెంట్కు భాగాలు | అంతరాయం లేని పరిస్థితుల్లో ప్లానింగ్ పోలిక | ఫలితం హామీ ఉత్పత్తికి కాల్ చేయడం |
| గంటవారీ అవుట్పుట్ ఆమోదించబడింది | ఆమోదించబడిన భాగాలు / గమనించిన ఉత్పత్తి గంటలు | పరీక్షించిన ఉత్పత్తి ప్యాకేజీ నుండి ఉపయోగించగల అవుట్పుట్ను చూపుతుంది | ప్రక్షాళన, సెటప్ లేదా తిరస్కరించబడిన భాగాలను లెక్కించడం |
| ఫలితాన్ని మార్చండి | సరిపోలిన పరిస్థితులలో ముందుగా ఆమోదించబడిన అవుట్పుట్ మైనస్ తర్వాత ఆమోదించబడిన అవుట్పుట్ | సవరణ నిజమైన లక్ష్యాన్ని మెరుగుపరిచిందో లేదో పరీక్షిస్తుంది | విభిన్న ఉత్పత్తులు, షిఫ్ట్లు లేదా యుటిలిటీలను పోల్చడం |
వేగంతో పాటు నాణ్యతను నివేదించండి. బరువు మరియు గోడ ఫలితాలు, క్లిష్టమైన కొలతలు, ఫంక్షనల్-పరీక్ష ఫలితం, స్క్రాప్ లేదా హోల్డ్ కౌంట్, యుటిలిటీ కండిషన్ మరియు రెసిపీ రివిజన్ని చేర్చండి. అసలు చక్రం, పార్ట్ కౌంట్, ఆమోదించబడిన దిగుబడి మరియు పరీక్ష పరిస్థితులు లేకుండా రెండు-సెకన్ల తగ్గింపుకు స్వతంత్ర అర్ధం ఉండదు. అందువల్ల ఈ కథనం శాతం మెరుగుదల లక్ష్యాన్ని ప్రచురించదు. ఫలితం తప్పనిసరిగా కొనుగోలుదారు యొక్క లైన్ డేటా నుండి రావాలి.
కొత్త యంత్రం లేదా అచ్చు కోసం, ట్రయల్కు ముందు అవుట్పుట్ పద్ధతిని నిర్వచించండి. కింగ్గల్ యొక్కఫ్యాక్టరీ అంగీకార పరీక్ష గైడ్ఖచ్చితమైన ఉత్పత్తి, పదార్థం, అచ్చు మరియు యుటిలిటీ పరిస్థితులతో కొలిచిన పరుగును ఎలా కనెక్ట్ చేయాలో వివరిస్తుంది. ఉపయోగించండిస్టార్టప్ చెక్లిస్ట్సమయానికి ముందు స్థిరమైన స్థితిని స్థాపించడానికి, మరియుమార్పు గైడ్స్థిరమైన ఉత్పత్తి నుండి సెటప్ నష్టాన్ని వేరుగా ఉంచడానికి.
09 / పరిమితులుప్రక్రియ నియంత్రణ కోల్పోయినప్పుడు విచారణను ఆపివేయండి
గార్డు, ఇంటర్లాక్, ఎమర్జెన్సీ స్టాప్ లేదా ప్రమాదకర-శక్తి నియంత్రణ ఉద్దేశించిన విధంగా పని చేయకపోతే ఆమోదించబడిన స్థితిని ఆపివేసి పునరుద్ధరించండి. ఊహించని మెషీన్ కదలిక, తాకిడి ప్రమాదం, అసాధారణ హైడ్రాలిక్ లేదా వాయు ప్రవర్తన, దెబ్బతిన్న పీడన భాగాలు, విద్యుత్ వేడెక్కడం, లీక్లు లేదా ప్రదర్శించబడిన అభిప్రాయం మరియు భౌతిక స్థితి మధ్య విభేదాల కోసం ఆపివేయండి. సైకిల్-సమయ పని ఒక లోపం చుట్టూ ఆపరేషన్ను ఎప్పటికీ ఆమోదించదు.
పార్ట్ ఎవిడెన్స్ కూడా విచారణను ఆపవచ్చు. సరైన స్థితిలోకి రాని పారిసన్, అసంపూర్ణమైన అచ్చు మూసివేయడం, పెరుగుతున్న ఫ్లాష్, అస్థిర బరువు, సన్నని క్లిష్టమైన గోడలు, బ్లో-అవుట్లు, అసంపూర్ణ వివరాలు, అంటుకోవడం, ట్రిమ్ డ్యామేజ్, వార్పేజ్, ఓవల్ నెక్లు, రాకర్ బాటమ్స్, సంకోచం లేదా ఫంక్షనల్-పరీక్ష వైఫల్యం కోసం చూడండి. Formosa యొక్క ప్రాసెస్ గైడ్ అధిక వేడి, తగినంత శీతలీకరణ, ఒక చిన్న చక్రం లేదా శీతలీకరణ-ఛానల్ పరిస్థితితో ఈ అనేక లక్షణాలను కలుపుతుంది. కారణాన్ని కనుగొనకుండా విస్తృత శీతలీకరణ సమయాన్ని జోడించడం కంటే సరైన రోగ నిర్ధారణను మళ్లీ తెరవడానికి లక్షణాన్ని ఉపయోగించండి.
క్వాలిఫైడ్ రెసిన్ మరియు మెషిన్ విండో వెలుపల మోల్డ్-ఛానల్ మార్పు, డై లేదా బ్లో-పిన్ సవరణ, కంట్రోల్-ప్రోగ్రామ్ మార్పు, ఇంటర్లాక్ మార్పు, ప్రెజర్-సిస్టమ్ వర్క్ లేదా ఆపరేషన్ అవసరమైనప్పుడు పరిమితిని పెంచండి. ఉపయోగించండినివారణ నిర్వహణ గైడ్పునరావృతమయ్యే పరికరాల అన్వేషణల కోసం. అరిగిపోయిన మెకానిజం సైకిల్ని నెమ్మదిస్తుంది, కానీ వేగవంతమైన ఆదేశం దాన్ని రిపేర్ చేయదు.
విడుదలైన బేస్లైన్తో ప్రాజెక్ట్ను ముగించండి. మొక్క ఆమోద ప్రక్రియ ద్వారా మాత్రమే రెసిపీని అప్డేట్ చేయండి, నమూనా మరియు కొలత రికార్డును జత చేయండి మరియు ఫలితం కవర్ చేసే ఉత్పత్తి, అచ్చు, రెసిన్ మరియు మెషిన్ కాన్ఫిగరేషన్ను పేర్కొనండి. మార్పు లాగ్లో తిరస్కరించబడిన ట్రయల్లను ఉంచండి. తదుపరి మార్పు ఆమోదించబడిన చక్రాన్ని పునరుత్పత్తి చేయగలిగినప్పుడు మరియు దాని పరిమితులను వివరించినప్పుడు, మెరుగుదల సాధారణ ఉత్పత్తికి సిద్ధంగా ఉంటుంది.
10 / సమాధానాలుబ్లో మోల్డింగ్ సైకిల్ సమయం గురించి తరచుగా అడిగే ప్రశ్నలు
ఎక్స్ట్రాషన్ బ్లో మోల్డింగ్ సైకిల్ సమయాన్ని ఏది నిర్ణయిస్తుంది?
ప్యారిసన్ లేదా షాట్ తయారీ, అచ్చు కదలిక, ద్రవ్యోల్బణం, కూలింగ్, ఎగ్జాస్ట్, ఓపెనింగ్, టేక్-అవుట్ మరియు డౌన్స్ట్రీమ్ హ్యాండ్లింగ్ ద్వారా నెమ్మదిగా అవసరమైన మార్గం ద్వారా సైకిల్ సమయం నిర్ణయించబడుతుంది. ఉత్పత్తి జ్యామితి, గోడ పంపిణీ, రెసిన్ ప్రవర్తన, మోల్డ్ కూలింగ్, మెషిన్ ఆర్కిటెక్చర్ మరియు ఆమోదించబడిన-భాగ ప్రమాణాలు అన్నీ ఆ మార్గాన్ని ప్రభావితం చేస్తాయి. ఏ టైమర్ బాధ్యత వహించాలో నిర్ణయించే ముందు వాస్తవ క్రమం మరియు ఫీడ్బ్యాక్ సిగ్నల్లను కొలవండి.
బ్లో మోల్డింగ్ సైకిల్లో శీతలీకరణ ఎల్లప్పుడూ పొడవైన భాగమా?
లియోండెల్బాసెల్ యొక్క బ్లో మోల్డింగ్ గైడ్ ప్రకారం, అనేక పాలీయోల్ఫిన్ అప్లికేషన్లలో శీతలీకరణ చాలా వరకు మోల్డింగ్ సైకిల్ను ఆక్రమిస్తుంది, అయితే ఇది ప్రతి లైన్లో స్వయంచాలకంగా క్రియాశీల పరిమితి కాదు. ప్యారిసన్ డెలివరీ, అక్యుమ్యులేటర్ ఫిల్లింగ్, మోల్డ్ ట్రాన్స్ఫర్, రోబోట్ క్లియరెన్స్, ట్రిమ్మింగ్ లేదా టెస్టింగ్ తదుపరి ప్రారంభాన్ని నియంత్రించవచ్చు. శీతలీకరణను తగ్గించడం అనేది పూర్తి చక్రాన్ని మారుస్తుందా లేదా వేడిగా ఉన్న భాగాన్ని మాత్రమే ఎజెక్ట్ చేస్తుందా అనేది టైమ్లైన్ చూపిస్తుంది.
వార్పేజ్కు కారణం కాకుండా శీతలీకరణ సమయాన్ని ఎలా తగ్గించవచ్చు?
ముందుగా శీతలకరణి సరఫరా మరియు రిటర్న్ పరిస్థితులు, సర్క్యూట్ బ్యాలెన్స్, ఛానల్ శుభ్రత, అచ్చు ఉష్ణోగ్రత నమూనా మరియు భాగంలో వేడి స్థానాన్ని ధృవీకరించండి. డ్రాయింగ్ మరియు ఆమోదించబడిన ప్రక్రియతో గోడ పంపిణీని సరిపోల్చండి. డాక్యుమెంట్ చేయబడిన ఒక షరతును మార్చండి, ప్రక్రియను స్థిరీకరించడానికి అనుమతించండి మరియు అవసరమైన పోస్ట్-ఎజెక్షన్ విరామం తర్వాత కొలతలు మరియు ఆకృతిని తనిఖీ చేయండి. అదే స్థానిక వేడి ప్రాంతం మిగిలి ఉంటే, అచ్చు లేదా గోడ పంపిణీకి ఇంజనీరింగ్ సమీక్ష అవసరం కావచ్చు.
చిన్న సైకిల్ ఎల్లప్పుడూ బ్లో మోల్డింగ్ అవుట్పుట్ను పెంచుతుందా?
సంఖ్య. మార్చబడిన చక్రం లైన్ పరిమితి మరియు అదనపు భాగాలు ఆమోదించబడినప్పుడు మాత్రమే అవుట్పుట్ పెరుగుతుంది. వేగవంతమైన మెషీన్ ఈవెంట్ వేడి భాగాలు, మరిన్ని తిరస్కరణలు, రోబోట్ జామ్లు, ట్రిమ్మింగ్ డ్యామేజ్ లేదా టెస్టర్ బ్యాక్లాగ్ను సృష్టించగలదు. సరిపోలిన ఉత్పత్తి, మెటీరియల్, అచ్చు, యుటిలిటీ మరియు నాణ్యత పరిస్థితులలో గమనించిన గంటకు ఆమోదించబడిన భాగాలను సరిపోల్చండి. డ్రై-సైకిల్ మోషన్, సైద్ధాంతిక అవుట్పుట్ మరియు ఆమోదించబడిన ఉత్పత్తిని ప్రత్యేక గణాంకాలుగా ఉంచండి.
పారిసన్ ప్రోగ్రామింగ్ సైకిల్ సమయాన్ని ఎలా ప్రభావితం చేస్తుంది?
ప్యారిసన్ ప్రోగ్రామింగ్ ఉత్పత్తితో పాటు మెటీరియల్ కూర్చున్న చోట మారుతుంది. అనవసరమైన భారీ ప్రాంతాలకు మరింత శీతలీకరణ అవసరం కావచ్చు, అయితే అతిగా సన్నని ప్రాంతాలు ఉత్పత్తి పరీక్షలలో విఫలమవుతాయి. నిరంతర యంత్రాలలో, వాల్ ప్రొఫైల్ సైకిల్ సమయంతో కూడా సమకాలీకరించబడుతుంది, కాబట్టి సమయ మార్పు ప్రొఫైల్ ప్లేస్మెంట్ను మార్చవచ్చు. సేవ్ చేయబడిన వక్రరేఖ సరైనదని భావించే బదులు చక్రం మార్పు తర్వాత గోడ స్థానాలు, భాగం బరువు మరియు ప్రొఫైల్ అమరికను ధృవీకరించండి.
సైకిల్-టైమ్ సమస్య కోసం కింగ్గల్కి ఏ డేటాను పంపాలి?
మెషిన్ మోడల్ మరియు కంట్రోలర్ వెర్షన్, ప్రోడక్ట్ డ్రాయింగ్, మోల్డ్ మరియు టూలింగ్ IDలు, రెసిన్ గ్రేడ్ మరియు లాట్, రెసిపీ రివిజన్, సైకిల్ వీడియోను సురక్షిత స్థానం నుండి క్యాప్చర్ చేయండి, ఈవెంట్ టైమ్లైన్, అలారం హిస్టరీ, పార్ట్ వెయిట్ మరియు వాల్ మ్యాప్, క్లిష్టమైన కొలతలు, డిఫెక్ట్ ఫోటోలు, మెషిన్-ఇన్లెట్ ఎయిర్ మరియు కూలింగ్-వాటర్ పరిశీలనలు, డౌన్స్ట్రీమ్ స్టాప్ కారణాలు మరియు నిర్ణీత వ్యవధిలో ఆమోదించబడిన అవుట్పుట్. ఈ సాక్ష్యం కూలింగ్, టూలింగ్, కంట్రోల్స్, యుటిలిటీస్, మెటీరియల్ మరియు లైన్-బ్యాలెన్స్ కారణాలను వేరు చేయడంలో సహాయపడుతుంది.

ఉత్పత్తి మరియు చక్రాన్ని ఒక వ్యవస్థగా చర్చించండి
అసలు భాగం డ్రాయింగ్, రెసిన్, మోల్డ్, మెషిన్ కాన్ఫిగరేషన్, ప్రస్తుత సైకిల్ టైమ్లైన్, యుటిలిటీ పరిశీలనలు మరియు కొలిచిన నాణ్యత ఫలితాలను పంపండి. యంత్రం, సాధనం, నియంత్రణలు మరియు ఉత్పత్తి లక్ష్యం చుట్టూ ఉన్న సాక్ష్యాలను Kinggle సమీక్షించగలదు.
మీ ఉత్పత్తి డేటాను పంపండిఈ గైడ్ కోసం ఉపయోగించే మూలాలు
కింగ్గల్-హోస్ట్ చేసిన మాన్యువల్లు డాక్యుమెంట్ చేయబడిన నియంత్రణలు మరియు మెషిన్ సీక్వెన్స్ గురించి స్టేట్మెంట్లకు మద్దతు ఇస్తాయి. పాలిమర్-ప్రొడ్యూసర్ గైడ్లు శీతలీకరణ మరియు లోపం సంబంధాలకు మద్దతు ఇస్తాయి. యునైటెడ్ స్టేట్స్ భద్రతా సరిహద్దు కోసం OSHA మూలాలు చేర్చబడ్డాయి. ఈ మూలాధారాలు ఏవీ ప్రతి ఉత్పత్తి లేదా యంత్రానికి సార్వత్రిక చక్ర లక్ష్యాన్ని అందించవు.
- కింగ్గల్-హోస్ట్ చేసిన ఆటోమేటిక్ బ్లో మోల్డింగ్ మెషిన్ ఆపరేషన్ మాన్యువల్, సెప్టెంబర్ 8, 2026న వినియోగించబడింది.
- మూగ్ డిజిప్యాక్ III ప్యారిసన్ వాల్ థిక్నెస్ కంట్రోలర్ మాన్యువల్, MRJ06301, Kinggle ద్వారా హోస్ట్ చేయబడింది, సెప్టెంబర్ 8, 2026న యాక్సెస్ చేయబడింది.
- లియోండెల్ బాసెల్, ఎ గైడ్ టు పాలియోల్ఫిన్ బ్లో మోల్డింగ్, సెప్టెంబర్ 8, 2026న వినియోగించబడింది.
- ఫార్మోసా ప్లాస్టిక్స్, పాలిథిలిన్ ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ ప్రాసెస్ గైడ్, సెప్టెంబర్ 8, 2026న వినియోగించబడింది.
- OSHA 29 CFR 1910.147, ది కంట్రోల్ ఆఫ్ హజార్డస్ ఎనర్జీ, సెప్టెంబర్ 8, 2026న వినియోగించబడింది.
- OSHA 29 CFR 1910.212, అన్ని యంత్రాలకు సాధారణ అవసరాలు, సెప్టెంబర్ 8, 2026న వినియోగించబడింది.