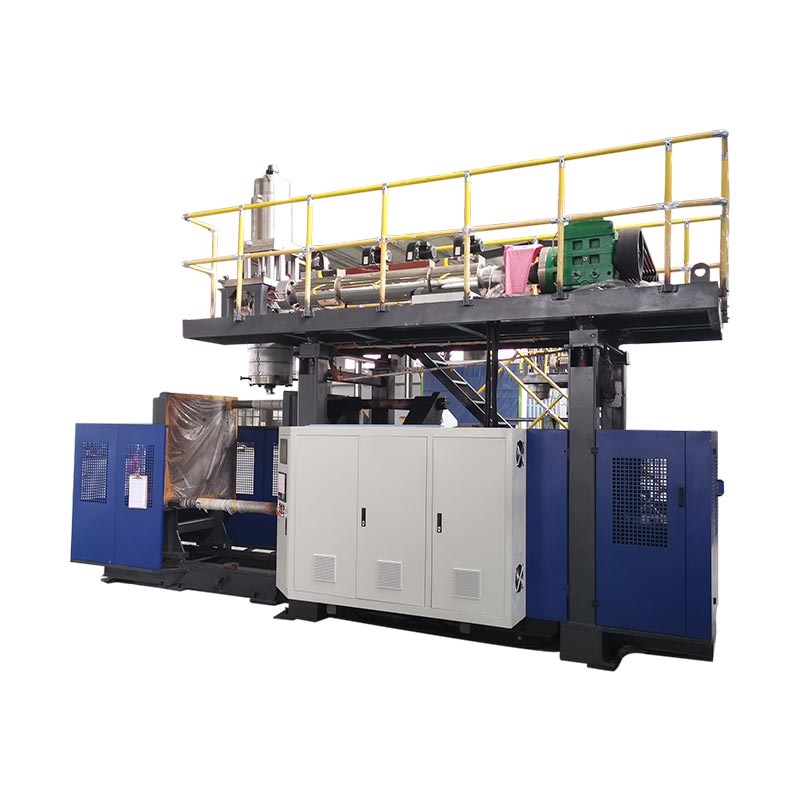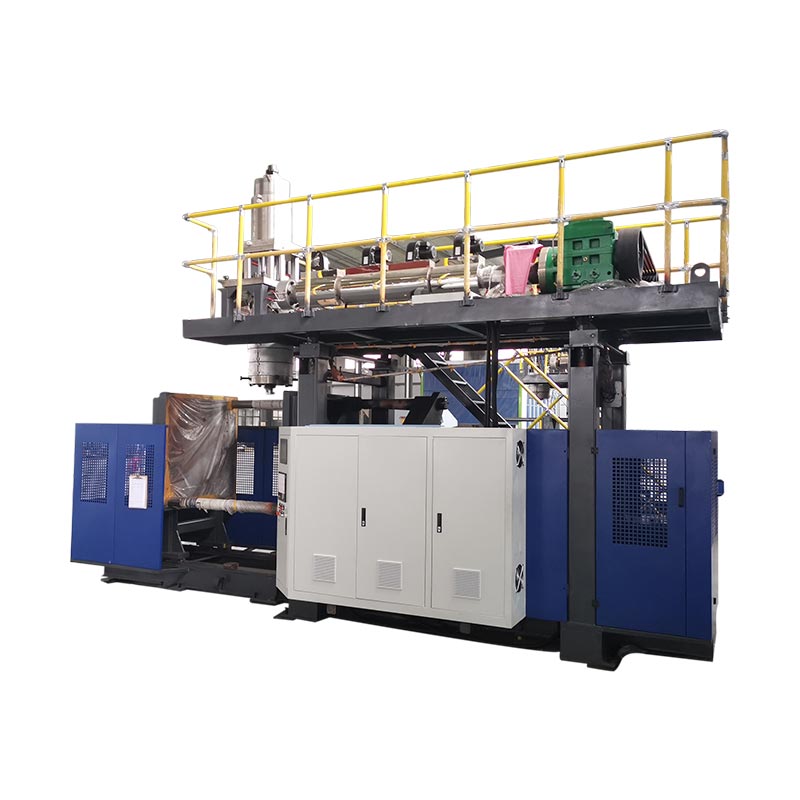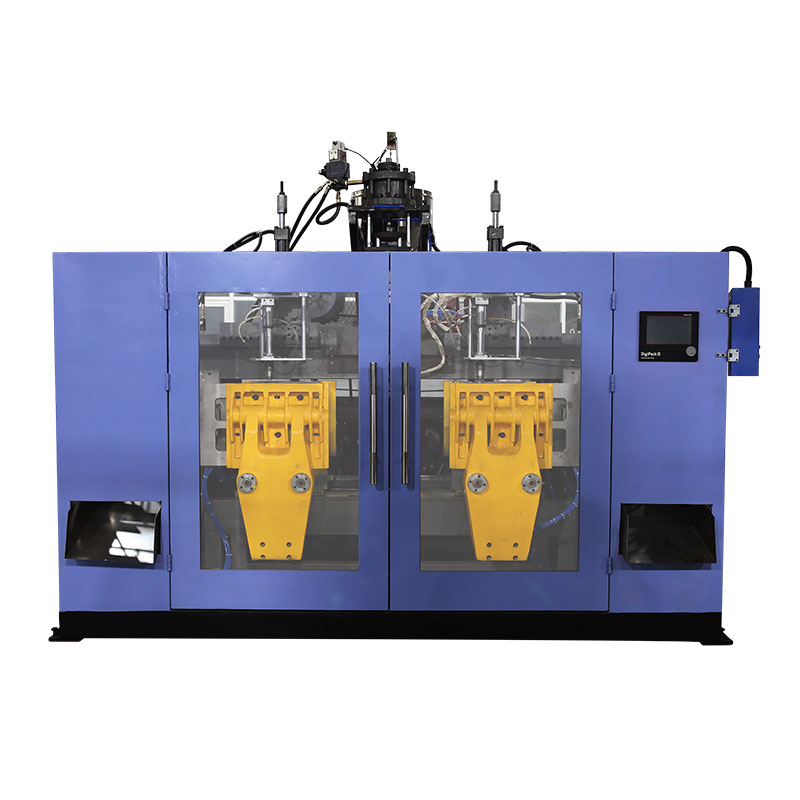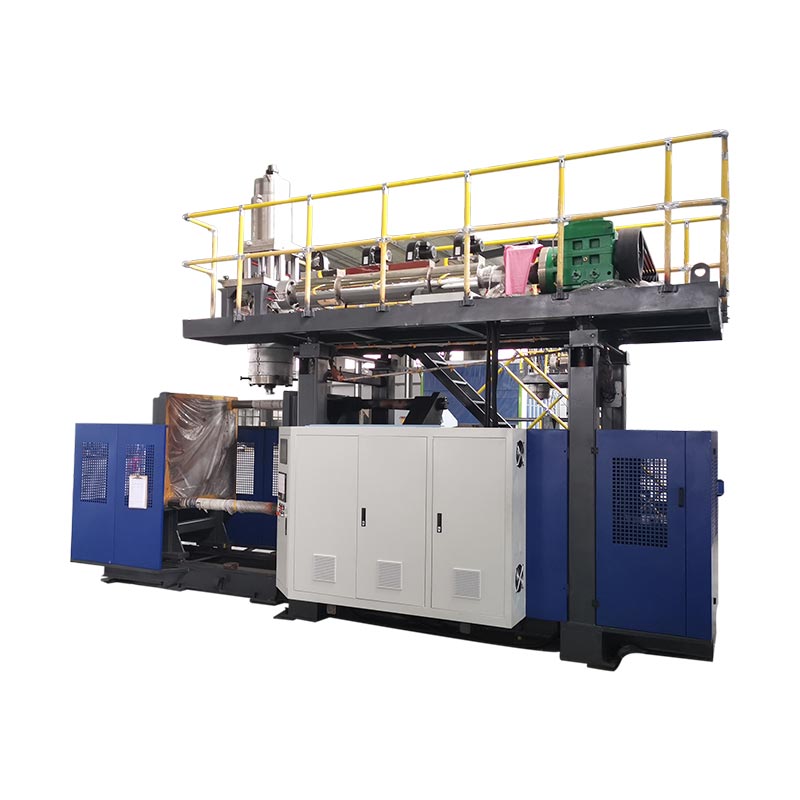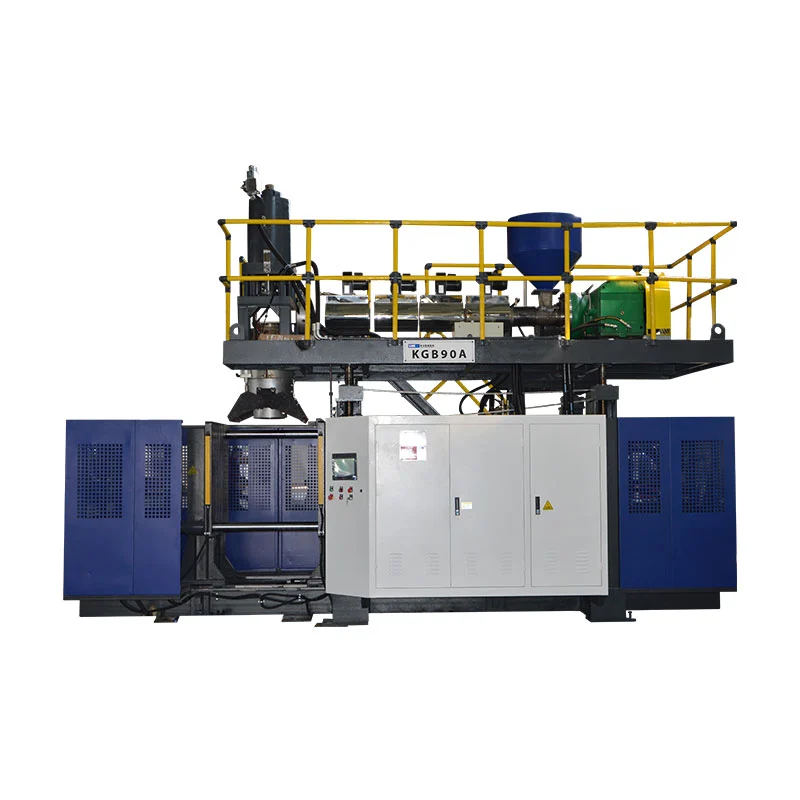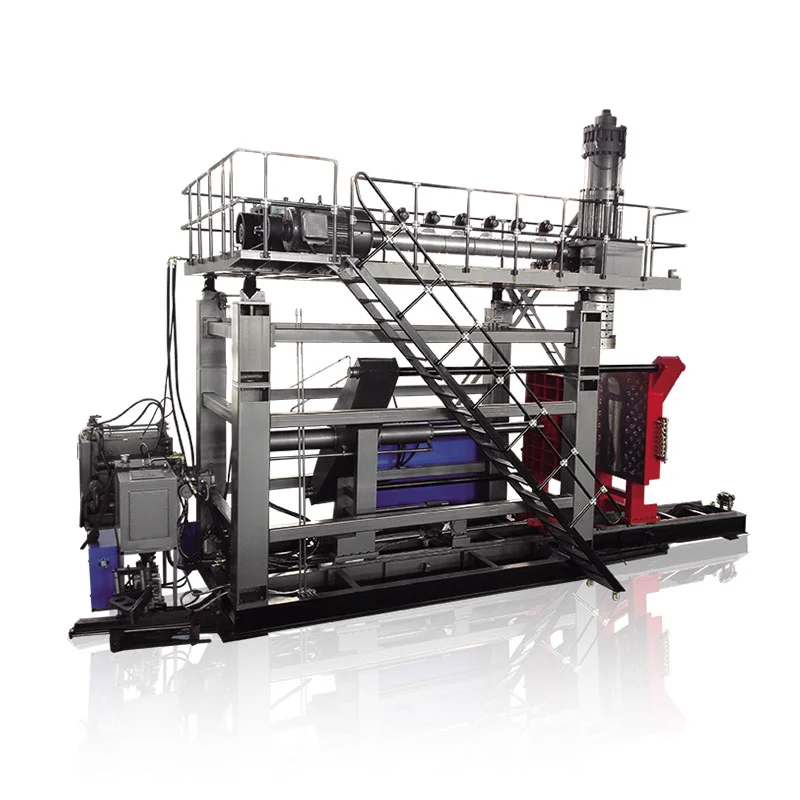
రెండవ స్టేషన్ మెషిన్ ఎక్స్ట్రాషన్, కూలింగ్ మరియు అచ్చు-నిర్వహణ సమయాన్ని ఎలా ఉపయోగిస్తుందో మారుస్తుంది. ఇది స్వయంచాలకంగా విక్రయించదగిన అవుట్పుట్ను రెట్టింపు చేయదు, ఒక్కో బాటిల్కు తక్కువ శక్తిని అందించదు లేదా పెద్ద ఉత్పత్తిని తయారు చేయదు. మూడు జత చేసిన కింగ్గల్ మెషిన్ పరిమాణాలు నిజమైన తేడాలు ఎక్కడ కనిపిస్తాయో చూపుతాయి.
నిజమైనసింగిల్ vs డబుల్ స్టేషన్ బ్లో మోల్డింగ్ మెషిన్కాబట్టి పోలిక అనేది పూర్తి-కణ అధ్యయనం, క్యారేజ్ కౌంట్ కాదు. నిర్ణయం తప్పనిసరిగా సీసా, ఉత్పత్తి షెడ్యూల్, స్థూల మెల్ట్ డిమాండ్, రెండు-స్టేషన్ల క్రమం మరియు ఆమోదించబడిన-భాగ అవసరాలను కనెక్ట్ చేయాలి.
ఒక స్టేషన్ మరియు రెండు స్టేషన్ల మధ్య ఎలాంటి మార్పులు?
సింగిల్-స్టేషన్ నిరంతర ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషీన్లో, ఒక అచ్చు-మరియు-బిగింపు స్థానం ప్యారిసన్ను సంగ్రహిస్తుంది, భాగాన్ని ఏర్పరుస్తుంది, దానిని చల్లబరుస్తుంది మరియు విడుదల చేస్తుంది. తదుపరి మౌల్డింగ్ ఈవెంట్ తప్పనిసరిగా ఒక స్టేషన్ యొక్క క్రమానికి సరిపోయేలా ఉండాలి.
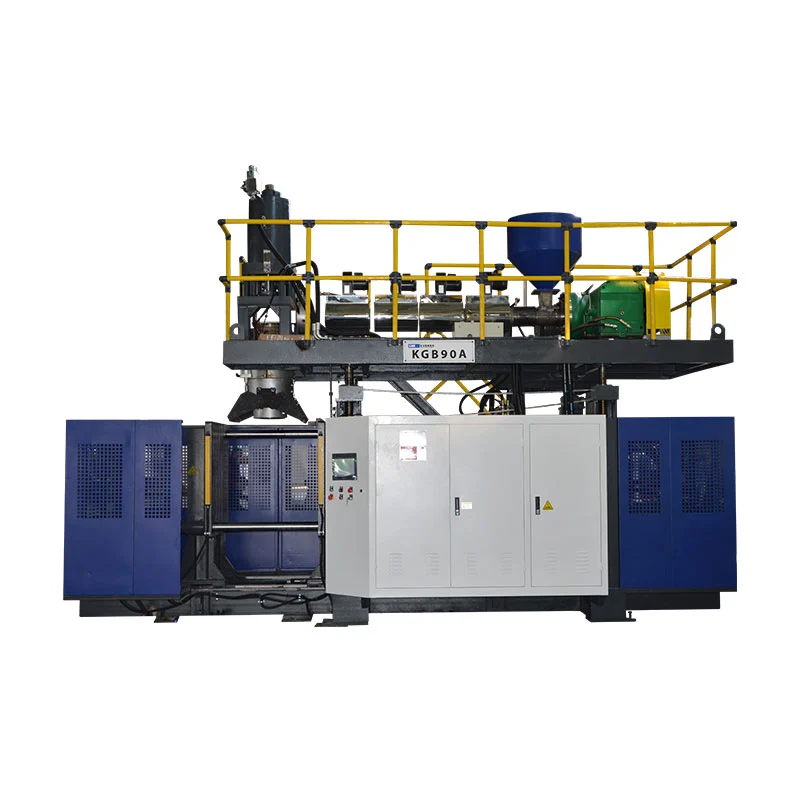
డబుల్-స్టేషన్-లేదా ట్విన్-స్టేషన్-ఎక్స్ట్రషన్ బ్లో మోల్డింగ్ మెషిన్ భాగస్వామ్య ఎక్స్ట్రాషన్ సిస్టమ్ చుట్టూ రెండు అచ్చు స్థానాలను ప్రత్యామ్నాయం చేస్తుంది. ఒక స్టేషన్ బ్లోయింగ్, కూలింగ్ లేదా పార్ట్-రిమూవల్ స్టెప్లో ఉంటుంది, మరొకటి తదుపరి ప్యారిసన్ను క్యాప్చర్ చేయడానికి సిద్ధమవుతుంది. అందుకే డబుల్-స్టేషన్ పరికరాలను కొన్ని మార్కెట్లలో డబుల్-సైడెడ్ లేదా షటిల్ బ్లో మోల్డింగ్ మెషీన్గా కూడా వర్ణించారు.
ఈ సరళీకృత క్రమం అవకాశాన్ని వివరిస్తుంది, తుది ఉత్పత్తి రేటు కాదు. స్టేషన్ ట్రావెల్, ప్యారిసన్ ఫార్మేషన్, మోల్డ్ క్లోజ్, బ్లోయింగ్, ఎగ్జాస్ట్, కూలింగ్, ఎజెక్షన్, ట్రిమ్మింగ్ మరియు డౌన్స్ట్రీమ్ ట్రాన్స్ఫర్ ఇప్పటికీ ఒకదానితో ఒకటి సరిపోవాలి. స్వతంత్ర షటిల్-మెషిన్ సాహిత్యం సింగిల్- మరియు మల్టి-ప్యారిసన్ డై హెడ్ల నుండి విడిగా సింగిల్ మరియు డబుల్ సైడెడ్ కాన్ఫిగరేషన్లను కూడా జాబితా చేస్తుంది, ఇవి వేర్వేరు పరికరాల ఎంపికలు అని బలపరుస్తాయి.
స్టేషన్ కౌంట్, హెడ్ కౌంట్, కేవిటీ కౌంట్ మరియు లేయర్ కౌంట్ కంగారు పడవద్దు
చాలా కొటేషన్ తప్పులు ప్రారంభమవుతాయి ఎందుకంటే "డబుల్" అనేది రెట్టింపు అని చెప్పకుండా ఉపయోగించబడింది. డబుల్-స్టేషన్ యంత్రం తప్పనిసరిగా డబుల్-హెడ్ మెషిన్, రెండు-కుహరం అచ్చు లేదా రెండు-పొరల లైన్ కాదు.
| పదం | ఇది ఏమి లెక్కించబడుతుంది | అది ఏమి మారుతుంది | సరఫరాదారు కోసం ప్రశ్న |
|---|---|---|---|
| సింగిల్ లేదా డబుల్ స్టేషన్ | క్రమంలో పని చేసే అచ్చు మరియు బిగింపు స్థానాలు | మెషిన్ సీక్వెన్స్, అచ్చు-సెట్ అవసరం, అవుట్పుట్ సంభావ్యత, పాదముద్ర మరియు నిర్వహణ | ఈ మెషీన్లో ఎన్ని పూర్తి అచ్చు స్టేషన్లు ప్రత్యామ్నాయంగా ఉన్నాయి? |
| సింగిల్ లేదా మల్టీ-హెడ్ డై | ఒక మౌల్డింగ్ ఈవెంట్లో ప్యారిసన్స్ బయటకు వచ్చాయి | ఎన్ని అచ్చు కావిటీస్ ఒకేసారి మరియు అవసరమైన అవుట్లెట్ పిచ్ను అందించవచ్చు | ఎన్ని అవుట్లెట్లు చేర్చబడ్డాయి మరియు వాటి మధ్య దూరం ఎంత? |
| సింగిల్ లేదా బహుళ-కుహరం అచ్చు | ఒక అచ్చు దగ్గరగా ఏర్పడిన భాగాలు | అచ్చు ఈవెంట్కు భాగాలు, అచ్చు పరిమాణం, కూలింగ్ బ్యాలెన్స్ మరియు ట్రిమ్మింగ్ | ఒక అచ్చు ఈవెంట్లో ఎన్ని విక్రయించదగిన భాగాలను ఉత్పత్తి చేయాలి? |
| సింగిల్ లేదా బహుళస్థాయి | భాగం గోడలో మెటీరియల్ పొరలు | ఎక్స్ట్రూడర్లు, డై-హెడ్ ఆర్కిటెక్చర్, మెటీరియల్ హ్యాండ్లింగ్ మరియు ప్రాసెస్ కంట్రోల్ | కొటేషన్లో ఏ పదార్థాలు మరియు పొర నిర్మాణం చేర్చబడ్డాయి? |
దిR&B నిరంతర ఎక్స్ట్రూషన్ షటిల్ డేటా షీట్, ఉదాహరణకు, ఒకటి లేదా రెండు-స్టేషన్ క్లాంప్ కాన్ఫిగరేషన్ల నుండి విడిగా సింగిల్- మరియు మల్టీ-ప్యారిసన్ డై హెడ్లను జాబితా చేస్తుంది. బహుళ-పారిసన్ సాధనం ఒక అవుట్పుట్ లివర్; రెండవ అచ్చు స్టేషన్ మరొకటి. ప్రతిపాదన లివర్ని ఉపయోగించవచ్చు లేదా రెండింటినీ కలపవచ్చు, కాబట్టి కొటేషన్ ప్రతి ఒక్కటి విడిగా గుర్తించాలి.
పరిభాష కూడా ప్రాంతాల వారీగా మారుతుంది. కొనుగోలుదారులు ఒక కోసం శోధించవచ్చుడబుల్ స్టేషన్ బ్లో అచ్చు యంత్రం, జంట స్టేషన్ బ్లో అచ్చు యంత్రం, రెండు-స్టేషన్ బాటిల్ బ్లోయింగ్ మెషిన్లేదాద్విపార్శ్వ షటిల్ బ్లో మోల్డర్. పేరు ద్వారా మాత్రమే ఎంచుకోవడం కంటే భౌతిక క్రమాన్ని నిర్ధారించండి.
అసలు పోలిక: మూడు జత చేసిన కింగ్గల్ మెషిన్ పరిమాణాలు
కింది విశ్లేషణ ఆరు ప్రస్తుత కింగ్గల్ ఉత్పత్తి పేజీలలో ప్రచురించబడిన స్పెసిఫికేషన్లను ఉపయోగిస్తుంది. ప్రతి జత ఒకే నామమాత్రపు గరిష్ట కంటైనర్ సామర్థ్యాన్ని కలిగి ఉంటుంది, ఇది స్టేషన్ వ్యత్యాసాన్ని చూడటం సులభం చేస్తుంది. గణాంకాలు కేటలాగ్ సూచనలు, ప్రతి బాటిల్, రెసిన్, డై హెడ్ లేదా ఎంపిక ప్యాకేజీకి ఉత్పత్తి హామీ కాదు.
| సామర్థ్యం మరియు మోడల్ | స్టేషన్లు | అవుట్పుట్ లేబుల్ ప్రచురించబడింది | HDPE ద్రవీభవన సామర్థ్యం | యంత్ర కొలతలు (L×W×H) | సాధారణ L×W ఎన్వలప్* | బరువు | బిగింపు శక్తి |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | సింగిల్ | 600 pcs / h పొడి చక్రం | 30 కిలోల/గం | 3.1 × 1.7 × 2.5 మీ | 5.3 m² | 2.5 టి | 40 కి.ఎన్ |
| 2LKGB2D | రెట్టింపు | 600 × 2 pcs/h పొడి చక్రం | 55 కిలోల/గం | 3.1 × 2.2 × 2.5 మీ | 6.8 m² | 4.5 టి | 40 కి.ఎన్ |
| 5LKGB5L | సింగిల్ | 500 pcs / h పొడి చక్రం | 55 కిలోల/గం | 3.1 × 2.2 × 2.5 మీ | 6.8 m² | 3.0 టి | 65 కి.ఎన్ |
| 5LKGB5D | రెట్టింపు | 500 × 2 pcs/h పొడి చక్రం | 80 కిలోల/గం | 3.2 × 2.2 × 2.5 మీ | 7.0 m² | 5.2 టి | 65 కి.ఎన్ |
| 15LKGB15L | సింగిల్ | 450 pcs / h పొడి చక్రం | 100 కిలోల/గం | 4.5 × 2.2 × 2.8 మీ | 9.9 m² | 7.5 టి | 165 కి.ఎన్ |
| 15LKGB15D | రెట్టింపు | 450 × 2 pcs/h పొడి చక్రం | 120 కిలోల/గం | 4.8 × 2.9 × 2.8 మీ | 13.9 m² | 12.5 టి | 165 కి.ఎన్ |

జత చేసిన డేటా ఏమి వెల్లడిస్తుంది
1. స్టేషన్ కౌంట్ గరిష్ట భాగం పరిమాణాన్ని నిర్వచించదు
ప్రతి కింగ్గల్ జతలో, నామమాత్రపు కంటైనర్ సామర్థ్యం మరియు ప్రచురించబడిన బిగింపు శక్తి ఒకే విధంగా ఉంటాయి: 2L మరియు 40 kN, 5L మరియు 65 kN, లేదా 15L మరియు 165 kN. రెండవ స్టేషన్ ఉత్పత్తి క్రమాన్ని మారుస్తుంది; ఇది 5L ప్లాట్ఫారమ్ను 15L ప్లాట్ఫారమ్గా మార్చదు.
యంత్రం ఎంపిక సమయంలో ఈ వ్యత్యాసం ముఖ్యమైనది. పార్ట్ వాల్యూమ్, ప్రొజెక్టెడ్ ఏరియా, అచ్చు కొలతలు మరియు అవసరమైన బిగింపు ఇప్పటికీ ప్లాట్ఫారమ్కు సరిపోవాలి. కింగ్గల్ యొక్కబ్లో అచ్చు యంత్రం ఎంపిక గైడ్స్టేషన్ కౌంట్ ఎంచుకోవడానికి ముందు కంటైనర్ నుండి ప్రారంభమవుతుంది.
2. డబుల్-స్టేషన్ జతలు కరిగే సామర్థ్యాన్ని జోడిస్తాయి, కానీ ఒక స్థిర నిష్పత్తితో కాదు
ప్రచురించబడిన HDPE ద్రవీభవన సామర్థ్యం 2L జతలో 30 నుండి 55 kg/h వరకు, 5L జతలో 55 నుండి 80 kg/h వరకు మరియు 15L జతలో 100 నుండి 120 kg/h వరకు పెరుగుతుంది. ఆ పెరుగుదలలు ఒకేలా ఉండవు మరియు సార్వత్రిక "డబుల్ స్టేషన్ గుణకం"గా మార్చకూడదు.
ఇది డేటాలో అత్యంత ముఖ్యమైన సామర్థ్య పాఠం. రెండు స్టేషన్లు మరిన్ని అచ్చు అవకాశాలను సృష్టించగలవు, అయితే ఎక్స్ట్రూడర్ ఇప్పటికీ స్థూల పారిసన్ ద్రవ్యరాశిని సరఫరా చేయాల్సి ఉంటుంది. భారీ బాటిల్, ఎక్కువ ఫ్లాష్, ఎక్కువ డై అవుట్లెట్లు లేదా తక్కువ ఈవెంట్ ఇంటర్వెల్ మెల్ట్ డిమాండ్ను పెంచుతుంది. ఎక్స్ట్రాషన్ అడ్డంకిగా మారినప్పుడు, స్టేషన్ లభ్యతను జోడించడం ద్వారా దాన్ని పరిష్కరించలేము.
3. బరువు మరియు ఇన్స్టాలేషన్ ఎన్వలప్ పరిమాణం ద్వారా భిన్నంగా పెరుగుతుంది
సింగిల్ నుండి డబుల్ మోడల్కు వెళ్లడం వలన ప్రచురించబడిన యంత్ర బరువు 2L వద్ద 2.5 నుండి 4.5 టన్నులు, 5L వద్ద 3.0 నుండి 5.2 టన్నులు మరియు 15L వద్ద 7.5 నుండి 12.5 టన్నుల వరకు పెరుగుతుంది. లెక్కించిన L×W మెషిన్ ఎన్వలప్ వరుసగా 5.3 నుండి 6.8 m², 6.8 నుండి 7.0 m² మరియు 9.9 నుండి 13.9 m² వరకు మారుతుంది.
అందువల్ల ఫ్లోర్ ఏరియా "దాదాపు అదే" లేదా "రెండు రెట్లు పెద్దది" అని సురక్షితంగా వివరించబడలేదు. ఫలితం వేదికపై ఆధారపడి ఉంటుంది. మెషిన్-ఎన్వలప్ గణన ఏదీ ఫ్యాక్టరీ లేఅవుట్ కాదు: సర్వీస్ యాక్సెస్, మెటీరియల్ సప్లై, కూలింగ్ మానిఫోల్డ్లు, కంట్రోల్ క్యాబినెట్లు, పార్ట్ డిశ్చార్జ్ మరియు అచ్చు నిర్వహణకు ఇంకా స్థలం అవసరం. కింగ్గల్ ఉపయోగించండిశక్తి, గాలి, నీరు మరియు లేఅవుట్ గైడ్సైట్ ప్లాన్ను స్తంభింపజేయడానికి ముందు.
4. డ్రై-సైకిల్ లేబుల్ ఒక పోలిక సంకేతం, డెలివరీ వాగ్దానం కాదు
పూర్తయిన భాగం యొక్క ఉత్పత్తి పరిస్థితులను రుజువు చేయకుండా డ్రై సైకిల్ యంత్ర కదలికను నమోదు చేస్తుంది. వాస్తవ అవుట్పుట్లో ప్యారిసన్ ఫార్మేషన్, బ్లో మరియు ఎగ్జాస్ట్ టైమ్, కూలింగ్, ఎజెక్షన్, ట్రిమ్మింగ్, క్వాలిటీ లాస్ మరియు ప్లాన్డ్ స్టాప్లు ఉంటాయి. మందపాటి 15L జెర్రీకాన్ మరియు తేలికపాటి 500ml బాటిల్ ఒకే విధమైన అవుట్పుట్ను కేటాయించలేము ఎందుకంటే అవి ఒకే స్టేషన్ కౌంట్తో మెషీన్లో నడుస్తాయి.
మౌల్డింగ్ ఈవెంట్లు మరియు మాస్ బ్యాలెన్స్ నుండి అవుట్పుట్ను లెక్కించండి
ఉత్పత్తితో ప్రారంభించండి మరియు వెనుకకు పని చేయండి. కేటలాగ్ సంఖ్యను షిఫ్ట్ గంటల ద్వారా గుణించడం ద్వారా ప్రారంభించవద్దు.
దశ 1: అవసరమైన మంచి అవుట్పుట్ను నిర్వచించండి
నిర్ధారిత డిమాండ్ను నిర్ణీత ఉత్పత్తి గంటలు, ప్రణాళికాబద్ధమైన మార్పులను మరియు ప్లాంట్ యొక్క స్వంత లభ్యత అంచనాలను ఉపయోగించి గంటకు మంచి భాగాలుగా మార్చండి. డిమాండ్ దృశ్యాలను వేరుగా ఉంచండి-బేస్, సీజనల్ పీక్ మరియు భవిష్యత్తు వృద్ధి-కాబట్టి అదనపు సామర్థ్యం ఒక ఆశావాద లక్ష్యంలో దాచబడకుండా కనిపిస్తుంది.
దశ 2: ఒక పూర్తి మౌల్డింగ్ ఈవెంట్ను కొలవండి
ప్రతిపాదిత అచ్చు కోసం, ప్యారిసన్ల సంఖ్య, ఏర్పడిన భాగాలు, స్థూల పారిసన్ ద్రవ్యరాశి, పూర్తి-భాగ ద్రవ్యరాశి, ఫ్లాష్/రీగ్రైండ్ మార్గం, స్థిరమైన ఈవెంట్ విరామం మరియు ఆమోదించబడిన నాణ్యత ఫలితాన్ని రికార్డ్ చేయండి. మౌల్డింగ్ ఈవెంట్ అంటే ఒక అచ్చు పారిసన్ మెటీరియల్ని సంగ్రహిస్తుంది మరియు దాని భాగాలను ఉత్పత్తి చేస్తుంది.
మంచి భాగాలు/h = మౌల్డింగ్ ఈవెంట్లు/h × ఈవెంట్కు భాగాలు × అంగీకరించబడిన భిన్నం
స్థూల మెల్ట్ డిమాండ్ (kg/h) = మౌల్డింగ్ ఈవెంట్లు/h × ఒక్కో ఈవెంట్కు స్థూల పారిసన్ మాస్ (కిలో)
అంగీకరించబడిన భిన్నం తప్పనిసరిగా అంగీకరించబడిన ట్రయల్ లేదా నిజాయితీ గల మొక్క ఊహ నుండి రావాలి. స్థూల పారిసన్ ద్రవ్యరాశిలో పూర్తి చేసిన సీసా మాత్రమే కాకుండా, మౌల్డింగ్ ఈవెంట్లోకి ప్రవేశించే పదార్థం ఉంటుంది. ఫ్లాష్ రీగ్రౌండ్ అయితే, దాని నిర్వహణ మరియు పునఃప్రవేశం ఇప్పటికీ లైన్ను ప్రభావితం చేస్తుంది.
దశ 3: అడ్డంకులను ఒక లైన్గా పరీక్షించండి
వాస్తవ పదార్థం కింద ప్రతిపాదిత ఎక్స్ట్రూడర్తో స్థూల మెల్ట్ డిమాండ్ను సరిపోల్చండి. అప్పుడు మోల్డ్ కూలింగ్, బ్లో ఎయిర్, పార్ట్ రిమూవల్, ట్రిమ్మింగ్, లీక్ టెస్టింగ్, కన్వేయింగ్, ప్యాకింగ్ మరియు గ్రైండర్ కెపాసిటీని నిర్ధారించండి. అత్యల్ప స్థిరమైన దశ లైన్ అవుట్పుట్ను సెట్ చేస్తుంది.
విస్తృత నిరంతర-మెషిన్ అవుట్పుట్ లాజిక్ కోసం, Kinggle's చూడండినిరంతర బ్లో అచ్చు యంత్రం గైడ్. స్పీడ్ ట్రయల్స్ సమయంలో పార్ట్ వెయిట్ లేదా వాల్ డిస్ట్రిబ్యూషన్ మారితే, ఉపయోగించండిపారిసన్ ప్రోగ్రామింగ్ గైడ్మరియు ప్రతి షరతు వద్ద ఒకే గోడ స్థానాలను ధృవీకరించండి.
ఉత్పత్తి ప్రణాళికకు ఏ కాన్ఫిగరేషన్ సరిపోతుంది?
ఒకే స్టేషన్ సాధారణంగా క్లీనర్ షార్ట్లిస్ట్ అయినప్పుడు…
- ధృవీకరించబడిన డిమాండ్ ఆమోదయోగ్యమైన ఆపరేటింగ్ మార్జిన్తో ఒక అచ్చు స్టేషన్కు సరిపోతుంది;
- ఉత్పత్తి మార్పులు తరచుగా లేదా ఉత్పత్తి పరుగులు తక్కువగా ఉంటాయి;
- బడ్జెట్, నిర్వహణ లేదా ధ్రువీకరణ కారణాల కోసం ఒక అచ్చు సెట్కు ప్రాధాన్యత ఇవ్వబడుతుంది;
- భాగం, అచ్చు లేదా తొలగింపు పద్ధతి ప్రత్యామ్నాయ లేఅవుట్ను తక్కువ ఆచరణాత్మకంగా చేస్తుంది;
- ఫ్యాక్టరీ స్థలం, ట్రైనింగ్ యాక్సెస్ లేదా డౌన్స్ట్రీమ్ ఆటోమేషన్ పరిమితం;
- డిమాండ్ ఇంకా నిరూపించబడని మార్కెట్లోకి ప్రాజెక్ట్ ప్రవేశిస్తోంది.
డబుల్ స్టేషన్ పూర్తి లైన్ అధ్యయనానికి అర్హమైనది...
- స్థిరమైన పునరావృత డిమాండ్ వాస్తవిక సింగిల్-స్టేషన్ అవుట్పుట్ను మించిపోయింది;
- రెండు సరిపోలిన అచ్చు స్టేషన్లు పునరావృత ప్రక్రియను అమలు చేయగలవు;
- ఎక్స్ట్రూడర్ మరియు డై హెడ్ అవసరమైన స్థూల మెల్ట్ రేట్ను సరఫరా చేయగలదు;
- శీతలీకరణ అచ్చు పనిని ప్రత్యామ్నాయం చేయడానికి ఉపయోగకరమైన సమయాన్ని వదిలివేస్తుంది;
- ట్రిమ్మింగ్, టెస్టింగ్ మరియు మెటీరియల్ హ్యాండ్లింగ్ పెరిగిన ప్రవాహాన్ని అంగీకరించవచ్చు;
- అదనపు అచ్చు, యంత్రం మరియు యుటిలిటీ స్కోప్కు రక్షణాత్మక వ్యాపార సందర్భం ఉంది.
ఏ జాబితా కూడా ఉత్పత్తి ట్రయల్ని భర్తీ చేయదు. ఇది సాధారణ సేకరణ లోపాన్ని నిరోధిస్తుంది: రెండవ స్టేషన్ను స్వతంత్ర అవుట్పుట్ అనుబంధంగా పరిగణించడం. ఇది ఫ్యాక్టరీ ద్వారా సాధనం, నియంత్రణలు, కమీషన్ మరియు భాగాల ప్రవాహాన్ని మార్చే సిస్టమ్ నిర్ణయం.
యుటిలిటీలు మరియు దిగువ పరికరాలు స్టేషన్ ప్రయోజనాన్ని తొలగించగలవు
డబుల్-స్టేషన్ లైన్ అచ్చు-శీతలీకరణ వ్యవస్థలోకి మరింత వేడిని పంపవచ్చు మరియు మౌల్డింగ్ ఈవెంట్లను దగ్గరగా సృష్టించవచ్చు. సంపీడన గాలి ఒత్తిడిని కలిగి ఉండాలి మరియు లైన్ డిమాండ్ చేసినప్పుడు ప్రవాహాన్ని అందించాలి, కేవలం పనిలేకుండా ఉంటుంది. శీతలీకరణ నీరు స్థిరమైన పరిస్థితులతో రెండు అచ్చు సర్క్యూట్లను చేరుకోవాలి. ఎలక్ట్రికల్ డిస్ట్రిబ్యూషన్, హైడ్రాలిక్ కూలింగ్ మరియు క్యాబినెట్ ఎన్విరాన్మెంట్ ఫైనల్ బిల్డ్తో సరిపోలాలి.
పోలిక పట్టిక నుండి మొక్కల సేవలను లెక్కించవద్దు. కొన్ని ప్రస్తుత కింగ్గల్ వెబ్ స్పెసిఫికేషన్లు అస్థిరమైన యూనిట్ టైపోగ్రఫీని ఉపయోగిస్తాయి మరియు సగటు శక్తి గణాంకాలు ఒకే విధమైన ఉత్పత్తి పరీక్షను వివరించవు. ఆర్డర్ చేసిన కాన్ఫిగరేషన్ కోసం ప్రాజెక్ట్-నిర్దిష్ట యుటిలిటీ షీట్, ఎలక్ట్రికల్ డ్రాయింగ్ మరియు సాధారణ అమరిక డ్రాయింగ్ను అభ్యర్థించండి.
అచ్చు తెరిచిన తర్వాత ప్రతి ప్రక్రియను తనిఖీ చేయండి
- టేక్-అవుట్ పరికరాలు ప్రత్యామ్నాయ స్టేషన్ల నుండి భాగాలను పొందగలవా?
- ట్రిమ్మింగ్ అసలు ఫ్లాష్ మరియు మెడ/దిగువ జ్యామితిని నిర్వహించగలదా?
- లీక్ టెస్టర్ అవసరమైన లైన్ రేటుతో ప్రతి కుహరాన్ని తనిఖీ చేయగలరా?
- కన్వేయర్లు తాకిడి, చేరడం మరియు పార్ట్ డిఫార్మేషన్ను నిరోధించగలవా?
- రీగ్రైండ్ నిష్పత్తిని అస్థిరపరచకుండా గ్రైండర్ మరియు బ్లెండర్ హ్యాండిల్ ఫ్లాష్ అవుతుందా?
- ఆమోదించబడిన తనిఖీ మరియు మార్పు పని కోసం ఆపరేటర్లు రెండు స్టేషన్లకు సురక్షితంగా చేరుకోగలరా?
వేగవంతమైన పరుగు అస్థిర గోడ మందం, ఫ్లాష్, శీతలీకరణ వక్రీకరణ లేదా పునరావృత అలారాలను సృష్టిస్తే, కనెక్ట్ చేయండినివారణ నిర్వహణ రికార్డుకింగ్గల్ తోHMI ట్రబుల్షూటింగ్ పద్ధతిరెసిపీ మార్పులతో భౌతిక అడ్డంకిని దాచడానికి ముందు.

మొత్తం వ్యవస్థాపించిన ధరను సరిపోల్చండి, యంత్రం ధర మాత్రమే కాదు
ప్లాస్టిక్ బాటిల్ తయారీ యంత్రం ధర కోసం శోధిస్తున్న కొనుగోలుదారు రెండు కొటేషన్లను అందుకోవచ్చు. ఒకటి రెండవ అచ్చు సెట్, టేక్-అవుట్ మరియు లీక్ టెస్టింగ్ను చేర్చవచ్చు; మరొకటి బేస్ అచ్చు యంత్రాన్ని మాత్రమే చూపగలదు. తక్కువ హెడ్లైన్ ధర తక్కువ పూర్తి ఉత్పత్తి సెల్ను వివరించవచ్చు.
| ఖర్చు పొర | సింగిల్-స్టేషన్ ప్రశ్న | డబుల్ స్టేషన్ ప్రశ్న |
|---|---|---|
| యంత్ర వేదిక | ఏ ఎక్స్ట్రూడర్, బిగింపు, నియంత్రణలు మరియు ప్రామాణిక సహాయకాలు చేర్చబడ్డాయి? | ఏ అదనపు క్యారేజ్, బిగింపు, దెబ్బ మరియు నియంత్రణ పరికరాలు చేర్చబడ్డాయి? |
| అచ్చులు మరియు తల చనిపోతాయి | ఒక పూర్తి అచ్చు మరియు సరైన డై అవుట్లెట్ ప్యాకేజీ చేర్చబడిందా? | రెండు సరిపోలిన అచ్చు స్టేషన్లు చేర్చబడ్డాయా మరియు హెడ్ కౌంట్ మరియు అవుట్లెట్ పిచ్ టూల్ ప్లాన్కు సమానంగా ఉన్నాయా? |
| ఫ్యాక్టరీ సేవలు | ఏ శక్తి, గాలి, నీరు మరియు నేల/లోడింగ్ పని అవసరం? | ఇప్పటికే ఉన్న సేవలు ఏకకాలంలో ఫ్యాక్టరీ డిమాండ్లో వేగవంతమైన ఈవెంట్ సీక్వెన్స్కు మద్దతు ఇవ్వగలవా? |
| దిగువ సెల్ | టేక్-అవుట్, ట్రిమ్మింగ్, టెస్టింగ్, కన్వేయింగ్ మరియు గ్రైండింగ్ స్టెప్స్ మాన్యువల్ లేదా ఆటోమేటిక్? | ప్రతి దిగువ స్టేజ్ కూడబెట్టకుండా ప్రత్యామ్నాయ స్టేషన్ల నుండి భాగాలను అంగీకరించగలదా? |
| మార్పు మరియు ధ్రువీకరణ | కొనుగోలుదారు విధానంలో ఒక అచ్చు మరియు రెసిపీ మార్పు ఎంత సమయం పడుతుంది? | ఉత్పత్తి మార్పు తర్వాత రెండు స్టేషన్లు ఎలా సమలేఖనం చేయబడ్డాయి, అర్హత సాధించబడ్డాయి మరియు పునరుద్ధరించబడతాయి? |
| ఆపరేటింగ్ ప్రమాదం | సింగిల్ మోల్డ్ స్టేషన్ ఆగిపోతే ఏ అవుట్పుట్ పోతుంది? | స్టేషన్ను సురక్షితంగా వేరుచేయవచ్చు మరియు భాగస్వామ్య ఎక్స్ట్రాషన్ సీక్వెన్స్కు ఏమి జరుగుతుంది? |
ఉపయోగకరమైన ఆర్థిక పోలిక రెండు వైపులా ఒకే ప్రాజెక్ట్ సరిహద్దును ఉపయోగిస్తుంది. మౌల్డింగ్ మెషిన్, మోల్డ్లు, డై హెడ్, ఆక్సిలరీస్, ఇన్స్టాలేషన్, కమీషనింగ్, ట్రైనింగ్ మరియు ఫ్యాక్టరీ సవరణలను చేర్చండి. కొనుగోలుదారు యొక్క స్వంత ఆపరేటింగ్ అంచనాలను ఉపయోగించి లేబర్, యుటిలిటీస్, ప్రణాళికాబద్ధమైన నిర్వహణ, మార్పు నష్టం, నాణ్యత నష్టం మరియు పనికిరాని సమయాన్ని అంచనా వేయండి.
మంచి భాగానికి ఖర్చు = పోలిక వ్యవధిలో మొత్తం ఖర్చు ÷ అదే వ్యవధిలో ఉత్పత్తి చేయబడిన అంగీకరించబడిన భాగాలు
న్యూమరేటర్ మరియు హారం తప్పనిసరిగా ఒకే సమయ విండో మరియు పరిధిని ఉపయోగించాలి. సింగిల్-స్టేషన్ డ్రై-సైకిల్ అవుట్పుట్ పైన డబుల్-స్టేషన్ క్యాపిటల్ ఫిగర్ను ఉంచవద్దు లేదా ట్రిమ్మింగ్ మరియు టెస్టింగ్ను మినహాయించే బేస్ సింగిల్ మెషీన్తో ఆటోమేటెడ్ డబుల్ లైన్ను పోల్చవద్దు. డిమాండ్ జోడించిన అవుట్పుట్ను ఉపయోగించలేకపోతే, నిష్క్రియ సామర్థ్యం ఖర్చుగా మిగిలిపోతుంది. డిమాండ్ సింగిల్-స్టేషన్ సామర్థ్యాన్ని మించి ఉంటే, ఉత్పత్తిని కోల్పోవడం మరియు ఓవర్టైమ్ కూడా ఖర్చులు.
ధర ఇప్పటికీ చెల్లుబాటు అయ్యే కొనుగోలు పరిమితి, కానీ ఇది సాంకేతికంగా సరిపోయే తర్వాత మాత్రమే. చేర్చబడిన ప్రతి భాగం మరియు ప్రతి కొనుగోలుదారు-సరఫరా చేసిన వస్తువును గుర్తించమని Kinggleని అడగండి, తద్వారా కొటేషన్ను లైన్ వారీగా పోల్చవచ్చు.
మెరుగైన RFQ కేటలాగ్ రిఫరెన్స్ల నుండి హామీనిచ్చే పరిస్థితులను వేరు చేస్తుంది
ప్రతి సరఫరాదారుకు ఒకే ఇన్పుట్ షీట్ను పంపండి. లేకపోతే, రెండు ఉల్లేఖనాలు వేర్వేరు అంచనాలను ఉపయోగించవచ్చు మరియు ఇప్పటికీ పోల్చదగినవిగా కనిపిస్తాయి.
| RFQ ఫీల్డ్ | అవసరమైన ఇన్పుట్ | స్టేషన్ నిర్ణయాన్ని ఎందుకు మార్చింది |
|---|---|---|
| భాగం | డ్రాయింగ్ లేదా నమూనా, గరిష్ట కొలతలు, మెడ/ముగింపు, హ్యాండిల్, పార్టింగ్ లైన్ మరియు ట్రిమ్మింగ్ అవసరం | అచ్చు సరిపోతుందని, కదలిక మరియు దిగువ పనిని నిర్వచిస్తుంది |
| మెటీరియల్ | ఖచ్చితమైన రెసిన్ గ్రేడ్, రంగు, సంకలనాలు, రీగ్రైండ్/PCR ప్లాన్ మరియు సరఫరాదారు డేటా | మార్పులు కరుగు ప్రవర్తన, స్థూల నిర్గమాంశ మరియు శీతలీకరణ |
| మాస్ మరియు గోడ | పూర్తయిన బరువు, స్థూల పారిసన్/ఫ్లాష్ అంచనా, క్లిష్టమైన గోడ స్థానాలు మరియు సహనం | చక్ర లక్ష్యాలను కరిగే డిమాండ్ మరియు నాణ్యత సాక్ష్యంగా మారుస్తుంది |
| డిమాండ్ | గంటకు మంచి భాగాలు, షిఫ్ట్, సంవత్సరం మరియు పీక్ సీజన్; SKU/మార్పిడి ప్రణాళిక | రెండవ స్టేషన్ను ఉత్పాదకంగా లోడ్ చేయవచ్చో లేదో చూపుతుంది |
| టూలింగ్ | స్టేషన్ కౌంట్, డై అవుట్లెట్లు, కావిటీస్, మధ్య దూరం, అచ్చు సెట్లు మరియు కూలింగ్ లేఅవుట్ | "డబుల్ స్టేషన్" వేరే తల లేదా కుహరం ఊహను దాచకుండా నిరోధిస్తుంది |
| నాణ్యత | బరువు, డైమెన్షనల్, వాల్, లీక్, డ్రాప్, టాప్-లోడ్ లేదా ఇతర అంగీకరించిన పరీక్షలు | కదలిక వేగానికి బదులుగా మంచి అవుట్పుట్ని నిర్వచిస్తుంది |
| ఫ్యాక్టరీ | శక్తి ప్రమాణం, గాలి/నీటి పరిస్థితులు, నేల మరియు పైకప్పు పరిమితులు, ట్రైనింగ్ మార్గం మరియు దిగువ పరికరాలు | పూర్తి డబుల్-స్టేషన్ సెల్ను ఇన్స్టాల్ చేసి, సపోర్ట్ చేయవచ్చో లేదో పరీక్షిస్తుంది |
అంగీకార విచారణ సమయంలో ఈ అంశాలను రికార్డ్ చేయండి
- మెషిన్, అచ్చు, డై హెడ్, రెసిన్ మరియు రెసిపీ గుర్తింపు.
- ప్రతి స్టేషన్కు స్థిరమైన మోల్డింగ్-ఈవెంట్ విరామం-ఒక వేగవంతమైన ఈవెంట్ కాదు.
- స్థూల పారిసన్ మాస్, పూర్తి-భాగం బరువు మరియు ఫ్లాష్ మార్గం.
- అంగీకరించిన పరీక్ష విండోలో కుహరం మరియు స్టేషన్ ద్వారా అంగీకరించబడిన భాగాలు.
- క్లిష్టమైన గోడ, డైమెన్షనల్ మరియు ఫంక్షనల్ ఫలితాలు.
- ప్రదర్శించబడిన లోడ్ కింద వాస్తవ గాలి, నీరు మరియు విద్యుత్ పరిస్థితులు.
- ట్రయల్ సమయంలో అలారం, స్టాప్ మరియు మాన్యువల్-ఇంటర్వెన్షన్ రికార్డ్.
ఈ రికార్డ్ "సింగిల్ వర్సెస్ డబుల్ స్టేషన్"ని కొనుగోలుదారు ఉత్పత్తి ఆధారంగా నిర్ణయంగా మారుస్తుంది. ఇది భవిష్యత్తులో ట్రబుల్షూటింగ్ మరియు నివారణ నిర్వహణ కోసం కమీషన్ బేస్లైన్ను కూడా అందిస్తుంది.
తరచుగా అడిగే ప్రశ్నలు
ఏది వేగవంతమైనది: సింగిల్-స్టేషన్ లేదా డబుల్-స్టేషన్ బ్లో మోల్డింగ్ మెషిన్?
భాగస్వామ్య ఎక్స్ట్రాషన్ సిస్టమ్ చుట్టూ రెండు అచ్చు స్టేషన్లు ప్రత్యామ్నాయంగా ఉన్నందున డబుల్-స్టేషన్ యంత్రం అధిక అవుట్పుట్ సామర్థ్యాన్ని కలిగి ఉంటుంది. వాస్తవమైన మంచి అవుట్పుట్ ఇప్పటికీ మెల్ట్ కెపాసిటీ, ప్యారిసన్ కౌంట్, కూలింగ్, పార్ట్ రిమూవల్, డౌన్స్ట్రీమ్ పరికరాలు మరియు ఆమోదించబడిన నాణ్యతపై ఆధారపడి ఉంటుంది.
డబుల్-స్టేషన్ బ్లో మోల్డింగ్ మెషిన్ ఉత్పత్తిని రెట్టింపు చేస్తుందా?
స్వయంచాలకంగా కాదు. ప్రచురించబడిన డ్రై-సైకిల్ గణాంకాలు రెండు ప్రత్యామ్నాయ స్టేషన్లను చూపవచ్చు, అయితే స్థూల మెల్ట్ డిమాండ్, కూలింగ్, ట్రిమ్మింగ్, టెస్టింగ్, స్టాప్లు లేదా రిజెక్ట్ల ద్వారా విక్రయించదగిన అవుట్పుట్ పరిమితం చేయబడుతుంది. అసలు ఉత్పత్తి మరియు మెటీరియల్తో యంత్రాన్ని ధృవీకరించండి.
డబుల్-స్టేషన్ మెషిన్ డబుల్-హెడ్ మెషిన్ ఒకటేనా?
సంఖ్య. స్టేషన్ కౌంట్ అచ్చు మరియు బిగింపు స్థానాలను వివరిస్తుంది. మౌల్డింగ్ ఈవెంట్ కోసం ఎన్ని ప్యారిసన్లు వెలికి తీయబడ్డాయో హెడ్ కౌంట్ వివరిస్తుంది. ఒక యంత్రం ఒకటి లేదా అనేక డై అవుట్లెట్లతో రెండు స్టేషన్లను కలపగలదు.
రెండు స్టేషన్లు వేర్వేరు అచ్చులను అమలు చేయగలవా?
వారు సంబంధం లేని ఉత్పత్తులను సమర్థవంతంగా అమలు చేయగలరని అనుకోకండి. స్టేషన్లు ఎక్స్ట్రాషన్ మరియు ప్రాసెస్ పరిస్థితులను పంచుకుంటాయి, కాబట్టి ఉత్పత్తి మాస్, ప్యారిసన్ టైమింగ్, కూలింగ్ మరియు డౌన్స్ట్రీమ్ వర్క్ తప్పనిసరిగా అనుకూలంగా ఉండాలి. ఇంజనీరింగ్ సమయంలో ఖచ్చితమైన అమరికను నిర్ధారించండి.
నేను 5L కంటైనర్ల కోసం సింగిల్ లేదా డబుల్ స్టేషన్ని ఎంచుకోవాలా?
కంటైనర్ వాల్యూమ్ ప్లాట్ఫారమ్ను మాత్రమే గుర్తిస్తుంది. ధృవీకరించబడిన మంచి-భాగాల డిమాండ్, ఉత్పత్తి బరువు, రన్ పొడవు, మోల్డ్ మరియు డై-హెడ్ ప్లాన్, అందుబాటులో ఉన్న యుటిలిటీలు, ఫ్యాక్టరీ లేఅవుట్ మరియు దిగువ సామర్థ్యం నుండి స్టేషన్ గణనను ఎంచుకోండి.
బ్లో మోల్డింగ్ మెషిన్ అవుట్పుట్ను ఎలా లెక్కించాలి?
ప్రతి ఈవెంట్కు భాగాలు మరియు ఆమోదించబడిన భిన్నంతో గుణించబడిన గంటకు మోల్డింగ్ ఈవెంట్లను ఉపయోగించండి. స్థూల మెల్ట్ డిమాండ్, శీతలీకరణ మరియు ప్రతి దిగువ దశకు వ్యతిరేకంగా ఫలితాన్ని తనిఖీ చేయండి. డ్రై సైకిల్ను ఉత్పత్తి అవుట్పుట్గా ఉపయోగించవద్దు.
సింగిల్-వర్సెస్-డబుల్-స్టేషన్ కొటేషన్ కోసం ఏ సమాచారం అవసరం?
పార్ట్ డ్రాయింగ్, మెటీరియల్ గ్రేడ్, పూర్తి మరియు స్థూల ప్యారిసన్ మాస్, గోడ మరియు నాణ్యత అవసరాలు, మంచి-భాగాల లక్ష్యం, SKU ప్లాన్, అచ్చు మరియు కుహరం కాన్సెప్ట్, యుటిలిటీస్, లేఅవుట్ మరియు దిగువ పరికరాలను అందించండి.