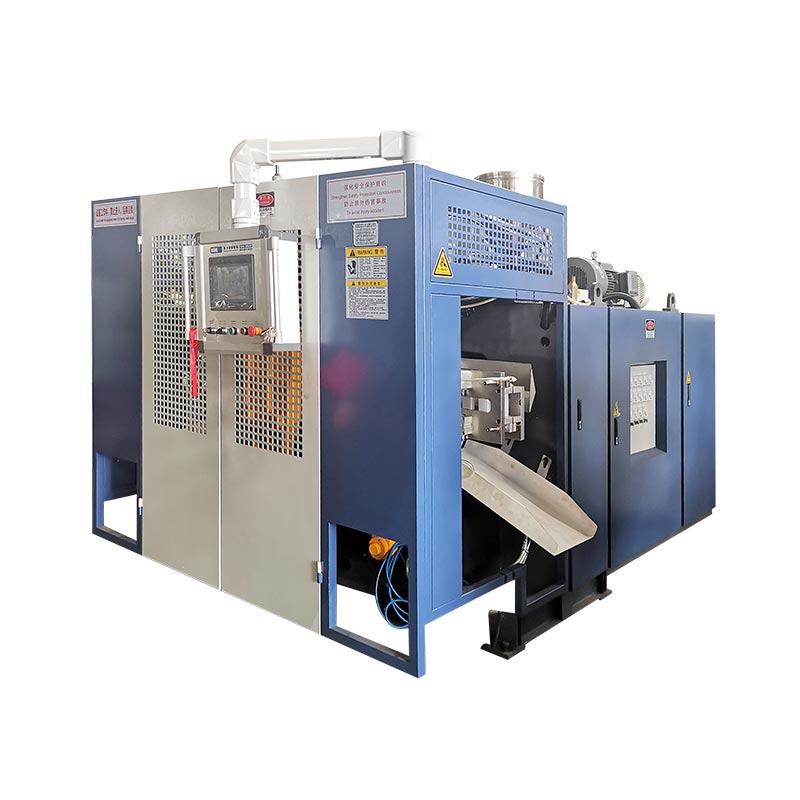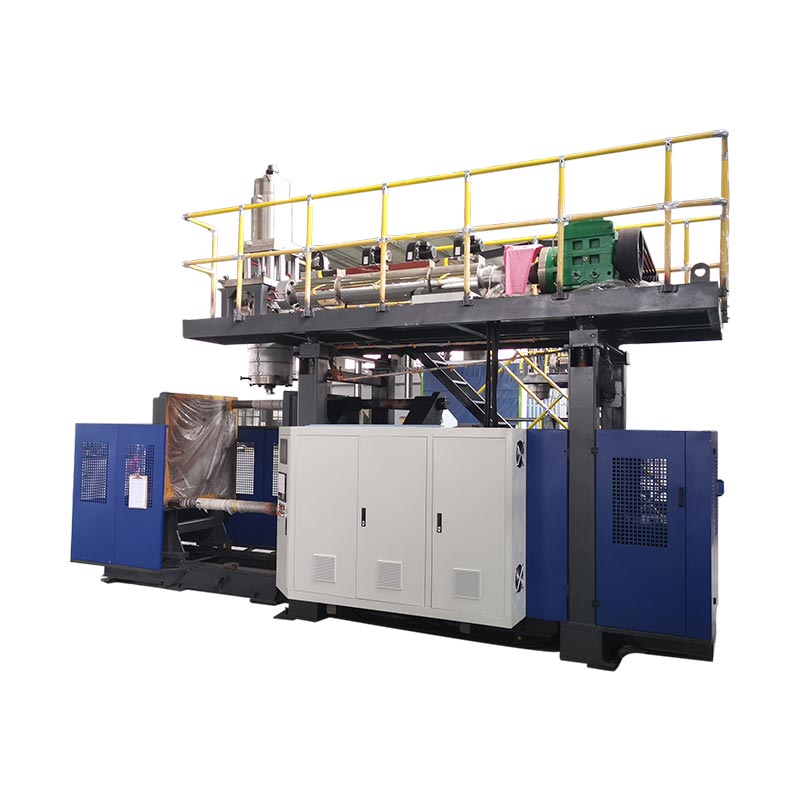
ఆటోమోటివ్ బ్లో మోల్డింగ్ గాలి నాళాలు మరియు ద్రవ రిజర్వాయర్ల వంటి బోలు భాగాలను ఉత్పత్తి చేస్తుంది. పరికరాలను ఎంచుకోవడం పార్ట్ డ్రాయింగ్, పేర్కొన్న రెసిన్ మరియు అంగీకార అవసరాలతో ప్రారంభమవుతుంది. ఒక యంత్రం యొక్క ప్రచారం చేయబడిన కంటైనర్ వాల్యూమ్ మాత్రమే అది ఒక నిర్దిష్ట వాహికను ఏర్పరుస్తుందా, దాని అచ్చును ఏర్పాటు చేస్తుందా లేదా అవసరమైన పూర్తి అవుట్పుట్ను అందజేస్తుందా అని నిర్ధారించదు.
ఉపయోగకరమైన కొనుగోలు సమీక్ష పూర్తి ప్రక్రియలో భాగంగా ఉంటుంది: ఫార్మింగ్, రిమూవల్, ట్రిమ్మింగ్, అసెంబ్లీ మరియు ఇన్స్పెక్షన్. నామమాత్రపు అవుట్పుట్ లేదా ధరను పోల్చడానికి ముందు తప్పనిసరి ఉత్పత్తి మరియు సాధన అవసరాలను పరిష్కరించండి. లేకుంటే, వేగవంతమైన మౌల్డింగ్ సైకిల్ డెలివరీ లక్ష్యాన్ని కోల్పోయే ఉత్పత్తి సెల్ను దాచిపెడుతుంది.

బ్లో మోల్డింగ్ ఆటోమోటివ్ భాగాలు: అప్లికేషన్లు మరియు ప్రాసెస్ అనుకూలత
ఆటోమోటివ్ భాగాలను అవి బోలుగా ఉన్నాయనే దానితో కాకుండా, వారు తప్పనిసరిగా ఏమి చేయాలి అనే దాని ఆధారంగా సమూహపరచండి. క్యాబిన్ ఎయిర్ డక్ట్, ఇంజిన్ ఎయిర్ ఇన్టేక్ కాంపోనెంట్ మరియు లిక్విడ్ రిజర్వాయర్కి భిన్నమైన సమీక్షలు అవసరం. వారి ఆపరేటింగ్ పరిస్థితులు మరియు ఇంటర్ఫేస్లు యంత్ర ప్రతిపాదన తప్పనిసరిగా సమాధానం ఇవ్వాల్సిన ప్రశ్నలను నిర్ణయిస్తాయి.
| భాగమైన కుటుంబం | ఏర్పాటు చేయడానికి ఇన్పుట్లు | పరికరాలు మరియు సాధన ప్రశ్నలు |
|---|---|---|
| క్యాబిన్ HVAC నాళాలు | ఎయిర్ పాత్, కనెక్షన్ జ్యామితి, ఇన్స్టాలేషన్ స్పేస్ మరియు పేర్కొన్న ఫంక్షనల్ చెక్లు | ప్రతిపాదిత మార్గం శరీరాన్ని ఏర్పరుస్తుంది మరియు ప్రాప్యత చేయగల ట్రిమ్మింగ్ మరియు తనిఖీ స్థానాలను వదిలివేయగలదా? |
| ఇంజిన్ గాలి తీసుకోవడం భాగాలు | పేర్కొన్న ఉష్ణోగ్రత, పీడనం లేదా వాక్యూమ్ పరిస్థితులు, మీడియా ఎక్స్పోజర్ మరియు కనెక్షన్ అవసరాలు | రెసిన్, ఫార్మింగ్ రూట్ మరియు పూర్తి సెల్ ఆ నిర్దిష్ట పరిస్థితులకు సరిపోతాయా? |
| ద్రవ రిజర్వాయర్లు | ద్రవం, సేవా పరిస్థితులు, పోర్ట్లు, మౌంటు ఫీచర్లు మరియు అంగీకార ప్రమాణాలు | శరీరం, ఇంటర్ఫేస్లు మరియు ఏదైనా తదుపరి అసెంబ్లీ ఎలా ఉత్పత్తి చేయబడుతుంది మరియు ధృవీకరించబడుతుంది? |
| ఇతర బోలు సాంకేతిక భాగాలు | లోడ్ కేసులు, కొలతలు, అసెంబ్లీ లక్షణాలు మరియు ఉద్దేశించిన ఉపయోగం | బ్లో మోల్డింగ్ సరైనదేనా, లేదా మరొక ఏర్పాటు లేదా చేరే మార్గాన్ని పోల్చాలా? |
ఇంధన-వ్యవస్థ ప్రాజెక్టులను ప్రత్యేక ఆమోద మార్గంలో ఉంచండి. ఉదాహరణకు,RISE ప్లాస్టిక్ ఇంధన-ట్యాంక్ అగ్ని పరీక్షను వివరిస్తుందిUN రెగ్యులేషన్ 34, అనెక్స్ 5, క్లాజ్ 5 ప్రకారం. అది నిర్దిష్ట పరీక్ష పరిధి, పూర్తి ఆమోదం చెక్లిస్ట్ కాదు. వాస్తవ ఇంధన-వ్యవస్థ ప్రాజెక్ట్ కోసం వర్తించే మార్కెట్, అవసరాలు మరియు ఆమోదం బాధ్యతలను ఏర్పాటు చేయండి; "కారు ట్యాంకులు" జాబితా చేయబడిన మెషిన్ కేటలాగ్ కంప్లైంట్ ఇంధన-ట్యాంక్ ఉత్పత్తిని ఏర్పాటు చేయదు.
బ్లో-మోల్డెడ్ HVAC నాళాలు: జ్యామితి, ఇంటర్ఫేస్లు మరియు యంత్ర అవసరాలు
బ్లో-మోల్డెడ్ HVAC నాళాల కోసం, గాలి మార్గాన్ని మరియు ప్రతి కనెక్షన్ను కలిసి సమీక్షించండి. ఏర్పడే శరీరానికి ఇప్పటికీ ఓపెనింగ్లు అవసరం, వాటిని కత్తిరించవచ్చు, గుర్తించవచ్చు మరియు తనిఖీ చేయవచ్చు. కాబట్టి కస్టమ్ ప్లాస్టిక్ డక్ట్వర్క్ అచ్చు జ్యామితి మరియు ఉద్దేశించిన పూర్తి జ్యామితి రెండింటినీ కొటేషన్ దశకు చేరుకోవాలి.
ఇంజిన్ ఎయిర్-ఇంటేక్ అవసరాల నుండి ప్రత్యేక క్యాబిన్ వెంటిలేషన్
రెండూ గాలిని తీసుకువెళతాయి కాబట్టి ఇంజిన్ ఎయిర్ ఇన్టేక్ మెటీరియల్ లేదా టెస్ట్ కండిషన్ను క్యాబిన్ డక్ట్కి బదిలీ చేయవద్దు. ఇన్స్టాలేషన్ వాతావరణం, ఆమోదించబడిన మెటీరియల్ మరియు నిర్దిష్ట భాగానికి అవసరమైన తనిఖీలను రికార్డ్ చేయండి. పీడనం, శూన్యత, ఉష్ణోగ్రత సైక్లింగ్ లేదా ద్రవం బహిర్గతం ముఖ్యమైనవి అయితే, ప్రాజెక్ట్ స్పెసిఫికేషన్లో సంబంధిత పరిస్థితులను గుర్తించండి.
పూర్తయిన కనెక్షన్ను సమీక్షించండి, కేవలం అచ్చు ఓపెనింగ్ను మాత్రమే కాదు
డ్రాయింగ్లో కనెక్షన్ ముగింపులు, మౌంటు డేటాలు, విభాగం మార్పులు మరియు ప్రతిపాదిత ట్రిమ్మింగ్ స్థానాలను గుర్తించండి. ఆ భాగం ఫినిషింగ్ లేదా ఇన్స్పెక్షన్ ఫిక్చర్లో ఎలా కూర్చుంటుందో తనిఖీ చేయండి. ట్రిమ్మింగ్, కొలత మరియు అసెంబ్లీ సమయంలో ఒకే డేటా సిస్టమ్ స్థిరంగా భాగాన్ని గుర్తించగలదా అనేది ఉపయోగకరమైన సమీక్ష ప్రశ్న.
సెల్ను నిర్వచించే ముందు ఏదైనా అవసరమైన ఫ్లో, పాసేజ్, ఫిట్ లేదా సీలింగ్ చెక్ని పేర్కొనండి. ఈ తనిఖీలకు ప్రత్యేక ఫిక్చర్లు లేదా ప్రత్యేక స్టేషన్లు అవసరం కావచ్చు. బ్లో మోల్డింగ్ మెషీన్తో వచ్చినట్లు భావించడం కంటే, వారికి కేటాయించిన సరఫరాదారు మరియు అంగీకార పద్ధతి ఉండాలి.
యంత్ర పరిమాణాన్ని ఎంచుకునే ముందు ప్రక్రియ మార్గాన్ని ఎంచుకోండి
పెద్ద యంత్రాన్ని ఎంచుకునే ముందు పారిసన్ అచ్చు కుహరానికి ఎలా చేరుకుంటుందో చర్చించండి. ప్యారిసన్ అనేది వేడి బోలు గొట్టం, ఇది ప్రక్రియను ఏర్పరుస్తుంది మరియు పెంచుతుంది. దాని నిర్వహణ మరియు ప్లేస్మెంట్ తప్పనిసరిగా జ్యామితికి అనుగుణంగా ఉండాలి.
సాంప్రదాయిక ఎక్స్ట్రాషన్ వర్సెస్ 3D సక్షన్ బ్లో మోల్డింగ్
3D సక్షన్ బ్లో మోల్డింగ్ గురించి టోరే యొక్క సాంకేతిక వివరణపొడవాటి, సంక్లిష్టమైన బోలు ఆకారాల కోసం అచ్చు కుహరంలోకి పారిసన్ను పరిచయం చేసే చూషణను వివరిస్తుంది. ఇది ఒక ప్రత్యేకమైన ప్రక్రియ అమరిక. పార్ట్-రిమూవల్ రోబోట్తో కూడిన సాంప్రదాయిక ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషీన్ను ఆ సామర్థ్యానికి సమానమైన సాక్ష్యంగా పరిగణించకూడదు.
ఇబ్బందికరమైన మార్గం కోసం, వాస్తవ జ్యామితి మరియు రెసిన్ని ఉపయోగించి ఫార్మింగ్-రూట్ సమీక్షను అభ్యర్థించండి. సాంప్రదాయిక ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్, ప్రత్యేకమైన ప్లేస్మెంట్ లేదా సక్షన్ రూట్ని సరిపోల్చండి మరియు సముచితమైన చోట అచ్చుపోసిన విభాగాలను కలపండి. ప్రతి ఆటోమోటివ్ డక్ట్కి ఒక మార్గం సరిపోతుందని భావించడం కంటే పోలిక, సాధ్యాసాధ్యాలు, ఇంటర్ఫేస్లు మరియు దిగువ పనిని పరిష్కరించాలి.
మెల్ట్ డెలివరీ మరియు డ్రైవ్ కాన్ఫిగరేషన్ వేరుగా ఉంచండి
నిరంతర ఎక్స్ట్రాషన్ మరియు అక్యుమ్యులేటర్-హెడ్ ఆపరేషన్ మెల్ట్ డెలివరీని వివరిస్తుంది. ప్యారిసన్ ప్లేస్మెంట్ ప్రక్రియ యొక్క విభిన్న భాగాన్ని వివరిస్తుంది. హైడ్రాలిక్, సర్వో-హైడ్రాలిక్ మరియు ఎలక్ట్రిక్ డ్రైవ్లు యాక్చుయేషన్ను వివరిస్తాయి. వీటిని వేర్వేరు అక్షాలతో పోల్చడం వల్ల కొటేషన్లను సులభంగా అర్థం చేసుకోవచ్చు మరియు ఆటోమేషన్ లేబుల్ ఏర్పడే సామర్థ్యం కోసం నిలబడకుండా చేస్తుంది.
అసలు ఆటోమోటివ్ అప్లికేషన్ కోసం బ్లో మోల్డింగ్ రెసిన్లను ఎంచుకోండి
కేవలం పాలిమర్ కుటుంబాన్ని మాత్రమే కాకుండా గ్రేడ్ను పేర్కొనండి. "PA" లేదా "PP" ఉపబలము, మార్పు, ప్రాసెసింగ్ ప్రవర్తన మరియు ఉద్దేశించిన భాగానికి అనుకూలత గురించి బహిరంగ ప్రశ్నలను వదిలివేస్తుంది. ఎన్వాలియర్స్Durethan PA6 పోర్ట్ఫోలియో, ఉదాహరణకు, ట్యూబ్లు మరియు ఎయిర్ డక్ట్ల కోసం బ్లో మోల్డింగ్ గ్రేడ్లు మరియు రీన్ఫోర్స్డ్ గ్రేడ్లను వేరు చేస్తుంది. ఇంటి పేరు మార్చుకోగలిగిన రెసిపీని గుర్తించదు.
గ్రేడ్కు మెటీరియల్ తయారీ మరియు ప్లాస్టిసైజింగ్ను సరిపోల్చండి
ప్రస్తుత గ్రేడ్-నిర్దిష్ట ప్రాసెసింగ్ సూచనలను పొందండి. ప్రతిపాదిత ఎండబెట్టడం మరియు దాణా అమరిక, అవసరమైన చోట తేమ కొలత, స్క్రూ మరియు తల అనుకూలత, ఉష్ణోగ్రత నియంత్రణ మరియు సమ్మేళనం కోసం అవసరమైన ఏదైనా వేర్-రెసిస్టెంట్ స్పెసిఫికేషన్ను తనిఖీ చేయండి. ఇవి సాంకేతిక నిర్ధారణకు సంబంధించిన అంశాలు, అన్ని ఇంజనీరింగ్ ప్లాస్టిక్ల కోసం ఒక ఎండబెట్టడం ఉష్ణోగ్రతను ప్రచురించడానికి కారణాలు కాదు.
బ్లో మోల్డింగ్ రెసిన్ అనుకూలతకు సంబంధించిన మెల్ట్ స్నిగ్ధత మరియు ఆకృతి-నిలుపుదల స్థిరత్వాన్ని టోరే గుర్తిస్తుంది. ట్రయల్ సమయంలో మెటీరియల్ స్థితి మరియు ప్రాసెస్ సెట్టింగ్లను రికార్డ్ చేయండి, తద్వారా ఏర్పడే సమస్యను తెలిసిన రెసిపీకి వ్యతిరేకంగా పరిశోధించవచ్చు. మెషీన్ ప్రచురించిన HDPE ఎక్స్ట్రూషన్ రేట్ని దాని డెలివరీ రేట్కు రుజువుగా వేరే రెసిన్తో అంగీకరించవద్దు.
ఆమోదించబడిన రెసిపీలో రీగ్రైండ్ చేయండి
మూలాధారం, ప్రాసెసింగ్ చరిత్ర మరియు రీగ్రైండ్ యొక్క ప్రతిపాదిత నిష్పత్తి, కస్టమర్ అనుమతి మరియు రెసిపీకి అర్హత సాధించడానికి అవసరమైన చెక్లను రికార్డ్ చేయండి. ఉద్దేశించిన ఉత్పత్తి మిశ్రమాన్ని పరీక్షించండి. వర్జిన్ రెసిన్ను మాత్రమే ఉపయోగించే ట్రయల్ తర్వాత రీగ్రైండ్ జోడింపుతో పనితీరును స్థాపించదు.
పార్ట్ డ్రాయింగ్ను బ్లో మోల్డింగ్ పరికరాల అవసరాలకు అనువదించండి
బ్లో మోల్డింగ్ పరికరాలను సమీక్షించడానికి ఆవశ్యకత నుండి సాక్ష్యం పట్టికను ఉపయోగించండి. ప్రతి తప్పనిసరి అవసరానికి సంబంధిత స్పెసిఫికేషన్, డ్రాయింగ్ లేదా ట్రయల్ రికార్డ్ అవసరం. పరిష్కరించని అంశాలు బాధ్యతాయుతమైన పార్టీ వాటిని మూసివేసే వరకు కనిపించాలి.
| అవసరం | ప్రతిపాదనలో తనిఖీ చేయండి | సాక్ష్యం మరియు మూసివేత |
|---|---|---|
| మెటీరియల్ మరియు స్థూల షాట్ డిమాండ్ | గ్రేడ్-నిర్దిష్ట ప్లాస్టిసైజింగ్, ఉపయోగించదగిన షాట్ మరియు డెలివరీ; పూర్తి బరువును మాత్రమే కాకుండా ప్రాసెస్ స్క్రాప్ను చేర్చండి | మెటీరియల్ రికార్డ్ మరియు ప్రతినిధి ఏర్పాటు ట్రయల్ |
| అచ్చు సంస్థాపన | ఎన్వలప్, మౌంటు, అచ్చు మందం మరియు ద్రవ్యరాశి, యుటిలిటీస్ మరియు సర్వీస్ యాక్సెస్ | అచ్చు-మెషిన్ ఇంటర్ఫేస్ డ్రాయింగ్ |
| తెరవడం మరియు తీసివేయడం | ఓపెనింగ్ స్పేస్, అవసరమైన అచ్చు కదలికలు, గ్రిప్పర్ మార్గం మరియు హాట్ పార్ట్ కోసం క్లియరెన్స్ | చలన సమీక్ష మరియు సాక్ష్యం తీసివేత క్రమం |
| క్లిష్టమైన గోడ ప్రాంతాలు | హెడ్ టూలింగ్, పారిసన్ కంట్రోల్ మరియు ప్రతిపాదిత తనిఖీ స్థానాలు | డ్రాయింగ్ పరిమితులకు వ్యతిరేకంగా మ్యాప్ చేయబడిన కొలతలు |
| పూర్తయిన ఇంటర్ఫేస్లు | ట్రిమ్మింగ్, జాయినింగ్, అసెంబ్లీ మరియు పొజిషనింగ్ ఫిక్చర్లు | పూర్తి-భాగం డైమెన్షనల్ మరియు ఫంక్షనల్ తనిఖీలు |
| ఆమోదించబడిన అవుట్పుట్ | పూర్తి సెల్, కౌంటింగ్ పాయింట్, అంతరాయ నియమాలు మరియు నిర్వహణను తిరస్కరించండి | ఆమోదించబడిన పరిమాణాలు మరియు స్టాప్ రికార్డులతో సమయానుకూల ట్రయల్ |
నేను ఆటోమోటివ్ బ్లో మోల్డింగ్ ప్రాజెక్ట్ను ఎలా సమీక్షిస్తాను
ఆటోమోటివ్ బ్లో మోల్డింగ్ ప్రాజెక్ట్ కోసం, మెషిన్ కెపాసిటీ గురించి చర్చించే ముందు నేను పార్ట్ డ్రాయింగ్ని సమీక్షిస్తాను. నా ప్రారంభ ప్రశ్నలు మెటీరియల్ గ్రేడ్, ఆపరేటింగ్ వాతావరణం, కనెక్షన్ పాయింట్లు మరియు అంగీకార అవసరాలకు సంబంధించినవి. యంత్రం యొక్క నామమాత్రపు కంటైనర్ వాల్యూమ్ స్క్రీనింగ్ రిఫరెన్స్గా ఉంటుంది, వాహిక లేదా క్రమరహిత రిజర్వాయర్ను ఆమోదించడానికి ఆధారం కాదు.
ఒక ట్రయల్ భాగం దాని బరువు లక్ష్యాన్ని చేరుకున్నప్పటికీ స్థానిక గోడ మందం తనిఖీలో విఫలమైతే, మొత్తం భాగం బరువును పెంచే ముందు నేను మెటీరియల్ పంపిణీని పరిశీలిస్తాను. నేను పేర్కొన్న తనిఖీ స్థానాలను ప్యారిసన్ ప్రొఫైల్, మెటీరియల్ తయారీ, టూలింగ్ మరియు రికార్డ్ చేసిన ప్రాసెస్ సెట్టింగ్లతో పోల్చి చూస్తాను. సంబంధిత భాగం తనిఖీలు సమస్యను పరిష్కరించినట్లు చూపే వరకు ప్రతిచోటా మెటీరియల్ని జోడించడం ప్రతిపాదిత మార్పుగా ఉంటుంది.
సాధనాల సమీక్షలో అచ్చు ప్లేటెన్ల మధ్య సరిపోతుందా లేదా అనే దాని కంటే ఎక్కువ కవర్ చేస్తుంది. నేను మౌంటు, అచ్చు మందం, ఓపెనింగ్ స్పేస్, అవసరమైన కదలికలు మరియు పూర్తి పార్ట్-రిమూవల్ మార్గాన్ని తనిఖీ చేస్తాను. పోర్ట్లు మరియు మౌంటింగ్ ఫీచర్లకు ట్రిమ్మింగ్, పొజిషనింగ్ మరియు అచ్చు తర్వాత తనిఖీ కోసం స్పష్టమైన ప్రణాళిక అవసరం.
పేర్కొన్న ఇంజనీరింగ్-ప్లాస్టిక్ గ్రేడ్ కోసం, నేను దాని ప్రాసెసింగ్ మార్గదర్శకత్వాన్ని అభ్యర్థిస్తాను మరియు ప్రతిపాదిత ఎండబెట్టడం, ఫీడింగ్, స్క్రూ మరియు తల అమరికను ధృవీకరిస్తాను. నేను మరొక రెసిన్తో పనితీరుకు రుజువుగా HDPE నిర్గమాంశ బొమ్మను ఉపయోగించను. ఏదైనా ప్రతిపాదిత రీగ్రైండ్ రెసిపీ వర్తించే మెటీరియల్ మరియు కస్టమర్ అవసరాలకు లోబడి ఉంటుంది.
ప్రొడక్షన్ సెల్ని ఆమోదించే ముందు, నేను ట్రయల్ ప్లాన్లో దిగువ పనిని చేర్చుతాను. అచ్చు వేయబడిన వాహిక ఇప్పటికీ అంగీకరించిన ట్రిమ్మింగ్, అసెంబ్లీ మరియు తనిఖీ దశలను దాటాలి. నేను ఆమోదించబడిన అవుట్పుట్, అంతరాయాలు మరియు మాన్యువల్ సర్దుబాట్లను రికార్డ్ చేస్తాను, ఆపై దిద్దుబాటు లేదా మరిన్ని ఆధారాలు అవసరమయ్యే అంశాల నుండి ఆమోదించబడిన అవసరాలను వేరు చేస్తాను.
నా సిఫార్సు ఆ ఫలితాలపై ఆధారపడి ఉంటుంది. ఉత్పత్తి కొరతకు పెద్ద యంత్రం నా స్వయంచాలక ప్రతిస్పందన కాదు; మౌల్డింగ్, హ్యాండ్లింగ్, ఫినిషింగ్ లేదా ఇన్స్పెక్షన్ నుండి పరిమితి వచ్చిందో నేను మొదట నిర్ధారిస్తాను.
బ్లో మోల్డ్ డిజైన్, వాల్ డిస్ట్రిబ్యూషన్ మరియు క్రిటికల్ ఇంటర్ఫేస్లు
పూర్తయిన భాగం యొక్క బరువు మొత్తం వస్తువు యొక్క ఒక కొలత. ఇది బెండ్, కనెక్షన్ లేదా పించ్-ఆఫ్ వద్ద మందాన్ని గుర్తించదు. డ్రాయింగ్ మరియు ఫంక్షన్ నుండి తనిఖీ స్థానాలను ఏర్పాటు చేయండి, ఆపై నిర్వచించిన భాగం స్థితిలో చేసిన కొలతలను సరిపోల్చండి.
రేఖాంశ మరియు చుట్టుకొలత నియంత్రణను వేరు చేయండి
పార్ట్ చుట్టుకొలత చుట్టూ గోడ పంపిణీ నుండి విడిగా రేఖాంశ పారిసన్ ప్రోగ్రామింగ్ను సమీక్షించండి. టోరే తన 3D చూషణ ప్రక్రియ చర్చలో వ్యాసార్థం గోడ మందం నియంత్రణను వివరిస్తుంది. ప్రతిపాదిత సిస్టమ్ యొక్క వాస్తవ నియంత్రణ విధులను నిర్ధారించండి; ఒక పెద్ద ప్రోగ్రామింగ్-పాయింట్ కౌంట్ మాత్రమే ప్రతి క్లిష్టమైన స్థానం దాని పరిమితిని చేరుకుంటుందని నిరూపించదు.
స్థానిక వైఫల్యం కోసం, కొలతను దాని స్థానానికి మ్యాప్ చేయండి మరియు సంబంధిత ప్రక్రియ మరియు సాధన వేరియబుల్లను పరిశోధించండి. మార్పులను గుర్తించగలిగేలా ఉంచండి, తద్వారా వాటి ప్రభావాలను తనిఖీ చేయవచ్చు. ఉన్నపారిసన్ ప్రోగ్రామింగ్ గైడ్నియంత్రణ అంశాన్ని మరింత వివరంగా వివరిస్తుంది.
ఫినిషింగ్ మరియు అసెంబ్లీ ద్వారా డాటమ్లను తీసుకువెళ్లండి
పేర్కొన్న డేటామ్లకు సంబంధించి పోర్ట్లు, కత్తిరించిన అంచులు మరియు మౌంటు ఫీచర్లు ఎలా కొలవబడతాయో నిర్వచించండి. భాగం యొక్క మద్దతు మరియు కొలత పరిస్థితిపై అంగీకరిస్తున్నారు. ఉపయోగించి అచ్చు మరియు ఫిక్చర్ సరఫరాదారులతో ఈ ఇంటర్ఫేస్లను సమీక్షించండిఅచ్చు రూపకల్పన మరియు మెషిన్-ఇంటర్ఫేస్ తనిఖీలు, అచ్చు ఆమోదం తర్వాత పూర్తి చేయడాన్ని ప్రత్యేక సమస్యగా పరిగణించడం కంటే.
పూర్తి ఆటోమోటివ్ బ్లో మోల్డింగ్ సెల్ను నిర్వచించండి
రెసిన్ తయారీ నుండి అంగీకరించబడిన-భాగం కౌంటింగ్ పాయింట్ వరకు మార్గాన్ని గీయండి. భాగానికి అవసరమైన చోట మాత్రమే తీసివేయడం, కత్తిరించడం, తెరవడం, చేరడం, అసెంబ్లీ మరియు తనిఖీని చేర్చండి. ప్రతి ఆపరేషన్ కోసం, సరఫరాదారు పేరు, అంగీకార సాక్ష్యం మరియు ఇంటిగ్రేషన్ బాధ్యత.
స్టేషన్ ఇంటర్ఫేస్లను తనిఖీ చేయండి: ఒక భాగం ఎలా బదిలీ అవుతుంది, అది ఎలా ఉంది, దిగువ స్టేషన్ ఆగిపోయినప్పుడు ఏమి జరుగుతుంది మరియు తిరస్కరించబడిన భాగాలు ఎలా వేరు చేయబడతాయి. కొటేషన్ మెషిన్ బిల్డర్ ద్వారా సరఫరా చేయబడిన పరికరాలను ఇతరులు సరఫరా చేసే పరికరాల నుండి వేరు చేయాలి. దిఆటోమేటెడ్-లైన్ కాన్ఫిగరేషన్ గైడ్ఈ సరఫరా సరిహద్దులను కవర్ చేస్తుంది.
భాగం యొక్క ఫంక్షన్ మరియు స్పెసిఫికేషన్ నుండి తనిఖీలను ఎంచుకోండి. లీక్ టెస్ట్, అవసరమైన చోట, డైమెన్షనల్, ప్యాసేజ్, అసెంబ్లీ లేదా మన్నిక సాక్ష్యాలను భర్తీ చేయదు. ప్రతి ఆటోమోటివ్ అప్లికేషన్ కోసం ఒక సాధారణ పరీక్ష జాబితాను నివారించండి.
భాగాన్ని మరియు ఉత్పత్తి ప్రక్రియను విడిగా నిరూపించండి
డ్రాయింగ్ పునర్విమర్శ, ఆమోదించబడిన మెటీరియల్ మరియు ఉద్దేశించిన రెసిపీ చుట్టూ ప్రతినిధి ట్రయల్ని ప్లాన్ చేయండి. అచ్చు, సెటప్, మెటీరియల్ లాట్ మరియు కొలత ప్రణాళికను రికార్డ్ చేయండి. సైకిల్ రికార్డ్తో పాటు ఆమోదించబడిన పరిమాణాలను ఉంచండి, కారణాలను తిరస్కరించండి, స్టాపేజ్లు మరియు మాన్యువల్ జోక్యాలను తిరస్కరించండి.
సరఫరాదారు యొక్క యంత్ర పరీక్ష మరియు కస్టమర్ యొక్క ఉత్పత్తి భాగం ఆమోదం వేర్వేరు ప్రయోజనాలను అందిస్తాయి.AIAG యొక్క పబ్లిక్ PPAP అవలోకనంఉత్పత్తి రేట్ల వద్ద వాస్తవ ఉత్పత్తి అమలు సమయంలో స్థిరంగా డిజైన్ రికార్డులు మరియు స్పెసిఫికేషన్లతో ఉత్పత్తి భాగం ఆమోదాన్ని అనుసంధానిస్తుంది. ఆ స్కోప్ మెషీన్ మోషన్ను ప్రదర్శించడం లేదా ఒక ఆమోదయోగ్యమైన నమూనాను ఉత్పత్తి చేయడం కంటే విస్తృతమైనది.
| కార్యాచరణ | ప్రశ్న అది చిరునామా | నిర్వచించటానికి సాక్ష్యం | స్వయంగా స్థాపించదు |
|---|---|---|---|
| మెషిన్ లేదా సెల్ FAT | సరఫరా చేయబడిన పరికరాలు అంగీకరించిన అంగీకార పరిధిని సంతృప్తి పరుస్తుందా? | ఒప్పంద తనిఖీలు, కాన్ఫిగరేషన్, ట్రయల్ పరిస్థితులు మరియు ఓపెన్-ఐటెమ్ రికార్డ్ | అన్ని పూర్తయిన-భాగం విధులు లేదా కస్టమర్ ఉత్పత్తి ఆమోదం |
| పార్ట్ ఫంక్షనల్ ధ్రువీకరణ | పూర్తయిన భాగం పేర్కొన్న వినియోగ అవసరాలకు అనుగుణంగా ఉందా? | వర్తించే డైమెన్షనల్, అసెంబ్లీ, ఫంక్షనల్ మరియు మన్నిక రికార్డులు | మూల్యాంకనం చేయబడిన పరిస్థితుల వెలుపల స్థిరమైన ఉత్పత్తి పనితీరు |
| కస్టమర్ ఉత్పత్తి భాగం ఆమోదం | ఉద్దేశించిన ఉత్పత్తి ప్రక్రియ కస్టమర్ యొక్క వర్తించే ఆమోదం అవసరాలకు అనుగుణంగా ఉందా? | అవసరమైన చోట PPAPతో సహా కస్టమర్ నిర్వచించిన సమర్పణలు మరియు ఉత్పత్తి సాక్ష్యం | అవసరమైన సమీక్ష లేకుండా మార్చబడిన మెటీరియల్, డ్రాయింగ్ లేదా ప్రాసెస్ కోసం ఆమోదం |
ప్రాజెక్ట్ అంగీకార ప్రణాళికలో నమూనా పరిమాణాలు, ట్రయల్ వ్యవధి, కొలత పద్ధతులు మరియు ఏదైనా గణాంక ప్రమాణాలను సెట్ చేయండి. సాధారణ యంత్ర కథనం నుండి సార్వత్రిక Cpk లక్ష్యాన్ని లేదా అమలు వ్యవధిని తీసుకోవద్దు. పరికరాల భాగం కోసం, ఉపయోగించండిFAT ప్రణాళిక గైడ్అంగీకరించిన చెక్కులను ఏర్పాటు చేయడానికి.
ప్రతి అవసరాన్ని ఆమోదించినట్లుగా మూసివేయండి, దిద్దుబాటు పని మరియు పునఃపరీక్ష అవసరం లేదా ఇంకా ధృవీకరించబడలేదు. తరువాతి రెండు వర్గాలకు యజమాని మరియు మూసివేత సాక్ష్యాన్ని కేటాయించండి. ఈ స్టేటస్లను వేరుగా ఉంచడం వలన అసంపూర్ణ ట్రయల్ స్పష్టమైన ఉత్పత్తి విడుదలగా మారకుండా నిరోధిస్తుంది.
ఆమోదించబడిన భాగం సరిహద్దు వద్ద అవుట్పుట్ మరియు ధరను సరిపోల్చండి
అంగీకరించిన చెక్కులను ఆమోదించే పూర్తయిన ఆటోమోటివ్ భాగాలను లెక్కించండి. లక్ష్యంలో మార్పు, అంతరాయాలు మరియు దిగువ కార్యకలాపాలు ఉన్నాయో లేదో పేర్కొనండి మరియు ప్రతి స్టేషన్కు ఒకే సమయ ప్రాతిపదికను ఉపయోగించండి. చూడండిఉత్పత్తి రేటు గణన గైడ్నామమాత్రపు చక్రాలు మరియు ఆమోదించబడిన అవుట్పుట్ మధ్య వ్యత్యాసం కోసం.
HVAC డక్ట్ సెల్ను దాని మౌల్డింగ్ సైకిల్కు మించి మూల్యాంకనం చేయడం
ఊహాజనిత ఆటోమోటివ్ HVAC డక్ట్ ప్రాజెక్ట్ కోసం, నేను షెడ్యూల్ చేసిన గంటకు 95 ఆమోదించబడిన భాగాల అవసరంతో ప్రారంభిస్తాను. ఒక సింగిల్-కేవిటీ మోల్డ్, 32-సెకన్ల మోల్డింగ్ సైకిల్, 90% మోల్డింగ్-స్టేజ్ రన్ లభ్యత మరియు పూర్తి ప్రక్రియలో 96% తుది ఆమోదించబడిన దిగుబడిని ఊహించండి.
నామమాత్రపు మోల్డింగ్ రేటు గంటకు 3,600 ÷ 32 లేదా 112.5 భాగాలుగా ఉంటుంది. ఊహించిన రన్ లభ్యతను వర్తింపజేయడం వలన షెడ్యూల్ చేయబడిన గంటకు 101.25 భాగాల మోల్డింగ్-స్టేజ్ సామర్థ్యం మిగిలిపోతుంది.
ఆ సంఖ్య పూర్తయిన అవుట్పుట్ను స్థాపించదు. నేను ట్రిమ్మింగ్, హ్యాండ్లింగ్ మరియు ఇన్స్పెక్షన్ సామర్థ్యాన్ని కూడా పోల్చి చూస్తాను. దిగువ పట్టిక రెండు ప్లానింగ్ దృశ్యాలను చూపుతుంది, స్టేషన్ స్టాపేజ్ల మధ్య అదనపు బదిలీ నష్టాలు లేదా పరస్పర చర్యలను ఊహిస్తుంది. దిగువ సామర్థ్యం గణాంకాలు రెండూ షెడ్యూల్ చేయబడిన గంటలను ఉపయోగిస్తాయి మరియు ఇప్పటికే ఊహించిన స్టేషన్ అంతరాయాలను అనుమతిస్తాయి; 96% దిగుబడి చివరలో ఒకసారి వర్తించబడుతుంది.
| ప్రణాళిక కొలత | ప్రారంభ దిగువ దృశ్యం | సవరించిన దిగువ దృశ్యం |
|---|---|---|
| అచ్చు-దశ సామర్థ్యం | 101.25 భాగాలు/గంట | 101.25 భాగాలు/గంట |
| దిగువ ప్రాసెసింగ్ సామర్థ్యం | 90 భాగాలు/గంట | 105 భాగాలు/గంట |
| తుది ఆమోదించబడిన దిగుబడిని ఊహించారు | 96% | 96% |
| అంచనా వేయబడిన ఆమోదించబడిన అవుట్పుట్ | 86.4 భాగాలు/గంట | 97.2 భాగాలు/గంట |
| ఆమోదించబడిన అవుట్పుట్ అవసరం | 95 భాగాలు/గంట | 95 భాగాలు/గంట |
ప్రారంభ దృష్టాంతంలో, చివరి దిగుబడి భత్యానికి ముందు దిగువ సామర్థ్యం సెల్ను గంటకు 90 భాగాలకు పరిమితం చేస్తుంది. కాబట్టి అంచనా వేయబడిన ఆమోదించబడిన అవుట్పుట్ గంటకు 90 × 0.96 = 86.4 భాగాలు అవసరం కంటే తక్కువగా ఉంటుంది.
నేను గంటకు 105 భాగాలను ప్రాసెస్ చేయగల దిగువ అమరికను తదుపరి మూల్యాంకనం చేస్తాను. మౌల్డింగ్ దశ తర్వాత సరఫరాను పరిమితం చేయడంతో, అంచనా వేయబడిన ఆమోదించబడిన అవుట్పుట్ గంటకు 101.25 × 0.96 = 97.2 భాగాలుగా మారుతుంది.
సవరించిన గణన లక్ష్యాన్ని మించి గంటకు 2.2 భాగాలు మాత్రమే ఉంటుంది. నేను దానిని పరిమిత ప్లానింగ్ హెడ్రూమ్గా పరిగణిస్తాను, ఆమోదించబడిన ఉత్పత్తి రేటుకు రుజువు కాదు. ప్రతినిధి సెల్ ట్రయల్ ఇప్పటికీ వాస్తవ చక్రం, అంతరాయాలు, దిగువ పనితీరు మరియు ఆమోదించబడిన దిగుబడిని స్థాపించాల్సి ఉంటుంది.
ఈ పోలిక పెద్ద బ్లో మోల్డింగ్ మెషీన్ను అభ్యర్థించడానికి ముందు ఇంజనీరింగ్ సమీక్షను ఫినిషింగ్ మరియు ఇన్స్పెక్షన్ అరేంజ్మెంట్ వైపు మళ్లిస్తుంది.
అదే ఉత్పత్తి పరిధిని సరిపోల్చండి
ప్రతి ప్రతిపాదనలో యంత్రం, అచ్చు, మెటీరియల్ తయారీ, ఫినిషింగ్ ఫిక్చర్లు, తనిఖీ, ఇంటిగ్రేషన్ మరియు ట్రయల్ ఖర్చులను వేరు చేయండి. యంత్రం-మాత్రమే ధరను పూర్తి-సెల్ ధరతో నేరుగా పోల్చడం సాధ్యం కాదు. ఆమోదించబడిన అవుట్పుట్ మరియు ప్రాజెక్ట్ డిమాండ్కు వ్యతిరేకంగా అదనపు సామర్థ్యాన్ని అంచనా వేయండి; ఒక పెద్ద యంత్రం దిగువ అడ్డంకిని తొలగిస్తుందని భావించవద్దు.
కింగ్గల్ కోసం ఆటోమోటివ్-పార్ట్ RFQని సిద్ధం చేయండి
కింగ్గల్ యొక్క ప్రచురించబడిన అక్యుమ్యులేటర్ ప్లాట్ఫారమ్లు ప్రారంభ చర్చకు స్పెసిఫికేషన్ సూచనలను అందిస్తాయి. అవి ఊహాత్మక వాహిక ఉదాహరణకి లేదా ప్రతి ఆటోమోటివ్ భాగానికి ఆటోమేటిక్ ఎంపికలు కావు. ప్రతిపాదిత పదార్థం, అచ్చు మరియు పూర్తి ఉత్పత్తి పరిధికి ఇప్పటికీ సాంకేతిక సమీక్ష అవసరం.
| సూచన ఫీల్డ్ | KGB80A | KGB100B |
|---|---|---|
| గరిష్ట కంటైనర్ సామర్థ్యం గురించి ప్రచారం చేయబడింది | 30 ఎల్ | 120 ఎల్ |
| బిగింపు శక్తి | 215 కి.ఎన్ | 440 కి.ఎన్ |
| అచ్చు పలక పరిమాణం, W × H | 750 × 860 మి.మీ | 1,200 × 1,200 మి.మీ |
| గరిష్ట అచ్చు పరిమాణం, W × H | 520 × 860 మి.మీ | 920 × 1,200 మి.మీ |
| అచ్చు మందం | 360 నుండి 420 మి.మీ | 510 నుండి 600 మి.మీ |
| జాబితా చేయబడిన అప్లికేషన్ కనెక్షన్ | ఆటో విడిభాగాల పైప్లైన్లు | ఆటో విడిభాగాలు మరియు కారు ట్యాంకులు |
లింక్ చేయబడిన Kinggle ఉత్పత్తి పేజీల నుండి ఎంచుకున్న ఫీల్డ్లను పట్టిక పునరుత్పత్తి చేస్తుంది. ప్లాటెన్ పరిమాణం మరియు గరిష్ట అచ్చు పరిమాణం వేర్వేరు ఫీల్డ్లు. పూర్తి చలన కవరు, గ్రేడ్-నిర్దిష్ట అవుట్పుట్, ప్రత్యేక చూషణ ప్రక్రియ లేదా ఇంధన-వ్యవస్థ ఆమోదాన్ని నిర్ధారించలేదు. ప్రతిపాదిత బిల్డ్ కోసం ఇంటర్ఫేస్ డ్రాయింగ్ మరియు కాన్ఫిగరేషన్ను అభ్యర్థించండి.

రివ్యూ ప్యాకేజీని పంపండి, అభ్యర్థించిన మెషీన్ వాల్యూమ్ మాత్రమే కాదు
- పునర్విమర్శలు, పూర్తయిన జ్యామితి, డేటాలు మరియు క్లిష్టమైన గోడ లేదా ఇంటర్ఫేస్ అవసరాలతో 3D మరియు 2D పార్ట్ డ్రాయింగ్లు.
- పేర్కొన్న రెసిన్ గ్రేడ్, ఆమోదించబడిన ఉత్పత్తి వంటకం మరియు సంబంధిత ప్రాసెసింగ్ సూచనలు.
- పార్ట్ వెయిట్, ప్లాన్డ్ అచ్చు అమరిక, ఇప్పటికే ఉన్న టూలింగ్ సమాచారం మరియు ప్రతిపాదిత ఫినిషింగ్ సీక్వెన్స్.
- దాని సమయ ప్రాతిపదిక, వార్షిక డిమాండ్, ఉత్పత్తి మిశ్రమం మరియు తనిఖీ అవసరాలతో అవసరమైన ఆమోదించబడిన అవుట్పుట్.
- సైట్ పరిస్థితులు మరియు అచ్చు, సహాయకాలు, పూర్తి చేయడం, తనిఖీ మరియు ఏకీకరణను ఎవరు సరఫరా చేస్తారు అనే స్పష్టమైన జాబితా.
ఈ ఇన్పుట్లు మెషీన్ కాన్ఫిగరేషన్ ఖరారు కావడానికి ముందు సాంకేతిక సమీక్ష చిరునామాకు సరిపోయేలా, పరిష్కరించని అవసరాలు మరియు ట్రయల్ పరిస్థితులను అనుమతిస్తాయి.
తరచుగా అడిగే ప్రశ్నలు
ప్రతి ఆటోమోటివ్ ఎయిర్ డక్ట్ను సాంప్రదాయ బ్లో మోల్డింగ్ మెషీన్లో తయారు చేయవచ్చా?
సంఖ్య. జ్యామితి, పేర్కొన్న రెసిన్, ఇంటర్ఫేస్లు మరియు టూలింగ్ యాక్సెస్ని సమీక్షించండి. కొన్ని ఆకారాలు ప్రత్యేకమైన పారిసన్ ప్లేస్మెంట్, చూషణ బ్లో మోల్డింగ్ లేదా చేరిన విభాగాల మూల్యాంకనానికి హామీ ఇస్తాయి. టేక్-అవుట్ రోబోట్తో కూడిన సాంప్రదాయిక యంత్రం స్వయంగా ఆ ఏర్పాటు సామర్థ్యాలను ఏర్పాటు చేయదు.
ఆటోమోటివ్ భాగం కోసం యంత్రాన్ని ఎంచుకోవడానికి అక్యుమ్యులేటర్ వాల్యూమ్ సరిపోతుందా?
సంఖ్య. ఉపయోగించదగిన షాట్ డిమాండ్, మెటీరియల్-నిర్దిష్ట డెలివరీ, మోల్డ్ ఇన్స్టాలేషన్, ఓపెనింగ్ స్పేస్, అవసరమైన కదలికలు, పార్ట్ రిమూవల్ మరియు డౌన్స్ట్రీమ్ వర్క్ కూడా సమీక్ష అవసరం. ప్రచారం చేయబడిన కంటైనర్ వాల్యూమ్ అనేది స్క్రీనింగ్ రిఫరెన్స్, సక్రమంగా లేని సాంకేతిక భాగం కోసం పూర్తి ఎంపిక పద్ధతి కాదు.
HDPE యంత్రం పేర్కొన్న ఇంజనీరింగ్-ప్లాస్టిక్ గ్రేడ్ను ప్రాసెస్ చేయగలదా?
దానికి మెటీరియల్ తయారీ, ప్లాస్టిసైజింగ్, హెడ్ టూలింగ్, నియంత్రణలు మరియు ప్రతిపాదిత ప్రక్రియ యొక్క గ్రేడ్-నిర్దిష్ట సమీక్ష అవసరం. ప్రచురించబడిన HDPE ఎక్స్ట్రూషన్ రేట్ మరొక రెసిన్తో అవుట్పుట్ను నిరూపించదు. కాన్ఫిగరేషన్ను నిర్ధారించండి మరియు ఉద్దేశించిన మెటీరియల్తో ప్రతినిధి ట్రయల్ని అమలు చేయండి.
ఒక భాగం దాని బరువు లక్ష్యాన్ని ఎందుకు చేరుకోగలదు కానీ గోడ మందం తనిఖీలో ఎందుకు విఫలమవుతుంది?
బరువు మొత్తం భాగాన్ని వివరిస్తుంది, అయితే మందం తనిఖీ స్థానాన్ని కొలుస్తుంది. మెటీరియల్ మొత్తం బరువులో సంబంధిత మార్పు లేకుండా ప్రాంతాల మధ్య విభిన్నంగా పంపిణీ చేయబడుతుంది. విఫలమైన స్థానాన్ని మ్యాప్ చేయండి మరియు దానిని ఎలా సరిదిద్దాలో నిర్ణయించే ముందు సంబంధిత మెటీరియల్, టూలింగ్ మరియు ప్రాసెస్ పరిస్థితులను పరిశోధించండి.
మెషిన్ FATని పాస్ చేయడం వల్ల కస్టమర్ ప్రొడక్షన్ పార్ట్ అప్రూవల్ పూర్తవుతుందా?
సంఖ్య. FAT అంగీకరించిన పరికరాల అంగీకార పరిధిని కవర్ చేస్తుంది. పూర్తయిన-భాగం ధ్రువీకరణ మరియు కస్టమర్ ఉత్పత్తి ఆమోదం వారి స్వంత వర్తించే సాక్ష్యం అవసరం. PPAP అవసరమైన చోట, పరికరాల డెలివరీని ఆమోదంగా పరిగణించడం కంటే కస్టమర్ యొక్క సమర్పణ మరియు ఉత్పత్తి అమలు అవసరాలను నిర్ధారించండి.
ఆటోమోటివ్ బ్లో మోల్డింగ్ మెషీన్ను కొనుగోలు చేయడం అనేది కస్టమ్ బ్లో-మోల్డ్ భాగాలను సోర్సింగ్ చేయడంతో సమానమా?
నం. పరికరాల సేకరణ అనేది ఉత్పత్తి ప్రక్రియ కోసం యంత్రాలు, సాధన ఇంటర్ఫేస్లు, ఏకీకరణ మరియు అంగీకార పరిధికి సంబంధించినది. పూర్తయిన భాగాలను సోర్సింగ్ చేయడం అనేది ఆ భాగాలను ఉత్పత్తి చేయడానికి మరియు సరఫరా చేయడానికి తయారీదారు యొక్క బాధ్యతకు సంబంధించినది. సరఫరాదారులను పోల్చడానికి ముందు ఏ స్కోప్ అభ్యర్థించబడుతుందో స్పష్టం చేయండి.
ఆటోమోటివ్-పార్ట్ పరికరాల సమీక్ష కోసం, డ్రాయింగ్ మరియు మెటీరియల్ అవసరాలను పంపండికింగ్గల్ సంప్రదింపు పేజీలేదా ఇమెయిల్sales@kinggle.com. టెలిఫోన్:+86-574-87103665. కంపెనీ సమాచారం అందుబాటులో ఉందిపేజీ గురించి కింగ్గల్.
యంత్రానికి కట్టుబడి ఉండే ముందు ఉత్పత్తి మార్గాన్ని ఆమోదించండి
భాగం మరియు మెటీరియల్తో ప్రారంభించండి, ఏర్పడే మార్గాన్ని పరిష్కరించండి మరియు డ్రాయింగ్ను స్పష్టమైన పరికరాలు మరియు ధ్రువీకరణ అవసరాలుగా మార్చండి. అప్పుడు ఆమోదించబడిన-భాగ సరిహద్దు వద్ద పూర్తి ప్రతిపాదనలను సరిపోల్చండి. తప్పనిసరి ఫిట్ సమస్య పరిష్కారం కావాలి; వేగవంతమైన చక్రం లేదా తక్కువ కొనుగోలు ధర దానిని మూసివేయదు.