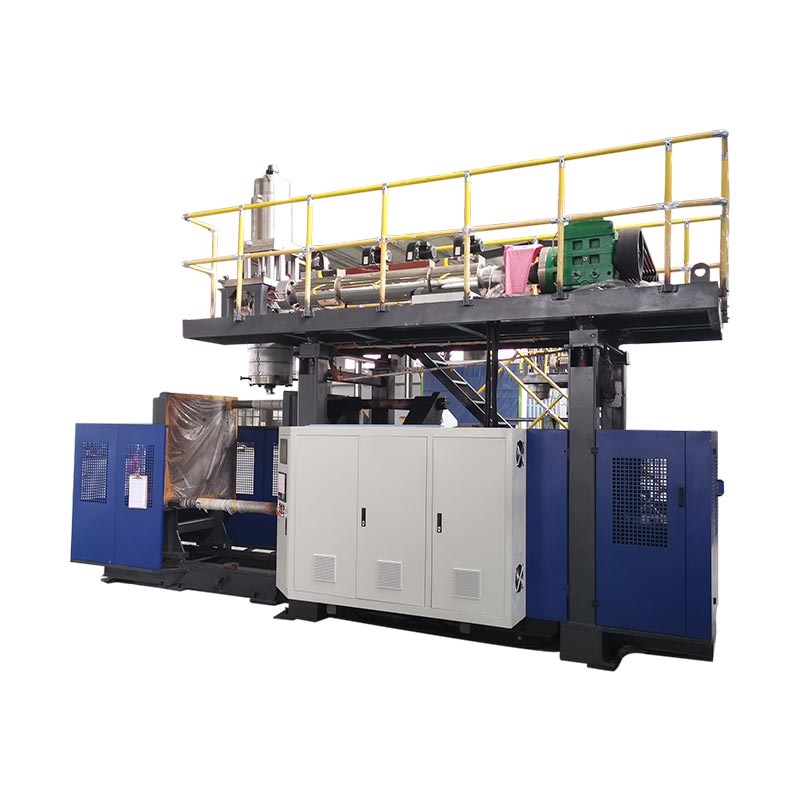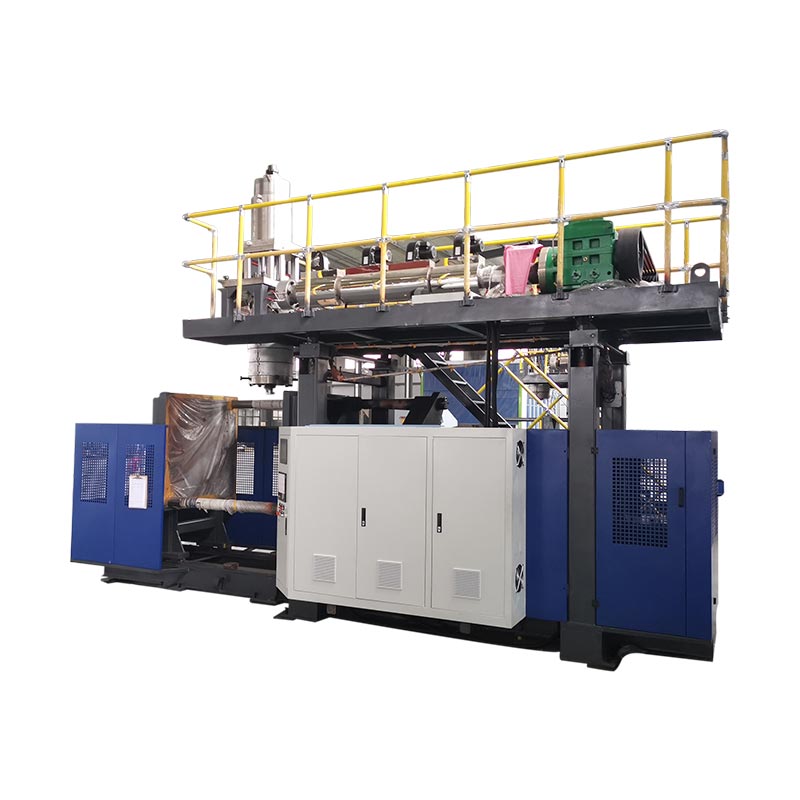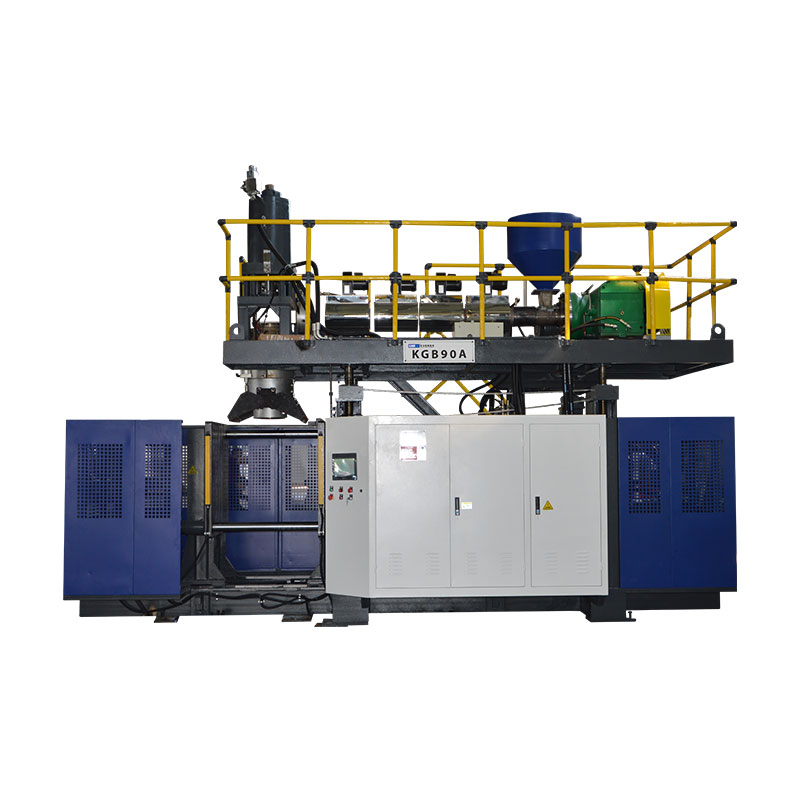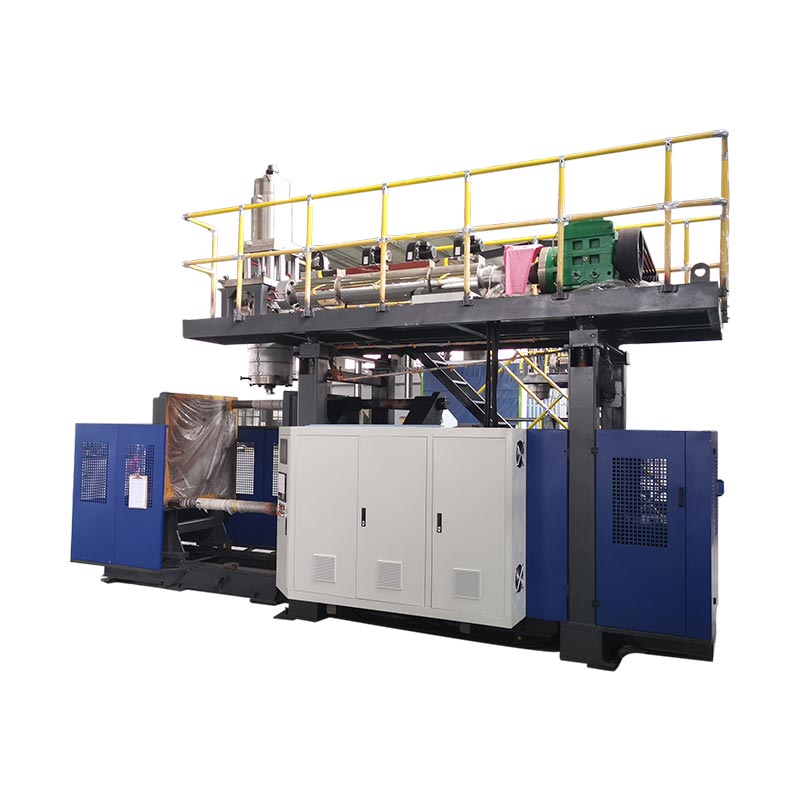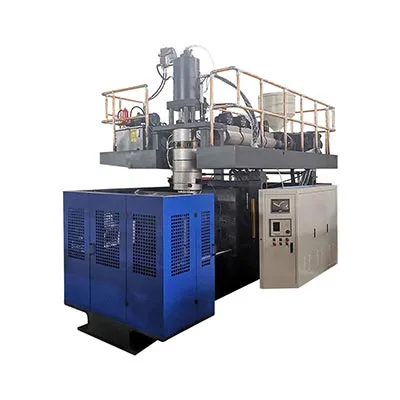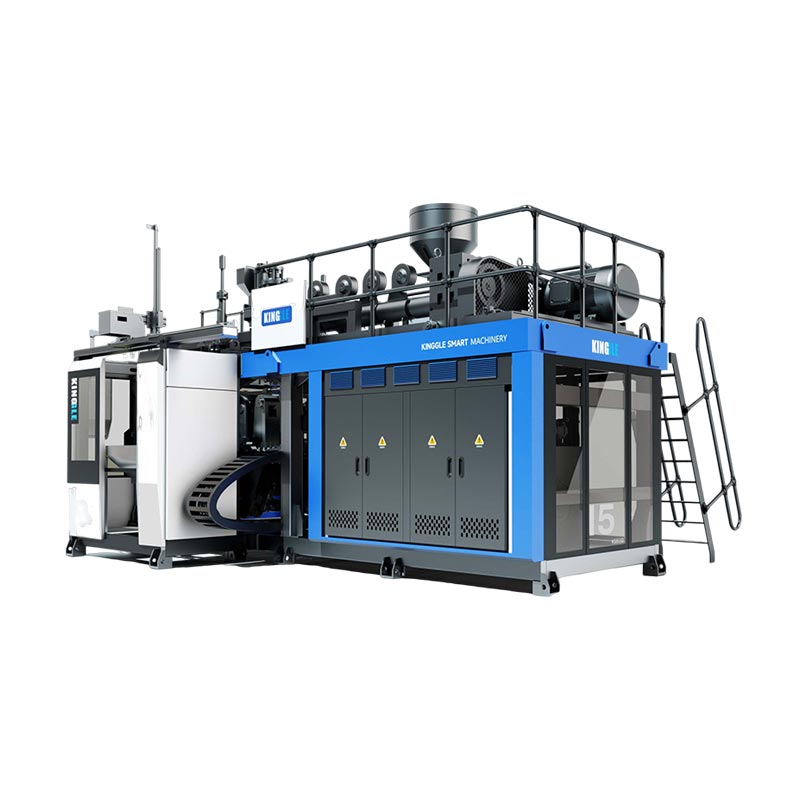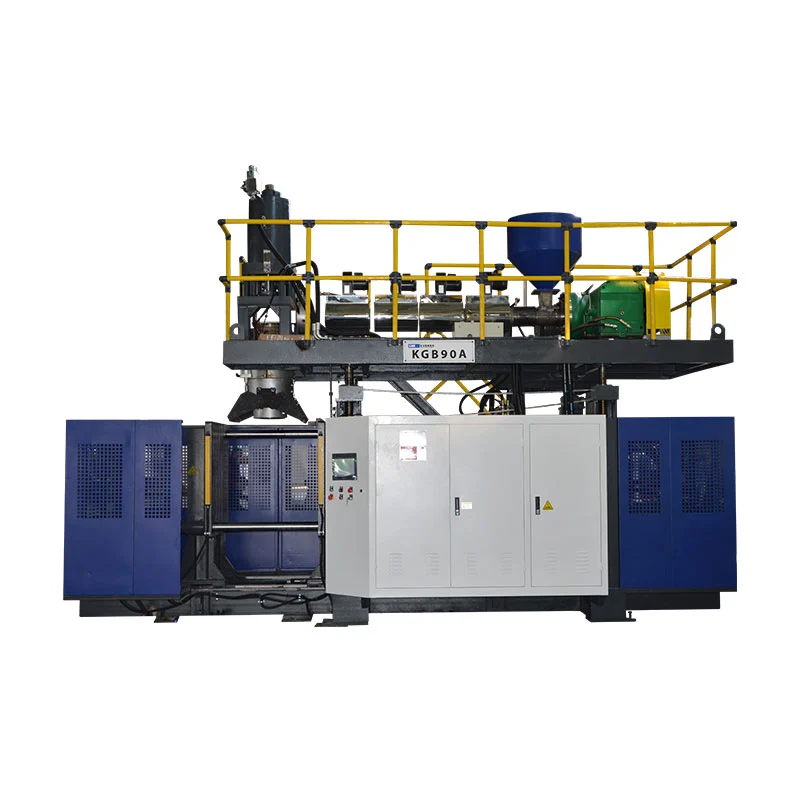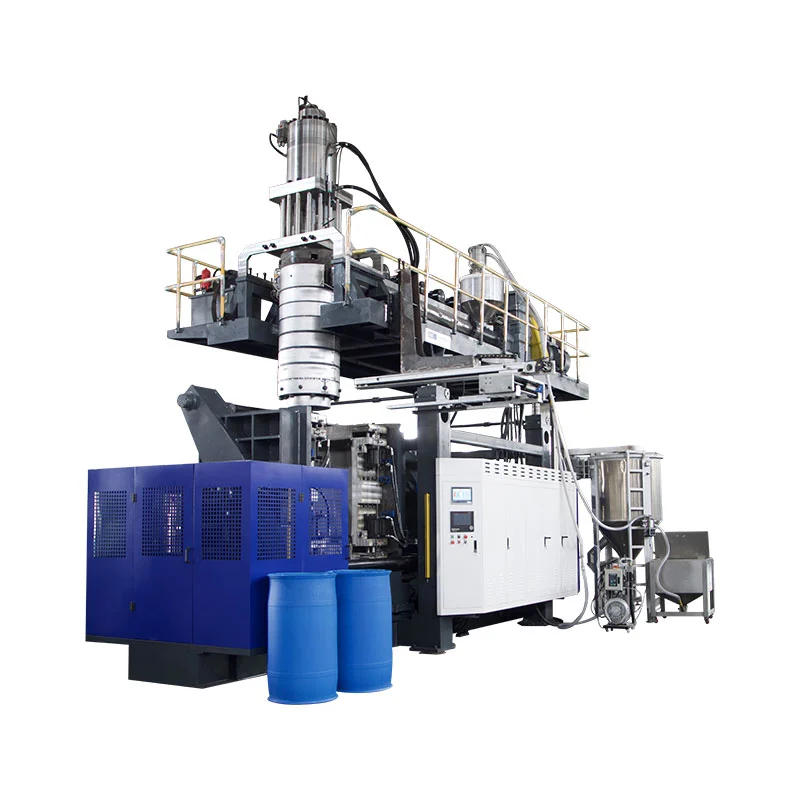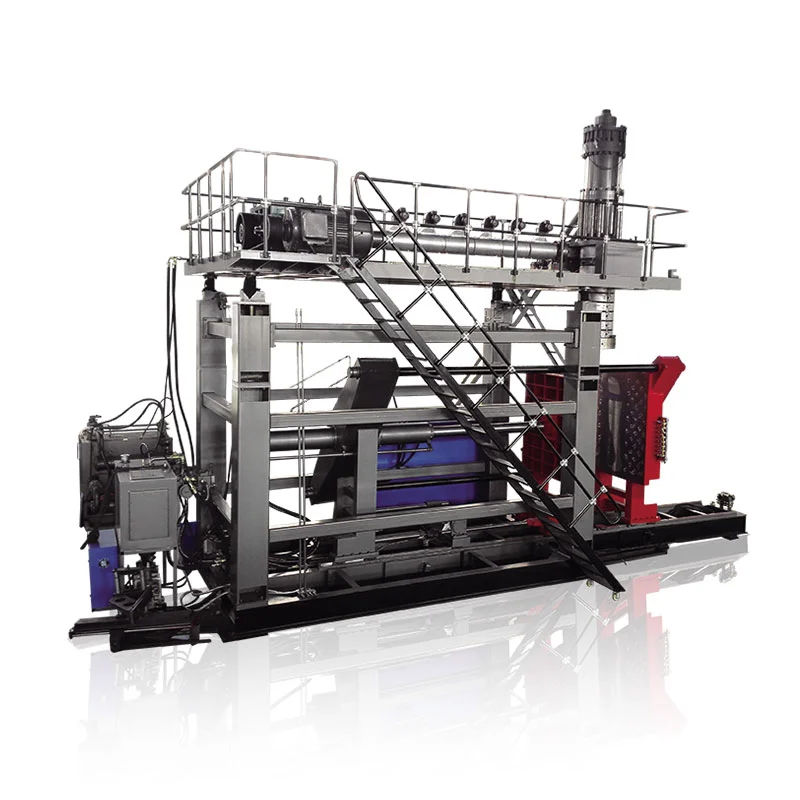
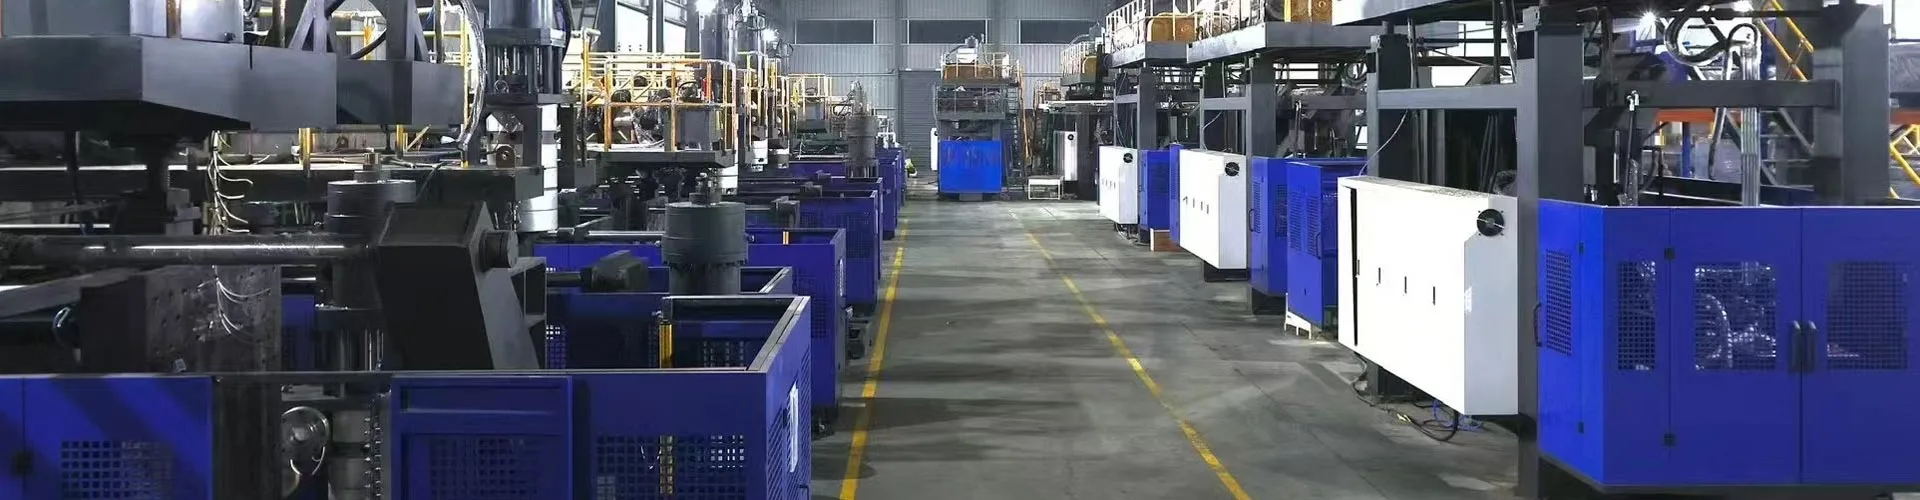
A నిరంతర బ్లో అచ్చు యంత్రంనాన్స్టాప్ ప్యారిసన్ని వెలికితీస్తుంది, అయితే అచ్చు స్టేషన్లు దానిని పట్టుకోవడానికి మరియు పెంచడానికి కదులుతాయి. ఎక్స్ట్రూడర్ ఎప్పుడూ ఆగదు, ఇది HDPE మరియు PP కంటైనర్ల కోసం 0.5 నుండి 30 లీటర్ల వరకు వేగవంతమైన మార్గంగా చేస్తుంది. మూడు వేరియబుల్స్ మీ అవుట్పుట్ను సెట్ చేస్తాయి: స్టేషన్ కౌంట్, డై హెడ్ కావిటీస్ మరియు సైకిల్ టైమ్. మరో మూడు మీ ధరను సెట్ చేస్తాయి: ప్రతి భాగానికి శక్తి, నిర్వహణ మరియు స్క్రాప్. ఈ గైడ్ మా స్వంత యంత్రాల నుండి నిజమైన స్పెక్స్తో రెండు వైపులా కవర్ చేస్తుంది.
నిరంతర వెలికితీత మీరు ఒక రోజులో నిర్వహించే చాలా ప్లాస్టిక్ కంటైనర్లను కవర్ చేస్తుంది. డిటర్జెంట్ సీసాలు, మోటర్ ఆయిల్ జగ్లు, జెర్రీ క్యాన్లు, అగ్రోకెమికల్ ప్యాకేజింగ్ - దాదాపు అన్నీ ఇలాంటి యంత్రాల నుండి వస్తాయి.
వివరాలకు ముందు ఒక స్పష్టత. క్లియర్ PET నీటి సీసాలు వేరే ప్రక్రియ నుండి వస్తాయి, ఇంజెక్షన్ స్ట్రెచ్ బ్లో మోల్డింగ్, వివిధ యంత్రాలపై. ఈ గైడ్ HDPE, PP, PVC మరియు PA కోసం నిరంతర ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ను కవర్ చేస్తుంది. మీ ఉత్పత్తి PET పానీయాల సీసా అయితే, మాలోని పరికరాలునిరంతర యంత్ర శ్రేణితయారు చేయరు.
మెషిన్ కాన్ఫిగరేషన్లు: అచ్చులు పారిసన్ను ఎలా కలుస్తాయి
ప్రతి నిరంతర యంత్రం అదే సమస్యను పరిష్కరిస్తుంది. పారిసన్ ఆగకుండా ప్రవహిస్తుంది, కాబట్టి తదుపరి షాట్కు ముందు అచ్చు దానికి వచ్చి, మూసివేయాలి, ఊదాలి మరియు క్లియర్ చేయాలి. యంత్రం ఎలా చేస్తుందో అది కాన్ఫిగరేషన్ను నిర్వచిస్తుంది.
అచ్చు కదిలే యంత్రాలుఅచ్చును అడ్డంగా పారిసన్కు షటిల్ చేయండి. నిర్మాణం సరళమైనది, నిరూపితమైనది మరియు ఖర్చుతో కూడుకున్నది. ఇది 2 నుండి 15 లీటర్ల కంటైనర్లను కవర్ చేస్తుంది.
వక్ర-చేతి యంత్రాలుఒక ఆర్క్ ద్వారా అచ్చును స్వింగ్ చేయండి, ఇది ప్రయాణాన్ని తగ్గిస్తుంది మరియు చక్రాన్ని వేగవంతం చేస్తుంది. వారు 1 నుండి 6 లేయర్ల కోసం కో-ఎక్స్ట్రషన్ హెడ్లను కూడా కలిగి ఉంటారు. అధిక అవుట్పుట్ మరియు లేయర్డ్ బాటిళ్లకు ఇది తరగతి.
అప్పుడు స్టేషన్ కౌంట్ వస్తుంది.సింగిల్ స్టేషన్ (L)ఒక అచ్చు సెట్ నడుస్తుంది.డబుల్ స్టేషన్ (D)ఒక ఎక్స్ట్రూడర్ నుండి రెండు అచ్చు సెట్లను నడుపుతుంది, కాబట్టి ఒక వైపు దెబ్బలు తగిలినప్పుడు మరొకటి ఎజెక్ట్ అవుతుంది.
| ఆకృతీకరణ | కంటైనర్ పరిధి | కోసం ఉత్తమమైనది | ట్రేడ్ ఆఫ్ |
|---|---|---|---|
| అచ్చు-కదిలే, ఒకే స్టేషన్ | 2–15 ఎల్ | నిరాడంబరమైన వాల్యూమ్లు, తరచుగా ఉత్పత్తి మార్పులు | ఒక్కో యంత్రానికి అత్యల్ప అవుట్పుట్ |
| అచ్చు-కదిలే, డబుల్ స్టేషన్ | 2–15 ఎల్ | ఒక ఉత్పత్తి కుటుంబంలో అధిక వాల్యూమ్లు | అధిక ధర; స్థిరమైన డిమాండ్ అవసరం |
| వంగిన చేయి, ఒకే స్టేషన్ | 5-30 ఎల్ | వేగం, లేయర్డ్ గోడలు, పెద్ద జెర్రీ డబ్బాలు | అధిక శక్తి డ్రా |
| వంగిన చేయి, డబుల్ స్టేషన్ | 5-30 ఎల్ | గరిష్ట అవుట్పుట్, వాల్యూమ్ వద్ద బహుళ-పొర | అత్యధిక మూలధనం మరియు అంతస్తు స్థలం |
ప్లాంట్ ఫిట్, ముందుగా తనిఖీ చేయబడింది:మెషిన్ ఫుట్ప్రింట్కు వ్యతిరేకంగా ఫ్లోర్ స్పేస్, డై హెడ్ మరియు హాప్పర్ లోడర్ కోసం సీలింగ్ ఎత్తు, కనెక్ట్ చేయబడిన లోడ్ కోసం త్రీ-ఫేజ్ పవర్ మరియు చల్లబడిన నీటి సామర్థ్యం వంటి నాలుగు విషయాలను నిర్ధారించండి. మెషిన్ బరువు 2 L సింగిల్ స్టేషన్లో 2.5 టన్నుల నుండి 30 L కర్వ్డ్ ఆర్మ్ డబుల్ స్టేషన్లో 28.5 టన్నుల వరకు ఉంటుంది, కాబట్టి మీ ఫ్లోర్ లోడింగ్ను కూడా తనిఖీ చేయండి.
US కొనుగోలుదారులు మరొక ముందస్తు తనిఖీని జోడించాలి. ఆహారం, పానీయం లేదా ఫార్మాస్యూటికల్ పరిచయం కోసం కంటైనర్లు మీ రెసిన్ మరియు ఏదైనా రీగ్రైండ్ విధానాన్ని రూపొందించే FDA మెటీరియల్ అవసరాలను తీసుకువస్తాయి. రీసైకిల్-కంటెంట్ నియమాలు కూడా రాష్ట్రాల వారీగా మారుతూ ఉంటాయి మరియు తరచుగా మారుతూ ఉంటాయి, కాబట్టి మీరు రెసిన్ స్పెసిఫికేషన్ను లాక్ చేయడానికి ముందు మీ ఉత్పత్తి వర్గానికి ప్రస్తుత అవసరాన్ని నిర్ధారించండి.
ఉత్పత్తి పనితీరు: స్పెక్స్ని గంటకు సీసాలుగా మార్చడం
ప్రతి కేటలాగ్ అవుట్పుట్ నంబర్ను ప్రింట్ చేస్తుంది. దీన్ని సరిగ్గా చదవండి, లేదా మీరు డెలివరీపై అతిగా ప్రామిస్ చేస్తారు.
ఆ సంఖ్యలు చూపిస్తున్నాయిపొడి చక్రం- యంత్రం పూర్తి వేగంతో ఖాళీగా నడుస్తుంది, ప్లాస్టిక్ లేదు, శీతలీకరణ లేదు. మెషీన్లను సరిగ్గా సరిపోల్చడానికి వాటిని ఉపయోగించండి. వాటిని ఉత్పత్తి సూచనగా ఎప్పుడూ ఉపయోగించవద్దు.
మా నిరంతర పరిధిలోని నిజమైన డ్రై-సైకిల్ గణాంకాలు, వాటిని నడిపించే స్పెక్స్తో ఇక్కడ ఉన్నాయి.
| మోడల్ | గరిష్ట కంటైనర్ | పొడి చక్రం | బిగింపు | స్క్రూ | HDPE సామర్థ్యం | సగటు శక్తి |
|---|---|---|---|---|---|---|
| KGB2L | 2 ఎల్ | 600 pc/hr | 40 కి.ఎన్ | 50 mm, L/D 25 | గంటకు 30 కిలోలు | 12-18 kW |
| KGB2D | 2 ఎల్ | 600 × 2 | 40 కి.ఎన్ | 60 mm, L/D 25 | 55 కిలోలు/గం | 12-18 kW |
| KGB5L | 5 ఎల్ | 500 pc/hr | 65 కి.ఎన్ | 60 mm, L/D 25 | 55 కిలోలు/గం | 16-25 kW |
| KGB5D | 5 ఎల్ | 500 × 2 | 65 కి.ఎన్ | 70 mm, L/D 25 | 80 కిలోలు/గం | 16-25 kW |
| KGB15L | 15 ఎల్ | 450 pc/గం | 165 కి.ఎన్ | 75 mm, L/D 25 | 100 కిలోలు/గం | 25-34 kW |
| KGB15D | 15 ఎల్ | 450 × 2 | 165 కి.ఎన్ | 90 mm, L/D 25 | 120 కిలోలు/గం | 25-34 kW |
| KGH15L | 15 ఎల్ | 500 pc/hr | 200 కి.ఎన్ | 80 mm, L/D 25 | 150 కిలోలు/గం | 40-50 kW |
| KGH15D | 15 ఎల్ | 500 × 2 | 200 కి.ఎన్ | 90 mm, L/D 25 | 180 కిలోలు/గం | 40-50 kW |
| KGH30L | 30 ఎల్ | 450 pc/గం | 300 కి.ఎన్ | 90 mm, L/D 25 | 180 కిలోలు/గం | 70-80 kW |
| KGH30D | 30 ఎల్ | 450 × 2 | 300 కి.ఎన్ | 100 mm, L/D 25 | గంటకు 300 కిలోలు | 70-80 kW |
ఇప్పుడు ఆ సంఖ్యలను ఉత్పత్తి ప్రణాళికగా మార్చే గణితం.
రెండు నియమాలు నిజాయితీని నిలదీస్తాయి. మందపాటి గోడలు నెమ్మదిగా చల్లబడతాయి, కాబట్టి బరువైన భాగాలు తేలికైన వాటి కంటే గట్టిగా ఉంటాయి. మరియు మార్పు చేసేవారు సైకిల్-టైమ్ నంబర్లో ఎప్పుడూ కనిపించని గంటలను తింటారు.
ఇన్స్టాలేషన్ తర్వాత మీ స్వంత డెరేట్ను కొలవండి. డ్రై సైకిల్ను నిర్ధారించడానికి మెషీన్ను ఖాళీగా అమలు చేయండి, ఆపై పూర్తి ప్రొడక్షన్ షిఫ్ట్ని అమలు చేయండి మరియు మంచి భాగాలను గంటల వారీగా విభజించండి. ఆ నిష్పత్తి మీ ప్రణాళికా కారకంగా మారుతుంది మరియు ప్రక్రియ స్థిరపడిన తర్వాత అది స్థిరంగా ఉంటుంది.
మెషీన్ మాత్రమే కాకుండా లైన్ను సరిపోల్చండి:మీ బ్లో మోల్డింగ్ అవుట్పుట్ని మీ ఫిల్లింగ్ లైన్కి వ్యతిరేకంగా పరిమాణం చేయండి, ఐసోలేషన్లో కాదు. మీ ఫిల్లర్ను అధిగమించే యంత్రం జాబితా మరియు నేల అయోమయాన్ని నిర్మిస్తుంది. మీరు ప్లాన్ చేసిన ముక్కలను గంటకు షిఫ్ట్ గంటల వారీగా గుణించండి, ఒక్కో కేసుకు సీసాల ద్వారా విభజించండి మరియు మీరు కొనుగోలు చేసే ముందు ఆ సంఖ్యను మీ దిగువ కేస్ మరియు ప్యాలెట్ త్రూపుట్తో తనిఖీ చేయండి.
మెటీరియల్స్ మరియు పార్ట్ డిజైన్
నిరంతర వెలికితీత PE, PP, PVC మరియు PAని అమలు చేస్తుంది. HDPE చాలా బాటిల్ను కలిగి ఉంటుంది మరియు జెర్రీ పని చేయగలదు మరియు దాని మన్నించే ప్రాసెసింగ్ విండో అది వర్గంలో ఎందుకు ఆధిపత్యం చెలాయిస్తుందో వివరిస్తుంది.
స్క్రూ నిజమైన పని చేస్తుంది. దాని వ్యాసం మరియు పొడవు-వ్యాసం నిష్పత్తి యంత్రం గంటకు ఎంత రెసిన్ కరుగుతుందో సెట్ చేస్తుంది మరియు ఏదైనా చేసే ముందు అది అవుట్పుట్ను పరిమితం చేస్తుంది. మా యంత్రాలు L/D 25 వద్ద 50 నుండి 100 mm స్క్రూలను నడుపుతాయి, బారెల్పై 3 నుండి 5 హీటింగ్ జోన్లు మరియు డై హెడ్లో 3×5 నుండి 3×8 హీటింగ్ విభాగాలు ఉంటాయి.
| మెటీరియల్ | సాధారణ ఉత్పత్తులు | ఏమి చూడాలి |
|---|---|---|
| HDPE | డిటర్జెంట్ సీసాలు, జెర్రీ డబ్బాలు, మోటార్ ఆయిల్ జగ్లు, డైరీ | అత్యంత క్షమించేవాడు. పార్ట్ వెయిట్కి మెల్ట్ ఇండెక్స్ను సరిపోల్చండి — పెద్ద భాగాల కోసం తక్కువ MFI |
| PP | హాట్-ఫిల్ మరియు అధిక-ఉష్ణోగ్రత ప్యాకేజింగ్ | ఇరుకైన ప్రాసెసింగ్ విండో; నెమ్మదిగా చల్లబడుతుంది, కాబట్టి చక్రాలు పొడిగించబడతాయి |
| PVC | క్లియర్ సీసాలు, ప్రత్యేక రసాయన ప్యాకేజింగ్ | వేడి-సెన్సిటివ్. వేడిగా కూర్చుంటే క్షీణిస్తుంది; ఏదైనా ఆపడానికి ముందు ప్రక్షాళన చేయండి |
| మిశ్రమాలను రీగ్రైండ్ చేయండి | చాలా ఉత్పత్తులలో ధర తగ్గింపు | నియంత్రిత నిష్పత్తిలో కలపండి; కలుషితమైన రీగ్రైండ్ మరకలను కరుగుతాయి |
పార్ట్ డిజైన్ సెట్లు యంత్రం అధిగమించలేని పరిమితులను కలిగి ఉంటాయి. లోతైన అండర్కట్లు పించ్-ఆఫ్తో పోరాడుతాయి. పారిసన్ ఎక్కువగా విస్తరించి ఉన్న గోడను పదునైన మూలలు సన్నగా చేస్తాయి. హ్యాండిల్స్కు క్లీన్గా ఏర్పడటానికి తగినంత డై హెడ్ వ్యాసం అవసరం - మన తలలు సింగిల్ డై-పిన్ మోడల్లపై 90 నుండి 220 మిమీ వరకు నడుస్తాయి.
మీరు అచ్చును కత్తిరించే ముందు డ్రాయింగ్ను మీ సరఫరాదారు వద్దకు తీసుకురండి. మా అనుభవంలో, చాలా గోడ మందం ఫిర్యాదులు మెషిన్ సెట్టింగ్కు బదులుగా డిజైన్ నిర్ణయాన్ని గుర్తించాయి - మరియు డ్రాయింగ్లో ఒక గంట వారాల ట్రయల్-అండ్-ఎర్రర్ను నిరోధిస్తుంది.
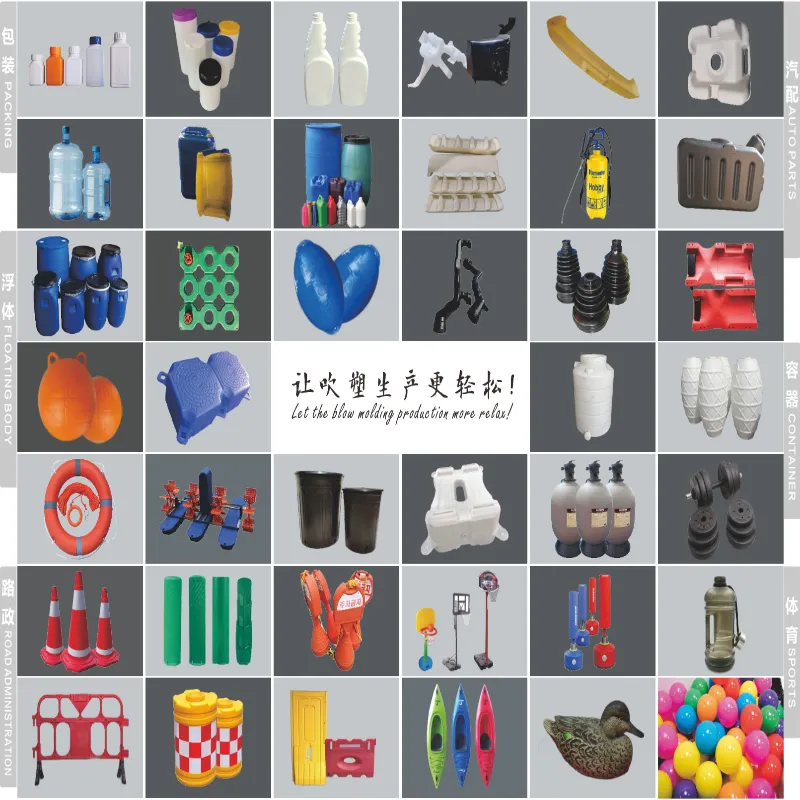
లేయర్లు మరిన్ని ఎంపికలను తెరుస్తాయి. కో-ఎక్స్ట్రషన్ హెడ్ రంగు చర్మం, పారదర్శక వీక్షణ స్ట్రిప్ లేదా పాతిపెట్టిన రీసైకిల్ కోర్ను జోడిస్తుంది — అన్నీ ఒకే షాట్లో ఉంటాయి. మా వంపు-చేతి యంత్రాలు 1 నుండి 6 లేయర్లను అమలు చేస్తాయి, ఇవి పూర్తిగా కవర్ చేయబడతాయిబహుళ-పొర గైడ్.
ఆటోమేషన్, నియంత్రణలు మరియు శక్తి
షిఫ్ట్లలో నాణ్యతను కలిగి ఉందో లేదో నియంత్రణ స్టాక్ నిర్ణయిస్తుంది. లోపల ఏమి ఉందో ఏదైనా సరఫరాదారుని అడగండి మరియు విశేషణాలు కాకుండా పేర్లను ఆశించండి.
మా యంత్రాలు మిత్సుబిషి PLCలు, MOOG సర్వో నియంత్రణ, వీన్వ్యూ HMIలు మరియు OMRON, Schneider మరియు GEFRAN భాగాలను అమలు చేస్తాయి. ప్రోగ్రామ్ చేయబడిన వాల్-థిక్నెస్ కంట్రోల్ షాట్ ద్వారా డై గ్యాప్ని మారుస్తుంది, ఇది మెటీరియల్ని భాగానికి అవసరమైన చోట ఉంచుతుంది మరియు లేని చోట బయటకు తీస్తుంది.
లైన్ ఇంటిగ్రేషన్ కోసం, మూడు నిర్దిష్ట ప్రశ్నలను అడగండి: MES లేదా SCADA కనెక్షన్ కోసం PLC ఏ ప్రోటోకాల్లను బహిర్గతం చేస్తుంది, అలారాలు నిర్మాణాత్మక డేటాగా ఎగుమతి చేయబడిందా మరియు సరఫరాదారు రిమోట్ డయాగ్నస్టిక్లను అందిస్తారా. మేము IoT రిమోట్ మానిటరింగ్ని అందిస్తాము కాబట్టి మా ఇంజనీర్లు మెషీన్ను నిజ సమయంలో తనిఖీ చేయవచ్చు మరియు ఉత్పత్తిని ఆపే ముందు సమస్యలను ఫ్లాగ్ చేయవచ్చు.
శక్తి దాని స్వంత విశ్లేషణకు అర్హమైనది. మూడు లోడ్లు ఆధిపత్యం: బారెల్ హీటింగ్, డ్రైవ్ సిస్టమ్ మరియు శీతలీకరణ. ఎగువ పట్టిక మోడల్ వారీగా సగటు వినియోగాన్ని జాబితా చేస్తుంది మరియు యంత్రం పరిమాణంపై ఆధారపడి శీతలీకరణ నీరు 50 నుండి 180 L/min వరకు నడుస్తుంది.
ప్రతి భాగపు బొమ్మపై సరఫరాదారులను సరిపోల్చండి, గంటవారీ డ్రాలో కాదు. వేగవంతమైన యంత్రం అదే కిలోవాట్లను మరిన్ని బాటిళ్లలో వ్యాపింపజేస్తుంది, ఇది తరచుగా అధిక రేటింగ్ ఉన్న యంత్రాన్ని చౌకగా నడపడానికి చేస్తుంది.
లైఫ్సైకిల్ ఎకనామిక్స్: మెషిన్ సొంతం చేసుకోవడానికి ఎంత ఖర్చవుతుంది
కొనుగోలు ధర ఒక చెల్లింపు. యాజమాన్యం ఒక దశాబ్దం పాటు నడుస్తుంది. ఐదు కారకాలు మూలధన ధరను మరియు నాలుగు డ్రైవ్ నిర్వహణ వ్యయాన్ని పెంచుతాయి.
| ఖర్చు డ్రైవర్ | వర్గం | గమనికలు |
|---|---|---|
| యంత్రం పరిమాణం మరియు స్టేషన్ కౌంట్ | రాజధాని | అతిపెద్ద సింగిల్ వేరియబుల్ |
| లేయర్ కౌంట్ | రాజధాని | ప్రతి పొర ఒక ఎక్స్ట్రూడర్ మరియు తల సంక్లిష్టతను జోడిస్తుంది |
| అచ్చులు మరియు కావిటీస్ | రాజధాని | సాధారణంగా విడిగా కోట్ చేయబడుతుంది - వాటి కోసం బడ్జెట్ |
| దిగువ ఆటోమేషన్ | రాజధాని | డిఫ్లాషింగ్, లీక్ టెస్టింగ్, కన్వేయింగ్ |
| శక్తి | ఆపరేటింగ్ | పైన ఉన్న ప్రతి భాగపు బొమ్మను ఉపయోగించండి |
| శ్రమ | ఆపరేటింగ్ | ఆటోమేటెడ్ డిఫ్లాషింగ్ మరియు హ్యాండ్లింగ్తో పడిపోతుంది |
| స్క్రాప్ చేసి రీగ్రైండ్ చేయండి | ఆపరేటింగ్ | రీగ్రైండ్ లూప్ను మూసివేయడం వలన మీరు ఇప్పటికే చెల్లించిన ఫ్లాష్ రికవర్ అవుతుంది |
| విడిభాగాలు మరియు నిర్వహణ | ఆపరేటింగ్ | వార్షిక బడ్జెట్; సైట్లో ఫాస్ట్-వేర్ వస్తువులను స్టాక్ చేయండి |
డెల్టాలో మీ పేబ్యాక్ మోడల్ను రూపొందించండి, మొత్తం కాదు. ఈ రోజు మీరు అమలు చేస్తున్న దానితో కొత్త లైన్ను సరిపోల్చండి: గంటకు భాగాలు పొందడం, శ్రమ గంటలు ఆదా చేయడం, స్క్రాప్ తగ్గించడం, ప్రతి భాగానికి శక్తి మార్చడం. మెషిన్ మరియు టూలింగ్ ఖర్చును ఆ వార్షిక లాభంతో భాగించండి మరియు మీరు విక్రేత కంటే మీ స్వంత సంఖ్యలలో తిరిగి చెల్లించే వ్యవధిని కలిగి ఉంటారు.
నిర్వహణ మరియు వైఫల్యం మోడ్లు
సమయ వ్యవధి షెడ్యూల్ నుండి వస్తుంది, అదృష్టం నుండి కాదు. మూడు అంచెల పనిని ప్లాన్ చేయండి.
| ఇంటర్వెల్ | పనులు |
|---|---|
| రోజువారీ | డై హెడ్ హీటర్లు మరియు ఉష్ణోగ్రతలను తనిఖీ చేయండి; చిటికెడు ప్రాంతాన్ని క్లియర్ చేయండి; శీతలీకరణ నీటి ప్రవాహం మరియు ఒత్తిడిని ధృవీకరించండి |
| వారానికోసారి | బిగింపు ముఖాలను మరియు పిన్లను గుర్తించడాన్ని తనిఖీ చేయండి; సర్వో మరియు హైడ్రాలిక్ ఒత్తిళ్లను తనిఖీ చేయండి; డ్రిఫ్ట్ కోసం స్క్రాప్ రేటును సమీక్షించండి |
| త్రైమాసిక | పనితీరు విశ్లేషణలను అమలు చేయండి; సరళత వ్యవస్థను తనిఖీ చేయండి; క్లిష్టమైన భాగాలను క్రమాంకనం చేయండి |
| వార్షికంగా | స్క్రూ మరియు బారెల్ దుస్తులను తనిఖీ చేయండి; డై తల సేవ; పూర్తి విడిభాగాల జాబితాను సమీక్షించండి |
సాధారణ వైఫల్యం మోడ్లు నమూనాలను అనుసరిస్తాయి: అరిగిన పించ్-ఆఫ్ అంచులు బేస్ వెల్డ్స్ను బలహీనపరుస్తాయి, డ్రిఫ్టింగ్ హీటర్ జోన్లు గోడ పంపిణీని మారుస్తాయి మరియు డల్డ్ క్లాంపింగ్ ముఖాలు ఫ్లాష్ని చూపుతాయి. ప్రతి ఒక్కటి మొదటి భాగంలో ఒక లోపంగా కనిపిస్తుంది.
ఆపరేటర్ శిక్షణ ఏదైనా విడి భాగం కంటే వేగంగా తిరిగి చెల్లిస్తుంది. మీ సరఫరాదారు ఏమి కలిగి ఉన్నారో నిర్ధారించండి మరియు మీ స్థానిక భద్రతా అవసరాలకు మెషిన్ గార్డింగ్ మరియు లాకౌట్ విధానాలను ఇన్స్టాలేషన్ కవర్ చేస్తుందని నిర్ధారించండి — USలో, లైన్ ఉత్పత్తిని అమలు చేయడానికి ముందు OSHA సమ్మతి సైన్ ఆఫ్ చేయబడిందని అర్థం.
వ్రాతపూర్వకంగా వారంటీ గురించి అడగండి:MOOG వాల్-థిక్నెస్ కంట్రోలర్ మరియు సర్వో మోటార్ల వంటి ప్రధాన భాగాలతో మీ ఫ్యాక్టరీకి చేరినప్పటి నుండి మాది మొత్తం మెషీన్లో ఒక సంవత్సరం పాటు రెండు సంవత్సరాల వరకు నడుస్తుంది. ఏదైనా సరఫరాదారుని వారి వారంటీ కవర్లు ఏమి ఉన్నాయి, అది మినహాయిస్తుంది మరియు మీ దేశానికి ఎంత వేగంగా విడి భాగాలు చేరుకుంటాయో అడగండి.
మీ కాన్ఫిగరేషన్ని ఎంచుకోవడం
ఈ క్రమంలో పని చేయండి: కంటైనర్ వాల్యూమ్ మరియు మెటీరియల్ మెషిన్ క్లాస్ను ఇరుకైనదిగా చేస్తుంది, వార్షిక వాల్యూమ్ సింగిల్ లేదా డబుల్ స్టేషన్ను నిర్ణయిస్తుంది మరియు లేయర్ అవసరాలు అచ్చు-కదిలే లేదా వక్రమైన చేతిని నిర్ణయిస్తాయి. కావిటీస్ మీ సూచనకు అనుగుణంగా అవుట్పుట్ను స్కేల్ చేస్తాయి.
మాఐదు-దశల ఎంపిక గైడ్ఆ సైజింగ్ బాటలో వివరంగా నడుస్తుంది. 30 లీటర్ల కంటే ఎక్కువ ఉన్న కంటైనర్ల కోసం, ప్యారిసన్ నిరంతరం వెలికితీత కోసం చాలా భారీగా పెరుగుతుంది మరియు నిర్ణయం అక్యుమ్యులేటర్ మెషీన్లకు వెళుతుంది - మాలో కవర్ చేయబడిందిఅక్యుములేటర్ vs నిరంతర పోలిక.
తరచుగా అడిగే ప్రశ్నలు
నిరంతర బ్లో అచ్చు యంత్రం అంటే ఏమిటి?
ఒక నిరంతర బ్లో మోల్డింగ్ మెషిన్ కరిగిన ప్లాస్టిక్ నాన్స్టాప్ ట్యూబ్ను బయటకు తీస్తుంది, దీనిని ప్యారిసన్ అని పిలుస్తారు, అయితే ఒకటి లేదా రెండు అచ్చు స్టేషన్లు దానిని పట్టుకోవడానికి, మూసివేయడానికి మరియు భాగాన్ని పెంచడానికి కదులుతాయి. ఎక్స్ట్రూడర్ ఎప్పుడూ ఆగదు. ఇది HDPE, PP మరియు PVCలోని చిన్న మరియు మధ్యస్థ కంటైనర్లకు సరిపోతుంది - సీసాలు, జెర్రీ క్యాన్లు మరియు లూబ్రికెంట్ ప్యాకేజింగ్. పెద్ద భాగాలు బదులుగా అక్యుమ్యులేటర్ మెషీన్లను ఉపయోగిస్తాయి, ఎందుకంటే అచ్చు మూసే ముందు భారీ వేలాడే పారిసన్ విస్తరించి ఉంటుంది.
సైకిల్ సమయం మరియు కావిటీస్ నుండి నేను గంటకు బాటిళ్లను ఎలా లెక్కించగలను?
స్టేషన్ కౌంట్ ద్వారా డై హెడ్ పర్ క్యావిటీస్ ద్వారా గంటకు సైకిల్లను గుణించండి. డబుల్ స్టేషన్లో 2-కేవిటీ హెడ్తో గంటకు 600 డ్రై సైకిల్స్తో రేట్ చేయబడిన యంత్రం సిద్ధాంతపరంగా గంటకు 2,400 ముక్కలకు చేరుకుంటుంది. కేటలాగ్ రేటింగ్లు మెషిన్ సైక్లింగ్ని ఖాళీగా చూపుతున్నందున, శీతలీకరణ, నిర్వహణ మరియు మార్పు కోసం వాస్తవిక డెరేట్ను వర్తించండి. నిర్ణీత సంఖ్యపై ప్లాన్ కెపాసిటీ.
నిరంతర బ్లో మోల్డింగ్ మెషీన్పై ఏ పదార్థాలు నడుస్తాయి?
HDPE, PP, PVC మరియు PA నిరంతర ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషీన్లపై బాగా నడుస్తాయి. HDPE సీసా మరియు జెర్రీ కెన్ ఉత్పత్తిలో ఆధిపత్యం చెలాయిస్తుంది. మెటీరియల్తో స్క్రూను సరిపోల్చండి: గట్టి గ్రేడ్లకు మరింత ద్రవీభవన సామర్థ్యం అవసరం, అందుకే స్క్రూ వ్యాసం మరియు పొడవు-నుండి-వ్యాసం నిష్పత్తి ముఖ్యమైనది. స్పష్టమైన PET పానీయాల సీసాలు వేరొక ప్రక్రియను ఉపయోగిస్తాయి - ఇంజెక్షన్ స్ట్రెచ్ బ్లో మోల్డింగ్ - మరియు వివిధ యంత్రాలు.
నిరంతర బ్లో అచ్చు యంత్రం ఎంత శక్తిని ఉపయోగిస్తుంది?
యంత్ర పరిమాణంతో సగటు శక్తి వినియోగ ప్రమాణాలు. కింగ్గల్ కంటిన్యూస్ మెషీన్లు 2 L క్లాస్లో 12 నుండి 18 kW, 5 L క్లాస్లో 16 నుండి 25 kW, 15 L క్లాస్లో 25 నుండి 34 kW మరియు హై-స్పీడ్ కర్వ్డ్-ఆర్మ్ మోడల్లపై 40 నుండి 80 kW వరకు నడుస్తాయి. ఒక వేగవంతమైన యంత్రం అదే డ్రాను ఎక్కువ భాగాలలో విస్తరిస్తుంది కాబట్టి, ఒక గంటకు కాకుండా పూర్తయిన భాగానికి శక్తిపై సరఫరాదారులను సరిపోల్చండి.
నిరంతర బ్లో మోల్డింగ్ లైన్కు ఏ నిర్వహణ అవసరం?
రోజువారీ, వారం మరియు త్రైమాసిక పనిని ప్లాన్ చేయండి. రోజువారీ: డై హెడ్ హీటర్లను తనిఖీ చేయండి, పించ్-ఆఫ్ ప్రాంతాన్ని క్లియర్ చేయండి, శీతలీకరణ నీటి ప్రవాహాన్ని ధృవీకరించండి. వారంవారీ: బిగింపు ఉపరితలాలు మరియు హైడ్రాలిక్ లేదా సర్వో ఒత్తిడిని తనిఖీ చేయండి. త్రైమాసిక: పనితీరు విశ్లేషణలను అమలు చేయండి, సరళత వ్యవస్థను తనిఖీ చేయండి మరియు క్లిష్టమైన భాగాలను క్రమాంకనం చేయండి. ఫాస్ట్-వేర్ స్పేర్లను సైట్లో ఉంచండి, ఎందుకంటే ఇన్వెంటరీలో కంటే తప్పిపోయిన భాగం పనికిరాని సమయంలో ఎక్కువ ఖర్చు అవుతుంది.
తదుపరి దశ మీరు ఎక్కడ ఉన్నారనే దానిపై ఆధారపడి ఉంటుంది
మీ కంటైనర్ వివరాలను పంపండి — వాల్యూమ్, మెటీరియల్, వాల్ మందం, టార్గెట్ అవుట్పుట్ — మరియు మా ఇంజనీర్లు మీ దశకు సరైన మార్గంతో ప్రతిస్పందిస్తారు:
- కొత్త ఉత్పత్తిని ట్రయల్ చేస్తున్నారా?మేము ప్రారంభ కాన్ఫిగరేషన్ను సిఫార్సు చేస్తాము మరియు నమూనా ట్రయల్లో మీ భాగాన్ని అమలు చేస్తాము.
- సామర్థ్యాన్ని జోడిస్తున్నారా?మేము మీ ఫిల్లింగ్ లైన్కు వ్యతిరేకంగా అవుట్పుట్ గణితాన్ని నిర్మిస్తాము మరియు సరిపోలే మోడల్ను కోట్ చేస్తాము.
- వృద్ధాప్య యంత్రాన్ని భర్తీ చేస్తున్నారా?మేము ప్రతి భాగానికి శక్తిని సరిపోల్చాము మరియు మీ ప్రస్తుత రేఖకు వ్యతిరేకంగా స్క్రాప్ చేస్తాము, కాబట్టి చెల్లింపు మీ సంఖ్యల నుండి వస్తుంది.
ప్రతి కొటేషన్ మోడల్, కాంపోనెంట్లు, ట్రేడ్ నిబంధనలు మరియు లీడ్ టైమ్ను పేర్కొంటుంది - సాధారణ మోడల్లు 30 నుండి 40 రోజులు నడుస్తాయి, కస్టమ్ బిల్డ్లు 60 నుండి 120 రోజులు. బ్రౌజ్ చేయండిపూర్తి నిరంతర యంత్ర శ్రేణిమీరు మీ సంఖ్యలను సేకరించేటప్పుడు.
కాన్ఫిగరేషన్ మరియు కొటేషన్ను అభ్యర్థించండి →నిరంతర బ్లో మౌల్డింగ్ మెషిన్ రిథమ్ ద్వారా దాని స్థానాన్ని సంపాదించుకుంటుంది - ఎప్పటికీ ఆగని ఎక్స్ట్రూడర్, అలాగే ఉంచే అచ్చులు మరియు మీ పూరకానికి సరిపోయే పంక్తి. కాన్ఫిగరేషన్, కేవిటీ కౌంట్ మరియు డెరేట్ రైట్ను పొందండి మరియు అవుట్పుట్ గణితాన్ని ఉత్పత్తిలో ఉంచుకోండి. లో మోడల్స్ మరియు స్పెసిఫికేషన్లను చూడండినిరంతర బ్లో అచ్చు యంత్రం పరిధి.