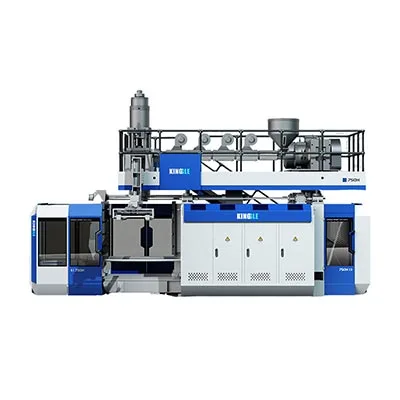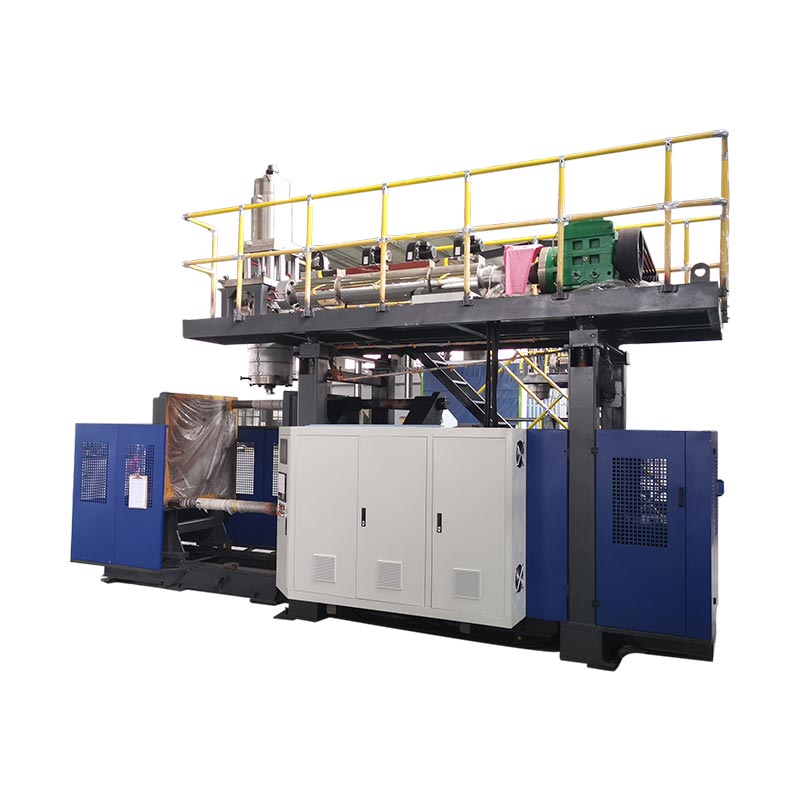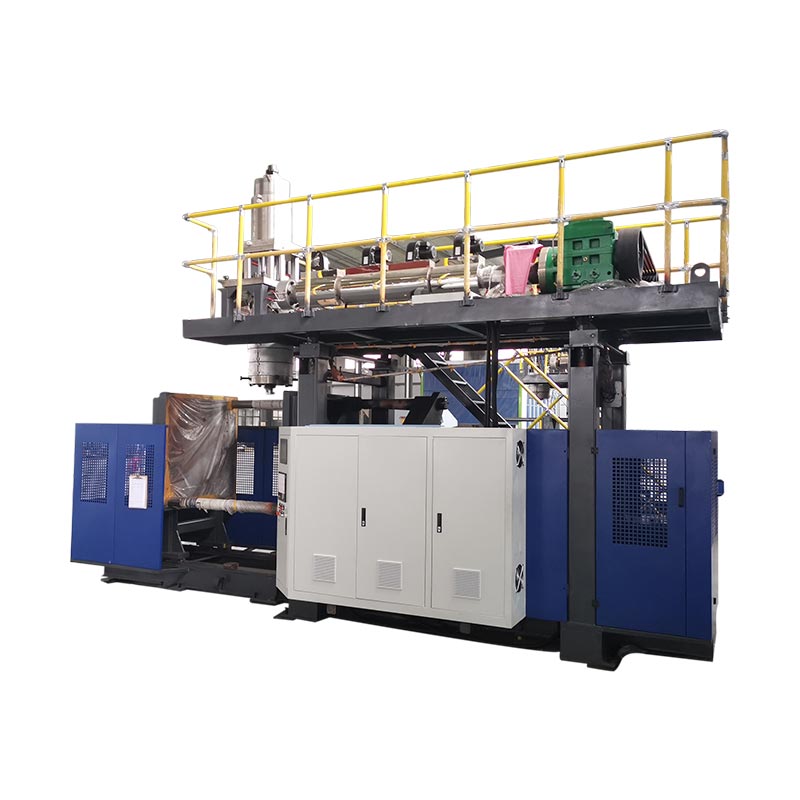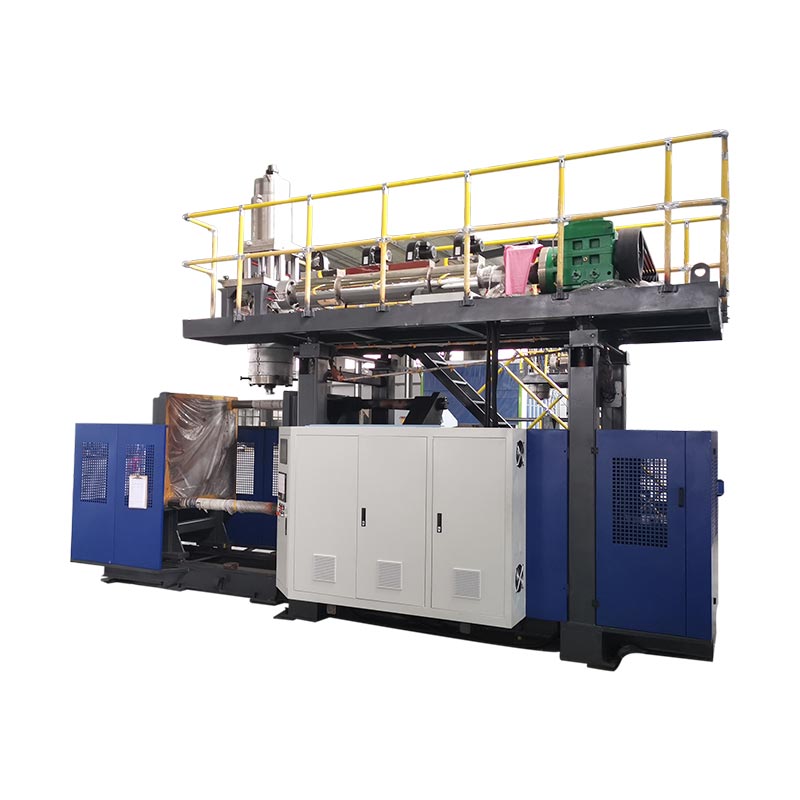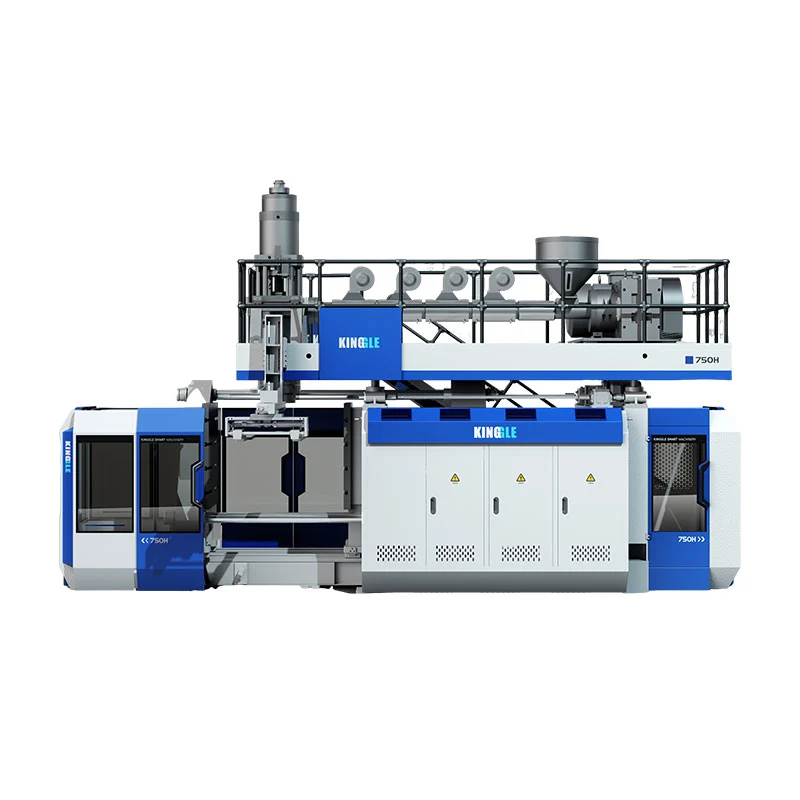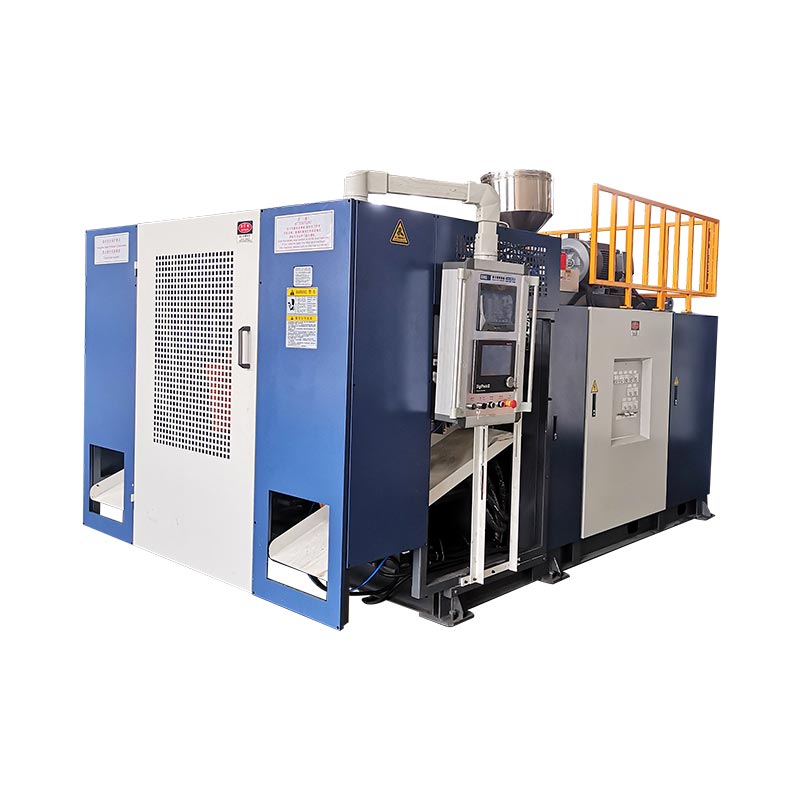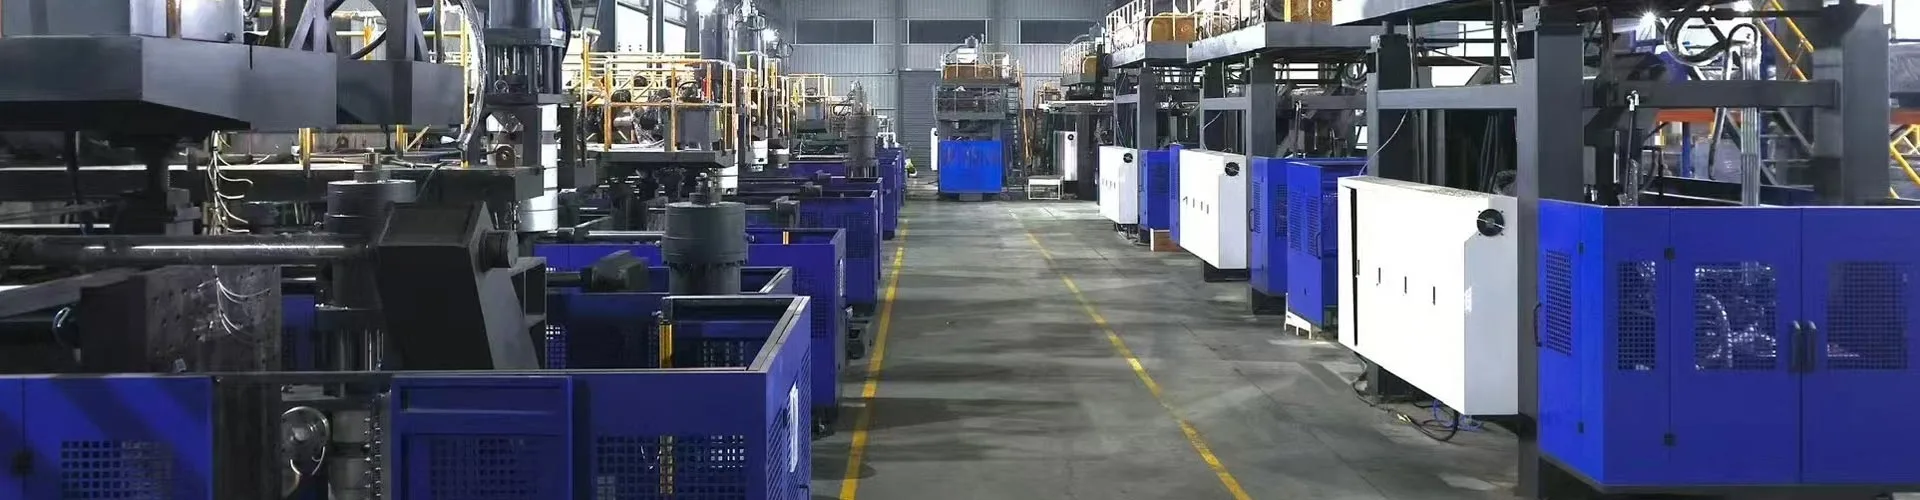
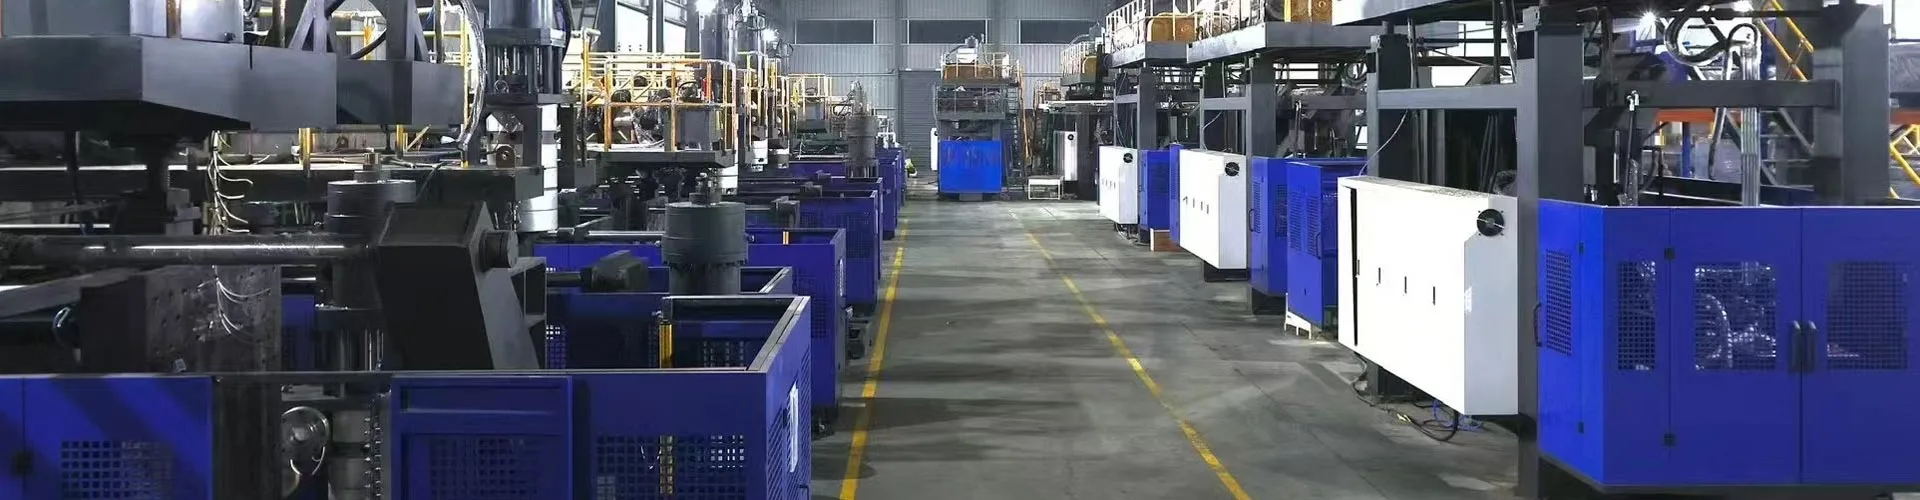
ట్రాన్స్ఫార్మర్, కంప్రెసర్, కూలింగ్ సిస్టమ్, ఫౌండేషన్, ట్రైనింగ్ ప్లాన్ లేదా సర్వీస్ క్లియరెన్స్లు సిద్ధంగా లేకుంటే యంత్రం సమయానికి చేరుకుంటుంది మరియు దాని ఉత్పత్తి తేదీని కోల్పోవచ్చు. యుటిలిటీ ప్లానింగ్ కొనుగోలు ఆర్డర్కు ముందే ప్రారంభం కావాలి, ఇన్స్టాలేషన్ ప్రారంభమైనప్పుడు కాదు.
ప్రచురించబడిన స్పెసిఫికేషన్లు ప్రారంభ స్థానం, ప్లాంట్ డిజైన్ కాదు
మెషిన్ పేజీలు కొనుగోలుదారులకు స్కేల్ను సరిపోల్చడంలో సహాయపడతాయి, అయితే ఎంచుకున్న ఎక్స్ట్రూడర్, డై హెడ్, లేయర్ల సంఖ్య, హైడ్రాలిక్ ప్యాకేజీ, రోబోట్, మోల్డ్, కూలింగ్ సర్క్యూట్, లీక్ టెస్టర్, ట్రిమ్మింగ్, కన్వేయర్, గ్రైండర్, మెటీరియల్ ఫీడర్ మరియు లోకల్ ఎలక్ట్రికల్ కాన్ఫిగరేషన్తో తుది యుటిలిటీ డిమాండ్ మార్పులు.
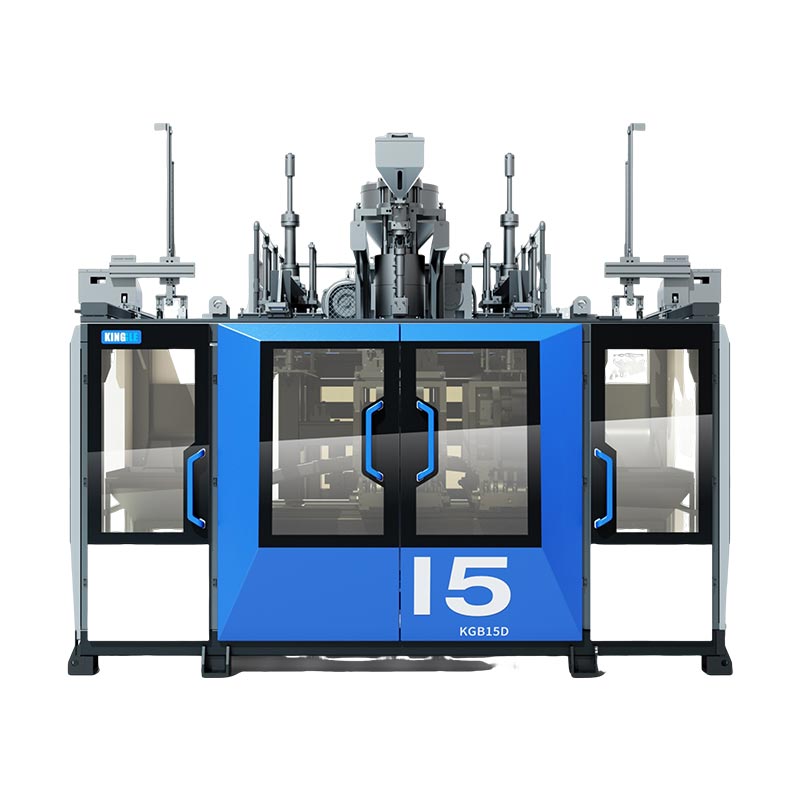
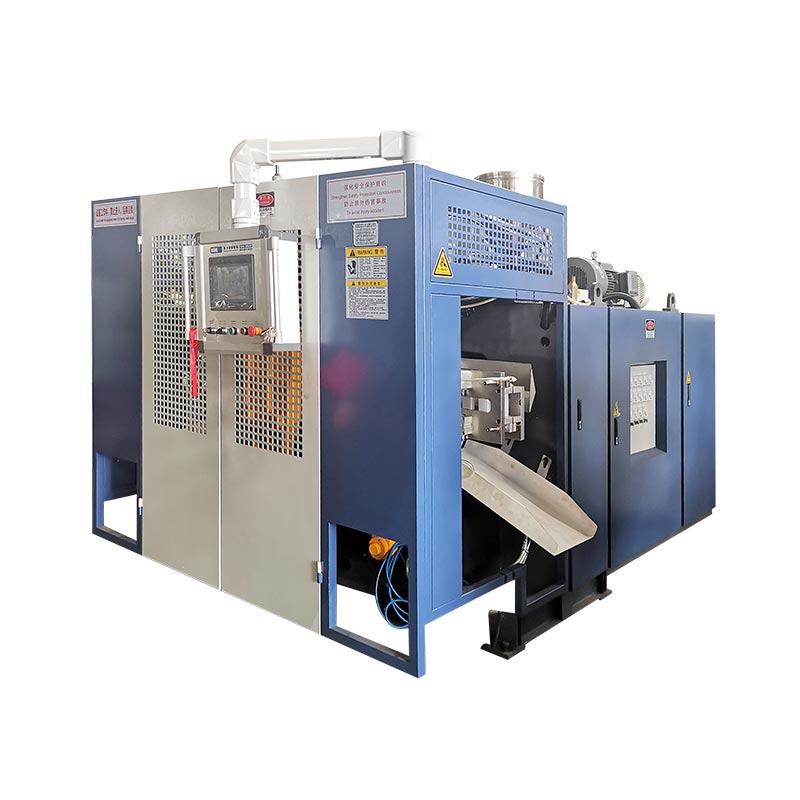
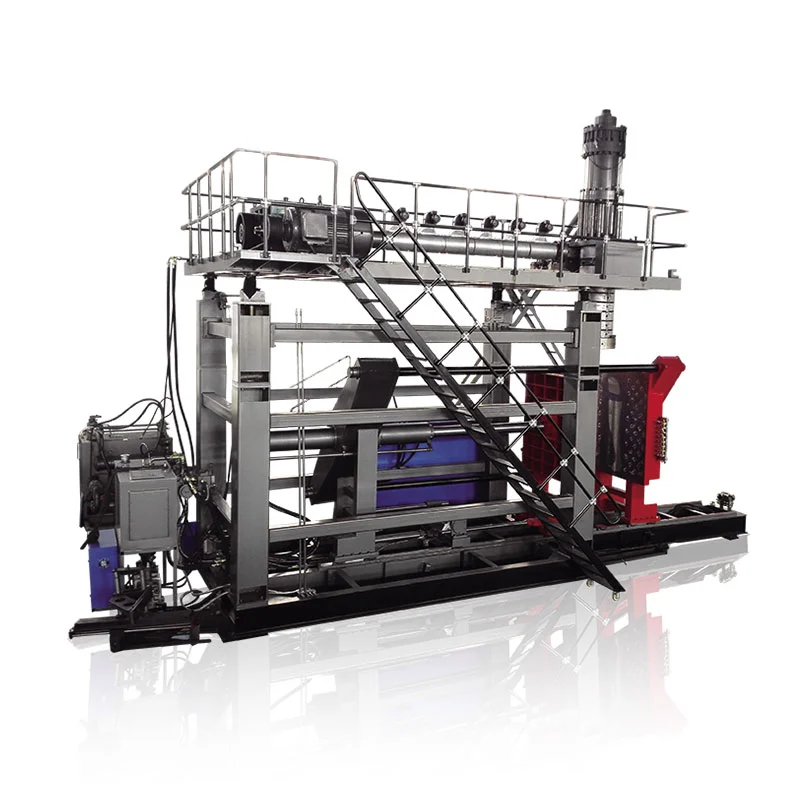
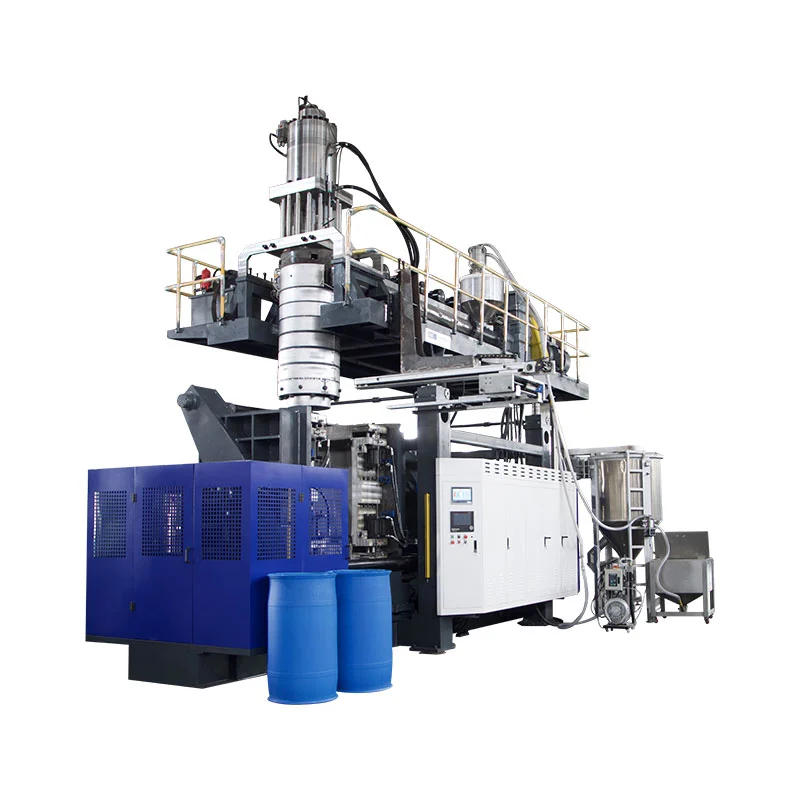
కింది ఉదాహరణలు ప్రస్తుత కింగ్గల్ ఉత్పత్తి పేజీల నుండి వచ్చాయి. జెనరిక్ "బ్లో మోల్డింగ్ మెషిన్" భత్యం కాకుండా అసలు కాన్ఫిగరేషన్ చుట్టూ ఉన్న యుటిలిటీలను ఫ్యాక్టరీ ఎందుకు సైజ్ చేయాలి అని వారు చూపుతారు.
| ప్రచురించిన మోడల్ ఉదాహరణ | సగటు శక్తి వినియోగం | గాలిని ఊదండి | శీతలీకరణ నీరు |
|---|---|---|---|
| KGH30D 30 L డబుల్-స్టేషన్ యంత్రం | 70-80 kW | 0.6 MPa; 1.8 m³/నిమి | 0.2-0.3 MPa; 180 ఎల్/నిమి |
| KGB90AP 60 L అక్యుమ్యులేటర్ మెషిన్ | 35-45 kW | 0.8 MPa; 1 m³/నిమి | 0.3 MPa; 90 ఎల్/నిమి |
| KGS1000L-IBC యంత్రం | 110-150 kW | 0.8 MPa; 2 m³/నిమి | 0.3 MPa; 120 ఎల్/నిమి |
విద్యుత్ శక్తి: ఆపరేటింగ్ డిమాండ్ నుండి వేరు కనెక్ట్ లోడ్
ఇన్స్టాల్ చేయబడిన లోడ్లో ఎక్స్ట్రూడర్ మోటార్లు, హైడ్రాలిక్ పంప్ మోటార్లు, బారెల్ మరియు డై హీటర్లు, కూలింగ్ ఫ్యాన్లు, కంట్రోల్ పవర్, వాల్-థిక్నెస్ కంట్రోల్, రోబోట్లు మరియు ఇన్స్టాల్ చేయబడిన యాక్సిలరీలు ఉంటాయి. ప్రతి లోడ్ ఒకే సమయంలో పూర్తి రేటింగ్తో అమలు చేయబడదు, అయితే ప్లాంట్ పంపిణీ వ్యవస్థ ఇప్పటికీ ప్రారంభ, తాపన మరియు గరిష్ట ఆపరేటింగ్ పరిస్థితులకు మద్దతు ఇవ్వాలి.
కింగ్గల్తో నిర్ధారించండి
- సరఫరా వోల్టేజ్, దశ మరియు ఫ్రీక్వెన్సీ
- మొత్తం ఇన్స్టాల్ చేయబడిన శక్తి మరియు ప్రధాన డిస్కనెక్ట్ రేటింగ్
- మోటార్ మరియు హీటర్ లోడ్లు
- రక్షిత భూమి అమరిక
- క్యాబినెట్ శీతలీకరణ మరియు పర్యావరణ పరిమితులు
- వోల్టేజ్ స్థిరత్వం కోసం అవసరాలు
ఫ్యాక్టరీ లోపల నిర్ధారించండి
- ట్రాన్స్ఫార్మర్ విడి సామర్థ్యం
- కేబుల్ మార్గం మరియు వోల్టేజ్ డ్రాప్
- బ్రేకర్ కోఆర్డినేషన్ మరియు స్థానిక కోడ్
- లాక్ చేయగల ఐసోలేషన్ పాయింట్
- జనరేటర్ అనుకూలత, వర్తిస్తే
- శీతలీకరణలు, కంప్రెసర్లు మరియు సహాయకాల కోసం పవర్
మీకు విశ్వసనీయమైన ఉత్పత్తి-ధర డేటా కావాలంటే ప్రత్యేక మీటరింగ్ని ప్లాన్ చేయండి. కంప్రెసర్, చిల్లర్, గ్రైండర్, కన్వేయర్ మరియు డౌన్స్ట్రీమ్ లోడ్లను కలిగి ఉన్నందున నేమ్ప్లేట్ల నుండి అంచనా వేయడం కంటే పూర్తి-లైన్ మీటర్ మరింత ఉపయోగకరమైన ఫలితాన్ని ఇస్తుంది.
సంపీడన గాలి: పీడనం మాత్రమే సామర్థ్యాన్ని నిర్వచించదు
ప్లాంట్లోని ఇతర వినియోగదారులు పనిచేస్తున్నప్పుడు బ్లో మోల్డింగ్కు యంత్రం వద్ద ఒత్తిడి మరియు ప్రవాహం అవసరం. ఒక కంప్రెసర్ తక్కువ డిమాండ్ వద్ద అవసరమైన ఒత్తిడిని చేరుకోవచ్చు, అయితే అనేక యంత్రాలు ఒకేసారి ఊదినప్పుడు ఒత్తిడి కూలిపోయేలా చేస్తుంది.
పూర్తి మార్గాన్ని మ్యాప్ చేయండి: కంప్రెసర్, ఆఫ్టర్కూలర్, డ్రైయర్, రిసీవర్, మెయిన్ హెడర్, డ్రాప్స్, ఫిల్టర్లు, రెగ్యులేటర్లు, గొట్టం లేదా పైపు వ్యాసం మరియు మెషిన్ కనెక్షన్. ఒత్తిడి నష్టం మరియు ఏకకాల డిమాండ్ను చేర్చండి. గాలి నాణ్యత కూడా ముఖ్యమైనది; నీరు మరియు చమురు కవాటాలు మరియు ఉత్పత్తి-గాలి సర్క్యూట్లలోకి తీసుకువెళ్లడం నిర్వహణ మరియు ఉత్పత్తి సమస్యలను సృష్టించవచ్చు.
మెషిన్ ఇన్లెట్ దగ్గర ప్రెజర్ గేజ్ ఉంచండి. లోపం లేదా అలారం కనిపించినప్పుడు, బృందం కంప్రెసర్ సెట్ పాయింట్ పరికరాలకు చేరుకుందని భావించే బదులు కంప్రెసర్ గదిలోని ఒత్తిడితో యంత్రం వద్ద ఒత్తిడిని పోల్చవచ్చు.
శీతలీకరణ నీరు: ఉష్ణోగ్రత, ప్రవాహం, ఒత్తిడి మరియు నాణ్యతను పేర్కొనండి
శీతలీకరణ వ్యవస్థ వేడిని తొలగించగలదా అని పేర్కొన్న నీటి ప్రవాహం మీకు చెప్పదు. ఇంజనీరింగ్ గణనకు సరఫరా ఉష్ణోగ్రత, రిటర్న్ ఉష్ణోగ్రత, పరిసర పరిస్థితి, నీటి నాణ్యత, మోల్డ్ సర్క్యూట్, ఆయిల్ కూలర్, ఫీడ్-థ్రోట్ కూలింగ్ మరియు సహాయక పరికరాల నుండి వేడి లోడ్ కూడా అవసరం.
మౌల్డ్ వాటర్, హైడ్రాలిక్-ఆయిల్ కూలింగ్ మరియు ఇతర సర్క్యూట్లను వేరు చేయాలా వద్దా అని నిర్ణయించుకోండి. నిర్వహణను వేరుచేయడానికి మరియు వ్యక్తిగత సర్క్యూట్లను తనిఖీ చేయడానికి అనుమతించే మానిఫోల్డ్లు మరియు సాధనాలను ఉపయోగించండి. స్థానిక నీటి వనరులకు తగిన స్ట్రైనర్లు, నీటి చికిత్స మరియు శుభ్రపరిచే యాక్సెస్ను అందించండి.
అస్థిర శీతలీకరణ అనేది యంత్రం లేదా రెసిపీ సమస్య వలె కనిపిస్తుంది: సైకిల్ టైమ్ డ్రిఫ్ట్లు, ఎజెక్షన్ తర్వాత భాగాలు వైకల్యం చెందుతాయి, కొలతలు మారుతాయి, చమురు ఉష్ణోగ్రత పెరుగుతుంది మరియు ఆపరేటర్లు ఎక్కువ శీతలీకరణతో భర్తీ చేస్తారు. ఆమోదం సమయంలో ఇన్లెట్ మరియు రిటర్న్ ఉష్ణోగ్రత మరియు ఒత్తిడిని రికార్డ్ చేయండి, తద్వారా ఫ్యాక్టరీకి బేస్లైన్ ఉంటుంది.

ఫ్యాక్టరీ లేఅవుట్: ఆపరేషన్, నిర్వహణ మరియు మెటీరియల్ ఫ్లో కోసం డిజైన్
సాధారణ అమరిక డ్రాయింగ్ను పెద్ద ఉత్పత్తి-సెల్ ప్లాన్లో ఉంచాలి. యంత్రం, అచ్చు-మార్పు మార్గం, ఎలక్ట్రికల్ క్యాబినెట్ తలుపులు, హైడ్రాలిక్ సర్వీస్ పాయింట్లు, ఎక్స్ట్రూడర్ రిమూవల్ పాత్, డై-హెడ్ యాక్సెస్, ఆపరేటర్ పొజిషన్, గార్డింగ్, ప్లాట్ఫారమ్లు, మెట్లు మరియు ట్రైనింగ్ జోన్ను గుర్తించండి.
అప్పుడు పదార్థం మరియు ఉత్పత్తి ప్రవాహాన్ని జోడించండి. రెసిన్ తొట్టికి చేరేలోపు నిల్వ, ప్రసారం, ఎండబెట్టడం లేదా కలపడం ద్వారా వెళ్ళవచ్చు. పూర్తయిన భాగాలకు డిఫ్లాషింగ్, ట్రిమ్మింగ్, లీక్ టెస్టింగ్, బరువు, లేబులింగ్, తనిఖీ, ప్యాకింగ్ మరియు స్క్రాప్ రిటర్న్ అవసరం కావచ్చు. కింగ్గల్ యొక్కఅప్లికేషన్ లైబ్రరీపార్ట్ సైజు మరియు హ్యాండ్లింగ్ అవసరాలు ఎంత విస్తృతంగా మారతాయో చూపిస్తుంది.
ఫోర్క్లిఫ్ట్ ట్రాఫిక్ను కంట్రోల్ క్యాబినెట్లు, గొట్టాలు మరియు ఆపరేటర్ స్టేషన్లకు దూరంగా ఉంచండి. అచ్చులు, ప్రధాన భాగాలు మరియు అత్యవసర యాక్సెస్ కోసం అడ్డుపడని మార్గాన్ని అందించండి. రవాణాకు ముందు తలుపు వెడల్పు, పైకప్పు లేదా క్రేన్ సామర్థ్యం, డాక్ ఎత్తు మరియు అన్లోడ్ పాయింట్ నుండి ఫౌండేషన్ వరకు రవాణా మార్గాన్ని తనిఖీ చేయండి.
కొనుగోలుదారు మరియు సరఫరాదారు కోసం ప్రీ-ఇన్స్టాలేషన్ చెక్లిస్ట్
| ప్రాంతం | స్తంభింపజేయడానికి సమాచారం | రవాణాకు ముందు సాక్ష్యం |
|---|---|---|
| మెషిన్ కాన్ఫిగరేషన్ | మోడల్, లేయర్లు, డై హెడ్, మోల్డ్, రోబోట్ మరియు ఆక్సిలరీస్ | సంతకం చేసిన సాంకేతిక వివరణ |
| ఎలక్ట్రికల్ | వోల్టేజ్, ఫ్రీక్వెన్సీ, ఇన్స్టాల్ చేయబడిన లోడ్, ప్రధాన రక్షణ, కనెక్షన్ పాయింట్ | ఎలక్ట్రికల్ డ్రాయింగ్ మరియు కేబుల్ షెడ్యూల్ |
| గాలి | ఒత్తిడి, గరిష్ట ప్రవాహం, నాణ్యత, పైపు పరిమాణం మరియు కనెక్షన్ | యుటిలిటీ షీట్ మరియు ప్లాంట్ కెపాసిటీ చెక్ |
| నీరు | ప్రవాహం, ఒత్తిడి, సరఫరా ఉష్ణోగ్రత, నాణ్యత మరియు సర్క్యూట్ స్ప్లిట్ | శీతలీకరణ స్కీమాటిక్ మరియు చిల్లర్/టవర్ లెక్కింపు |
| సివిల్ వర్క్ | అవసరమైతే మెషిన్ బరువు, లోడ్ పాయింట్లు, యాంకర్లు, పిట్ లేదా డ్రైనేజీ | ఫౌండేషన్ డ్రాయింగ్ మరియు నిర్మాణ ఆమోదం |
| స్పేస్ | పాదముద్ర, ఎత్తు, సేవా అనుమతులు, అచ్చు మార్పు మరియు ట్రైనింగ్ | ఆమోదించబడిన సెల్ లేఅవుట్ |
| లాజిస్టిక్స్ | క్రేట్ కొలతలు, అన్లోడ్ చేసే పద్ధతి, ద్వారం మరియు మార్గం | రిగ్గింగ్ ప్లాన్ |
| అంగీకారం | ఉత్పత్తి, పదార్థం, అచ్చు, పరీక్షలు, వినియోగాలు మరియు అవుట్పుట్ లెక్కింపు | అంగీకరించిన FAT/SAT ప్రోటోకాల్ |
కింగ్గల్ ఉపయోగించండియంత్ర ఎంపిక గైడ్మొదట భాగాన్ని మరియు అవుట్పుట్ను నిర్వచించడానికి. పరికరాల కాన్ఫిగరేషన్ ఆ పనికి సరిపోలిన తర్వాత మాత్రమే యుటిలిటీ ప్లానింగ్ ఖచ్చితమైనది అవుతుంది.
తరచుగా అడిగే ప్రశ్నలు
సగటు శక్తి వినియోగం కనెక్ట్ చేయబడిన శక్తితో సమానమా?
సంఖ్య. సగటు శక్తి వినియోగం ఆపరేటింగ్ అంచనాను వివరిస్తుంది, అయితే కనెక్ట్ చేయబడిన శక్తి సరఫరా వ్యవస్థను రూపకల్పన చేసేటప్పుడు పరిగణించవలసిన రేట్ చేయబడిన విద్యుత్ లోడ్లను కలిగి ఉంటుంది.
నేను కంప్రెసర్ను వాయు పీడనం నుండి మాత్రమే పరిమాణం చేయగలనా?
సంఖ్య. కంప్రెసర్ మరియు పంపిణీ వ్యవస్థ తప్పనిసరిగా యంత్రం వద్ద ఏకకాల ప్లాంట్ డిమాండ్లో అవసరమైన ఒత్తిడి మరియు ప్రవాహాన్ని అందించాలి.
శీతలీకరణ-నీటి ప్రవాహం మాత్రమే శీతలకరణి పరిమాణాన్ని నిర్వచించగలదా?
No. చిల్లర్ ఎంపిక కూడా సరఫరా మరియు తిరిగి వచ్చే ఉష్ణోగ్రత, వేడి లోడ్, పరిసర పరిస్థితులు, నీటి నాణ్యత, అచ్చు సర్క్యూట్లు మరియు సహాయక పరికరాలపై ఆధారపడి ఉంటుంది.
నేను యంత్రం చుట్టూ ఎంత క్లియరెన్స్ వదిలివేయాలి?
ప్రాజెక్ట్ సాధారణ అమరిక డ్రాయింగ్ను ఉపయోగించండి మరియు క్యాబినెట్ తలుపులు, నిర్వహణ యాక్సెస్, ప్లాట్ఫారమ్లు, అచ్చు మార్పులు, భాగాల తొలగింపు, ట్రైనింగ్ మరియు సురక్షిత ఆపరేటర్ కదలికలను అనుమతించండి.
యుటిలిటీ ప్లానింగ్ ఎప్పుడు ప్రారంభించాలి?
కొనుగోలు ఆర్డర్కు ముందు ప్రారంభించండి, తద్వారా తుది మెషిన్ కాన్ఫిగరేషన్, ఫ్యాక్టరీ ఇన్ఫ్రాస్ట్రక్చర్, డెలివరీ మార్గం మరియు అంగీకార ప్రణాళికను కలిసి సమీక్షించవచ్చు.