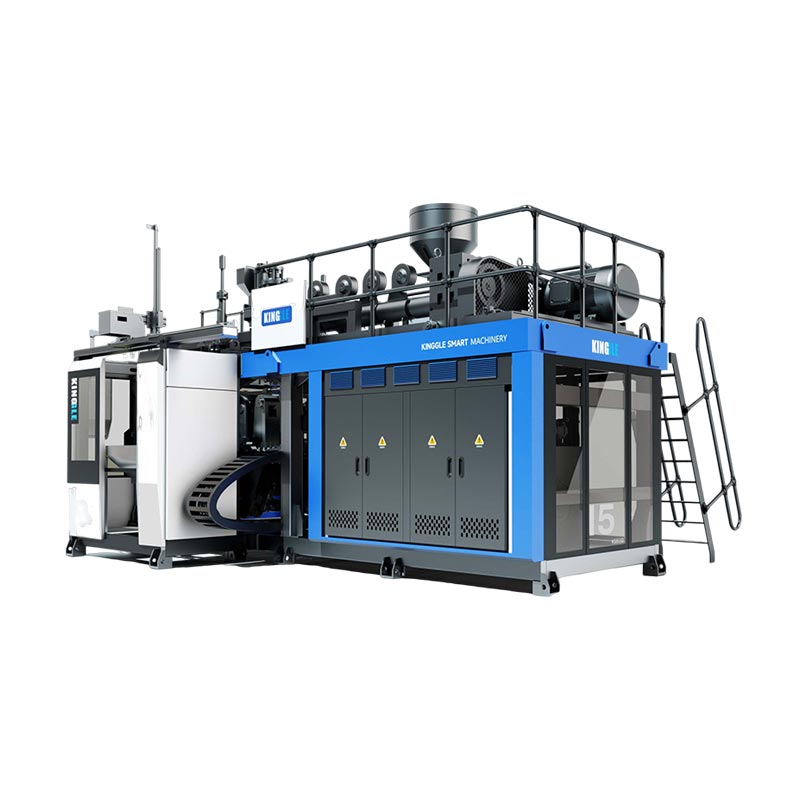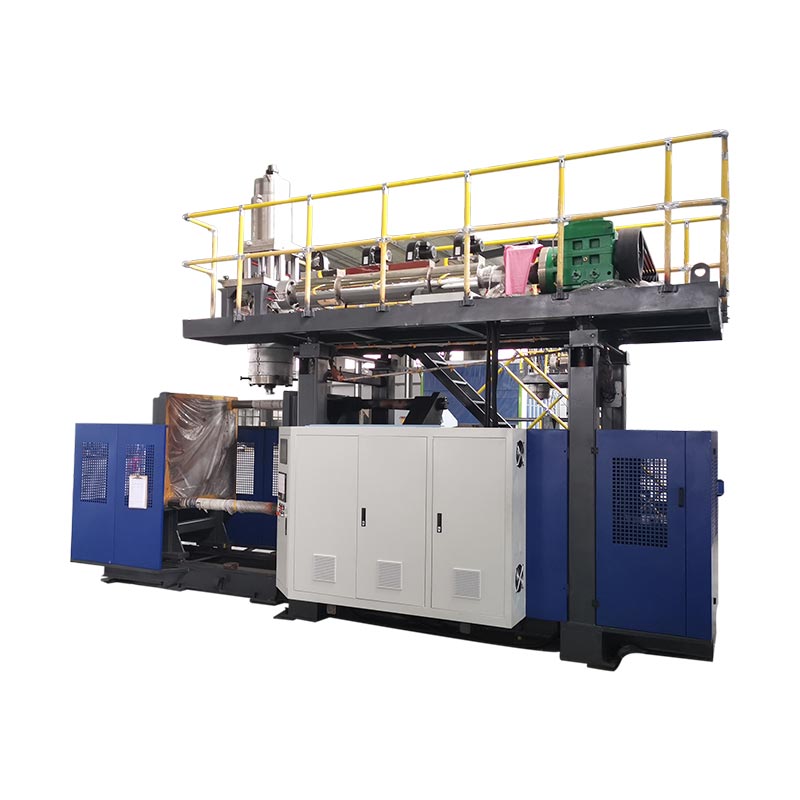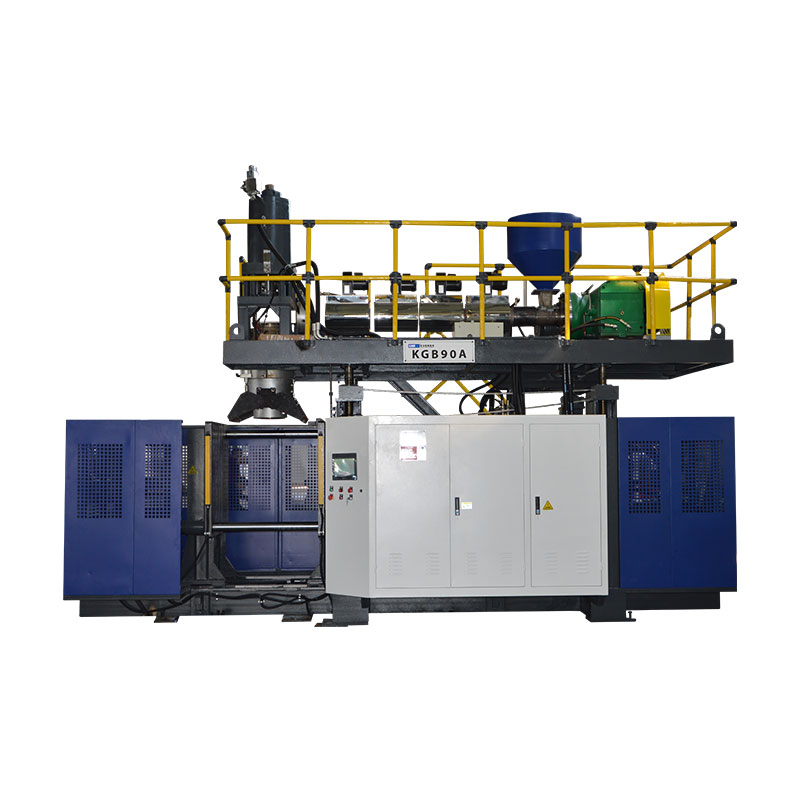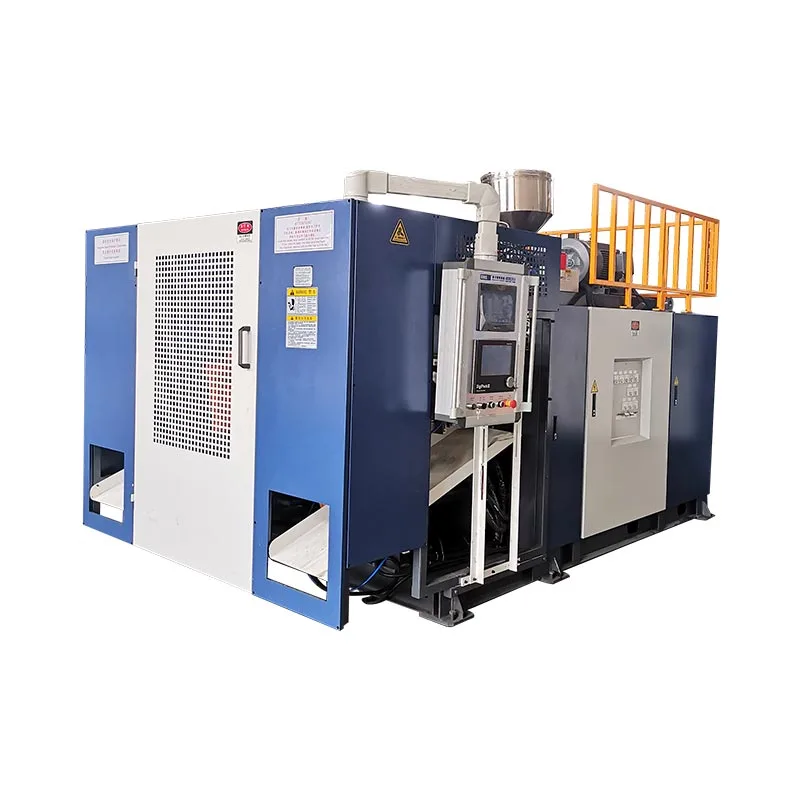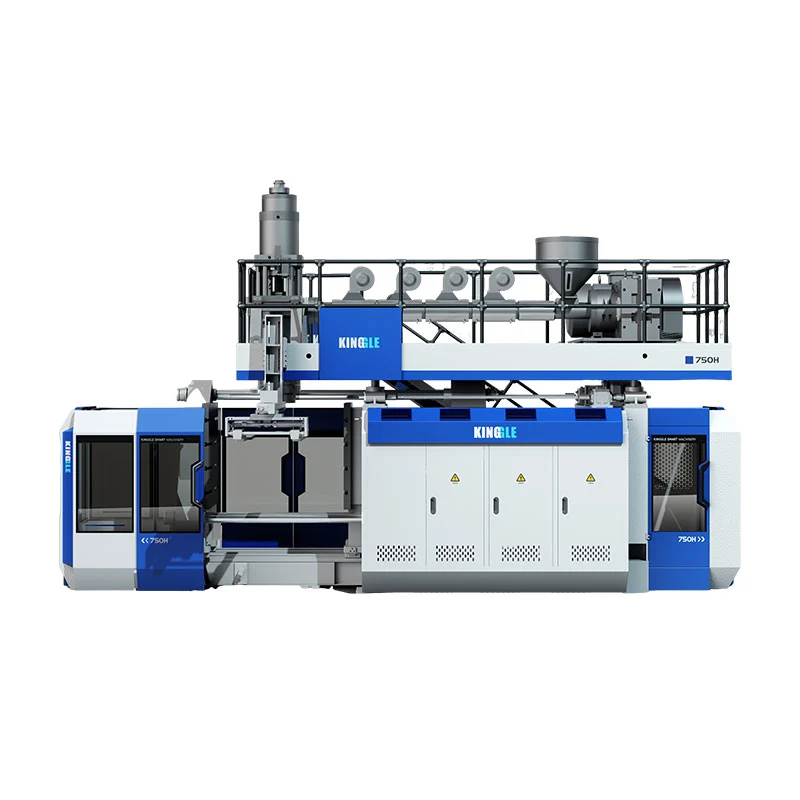
1000L IBC బ్లో మోల్డింగ్ మెషిన్ ప్లాస్టిక్ ఇన్నర్ రెసెప్టాకిల్ను ఏర్పరుస్తుంది. ఇది పూర్తి IBCని స్వయంగా నిరూపించదు. ఆమోదించబడిన లోపలి బాటిల్, కేజ్, ప్యాలెట్, మూసివేతలు, మెటీరియల్ సిస్టమ్, అచ్చు, దిగువ అసెంబ్లీ మరియు అవసరమైన ప్యాకేజీ పరీక్షలకు వ్యతిరేకంగా మెషీన్ను ఎంచుకుని, అంగీకరించండి.
పెద్ద కెపాసిటీ IBC ప్రాజెక్ట్ని మెషిన్-సైజింగ్ వ్యాయామంలా చేస్తుంది. కష్టమైన పని ఇంటర్ఫేస్ల వద్ద కూర్చుంటుంది. ఎగువ ఓపెనింగ్ తప్పనిసరిగా మూసివేతకు అనుగుణంగా ఉండాలి. దిగువ అవుట్లెట్ తప్పనిసరిగా వాల్వ్ మరియు కేజ్ యాక్సెస్కు అనుగుణంగా ఉండాలి. అచ్చు వేయబడిన శరీరం ప్యాలెట్పై సరిగ్గా కూర్చోవాలి. హానికరమైన పరిచయాన్ని సృష్టించకుండా పంజరం లోపలి రెసెప్టాకిల్ను తప్పనిసరిగా రక్షించాలి.
ఈ గైడ్ ఆ ఇంటర్ఫేస్లను మెషిన్ ఇన్పుట్లుగా మరియు ఫ్యాక్టరీ పరీక్ష సాక్ష్యంగా మారుస్తుంది. ఇది కింగ్గల్ యొక్క ప్రస్తుత 1000L IBC ప్లాట్ఫారమ్ను ప్రచురించిన పరికరాల సూచనగా ఉపయోగిస్తుంది.

ఉత్పత్తి ఒక అసెంబుల్డ్ సిస్టమ్
లోపలి సీసా పంజరం, ప్యాలెట్, వాల్వ్ మరియు ఫిల్లింగ్ కనెక్షన్కి సరిపోతుంది.
తల, ప్యారిసన్ ప్రొఫైల్, అచ్చు మరియు శీతలీకరణ ఆమోదించబడిన గోడ మ్యాప్ను తయారు చేస్తాయి.
టేక్-అవుట్, ట్రిమ్మింగ్, అసెంబ్లీ మరియు టెస్టింగ్ అవసరమైన ఆమోదించబడిన అవుట్పుట్ను కలిగి ఉంటాయి.
ట్రయల్ ప్రతి ఆమోదించబడిన యూనిట్ను మెటీరియల్, సెట్టింగ్లు, కొలతలు మరియు పరీక్ష ఫలితాలకు లింక్ చేస్తుంది.
KGB1000L-IBC, దాని స్పెసిఫికేషన్ టేబుల్ ఉపయోగిస్తుందిKGS1000L-IBC. పొడి-చక్రం వరుస కూడా ప్రదర్శిస్తుంది150 ఎల్, ఇది ఉపయోగించదగిన రేటు కాదు. ప్రత్యక్ష పేజీ మరియు కొటేషన్ ఒక ధృవీకరించబడిన మోడల్ కోడ్ మరియు అవుట్పుట్ యూనిట్ను ఉపయోగించే వరకు ఈ కథనం పరికరాలను Kinggle 1000L IBC ప్లాట్ఫారమ్గా పిలుస్తుంది.1000L IBC బ్లో మోల్డింగ్ మెషిన్ ఏమి సరఫరా చేస్తుందో నిర్వచించండి
బ్లో మోల్డింగ్ మెషిన్ ప్లాస్టిక్ బాడీని చేస్తుంది. IBC పరిభాషలో, ఆ శరీరాన్ని తరచుగా లోపలి బాటిల్, లోపలి కంటైనర్, లైనర్ లేదా ఇన్నర్ రెసెప్టాకిల్ అని పిలుస్తారు. శోధన భాష మార్కెట్ను బట్టి మారుతుంది. సాంకేతిక ఒప్పందం ఒక నియంత్రిత పదాన్ని ఉపయోగించాలి.
పూర్తి కాంపోజిట్ IBC అచ్చు చేయబడిన శరీరం కంటే ఎక్కువ కలిగి ఉంటుంది. బయటి నిర్మాణంలో లోహపు పంజరం మరియు ప్యాలెట్ ఉండవచ్చు. మూసివేతలు, రబ్బరు పట్టీలు, దిగువ ఉత్సర్గ వాల్వ్, లేబుల్లు మరియు గుర్తింపు గుర్తులు ప్యాకేజీని పూర్తి చేస్తాయి. అసెంబ్లీ పరికరాలు మరియు పరీక్షా కేంద్రాలు మోల్డింగ్ సెల్ వెలుపల కూర్చుని ఉండవచ్చు.
వ్యత్యాసం ఆచరణాత్మక ప్రభావాన్ని కలిగి ఉంటుంది. మెషిన్ సరఫరాదారు అచ్చు ప్రక్రియను మరియు అంగీకరించిన ట్రయల్లో చేర్చబడిన కొలతలను నిరూపించగలరు. పూర్తి IBC యజమాని సరఫరా చేయబడిన అన్ని భాగాలు కలిసి పనిచేస్తాయని నిరూపించాలి. కేజ్, ప్యాలెట్ లేదా వాల్వ్ మరొక సరఫరాదారు నుండి వచ్చినట్లయితే, కొనుగోలుదారుకు కంపెనీల అంతటా ఇంటర్ఫేస్ నియంత్రణ అవసరం.
ప్రస్తుత యునైటెడ్ స్టేట్స్ నియమాలు స్పష్టమైన ఉదాహరణను అందిస్తాయి.49 CFR 178.707కాంపోజిట్ IBCని ప్లాస్టిక్ ఇన్నర్ రెసెప్టాకిల్తో కూడిన దృఢమైన బయటి ప్యాకేజింగ్గా వివరిస్తుంది. ఇది అంతర్గత రిసెప్టాకిల్ మరియు బయటి ప్యాకేజింగ్ ఒక సమగ్ర ప్యాకేజీని ఏర్పరుస్తుంది. బయటి ప్యాకేజింగ్ లేకుండా ఇన్నర్ రిసెప్టాకిల్ దాని కంటైన్మెంట్ ఫంక్షన్ను నిర్వహించడానికి ఉద్దేశించినది కాదని కూడా ఇది చెబుతోంది.
ఆ నియమం మార్కెట్-నిర్దిష్టమైనది, కానీ ఇంజనీరింగ్ పాఠం బాగా ప్రయాణిస్తుంది. వాణిజ్య ఉత్పత్తి అసెంబుల్ చేయబడిన IBC అయితే లోపలి బాటిల్ను ఐసోలేషన్లో అంగీకరించవద్దు. ప్రొడక్షన్ కేజ్, ప్యాలెట్, టాప్ క్లోజర్, వాల్వ్ మరియు గాస్కెట్లను క్వాలిఫికేషన్ ప్లాన్లోకి తీసుకురండి.
కొటేషన్ యంత్రం-సరఫరాదారు సరిహద్దును పేర్కొనాలి. సరఫరా చేయబడిన అచ్చు, రోబోట్, డిఫ్లాషింగ్, లీక్ టెస్టర్, కన్వేయర్లు మరియు అసెంబ్లీ టూలింగ్కు పేరు పెట్టండి. కొనుగోలుదారు-సరఫరా చేసిన అన్ని భాగాలు మరియు సేవలను గుర్తించండి. "ప్రామాణిక ఉపకరణాలు" యొక్క సుదీర్ఘ జాబితా కంటే రంగుల సరిహద్దు డ్రాయింగ్ చాలా ఉపయోగకరంగా ఉంటుంది.
ఒక డ్రాయింగ్లో లోపలి సీసా, కేజ్, ప్యాలెట్ మరియు వాల్వ్ను నియంత్రించండి
లోపలి బాటిల్ డ్రాయింగ్ దాని బయటి కొలతలు వద్ద ఆగకూడదు. బాటిల్ మిగిలిన IBCని ఎలా కలుస్తుందో ఇది తప్పక చూపుతుంది. ఆమోదించబడిన కాంపోనెంట్ డ్రాయింగ్లకు సూచనలతో ఒక ఇంటర్ఫేస్ నియంత్రణ డ్రాయింగ్ను రూపొందించండి.
ఎగువన ప్రారంభించండి. ఫిల్లింగ్ ఓపెనింగ్, థ్రెడ్ లేదా క్లోజర్ ఇంటర్ఫేస్, సీలింగ్ ఫేస్, క్యాప్ క్లియరెన్స్ మరియు కేజ్ యాక్సెస్ను రికార్డ్ చేయండి. పంజరానికి సంబంధించి పై ఉపరితల ఎత్తును జోడించండి. ఒక మూసివేత దాని స్వంత గేజ్ను అందుకోగలదు, అయితే లోపలి బాటిల్ చాలా ఎక్కువగా లేదా చాలా తక్కువగా ఉన్నప్పుడు ఇన్స్టాల్ చేయడం కష్టమవుతుంది.
దిగువ అవుట్లెట్కు తరలించండి. కేజ్ ద్వారా అవుట్లెట్ సెంటర్లైన్, కోణం, మద్దతు, వాల్వ్ కనెక్షన్ మరియు క్లియరెన్స్ను చూపండి. ప్యాలెట్ సంబంధాన్ని చేర్చండి. శీతలీకరణ సమయంలో వెచ్చని సీసా ఆకారాన్ని మార్చవచ్చు, కాబట్టి అంగీకరించిన కండిషనింగ్ వ్యవధి తర్వాత ఇంటర్ఫేస్ను కొలవండి.
కేజ్ పరిచయాలను మ్యాప్ చేయండి. కార్నర్ రేడి, ప్యానెల్ జోన్లు మరియు ఏవైనా స్థానిక మద్దతులను గుర్తించండి. నిండిన యూనిట్ను హ్యాండిల్ చేసినప్పుడు లేదా పేర్చినప్పుడు పరిచయం మారవచ్చు. లోపలి సీసా డిజైన్ ఆశించిన చోట కూర్చోవాలి. ఇది మద్దతు కోసం ప్రమాదవశాత్తు ఉబ్బెత్తుపై ఆధారపడకూడదు.
| ఇంటర్ఫేస్ | నియంత్రిత సాక్ష్యం | యంత్రం లేదా అచ్చు నిర్ణయం |
|---|---|---|
| టాప్ ఓపెనింగ్ మరియు క్లోజర్ | డ్రాయింగ్ ముగించు, సీలింగ్ ముఖం, గేజ్ మరియు టోపీ క్లియరెన్స్ | నెక్ టూలింగ్, బ్లో అమరిక, కూలింగ్ మరియు ట్రిమ్ |
| దిగువ అవుట్లెట్ మరియు వాల్వ్ | సెంటర్లైన్, యాంగిల్, సపోర్ట్, రబ్బరు పట్టీ మరియు కేజ్ యాక్సెస్ | మోల్డ్ ఇన్సర్ట్, స్థానిక గోడ ప్రొఫైల్, శీతలీకరణ మరియు పూర్తి చేయడం |
| బయటి పంజరం | అంతర్గత ఎన్వలప్, రైలు స్థానాలు మరియు బాటిల్ కాంటాక్ట్ జోన్లు | బాటిల్ జ్యామితి, గోడ మ్యాప్ మరియు విడుదల పరిస్థితి |
| ప్యాలెట్ లేదా బేస్ | లొకేటర్ జ్యామితి, మద్దతు ఉపరితలం మరియు హ్యాండ్లింగ్ క్లియరెన్స్ | బేస్ అచ్చు ఆకారం, టేక్-అవుట్ సపోర్ట్ మరియు పోస్ట్-కూలింగ్ ఫిక్చర్ |
| లేబుల్ మరియు మార్కింగ్ ప్రాంతాలు | ఫ్లాట్నెస్, స్థానం మరియు అవసరమైన గుర్తింపు | అచ్చు ఉపరితలం, గోడ ప్రొఫైల్ మరియు దిగువ నిర్వహణ |
ప్రతి ఇంటర్ఫేస్ను నంబర్ చేయండి. అచ్చు డ్రాయింగ్, తనిఖీ ప్రణాళిక మరియు ఫ్యాక్టరీ ట్రయల్ నివేదికలో అదే సంఖ్యలను ఉపయోగించండి. ఒక డైమెన్షన్ విఫలమైనప్పుడు, బృందం దానిని టూలింగ్, కూలింగ్, రిమూవల్ లేదా అసెంబ్లీ ఏ డ్రాయింగ్ కంట్రోల్స్ అనే దాని గురించి వాదించకుండా ట్రేస్ చేయగలదు.
కింగ్గల్ యొక్కవిక్రయ ప్రక్రియఉత్పత్తి ఫోటోలు, డ్రాయింగ్లు, బరువు, పరిమాణం, పదార్థం, మందం, అవుట్పుట్ మరియు రసాయన నిరోధకత కోసం అడుగుతుంది. IBC ప్రాజెక్ట్ కోసం, ఆ ప్యాకేజీకి కేజ్, ప్యాలెట్, వాల్వ్ మరియు క్లోజర్ డ్రాయింగ్లను జోడించండి.
ప్రచురించబడిన 1000L మెషిన్ ఎన్వలప్ను ఎక్కువగా చదవకుండా చదవండి
కింగ్గల్ యొక్క1000L IBC ఉత్పత్తి పేజీపోలిక ఎన్వలప్ను అందిస్తుంది. ఇది 1000 L గరిష్ట కంటైనర్ క్లాస్, 55 t యంత్రం మరియు 9.5 బై 5.1 బై 6.5 మీ మెషిన్ సైజును జాబితా చేస్తుంది. తుది లేఅవుట్కు ఇంకా యాక్సెస్, నిర్వహణ మరియు సహాయక స్థలం అవసరం.
పబ్లిక్ బిగింపు పట్టిక 1000 kN, 1800 బై 1600 మిమీ ప్లేటెన్ మరియు గరిష్ట అచ్చు పరిమాణం 1600 బై 1500 మిమీ. ఇది 1200 నుండి 1400 మిమీ వరకు అచ్చు-మందం పరిధిని ఇస్తుంది. ఈ గణాంకాలు ప్రారంభ అచ్చు-సరిపోయే సమీక్షకు మద్దతు ఇస్తాయి. వారు పూర్తి అచ్చు అసెంబ్లీ డ్రాయింగ్ను భర్తీ చేయరు.
ఎక్స్ట్రాషన్ విభాగం 32 L/D నిష్పత్తులతో రెండు 100 mm స్క్రూలను జాబితా చేస్తుంది. ప్రచురించబడిన HDPE ద్రవీభవన సామర్థ్యం ప్రతి స్క్రూకు 180 kg/h. డై-హెడ్ విభాగం 45 L అక్యుమ్యులేటర్ మరియు 33 కిలోల PE అక్యుమ్యులేటర్-వెయిట్ రిఫరెన్స్ను జాబితా చేస్తుంది.
| ప్రచురించబడిన అంశం | వెబ్సైట్ విలువ | అవసరమైన ప్రాజెక్ట్ తనిఖీ |
|---|---|---|
| కంటైనర్ తరగతి | 1000 ఎల్ | ఆమోదించబడిన లోపలి బాటిల్, గ్రాస్ షాట్, అచ్చు మరియు తొలగింపు మార్గం |
| యంత్రం పరిమాణం మరియు బరువు | 9.5 x 5.1 x 6.5 మీ; 55 టి | ఫైనల్ GA డ్రాయింగ్, ఫౌండేషన్, ట్రాన్స్పోర్ట్ స్ప్లిట్ మరియు ట్రైనింగ్ ప్లాన్ |
| బిగింపు శక్తి | 1000 కి.ఎన్ | అంచనా వేసిన ప్రాంతం, బ్లో ప్రెజర్, పించ్-ఆఫ్ మరియు మార్జిన్ |
| గరిష్ట అచ్చు పరిమాణం | 1600 x 1500 మి.మీ | పూర్తి అచ్చు, మానిఫోల్డ్లు, గొట్టాలు, కదిలే భాగాలు మరియు రోబోట్ క్లియరెన్స్ |
| అచ్చు మందం | 1200 నుండి 1400 మి.మీ | క్లోజ్డ్ స్టాక్ మరియు ప్లేటెన్ ఇంటర్ఫేస్ |
| మరలు | 100 మిమీ x 2; 32 ఎల్/డి | లేయర్ నిర్మాణం, రెసిన్ గ్రేడ్లు మరియు అసలైన ఆర్డర్ మెల్ట్ పాత్ |
| ప్రచురించబడిన HDPE మెల్ట్ కెపాసిటీ | 180 కేజీ/గం x 2 | ఆమోదించబడిన సూత్రీకరణతో స్థిరమైన రికవరీ |
| సంచిత సూచనలు | 45 ఎల్; 33 కిలోల PE | స్థూల పారిసన్ ద్రవ్యరాశి, రిజర్వ్, రెసిన్ ఆధారం మరియు ప్రొఫైల్ |
| గాలిని ఊదండి | 0.8 MPa; 2 m³/నిమి | యంత్రం వద్ద పీక్ ఫ్లో, రిసీవర్, గాలి నాణ్యత మరియు ఒత్తిడి |
| శీతలీకరణ నీరు | 0.3 MPa; 120 ఎల్/నిమి | ఉష్ణోగ్రత, వేడి లోడ్, నీటి నాణ్యత మరియు సర్క్యూట్ బ్యాలెన్స్ |
| పవర్ రిఫరెన్స్ ప్రచురించబడింది | 110 నుండి 150 kW సగటు | కొలత సరిహద్దు, ఉత్పత్తి, సెట్టింగ్లు మరియు ఆమోదించబడిన అవుట్పుట్ |
పేజీ యొక్క డ్రై-సైకిల్ అడ్డు వరుస ప్రస్తుతం చూపబడింది150 ఎల్. లీటర్లు సైకిల్ రేటు కాదు. ఆ అడ్డు వరుసను గంటకు 150 ముక్కలుగా లేదా మరొక అవుట్పుట్ క్లెయిమ్గా మార్చవద్దు. కొటేషన్లో ఉద్దేశించిన సంఖ్య మరియు యూనిట్ని నిర్ధారించమని కింగ్గల్ని అడగండి.
ప్రతి అడ్డు వరుస ఒక ఇరుకైన ప్రశ్నకు సమాధానం ఇస్తుంది. గరిష్ట అచ్చు వెడల్పు రోబోట్ క్లియరెన్స్ను నిరూపించదు. ఒక సంచిత ద్రవ్యరాశి పూర్తయిన లోపలి బాటిల్ బరువును నిరూపించదు. మెల్ట్-కెపాసిటీ ఫిగర్ ఆమోదించబడిన అవుట్పుట్కు సమానంగా ఉండదు. ఆమోదించబడిన ఉత్పత్తి మరియు ట్రయల్ ప్లాన్ ద్వారా అడ్డు వరుసలను కనెక్ట్ చేయండి.
కనెక్ట్ చేయబడిన-లోడ్ షెడ్యూల్ కోసం కూడా అడగండి. మోటార్ మరియు హీటర్ వరుసలు ప్రధాన భాగాలను వివరిస్తాయి, అయితే అంతిమంగా ఇన్స్టాల్ చేయబడిన లోడ్లో నియంత్రణలు, పంపులు, రోబోట్, మెటీరియల్ హ్యాండ్లింగ్ మరియు ఆర్డర్ ఆక్సిలరీలు కూడా ఉండవచ్చు.
కొలిచిన మాస్ బ్యాలెన్స్ నుండి అక్యుమ్యులేటర్ నిర్ణయాన్ని రూపొందించండి
పూర్తయిన లోపలి బాటిల్ ప్రతి షాట్లో భాగం మాత్రమే. ప్యారిసన్ టాప్ ఫ్లాష్, బాటమ్ టెయిల్స్, అవుట్లెట్ ట్రిమ్ మరియు ఇతర ప్రాసెస్ స్క్రాప్లను కూడా ఏర్పరుస్తుంది. అక్యుమ్యులేటర్ ఆమోదించబడిన మెటీరియల్ ప్రాతిపదికన మొత్తం పారిజన్ను సరఫరా చేయాలి.
తెలిసిన ఉత్పత్తి నమూనా ఉనికిలో ఉంటే దానిని తూకం వేయండి. మూసివేతలు, కవాటాలు మరియు విడిగా సమావేశమైన భాగాలను తొలగించండి. ఆపై ప్రతి ట్రిమ్ స్ట్రీమ్ను బరువు లేదా అంచనా వేయండి. అంచనాను ప్రతిపాదిత అచ్చు మరియు చిటికెడు డిజైన్తో ముడిపెట్టి ఉంచండి.
పూర్తి చేసిన ఇన్నర్ రిసెప్టాకిల్ + టాప్ ఫ్లాష్ + బాటమ్ టెయిల్స్ + అవుట్లెట్ ట్రిమ్ + ఇతర మోల్డ్ స్క్రాప్
ఈ ఫలితాన్ని ప్రచురించిన 33 కిలోల PE అక్యుమ్యులేటర్-బరువు సూచనతో సరిపోల్చండి. పూర్తయిన బరువును మాత్రమే పోల్చవద్దు. ప్రాజెక్ట్కి ఆపరేటింగ్ రిజర్వ్ కూడా అవసరం. ఎంచుకున్న రెసిన్, రంగు మరియు పొర అమరిక ఉపయోగకరమైన ద్రవ్యరాశిని మార్చవచ్చు.
వాల్యూమ్ మరొక చెక్ను సృష్టిస్తుంది. పేజీ 45 L అక్యుమ్యులేటర్ను జాబితా చేస్తుంది. వాల్యూమ్ మరియు ద్రవ్యరాశి మధ్య సంబంధం అసలు మెల్ట్ మరియు తయారీదారు యొక్క నిర్వచనంపై ఆధారపడి ఉంటుంది. సరఫరాదారు గణన లేకుండా 45 L నేరుగా పూర్తి-ఉత్పత్తి బరువుగా మార్చవద్దు.
అక్యుమ్యులేటర్ డిశ్చార్జ్ సమయం ముఖ్యమైనది ఎందుకంటే పొడవైన, భారీ పారిసన్ కుంగిపోతుంది. గురుత్వాకర్షణ నియంత్రణకు మించి గోడ పంపిణీని మార్చడానికి ముందు హెడ్ ప్రోగ్రామ్ చేయబడిన పారిసన్ను అందించాలి. ట్రయల్ సమయంలో ఉత్సర్గ విండో, మెల్ట్ కండిషన్ మరియు డై-గ్యాప్ ప్రొఫైల్ను రికార్డ్ చేయండి.
రికవరీ కూడా ముఖ్యం. రెండు ఎక్స్ట్రూడర్లు తప్పనిసరిగా ఉత్పత్తి చక్రంలో తదుపరి షాట్ను సిద్ధం చేయాలి. కొలిచిన రికవరీ సమయాన్ని శీతలీకరణ మరియు దిగువ పనితో సరిపోల్చండి. ఆమోదించబడిన మెటీరియల్ సిస్టమ్ నెమ్మదిగా కోలుకుంటే లేదా దిగువ సెల్ ఇప్పటికే నిండి ఉంటే అధిక కేటలాగ్ మెల్ట్ రేట్ సహాయం చేయదు.
కింగ్గల్తో మాస్ రికార్డ్ని ఉపయోగించండిపారిసన్ ప్రోగ్రామింగ్ గైడ్. అచ్చులోకి ఎంత పదార్థం ప్రవేశించిందో మాస్ మీకు చెబుతుంది. ఆ పదార్థం ఎక్కడికి వెళ్లిందో వాల్ మ్యాప్ చూపిస్తుంది.
రెండు ఎక్స్ట్రూడర్లను ఆర్డర్ చేయడానికి ముందు ప్రతి లేయర్కు వ్రాతపూర్వక పనిని ఇవ్వండి
ఉత్పత్తి పేజీ బహుళ-పొర ఉత్పత్తిని వివరిస్తుంది మరియు రెండు ఎక్స్ట్రూడర్లను జాబితా చేస్తుంది. అది బహుళ-ప్రవాహ వేదికకు నిదర్శనం. ఇది పూర్తి లేయర్ స్పెసిఫికేషన్ కాదు.
ప్రతి పొర యొక్క విధిని వ్రాయండి. ఒక లేయర్ నియంత్రిత కాంటాక్ట్ ఉపరితలాన్ని అందించవచ్చు. మరొకరు ఆమోదించబడిన ఇన్-ప్రాసెస్ రీగ్రైండ్ని కలిగి ఉండవచ్చు. రంగు లేదా UV రక్షణ నిర్వచించబడిన స్ట్రీమ్లో ఉండవచ్చు. ఖచ్చితమైన డిజైన్ ఉత్పత్తి, కంటెంట్లు, మార్కెట్ మరియు ఆమోదించబడిన పరీక్ష ప్రోగ్రామ్పై ఆధారపడి ఉంటుంది.
అప్పుడు అనుమతించబడిన పదార్థాలను నిర్వచించండి. రెసిన్ గ్రేడ్లు, మాస్టర్బ్యాచ్, సంకలితాలు మరియు రీగ్రైండ్ మూలానికి పేరు పెట్టండి. అదే తయారీ ప్రక్రియ నుండి మాత్రమే రీగ్రైండ్ వస్తుందో లేదో రికార్డ్ చేయండి. నియంత్రిత మెటీరియల్ స్పెసిఫికేషన్కు ప్రత్యామ్నాయంగా “రీసైకిల్” అనే పదాన్ని ఉపయోగించవద్దు.
ప్రస్తుత యునైటెడ్ స్టేట్స్ అవసరాలు ఇది ఎందుకు ముఖ్యమైనదో వివరిస్తాయి. సెక్షన్ 178.707కి మిశ్రమ IBC ఇన్నర్ రెసెప్టాకిల్స్ కోసం తెలిసిన ప్లాస్టిక్ స్పెసిఫికేషన్లు అవసరం. ఉత్పత్తి అవశేషాలను లేదా పేర్కొన్న షరతులలో అదే తయారీ ప్రక్రియ నుండి రీగ్రైండ్ చేయడానికి అనుమతించేటప్పుడు, ఆమోదించబడకపోతే ఉపయోగించిన పదార్థాన్ని కూడా ఇది పరిమితం చేస్తుంది. ఇతర మార్కెట్లు వేర్వేరు నియమాలను వర్తింపజేయవచ్చు.
లేయర్ నిష్పత్తికి లక్ష్యం మరియు పని పరిధి అవసరం. నిష్పత్తి ఎలా సెట్ చేయబడుతుందో మరియు తనిఖీ చేయబడుతుందో తెలియజేయండి. గ్రావిమెట్రిక్ ఫీడ్ రికార్డులు, ఎక్స్ట్రూడర్ అవుట్పుట్ తనిఖీలు లేదా విధ్వంసక విభాగం విశ్లేషణ నియంత్రణ ప్రణాళికకు మద్దతు ఇవ్వవచ్చు. ఫ్యాక్టరీ ట్రయల్కు ముందు పద్ధతిని ఎంచుకోండి.
హెడ్ డ్రాయింగ్ మెల్ట్ పాత్ను చూపించాలి. ప్రతి పొరను ఏ ఎక్స్ట్రూడర్ ఫీడ్ చేస్తుందో గుర్తించండి. పాసేజ్ల సంఖ్య మరియు డై వద్ద ఆర్డర్ను రికార్డ్ చేయండి. ప్రక్షాళన మరియు పదార్థ-మార్పు విధానాలను జోడించండి. ప్రాజెక్ట్ సింగిల్-లేయర్ మరియు బహుళ-లేయర్ ఉత్పత్తులను అమలు చేస్తే, మార్పిడి విధానాన్ని మరియు దాని అంగీకార తనిఖీని నిర్వచించండి.
యంత్రం వివరణ
రెండు ప్రచురించబడిన 100 mm స్క్రూలు మరియు బహుళ-పొర ప్రకటన ప్లాట్ఫారమ్ దిశను చూపుతుంది. వారు ఆర్డర్ చేసిన లేయర్ ఫంక్షన్లు లేదా నిష్పత్తులను నిర్వచించరు.
ప్రాజెక్ట్ స్పెసిఫికేషన్
లేయర్ రేఖాచిత్రం ప్రతి మెటీరియల్ స్ట్రీమ్, ఫంక్షన్, టార్గెట్ రేషియో, అనుమతించబడిన పరిధి, ధృవీకరణ పద్ధతి మరియు మార్పు-నియంత్రణ నియమానికి పేరు పెడుతుంది.
ఆమోదించబడిన ఫార్ములా మరియు పరీక్ష సాక్ష్యం లేకుండా బహుళ-పొర నిర్మాణం నుండి తక్కువ ధర లేదా ఎక్కువ జీవితాన్ని వాగ్దానం చేయవద్దు. ఆ ఫలితాలు ఎంచుకున్న పదార్థాలు, పంపిణీ మరియు పూర్తయిన IBC డిజైన్పై ఆధారపడి ఉంటాయి.
అచ్చు, బిగింపు మరియు పారిసన్ మార్గాన్ని ఒక యాంత్రిక వ్యవస్థగా తనిఖీ చేయండి
1000L అచ్చు కేటలాగ్ వెడల్పు మరియు ఎత్తు కంటే ఎక్కువ ఆక్రమిస్తుంది. ఇది కూలింగ్ మానిఫోల్డ్లు, హోస్లు, నెక్ టూలింగ్, అవుట్లెట్ ఇన్సర్ట్లు, చిటికెడు ప్రాంతాలు, లిఫ్టింగ్ పాయింట్లు మరియు ఏదైనా కదిలే వివరాలను కలిగి ఉంటుంది. రోబోట్ మరియు హాట్ ఇన్నర్ బాటిల్కి స్పష్టమైన తొలగింపు మార్గం అవసరం.
ప్లాటెన్ డ్రాయింగ్పై పూర్తి అచ్చు డ్రాయింగ్ను అతివ్యాప్తి చేయండి. టై రాడ్లు, బిగింపు సెంటర్లైన్, బ్లో హార్డ్వేర్ మరియు సర్వీస్ కనెక్షన్లను తనిఖీ చేయండి. మూసివేసిన మందం మరియు ప్రారంభ క్రమాన్ని సమీక్షించండి. ఒక అచ్చు ప్లేటెన్ల మధ్య సరిపోతుంది మరియు ఇప్పటికీ గొట్టం లేదా రోబోట్ కదలికను అడ్డుకుంటుంది.
బిగింపు ఎంపికలో అంచనా వేసిన ప్రాంతం మరియు బ్లోయింగ్ ప్రెజర్ ఉపయోగించాలి. ప్రచురించబడిన 1000 kN ఒక యంత్ర-పేజీ సూచన. ప్రాజెక్ట్ లెక్కింపు కోసం అడగండి. పించ్-ఆఫ్ శక్తులు మరియు పేర్కొన్న మార్జిన్ను చేర్చండి. పెద్ద ఫ్లాట్ ప్యానెల్లు లోపలి సీసా దాని వాల్యూమ్కు తేలికగా ఉన్నప్పుడు కూడా డిమాండ్ చేసే ప్రొజెక్టెడ్ ప్రాంతాన్ని ఉత్పత్తి చేయగలవు.
పారిజన్ మార్గంలో సమాన శ్రద్ధ అవసరం. డై సెంటర్లైన్, డిచ్ఛార్జ్ పొడవు, మోల్డ్ క్యాప్చర్ మరియు క్లోజింగ్ సీక్వెన్స్ని నిర్ధారించండి. క్యాప్చర్కు ముందు పొడవైన పారిసన్ స్వింగ్ లేదా సాగదీయవచ్చు. ప్రొఫైల్ తప్పనిసరిగా భుజం, మూలలు, అవుట్లెట్ జోన్ మరియు బేస్ను పరిగణనలోకి తీసుకోవాలి.
చిటికెడు ప్రాంతాలకు వెల్డ్ చేయడానికి తగినంత పదార్థం అవసరం, అయినప్పటికీ అదనపు పదార్థం ట్రిమ్ మరియు శీతలీకరణను పెంచుతుంది. అవుట్లెట్ ఇన్సర్ట్కు స్థానిక నియంత్రణ అవసరం. టాప్ ఓపెనింగ్కి దాని మూసివేత కోసం స్థిరమైన జ్యామితి అవసరం. ఈ లక్షణాలు సంఖ్యా వాల్ మ్యాప్లో ఉంటాయి.
వెంటింగ్ మరియు ఉపరితల ముగింపు విడుదల మరియు రూపాన్ని ప్రభావితం చేస్తుంది. పంజరం కొన్ని ప్యానెల్లను దాచవచ్చు, కానీ అది అచ్చు లోపాన్ని సరిచేయదు. అసెంబ్లీ తర్వాత పని చేసే ప్రతి పరిచయం మరియు లేబుల్ ప్రాంతాన్ని సమీక్షించండి.
కింగ్గల్ యొక్కఅచ్చు డిజైన్ గైడ్కవర్లు సరిపోతాయి, పించ్-ఆఫ్, వెంటింగ్ మరియు కూలింగ్. సాధారణ అచ్చు చెక్లిస్ట్గా కాకుండా తుది అసెంబ్లీ డ్రాయింగ్తో దీన్ని ఉపయోగించండి.
మెషిన్ సప్లయర్, మోల్డ్ బిల్డర్, కేజ్ సప్లయర్ మరియు IBC ఓనర్ ఇంటర్ఫేస్లపై అంగీకరించిన తర్వాత మాత్రమే అచ్చును ఆమోదించండి. కొనుగోలు ఫైల్లో ఆమోదించబడిన ప్రతి డ్రాయింగ్ పునర్విమర్శను రికార్డ్ చేయండి.
శీతలీకరణ, తొలగింపు మరియు కండిషనింగ్ ద్వారా IBC జ్యామితిని రక్షించండి
అచ్చు తెరిచిన తర్వాత పెద్ద ఉపరితలాలు కదులుతూనే ఉంటాయి. లోపలి బాటిల్ విడుదలైనప్పుడు ఆమోదయోగ్యమైనదిగా కనిపించవచ్చు మరియు చల్లబడినప్పుడు డ్రిఫ్ట్ అవుతుంది. ఆ కదలిక మూసివేత ఎత్తు, వాల్వ్ స్థానం లేదా కేజ్ పరిచయాన్ని మార్చగలదు.
థర్మల్ జోన్ల చుట్టూ శీతలీకరణ సర్క్యూట్లను రూపొందించండి. భుజాలు, మూలలు, మెడలు, అవుట్లెట్ ఇన్సర్ట్లు మరియు బేస్ సపోర్ట్లకు వేర్వేరు ప్రవాహం అవసరం కావచ్చు. అచ్చు డ్రాయింగ్లోని ప్రతి సర్క్యూట్కు పేరు పెట్టండి. లక్ష్య ప్రవేశ ఉష్ణోగ్రత మరియు ప్రవాహాన్ని జోడించండి. ఒకే ఒత్తిడి పఠనం సమతుల్య శీతలీకరణను నిరూపించదు.
ట్రయల్ సమయంలో సరఫరా మరియు వాపసు పరిస్థితులను కొలవండి. సిస్టమ్ అనుమతించే ప్రతి సర్క్యూట్ వద్ద ప్రవాహాన్ని తనిఖీ చేయండి. అంగీకరించిన ప్రదేశాలలో అచ్చు ఉష్ణోగ్రతను రికార్డ్ చేయండి. ఒక జోన్ వేడిగా ఉంటే, సర్క్యూట్ను పరిశోధించకుండా మొత్తం చక్రాన్ని పొడిగించడం ద్వారా దానిని దాచవద్దు.
టేక్-అవుట్ సపోర్ట్ అనేది శీతలీకరణలో భాగం. రోబోట్ ఎక్కడ పట్టుకుంటుంది మరియు బాటిల్ ఎక్కడ పడుతుందో నిర్వచించండి. ఒక వెచ్చని ప్యానెల్ ఇరుకైన గ్రిప్పర్ లేదా కన్వేయర్ రైలు కింద వైకల్యం చెందుతుంది. దిగువ అవుట్లెట్ తప్పనిసరిగా ప్రభావాన్ని నివారించాలి. భాగం నిర్వహణ బలాన్ని చేరుకున్నప్పుడు బేస్ మద్దతుగా ఉండాలి.
డైమెన్షనల్ తనిఖీలకు ముందు కండిషనింగ్ సమయాన్ని సెట్ చేయండి. ఇది ముఖ్యమైనప్పుడు పరిసర పరిస్థితిని పేర్కొనండి. ట్రయల్ నమూనాలు మరియు ఉత్పత్తి తనిఖీ కోసం అదే సమయాన్ని ఉపయోగించండి. ఒక బాటిల్ను వేడిగా మరియు మరొక చలిని కొలవడం ప్రక్రియ డ్రిఫ్ట్ లాగా కనిపించే శబ్దాన్ని సృష్టిస్తుంది.
ఉత్పత్తి పేజీ 0.3 MPa మరియు 120 L/min శీతలీకరణ నీటి సూచనలుగా జాబితా చేస్తుంది. ఈ గణాంకాలు కనెక్షన్ని ప్లాన్ చేయడంలో సహాయపడతాయి. వారు నీటి ఉష్ణోగ్రత లేదా మొత్తం ఉష్ణ-తొలగింపు సామర్థ్యాన్ని పేర్కొనలేదు. యంత్రం మరియు అచ్చు వేడి లోడ్లు కోసం అడగండి.
నాణ్యతకు విరుద్ధంగా శీతలీకరణ సమయాన్ని ట్రాక్ చేయండి. కింగ్గల్ యొక్కసైకిల్-టైమ్ గైడ్శీతలీకరణ, పునరుద్ధరణ మరియు నిర్వహణను వేరు చేస్తుంది. డైమెన్షనల్ మరియు ఫంక్షనల్ ప్లాన్కు అనుగుణంగా ఉండే అతి తక్కువ స్థిరమైన చక్రం ఉపయోగకరమైన లక్ష్యం.
ఉత్పత్తి పంజరం, ప్యాలెట్ మరియు వాల్వ్ భాగాలకు వ్యతిరేకంగా అచ్చు సీసాను నిరూపించండి
అర్హత సమయంలో ఉత్పత్తి-ఉద్దేశం భాగాలను ఉపయోగించండి. ప్రోటోటైప్ కేజ్లు లేదా చేతితో సవరించిన ప్యాలెట్లు ఇంటర్ఫేస్ లోపాలను దాచగలవు. ప్రతి అసెంబ్లీ భాగం కోసం సరఫరాదారు, పార్ట్ నంబర్ మరియు పునర్విమర్శను రికార్డ్ చేయండి.
డ్రై ఫిట్తో ప్రారంభించండి. పంజరం మరియు ప్యాలెట్లో కండిషన్డ్ ఇన్నర్ బాటిల్ను ఉంచండి. లొకేటర్ కాంటాక్ట్, ప్యానెల్ క్లియరెన్స్, టాప్ ఓపెనింగ్ యాక్సెస్ మరియు అవుట్లెట్ పొజిషన్ని తనిఖీ చేయండి. వర్తించే చోట నిర్వచించిన సాధనాలు మరియు టార్క్ పద్ధతితో వాల్వ్ మరియు టాప్ క్లోజర్ను ఇన్స్టాల్ చేయండి.
ఇంటర్ఫేస్ల వద్ద సమావేశమైన యూనిట్ను కొలవండి. ప్రతి అచ్చు కోణాన్ని పునరావృతం చేయవద్దు. ఫిల్లింగ్, డిశ్చార్జ్, హ్యాండ్లింగ్, స్టాకింగ్ మరియు టెస్ట్ ప్రిపరేషన్ని నియంత్రించే వాటిపై దృష్టి పెట్టండి. ఆపరేటర్ తీర్పును తగ్గించే గో లేదా నో-గో గేజ్లను ఉపయోగించండి.
నిర్వహణ తర్వాత పరిచయాన్ని తనిఖీ చేయండి. ఆమోదించబడిన పద్ధతిలో యూనిట్ను ఎత్తండి లేదా తరలించండి. కొత్త మార్కులు, స్థానిక ఒత్తిడి పాయింట్లు లేదా కదలికల కోసం చూడండి. లోపలి సీసా మరియు పంజరం డిజైన్ అనుకున్నట్లుగా పని చేయాలి, స్థిరంగా ఉన్నప్పుడు సరిపోయేలా ఉండకూడదు.
| అసెంబ్లీ తనిఖీ | ఏమి రికార్డ్ చేయాలి | సాధ్యమయ్యే ప్రక్రియ కనెక్షన్ |
|---|---|---|
| పంజరం చొప్పించడం | క్లియరెన్స్, జోక్యం, ధోరణి మరియు చొప్పించే పద్ధతి | శరీర కొలతలు, శీతలీకరణ, టేక్-అవుట్ వైకల్యం |
| ప్యాలెట్ సీటింగ్ | సపోర్ట్ కాంటాక్ట్, రాకింగ్, లొకేటర్ ఫిట్ మరియు అవుట్లెట్ ఎత్తు | బేస్ ఆకారం, శీతలీకరణ మద్దతు మరియు అచ్చు ఇన్సర్ట్ |
| టాప్ మూసివేత | గేజ్ ఫలితం, సీలింగ్ ముఖం మరియు వ్యవస్థాపించిన ఎత్తు | మెడ సాధనం, ట్రిమ్, సంకోచం మరియు నిర్వహణ |
| దిగువ వాల్వ్ | సెంటర్లైన్, యాంగిల్, రబ్బరు పట్టీ పరిస్థితి మరియు కేజ్ యాక్సెస్ | అవుట్లెట్ ఇన్సర్ట్, గోడ పంపిణీ మరియు పూర్తి చేయడం |
| పూర్తి చేసిన యూనిట్ | గుర్తింపు, దృశ్య స్థితి మరియు గుర్తించదగిన భాగం పునర్విమర్శలు | అసెంబ్లీ నియంత్రణలు మరియు తుది తనిఖీ |
లీక్ టెస్టింగ్ ఆమోదించబడిన సెటప్ని ఉపయోగించాలి. ఏ భాగాలు ఇన్స్టాల్ చేయబడతాయో నిర్వచించండి, పరీక్ష మాధ్యమం, ఒత్తిడి లేదా వాక్యూమ్, స్థిరీకరణ, వ్యవధి మరియు తిరస్కరణ నియమం. పద్ధతి తప్పనిసరిగా వర్తించే ఉత్పత్తి ప్రోగ్రామ్తో సరిపోలాలి. త్వరిత షాప్-ఫ్లోర్ చెక్ అధికారిక పరీక్షను స్వయంచాలకంగా భర్తీ చేయదు.
ఒక ఆమోదించబడిన అసెంబ్లీని సరిహద్దు నమూనాగా ఉంచండి. ఇంటర్ఫేస్లను ఫోటోగ్రాఫ్ చేయండి. నమూనా రికార్డుతో మౌల్డ్ రెసిపీ, మెటీరియల్ లాట్, కేజ్ రివిజన్, ప్యాలెట్ రివిజన్, వాల్వ్ మరియు క్లోజర్ డేటాను స్టోర్ చేయండి.
పూర్తి IBC డిజైన్-రకం ఆమోదం నుండి మెషిన్ FATని వేరు చేయండి
ఫ్యాక్టరీ అంగీకార పరీక్ష అంగీకరించిన ఉత్పత్తి మరియు షరతులకు వ్యతిరేకంగా ఆర్డర్ చేయబడిన మౌల్డింగ్ సెల్ను రుజువు చేస్తుంది. ఇది ప్రతి అసెంబుల్డ్ IBC, ఫిల్లింగ్ మెటీరియల్ లేదా మార్కెట్కి ఆమోదం ఇవ్వదు.
దిUNECE UN మోడల్ రెగ్యులేషన్స్ Rev. 24ప్రస్తుత 2025 ప్రపంచ సూచన ప్రచురణ. దాని అధ్యాయం 6.5 IBC నిర్మాణం మరియు పరీక్షలను సూచిస్తుంది. జాతీయ మరియు మోడల్ నియమాలు నిర్దిష్ట ఎడిషన్ను స్వీకరించవచ్చు లేదా అవసరాలను జోడించవచ్చు. ధ్రువీకరణ ప్లాన్ను స్తంభింపజేయడానికి ముందు వర్తించే అధికారం మరియు అర్హత కలిగిన పరీక్ష మార్గాన్ని నిర్ధారించండి.
ఆన్లైన్లో కనిపించే ఒక్క చుక్క ఎత్తుతో ప్రారంభించవద్దు. డిజైన్ రకం, మెటీరియల్, ఉద్దేశించిన విషయాలు, ప్యాకింగ్ సమూహం, తయారీ, కండిషనింగ్, మూసివేతలు మరియు పూర్తి పరీక్ష క్రమం ప్రోగ్రామ్ను ప్రభావితం చేస్తాయి. సమర్థ అధికారం లేదా అర్హత కలిగిన ప్రయోగశాల అవసరమైన సాక్ష్యాలను నిర్వచించాలి.
మెషిన్ అర్హత ఇప్పటికీ ఉపయోగకరమైన అప్స్ట్రీమ్ సాక్ష్యాలను సృష్టించాలి. మెటీరియల్ స్పెసిఫికేషన్లు, లేయర్ అమరిక, స్థూల మరియు నికర ద్రవ్యరాశి, వాల్ మ్యాప్, కొలతలు, లీక్ రిజల్ట్, రెసిపీ మరియు కాంపోనెంట్ రివిజన్లను రికార్డ్ చేయండి. పరీక్షించిన స్థలం నుండి నమూనాలను ఉంచండి. ఈ సమాచారం తయారీ ప్రక్రియను తదుపరి ప్యాకేజీ పరీక్షకు లింక్ చేయడంలో సహాయపడుతుంది.
మూడు పత్రాలను వేరు చేయండి. మెషిన్ FAT నివేదిక బిల్డ్ మరియు ప్రాసెస్ పనితీరును కవర్ చేస్తుంది. అసెంబ్లీ అర్హత నివేదిక కేజ్, ప్యాలెట్, వాల్వ్ మరియు క్లోజర్ ఫిట్ని కవర్ చేస్తుంది. రెగ్యులేటరీ పరీక్ష నివేదిక వర్తించే డిజైన్ రకాన్ని కవర్ చేస్తుంది. ప్రతి నివేదిక దాని పరిధి మరియు పరిమితులను పేర్కొనాలి.
ఆమోదం పొందిన తర్వాత ఉత్పత్తి నియంత్రణలు కొనసాగుతాయి. ఆమోదించబడిన నాణ్యత వ్యవస్థ ద్వారా రెసిన్, పిగ్మెంట్, ఇన్హిబిటర్, రీగ్రైండ్, లేయర్ రేషియో, మోల్డ్, క్లోజర్, వాల్వ్, కేజ్ మరియు ప్యాలెట్కి మార్పులను నిర్వహించండి. ఒక చిన్న మార్పు పరీక్ష కోసం ఉపయోగించే ఆధారాన్ని ప్రభావితం చేస్తుంది.
చిన్న నియంత్రిత ప్యాకేజింగ్ లైన్ కోసం, దిKGB200L/LP రసాయన డ్రమ్ సెల్ గైడ్యంత్ర సాక్ష్యం మరియు ప్యాకేజీ ఆమోదం మధ్య అదే వ్యత్యాసాన్ని చూపుతుంది.
చివరిగా ఆమోదించబడిన సెల్ గేట్ వద్ద అవుట్పుట్ను కొలవండి
ప్రస్తుత ఉత్పత్తి పేజీ ఉపయోగించదగిన ఉత్పత్తి రేటును అందించదు. దాని డ్రై-సైకిల్ వరుస డిస్ప్లేలు150 ఎల్, కాబట్టి ఈ వ్యాసం గంటకు ముక్కలను ఊహించదు. ప్రాజెక్ట్కు నిజమైన లోపలి బాటిల్ మరియు పూర్తి సెల్ ఆధారంగా ఆమోదించబడిన అవుట్పుట్ లక్ష్యం అవసరం.
ముందుగా అవుట్పుట్ సరిహద్దును ఎంచుకోండి. గంటకు అచ్చు వేయబడిన లోపలి సీసాలు అచ్చు కణాన్ని కొలుస్తాయి. గంటకు అసెంబుల్ చేయబడిన మరియు లీక్-పరీక్షించిన IBCలు పెద్ద వ్యవస్థను కొలుస్తాయి. రెండు సంఖ్యలు ఉపయోగకరంగా ఉండవచ్చు, కానీ అవి ఒక లేబుల్ను పంచుకోకూడదు.
అంగీకరించిన మౌల్డింగ్ తనిఖీని దాటిన లోపలి సీసాలు ÷ గమనించిన నిమిషాలు x 60
అంగీకరించిన చివరి గేట్ను దాటిన సమావేశమైన యూనిట్లు ÷ గమనించిన నిమిషాలు x 60
అన్ని ప్రారంభాలు, తిరస్కరణలు మరియు స్టాప్లను లెక్కించండి. కారణాలను వర్గీకరించండి. ఎక్స్ట్రూషన్ రికవరీ, కూలింగ్, రోబోట్ హ్యాండ్లింగ్, ట్రిమ్, కేజ్ ఇన్సర్షన్, వాల్వ్ ఇన్స్టాలేషన్ మరియు లీక్ టెస్టింగ్ ప్రతి ఒక్కటి సెల్ రేట్ను సెట్ చేయగలవు. నెమ్మదిగా ఉండే స్థిరమైన గేట్ పూర్తయిన అవుట్పుట్ను నిర్ణయిస్తుంది.
మెటీరియల్ డిమాండ్ స్థూల షాట్ మాస్ మరియు మోల్డింగ్ ఈవెంట్లను ఉపయోగించాలి. పూర్తయిన లోపలి బాటిల్ బరువు ట్రిమ్ మరియు స్టార్టప్ నష్టాలను కోల్పోతుంది. ఆమోదించబడిన బాటిల్కు స్థూల కిలోగ్రాములు అలాగే గంటకు ముక్కలను నివేదించండి.
శక్తికి అదే సరిహద్దు అవసరం. కింగ్గల్ ప్లాట్ఫారమ్కు సగటు శక్తి సూచనగా 110 నుండి 150 kWని ప్రచురిస్తుంది. ఇది IBCకి kWh కాదు. ఎంచుకున్న కొలత పాయింట్, ఉత్పత్తి స్థితి, అమలు వ్యవధి మరియు ఆమోదించబడిన గణనను రికార్డ్ చేయండి. దిశక్తి కొలత గైడ్ఆ వ్యత్యాసాన్ని వివరిస్తుంది.
రికవరీ మరియు దిగువ క్యూలను బహిర్గతం చేయడానికి తగినంత సుదీర్ఘ ట్రయల్ని ఉపయోగించండి. ఒక చిన్న పేలుడు యంత్రం యొక్క చలనాన్ని చూపుతుంది కానీ మెటీరియల్ డ్రిఫ్ట్, శీతలీకరణ అసమతుల్యత లేదా పంజరం చేరడం మిస్ అవుతుంది.
ఉపయోగకరమైన డ్యాష్బోర్డ్లో ఆమోదించబడిన మౌల్డ్ బాటిళ్లు, ఆమోదించబడిన పూర్తి IBCలు, ఫస్ట్-పాస్ దిగుబడి, ఆమోదించబడిన బాటిల్కు స్థూల కిలోగ్రాములు, ట్రిమ్ మాస్, యావరేజ్ సైకిల్, లెక్కించబడిన డౌన్టైమ్ మరియు ఆమోదించబడిన యూనిట్కు శక్తి ఉంటాయి. అంగీకార ప్రోటోకాల్లో ప్రతి పదాన్ని నిర్వచించండి.
ప్రస్తుత సాధారణ అమరిక డ్రాయింగ్ చుట్టూ భవనాన్ని ప్లాన్ చేయండి
55 t యంత్రానికి ఫ్లోర్ ఏరియా కంటే ఎక్కువ అవసరం. భవనం తప్పనిసరిగా ఇన్స్టాలేషన్, నిర్వహణ, మెటీరియల్ కదలిక మరియు సురక్షిత ప్రాప్యతకు మద్దతు ఇవ్వాలి. ఆర్డర్ చేసిన పునర్విమర్శ కోసం సరఫరాదారు యొక్క ప్రస్తుత సాధారణ అమరిక డ్రాయింగ్తో ప్రారంభించండి.
పబ్లిక్ టేబుల్ 9.5 బై 5.1 బై 6.5 మీ మెషీన్ను జాబితా చేస్తుంది. ఉత్పత్తి-పేజీ డ్రాయింగ్ దాని స్వంత కొలతలు ప్రదర్శిస్తుంది. ఏ డ్రాయింగ్ రివిజన్ కొటేషన్కి సరిపోతుందో కింగ్గల్ నిర్ధారించే వరకు డ్రాయింగ్ను విజువల్ రిఫరెన్స్గా పరిగణించండి. పునాదిని రూపొందించడానికి వెబ్ చిత్రాన్ని ఉపయోగించవద్దు.

అచ్చు మార్గాన్ని గుర్తించండి. డోర్ సైజు, ఫ్లోర్ కెపాసిటీ, క్రేన్ హుక్ ఎత్తు, లిఫ్టింగ్ పాయింట్లు మరియు స్టోరేజీని చేర్చండి. స్క్రూ పుల్ స్పేస్ను చూపండి మరియు అక్యుమ్యులేటర్ హెడ్కి యాక్సెస్ చేయండి. ఎలివేటెడ్ పరికరాల చుట్టూ సురక్షితమైన మెట్లు మరియు ప్లాట్ఫారమ్ యాక్సెస్ను జోడించండి.
నిల్వ నుండి ప్రతి ఎక్స్ట్రూడర్కు మ్యాప్ మెటీరియల్ ఫ్లో. మాస్టర్బ్యాచ్, రీగ్రైండ్, కన్వేయింగ్, గ్రౌండింగ్ మరియు డస్ట్ కంట్రోల్ని జోడించండి. మిశ్రమ వ్యర్థాల నుండి వేరుగా క్లీన్ ట్రిమ్ ఉంచండి. పూర్తి హాప్పర్ లేదా బ్లాక్ చేయబడిన రిటర్న్ లైన్ ఎలా సర్వీస్ చేయబడుతుందో చూపండి.
ప్రాజెక్ట్-నిర్దిష్ట యుటిలిటీ షీట్లను ఉపయోగించండి. పేజీ 0.8 MPa మరియు 2 m³/నిమిషానికి గాలిని చూపుతుంది. ఇది 0.3 MPa మరియు 120 L/min శీతలీకరణ నీటి కోసం జాబితా చేస్తుంది. యంత్రం వద్ద ఒత్తిడిని ప్లాన్ చేయండి, గరిష్ట ప్రవాహం, రిసీవర్లు, చికిత్స, సరఫరా ఉష్ణోగ్రత, రిటర్న్ కండిషన్ మరియు హీట్ రిజెక్షన్.
ఎలక్ట్రికల్ డిజైన్కు కనెక్ట్ చేయబడిన లోడ్, వోల్టేజ్, ఫ్రీక్వెన్సీ, రక్షణ, కేబుల్ మార్గాలు మరియు సహాయక లోడ్లు అవసరం. ప్రచురించబడిన 110 నుండి 150 kW సగటు సూచన కనెక్ట్ చేయబడిన లోడ్ కాదు. ప్లాంట్ మొత్తంలో చిల్లర్లు, కంప్రెసర్లు, మెటీరియల్ పరికరాలు, గ్రైండర్, అసెంబ్లీ మరియు టెస్ట్ స్టేషన్లను చేర్చండి.
కింగ్గల్ ఉపయోగించండియుటిలిటీ అవసరాల గైడ్సరిహద్దు షీట్ నిర్మించడానికి. లేఅవుట్ మరియు ఫౌండేషన్ డ్రాయింగ్తో ఆ షీట్ను స్తంభింపజేయండి.
ఫ్యాక్టరీ అంగీకార పరీక్ష ద్వారా గుర్తించదగిన ఒక IBC లాట్ను అనుసరించండి
మెషిన్ రన్ అయ్యే ముందు ఉపయోగకరమైన FAT ప్రారంభమవుతుంది. లోపలి బాటిల్ డ్రాయింగ్, కాంపోనెంట్ రివిజన్లు, రెసిన్, లేయర్ స్ట్రక్చర్, వాల్ మ్యాప్, నమూనా ప్లాన్, అవుట్పుట్ సరిహద్దు మరియు అంగీకార పరిమితులను అంగీకరించండి. సాధనాలు మరియు పరీక్ష పద్ధతులకు పేరు పెట్టండి.
- ఆర్డర్ చేసిన ప్లాట్ఫారమ్ను నిర్ధారించండి.కాంట్రాక్ట్కు వ్యతిరేకంగా తుది మోడల్ కోడ్, ఎక్స్ట్రూడర్లు, అక్యుమ్యులేటర్ హెడ్, బిగింపు అమరిక, కంట్రోలర్, రోబోట్, బ్లో హార్డ్వేర్, గార్డింగ్ మరియు యాక్సిలరీలను తనిఖీ చేయండి.
- యుటిలిటీలు మరియు అమరికను నిర్ధారించండి.శక్తి, గాలి మరియు శీతలీకరణ పరిస్థితులను రికార్డ్ చేయండి. కొలిచే సాధనాలు మరియు అమరిక స్థితిని జాబితా చేయండి.
- నియంత్రిత పదార్థాలను లోడ్ చేయండి.ప్రతి రెసిన్ గ్రేడ్, చాలా, రంగు, సంకలితం మరియు రీగ్రైండ్ స్ట్రీమ్ను రికార్డ్ చేయండి. ప్రతి ఎక్స్ట్రూడర్కు ఫీడ్ మార్గాన్ని ధృవీకరించండి.
- అచ్చు ప్రక్రియను స్థిరీకరించండి.అధికారిక పరుగు ప్రారంభమయ్యే ముందు పునరావృత పునరుద్ధరణ, ఉత్సర్గ, అచ్చు శీతలీకరణ, తొలగింపు మరియు ట్రిమ్ను చేరుకోండి.
- ప్రారంభ రెసిపీని స్తంభింపజేయండి.ఉష్ణోగ్రతలు, వేగం, లేయర్ సెట్టింగ్లు, పారిసన్ ప్రొఫైల్, సమయాలు, ఒత్తిళ్లు మరియు దిగువ సెట్టింగ్లను ఒకే పునర్విమర్శలో సేవ్ చేయండి.
- అంగీకరించిన ఉత్పత్తి విండోను అమలు చేయండి.కౌంట్ స్టార్ట్లు, ఆమోదించబడిన సీసాలు, తిరస్కరణలు మరియు ప్రతి స్టాప్. కారణం కోడ్లను నిర్దిష్టంగా ఉంచండి.
- అచ్చు వేయబడిన ప్రణాళికను కొలవండి.నెట్ మరియు స్థూల ద్రవ్యరాశి, ట్రిమ్, వాల్ మ్యాప్, ఓపెనింగ్లు, అవుట్లెట్, బేస్, బాడీ జ్యామితి, ప్రదర్శన మరియు లీక్ ఫలితాన్ని తనిఖీ చేయండి.
- ఉత్పత్తి భాగాలను సమీకరించండి.ఆమోదించబడిన కేజ్, ప్యాలెట్, టాప్ క్లోజర్, వాల్వ్ మరియు రబ్బరు పట్టీలను అమర్చండి. ఇంటర్ఫేస్ గేజ్లు మరియు అసెంబ్లీ తనిఖీలను పూర్తి చేయండి.
- సాక్ష్యం ప్యాకేజీని మూసివేయండి.లేబుల్ చేయబడిన నమూనాలను భద్రపరచండి, తుది రెసిపీని ఎగుమతి చేయండి మరియు యజమాని మరియు పునఃపరీక్ష పద్ధతితో ప్రతి బహిరంగ విచలనాన్ని రికార్డ్ చేయండి.
ఫార్మల్ రన్ ప్రారంభం, మధ్య మరియు ముగింపు నుండి నమూనాలను ఎంచుకోండి. సమయం మరియు రెసిపీ పునర్విమర్శతో వాటిని లేబుల్ చేయండి. నమూనా రికార్డుతో కేజ్, ప్యాలెట్, వాల్వ్ మరియు మూసివేత పునర్విమర్శలను ఉంచండి.
సాధ్యమైనప్పుడు అసలు దిగువ స్టేషన్లను ఉపయోగించండి. ఉత్పత్తి ట్రిమ్ ఫిక్చర్ అవుట్లెట్ను దెబ్బతీసేటప్పుడు చేతితో కత్తిరించిన నమూనా పాస్ కావచ్చు. ల్యాబ్ లీక్ టెస్ట్ ప్లాన్ చేసిన లైన్ టెస్టర్ వద్ద క్యూను దాచవచ్చు.
సాధారణ FAT సంతకంలో నియంత్రణ ఆమోదాన్ని కలపవద్దు. అధికారిక పరీక్ష జరిగినట్లయితే, ప్రత్యేక పరీక్ష ప్రోటోకాల్ను జోడించి నివేదించండి. డిజైన్ రకం, నమూనా తయారీ మరియు అధికారాన్ని పేర్కొనండి.
మెషిన్ నేమ్ప్లేట్, అచ్చు గుర్తింపు మరియు నిలుపుకున్న నమూనాలను ఫోటోగ్రాఫ్ చేయండి. రన్ ముగింపులో అలారం చరిత్ర మరియు ఉత్పత్తి కౌంటర్ను సేవ్ చేయండి. తుది తనిఖీ ఉత్తీర్ణులైనప్పటికీ, బాటిల్ను మార్చిన ఏదైనా మాన్యువల్ జోక్యాన్ని రికార్డ్ చేయండి. ఇన్స్టాలేషన్ తర్వాత ఆమోదించబడిన స్థితిని పునరుత్పత్తి చేయడంలో ఈ వివరాలు సైట్ బృందానికి సహాయపడతాయి.
కింగ్గల్ యొక్క విక్రయ ప్రక్రియలో తనిఖీ మరియు పరీక్షలో చేరడానికి ఆహ్వానం ఉంటాయి. ఉపయోగించండియంత్రం FAT గైడ్రికార్డును నిర్వచించడానికి. కింగ్గల్లో అందుబాటులో ఉన్న పరికరాల ఫుటేజీని సమీక్షించండివీడియో పేజీసందర్శనకు ముందు బృందం దృష్టి కేంద్రీకరించిన ప్రశ్నలను సిద్ధం చేయవచ్చు.
ఒక్క వాల్యూమ్కు బదులుగా కొటేషన్ సిద్ధంగా ఉన్న IBC ప్రాజెక్ట్ ఫైల్ను పంపండి
"1000L IBC మెషీన్" మాత్రమే అని చెప్పే అభ్యర్థన ముఖ్యమైన పనిని నిర్వచించకుండా వదిలివేస్తుంది. ఆమోదించబడిన లోపలి బాటిల్ డ్రాయింగ్ మరియు ఫోటోలను పంపండి. ఆచరణాత్మకంగా ఉన్నప్పుడు భౌతిక నమూనాను జోడించండి. నామమాత్రపు సామర్థ్యం మరియు ఉద్దేశించిన విషయాలను పేర్కొనండి.
నెట్ మోల్డ్ బరువు, స్థూల షాట్ అంచనా, ట్రిమ్ మ్యాప్ మరియు గోడ మందం మ్యాప్ను చేర్చండి. ప్రతి రెసిన్ స్ట్రీమ్, సంకలితం, రంగు మరియు రీగ్రైండ్ నియమానికి పేరు పెట్టండి. లేయర్ రేఖాచిత్రం మరియు ధృవీకరణ పద్ధతిని అటాచ్ చేయండి.
కేజ్, ప్యాలెట్, టాప్ క్లోజర్, బాటమ్ వాల్వ్ మరియు రబ్బరు పట్టీ డ్రాయింగ్లను జోడించండి. నియంత్రిత ఇంటర్ఫేస్లను గుర్తించండి. మోల్డ్ ట్రయల్, FAT మరియు సైట్ స్టార్టప్ సమయంలో ప్రతి కాంపోనెంట్ను ఎవరు సరఫరా చేస్తారో పేర్కొనండి.
అన్ని ఉత్పత్తి తనిఖీలను జాబితా చేయండి. కొలతలు, గేజ్లు, కండిషనింగ్ సమయం, లీక్ పద్ధతి మరియు అసెంబ్లీ తనిఖీలను చేర్చండి. ఏదైనా వర్తించే డిజైన్-రకం ప్రోగ్రామ్, సమర్థ అధికారం లేదా పరీక్ష ప్రయోగశాలను గుర్తించండి. మరొక మార్కెట్ నుండి సాధారణ పరీక్ష జాబితాను అతికించవద్దు.
సరైన గేట్ వద్ద ఆమోదించబడిన అవుట్పుట్ను నిర్వచించండి. ప్రణాళికాబద్ధమైన షిఫ్ట్ నమూనా మరియు వార్షిక డిమాండ్ను పేర్కొనండి. రోబోట్ టేక్-అవుట్, ట్రిమ్మింగ్, కూలింగ్ సపోర్ట్, కేజ్ ఇన్సర్షన్, క్లోజర్ మరియు వాల్వ్ అసెంబ్లీ, లీక్ టెస్టింగ్, మార్కింగ్ మరియు ప్యాలెట్ ఫ్లో గురించి వివరించండి.
ఫ్యాక్టరీ వోల్టేజ్, ఫ్రీక్వెన్సీ, అందుబాటులో ఉన్న గాలి మరియు శీతలీకరణ, పరిసర పరిస్థితులు, ఎత్తు, నేల ప్రణాళిక, క్రేన్ డేటా మరియు యాక్సెస్ మార్గాన్ని అందించండి. చివరి సాధారణ అమరిక, ఫౌండేషన్ లోడ్లు, యుటిలిటీ షీట్ మరియు రవాణా విభజన కోసం అడగండి.
సరఫరాదారు ప్రతిస్పందన తుది యంత్ర నమూనా మరియు పునర్విమర్శకు పేరు పెట్టాలి. ఇది ఎక్స్ట్రూడర్ మరియు హెడ్ ఆర్కిటెక్చర్, అక్యుమ్యులేటర్ బేస్, మోల్డ్ ఎన్వలప్, క్లాంప్ రివ్యూ, యాక్సిలరీ బౌండరీ, యాక్సెప్టెన్స్ ప్రోటోకాల్ మరియు డేటా హ్యాండ్ఓవర్ను కలిగి ఉండాలి.
కింగ్గల్ ఉపయోగించండిడౌన్లోడ్ కేంద్రంప్రస్తుత పత్రాల కోసం. ద్వారా నియంత్రిత ప్రాజెక్ట్ ఫైల్ను పంపండిసంప్రదింపు పేజీ. కొటేషన్ విస్తృత 1000L లేబుల్కు బదులుగా అసలు IBC ప్రాజెక్ట్కు సమాధానం ఇవ్వగలదు.
తరచుగా అడిగే ప్రశ్నలు
ఈ సమాధానాలు స్కోప్, ట్రయల్ లేదా ఫ్యాక్టరీ ప్లాన్ను తరచుగా మార్చే మెషీన్-ఎంపిక సమస్యలను పరిష్కరిస్తాయి. ప్రచురించబడిన మోడల్ డేటా ప్రారంభ సూచనగా మిగిలిపోయింది. సంతకం చేసిన సాంకేతిక ఒప్పందం ఆదేశించిన వ్యవస్థను నియంత్రించాలి.
1000L IBC బ్లో మోల్డింగ్ మెషిన్ నిజానికి ఏమి చేస్తుంది?
ఇది ప్లాస్టిక్ ఇన్నర్ రిసెప్టాకిల్ను ఏర్పరుస్తుంది, దీనిని ఇన్నర్ బాటిల్ లేదా లైనర్ అని కూడా పిలుస్తారు. పూర్తి మిశ్రమ IBC దాని బయటి కేజ్ లేదా ప్యాకేజింగ్, ప్యాలెట్, టాప్ క్లోజర్, బాటమ్ వాల్వ్, గాస్కెట్లు మరియు ఇతర సర్వీస్ లేదా స్ట్రక్చరల్ భాగాలను కూడా కలిగి ఉంటుంది.
కింగ్గల్ యొక్క 1000L IBC మెషిన్ మోడల్ నంబర్ ఎంత?
ప్రస్తుత ఆంగ్ల పేజీ అస్థిరంగా ఉంది. దీని ఉత్పత్తి సారాంశం KGB1000L-IBCని చూపుతుంది, అయితే స్పెసిఫికేషన్ టేబుల్ KGS1000L-IBCని చూపుతుంది. కొటేషన్, డ్రాయింగ్లు, నేమ్ప్లేట్ మరియు మాన్యువల్స్లో తుది మోడల్ కోడ్ మరియు పునర్విమర్శను నిర్ధారించండి.
ప్రచురించబడిన 33 కిలోల అక్యుమ్యులేటర్ విలువ అంటే 33 కిలోల పూర్తి బాటిల్ అని అర్ధం అవుతుందా?
సంఖ్య. పేజీ 33 కిలోలను PE అక్యుమ్యులేటర్-బరువు సూచనగా లేబుల్ చేస్తుంది. స్థూల పారిసన్ ద్రవ్యరాశిలో పూర్తి చేసిన అంతర్గత రిసెప్టాకిల్ మరియు అన్ని మౌల్డ్ ట్రిమ్ ఉన్నాయి. రెసిన్ ఆధారం, రిజర్వ్, లేయర్ నిర్మాణం మరియు పూర్తి షాట్ గణనను నిర్ధారించండి.
Kinggle 1000L IBC ప్లాట్ఫారమ్ ఉత్పత్తి అవుట్పుట్ ఎంత?
ప్రస్తుత డ్రై-సైకిల్ వరుస 150 Lని ప్రదర్శిస్తుంది, ఇది ఉపయోగించదగిన ఉత్పత్తి-రేటు యూనిట్ కాదు. గంటకు ముక్కలు ఊహించవద్దు. ఆమోదించబడిన అచ్చు సీసాలు లేదా ఆమోదించబడిన పూర్తి IBCలను గంటకు నిర్వచించండి మరియు అంగీకరించిన ఉత్పత్తి ట్రయల్ సమయంలో ఆ రేటును నిరూపించండి.
మెషిన్ ట్రయల్ సమయంలో కేజ్ మరియు ప్యాలెట్ ఎందుకు ఉండాలి?
సీసా పూర్తి అసెంబ్లీ లోపల సరిపోయే మరియు పని చేయాలి. ఉత్పత్తి కేజ్లు, ప్యాలెట్లు, మూసివేతలు మరియు వాల్వ్లు ఎత్తు, అవుట్లెట్ స్థానం, మద్దతు, క్లియరెన్స్ మరియు హ్యాండ్లింగ్లో లోపాలను బహిర్గతం చేస్తాయి, ఇవి వివిక్త బాటిల్ తనిఖీని కోల్పోతాయి.
1000L IBC మెషిన్ కొటేషన్ కోసం నేను ఏ సమాచారాన్ని పంపాలి?
లోపలి బాటిల్ డ్రాయింగ్, నమూనా, బరువు, గోడ మ్యాప్, పదార్థాలు, లేయర్ డిజైన్ మరియు ట్రిమ్ అంచనాను పంపండి. కేజ్, ప్యాలెట్, క్లోజర్ మరియు వాల్వ్ డ్రాయింగ్లు, పరీక్షలు, అవుట్పుట్ లక్ష్యం, దిగువ స్కోప్, ఫ్యాక్టరీ లేఅవుట్ మరియు యుటిలిటీ కండిషన్లను జోడించండి.
పూర్తి IBC చుట్టూ యంత్ర ప్రతిపాదనను రూపొందించండి
నియంత్రిత అంతర్గత బాటిల్ ఫైల్, కాంపోనెంట్ ఇంటర్ఫేస్లు, మెటీరియల్ మరియు లేయర్ ప్లాన్, అవుట్పుట్ లక్ష్యం, పరీక్షలు మరియు ఫ్యాక్టరీ యుటిలిటీలను కింగ్గల్కు పంపండి. ఇంజనీరింగ్ బృందం 1000L ప్లాట్ఫారమ్, అచ్చు, సహాయకాలు మరియు అంగీకార పరిధిని నిర్ధారించగలదు.
1000L IBC యంత్ర పరిష్కారాన్ని అభ్యర్థించండి