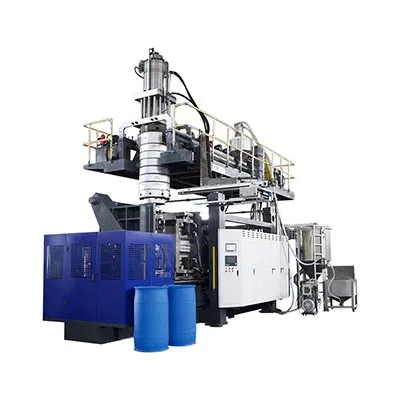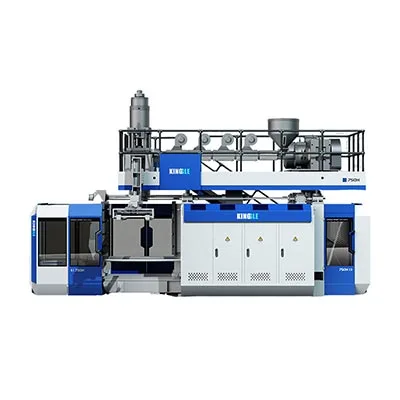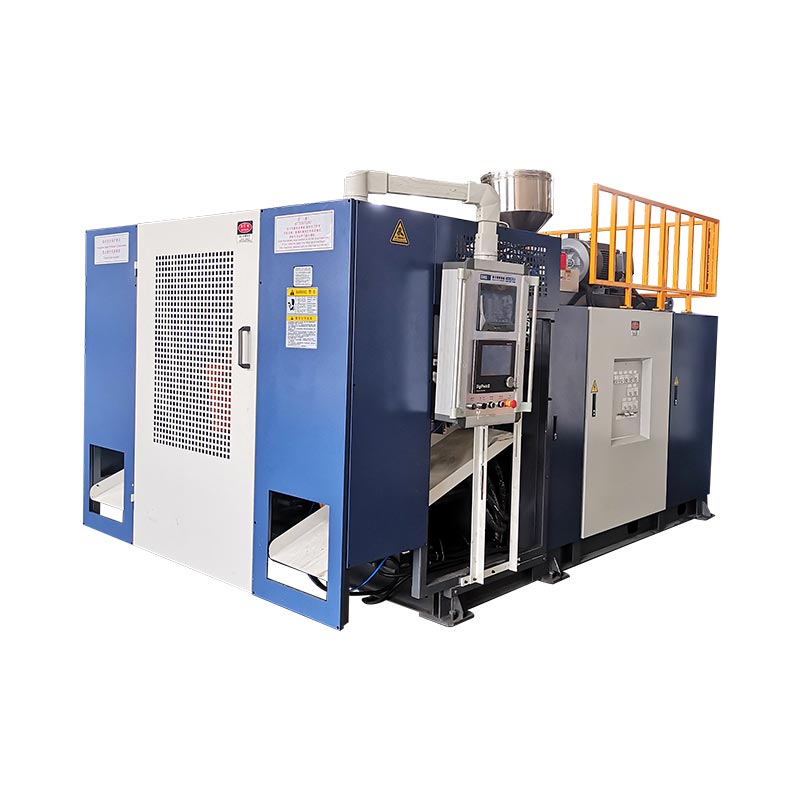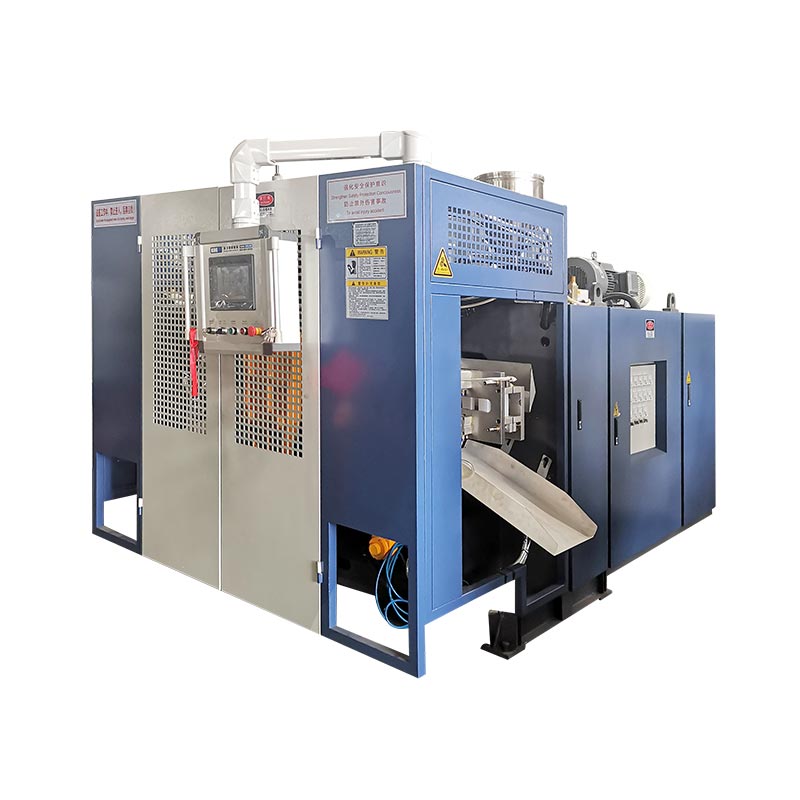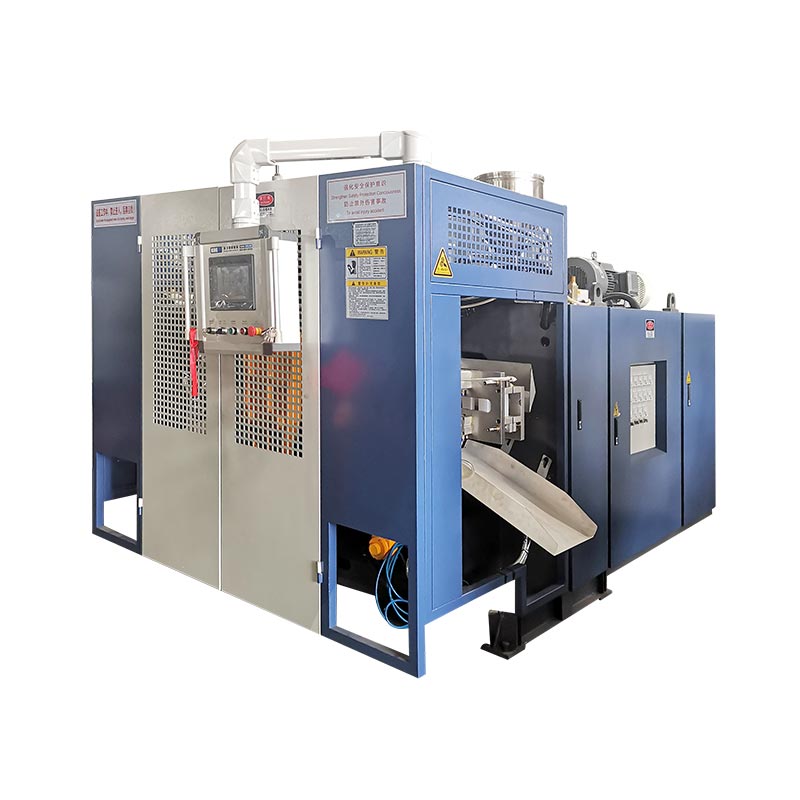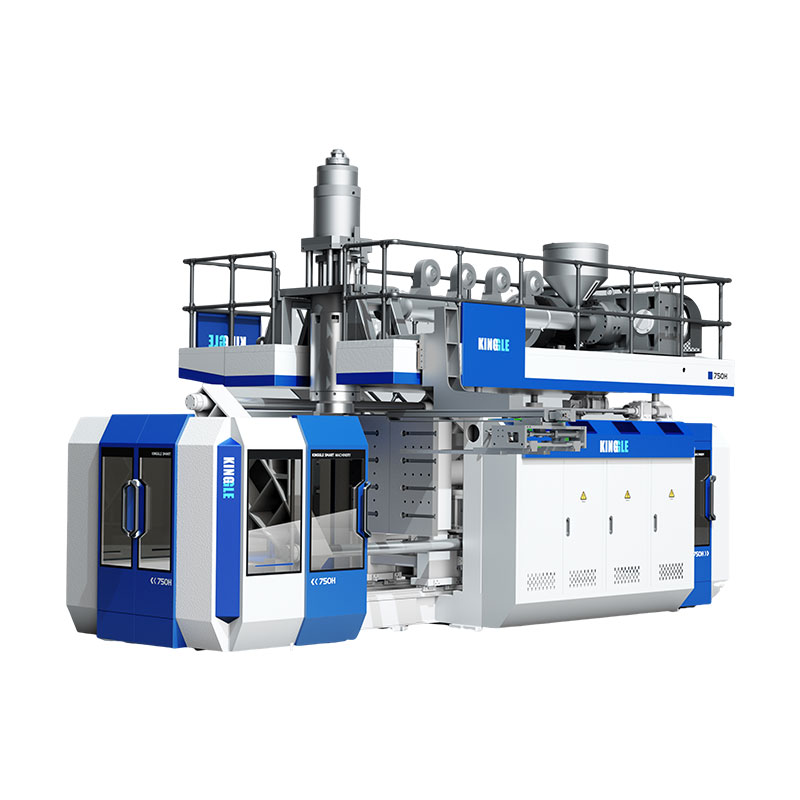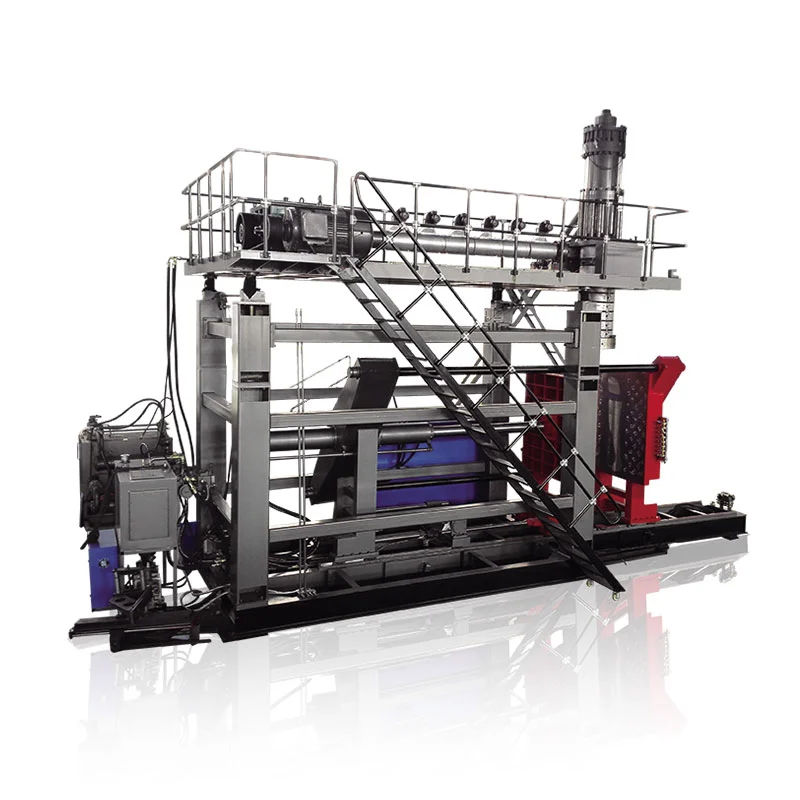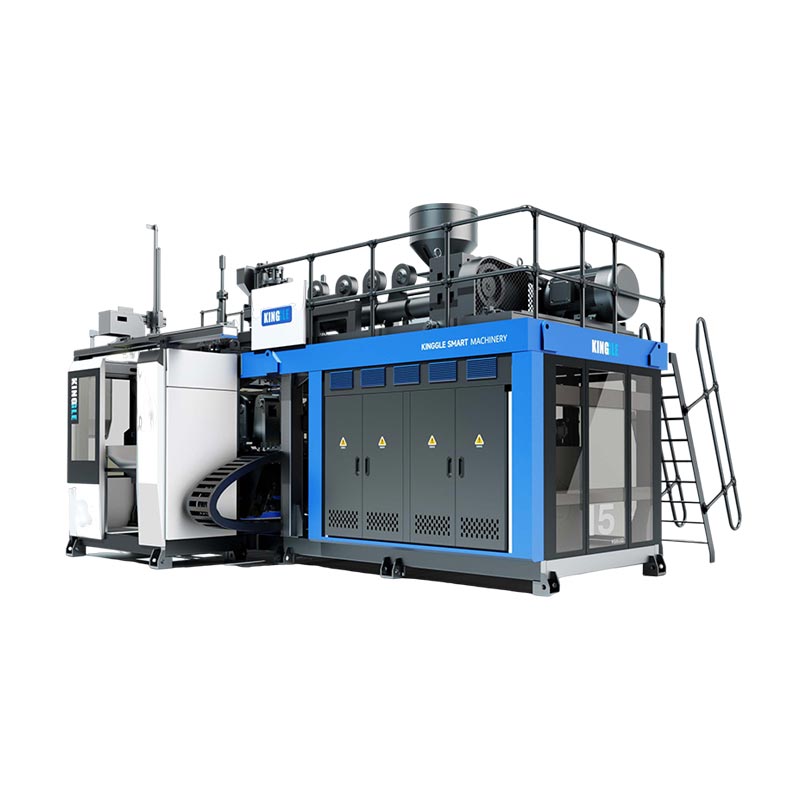
కొటేషన్లోని “ఆటోమేటిక్” అనే పదం ద్వారా కాకుండా, తప్పనిసరిగా డెలివరీ చేయాల్సిన ఉత్పత్తి మరియు మోల్డింగ్ తర్వాత చేర్చబడిన ఆపరేషన్ల ద్వారా ఆటోమేటిక్ బ్లో మోల్డింగ్ మెషీన్ను ఎంచుకోండి. ఎక్స్ట్రాషన్ బ్లో మోల్డింగ్ కోసం, రెసిన్, టూలింగ్, టేక్-అవుట్, ట్రిమ్మింగ్, ఇన్స్పెక్షన్ మరియు ట్రాన్స్ఫర్ను ఒక ప్రొడక్షన్ సిస్టమ్గా పేర్కొనండి. చివరి డిశ్చార్జ్ పాయింట్ వద్ద ఆమోదించబడిన కంటైనర్లకు వ్యతిరేకంగా కాన్ఫిగరేషన్ను ఆమోదించాలని మేము సిఫార్సు చేస్తున్నాము, కేటలాగ్ డ్రై-సైకిల్ ఫిగర్ కాదు.
ప్రజలు ఇప్పటికీ ఫ్లాష్ని తీసివేసేటప్పుడు, బాటిళ్లను తనిఖీ చేస్తున్నప్పుడు లేదా డబ్బాలను నింపేటప్పుడు అచ్చు యంత్రం ఆటోమేటిక్ సైకిల్ను అమలు చేయగలదు. చిన్న, మారుతున్న ఉత్పత్తి శ్రేణికి అది సరైన ఏర్పాటు కావచ్చు. పెట్టుబడి కేసు ఆ ఉద్యోగాలు మాయమైనట్లు ఊహిస్తే అది తప్పుడు ఏర్పాటు. ధరలను పోల్చడానికి ముందు సరిహద్దును నిర్వచించండి.
ఆర్డర్కు ముందు ముఖ్యమైన ఐదు నిర్ణయాలు
- ఆటోమేషన్ స్థాయిలను పోల్చడానికి ముందు అచ్చు ప్రక్రియను భాగానికి సరిపోల్చండి.
- మాన్యువల్గా ఉండే పనితో సహా ప్రతి బదిలీ మరియు ముగింపు ఆపరేషన్ను నిర్వచించండి.
- ట్రిమ్మింగ్, తనిఖీ మరియు ప్యాకింగ్ సామర్థ్యంతో మోల్డింగ్ రేటును సమతుల్యం చేయండి.
- పరీక్ష లోపం రికవరీ మరియు మార్పు, కేవలం అంతరాయం లేని ఉత్పత్తి.
- అదే షరతులలో ఆమోదించబడిన కంటైనర్కు మొత్తం లైన్ ధరను సరిపోల్చండి.
బ్లో మోల్డింగ్లో "ఆటోమేటిక్" ఏమి కవర్ చేస్తుంది?
"ఆటోమేటిక్" అనేది కార్యకలాపాలు ఎలా నియంత్రించబడతాయో వివరిస్తుంది. ప్లాస్టిక్ భాగం ఎలా ఏర్పడిందో ఇది గుర్తించలేదు. ఆటోమేటిక్ ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషిన్ మరియు ఒక PET బాటిల్ బ్లోయింగ్ మెషిన్ రెండూ ప్రోగ్రామ్ చేసిన సీక్వెన్స్లను అమలు చేయగలవు, అయినప్పటికీ వాటికి వేర్వేరు మెటీరియల్ తయారీ, టూలింగ్ మరియు ఫినిషింగ్ ఏర్పాట్లు అవసరం. పూర్తిగా ఆటోమేటిక్ బ్లో మోల్డింగ్ మెషీన్ కోసం శోధిస్తున్న కొనుగోలుదారు ముందుగా ప్రక్రియ ప్రశ్నను పరిష్కరించాలి.
ఎక్స్ట్రాషన్ బ్లో మోల్డింగ్లో, యంత్రం ప్యారిసన్ అని పిలువబడే కరిగిన గొట్టాన్ని ఏర్పరుస్తుంది. అచ్చు ఆ గొట్టాన్ని సంగ్రహిస్తుంది మరియు గాలి బోలు భాగాన్ని ఏర్పరుస్తుంది. PET స్ట్రెచ్ బ్లో మోల్డింగ్ అనేది సాగదీయబడిన మరియు పెంచబడిన పూర్వ రూపాన్ని ఉపయోగిస్తుంది. HDPE డిటర్జెంట్ బాటిల్ లైన్ కోసం PET ప్రీఫార్మ్-లోడింగ్ గైడ్ ఎందుకు పూర్తి కొనుగోలు మార్గదర్శి కాదని ఆ విభిన్న ప్రారంభ ఫారమ్లు వివరిస్తాయి.
| నిర్ణయం | ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ | PET స్ట్రెచ్ బ్లో మోల్డింగ్ |
|---|---|---|
| ప్రారంభ రూపం | వెలికితీసిన కరిగిన పారిసన్ | PET పూర్వరూపం |
| సాధారణ కొనుగోలు సందర్భం | HDPE సీసాలు, హ్యాండిల్ కంటైనర్లు మరియు పారిశ్రామిక ఖాళీ భాగాలు | ప్రిఫారమ్ల నుండి తయారు చేయబడిన పానీయాల సీసాలను క్లియర్ చేయండి |
| ఆటోమేషన్ ప్రశ్నలు | పార్ట్ రిలీజ్, ఫ్లాష్ రిమూవల్, ట్రిమ్మింగ్, టెస్టింగ్ మరియు ట్రాన్స్ఫర్ | ప్రీఫార్మ్ హ్యాండ్లింగ్, హీటింగ్/స్ట్రెచ్-బ్లోయింగ్ సీక్వెన్స్ మరియు బాటిల్ బదిలీ |
ప్రక్రియ సూచన:కింగ్గల్ బ్లో మోల్డింగ్ మెషిన్ గైడ్. ఉత్పత్తి జ్యామితి మరియు రెసిన్ గ్రేడ్ తుది ప్రక్రియ ఎంపికను నిర్ణయిస్తాయి.
యంత్రం, సెల్ మరియు లైన్ను వేరు చేయండి
మెషిన్-స్థాయి ఆటోమేటిక్ సైకిల్ అంగీకరించిన అచ్చు క్రమాన్ని కవర్ చేస్తుంది. ఆటోమేటెడ్ సెల్ ఆ మెషీన్ చుట్టూ నిర్వచించిన హ్యాండ్లింగ్ లేదా ఫినిషింగ్ని జోడిస్తుంది. ఒక ఉత్పత్తి లైన్ అంగీకరించిన-ఉత్పత్తి సరిహద్దు ద్వారా వరుస కార్యకలాపాలను కలుపుతుంది. ప్యాకింగ్ ఆ సరిహద్దు లోపల ఉండవచ్చు లేదా అది ప్రత్యేక ఫ్యాక్టరీ ఆపరేషన్గా ఉండవచ్చు.
ఇవి ఉపయోగకరమైన కొనుగోలు వ్యత్యాసాలు, ప్రతి సరఫరాదారు ఒకే పదజాలాన్ని ఉపయోగిస్తారనే వాగ్దానం కాదు. అసలు కార్యకలాపాలను స్పెసిఫికేషన్లో ఉంచండి. పరికరాల జాబితా లేకుండా “పూర్తిగా ఆటోమేటిక్” విభిన్న వివరణలకు చాలా స్థలాన్ని వదిలివేస్తుంది.
మేము విస్తృత లేబుల్పై “ఆటోమేటిక్ మోల్డింగ్, ఓరియెంటెడ్ టేక్-అవుట్, డిఫ్లాషింగ్ మరియు లీక్-టెస్టెడ్ డిశ్చార్జ్” వంటి నిర్దిష్ట వివరణను ఇష్టపడతాము. ఇది కొనుగోలుదారుకు తుది ఉత్పత్తి ఎక్కడ కనిపిస్తుంది మరియు ఇంకా శ్రద్ధ అవసరం అని చెబుతుంది. మెటీరియల్ రీప్లెనిష్మెంట్, శాంప్లింగ్, స్క్రాప్ హ్యాండ్లింగ్ మరియు కార్టన్ మార్పులకు కూడా యజమానులు అవసరం, సాధారణ మౌల్డింగ్ సీక్వెన్స్ పునరావృత మాన్యువల్ హ్యాండ్లింగ్ లేకుండా నడుస్తున్నప్పటికీ.
అదేవిధంగా, ఆటోమేటిక్ కంట్రోల్ అనేది ఆల్-ఎలక్ట్రిక్ డ్రైవ్ వలె ఉండదు. డ్రైవ్ రకం, స్టేషన్ అమరిక, హెడ్ కౌంట్ మరియు ఆటోమేషన్ స్కోప్ వేరు వేరు ఎంపికలు. ప్రతిదాన్ని ఒక ప్రీమియం స్పెసిఫికేషన్గా పరిగణించే బదులు ఉద్యోగానికి వ్యతిరేకంగా సమీక్షించండి.
భాగం మరియు ఉత్పత్తి షెడ్యూల్తో ప్రారంభించండి
దాని ఉత్పత్తి శ్రేణిని పేర్కొనడానికి సీసా నామమాత్రపు వాల్యూమ్ సరిపోదు. ఇరుకైన గుండ్రని సీసా మరియు విస్తృత హ్యాండిల్ కంటైనర్ ఒకే ద్రవ పరిమాణాన్ని కలిగి ఉంటుంది, అయితే వివిధ అచ్చులు, టేక్-అవుట్ టూలింగ్ మరియు మద్దతు అవసరం. లైన్ తప్పనిసరిగా అసలు బాహ్య ఆకృతిని నిర్వహించాలి, వియుక్తమైన "2 L ఉత్పత్తి" కాదు.
పార్ట్ డ్రాయింగ్ మరియు డిశ్చార్జ్ వద్ద ఊహించిన పూర్తి స్థితితో ప్రారంభించండి. మెడ ముగింపు, హ్యాండిల్ ఓపెనింగ్, శరీర కొలతలు, లక్ష్య బరువు మరియు క్లిష్టమైన నాణ్యత అవసరాలను రికార్డ్ చేయండి. ఖచ్చితమైన రెసిన్ గ్రేడ్, రంగు ప్యాకేజీ మరియు అంగీకరించిన రీసైకిల్ లేదా రీగ్రైండ్ స్థితిని నిర్ధారించండి. ఈ వివరాలు ఉద్దేశించిన ఉద్యోగానికి సంబంధించిన ప్రతిపాదిత ట్రయల్ని చేస్తాయి.
విక్రయ ప్రణాళికను తయారీ అవసరాలుగా అనువదించండి
షిఫ్ట్ల సంఖ్య, బ్యాచ్ పరిమాణాలు మరియు మార్పు ఫ్రీక్వెన్సీతో పాటు ప్రతి షిఫ్ట్కు అంగీకరించబడిన కంటైనర్లను నిర్వచించండి. చాలా ఆర్డర్లకు తక్కువ పరుగులు మరియు విస్తృతమైన టూలింగ్ మార్పులు అవసరమైతే అధిక గంట రేటు తక్కువగా ఉపయోగపడుతుంది. నెమ్మదిగా కానీ సులభంగా మార్చగలిగే సెల్ ఆ ఉత్పత్తి మిశ్రమానికి బాగా సరిపోతుంది. గరిష్ఠ కేటలాగ్ అవుట్పుట్ నుండి మాత్రమే ఎటువంటి ముగింపును చేరుకోలేము.
మొదటి ప్రయోగ సీసా మాత్రమే కాకుండా ఉత్పత్తి కుటుంబాన్ని జాబితా చేయండి. విశాలమైన భాగం, భారీ భాగం మరియు పట్టు లేదా కత్తిరించడానికి కష్టతరమైన భాగాన్ని గుర్తించండి. ఇవి వేర్వేరు SKUలు కావచ్చు. ఆపై ఏ ఉత్పత్తులను ప్రారంభ బిల్డ్లో అమలు చేయాలి మరియు భవిష్యత్తులో సాధనం లేదా ప్రత్యేక పరికరాలు అవసరమని నిర్ణయించుకోండి.
- పరీక్ష కథనాన్ని స్తంభింపజేయండి:డ్రాయింగ్ రివిజన్, రెసిన్, పూర్తి బరువు మరియు అవసరమైన పరీక్షలు.
- డెలివరీ పరిస్థితిని సెట్ చేయండి:కత్తిరించబడిన, తనిఖీ చేయబడిన, ఆధారితమైన, లెక్కించబడిన లేదా ప్యాక్ చేయబడిన.
- షెడ్యూల్ను నిర్వచించండి:ప్రతి షిఫ్ట్కి మంచి కంటైనర్లు, ఆపరేటింగ్ గంటలు మరియు ప్రణాళికాబద్ధమైన SKU మార్పులు.
- సాధన కుటుంబాన్ని తనిఖీ చేయండి:అచ్చులు, హెడ్ పిచ్, గ్రిప్పింగ్ ఫిక్చర్లు, ట్రిమ్మింగ్ గూళ్లు మరియు టెస్ట్ సీల్స్.
- సెల్ ఎన్వలప్ను ఆమోదించండి:యుటిలిటీస్, గార్డింగ్, సర్వీస్ యాక్సెస్ మరియు ప్రొడక్ట్ ఫ్లో.
స్టేషన్ కౌంట్, డై అవుట్లెట్లు మరియు కావిటీలకు ప్రత్యేక సమీక్ష అవసరం. రెండు స్టేషన్లు అంటే రెండు అవుట్లెట్లు కాదు. మల్టీ-హెడ్ బ్లో మోల్డింగ్ మెషిన్ ప్రతి బాటిల్ ఆకారాన్ని అవుట్లెట్ స్పేసింగ్కు అనుకూలంగా చేయదు. బహుళస్థాయి తల గోడ నిర్మాణాన్ని వివరిస్తుంది, ఈవెంట్కు పూర్తయిన కంటైనర్ల సంఖ్య కాదు.
కింగ్గల్ యొక్కమల్టీ-హెడ్ వర్సెస్ మల్టీ-కేవిటీ గైడ్ఆ కాన్ఫిగరేషన్ వ్యత్యాసాలను వివరిస్తుంది. ఆటోమేషన్ లేఅవుట్ను పరిష్కరించే ముందు ఆ సమీక్షను ఉపయోగించండి. కుహరం అమరిక స్థిరపడిన తర్వాత, టేక్-అవుట్ మరియు ఫినిషింగ్ పరికరాలు తప్పనిసరిగా బదిలీ మరియు నాణ్యత తనిఖీల ద్వారా ప్రతి స్థానాన్ని భద్రపరచాలి.
అత్యంత ఉపయోగకరమైన విచారణలో డ్రాయింగ్, మెటీరియల్ స్పెసిఫికేషన్, ప్రొడక్షన్ షెడ్యూల్ మరియు క్వాలిటీ డెఫినిషన్ ఉంటాయి. HDPE బాటిల్ ప్రొడక్షన్ లైన్ కోసం, ఆ ఇన్పుట్లు లేకుండా “ఆటోమేటిక్ ప్లాస్టిక్ బాటిల్ మేకింగ్ మెషిన్” కోసం చేసిన అభ్యర్థన సరైన లైన్ స్కోప్ను ఏర్పాటు చేయదు.
ఉత్పత్తి నాణ్యతను సెట్ చేసే యంత్ర వ్యవస్థలను తనిఖీ చేయండి
డౌన్స్ట్రీమ్ ఆటోమేషన్ అస్థిరమైన పారిసన్ని, తగని పించ్-ఆఫ్ లేదా అచ్చును నిర్వహించడానికి చాలా మృదువుగా ఉండే భాగాన్ని రిపేర్ చేయదు. బదిలీ వ్యవస్థ పునరావృతమయ్యే ఫలితాలను అందించడానికి ముందు అచ్చు ప్రక్రియ తప్పనిసరిగా పునరావృతమయ్యే కథనాన్ని ఉత్పత్తి చేయాలి. లేకపోతే, రోబోట్ అస్థిరమైన భాగాలను తరలించడానికి ఒక ఖచ్చితమైన మార్గం అవుతుంది.
బ్లో మోల్డింగ్ మెషిన్ యొక్క ముఖ్యమైన భాగాలలో ఎక్స్ట్రూడర్, డై హెడ్, బిగింపు యూనిట్, బ్లో సిస్టమ్, కూలింగ్ సర్క్యూట్లు మరియు నియంత్రణలు ఉన్నాయి. కాంపోనెంట్ పేర్లను మాత్రమే ఎంచుకోకుండా ఆమోదించబడిన భాగానికి వారి సహకారాన్ని సమీక్షించండి. గుర్తింపు పొందిన PLC బ్రాండ్, ఉదాహరణకు, సరఫరా చేయబడిన రెసిపీ ఫంక్షన్లను లేదా దిగువ కమ్యూనికేషన్ను ఏర్పాటు చేయదు.
| వ్యవస్థ | ఏమి సమీక్షించాలి | అభ్యర్థించడానికి సాక్ష్యం |
|---|---|---|
| ఎక్స్ట్రాషన్ మరియు డై హెడ్ | రెసిన్ అనుకూలత, స్థూల పారిసన్ డిమాండ్ మరియు అవుట్లెట్ బ్యాలెన్స్ | ఉత్పత్తి నమూనాలు మరియు గుర్తించబడిన మెటీరియల్ పరిస్థితులు |
| పారిసన్ నియంత్రణ | భాగం యొక్క క్లిష్టమైన ప్రదేశాలలో గోడ పంపిణీ | స్థానం-నిర్దిష్ట కొలతలు మరియు సేవ్ చేసిన రెసిపీ |
| అచ్చు మరియు బిగింపు | టూలింగ్ ఫిట్, పించ్-ఆఫ్ మరియు రిలీజ్ క్లియరెన్స్ | ఆమోదించబడిన డ్రాయింగ్లు మరియు అచ్చు-భాగాల తనిఖీ |
| శీతలీకరణ మరియు నిర్వహణ | అనుకున్న విడుదల మరియు గ్రిప్ పాయింట్ల వద్ద పార్ట్ దృఢత్వం | వాస్తవ భాగంతో ట్రయల్ని బదిలీ చేయండి |
| నియంత్రణలు | సీక్వెన్స్, అలారాలు, రెసిపీ స్కోప్ మరియు దిగువ సంకేతాలు | ఫంక్షన్ ప్రదర్శన మరియు ఇంటర్ఫేస్ జాబితా |
ఒక నిర్దిష్ట సూచన: కింగ్గల్ యొక్క 2 L సింగిల్-స్టేషన్ యంత్రం
దిKGB2L ఉత్పత్తి పేజీగరిష్ట కంటైనర్ సామర్థ్యం 2 L, 50 mm స్క్రూ, 30 kg/h HDPE ద్రవీభవన సామర్థ్యం మరియు గరిష్ట అచ్చు పరిమాణం 360 × 380 mm. ఇది 100 ml–1 L పరిధిలోని చిన్న సీసాల కోసం రెండు-, మూడు- మరియు నాలుగు-అవుట్లెట్ కాన్ఫిగరేషన్లను కూడా వివరిస్తుంది. ఈ విలువలు ప్రతిపాదిత ఉద్యోగాన్ని పరీక్షించడంలో సహాయపడతాయి; అవి సాధన సమీక్షను భర్తీ చేయవు.
అదే పేజీ 600 PC/HRని “అవుట్పుట్(డ్రై సైకిల్)”గా లేబుల్ చేస్తుంది. ఇది గుర్తించబడిన షాంపూ బాటిల్, అచ్చు మరియు ఫినిషింగ్ లైన్ యొక్క ఆమోదించబడిన అవుట్పుట్ కాదు. ఉత్పత్తి అవసరానికి వాస్తవ పదార్థం, శీతలీకరణ సమయం, క్రియాశీల స్థానాలు మరియు తనిఖీ పరిస్థితి అవసరం. డ్రై-సైకిల్ ఎంట్రీని ప్రచురించిన చలన సూచనగా పరిగణించండి.
బహుళ-అవుట్లెట్ ప్రతిపాదన కోసం, కంబైన్డ్ గ్రాస్ ప్యారిసన్ మాస్ అలాగే కేవిటీ ఫిట్ని చెక్ చేయండి. పూర్తయిన బాటిల్ బరువు ఎక్స్ట్రూడర్ కూడా సరఫరా చేసే ఫ్లాష్ను మినహాయిస్తుంది. మరిన్ని అవుట్లెట్లు ఎక్స్ట్రాషన్, శీతలీకరణ మరియు కలిసి పూర్తి చేయడంపై డిమాండ్ను పెంచుతాయి. కేవలం హెడ్ కౌంట్ మాత్రమే ఉపయోగించగల ఉత్పత్తి రేటును స్థాపించదు.
అంగీకరించిన షరతులలో కీలకమైన భాగం కొలతలు మరియు బదిలీ ప్రవర్తన స్థిరంగా ఉన్న తర్వాత మాత్రమే మేము మోల్డింగ్ సిస్టమ్ను ఆమోదిస్తాము. ఆ సమస్యలను పరిష్కరించడానికి ముందు కన్వేయర్ను జోడించడం వలన సమస్యను మరింత దిగువకు తరలిస్తుంది. గోడ పంపిణీ కోసం, ఉపయోగించండిపారిసన్ ప్రోగ్రామింగ్ గైడ్ఉత్పత్తి డ్రాయింగ్తో పాటు.
ఫీడింగ్ నుండి ఆమోదించబడిన కంటైనర్ల వరకు లైన్ను పేర్కొనండి
బ్లో మోల్డింగ్ ఆటోమేషన్ కోసం బలమైన స్పెసిఫికేషన్ ప్రతి ఆపరేషన్ ద్వారా ఉత్పత్తిని అనుసరిస్తుంది. ప్రతి మాడ్యూల్ ఏమి స్వీకరిస్తుంది, అది ఏమి అందిస్తుంది మరియు తదుపరి మాడ్యూల్కు కనెక్షన్ ఎవరికి చెందుతుంది అని ఇది చెబుతుంది. అంగీకరించబడిన ప్రక్రియ సరిహద్దు లేకుండా రోబోట్లు, కన్వేయర్లు మరియు సెన్సార్ల యొక్క సుదీర్ఘ జాబితా కంటే ఇది మరింత ఉపయోగకరంగా ఉంటుంది.
కింగ్గల్ ప్రచురించారుఆటోమేషన్ సామర్థ్యాలుదిగువ ట్రిమ్మింగ్, తనిఖీ మరియు ప్యాకేజింగ్ ఉన్నాయి. బాటిల్ ప్రాజెక్ట్ కోసం, ఆ సామర్థ్యాన్ని నిర్వచించిన పరిధిలోకి అనువదించండి. ఆటోమేటిక్ డిఫ్లాషింగ్, మెడ ట్రిమ్మింగ్, లీక్ టెస్టింగ్ మరియు ప్యాకింగ్ వివిధ విధులు; మరొకరి ఉనికి నుండి ఎవరూ నిశ్శబ్దంగా భావించకూడదు.
| ఆపరేషన్ | పరిష్కరించాల్సిన ప్రశ్న | అంగీకార తనిఖీ |
|---|---|---|
| ఫీడింగ్ | ప్రసారం, బ్లెండింగ్ మరియు మెటీరియల్-స్థాయి నియంత్రణను ఎవరు సరఫరా చేస్తారు? | ఆమోదించబడిన మెటీరియల్ ఒక ప్రణాళిక లేని సరఫరా అంతరాయం లేకుండా తొట్టికి చేరుతుంది. |
| టేక్-అవుట్ | భాగం ఎక్కడ గ్రిప్ చేయబడింది మరియు యూనిట్ నుండి ఏ విన్యాసాన్ని వదిలివేస్తుంది? | పరీక్ష కథనంపై తప్పిపోయిన బదిలీ లేదా ఆమోదయోగ్యం కాని మార్కింగ్ లేదు. |
| డిఫ్లాషింగ్ మరియు ట్రిమ్మింగ్ | ఏ ఫ్లాష్ మరియు ముగింపు లక్షణాలు తీసివేయబడ్డాయి? | అవసరమైన అంచులు, మెడ మరియు హ్యాండిల్ ఓపెనింగ్లు పార్ట్ డెఫినిషన్కు అనుగుణంగా ఉంటాయి. |
| తనిఖీ మరియు తిరస్కరణ | ఏ పరీక్షలు ఇన్లైన్లో ఉన్నాయి మరియు విఫలమైన భాగాలు ఎలా వేరు చేయబడతాయి? | అంగీకరించిన ఛాలెంజ్ నమూనాలు గుర్తించబడతాయి మరియు సరిగ్గా మళ్లించబడతాయి. |
| తెలియజేయడం మరియు ప్యాకింగ్ చేయడం | తదుపరి స్టేషన్కు ఏ బాటిల్ పరిస్థితి మరియు ఏర్పాటు చేయాలి? | అంగీకరించిన రేటుతో బదిలీ, సంచితం మరియు చివరి లెక్కింపు పని. |
ఇంటిగ్రేషన్ యజమాని అనే పేరు గల ప్రతి సరిహద్దును ఇవ్వండి. మెషీన్ సరఫరాదారు టేక్-అవుట్ను అందిస్తే మరియు మరొక సరఫరాదారు లీక్ టెస్టర్ను అందిస్తే, ఎవరైనా ఇప్పటికీ బాటిల్ ఓరియంటేషన్, బదిలీ ఎత్తు, అంతరం మరియు హ్యాండ్షేక్ని నియంత్రించాలి. అనుకూలమైన-కనిపించే మాడ్యూల్లను కొనుగోలు చేయడం అనేది ఇంటిగ్రేటెడ్ సెల్ను కొనుగోలు చేయడం లాంటిది కాదు.
ఆ సంకేతాలు అవసరమైన చోట “సిద్ధంగా,” “పార్ట్ ప్రెజెంట్,” “సైకిల్ కంప్లీట్” మరియు తప్పు పరిస్థితులు ఎలా సూచించబడతాయో అంగీకరించండి. ఏ కంట్రోలర్ స్టాప్ను ప్రారంభిస్తుందో మరియు ఏ యూనిట్ ప్రారంభ లోపాన్ని నివేదిస్తుందో గుర్తించండి. ఖచ్చితమైన నిర్మాణం ప్రాజెక్ట్-నిర్దిష్టమైనది, కానీ బాధ్యత అస్పష్టంగా ఉండకూడదు.
ఆమోదించబడిన-ఉత్పత్తి మార్గం నుండి విడిగా స్క్రాప్ ప్రవాహాన్ని తనిఖీ చేయండి. తీసివేయబడిన ఫ్లాష్కి సేకరణ మరియు అంగీకరించబడిన స్థానీకరణ అవసరం. పునర్వినియోగం పదార్థం మరియు ఉత్పత్తి అవసరాలపై ఆధారపడి ఉంటుంది; ఆటోమేటిక్ గ్రైండర్ కనెక్షన్ రీగ్రైండ్ శాతాన్ని ఆమోదించదు. మెటీరియల్ రెసిపీని నియంత్రించండి.
బాటిల్ లీక్ టెస్టింగ్ కోసం, పరీక్ష పద్ధతి, ఫిక్చర్, సీలింగ్ కండిషన్ మరియు అంగీకరించిన ఛాలెంజ్ నమూనాలను నిర్వచించండి. ఒక పరీక్ష స్టేషన్ తప్పనిసరిగా ఆకుపచ్చ ఫలితాన్ని ప్రదర్శించడం కంటే ఎక్కువ చేయాలి. ఇది వైఫల్యాలను విశ్వసనీయంగా వేరు చేయాలి మరియు తిరస్కరించబడిన భాగాలను మంచి-ఉత్పత్తి కన్వేయర్కు గుర్తించకుండా తిరిగి రానివ్వకుండా గణనలను రికార్డ్ చేయాలి.
స్కోప్ డ్రాయింగ్ నిర్వహణ మరియు అచ్చు-మార్పు యాక్సెస్ను కూడా చూపాలి. కింగ్గల్ ఉపయోగించండియుటిలిటీ మరియు ఫ్యాక్టరీ-లేఅవుట్ గైడ్శక్తి, గాలి, నీరు మరియు ఖాళీని అన్ని చేర్చబడిన సహాయకాలతో సమన్వయం చేయడానికి.
అచ్చు యంత్రం చేసే ముందు హ్యాండ్ఆఫ్ అవుట్పుట్ను పరిమితం చేస్తుంది
ఒక బ్లో మోల్డింగ్ ప్రొడక్షన్ లైన్ దాని కనెక్ట్ చేయబడిన కార్యకలాపాలు కొనసాగించగలిగే వాటిని మాత్రమే అందిస్తుంది. వేగవంతమైన మాడ్యూల్ నెమ్మదిగా ఉండే ట్రిమ్మర్, టెస్టర్ లేదా ప్యాకింగ్ స్టేషన్ కోసం నిరవధికంగా భర్తీ చేయదు. చిన్న అంతరాయం నుండి కోలుకోవడానికి బఫర్లు లైన్కు సమయం ఇస్తాయి; అవి నిరంతర సామర్థ్య అసమతుల్యతను తొలగించవు.
మొదట ప్రతి పరికరాల ధరను అదే ప్రాతిపదికన ఉంచండి. సంఖ్య అంటే మౌల్డింగ్ ఈవెంట్లు, స్థూల భాగాలు, పరీక్షించిన భాగాలు లేదా ఆమోదించబడిన కంటైనర్లు? ఇది నిరంతర పరుగును మాత్రమే కవర్ చేస్తుందా లేదా భర్తీ మరియు సాధారణ స్టాప్లను కలిగి ఉందా? ఆ నిర్వచనాలు సరిపోలిన తర్వాత మాత్రమే రేట్లను సరిపోల్చండి.
స్పష్టంగా ఊహించిన ఉత్పత్తి ఆధారంగా పని చేసిన ఉదాహరణ
అచ్చు మరియు కత్తిరించిన తర్వాత గంటకు 480 కంటైనర్లను విడుదల చేసే ప్రతిపాదిత లైన్ను పరిగణించండి. దాని వన్-పొజిషన్ లీక్ టెస్టర్కు పూర్తి లోడ్, పరీక్ష, నిర్ణయం మరియు అన్లోడ్ సీక్వెన్స్ కోసం 8 సెకన్లు అవసరమని భావించండి. దీని ఆదర్శ సామర్థ్యం గంటకు 3,600 ÷ 8 = 450 కంటైనర్లు. ఇవి ప్రణాళికాబద్ధమైన అంచనాలు, కొలిచిన కింగ్గల్ మెషీన్ ఫలితం కాదు.
ఇన్కమింగ్ రేటు: 480/h · ఆదర్శ టెస్టర్ సామర్థ్యం: 450/h · సంచితం: 30/h
టెస్టర్ స్టాప్లు లేనప్పటికీ, ఇన్కమింగ్ భాగాలు దాని సామర్థ్యాన్ని గంటకు 30 కంటైనర్ల కంటే మించిపోయాయి. 15 ఉపయోగపడే స్థానాలతో కూడిన బఫర్ 15 ÷ 30 = 0.5 గంట లేదా 30 నిమిషాలలో నింపుతుంది. ఖాళీ కన్వేయర్తో లైన్ను ప్రారంభించడం వలన చిన్న ప్రదర్శన సంతృప్తికరంగా కనిపించవచ్చు. అసమతుల్యత ఇప్పటికీ ఉంది.
ఇప్పుడు పూర్తి టెస్టర్ స్టాప్ను పరిగణించండి. ఊహించిన ఇన్కమింగ్ రేటు 480/h వద్ద, భాగాలు నిమిషానికి 8కి వస్తాయి. అదే 15 ఉచిత స్థానాలు 15 ÷ 8 = 1.875 నిమిషాలు, దాదాపు 113 సెకన్లు మాత్రమే అందిస్తాయి, ఆ బఫర్ పూర్తి కావడానికి ముందు. మందగమనం సమయంలో మరియు పూర్తి స్టాప్ సమయంలో చేరడం రేటు భిన్నంగా ఉంటుంది.
స్థానాలు వాస్తవికంగా ఉపయోగపడితేనే ఆ లెక్కలు ఉపయోగపడతాయి. చిట్కాలు, గార్డును తాకడం లేదా అవసరమైన విన్యాసాన్ని సంరక్షించలేని బాటిల్ చెల్లుబాటు అయ్యే బఫర్ స్థానాన్ని సృష్టించదు. సురక్షిత సంచిత పరిమితిని చేరుకోవడానికి ముందు నియంత్రణలకు అంగీకరించబడిన ప్రతిస్పందన కూడా అవసరం.
జ్యామితిని అలాగే వేగాన్ని తనిఖీ చేయండి
టేక్-అవుట్ టూలింగ్ మరియు కన్వేయర్లు తప్పనిసరిగా దాని వాస్తవ విడుదల స్థితిలో భాగాన్ని నిర్వహించాలి. పునరావృతమయ్యే పట్టు స్థానాన్ని గుర్తించండి. మెడ, శరీరం లేదా ఫ్లాష్ ఆ స్థానాన్ని అందజేస్తుందో లేదో మరియు తదుపరి బదిలీకి ముందు ట్రిమ్ చేయడం ద్వారా దాన్ని తొలగిస్తుందో లేదో తనిఖీ చేయండి. మొదటి పికప్లో అందుబాటులో ఉన్న ఫీచర్ రెండోదానికి ఉండకపోవచ్చు.
మెషిన్ వేగాన్ని పెంచే ముందు మేము ఆ డేటా గొలుసును పరిష్కరిస్తాము. రీపీట్ మాన్యువల్ రీపోజిషనింగ్ అవసరమయ్యే దాని కంటే సరైన రేటుతో బదిలీ చేయబడి, ఊహాజనితంగా కోలుకునే లైన్ మెరుగైన ఉత్పత్తి ఆస్తి. ప్రాధాన్య పరిష్కారం సవరించబడిన సాధనం, వేరొక బదిలీ క్రమం లేదా అదనపు దిగువ సామర్థ్యం-వేగవంతమైన అచ్చు చక్రం కాదు.
చివరగా, అంగీకరించిన తనిఖీ పాయింట్ తర్వాత ఆమోదించబడిన కంటైనర్లను లెక్కించండి. రోగ నిర్ధారణ కోసం అప్స్ట్రీమ్ స్థూల గణనలను ఉంచండి, కానీ వాటిని షిప్పింగ్-అవుట్పుట్ ఫిగర్గా ఉపయోగించవద్దు. కింగ్గల్ యొక్కఫ్యాక్టరీ అంగీకార గైడ్ఉత్పత్తి గుర్తింపు, గణన సరిహద్దులు మరియు పరిశీలన సమయం ఒకే రికార్డులో ఎందుకు ఉన్నాయో వివరిస్తుంది.
లైన్ పునరుద్ధరించవచ్చు మరియు ఉత్పత్తులను మార్చగలదని నిరూపించండి
ఒక మృదువైన ఆటోమేటిక్ రన్ ఒక ఆపరేటింగ్ స్థితిని మాత్రమే రుజువు చేస్తుంది. ఉత్పత్తిలో భర్తీ, విఫలమైన బదిలీలు, తిరస్కరించబడిన భాగాలు, నిరోధించబడిన కన్వేయర్లు మరియు ఉత్పత్తి మార్పులు కూడా ఉన్నాయి. ఆ సంఘటనలు అంగీకార ప్రణాళికలో స్థానానికి అర్హమైనవి ఎందుకంటే ప్రతిస్పందన సెల్ నియంత్రిత ఉత్పత్తికి తిరిగి వస్తుందో లేదో నిర్ణయిస్తుంది.
ఫ్యాక్టరీ వైపు నుండి, మేము మెరుగుపెట్టిన ప్రదర్శన కంటే ముందుగా తప్పు రికవరీని ఉంచుతాము. ఒక సీసా పికప్ను కోల్పోయినట్లయితే, ఎవరైనా దానిని ఎంత త్వరగా తిరిగి ఉంచగలరు అనేది తదుపరి ప్రశ్న కాదు. ఏమి మిస్ని గుర్తించింది, ఏ కదలిక ఆగిపోయింది మరియు పునఃప్రారంభించే ముందు సెల్ తెలిసిన స్థితిని ఎలా నిర్ధారిస్తుంది అనేవి ప్రశ్నలు. పదేపదే చేతి దిద్దుబాటు అనేది సాధారణ స్వయంచాలక ఆపరేషన్ కాదు, పరిశోధించడానికి ఒక లక్షణం.
విడుదల తర్వాత సన్నని గోడల బాటిల్ చిట్కాలు ఉన్నప్పుడు, మేము అనేక ప్రక్రియ సెట్టింగ్లను మార్చడానికి ముందు పట్టు మరియు మద్దతు స్థితిని తనిఖీ చేస్తాము. బదిలీలో భాగం యొక్క దృఢత్వం, ఫిక్చర్ కాంటాక్ట్ పాయింట్లు మరియు చలన క్రమాన్ని సమీక్షించండి. ఆపై ఒక నియంత్రిత దిద్దుబాటును ట్రయల్ చేయండి మరియు భాగాన్ని మళ్లీ తనిఖీ చేయండి. మరింత గ్రిప్పింగ్ ఒత్తిడి మొదటిదాన్ని పరిష్కరించడానికి బదులుగా వేరే లోపాన్ని సృష్టించవచ్చు.
లీక్ రిజెక్ట్స్ రైజ్ అయినప్పుడు కూడా అదే క్రమశిక్షణ వర్తిస్తుంది. ప్రభావిత నమూనాలను భద్రపరచండి మరియు స్థానం మరియు సమయాన్ని గుర్తించండి. మోల్డ్ మెడ మరియు పించ్-ఆఫ్తో పాటు టెస్ట్ సీల్ మరియు ఫిక్చర్ స్థితిని తనిఖీ చేయండి. ఒక లీక్ టెస్ట్ కనెక్షన్ మరియు లీక్ అయిన కంటైనర్కు వేర్వేరు దిద్దుబాట్లు అవసరం. ఆ కారణాలను వేరు చేయకుండా మౌల్డింగ్ రెసిపీని మార్చడం వలన సమయం వృధా అవుతుంది మరియు తప్పును దాచవచ్చు.
లోపం సంభవించే ముందు రికవరీని నిర్వచించండి
- ప్రారంభ లోపం, ప్రభావిత మాడ్యూల్ మరియు ఉత్పత్తి స్థానాన్ని రికార్డ్ చేయండి.
- ఆమోదించబడిన నియంత్రణ మరియు భద్రతా రూపకల్పన ద్వారా నిర్వచించబడిన స్థితికి సెల్ను తీసుకురండి.
- సూచించిన ఐసోలేషన్ మరియు యాక్సెస్ విధానంలో అధీకృత సిబ్బంది లోపాన్ని పరిష్కరించండి.
- పునఃప్రారంభించే ముందు బదిలీ, తనిఖీ మరియు స్థానాలను తిరస్కరించడంలో భాగాలను పునరుద్దరించండి.
- అంగీకరించిన రికవరీ సీక్వెన్స్ ద్వారా పునఃప్రారంభించండి, ఆపై అవసరమైన ఉత్పత్తి తనిఖీలను ధృవీకరించండి.
ఇవి ప్రణాళికా దశలు, రక్షణ పరికరాలలోకి ప్రవేశించడానికి లేదా ఇంటర్లాక్ను దాటవేయడానికి అనుమతి కాదు. ఇంటిగ్రేటెడ్ సెల్కు మాడ్యూల్ పరస్పర చర్యలు మరియు ఊహించదగిన జోక్యాలను కవర్ చేసే ప్రమాద అంచనా అవసరం.ISO 12100:2010యంత్రాల ప్రమాద అంచనా మరియు ప్రమాద తగ్గింపు కోసం సాధారణ సూత్రాలను నిర్దేశిస్తుంది; ప్రాజెక్ట్ తప్పనిసరిగా వర్తించే యంత్రం-నిర్దిష్ట మరియు గమ్యస్థాన అవసరాలను కూడా గుర్తించాలి.
సేవ్ చేసిన రెసిపీ అనేది పూర్తి మార్పు కాదు
పికర్, ట్రిమ్ నెస్ట్ మరియు టెస్టర్ మాన్యువల్గా సర్దుబాటు చేయబడినప్పుడు రెసిపీ ఉష్ణోగ్రతలు మరియు మోల్డింగ్ కదలికలను గుర్తుకు తెచ్చుకోవచ్చు. ఏ స్థానాలు నిల్వ చేయబడ్డాయి, ఏవి మోటరైజ్ చేయబడ్డాయి మరియు భౌతిక సాధనాల మార్పు అవసరమని అడగండి. టెక్నీస్ప్రక్రియ ఆటోమేషన్ డాక్యుమెంటేషన్పికర్, డిఫ్లాషింగ్ మరియు లీక్-టెస్టర్ పొజిషన్ల కోసం ఫార్మాట్-లింక్డ్ సెట్టింగ్లకు పరిశ్రమ ఉదాహరణను అందిస్తుంది. అది పేర్కొనవలసిన పరిధిని వివరిస్తుంది; ఇది ప్రతి మెషీన్లో ఆ ఫంక్షన్లను ఏర్పాటు చేయదు.
అంగీకరించిన పద్ధతి ప్రకారం, ఒక ఫార్మాట్లో చివరిగా ఆమోదించబడిన భాగం నుండి తదుపరి మొదటి ఆమోదించబడిన భాగానికి మార్పు సమయాన్ని నిర్వచించండి. టూలింగ్ వర్క్, సర్దుబాట్లు, మెటీరియల్ ట్రాన్సిషన్ మరియు క్వాలిటీ రిలీజ్ విడివిడిగా రికార్డ్ చేయండి. ఇది శీఘ్రమైన రెసిపీ రీకాల్ వాస్తవంగా ఏమి ఆదా చేస్తుందో మరియు మెకానికల్ లేదా ప్రాసెస్ టాస్క్గా మిగిలిపోయే వాటిని బహిర్గతం చేస్తుంది.
ఆటోమేషన్ లేబుల్లను కాకుండా ఆమోదించబడిన కంటైనర్కు ధరను సరిపోల్చండి
సెమీ ఆటోమేటిక్ వర్సెస్ పూర్తిగా ఆటోమేటిక్ బ్లో మోల్డింగ్ మెషిన్ పోలిక అదే ఉత్పత్తి మరియు ఉత్పత్తి షెడ్యూల్తో ప్రారంభం కావాలి. లేకపోతే, చౌకైన కొటేషన్ అనేది ఇతర కొటేషన్ను కలిగి ఉన్న హ్యాండ్లింగ్, టెస్టింగ్ లేదా ప్యాకింగ్ను మినహాయించవచ్చు. పరికరాల మొత్తాలను పోల్చడానికి ముందు సమాన డెలివరీ సరిహద్దులను సరిపోల్చండి.
ఆటోమేషన్ నిర్వచించబడిన పునరావృత పరిమితిని తీసివేసినప్పుడు అత్యంత రక్షణగా ఉంటుంది. అది మాన్యువల్ ఫ్లాష్ రిమూవల్, అస్థిరమైన బదిలీ, కష్టమైన తనిఖీ హ్యాండ్ఆఫ్ లేదా పేస్ని కొనసాగించలేని ప్యాకింగ్ ఆపరేషన్ కావచ్చు. పరిమితిని గుర్తించకుండా మరింత ఆటోమేషన్ను కొనుగోలు చేయడం వలన ఆమోదించబడిన అవుట్పుట్ను మెరుగుపరచకుండా నిర్వహణ మరియు మార్పు పనిని జోడించవచ్చు.
ఖర్చు సరిహద్దును అవుట్పుట్ సరిహద్దు వలె విస్తృతంగా ఉంచండి
ఆమోదించబడిన కంటైనర్కు ధర = అంగీకరించిన ఉత్పత్తి సరిహద్దులో ఉన్న మొత్తం ఖర్చు ÷ అంగీకరించిన కంటైనర్లు ఆ సరిహద్దులో పంపిణీ చేయబడతాయి
న్యూమరేటర్ పోలికకు సంబంధించిన ఖర్చులను కలిగి ఉండాలి: మెటీరియల్, లేబర్, యుటిలిటీస్, టూలింగ్, మెయింటెనెన్స్ మరియు ఎంచుకున్న క్యాపిటల్ లేదా ఓవర్ హెడ్ ట్రీట్మెంట్. రెండు ఎంపికల కోసం ఒకే అకౌంటింగ్ పద్ధతిని ఉపయోగించండి. దిగువ రోబోట్ ఉచితం కాదు ఎందుకంటే దాని ధర మోల్డింగ్-మెషిన్ కొటేషన్ వెలుపల ఉంటుంది.
పునరావృతమయ్యే మానవ పనులను జాబితా చేయండి. ఎవరైనా ఇప్పటికీ మెటీరియల్ని తిరిగి నింపవచ్చు, స్క్రాప్, నమూనా భాగాలను తరలించవచ్చు, కార్టన్లను భర్తీ చేయవచ్చు, సాధనాలను నిర్వహించవచ్చు మరియు అలారాలకు ప్రతిస్పందించవచ్చు. ఆటోమేటిక్ సీక్వెన్స్ నడుస్తున్నప్పుడు మాత్రమే కాకుండా, సాధారణ షిఫ్ట్లో పనిభారాన్ని అంచనా వేయండి. ఆలస్యమైన తనిఖీలు లేదా రికవరీ లేకుండా ఆపరేటర్ ఒకటి కంటే ఎక్కువ సెల్లను సురక్షితంగా అందించగలరో లేదో నిర్ణయించండి.
పరిశీలన వ్యవధి కోసం kWhలో విద్యుత్ శక్తిని మరియు అదే వ్యవధిలో ఆమోదించబడిన కంటైనర్లను ఉపయోగించండి. kWలో పవర్ వేరే పరిమాణం. పూర్తి లైన్ను పోల్చినప్పుడు అంగీకరించిన సహాయకాలను చేర్చండి, ప్రత్యేకించి ప్రతిపాదనల మధ్య కంప్రెసర్, చిల్లర్ లేదా గ్రైండర్ మారితే. దియుటిలిటీ అవసరాల గైడ్కనెక్ట్ చేయబడిన శక్తి మరియు ఆపరేటింగ్ డిమాండ్ కూడా ఎందుకు వేరుగా ఉండాలో వివరిస్తుంది.
తరచుగా ఫార్మాట్ మార్పుల కోసం, ప్రతి SKUకి అవసరమైన ఫిక్చర్లు మరియు విడి సాధనాలను పరిశీలించండి. తక్కువ ప్రారంభ సెల్ ధరను కష్టమైన మార్పులు లేదా అదనపు ఫార్మాట్ భాగాల ద్వారా ఆఫ్సెట్ చేయవచ్చు. దీనికి విరుద్ధంగా, ప్రాక్టికల్ మాన్యువల్ ఫినిషింగ్ రూట్తో తక్కువ-వాల్యూమ్ ఉత్పత్తికి అధునాతన బదిలీ వ్యవస్థ అనవసరం.
వారు తీసివేసిన ఉత్పత్తి పరిమితి, వారు ధృవీకరించగల ఆమోదించబడిన అవుట్పుట్ మరియు వారు వదిలివేసే పునరావృత పని ఆధారంగా ప్రతిపాదనలను ర్యాంకింగ్ చేయాలని మేము సిఫార్సు చేస్తున్నాము. ఆ ప్రయోజనాలు ఫ్యాక్టరీ యొక్క నిజమైన షెడ్యూల్కు సరిపోయేటప్పుడు మరింత ఆటోమేటెడ్ సెల్ దాని స్థానాన్ని సంపాదించుకుంటుంది. "మానవరహిత" అనేది తగినంత ఆర్థిక వాదన కాదు.
యూనివర్సల్ పేబ్యాక్ క్లెయిమ్ కాకుండా సెన్సిటివిటీ కేసుల కోసం అడగండి. కొనుగోలుదారు యొక్క స్వంత ఖర్చులను ఉపయోగించి ఊహించిన డిమాండ్, తక్కువ వినియోగం మరియు మరింత తరచుగా మార్పులను సరిపోల్చండి. అమ్మకాల వాల్యూమ్లు లేదా ఉత్పత్తి మిశ్రమం మారినప్పుడు కూడా పెట్టుబడి నిర్ణయం ఉపయోగకరంగా ఉంటుంది.
ఆర్డర్ ఇవ్వడానికి ముందు కాన్ఫిగరేషన్ను ఆమోదించండి
కొనుగోలు ఆర్డర్కు ముందు ఎంచుకున్న కాన్సెప్ట్ను అంగీకరించిన పరికరాల జాబితా, సెల్ లేఅవుట్ మరియు అంగీకార ప్రోటోకాల్గా మార్చండి. అత్యంత ఖరీదైన అస్పష్టత తరచుగా తప్పిపోయిన సెన్సార్ కాదు. ప్రతి పక్షం మరొకరికి చెందినదని భావించే సరిహద్దు ఇది.
కాంపాక్ట్ బాటిల్ ప్రాజెక్ట్ కోసం, ది2 L సింగిల్-స్టేషన్ ప్లాట్ఫారమ్కాంక్రీట్ ప్రారంభ స్థానం అందిస్తుంది. దాని ప్రచురించిన అచ్చు ఎన్వలప్ మరియు చిన్న-బాటిల్ బహుళ-అవుట్లెట్ ఎంపికలు ప్రారంభ ఫిట్ సమీక్షను అనుమతిస్తాయి. అసలు డ్రాయింగ్, రెసిన్, తల అమరిక మరియు దిగువ స్కోప్ ప్రతిపాదిత నిర్మాణాన్ని నిర్ణయిస్తాయి. ఆ కాన్ఫిగరేషన్ను వాల్యూమ్ నుండి మాత్రమే ఎంచుకోవద్దు.
కొనుగోలు ప్రశ్నలకు ట్రయల్ సమాధానం ఇవ్వండి
ట్రయల్ అంగీకరించిన ఉత్పత్తి నిర్వచనాన్ని ఉపయోగించాలి మరియు కోట్ చేయబడిన అవుట్పుట్కు మద్దతు ఇచ్చే ఆపరేషన్లను కలిగి ఉండాలి. లీక్ టెస్టింగ్ లేదా ట్రిమ్మింగ్ అనేది డెలివరీ సరిహద్దులో భాగమైతే, సంబంధం లేని స్వతంత్ర చక్రాన్ని ప్రదర్శించడం కంటే సెల్తో దానిని ప్రదర్శించండి. బహుళ స్థానాలు బలహీనమైన అవుట్లెట్ లేదా కుహరాన్ని దాచగల నమూనా గుర్తింపును సంరక్షించండి.
అంగీకార రికార్డు ప్రతి దావాను ఒక పద్ధతి, పరిమితి మరియు గమనించిన ఫలితానికి కనెక్ట్ చేయాలి. అంతర్లీన షరతు లేకుండా "ఉత్తీర్ణత" వంటి పదం కొనుగోలుదారు ఫ్యాక్టరీలో కమీషన్ చేయడానికి మార్గనిర్దేశం చేయదు. దికింగ్గల్ FAT గైడ్ఆ సాక్ష్యం కోసం పూర్తి ఫ్రేమ్వర్క్ను అందిస్తుంది.
- గుర్తింపును రూపొందించండి:యంత్రం, సాధనం, నియంత్రణ వెర్షన్ మరియు చేర్చబడిన మాడ్యూల్స్.
- పరీక్ష పరిస్థితులు:ఉత్పత్తి, రెసిన్, క్రియాశీల స్థానాలు మరియు యుటిలిటీ పరిస్థితులు.
- నాణ్యత:క్లిష్టమైన కొలతలు, క్రియాత్మక పరీక్షలు మరియు కారణాలను తిరస్కరించడం.
- లైన్ పనితీరు:ఆమోదించబడిన గణన, పరిశీలన కాలం, స్టాప్లు మరియు జోక్యాలు.
- రికవరీ:అంగీకరించిన తప్పు దృశ్యాలు మరియు ప్రదర్శించబడిన పునఃప్రారంభ క్రమం.
- అప్పగింత:డ్రాయింగ్లు, మాన్యువల్లు, టూలింగ్ సమాచారం, బ్యాకప్లు మరియు ఓపెన్ ఐటెమ్లు.
షిప్మెంట్కు ముందు ప్లాంట్ సేవలు లేదా థర్డ్-పార్టీ పరికరాలను పునరుత్పత్తి చేయలేని సైట్ అంగీకారం నుండి ప్రత్యేక ఫ్యాక్టరీ అంగీకారం. మిగిలిన చెక్కులను ముందుగానే గుర్తించి బాధ్యతను అప్పగించండి. ఫ్యాక్టరీ ట్రయల్ అది చేర్చని షరతులను ధృవీకరించడానికి నిశ్శబ్దంగా క్లెయిమ్ చేయకూడదు.
శిక్షణ తప్పనిసరిగా సాధారణ ఆపరేషన్ను కవర్ చేయాలి మరియు ఉద్యోగాల ఆటోమేషన్ వెనుకబడి ఉంటుంది. ఆపరేటర్లు విఫలమైన బదిలీని గుర్తించి, ప్రారంభ అలారాన్ని అర్థం చేసుకోవాలి మరియు ఆమోదించబడిన రికవరీ పద్ధతిని అనుసరించాలి. మెయింటెనెన్స్కి డ్రాయింగ్లు, వేర్-పార్ట్ సమాచారం మరియు సెల్కు మద్దతు ఇవ్వడానికి అవసరమైన యాక్సెస్ అవసరం.
కింగ్గల్తో ఆటోమేటిక్ ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ కాన్ఫిగరేషన్ను చర్చించండి.కంటైనర్ డ్రాయింగ్, రెసిన్ గ్రేడ్, పూర్తి బరువు, అవసరమైన పరీక్షలు, ఉత్పత్తి షెడ్యూల్ మరియు ప్రణాళికాబద్ధమైన దిగువ కార్యకలాపాలను పంపండిప్రాజెక్ట్ విచారణ పేజీ.
సంప్రదించండి:sales@kinggle.com · +86-574-87103665. మెషిన్ ధర కోసం మాత్రమే అభ్యర్థన కంటే నిర్వచించబడిన ఉత్పత్తి మరియు లైన్ సరిహద్దు కాన్ఫిగరేషన్ సమీక్షను మరింత ఉపయోగకరంగా చేస్తుంది.
తరచుగా అడిగే ప్రశ్నలు
ఆటోమేటిక్ బ్లో మోల్డింగ్ మెషిన్ పూర్తి ప్రొడక్షన్ లైన్ లాగానే ఉందా?
నం. ఉత్పత్తిని తీసివేయడం, కత్తిరించడం, తనిఖీ చేయడం లేదా ప్యాకింగ్ వేరుగా ఉన్నప్పుడు ఆటోమేటిక్ మెషీన్ మోల్డింగ్ కదలికలను నియంత్రించవచ్చు. పూర్తి ఉత్పత్తి లైన్ ఆ కార్యకలాపాల మధ్య బదిలీ, నియంత్రణలు మరియు నాణ్యతా సరిహద్దును నిర్వచిస్తుంది. చేర్చబడిన ప్రతి మాడ్యూల్, మాన్యువల్ టాస్క్ మరియు మినహాయించబడిన సేవను గుర్తించే పరికరాల జాబితా మరియు లేఅవుట్ కోసం అడగండి. కొనుగోలు స్పెసిఫికేషన్, ఆటోమేటిక్ పదం కాదు, ఏది రావాలో నిర్ణయిస్తుంది.
పూర్తిగా ఆటోమేటిక్ బ్లో మోల్డింగ్ మెషీన్కు ఇప్పటికీ ఆపరేటర్లు అవసరమా?
అవును. మెటీరియల్ రీప్లెనిష్మెంట్, క్వాలిటీ శాంప్లింగ్, టూలింగ్ మార్పులు, మెయింటెనెన్స్ మరియు ఫాల్ట్ రికవరీకి ఇంకా కేటాయించిన బాధ్యతలు అవసరం. ఆటోమేషన్ ప్రతి ఉత్పత్తి పనిని తీసివేయకుండా పునరావృత నిర్వహణను తీసివేయగలదు. ప్యాకింగ్ మరియు స్క్రాప్ హ్యాండ్లింగ్తో సహా పూర్తి షిఫ్ట్ మరియు వాస్తవ సేవా లేఅవుట్ చుట్టూ సిబ్బందిని ప్లాన్ చేయండి. సహాయక సిబ్బంది కెమెరా ఫ్రేమ్ వెలుపల ఉండే చిన్న ప్రదర్శన నుండి లేబర్ అంచనాను పొందవద్దు.
ఆటోమేటిక్ డిఫ్లాషింగ్, బాటిల్ లీక్ టెస్టింగ్ మరియు ప్యాకింగ్ ప్రామాణికంగా చేర్చబడ్డాయా?
అని అనుకోవద్దు. కొటేషన్ ప్రతి ఆపరేషన్, సరఫరా చేయబడిన పరికరాలు, ఉత్పత్తి-నిర్దిష్ట సాధనం, పరీక్షా పద్ధతి మరియు తిరస్కరించే మార్గాన్ని గుర్తించాలి. టేక్-అవుట్ యూనిట్ లీక్ టెస్టర్ కాదు మరియు ఆటోమేటిక్ కన్వేయర్ ఆటోమేటిక్ ప్యాకింగ్ సిస్టమ్ కాదు. ప్రతి కోట్ చేయబడిన మాడ్యూల్ కోసం, అది ఏ అసంపూర్తి స్థితిని పొందుతుంది మరియు ఏ ఆమోదించబడిన షరతును అందిస్తుంది అని అడగండి.
ఇప్పటికే ఉన్న ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషీన్ను ఆటోమేట్ చేయవచ్చా?
బహుశా, కానీ సాధ్యత ఇప్పటికే ఉన్న నియంత్రణ వ్యవస్థ, రక్షణ, అందుబాటులో ఉన్న స్థలం, అచ్చు తెరవడం, ఉత్పత్తి విడుదల మరియు బదిలీ అమరికపై ఆధారపడి ఉంటుంది. ప్రతిపాదిత గ్రిప్పింగ్, ట్రిమ్మింగ్ మరియు ఇన్స్పెక్షన్ ఫిక్చర్లకు కూడా ఈ భాగం సరిపోవాలి. రోబోట్ లేదా కన్వేయర్ను విడిగా కొనుగోలు చేసే ముందు పూర్తి సెల్ను సమీక్షించండి. రెట్రోఫిట్లో నిర్వచించబడిన ఇంటిగ్రేషన్ బాధ్యత, అప్డేట్ చేయబడిన రిస్క్ అసెస్మెంట్ మరియు అంగీకరించిన ప్రొడక్షన్ ట్రయల్ ఉండాలి.
కొనుగోలుదారులు ఆటోమేటిక్ లైన్ అవుట్పుట్ను ఎలా ధృవీకరించాలి?
నిర్వచించిన పరిశీలన వ్యవధిలో అంగీకరించిన తుది ఉత్సర్గ పాయింట్ వద్ద ఆమోదించబడిన కంటైనర్లను లెక్కించండి. రెసిన్, ఉత్పత్తి, అచ్చు, క్రియాశీల స్థానాలు, యుటిలిటీలు మరియు చేర్చబడిన దిగువ కార్యకలాపాలను గుర్తించండి. రిజెక్ట్లు, స్టాప్లు మరియు మాన్యువల్ జోక్యాలను రికార్డ్లో ఉంచండి. ఆమోదించబడిన లైన్ అవుట్పుట్ నుండి విడిగా స్థూల మోల్డింగ్ అవుట్పుట్ను నివేదించండి. ఈ ఉత్పత్తి ట్రయల్కు కేటలాగ్ డ్రై-సైకిల్ విలువ ప్రత్యామ్నాయం కాదు.