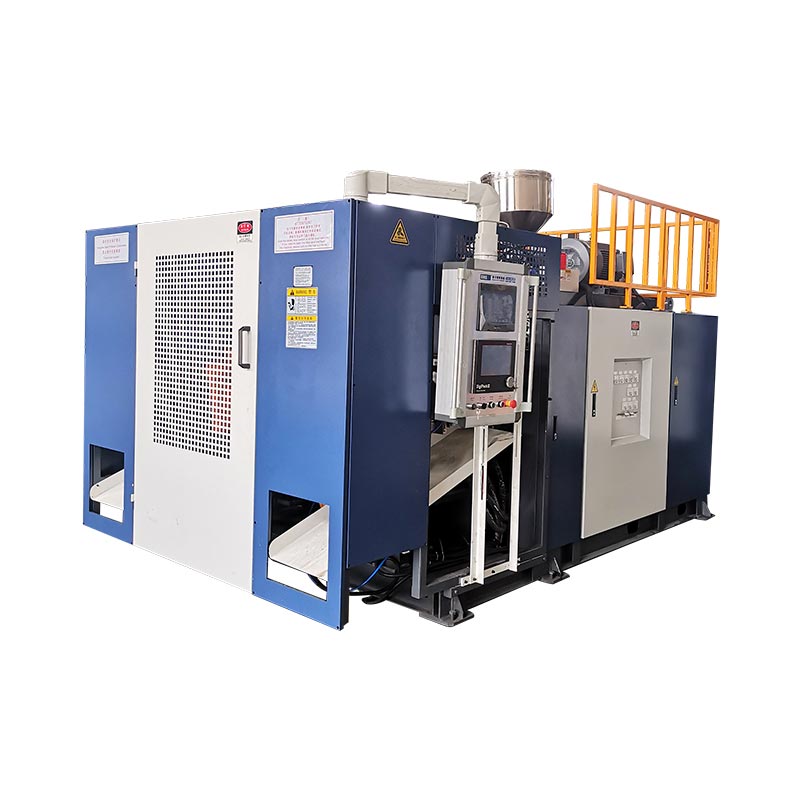
HMI అనేది ప్రక్రియ యొక్క ఆపరేటర్ యొక్క అభిప్రాయం, ప్రక్రియ కాదు. రెసిపీని మార్చడానికి ముందు సెట్ విలువలు, వాస్తవ అభిప్రాయం, మెషిన్ స్థితి మరియు అలారం చరిత్రను కలిసి చదవండి.

ప్రధాన HMI స్క్రీన్లు ఏమి చూపించడానికి రూపొందించబడ్డాయి
స్క్రీన్ పేర్లు మరియు లేఅవుట్లు మెషిన్, PLC ప్రోగ్రామ్, ఎంపికలు మరియు కంట్రోలర్ వెర్షన్ను బట్టి మారుతూ ఉంటాయి. అంతర్లీన ఉద్యోగాలు ఒకే విధంగా ఉంటాయి: మోడ్ను ఎంచుకోండి, చర్యను ఆదేశించండి, లక్ష్యాన్ని సెట్ చేయండి, అభిప్రాయాన్ని ప్రదర్శించండి, సీక్వెన్స్ స్థితిని చూపండి మరియు తదుపరి చర్య ఎందుకు బ్లాక్ చేయబడిందో ఆపరేటర్కు చెప్పండి.
| స్క్రీన్ సమూహం | సాధారణ సమాచారం | ఆపరేటర్ ప్రశ్న |
|---|---|---|
| ప్రధాన / స్థితి | మోడ్, సైకిల్ స్థితి, యాక్టివ్ అలారాలు, ప్రధాన స్థానాలు మరియు ఉత్పత్తి స్థితి | యంత్రం ఇప్పుడు ఏమి చేస్తోంది? |
| మాన్యువల్ ఆపరేషన్ | మోల్డ్, బ్లో పిన్, కోర్ పుల్, క్యారేజ్, రోబోట్, ఎక్స్ట్రూషన్ మరియు ఆక్సిలరీ కమాండ్లు | ఈ యంత్రాంగం సురక్షితంగా కదలగలదా మరియు అది ప్రతిస్పందిస్తుందా? |
| ఉష్ణోగ్రత | సెట్ విలువ, వాస్తవ విలువ, హీటర్ స్థితి, అధిక/తక్కువ విచలనం | మెల్ట్ సిస్టమ్ స్థిరంగా మరియు సిద్ధంగా ఉందా? |
| సమయ సెట్టింగ్లు | ఆలస్యం, బ్లో టైమ్, శీతలీకరణ సమయం, కదలిక సమయం మరియు సీక్వెన్స్ విండోస్ | అడుగు అనుకున్న పాయింట్ వద్ద ప్రారంభమై ముగుస్తుందా? |
| ఒత్తిడి మరియు వేగం | ఎంచుకున్న హైడ్రాలిక్ కదలికలకు కమాండ్ చేయబడిన ఒత్తిడి లేదా వేగం | మోషన్ రెసిపీ ఈ అచ్చు మరియు దశకు అనుకూలంగా ఉందా? |
| ఫంక్షన్ ఎంపిక | ఇన్స్టాల్ చేయబడిన లేదా ప్రారంభించబడిన ఎంపికలు మరియు ఆటోమేటిక్ సీక్వెన్స్ ఎంపికలు | ప్రోగ్రామ్ ఉపయోగంలో లేని ఎంపిక కోసం వేచి ఉందా? |
| ఇన్పుట్ / అవుట్పుట్ | సెన్సార్ మరియు స్విచ్ స్టేట్స్; PLC అవుట్పుట్ ఆదేశాలు | కంట్రోలర్ అవసరమైన పరిస్థితిని చూసి ఆదేశాన్ని జారీ చేస్తుందా? |
| అలారం చరిత్ర | సమయం లేదా క్రమంలో సక్రియ మరియు మునుపటి అలారాలు | మొదట ఏ లోపం సంభవించింది? |
| స్థానం / క్రమాంకనం | ప్లాటెన్ లేదా అక్యుమ్యులేటర్ స్థానం, సూచన విలువలు మరియు క్రమాంకనం ఫీల్డ్లు | ప్రదర్శించబడిన స్థానం భౌతిక స్థితికి సరిపోతుందా? |
| గోడ మందం నియంత్రణ | ప్రొఫైల్ పాయింట్లు, డై-గ్యాప్ కమాండ్, ఫైల్ ఫంక్షన్లు మరియు ట్రాకింగ్ | ప్రొఫైల్ పారిసన్ మరియు భాగానికి అనుగుణంగా ఉందా? |
ఉపయోగించండిపారిసన్ ప్రోగ్రామింగ్ గైడ్గోడ మందం స్క్రీన్ కోసం. ఈ వ్యాసం విస్తృత యంత్ర క్రమం మీద దృష్టి పెడుతుంది.
సెట్ విలువ మరియు వాస్తవ విలువను జతగా చదవండి
సెట్ విలువ ఒక అభ్యర్థన. వాస్తవ విలువ అభిప్రాయం. వారు అంగీకరించనప్పుడు, అభ్యర్థనను మార్చడం వలన లోపాన్ని గుర్తించకుండా లక్షణాన్ని దాచవచ్చు.
ఉష్ణోగ్రత జోన్ కోసం, ముందుగా హీటర్ అవుట్పుట్ ఆదేశించబడుతుందో లేదో తనిఖీ చేయండి. సెట్ విలువ వాస్తవ విలువ కంటే ఎక్కువగా ఉన్నప్పటికీ అవుట్పుట్ ఆఫ్లో ఉంటే, పర్మిసివ్లు, అలారం స్థితి, అవుట్పుట్ లాజిక్, వైరింగ్, కాంటాక్టర్ లేదా సాలిడ్-స్టేట్ రిలే వర్తించే విధంగా తనిఖీ చేయండి. అవుట్పుట్ ఆన్లో ఉన్నప్పటికీ ఉష్ణోగ్రత పెరగకపోతే, హీటర్ సర్క్యూట్ మరియు సెన్సార్ స్థానాన్ని తనిఖీ చేయండి. అసలు ఉష్ణోగ్రత ఓవర్షూట్ అయితే, ట్యూనింగ్, సెన్సార్ కాంటాక్ట్, స్విచ్చింగ్ హార్డ్వేర్, కూలింగ్ మరియు ఇటీవలి రెసిపీ మార్పులను తనిఖీ చేయండి.
స్థానానికి కూడా అదే లాజిక్ వర్తిస్తుంది. అచ్చు-ఓపెన్ కమాండ్ ప్లేటెన్ కదిలినట్లు రుజువు కాదు. కమాండ్ స్థితి, సెన్సార్ ఫీడ్బ్యాక్, హైడ్రాలిక్ ప్రెజర్, ఇంటర్లాక్లు మరియు భౌతిక యంత్రాంగాన్ని సరిపోల్చండి.

ఏడు-దశల అలారం ట్రబుల్షూటింగ్ క్రమం
- ప్రాంతాన్ని సురక్షితంగా చేయండి.పరిస్థితి పరికరాలను దెబ్బతీస్తే లేదా వ్యక్తిని బహిర్గతం చేయగలిగితే ఆటోమేటిక్ మోషన్ను ఆపండి. మొక్క ఆమోదించిన విధానాన్ని అనుసరించండి.
- మొదటి అలారం రికార్డ్ చేయండి.సందేశం, సమయం, మోడ్, ఉత్పత్తి, రెసిపీ, సైకిల్ దశ మరియు ఏదైనా మునుపటి ఈవెంట్ను ఫోటోగ్రాఫ్ చేయండి లేదా వ్రాసుకోండి. తరువాతి అలారాలు పరిణామాలు కావచ్చు.
- వెంటనే రీసెట్ చేయవద్దు.రీసెట్ ఉత్తమ క్లూని తొలగించగలదు. అలారం చరిత్రను చదవండి మరియు ముందుగా ఏ పరిస్థితి విఫలమైందో గమనించండి.
- తప్పిపోయిన పరిస్థితిని గుర్తించండి.సీక్వెన్స్ ఉష్ణోగ్రత సిద్ధంగా ఉందో లేదో నిర్ణయించండి, గార్డ్ మూసివేయబడింది, అచ్చు స్థానం, సంచిత స్థానం, గాలి ఒత్తిడి, హైడ్రాలిక్ ఒత్తిడి, పదార్థం, రోబోట్ హోమ్ లేదా మరొక అనుమతి కోసం.
- యంత్రంతో HMI స్థితిని సరిపోల్చండి.స్క్రీన్ పరిమితి స్విచ్ ఆఫ్ అని చెబితే, పరికరం, లక్ష్యం, కేబుల్ మరియు అమరికను తనిఖీ చేయండి. స్క్రీన్ ఆన్లో ఉందని చెప్పినప్పటికీ భౌతిక స్థితి అంగీకరించకపోతే, ఆపి దర్యాప్తు చేయండి.
- ప్రక్రియలో మాత్రమే మాన్యువల్ మోడ్ని ఉపయోగించండి.సరైన ప్రాంతం స్పష్టంగా మరియు అవసరమైన అన్ని రక్షణలు సక్రియంగా ఉండేలా ఒక సమయంలో ఒక యంత్రాంగాన్ని జాగ్ చేయండి. పరిష్కరించని ఇంటర్లాక్ను ఓడించడానికి మాన్యువల్ ఆదేశాలను ఉపయోగించవద్దు.
- మరమ్మత్తును ధృవీకరించండి.కారణాన్ని క్లియర్ చేయండి, ఒకసారి రీసెట్ చేయండి, నియంత్రిత మాన్యువల్ చెక్ని అమలు చేయండి, ఆపై యంత్రాన్ని సాధారణ ఉత్పత్తికి తిరిగి ఇచ్చే ముందు అనేక ఆటోమేటిక్ సైకిళ్లను గమనించండి.
ఇన్పుట్ మరియు అవుట్పుట్ స్క్రీన్లు లోపాన్ని ఎలా తగ్గిస్తాయి
సెన్సార్లు, స్విచ్లు మరియు బాహ్య సిస్టమ్ల నుండి PLC ఏమి పొందుతుందో ఇన్పుట్ స్క్రీన్ చూపిస్తుంది. PLC ఆదేశాలను అవుట్పుట్ స్క్రీన్ చూపిస్తుంది. కలిసి, ఫీల్డ్-డివైస్ సమస్య నుండి సీక్వెన్స్ సమస్యను వేరు చేయడంలో అవి సహాయపడతాయి.
| పరిశీలన | అది ఏమి సూచిస్తుంది | తదుపరి తనిఖీ |
|---|---|---|
| ఫిజికల్ సెన్సార్ మార్పులు, ఇన్పుట్ చేయదు | సెన్సార్, అమరిక, సరఫరా, వైరింగ్ లేదా ఇన్పుట్ ఛానెల్ సమస్య | ఎలక్ట్రికల్ డ్రాయింగ్ ఉపయోగించి పరికరం మరియు సర్క్యూట్ను తనిఖీ చేయండి |
| అవసరమైన ఇన్పుట్ ఉంది, అవుట్పుట్ ఎప్పుడూ ఆన్ చేయబడదు | మరొక అనుమతి, మోడ్, టైమర్, అలారం లేదా సీక్వెన్స్ కండిషన్ కమాండ్ను బ్లాక్ చేస్తోంది | క్రమం స్థితిని మరియు అన్ని సంబంధిత పరిస్థితులను సమీక్షించండి |
| అవుట్పుట్ ఆన్ అవుతుంది, యాక్యుయేటర్ కదలదు | అవుట్పుట్ పరికరం, వాల్వ్, డ్రైవ్, హైడ్రాలిక్/వాయు సరఫరా లేదా మెకానికల్ పరిమితి | ఫీల్డ్ పరికరం వద్ద ఆదేశాన్ని తనిఖీ చేయండి మరియు శక్తి మార్గాన్ని తనిఖీ చేయండి |
| కదలిక సంభవిస్తుంది, స్థానం ఎప్పుడూ నిర్ధారించదు | పరిమితి స్విచ్, ట్రాన్స్డ్యూసర్, టార్గెట్, కాలిబ్రేషన్ లేదా ఇన్పుట్ ఫీడ్బ్యాక్ సమస్య | ఫీడ్బ్యాక్ విలువతో భౌతిక స్థితిని సరిపోల్చండి |
| అలారం అదే సైకిల్ పాయింట్ వద్ద పునరావృతమవుతుంది | పునరావృతమయ్యే సమయం, స్థానం లేదా ప్రక్రియ పరిస్థితి | సంబంధిత విలువను ట్రెండ్ చేయండి మరియు ఖచ్చితమైన క్రమ పరివర్తనను తనిఖీ చేయండి |
ఫోర్స్-అవుట్పుట్ విధులు ఉంటే, శిక్షణ పొందిన నిర్వహణ సిబ్బందికి చెందినవి. సాధారణ క్రమం వెలుపల అవుట్పుట్ను శక్తివంతం చేయడం వలన ఊహించని కదలికను సృష్టించవచ్చు లేదా ప్రక్రియ ఇంటర్లాక్లను ఓడించవచ్చు.
ఫ్యాక్టరీ వీక్షణ: యంత్రాన్ని మాత్రమే కాకుండా రెసిపీని నియంత్రించండి
అనేక పునరావృత "యంత్ర లోపాలు" నమోదుకాని వంటకం మార్పుల వలె ప్రారంభమవుతాయి. రెండవ షిఫ్ట్ వేరే ఉష్ణోగ్రత, ఆలస్యం, వేగం, పీడనం లేదా ప్రొఫైల్ను వారసత్వంగా పొందుతుంది కానీ అది ఎందుకు మారిందనే దాని గురించి రికార్డు లేదు. అలారం మొదటి కనిపించే పరిణామంగా మారుతుంది.
ప్రాక్టికల్ ఫ్యాక్టరీ రికార్డ్లో ఉత్పత్తి మరియు అచ్చు సంఖ్య, మెషిన్ మోడల్, మెటీరియల్ గ్రేడ్, ఆమోదించబడిన రెసిపీ రివిజన్, ఆపరేటర్, తేదీ, మార్పు కారణం, పాత విలువ, కొత్త విలువ, కొలిచిన ఫలితం మరియు ఆమోదం ఉంటాయి. మాస్టర్ వంటకాలను రక్షించండి మరియు ఆపరేటర్లు తమ పాత్రకు అవసరమైన ఫీల్డ్లను మాత్రమే సర్దుబాటు చేయనివ్వండి.
కమీషన్ చేసిన తర్వాత మరియు ఆమోదించబడిన ప్రక్రియ మార్పు తర్వాత స్థిరమైన ఫైల్లను బ్యాకప్ చేయండి. విలువకు డాక్యుమెంట్ చేయబడిన యూనిట్, సురక్షితమైన పరిధి లేదా ఫంక్షన్ లేకపోతే, దాన్ని సవరించే ముందు ఎలక్ట్రికల్ మరియు ప్రాసెస్ డాక్యుమెంటేషన్తో దాన్ని నిర్ధారించండి. కింగ్గల్ కరెంట్అమ్మకాల తర్వాత సేవా పేజీశిక్షణ మరియు నివారణ-నిర్వహణ మద్దతును కూడా వివరిస్తుంది; యంత్ర-నిర్దిష్ట మద్దతు క్రమ సంఖ్య మరియు వాస్తవ సాఫ్ట్వేర్ సంస్కరణను ఉపయోగించాలి.
తరచుగా అడిగే ప్రశ్నలు
యంత్రం ఆటోమేటిక్ మోడ్లో ఎందుకు ప్రారంభించబడదు?
భద్రత, ఉష్ణోగ్రత, స్థానం, పీడనం, పదార్థం, రోబోట్ లేదా మోడ్ పరిస్థితి కోసం క్రమం వేచి ఉండవచ్చు. మొదటి యాక్టివ్ అలారంను చదవండి మరియు ప్రారంభాన్ని పదే పదే నొక్కే బదులు సంబంధిత ఇన్పుట్లను తనిఖీ చేయండి.
నేను అలారాన్ని రీసెట్ చేసి, ఉత్పత్తిని కొనసాగించవచ్చా?
కారణాన్ని అర్థం చేసుకున్న తర్వాత మాత్రమే, ప్రాంతం సురక్షితంగా ఉంటుంది మరియు సంబంధిత పరిస్థితి పునరుద్ధరించబడింది. పునరావృత రీసెట్లు అడపాదడపా లోపాన్ని దాచవచ్చు లేదా పరికరాలు దెబ్బతింటాయి.
ఇన్పుట్ మరియు అవుట్పుట్ మధ్య తేడా ఏమిటి?
ఇన్పుట్ అనేది పరిమితి స్విచ్ లేదా ప్రెజర్ కండిషన్ వంటి PLC అందుకునే సంకేతం. అవుట్పుట్ అనేది వాల్వ్, హీటర్ లేదా డ్రైవ్ కంట్రోల్ను శక్తివంతం చేయడం వంటి PLC పంపే ఆదేశం.
అసలు ఉష్ణోగ్రత సెట్ ఉష్ణోగ్రత నుండి ఎందుకు భిన్నంగా ఉంటుంది?
జోన్ ఇప్పటికీ వేడెక్కడం, శీతలీకరణ చేయడం, మెటీరియల్ ప్రవాహం ద్వారా భంగం చెందడం, లోపం కారణంగా పరిమితం కావచ్చు లేదా సెన్సార్, హీటర్, స్విచ్చింగ్ లేదా ట్యూనింగ్ సమస్య ద్వారా ప్రభావితమవుతుంది. సెట్ విలువను మార్చడానికి ముందు అవుట్పుట్ స్థితి మరియు భౌతిక జోన్ను తనిఖీ చేయండి.
అన్ని Kinggle HMI స్క్రీన్లు ఒకేలా ఉన్నాయా?
లేదు. స్క్రీన్లు మరియు అందుబాటులో ఉండే ఫంక్షన్లు మెషిన్ మోడల్, ఆప్షన్లు, PLC ప్రోగ్రామ్, వాల్-థిక్నెస్ కంట్రోలర్ మరియు సాఫ్ట్వేర్ రివిజన్తో మారుతూ ఉంటాయి.