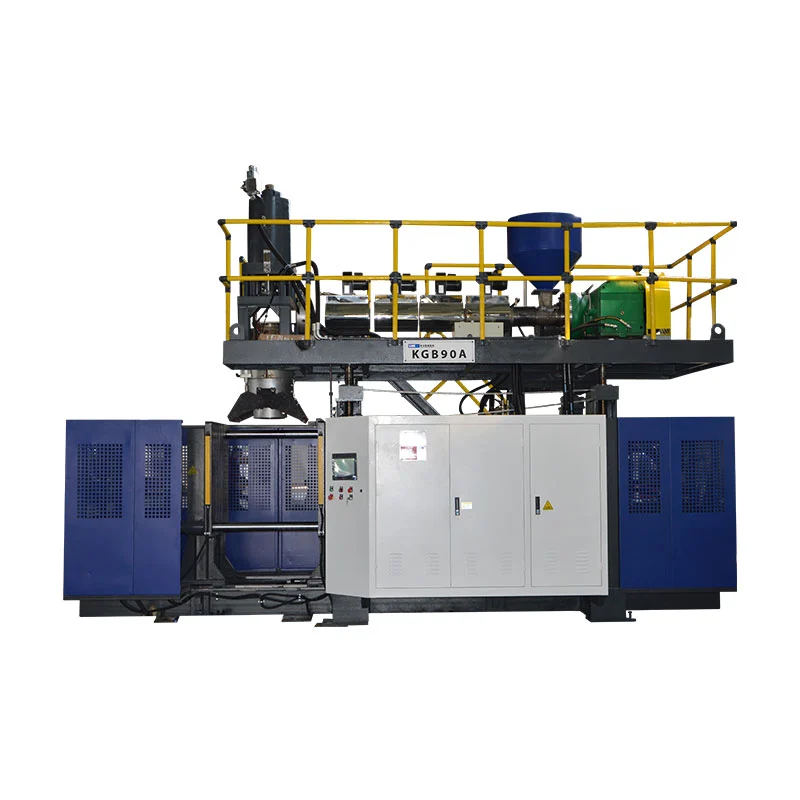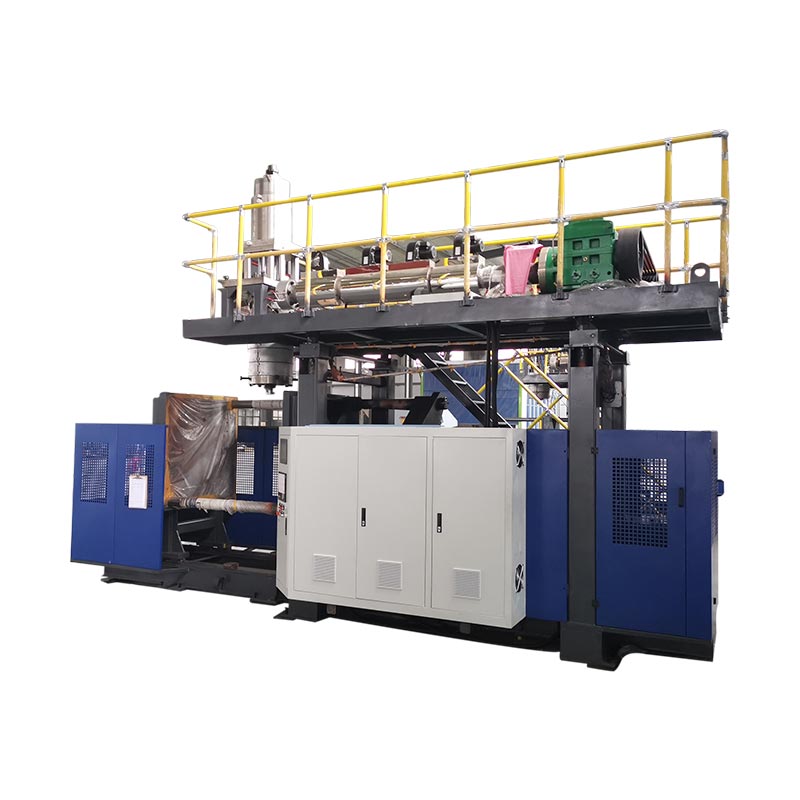
ప్యారిసన్ ప్రోగ్రామింగ్ ఎక్స్ట్రాషన్ సమయంలో డై గ్యాప్ను మారుస్తుంది కాబట్టి మెటీరియల్ పూర్తయిన భాగానికి అవసరమైన చోట ఉంచబడుతుంది. ఒక మంచి ప్రొఫైల్ మొత్తం కంటైనర్ను బరువుగా చేయకుండా మూలలు, హ్యాండిల్స్, భుజాలు మరియు చిటికెడు ప్రాంతాలను రక్షిస్తుంది.

పారిసన్ ప్రోగ్రామింగ్ వాస్తవానికి ఏమి నియంత్రిస్తుంది
ఎక్స్ట్రాషన్ బ్లో మోల్డింగ్లో, కరిగిన ప్లాస్టిక్ డైని ప్యారిసన్ అని పిలిచే ట్యూబ్గా వదిలివేస్తుంది. గురుత్వాకర్షణ, కరిగే బలం, డై స్వెల్, స్ట్రెచ్ మరియు అచ్చు జ్యామితి ఆ ట్యూబ్ ఎలా భాగమవుతుందో ప్రభావితం చేస్తుంది. భాగంలో భుజాలు, మూలలు, హ్యాండిల్ లేదా లోతైన డ్రా ఉన్నప్పుడు ఏకరీతి డై గ్యాప్ అరుదుగా ఏకరీతి పూర్తయిన గోడను సృష్టిస్తుంది.
ఎంచుకున్న విభాగాలను మందంగా లేదా సన్నగా చేయడానికి కంట్రోలర్ సాధనాన్ని కదిలిస్తుంది. లక్ష్యం నియంత్రిత మెటీరియల్ పంపిణీ: సులభంగా ఏర్పడే విభాగాలలో తక్కువ అనవసరమైన బరువుతో, బాగా విస్తరించిన లేదా అధికంగా లోడ్ చేయబడిన ప్రదేశాలలో తగినంత పదార్థం.
| ప్రొఫైల్ చర్య | ప్రక్రియ ప్రభావం | ఏమి ధృవీకరించాలి |
|---|---|---|
| ఎంచుకున్న పాయింట్ల వద్ద ఓపెనింగ్ని పెంచండి | పారిసన్లోని ఆ భాగానికి మెటీరియల్ని జోడిస్తుంది | సన్నని మూలలు, హ్యాండిల్ మూలాలు, భుజాలు, దిగువ మరియు చిటికెడు ప్రాంతం |
| ఎంచుకున్న పాయింట్ల వద్ద తెరవడాన్ని తగ్గించండి | ఆ భాగంలో పదార్థాన్ని తగ్గిస్తుంది | భారీ స్ట్రెయిట్ గోడలు, నెమ్మదిగా శీతలీకరణ మండలాలు మరియు అదనపు భాగం బరువు |
| ప్రొఫైల్ను మార్చండి | ప్యారిసన్ వెంట మందపాటి మరియు సన్నని మండలాలను కదిలిస్తుంది | ప్రోగ్రామ్ చేయబడిన జోన్ ఉద్దేశించిన భాగం ఫీచర్తో సమలేఖనం చేయబడిందా |
| మొత్తం ప్రొఫైల్ బరువును స్కేల్ చేయండి | పూర్తి ప్రొఫైల్ను మారుస్తుంది | మొత్తం బరువు మరియు కనీస గోడ, సగటు మాత్రమే కాదు |
ఉపయోగకరమైన ఉత్పత్తి రికార్డు ప్రొఫైల్ ఫైల్ను అచ్చు సంఖ్య, రెసిన్ గ్రేడ్, రంగు లేదా రీగ్రైండ్ స్థితి, ఉష్ణోగ్రత రెసిపీ, షాట్ పరిమాణం, శీతలీకరణ సమయం మరియు ఆమోదించబడిన భాగం కొలతలతో కలిపి ఉంచుతుంది.
నిరంతర మరియు సంచిత వ్యవస్థలు వేర్వేరు సూచనలను ఉపయోగిస్తాయి
ఒకనిరంతర బ్లో అచ్చు యంత్రం, పారిసన్ నిరంతరంగా ఏర్పడుతుంది. ప్రొఫైల్ సాధారణంగా సమయం లేదా పారిసన్ పొడవుకు సమకాలీకరించబడుతుంది. ఎక్స్ట్రూషన్ స్థిరత్వం ముఖ్యమైనది ఎందుకంటే అవుట్పుట్లో మార్పు ప్రోగ్రామ్ చేయబడిన పాయింట్ను భాగం వెంట తరలించగలదు.
ఆన్ ఆన్సంచిత బ్లో అచ్చు యంత్రం, మెల్ట్ నిల్వ చేయబడుతుంది మరియు డై ద్వారా నెట్టబడుతుంది. ప్రొఫైల్ సంచిత స్థానంతో ముడిపడి ఉంటుంది. షాట్ పరిమాణం, ఫిల్లింగ్ స్థిరత్వం మరియు ట్రాన్స్డ్యూసర్ క్రమాంకనం గోడ-మందం సమస్యలో భాగమవుతాయి.

అధికారిMOOG డిజిప్యాక్ III మాన్యువల్డాక్యుమెంట్లు అక్యుమ్యులేటర్ మరియు నిరంతర-ఎక్స్ట్రషన్ అప్లికేషన్లు. ప్రతి కింగ్గల్ మెషీన్ ఒకే కంట్రోలర్ని ఉపయోగిస్తుందని దీని అర్థం కాదు. ప్రాజెక్ట్ కొటేషన్లో కంట్రోలర్ మోడల్, ప్రొఫైల్ కెపాసిటీ, యాక్యుయేటర్ మరియు టూలింగ్ని నిర్ధారించండి.
నియంత్రిత సెటప్ క్రమం
- సరైన రెసిపీని నిర్ధారించండి.అచ్చు, పదార్థం, డై మరియు ఉత్పత్తి పునర్విమర్శను సరిపోల్చండి.
- కరుగును స్థిరీకరించండి.వాస్తవ ఉష్ణోగ్రతలు స్థిరపడతాయి మరియు స్థిరమైన ఆహారం మరియు వెలికితీతను నిర్ధారించండి.
- సాధనం సున్నా మరియు వ్యవధిని తనిఖీ చేయండి.అంటుకోవడం, లీకేజ్ లేదా తప్పుగా అమర్చడం కోసం కదలికను తనిఖీ చేయండి.
- ప్యారిసన్ పొడవు మరియు షాట్ పరిమాణాన్ని సెట్ చేయండి.అచ్చు దగ్గరి వద్ద పారిసన్ సరైన స్థానానికి చేరుకోవాలి.
- సాధారణ ప్రొఫైల్తో ప్రారంభించండి.అనేక పదునైన దిద్దుబాట్ల కంటే విస్తృతమైన మార్పులను నిర్ధారించడం సులభం.
- అనేక స్థిరమైన చక్రాలను అచ్చు వేయండి.ప్రధాన ప్రక్రియ మార్పు తర్వాత మొదటి భాగాన్ని అంచనా వేయవద్దు.
- స్థిర స్థానాలను కొలవండి.కనీస గోడ, భాగం బరువు, ప్రదర్శన మరియు క్రియాత్మక ఫలితాలను రికార్డ్ చేయండి.
- ఒక సమయంలో ఒక ప్రాంతాన్ని మార్చండి.పునరావృతమయ్యే మెరుగుదల తర్వాత మాత్రమే కొత్త పునర్విమర్శను సేవ్ చేయండి.
లక్షణం ద్వారా గోడ మందం ట్రబుల్షూటింగ్
| లక్షణం | తనిఖీ చేయండి | తదుపరి దశ |
|---|---|---|
| సన్నని దిగువ లేదా భుజం | ప్రొఫైల్ పొజిషన్, ప్యారిసన్ సాగ్, స్ట్రెచ్ మరియు బ్లో టైమింగ్ | మొత్తం బరువును జోడించే ముందు అమరికను నిర్ధారించండి |
| ఒక వైపు స్థిరంగా సన్నగా ఉంటుంది | డై సెంట్రింగ్, మోల్డ్ అలైన్మెంట్, కూలింగ్ మరియు ప్యారిసన్ కాంటాక్ట్ | అసమాన భౌతిక కారణాన్ని సరిచేయండి |
| మందం చక్రానికి చక్రాన్ని కదిలిస్తుంది | కరుగు ఉష్ణోగ్రత, అవుట్పుట్, షాట్ పరిమాణం, అభిప్రాయం మరియు హైడ్రాలిక్ స్థిరత్వం | పాయింట్లను సవరించడానికి ముందు ప్రక్రియను స్థిరీకరించండి |
| భారీ గోడ కానీ బలహీనమైన పించ్-ఆఫ్ | మెటీరియల్ స్థానం, పించ్-ఆఫ్ డిజైన్ మరియు ప్యారిసన్ స్థానం | పూర్తి భాగం బరువును పెంచడానికి బదులుగా మెటీరియల్ని చిటికెడు జోన్కు తరలించండి |
| మంచి పంపిణీ కానీ అధిక బరువు | మొత్తం స్థాయి మరియు అనవసరంగా భారీ విభాగాలు | కనీస-గోడ స్థానాలను రక్షించేటప్పుడు కొలిచిన దశలను తగ్గించండి |
| ఆదేశం మారుతుంది కానీ భాగం మారదు | యాక్యుయేటర్, వాల్వ్, వైరింగ్, క్రమాంకనం లేదా పరిమితి | కమాండ్ మరియు ఫీడ్బ్యాక్ను సరిపోల్చండి, ఆపై నిర్వహణకు పెంచండి |
ఫ్యాక్టరీ వీక్షణ: పునరావృతం అనేది ఒకటి కంటే ఎక్కువ ఖచ్చితమైన నమూనాలను కలిగి ఉంటుంది
వెచ్చని పునఃప్రారంభం, మెటీరియల్-లాట్ మార్పు, షిఫ్ట్ మార్పు మరియు శీతలీకరణ-నీటి పరిస్థితుల యొక్క అంచనా పరిధి వంటి సాధారణ వైవిధ్యం నుండి బయటపడినప్పుడు మాత్రమే ప్రొఫైల్ ఉత్పత్తికి సిద్ధంగా ఉంటుంది. ఒక మంచి కంటైనర్ యంత్రం భాగాన్ని తయారు చేయగలదని రుజువు చేస్తుంది; స్థిరమైన పరుగు ప్రక్రియను నిర్వహించవచ్చని రుజువు చేస్తుంది.
అంగీకారానికి ముందు, కొలత స్థానాలు, నమూనా పరిమాణం, ఫంక్షనల్ పరీక్షలు మరియు ఆమోదించబడిన రెసిపీ పునర్విమర్శపై అంగీకరించండి. శిక్షణ పొందిన ఆపరేటర్లకు నియంత్రిత సర్దుబాట్లు చేయడానికి మరియు రివర్స్ చేయడానికి డాక్యుమెంట్ చేయబడిన మార్గాన్ని అందించేటప్పుడు బేస్లైన్ ఫైల్ను రక్షించండి.
ప్రొఫైల్ అస్థిరత అలారాలు, స్థానం అసమ్మతి లేదా క్రమం మార్పులతో కనిపిస్తే, ఉపయోగించండిHMI మరియు అలారం గైడ్. ఇప్పటికీ పరికరాలను నిర్వచించే కొనుగోలుదారులు కింగ్గల్తో ప్రారంభించవచ్చుయంత్ర ఎంపిక గైడ్.
తరచుగా అడిగే ప్రశ్నలు
పారిసన్ ప్రోగ్రామింగ్ అంటే ఏమిటి?
ప్యారిసన్ ప్రోగ్రామింగ్ ఎక్స్ట్రాషన్ సమయంలో డై-గ్యాప్ ఓపెనింగ్ను మారుస్తుంది కాబట్టి పారిసన్లోని వివిధ విభాగాలు వేర్వేరు మొత్తంలో మెటీరియల్ను స్వీకరిస్తాయి.
పారిసన్ ప్రోగ్రామింగ్ ప్రతి సన్నని గోడ సమస్యను పరిష్కరించగలదా?
లేదు. ఇది డై మిస్లైన్మెంట్, అస్థిర ఎక్స్ట్రాషన్, దెబ్బతిన్న సాధనం, పేలవమైన శీతలీకరణ, తప్పు అచ్చు రూపకల్పన లేదా తప్పుగా పనిచేసే యాక్యుయేటర్ను విశ్వసనీయంగా సరిచేయదు.
నేను ముందుగా వ్యక్తిగత పాయింట్లు లేదా మొత్తం బరువును మార్చాలా?
పూర్తి భాగం స్థిరంగా తేలికగా లేదా భారీగా ఉన్నప్పుడు మాత్రమే మొత్తం బరువును ఉపయోగించండి. కొలతలు నిర్దిష్ట ప్రాంతంలో పునరావృతమయ్యే సమస్యను చూపినప్పుడు స్థానిక పాయింట్ మార్పులను ఉపయోగించండి.
ప్రొఫైల్ భాగం ఎందుకు కదులుతుంది?
సాధారణ కారణాలలో ఎక్స్ట్రాషన్ రేట్, ప్యారిసన్ పొడవు, అక్యుమ్యులేటర్ షాట్ స్థిరత్వం, మెటీరియల్ ఉష్ణోగ్రత, ప్రారంభ ఆలస్యం లేదా సెన్సార్ క్రమాంకనంలో మార్పులు ఉంటాయి.
యంత్రానికి ఎన్ని ప్రొఫైల్ పాయింట్లు అవసరం?
అవసరమైన సంఖ్య పార్ట్ జ్యామితి మరియు కంట్రోలర్ కాన్ఫిగరేషన్పై ఆధారపడి ఉంటుంది. అస్థిర ప్రక్రియకు మరిన్ని పాయింట్లు భర్తీ చేయవు.