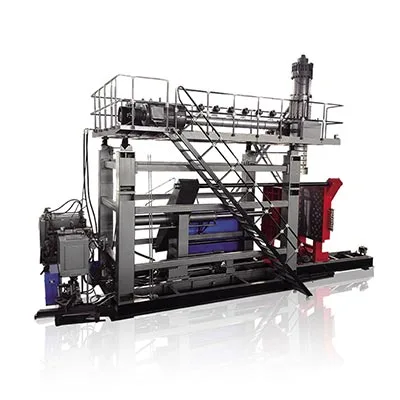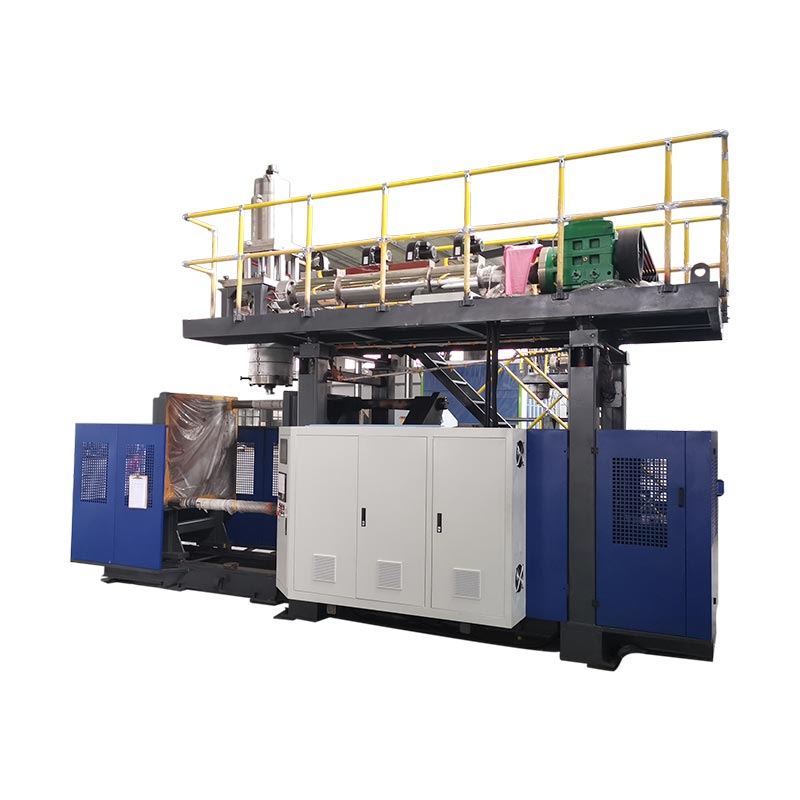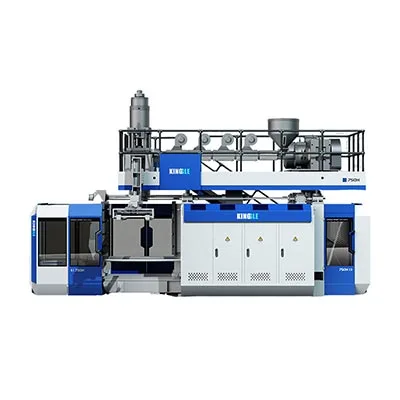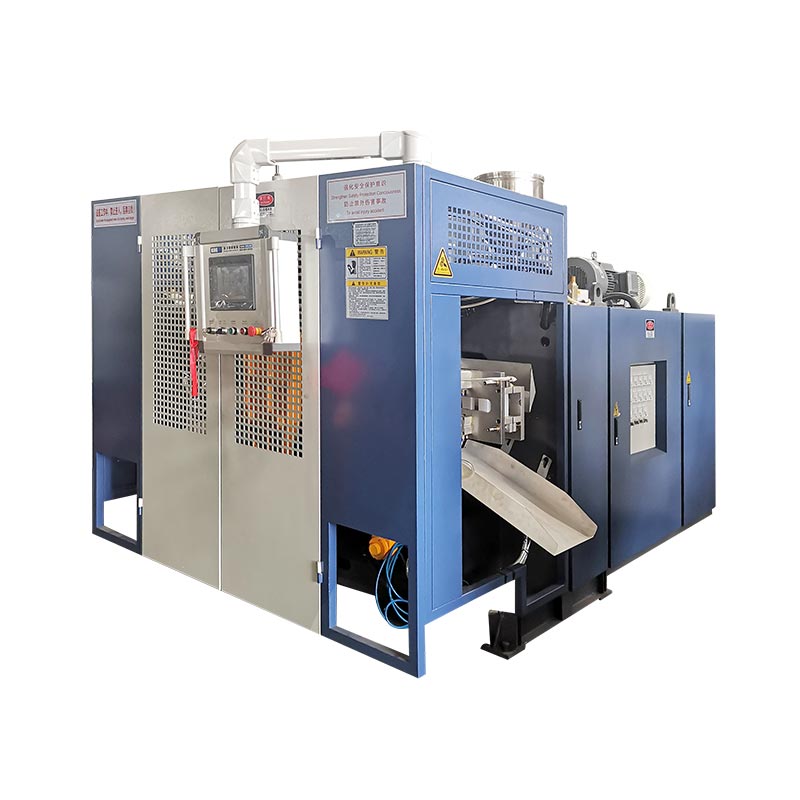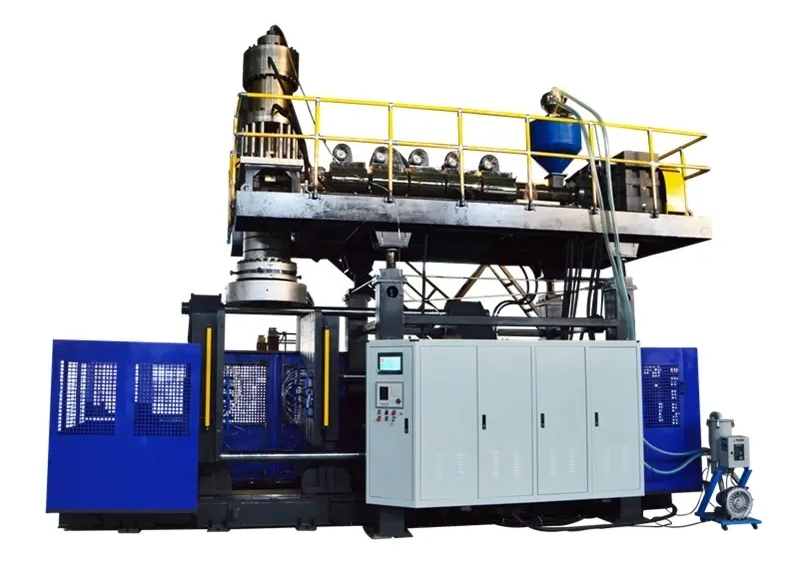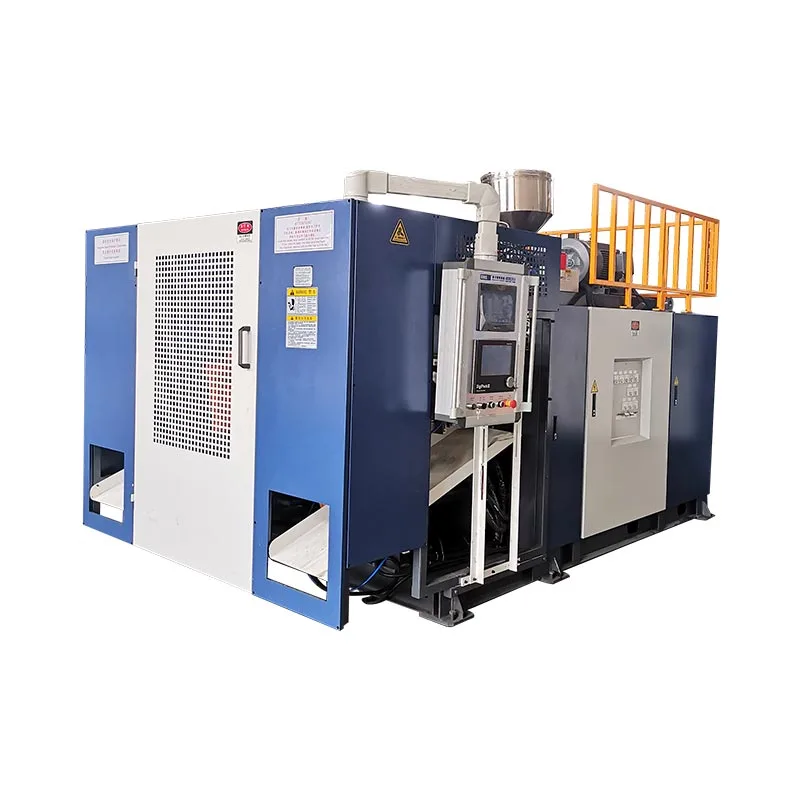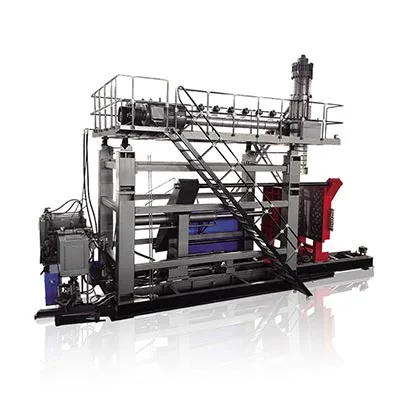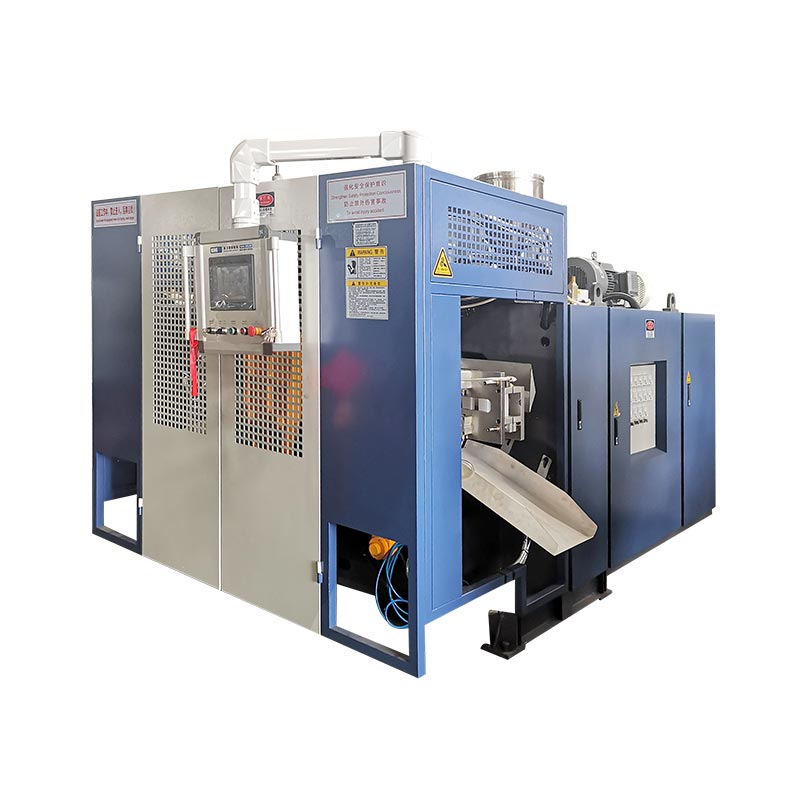
బ్లో మోల్డింగ్ మెషిన్ యొక్క ప్రధాన భాగాలు ఫీడింగ్ మరియు ఎక్స్ట్రాషన్ సిస్టమ్, డై హెడ్, అచ్చు మరియు బిగింపు, బ్లోయింగ్ సిస్టమ్, కూలింగ్ సర్క్యూట్లు, డ్రైవ్లు మరియు నియంత్రణలు మరియు పార్ట్-రిమూవల్ పరికరాలు. వారి అమరిక అచ్చు ప్రక్రియ మరియు యంత్ర ఆకృతీకరణపై ఆధారపడి ఉంటుంది. ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ కోసం, రీప్లేస్మెంట్ను పరిగణించే ముందు ప్రతి భాగాన్ని దాని ఫంక్షన్ మరియు అసెంబ్లీ ద్వారా గుర్తించండి.
ఒక భాగాన్ని గుర్తించడానికి, దాని అసెంబ్లీని గుర్తించండి, దాని పనితీరును నిర్ధారించండి మరియు సంబంధిత సాంకేతిక సమాచారాన్ని సేకరించండి. ఒకే మెషీన్లో రెండు రీప్లేస్మెంట్ పార్ట్లు పనిచేస్తాయో లేదో ఫోటోగ్రాఫ్ లేదా సుపరిచితమైన పేరు అరుదుగా నిర్ధారిస్తుంది.
నాలుగు వ్యత్యాసాలు ఖరీదైన మిక్స్-అప్లను నిరోధిస్తాయి
- డై హెడ్ ప్లాస్టిక్ ట్యూబ్ను ఏర్పరుస్తుంది; బ్లో అచ్చు కంటైనర్ యొక్క బాహ్య భాగాన్ని ఏర్పరుస్తుంది.
- డై పిన్ లేదా మాండ్రెల్ కరిగే మార్గాన్ని ఆకృతి చేస్తుంది. బ్లో పిన్ గాలిని అందిస్తుంది మరియు మెడకు సంబంధించిన విధులను నిర్వర్తించవచ్చు.
- కంట్రోలర్ కమాండ్, యాక్యుయేటర్ పొజిషన్ మరియు కొలిచిన బాటిల్ వాల్ వివిధ సాక్ష్యం.
- కాంపోనెంట్ పేరును సరిపోల్చడం అనేది రీప్లేస్మెంట్-పార్ట్ ఐడెంటిఫికేషన్ యొక్క ప్రారంభం మాత్రమే.
దాని భాగాలకు పేరు పెట్టే ముందు యంత్ర రకాన్ని గుర్తించండి
యంత్రం యొక్క గుర్తింపు మరియు సాంకేతిక పత్రాల నుండి ప్రక్రియను నిర్ధారించండి. ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్, ఇంజెక్షన్ బ్లో మోల్డింగ్ మరియు స్ట్రెచ్ బ్లో మోల్డింగ్లు వేర్వేరు టూలింగ్ ఏర్పాట్ల ద్వారా బోలు ఉత్పత్తులను తయారు చేస్తాయి. ఈ మూడింటిని కలిపి ఉండే కాంపోనెంట్ లిస్ట్ ఇన్స్టాల్ చేసిన మెషీన్ ఉపయోగించని హార్డ్వేర్ కోసం కొనుగోలుదారుని పంపగలదు.
ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ లేదా EBMలో, ఒక ఎక్స్ట్రూడర్ డై హెడ్కు కరిగిన పాలిమర్ను సరఫరా చేస్తుంది. తల పారిసన్ అని పిలువబడే బోలు ట్యూబ్ను ఏర్పరుస్తుంది, దానిని అచ్చు సంగ్రహిస్తుంది మరియు పెంచుతుంది. కింగ్గల్ యొక్కబ్లో మోల్డింగ్ మెషిన్ గైడ్ప్రక్రియ వర్గాలను వివరిస్తుంది మరియు ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ను దాని పరికరాల ఫోకస్గా గుర్తిస్తుంది.
బదులుగా ఒక ఇంజెక్షన్ బ్లో మోల్డింగ్ మెషిన్ బ్లోయింగ్ స్టేజ్కి బదిలీ చేయడానికి ముందు కోర్ రాడ్ చుట్టూ ఒక పూర్వ రూపాన్ని ఏర్పరుస్తుంది. PET స్ట్రెచ్-బ్లో సిస్టమ్ ప్రీఫార్మ్ మరియు స్ట్రెచింగ్ ఆపరేషన్ను ఉపయోగిస్తుంది. సాధనాలను గుర్తించేటప్పుడు ఆ వ్యత్యాసాలు ముఖ్యమైనవి: IBM కోర్-రాడ్ అసెంబ్లీ మరియు PET స్ట్రెచ్ రాడ్ సాధారణ EBM విడిభాగాల జాబితాలో కనిపించకూడదు.
అసెంబ్లీలు, భాగాలు మరియు ప్రాసెస్ మెటీరియల్ని వేరుగా ఉంచండి
"బ్లో మోల్డింగ్ పార్ట్స్" అనే పదానికి యంత్ర భాగాలు లేదా ప్రక్రియ ద్వారా తయారు చేయబడిన ప్లాస్టిక్ ఉత్పత్తులు అని అర్ధం. ఏ అర్థం వర్తిస్తుందో తెలియజేయండి. పారిసన్ అనేది ప్లాస్టిక్ ప్రాసెస్ చేయబడుతోంది, మార్చగల యంత్ర భాగం కాదు. కుహరం అనేది అచ్చు యొక్క లక్షణం. డై హెడ్ అనేది వారి స్వంత గుర్తింపులతో అనేక భాగాలను కలిగి ఉండే అసెంబ్లీ.
సహాయాన్ని అభ్యర్థించేటప్పుడు అసెంబ్లీ సోపానక్రమాన్ని ఉపయోగించండి: యంత్రం, సిస్టమ్, అసెంబ్లీ, ఆపై వ్యక్తిగత భాగం. ఉదాహరణకు, "హెడ్ పిన్" కంటే "ఎక్స్ట్రషన్ హెడ్, టూలింగ్ అసెంబ్లీ, మాండ్రెల్" మరింత ఉపయోగకరంగా ఉంటుంది. డ్రాయింగ్ రిఫరెన్స్ లేదా ఒరిజినల్ పార్ట్ నంబర్ అందుబాటులో ఉన్నప్పుడల్లా జోడించండి. ఇది స్థానిక మారుపేరుపై ఆధారపడకుండా సరఫరాదారుకు ప్రారంభ స్థానం ఇస్తుంది.
| కాంపోనెంట్ గ్రూప్ | ఫంక్షన్ | ఉపయోగకరమైన గుర్తింపు సాక్ష్యం |
|---|---|---|
| దాణా మరియు వెలికితీత | రెసిన్ను సరఫరా చేయండి, తెలియజేయండి, కరిగించి కలపండి | ఎక్స్ట్రూడర్ డ్రాయింగ్, స్క్రూ/బారెల్ స్పెసిఫికేషన్, మోటారు ప్లేట్ |
| డై హెడ్ మరియు ప్యారిసన్ టూలింగ్ | కరుగు పంపిణీ మరియు ట్యూబ్ ఏర్పాటు | హెడ్ మోడల్, టూలింగ్ డ్రాయింగ్, అసెంబ్లీ రివిజన్ |
| పారిసన్ నియంత్రణ | టూలింగ్ ఓపెనింగ్కి కమాండ్ మారుతుంది | కంట్రోలర్ వెర్షన్, యాక్యుయేటర్ మరియు ఫీడ్బ్యాక్ గుర్తింపు |
| అచ్చు మరియు బిగింపు | పారిసన్ను క్యాప్చర్ చేయండి, సాధనాన్ని పట్టుకోండి మరియు బాహ్య ఆకృతిని నిర్వచించండి | అచ్చు ID, ఇంటర్ఫేస్ డ్రాయింగ్, బిగింపు అసెంబ్లీ సూచన |
| ఊదడం మరియు చల్లబరుస్తుంది | పారిసన్ను పెంచి, వేడిని తొలగించండి | బ్లో-టూల్ డ్రాయింగ్, ఎయిర్ సర్క్యూట్ మరియు కూలింగ్-సర్క్యూట్ మ్యాప్ |
| డ్రైవ్ మరియు నియంత్రించండి | పవర్, సీక్వెన్స్ మరియు మానిటర్ విధులు | స్కీమాటిక్స్, డివైస్ ప్లేట్లు, సాఫ్ట్వేర్ మరియు పారామీటర్ వెర్షన్లు |
| టేక్ అవుట్ మరియు ఫినిషింగ్ | తీసివేసి, చేర్చబడిన చోట ఉత్పత్తిని పూర్తి చేయండి | గ్రిప్పర్/ఫిక్చర్ డ్రాయింగ్ మరియు ఆమోదించబడిన లైన్ కాన్ఫిగరేషన్ |
రెసిన్ను తినిపించండి మరియు కరిగించండి: తొట్టి, స్క్రూ, బారెల్ మరియు డ్రైవ్
స్క్రూకు ముందు ఫీడ్ మార్గం ప్రారంభమవుతుంది
తొట్టి ఎక్స్ట్రూడర్ ఫీడ్ విభాగానికి మెటీరియల్ని సరఫరా చేస్తుంది. ప్రాజెక్ట్లో లోడర్లు, బ్లెండర్లు, డోసింగ్ పరికరాలు లేదా రీగ్రైండ్ రిటర్న్ కూడా ఉండవచ్చు. వాటిని ప్రత్యేక ఇంటర్ఫేస్లతో గుర్తించదగిన పరికరాలుగా పరిగణించండి. ఒక తొట్టి యొక్క ఉనికి ఆటోమేటిక్ కన్వేయింగ్, ఎండబెట్టడం లేదా కలపడం యంత్ర సరఫరాలో చేర్చబడిందని నిరూపించదు.
అవుట్పుట్ సక్రమంగా లేనప్పుడు, స్క్రూను నిందించే ముందు రెసిన్ గ్రేడ్, లాట్, బ్లెండ్ మరియు ఫీడింగ్ ప్రవర్తనను రికార్డ్ చేయండి. మెటీరియల్ డెలివరీలో పరిమితి లేదా అంతరాయం తలకు చేరే వాటిని ప్రభావితం చేయవచ్చు. నిర్వహణ బృందానికి వాస్తవ పరుగుతో ముడిపడి ఉన్న పరిశీలనలు అవసరం, పెద్ద ఎక్స్ట్రూడర్ కోసం అభ్యర్థన మాత్రమే కాదు.
స్క్రూ, బారెల్ మరియు ఉష్ణోగ్రత వ్యవస్థ వేర్వేరు పనులను చేస్తాయి
తిరిగే స్క్రూ బారెల్ లోపల రెసిన్ను తెలియజేస్తుంది మరియు పని చేస్తుంది. తాపన మండలాలు ఉష్ణోగ్రత నియంత్రణలో వేడిని జోడిస్తాయి, అయితే ప్రక్రియ యాంత్రిక పని ద్వారా వేడిని కూడా అభివృద్ధి చేస్తుంది. ఉష్ణోగ్రత సెన్సార్లు వాటి ఇన్స్టాల్ చేసిన స్థానాల్లో అభిప్రాయాన్ని అందిస్తాయి. ప్రదర్శించబడే బారెల్-జోన్ ఉష్ణోగ్రత కాబట్టి ప్రవహించే కరుగు యొక్క ప్రతి భాగం యొక్క ప్రత్యక్ష కొలత కాదు.
హీటర్ మరియు సెన్సార్ గుర్తింపులను వేరుగా ఉంచండి. తక్కువ-ఉష్ణోగ్రత అలారం పవర్ సర్క్యూట్, హీటర్, ఫీడ్బ్యాక్ పరికరం, వైరింగ్ లేదా కంట్రోల్ సెటప్ను కలిగి ఉంటుంది. లోపాన్ని నిర్ధారించకుండా హీటర్ను మార్చడం వల్ల అసలు సమస్య పరిష్కారం కాకుండా పోతుంది. సార్వత్రిక నిరోధకత లేదా ఉష్ణోగ్రత పరిమితి కంటే వాస్తవ వైరింగ్ రేఖాచిత్రం మరియు అర్హత కలిగిన విద్యుత్ నిర్ధారణను ఉపయోగించండి.
డ్రైవ్ పవర్ రేటింగ్ కంటే ఎక్కువగా సరిపోలాలి
మోటారు, గేర్బాక్స్ మరియు కప్లింగ్ స్క్రూకు కదలికను ప్రసారం చేస్తాయి. వారి యాంత్రిక కనెక్షన్లు మరియు ఆపరేటింగ్ అవసరాలు ఇన్స్టాల్ చేయబడిన అసెంబ్లీకి చెందినవి. అదే రేట్ పవర్ ఉన్న మోటారు స్వయంచాలకంగా తగిన ప్రత్యామ్నాయం కాదు మరియు అదే నామమాత్రపు వ్యాసం కలిగిన స్క్రూ వేర్వేరు జ్యామితి లేదా కనెక్షన్ వివరాలను కలిగి ఉండవచ్చు.
స్క్రూ లేదా బారెల్ విచారణ కోసం, అసలు డ్రాయింగ్, మెషిన్ సీరియల్ నంబర్ మరియు మెటీరియల్ అప్లికేషన్ను అందించండి. డ్రైవ్ విచారణ కోసం, పూర్తి మోటార్ మరియు గేర్బాక్స్ ప్లేట్లతో పాటు సంబంధిత అసెంబ్లీ సూచనను చేర్చండి. సురక్షిత స్థానం నుండి తీసిన ఫోటోగ్రాఫ్లలో అసలు ధోరణి మరియు కనెక్షన్ సమాచారాన్ని భద్రపరచండి. ఈ రికార్డులు విఫలమైన అంశాన్ని దాని చుట్టూ ఉన్న పెద్ద అసెంబ్లీ నుండి వేరు చేయడంలో సహాయపడతాయి.
పారిసన్ను రూపొందించండి: డై హెడ్, డై టూలింగ్ మరియు గోడ మందం నియంత్రణ
డై హెడ్ ఎక్స్ట్రూడర్ నుండి కరిగిపోతుంది మరియు దానిని అవుట్లెట్ టూలింగ్ వైపు పంపిణీ చేస్తుంది. డై మరియు మాండ్రెల్, కొన్నిసార్లు డై పిన్ లేదా కోర్ టూలింగ్గా వర్ణించబడుతుంది, ట్యూబ్ను ఏర్పరిచే కంకణాకార మార్గాన్ని నిర్వచిస్తుంది. పదజాలం హెడ్ డిజైన్ను బట్టి మారుతుంది, కాబట్టి పేరు పెట్టబడిన భాగం ఎల్లప్పుడూ డ్రాయింగ్కి తిరిగి కనెక్ట్ చేయబడాలి.
బ్లో అచ్చు వేరే పనిని చేస్తుంది. ఇది హాట్ ప్యారిసన్ చుట్టూ మూసివేయబడుతుంది మరియు కుహరానికి వ్యతిరేకంగా గాలి ప్లాస్టిక్ను విస్తరిస్తుంది కాబట్టి కంటైనర్ యొక్క బాహ్య భాగాన్ని నిర్వచిస్తుంది. సమస్య ఎక్స్ట్రాషన్ హెడ్, అవుట్లెట్ టూలింగ్ లేదా బ్లో మోల్డ్కు సంబంధించినదా అని గుర్తించకుండా "కొత్త అచ్చు తల" ఆర్డర్ చేయడం నివారించదగిన అస్పష్టతను సృష్టిస్తుంది.
నిరంతర మరియు సంచిత తలలు వేర్వేరు పదార్థ మార్గాలను కలిగి ఉంటాయి
నిరంతర-ఎక్స్ట్రషన్ అమరిక నిరంతర కరిగే సరఫరా నుండి పారిసన్ను ఏర్పరుస్తుంది. ఒక అక్యుమ్యులేటర్ హెడ్ ఒక పరిమాణాన్ని కరిగించి, చక్రంలో విడుదల చేస్తుంది. అదనపు నిల్వ మరియు ఉత్సర్గ విధులు హెడ్ అసెంబ్లీ మరియు దాని నియంత్రణలను మారుస్తాయి. ద్రవం-శక్తి సర్క్యూట్లో శక్తిని నిల్వచేసే హైడ్రాలిక్ అక్యుమ్యులేటర్ నుండి మెల్ట్ అక్యుమ్యులేటర్ కూడా భిన్నంగా ఉంటుంది.
సీల్స్, టూలింగ్, హీటర్లు లేదా యాక్యుయేటర్లను పోల్చడానికి ముందు హెడ్ ఆర్కిటెక్చర్ను గుర్తించండి. అవుట్లెట్ వ్యాసాన్ని సరిపోల్చడం మాత్రమే పరిసర అసెంబ్లీ, కదలిక లేదా నియంత్రణ ఇంటర్ఫేస్ అనుకూలంగా ఉందని నిర్ధారించదు.
నియంత్రిక గోడ మందం నియంత్రణలో ఒక భాగం మాత్రమే
ప్యారిసన్-కంట్రోల్ సిస్టమ్ ప్రోగ్రామ్ చేయబడిన ప్రొఫైల్ను కంట్రోలర్, యాక్యుయేటర్ మరియు ఫీడ్బ్యాక్ అమరిక ద్వారా సాధన కదలికకు లింక్ చేస్తుంది. మూగ్ యొక్కబ్లో మోల్డింగ్ కాంపోనెంట్ ఓవర్వ్యూకంట్రోలర్లు, యాక్యుయేటర్లు మరియు సర్వో భాగాలను దాని పరిష్కారాల యొక్క ప్రత్యేక అంశాలుగా వివరిస్తుంది. ఈ భాగాల కుటుంబాలు నియంత్రణ మరియు చలన వ్యవస్థలో వేర్వేరు ఉద్యోగాలను కలిగి ఉంటాయి.
ప్రాక్టికల్ ఇంప్లికేషన్ చాలా సులభం: యాక్యుయేటర్, ఫీడ్బ్యాక్ మరియు మెషిన్ ఇంటర్ఫేస్తో సంబంధం లేకుండా రీప్లేస్మెంట్ స్క్రీన్ లేదా కంట్రోలర్ని ఎంపిక చేయడం సాధ్యం కాదు. మూగ్ యొక్క అవలోకనం భాగాలు కుటుంబాలను వివరిస్తుంది; నిర్దిష్ట కింగ్గల్ మెషీన్లో ఏ పరికరం ఇన్స్టాల్ చేయబడిందో అది గుర్తించదు.
టూలింగ్ స్థానం మరియు చివరి గోడ మందం కూడా వేరుగా ఉండాలి. సీసా గోడ ఇప్పటికీ మెటీరియల్ ప్రవర్తన, పార్ట్ జ్యామితి మరియు ప్రక్రియ పరిస్థితులపై ఆధారపడి ఉంటుంది. ప్రదర్శించబడిన ప్రొఫైల్ను గోడ-కొలత నివేదికగా పరిగణించడం కంటే అచ్చు భాగాన్ని ధృవీకరించండి. దిపారిసన్ ప్రోగ్రామింగ్ గైడ్కొలిచిన ఉత్పత్తి స్థానాలతో ప్రొఫైల్ మార్పులను కలుపుతుంది.
భాగాన్ని ఆకృతి చేయండి మరియు విడుదల చేయండి: అచ్చు, బిగింపు, బ్లో సిస్టమ్ మరియు టేక్-అవుట్
బ్లో అచ్చు మరియు బిగింపు యూనిట్ విడివిడిగా గుర్తించబడాలి. అచ్చు అనేది ఉత్పత్తి-నిర్దిష్ట సాధనం. బిగింపు అసెంబ్లీ ఆ సాధనానికి మద్దతునిస్తుంది మరియు కదిలిస్తుంది మరియు అవసరమైన దశల్లో దాన్ని మూసి ఉంచుతుంది. ప్లేటెన్లు, గైడ్లు, సిలిండర్లు మరియు ఏదైనా క్యారేజ్ మెకానిజం మెషిన్ కాన్ఫిగరేషన్కు చెందినవి, అచ్చు కొనుగోలుకు స్వయంచాలకంగా కాదు.
పునఃస్థాపన విచారణల కోసం, ఒక కుహరం ఫోటో ఉత్పత్తిని గుర్తించవచ్చు కానీ మౌంటు ఇంటర్ఫేస్ గురించి చాలా తక్కువగా బహిర్గతం చేస్తుంది. సాధనం ID మరియు సంబంధిత యంత్రం లేదా అచ్చు డ్రాయింగ్ను చేర్చండి. దిఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ అచ్చు డిజైన్ గైడ్కేవిటీ, పించ్-ఆఫ్, కూలింగ్, బ్లోయింగ్ ఇంటర్ఫేస్ మరియు రిమూవల్ మెథడ్ ఎందుకు కలిసి పని చేయాలో వివరిస్తుంది.
బ్లో పిన్ డై పిన్ కాదు
డై పిన్ లేదా మాండ్రెల్ మెల్ట్-ఫార్మింగ్ టూలింగ్కు చెందినది. బ్లో పిన్ అనేది గాలి డెలివరీకి చెందినది మరియు కొన్ని కాన్ఫిగరేషన్లలో, నెక్-ఫార్మింగ్ లేదా క్రమాంకనం అమరిక. షాప్ ఫ్లోర్లో రెండింటినీ "పిన్" అని పిలుస్తారు, కానీ అవి వేర్వేరు ఉద్యోగాలు మరియు విభిన్న ఇంటర్ఫేస్లను కలిగి ఉంటాయి.
కొన్ని ఉత్పత్తులు బాటమ్ బ్లోయింగ్తో సహా వేరే బ్లోయింగ్ అమరికను ఉపయోగిస్తాయి. బాటిల్ వాల్యూమ్ నుండి మాత్రమే బ్లో పిన్ను ఆర్డర్ చేయవద్దు. ఉత్పత్తి ముగింపు, సాధనం జ్యామితి, మౌంటు, కదలిక మరియు ఎయిర్ కనెక్షన్ తప్పనిసరిగా ఆమోదించబడిన డిజైన్తో సరిపోలాలి. పిన్ లేదా బ్లోయింగ్ అసెంబ్లీ యొక్క ఖచ్చితమైన విధులు ఆ డిజైన్పై ఆధారపడి ఉంటాయి.
పార్ట్ రిమూవల్ అచ్చు తెరవడానికి మించి విస్తరించింది
తొలగింపు వ్యవస్థ ఆమోదయోగ్యం కాని నష్టం లేదా జోక్యం లేకుండా ఏర్పడిన ఉత్పత్తిని తప్పనిసరిగా తీసుకోవాలి. ప్రాజెక్ట్పై ఆధారపడి, తొలగింపులో గ్రిప్పర్, రోబోట్, మరొక హ్యాండ్లింగ్ మెకానిజం లేదా నిర్వచించిన మాన్యువల్ ఆపరేషన్ ఉండవచ్చు. ఫ్లాష్ రిమూవల్, హ్యాండిల్ పంచింగ్, లీక్ టెస్టింగ్ మరియు కన్వేయింగ్ ప్రత్యేక పరికరాలు కావచ్చు.
ఒక భాగం తదుపరి యంత్రానికి తప్పుగా చేరినప్పుడు ఆ సరిహద్దు ముఖ్యమైనది. అచ్చు తెరిచిన తర్వాత మార్కింగ్ లేదా వైకల్యం సంభవించవచ్చు. ఇది మొదట ఎక్కడ కనిపిస్తుంది, ఏ స్టేషన్ లేదా కుహరం దీన్ని ఉత్పత్తి చేసింది మరియు నిర్వహించే ముందు అది ఉందా అని రికార్డ్ చేయండి. ట్రిమ్మింగ్ మరియు కన్వేయింగ్ తర్వాత మాత్రమే తనిఖీ చేయబడిన లోపం నుండి అచ్చు దుస్తులు నిర్ధారణ చేయవద్దు.
భర్తీ వేళ్లు, ఫిక్చర్లు లేదా సెన్సార్లను అభ్యర్థించడానికి ముందు ఆర్డర్ చేసిన టేక్-అవుట్ మరియు ఫినిషింగ్ స్కోప్ను నిర్ధారించండి. దిస్వయంచాలక యంత్రం మరియు పూర్తి-లైన్ గైడ్దిగువ సరఫరా నుండి యంత్ర విధులను వేరు చేస్తుంది. ఆటోమేషన్ అనేది వాస్తవ కాన్ఫిగరేషన్ ద్వారా గుర్తించబడాలి, "ఆటోమేటిక్" అనే పదం నుండి ఊహించబడదు.
చక్రానికి మద్దతు ఇవ్వండి: హైడ్రాలిక్స్, శీతలీకరణ, సెన్సార్లు మరియు నియంత్రణలు
పవర్ మరియు ఫ్లూయిడ్ సర్క్యూట్లు
ఒక హైడ్రాలిక్ యంత్రంలో, మోటార్ మరియు పంపు హైడ్రాలిక్ శక్తిని సరఫరా చేస్తాయి. కవాటాలు ప్రవాహాన్ని ప్రత్యక్షంగా లేదా నియంత్రిస్తాయి మరియు యాక్యుయేటర్లు కదలికను ఉత్పత్తి చేస్తాయి. సర్వో నడిచే ఆయిల్ పంప్ హైడ్రాలిక్ సిస్టమ్లో భాగం. దీన్ని ఎలక్ట్రిక్ మోటారు అని పిలవడం వల్ల మొత్తం యంత్రం పూర్తిగా ఎలక్ట్రిక్గా మారదు.
ఎయిర్ సిస్టమ్ పేర్కొన్న వాయు మరియు బ్లోయింగ్ ఫంక్షన్లకు మద్దతు ఇస్తుంది. రెగ్యులేటర్లు, కవాటాలు, ఫిల్టర్లు, గొట్టాలు మరియు బ్లోయింగ్ టూల్ వేర్వేరు పాత్రలను కలిగి ఉంటాయి. సరిగ్గా కనిపించే కనెక్షన్ ఇప్పటికీ దాని సర్క్యూట్ అవసరాలకు సరిపోలాలి. శరీర పరిమాణం లేదా పోర్ట్ రూపమే కాకుండా స్కీమాటిక్ మరియు పూర్తి పరికర కోడ్ నుండి హైడ్రాలిక్ మరియు న్యూమాటిక్ భాగాలను గుర్తించండి.
శీతలీకరణ అనేక ప్రత్యేక లోడ్లను కలిగి ఉంటుంది
అచ్చుకు వేడి తొలగింపు అవసరం, మరియు యంత్రం హైడ్రాలిక్ ఆయిల్ లేదా ఇతర పేర్కొన్న సర్క్యూట్ల వంటి అదనపు శీతలీకరణ లోడ్లను కలిగి ఉండవచ్చు. చిల్లర్, టవర్ లేదా ప్లాంట్ వాటర్ సిస్టమ్ మెషిన్ సరఫరా వెలుపల కూర్చోవచ్చు. తప్పిపోయిన ప్లాంట్ పరికరాలను తప్పిపోయిన మెషిన్ కాంపోనెంట్గా పరిగణించే ముందు బాధ్యత సరిహద్దును మ్యాప్ చేయండి.
ప్రధాన నీటి సరఫరా వద్ద ఒక సాధారణ పఠనం ప్రతి అచ్చు శాఖకు తగిన ప్రసరణ ఉందని నిరూపించదు. ఒకే లైన్-వైడ్ ఊహ కంటే సర్క్యూట్ గుర్తింపు మరియు వాస్తవ ఆపరేటింగ్ పరిశీలనలు మరింత ఉపయోగకరంగా ఉంటాయి. దియుటిలిటీ అవసరాల గైడ్యంత్రం, అచ్చు మరియు సహాయక డిమాండ్లను ఎలా విభిన్నంగా ఉంచాలో వివరిస్తుంది.
HMI, PLC మరియు ఫీడ్బ్యాక్ పరికరాలు పరస్పరం మార్చుకోలేవు
HMI అనేది ఆపరేటర్ ఇంటర్ఫేస్. PLC యంత్రం యొక్క నియంత్రణ తర్కాన్ని అమలు చేస్తుంది, అయితే ఫీల్డ్ పరికరాలు సంకేతాలను అందిస్తాయి మరియు ఆదేశాలను అమలు చేస్తాయి. HMIలోని సందేశం నివేదించబడిన స్థితిని గుర్తిస్తుంది; స్క్రీన్ తప్పుగా ఉందని లేదా ప్రదర్శించబడిన పరికరం విఫలమైందని అది స్వయంగా నిర్ధారించదు.
ఏదైనా క్లియర్ చేయడానికి లేదా మార్చడానికి ముందు అలారం, సైకిల్ స్టెప్ మరియు సంబంధిత పరిశీలనలను భద్రపరచండి. ఉపయోగించండిHMI సెట్టింగ్లు మరియు అలారాలు గైడ్ఆ రికార్డును నిర్వహించడానికి. కంట్రోలర్, డ్రైవ్ లేదా ఫీడ్బ్యాక్ రీప్లేస్మెంట్లకు సరైన ప్రోగ్రామ్, పారామీటర్లు మరియు క్రమాంకనం కూడా అవసరం కావచ్చు.
భద్రత-సంబంధిత పరికరాలకు వాటి పేర్కొన్న భర్తీ మరియు ధ్రువీకరణ ప్రక్రియ అవసరం. యునైటెడ్ స్టేట్స్ లో,OSHA యొక్క ప్రమాదకర-శక్తి మార్గదర్శకత్వంఊహించని శక్తి లేదా నిల్వ శక్తి నుండి సర్వీసింగ్ రిస్క్లను పరిష్కరిస్తుంది. అధీకృత సిబ్బంది ద్వారా సైట్ యొక్క యంత్ర-నిర్దిష్ట విధానాన్ని అనుసరించండి. HMI స్టాప్ లేదా జెనరిక్ పార్ట్స్ గైడ్ సురక్షిత యాక్సెస్ను ఏర్పాటు చేయదు.
కింగ్గల్ కంటిన్యూస్ మరియు అక్యుమ్యులేటర్ మెషీన్లలో భాగాలు ఎలా విభిన్నంగా ఉన్నాయో చూడండి
వాస్తవ ప్లాట్ఫారమ్ ఉదాహరణలు కాంపోనెంట్ మ్యాప్ను మరింత ఉపయోగకరంగా చేస్తాయి. కింగ్గల్ యొక్కKGB5L ఉత్పత్తి పేజీఅనువాద అచ్చు-మార్పిడి విధానంతో ఒకే-స్టేషన్ నిరంతర యంత్రాన్ని వివరిస్తుంది. దీని పట్టిక 60 mm స్క్రూను జాబితా చేస్తుంది మరియు ఫీచర్ వివరణలో Mitsubishi PLC పేరు పెట్టబడింది.

దిKGB100B 120L పేజీబదులుగా అక్యుమ్యులేటర్-హెడ్ ప్లాట్ఫారమ్ను వివరిస్తుంది. ఇది 100 mm స్క్రూను జాబితా చేస్తుంది మరియు హైడ్రాలిక్ సర్వో ఆపరేషన్, డైరెక్ట్-ప్రెజర్ మోల్డ్ లాకింగ్ మరియు వాల్-థిక్నెస్ కంట్రోల్ను వివరిస్తుంది. దీని నిల్వ మరియు ఉత్సర్గ అమరిక భాగం చర్చకు భిన్నమైన నిర్మాణాన్ని ఇస్తుంది.

| అంశం | KGB5L | KGB100B | తేడా ఏమి మారుతుంది |
|---|---|---|---|
| ఆర్కిటెక్చర్ ప్రచురించబడింది | సింగిల్-స్టేషన్ నిరంతర వెలికితీత | అక్యుమ్యులేటర్-హెడ్ ఎక్స్ట్రాషన్ | హెడ్ అసెంబ్లీ మరియు సైకిల్ సంబంధాలు |
| ప్రచురించబడిన స్క్రూ వ్యాసం | 60 మి.మీ | 100 మి.మీ | వివిధ ఎక్స్ట్రూడర్ సూచనలు; వ్యాసం పూర్తి భాగం వివరణ కాదు |
| ప్రచురించబడిన అచ్చు అమరిక | అనువాద అచ్చు మారడం | పేజీలో వివరించిన స్థిర ప్రారంభ/ముగింపు అమరిక | సరైన బిగింపు మరియు కదలిక అసెంబ్లీని గుర్తించండి |
| భర్తీ గుర్తింపు | ఈ యంత్రం యొక్క అంతర్నిర్మిత డాక్యుమెంటేషన్ని ఉపయోగించండి | ఈ యంత్రం యొక్క అంతర్నిర్మిత డాక్యుమెంటేషన్ని ఉపయోగించండి | భాగస్వామ్య కాంపోనెంట్ పేరు నుండి పరస్పర మార్పిడి ఏదీ అనుసరించబడదు |
మూలాధారాలు: రెండు లింక్డ్ కింగ్గల్ ఉత్పత్తి పేజీలు. కాన్ఫిగరేషన్ వివరణలు మరియు స్క్రూ వ్యాసాలు కేటలాగ్ సమాచారం, కస్టమర్ ఇన్స్టాల్ చేసిన మెషీన్ నుండి కొలతలు కాదు.
"కింగిల్ స్క్రూ," "హైడ్రాలిక్ వాల్వ్" లేదా "వాల్ కంట్రోలర్" ఎందుకు చాలా విస్తృతమైన ఆర్డర్ వివరణను ఈ ఉదాహరణలు చూపుతాయి. ఒక యంత్ర కుటుంబంలో కూడా, క్రమ సంఖ్య, ఆమోదించబడిన మార్పులు మరియు ప్రస్తుత అసెంబ్లీ రివిజన్ విషయం. ఉత్పత్తి-పేజీ డేటా ప్లాట్ఫారమ్ను గుర్తించగలదు, కానీ ఇది మెటీరియల్ల బిల్ట్ బిల్ట్ను భర్తీ చేయదు.
కొనుగోలు కోసం, మూడు రికార్డులను వేరు చేయండి: కేటలాగ్ ఏమి వివరిస్తుంది, ఆర్డర్ ఏమి చేర్చబడింది మరియు ఇప్పుడు ఇన్స్టాల్ చేయబడింది. తర్వాత చేసిన మార్పు డ్రైవ్, సెన్సార్ లేదా టూల్ని మార్చి ఉండవచ్చు. పునఃస్థాపనను ఎంచుకోవడానికి ముందు ఆ రికార్డ్లను సరిచేయండి, ప్రత్యేకించి పాత భాగం అసలు డ్రాయింగ్తో సరిపోలనప్పుడు.
సేవా విచారణ సమయంలో, అవలోకనం ఫోటోగ్రాఫ్పై ప్రభావితమైన సబ్సిస్టమ్ను గుర్తించండి మరియు చదవగలిగే కాంపోనెంట్ లేబుల్ను విడిగా అటాచ్ చేయండి. రెండు చిత్రాలను మెషిన్ క్రమ సంఖ్యకు లింక్ చేయండి. ఇన్స్టాలేషన్ సందర్భం లేని క్లోజ్-అప్ అంశం ఎక్స్ట్రూషన్ డ్రైవ్, హైడ్రాలిక్ ప్యాకేజీ లేదా సహాయకానికి చెందినదా అని దాచవచ్చు.
ఆర్డర్ చేయడానికి ముందు సరైన భర్తీని గుర్తించండి
గమనించిన సమస్య మరియు పార్ట్ ఐడెంటిటీతో ప్రారంభించండి, ఒక భాగం విఫలమైందని నిర్ధారణ కాదు. అసమాన గోడలు, నెమ్మదిగా కదలిక లేదా ఉష్ణోగ్రత అలారం అనేక కారణాలను కలిగి ఉంటాయి. షరతులను రికార్డ్ చేయండి మరియు భర్తీని కొనుగోలు చేయడానికి ముందు ఆమోదించబడిన రోగనిర్ధారణ ప్రక్రియ ద్వారా లోపాన్ని నిర్ధారించండి.
దిబ్లో మోల్డింగ్ లోపాలు గైడ్ఉత్పత్తి లక్షణాలను నిర్వహించడానికి ఉపయోగపడుతుంది. సేవా విరామాల కోసం, ఉపయోగించండినివారణ నిర్వహణ చెక్లిస్ట్వ్యవస్థాపించిన యంత్రం యొక్క మాన్యువల్తో పాటు. ఒక కాంపోనెంట్ ఓవర్వ్యూ ప్రతి రెసిన్, డ్యూటీ సైకిల్ మరియు ఆపరేటింగ్ ఎన్విరాన్మెంట్ కోసం ఒక రీప్లేస్మెంట్ వయస్సును సూచించకూడదు.
| రికార్డ్ చేయండి | చేర్చండి | అది ఎందుకు ముఖ్యం |
|---|---|---|
| యంత్ర గుర్తింపు | మోడల్, క్రమ సంఖ్య మరియు గుర్తించే ప్లేట్ ఫోటో | బిల్డ్ మరియు దాని డాక్యుమెంటేషన్ను గుర్తిస్తుంది |
| అసెంబ్లీ గుర్తింపు | సిస్టమ్, అసెంబ్లీ డ్రాయింగ్, అసలు భాగం సంఖ్య మరియు పునర్విమర్శ | సారూప్య అంశాల నుండి ఒక భాగాన్ని వేరు చేస్తుంది |
| పరికర సమాచారం | తయారీదారు కోడ్ మరియు చదవగలిగే రేటింగ్లను పూర్తి చేయండి | పాక్షిక కోడ్ కాన్ఫిగరేషన్ వ్యత్యాసాన్ని వదిలివేయవచ్చు |
| కనెక్షన్లు | సంబంధిత మౌంటు, షాఫ్ట్, ఫ్లూయిడ్, ఎలక్ట్రికల్ లేదా సిగ్నల్ ఇంటర్ఫేస్లు | దృశ్య సారూప్యత కంటే ఎక్కువగా నిర్ధారిస్తుంది |
| చరిత్రను మార్చండి | ఆమోదించబడిన భర్తీలు, మార్పులు మరియు సాఫ్ట్వేర్ మార్పులు | ప్రస్తుత యంత్రంతో అసలు డ్రాయింగ్ను పునరుద్దరిస్తుంది |
| తప్పు సాక్ష్యం | అలారం, సైకిల్ స్టెప్, కొలతలు, గుర్తించబడిన నమూనాలు మరియు సురక్షితమైన ఛాయాచిత్రాలు | విఫలమైన అంశం నుండి నివేదించబడిన లక్షణాన్ని వేరు చేయడంలో సహాయపడుతుంది |
చిన్న, నియంత్రిత గుర్తింపు క్రమాన్ని ఉపయోగించండి
- యంత్రం యొక్క డ్రాయింగ్ లేదా భాగాల జాబితాలో అంశాన్ని గుర్తించండి మరియు దాని అసెంబ్లీ సూచనను రికార్డ్ చేయండి.
- సురక్షితమైన, అనుమతించబడిన స్థానం నుండి పూర్తి లేబుల్ మరియు పరిసర ఇన్స్టాలేషన్ను క్యాప్చర్ చేయండి.
- సంబంధిత మెకానికల్, ఎలక్ట్రికల్ మరియు ఫ్లూయిడ్ ఇంటర్ఫేస్లను సరఫరాదారు స్పెసిఫికేషన్తో సరిపోల్చండి.
- డాక్యుమెంట్ ప్రత్యామ్నాయాలు లేదా పునర్విమర్శలు మరియు సంస్థాపనకు ముందు అవసరమైన సాంకేతిక ఆమోదాన్ని పొందండి.
- అధీకృత భర్తీ తర్వాత, ఉత్పత్తిని విడుదల చేయడానికి ముందు అవసరమైన సెటప్, ఫీడ్బ్యాక్, భద్రతా విధులు మరియు ఉత్పత్తి ఫలితాన్ని ధృవీకరించండి.
వేర్వేరు కాంపోనెంట్ క్లాస్లకు వేర్వేరు ఆధారాలు అవసరం. హీటర్కు దాని పేర్కొన్న విద్యుత్ మరియు ఇన్స్టాలేషన్ వివరాలు అవసరం. వాల్వ్కు సరైన సర్క్యూట్ ఫంక్షన్ మరియు పరికర కాన్ఫిగరేషన్ అవసరం. యాంత్రిక సాధనానికి దాని డ్రాయింగ్ మరియు ఇంటర్ఫేస్లు అవసరం. నియంత్రణ భర్తీకి సంస్కరణ మరియు పరామితి తనిఖీలు అవసరం. ఛాయాచిత్రం ఈ రికార్డులకు మద్దతు ఇవ్వగలదు కానీ దాచిన ప్రతి అవసరాన్ని ఏర్పాటు చేయదు.
ఖచ్చితమైన సరఫరా వస్తువు మరియు ఏదైనా ఆమోదించబడిన ప్రత్యామ్నాయం యొక్క వ్రాతపూర్వక నిర్ధారణను అభ్యర్థించండి. సర్వీస్ రికార్డ్లో పాత మరియు కొత్త గుర్తింపులను భద్రపరచండి. "బ్లో మోల్డింగ్ మెషినరీకి ఒక విడి భాగం" అని మాత్రమే చెప్పే కొనుగోలు వివరణ కంటే ఆ రికార్డ్ తదుపరి వైఫల్యంలో మరింత ఉపయోగకరంగా ఉంటుంది.
చదవలేని లేబుల్కు మరిన్ని ఆధారాలు కావాలి, ఊహించిన పార్ట్ నంబర్ కాదు. గుర్తింపును పరిష్కరించడానికి డ్రాయింగ్ స్థానం, ఇన్స్టాలేషన్ ఫోటోగ్రాఫ్లు మరియు మెషిన్ రికార్డ్ను ఉపయోగించండి. సమీపంలోని యంత్రం నుండి కోడ్ను కాపీ చేయవద్దు ఎందుకంటే దాని భాగం సారూప్యంగా కనిపిస్తుంది.
బ్లో మోల్డింగ్ మెషిన్ భాగాల గురించి తరచుగా అడిగే ప్రశ్నలు
బ్లో మోల్డింగ్ మెషిన్ యొక్క ప్రధాన భాగాలు ఏమిటి?
ఎక్స్ట్రాషన్ మెషీన్ కోసం, ప్రధాన సమూహాలు ఫీడింగ్ మరియు ఎక్స్ట్రాషన్, డై హెడ్ మరియు టూలింగ్, ప్యారిసన్ కంట్రోల్, అచ్చు మరియు బిగింపు, బ్లోయింగ్, కూలింగ్, డ్రైవ్లు మరియు నియంత్రణలు మరియు ఉత్పత్తిని తీసివేయడం. ఖచ్చితమైన అమరిక ప్లాట్ఫారమ్ మరియు ప్రాజెక్ట్పై ఆధారపడి ఉంటుంది. ముందుగా ప్రక్రియను గుర్తించండి, ఆపై ప్రామాణిక పరికరాలు, ఎంచుకున్న ఎంపికలు మరియు ప్రత్యేక సహాయకాలను వేరు చేయడానికి దాని అసెంబ్లీ పత్రాలను ఉపయోగించండి.
డై హెడ్ మరియు బ్లో అచ్చు మధ్య తేడా ఏమిటి?
డై హెడ్ కరిగిన పాలిమర్ను నిర్వహిస్తుంది మరియు దాని అవుట్లెట్ టూలింగ్ ద్వారా ప్యారిసన్ను ఏర్పరుస్తుంది. బ్లో అచ్చు ఆ పారిసన్ చుట్టూ మూసుకుపోతుంది మరియు ద్రవ్యోల్బణం సమయంలో ఉత్పత్తి యొక్క బాహ్య రూపాన్ని నిర్వచిస్తుంది. అచ్చు కుహరం, డై లేదా పూర్తి హెడ్ అసెంబ్లీ కాబట్టి వేరే ఆర్డర్ అంశం. "అచ్చు" అనే పదంపై మాత్రమే ఆధారపడకుండా అసెంబ్లీ సూచనను ఇవ్వండి.
బ్లో పిన్ డై పిన్ లేదా మాండ్రెల్ లాంటిదేనా?
సంఖ్య. డై పిన్ లేదా మాండ్రెల్ మెల్ట్-ఫార్మింగ్ టూలింగ్కు చెందినది మరియు కంకణాకార అవుట్లెట్ను నిర్వచించడంలో సహాయపడుతుంది. ఒక బ్లో పిన్ గాలిని ప్రవేశపెడుతుంది మరియు నిర్దిష్ట డిజైన్లో నెక్-ఫార్మింగ్ లేదా కాలిబ్రేషన్ విధులను కలిగి ఉండవచ్చు. "పిన్" అనే భాగస్వామ్య పదం భాగాలు పరస్పరం మార్చుకోగలిగేలా చేయదు. ఏదైనా వస్తువును గుర్తించడానికి అసలు టూలింగ్ డ్రాయింగ్ని ఉపయోగించండి.
వేర్వేరు బ్లో మోల్డింగ్ యంత్రాల మధ్య భాగాలు పరస్పరం మార్చుకోగలవా?
సాధారణ పేరు, సారూప్య రూపాన్ని లేదా సరిపోలే హెడ్లైన్ రేటింగ్ నుండి పరస్పర మార్పిడిని ఊహించవద్దు. పూర్తి పరికర కోడ్, అసెంబ్లీ పునర్విమర్శ, మౌంటు, కనెక్షన్లు మరియు ఆపరేటింగ్ ఫంక్షన్ తప్పనిసరిగా సరిపోలాలి. నియంత్రణలు సాఫ్ట్వేర్, పారామీటర్ మరియు ఫీడ్బ్యాక్ అనుకూలతపై కూడా ఆధారపడి ఉంటాయి. ఏదైనా ప్రత్యామ్నాయం ఇన్స్టాల్ చేయబడిన కాన్ఫిగరేషన్ కోసం క్యాటలాగ్ ఫోటోగ్రాఫ్ నుండి ఊహించినది కాకుండా ఆమోదించబడాలి.
భర్తీ భాగాన్ని గుర్తించడానికి ఏ సమాచారం అవసరం?
మెషిన్ మోడల్ మరియు సీరియల్ నంబర్, ఒరిజినల్ పార్ట్ నంబర్, అసెంబ్లీ డ్రాయింగ్ రిఫరెన్స్, రివిజన్ మరియు క్లియర్ లేబుల్ ఛాయాచిత్రాలను పంపండి. సంబంధిత ఇంటర్ఫేస్లు, ఆమోదించబడిన సవరణలు మరియు గమనించిన లోపాన్ని చేర్చండి. నియంత్రణ పరికరాల కోసం, సంస్కరణ మరియు కాన్ఫిగరేషన్ రికార్డులను కూడా భద్రపరచండి. ఇది విస్తారమైన భాగాలను కాకుండా నిర్దిష్ట అంశాన్ని గుర్తించడానికి విచారణను అనుమతిస్తుంది.
నిర్దిష్ట భాగాల విచారణను సిద్ధం చేయండి
కింగ్గల్ మెషీన్ కోసం, మెషిన్ ప్లేట్, అసెంబ్లీ రిఫరెన్స్ మరియు రీడబుల్ కాంపోనెంట్ లేబుల్తో ప్రారంభించండి. సమస్య రికార్డ్ మరియు సంబంధిత డ్రాయింగ్లను జోడించి, ప్యాకేజీని ద్వారా పంపండికింగ్గల్ సంప్రదింపు పేజీ. ఇన్స్టాల్ చేయబడిన భాగాన్ని గుర్తించడం అనేది సరైన భర్తీని నిర్ధారించడానికి మొదటి అడుగు.