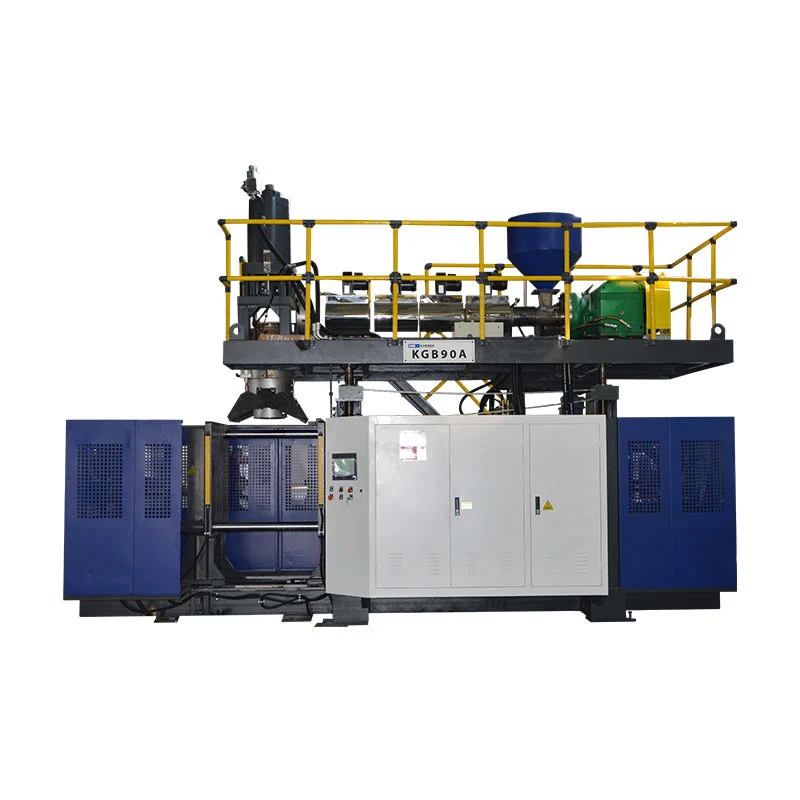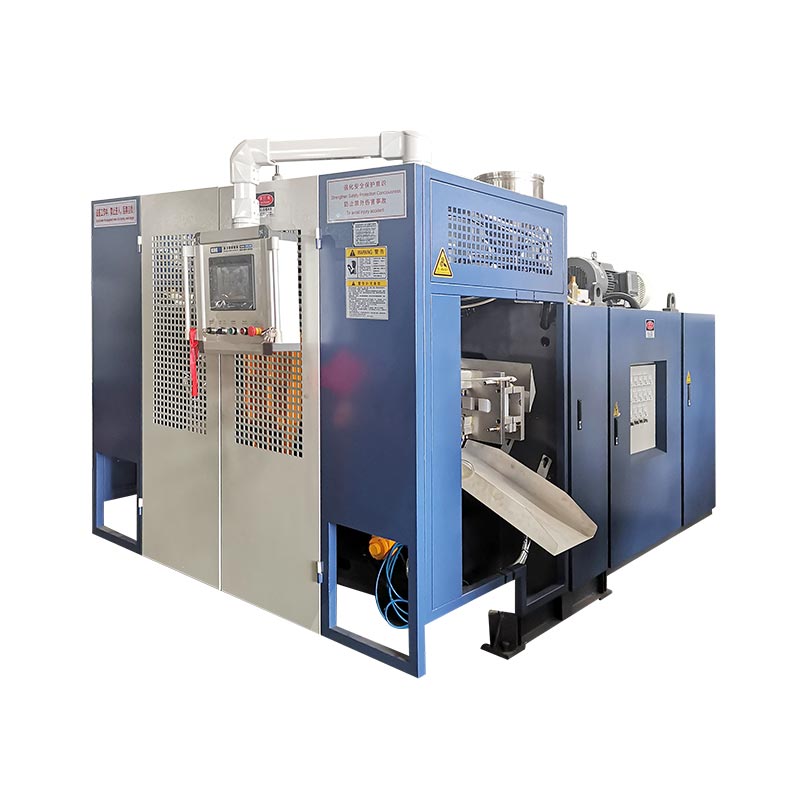
బాటిల్ డ్రాయింగ్, రెసిన్ గ్రేడ్, మోల్డ్ లేఅవుట్ మరియు అవసరమైన మంచి-పార్ట్ అవుట్పుట్తో సరిపోలడం ద్వారా HDPE బాటిల్ బ్లో మోల్డింగ్ మెషీన్ను ఎంచుకోండి. ఎక్స్ట్రూషన్ బాటిల్ ప్రాజెక్ట్ కోసం, యంత్రం యొక్క పేర్కొన్న లీటర్ సామర్థ్యం ప్రారంభ ఫిల్టర్ మాత్రమే; చివరి వివరణ తప్పనిసరిగా మెడ, గోడ పంపిణీ, సాధనం మరియు దిగువ నిర్వహణను కూడా కవర్ చేయాలి.
డ్రాయింగ్ మరియు బరువు లక్ష్యాన్ని కలిగి ఉన్నప్పుడు బాటిల్ మెషీన్ కోసం అభ్యర్థన మరింత ఉపయోగకరంగా ఉంటుంది. ఆ వివరాలు పరికరాల చర్చను యంత్ర పరిమాణానికి మించి తరలించేలా చేస్తాయి. అచ్చును నిర్మించిన తర్వాత కనుగొనడం ఖరీదైన ప్రశ్నలను కూడా వారు బహిర్గతం చేస్తారు.
ఎవరైనా కోట్ చేయగల బాటిల్ డ్రాయింగ్తో ప్రారంభించండి
ఒక సీసా నామమాత్రపు వాల్యూమ్ అనేక నిర్ణయాలను తెరిచి ఉంచుతుంది. పొడవాటి, ఇరుకైన కంటైనర్ మరియు పొట్టి, వెడల్పాటి కంటైనర్ ఒకే మొత్తాన్ని కలిగి ఉంటుంది. వారి అచ్చు ఎన్విలాప్లు, మెడ స్థానాలు మరియు నిర్వహణ ఏర్పాట్లకు ఇప్పటికీ ప్రత్యేక సమీక్షలు అవసరం. కేవలం సామర్థ్యం నుండి పరికరాలను ఎంచుకోమని సరఫరాదారుని అడగడం కంటే పూర్తి డ్రాయింగ్ను పంపండి.
గరిష్ట బయటి కొలతలు, లక్ష్యం పూర్తి బరువు మరియు ముగింపు డ్రాయింగ్ను చేర్చండి. లేబుల్ ప్యానెల్, భుజం, బేస్ మరియు ఏదైనా హ్యాండిల్ను గుర్తించండి. ఫిల్లింగ్, క్యాపింగ్ లేదా ప్యాకింగ్కి సంబంధించిన కొలతలను గుర్తించండి. నమూనా బాటిల్ మాత్రమే రెఫరెన్స్ అయితే, ఏ ఫీచర్లు ఉండాలి మరియు ఏది మారవచ్చు అని చెప్పండి.
బ్రిమ్ఫుల్ వాల్యూమ్ నుండి నామినల్ ఫిల్ వాల్యూమ్ను వేరు చేయండి. పేర్కొన్న బరువులో ఏదైనా తొలగించగల ఫ్లాష్ ఉందో లేదో కూడా నిర్వచించండి. అస్పష్టమైన బరువు ఆధారంగా డ్రాయింగ్ అచ్చు తయారీదారుని మరియు యంత్ర సరఫరాదారుని వేర్వేరు లక్ష్యాల వైపు పని చేయడానికి దారి తీస్తుంది.
| ఇన్పుట్ | పరికరాల సమీక్షకు ఏమి అవసరం |
|---|---|
| బాటిల్ బాడీ | కొలతలు, వాల్యూమ్ ఆధారంగా, ఆకారం, హ్యాండిల్ మరియు ఆమోదించబడిన బరువు పరిధి. |
| మెడ మరియు మూసివేత | డ్రాయింగ్, క్యాప్ లేదా పంప్ వివరాలు, సీలింగ్ ఉపరితలం మరియు తనిఖీ పద్ధతిని ముగించండి. |
| మెటీరియల్ | రెసిన్ గ్రేడ్, రంగు, సంకలనాలు మరియు ప్రతిపాదిత రీగ్రైండ్ లేదా PCR కంటెంట్. |
| ఉత్పత్తి ప్రణాళిక | అవసరమైన ఆమోదించబడిన అవుట్పుట్, షిఫ్ట్లు, ఉత్పత్తి మిశ్రమం మరియు ప్రణాళికాబద్ధమైన మార్పులు. |
| నాణ్యత అవసరాలు | క్లిష్టమైన గోడలు, కొలతలు, ప్రదర్శన మరియు వర్తించే ప్యాకేజీ పరీక్షలు. |
మెషిన్-బిల్డింగ్ వైపు నుండి, ఒక అంగీకరించిన సెటప్ ఈ అవసరాలన్నింటినీ కలిపి తీర్చగలదా అనేది ఉపయోగకరమైన ప్రశ్న. ఫిల్లింగ్ టీమ్కు వేరే మెడ ఎత్తు అవసరం అయితే కొనుగోలుదారు బాటిల్ రూపాన్ని ఆమోదించవచ్చు. ఆ సమస్యను ముందుగానే పరిష్కరించడం వలన దానిని పరికరాల అంగీకార దశ నుండి దూరంగా ఉంచుతుంది.
ఇప్పటికే ఉన్న బాటిల్ కోసం, దాని ప్రస్తుత డ్రాయింగ్ పునర్విమర్శ మరియు ప్రతినిధి నమూనాలను కలిపి పంపండి. కష్టమైన క్యాపింగ్ లేదా బలహీనమైన దిగువ సీమ్ వంటి ఏదైనా తెలిసిన సమస్యను వివరించండి. సప్లయర్కి పరిష్కరించడానికి స్పష్టమైన సమస్యను అందించేటప్పుడు సరైన ఫీచర్లను సంరక్షించడం లక్ష్యం.
కింగ్గల్ యొక్కఎక్స్ట్రూషన్ బ్లో అచ్చు డిజైన్ గైడ్ఈ ఉత్పత్తి ఇన్పుట్లను అచ్చు, పించ్-ఆఫ్, కూలింగ్ మరియు మెషిన్ ఇంటర్ఫేస్లకు కలుపుతుంది. ఆ డ్రాయింగ్ ప్యాకేజీని కొటేషన్కు జోడించి ఉంచండి, కాబట్టి తర్వాత కాన్ఫిగరేషన్ మార్పులు కనిపించే సూచనను కలిగి ఉంటాయి.
కేవలం పాలిమర్ పేరు మాత్రమే కాకుండా HDPE గ్రేడ్ను పేర్కొనండి
HDPE భౌతిక కుటుంబాన్ని వివరిస్తుంది. ఇది పూర్తి ప్రాసెసింగ్ స్పెసిఫికేషన్ను గుర్తించలేదు. ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్, ఇంజెక్షన్ మోల్డింగ్ మరియు రొటేషనల్ మోల్డింగ్తో సహా అనేక ప్రక్రియల కోసం లైండెల్బాసెల్ HDPE గ్రేడ్లను జాబితా చేస్తుంది. "HDPE" అని మాత్రమే చెప్పే కొనుగోలు నోట్ అసలు గ్రేడ్ను పరిష్కరించలేదు.మూలం: LyondellBasell HDPE అవలోకనం.
బాటిల్ డ్రాయింగ్తో రెసిన్ సరఫరాదారు యొక్క ప్రస్తుత సాంకేతిక డేటా షీట్ను పంపండి. గ్రేడ్ హోదా మరియు దాని మెల్ట్-ఫ్లో విలువ పక్కన ఉన్న పరీక్ష పరిస్థితులను రికార్డ్ చేయండి. మెషిన్ సరఫరాదారుకు ప్రతిపాదిత రంగు మాస్టర్బ్యాచ్ మరియు సంకలిత సమాచారాన్ని కూడా ఇవ్వండి. బాటిల్ సరళంగా కనిపించినప్పటికీ, ఈ ఇన్పుట్లు ట్రయల్ ప్లాన్లో ఉంటాయి.
డిటర్జెంట్ లేదా గృహ రసాయన బాటిల్ కోసం, రెసిన్ మరియు ప్యాకేజింగ్ బృందాలతో పర్యావరణ ఒత్తిడి పగుళ్ల నిరోధకత గురించి చర్చించండి. ExxonMobil దాని HDPE టెక్నికల్ ప్రోగ్రామ్లో ESCR, ప్రాసెసిబిలిటీ, దృఢత్వం మరియు ఇతర బాటిల్ ప్రాపర్టీల మధ్య ట్రేడ్-ఆఫ్లను వివరిస్తుంది. రెసిన్ ఎంపిక అనేది ఒకే మెటీరియల్ ప్రాపర్టీ కాకుండా పూర్తయిన ప్యాకేజీ అవసరాలను ప్రతిబింబించాలి.మూలం: ExxonMobil PE ఇన్నోవేషన్ వీక్, HDPE బాటిల్ మరియు కంటైనర్ సెషన్.
రీగ్రైండ్ మరియు పోస్ట్-కన్స్యూమర్ రీసైకిల్ మెటీరియల్లకు కూడా స్పష్టమైన నిర్వచనాలు అవసరం. మూలం, ప్రణాళికాబద్ధమైన నిష్పత్తి మరియు నిర్వహణ పద్ధతిని పేర్కొనండి. ఆమోదం కోసం ఉపయోగించిన మెటీరియల్ బ్యాచ్ యొక్క రికార్డును ఉంచండి. ఒక కొటేషన్ వర్జిన్ రెసిన్ని ఊహించి, ఉత్పత్తి వేరొక మిశ్రమాన్ని ఉపయోగిస్తే, అసలు ట్రయల్ పూర్తి ఉత్పత్తి స్థితిని సూచించదు.
ఉపయోగకరమైన అభ్యర్థన దాని అవుట్పుట్ ప్రతిపాదన కోసం ఉపయోగించిన మెటీరియల్ను డాక్యుమెంట్ చేయమని సరఫరాదారుని అడుగుతుంది. ఇది తదుపరి మార్పులను అంచనా వేయడం సులభం చేస్తుంది. కమీషన్ సమయంలో బరువు, ప్రదర్శన లేదా ప్రక్రియ స్థిరత్వం మారినట్లయితే ఇది రెండు వైపులా సాధారణ సూచనను కూడా ఇస్తుంది.
కాబట్టి మెటీరియల్ ఎంపిక మరియు యంత్ర ఎంపిక కలిసి కదలాలి. HDPE మరియు PP మధ్య ఎంపిక ఇప్పటికీ తెరిచి ఉంటే, ముందుగా ఉత్పత్తి అవసరాలతో దాన్ని పరిష్కరించండి. దిHDPE వర్సెస్ PP పోలికమునుపటి నిర్ణయాన్ని వివరిస్తుంది; ఈ గైడ్ HDPE బాటిల్ ప్రాజెక్ట్ ఉద్దేశించిన మార్గంగా ఊహిస్తుంది.
యంత్రం పేరు సరైన ప్రక్రియను వివరిస్తుందని నిర్ధారించుకోండి
కొనుగోలుదారులు ఇలాంటి పరికరాల కోసం అనేక పేర్లను ఉపయోగిస్తారు: HDPE బాటిల్ మేకింగ్ మెషిన్, HDPE బాటిల్ బ్లోయింగ్ మెషిన్ మరియు HDPE బ్లో మోల్డింగ్ మెషిన్. ఆ నిబంధనలు ఉద్దేశించిన ఉత్పత్తిని వివరించడంలో సహాయపడతాయి. కొటేషన్ ఇప్పటికీ అసలు అచ్చు ప్రక్రియ మరియు పరికరాల అమరికను గుర్తించాలి.
ఎక్స్ట్రాషన్ బ్లో మోల్డింగ్లో, ఎక్స్ట్రాషన్ సిస్టమ్ ప్యారిసన్ అని పిలువబడే కరిగిన గొట్టాన్ని ఏర్పరుస్తుంది. అచ్చు దానిని సంగ్రహిస్తుంది, గాలి దానిని కుహరానికి వ్యతిరేకంగా విస్తరిస్తుంది మరియు తొలగించే ముందు భాగం చల్లబడుతుంది. ట్రిమ్మింగ్ మరియు తనిఖీ తర్వాత దాని తదుపరి ఆపరేషన్ కోసం సీసాని సిద్ధం చేయండి. కింగ్గల్ దానిలోని పరికరాల క్రమాన్ని వివరిస్తుందినిరంతర బ్లో అచ్చు యంత్రం గైడ్.
ఇక్కడ చర్చించబడిన బాటిల్ ప్రాజెక్ట్ల కోసం, దీనితో సమీక్షను ప్రారంభించండినిరంతర వెలికితీత యంత్రం పరిధి. ఆ భాగానికి అచ్చు మరియు తల అమరికను సరిపోల్చండి. ఒక హ్యాండిల్, అసాధారణ భుజం లేదా పెద్ద మెడ ఉండటం అనేది సాధారణ యంత్రం వివరణ కింద అదృశ్యం కాకుండా ఒక సాధన ప్రశ్నగా మారాలి.
ప్లాస్టిక్ బాటిల్ తయారీ యంత్రం కోసం వెతకడం కూడా పూర్వ-ఆధారిత సిస్టమ్లను అందించగలదు. ఆ ఫలితాలు ఎక్స్ట్రాషన్ బాటిల్ ప్రాజెక్ట్తో అనుకూలతను ఏర్పరచవు. ప్రతిపాదిత సిస్టమ్ రెసిన్ గుళికలతో మొదలై పారిసన్ను ఏర్పరుస్తుందా లేదా ప్రత్యేక ప్రిఫార్మ్తో మొదలవుతుందా అని అడగండి. సాంకేతిక ఆఫర్లో సమాధానాన్ని ఉంచండి.
అదే కారణంగా, కేవలం ప్రదర్శన వీడియో నుండి యంత్రాలను ఎంచుకోవద్దు. చూపిన రెసిన్, బాటిల్ బరువు, తల అమరిక మరియు తుది ఉత్పత్తిని గుర్తించండి. వేరొక ప్యాకేజీని రూపొందించే యంత్రం మీ సీసాకు అవసరమైన సైకిల్ లేదా నాణ్యతను నిరూపించకుండానే దాని క్రమాన్ని ప్రదర్శించగలదు.
ప్రక్రియ ఎంపిక తెరిచి ఉంటే, విస్తృతమైనదాన్ని ఉపయోగించండిబ్లో మోల్డింగ్ మెషిన్ గైడ్స్పెసిఫికేషన్ను తగ్గించే ముందు. మార్గాన్ని అంగీకరించిన తర్వాత, కొటేషన్ మోడల్, టూలింగ్, మెటీరియల్ సిస్టమ్ మరియు చేర్చబడిన కార్యకలాపాలకు పేరు పెట్టాలి. ఇది కొనుగోలుదారుకు శోధన పదాల సేకరణకు బదులుగా ఉపయోగించగల పరికరాల వివరణను అందిస్తుంది.
మూడు కింగ్గల్ సూచనలు లీటర్లు ఎందుకు ప్రారంభ స్థానం మాత్రమే అని చూపుతాయి
దిగువ పట్టిక మూడు Kinggle ఉత్పత్తి పేజీల నుండి ఎంచుకున్న విలువలను కలిపి అందిస్తుంది. ఇవి సెప్టెంబరు 29, 2026న తనిఖీ చేయబడిన మెషిన్ రిఫరెన్స్లను ప్రచురించాయి. ఇవి పరికరాల ప్రతిపాదనను పరీక్షించడంలో సహాయపడతాయి; సీసా మరియు సాధనానికి ఇప్పటికీ ప్రాజెక్ట్ సమీక్ష అవసరం.
| ప్రచురించబడిన ఫీల్డ్ | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| స్టేషన్ ఏర్పాటు | సింగిల్ | సింగిల్ | రెట్టింపు |
| గరిష్ట కంటైనర్ సామర్థ్యం | 2 ఎల్ | 5 ఎల్ | 5 ఎల్ |
| HDPE ద్రవీభవన సామర్థ్యం | 30 కిలోల/గం | 55 కిలోల/గం | 80 కిలోల/గం |
| స్క్రూ వ్యాసం | 50 మి.మీ | 60 మి.మీ | 70 మి.మీ |
| బిగింపు శక్తి | 40 కి.ఎన్ | 65 కి.ఎన్ | 65 కి.ఎన్ |
| గరిష్ట అచ్చు పరిమాణం, W × H | 360 × 380 మి.మీ | 410 × 450 మి.మీ | 410 × 450 మి.మీ |
| అచ్చు మందం | 160 నుండి 300 మి.మీ | 200 నుండి 310 మి.మీ | 200 నుండి 310 మి.మీ |
| డబుల్ డై-హెడ్ మధ్య దూరం | 130 మి.మీ | 150 నుండి 180 మి.మీ | 150 నుండి 180 మి.మీ |
మూలాధారాలు: మూడు లింక్డ్ కింగ్గల్ ఉత్పత్తి పేజీలు. ప్రచురించబడిన ద్రవీభవన సామర్థ్యం మెటీరియల్-నిర్గమాంశ సూచన. ఇది గ్యారెంటీ పూర్తి-బాటిల్ రేట్ కాదు. డై-హెడ్ స్పేసింగ్ రో ఆ కాన్ఫిగరేషన్ను వివరిస్తుంది; ప్రతి బేస్ కొటేషన్లో డబుల్ హెడ్ చేర్చబడిందని అది నిర్ధారించలేదు.
రెండు 5 L ఎంట్రీలను సరిపోల్చండి. రెండూ ఒకే గరిష్ట అచ్చు కొలతలు మరియు బిగింపు శక్తిని ప్రచురిస్తాయి. వాటి స్క్రూ వ్యాసాలు మరియు HDPE ద్రవీభవన సామర్థ్యాలు విభిన్నంగా ఉంటాయి. కాబట్టి డబుల్-స్టేషన్ ప్లాట్ఫారమ్ను ఎంచుకోవడంలో ఒకేలా ఉండే స్పెసిఫికేషన్కు మరొక అచ్చు స్థానాన్ని జోడించడం కంటే ఎక్కువ ఉంటుంది.
కొనుగోలుదారు కోసం, ఆ పోలిక ఆచరణాత్మక అభ్యర్థనకు దారి తీస్తుంది: ఎంచుకున్న మోడల్ పక్కన ప్రతిపాదిత అచ్చు లేఅవుట్ మరియు మెటీరియల్-డిమాండ్ గణనను చూపండి. ప్రతిపాదిత కేవిటీ లేఅవుట్కు ఇంకా సర్దుబాటు అవసరం అయితే ఒక యంత్రం నామమాత్రపు బాటిల్-వాల్యూమ్ చెక్ను పాస్ చేయగలదు.
చిన్న KGB2L రిఫరెన్స్లో వేరే టూలింగ్ ఎన్వలప్ మరియు ప్రచురించబడిన డబుల్-హెడ్ స్పేసింగ్ కూడా ఉన్నాయి. ఒక మోల్డింగ్ ఈవెంట్కు కొనుగోలుదారు అనేక భాగాలను అభ్యర్థించినప్పుడు, ఆ ప్లాట్ఫారమ్కు ఒకే భాగానికి సరిపోయే బాటిల్కు ప్రత్యేక సమీక్ష అవసరం కావచ్చు. బాటిల్ వాల్యూమ్ మాత్రమే ఆ ప్రశ్నను పరిష్కరించదు.

మోడల్ పోలికను ఉత్పత్తికి క్లుప్తంగా జోడించి ఉంచండి. బాటిల్ వెడల్పుగా పెరిగితే, దాని బరువు మారితే లేదా ఉత్పత్తి లక్ష్యం పెరిగితే, ప్రభావిత క్షేత్రాలను మళ్లీ సందర్శించండి. జాబితాలోని అతిపెద్ద యంత్రాన్ని ఎంచుకోవడం కంటే మరియు ప్రతి చిన్న సీసా దాని ప్రామాణిక కాన్ఫిగరేషన్కు సరిపోతుందని భావించడం కంటే ఇది మరింత ఉపయోగకరంగా ఉంటుంది.
అదే డ్రాయింగ్లో అచ్చు, డై హెడ్లు మరియు స్టేషన్లను తనిఖీ చేయండి
స్టేషన్ కౌంట్, హెడ్ కౌంట్ మరియు క్యావిటీ కౌంట్ ఉత్పత్తి అమరికలోని వివిధ భాగాలను వివరిస్తాయి. రెండవ స్టేషన్ మరొక అచ్చు స్థానాన్ని అందిస్తుంది. మల్టిపుల్ డై అవుట్లెట్లు బహుళ పారిజన్లను అందిస్తాయి. అచ్చు కావిటీస్ అచ్చు ఈవెంట్ సమయంలో ఏర్పడిన ఉత్పత్తులను నిర్వచిస్తుంది. ఈ భాగాలు ఎలా కలిసి పనిచేస్తాయో ప్రతిపాదన చూపాల్సిన అవసరం ఉంది.
కింగ్గల్ యొక్కమల్టీ-హెడ్ వర్సెస్ మల్టీ-కేవిటీ గైడ్పరిభాషను వివరిస్తుంది. లేఅవుట్ డ్రాయింగ్ను చదవడానికి దాన్ని ఉపయోగించండి, ఆపై అసలు అవుట్లెట్ కౌంట్ మరియు అంతరాన్ని అడగండి. "డబుల్ మెషిన్" అనే పదాలు అపార్థానికి చాలా స్థలాన్ని వదిలివేస్తాయి.
శారీరక దృఢత్వంతో ప్రారంభించండి
ఆమోదించబడిన మెషిన్ డ్రాయింగ్తో అచ్చు కొలతలు సరిపోల్చండి. మౌంటు వివరాలు, మందం, ఓపెనింగ్ క్లియరెన్స్ మరియు కనెక్షన్లను చేర్చండి. పరికరాలు మరియు అచ్చు సరఫరాదారులకు తుది క్లియరెన్స్ సమీక్షను వదిలివేయండి; కేటలాగ్ గరిష్టంగా ప్రతి గొట్టం, అమర్చడం లేదా కదిలే భాగాన్ని చూపదు.
హెడ్ స్పేసింగ్ అనేది ఒక ప్రత్యేక చెక్. అనేక ఇరుకైన సీసాలు ఒకే సంఖ్యలో విస్తృత సీసాలు ఉండని అచ్చులో సరిపోతాయి. ఒక వీక్షణలో కేవిటీ సెంటర్లు మరియు డై అవుట్లెట్ల కోసం అడగండి. ఇది టూలింగ్ ప్యాకేజీని విడుదల చేయడానికి ముందు ఏర్పాటును తనిఖీ చేయడానికి సరఫరాదారులను అనుమతిస్తుంది.
అప్పుడు ఉత్పత్తి క్రమాన్ని సమీక్షించండి
ప్రణాళికాబద్ధమైన పనిభారం మరియు ప్రతిపాదిత చక్రం నుండి స్టేషన్ గణనను ఎంచుకోండి. డబుల్-స్టేషన్ యంత్రం అచ్చు స్థానాలను ప్రత్యామ్నాయం చేయగలదు, అయితే ఎక్స్ట్రాషన్ సిస్టమ్ మరియు దిగువ పరికరాలు ఆ క్రమానికి మద్దతు ఇవ్వాలి. కింగ్గల్ యొక్కసింగిల్-వర్సెస్ డబుల్-స్టేషన్ పోలికవిస్తృత కాన్ఫిగరేషన్ చర్చను అందిస్తుంది.
ఉత్పత్తి మిశ్రమాన్ని కూడా పరిగణించండి. ఒక బాటిల్కు పునరావృత ఆర్డర్లను కలిగి ఉన్న ఫ్యాక్టరీ, తరచుగా అచ్చులు మరియు రంగులను మారుస్తున్న ఫ్యాక్టరీ నుండి భిన్నమైన షెడ్యూలింగ్ సమస్యను కలిగి ఉంది. ప్రతిపాదిత ఉత్పత్తుల మధ్య ఏ పరికరాలు మారతాయో వివరించడానికి సరఫరాదారుని అడగండి. ఆ సమాధానాన్ని వేగవంతమైన ప్రదర్శన చక్రం నుండి వేరుగా ఉంచండి.
కొత్త ఉత్పత్తి సెల్ కోసం, ఏర్పడే పరికరాలు మరియు తొలగింపు మార్గం రెండింటినీ గుర్తించే ఒక లేఅవుట్ను అభ్యర్థించండి. ప్రతి అచ్చు తెరిచిన తర్వాత సీసాలు మరియు ఫ్లాష్ ఎక్కడికి వెళ్తాయో చూపండి. స్పష్టమైన డ్రాయింగ్ కొనుగోలు, ఉత్పత్తి మరియు సాధన బృందాలకు సమీక్షించడానికి అదే ఏర్పాటును అందిస్తుంది.
ఎక్స్ట్రూడర్ తప్పనిసరిగా ప్రాసెస్ చేయాల్సిన మెటీరియల్కి గంటకు బాటిళ్లను కనెక్ట్ చేయండి
నిర్ణీత కొలత వ్యవధితో ఉత్పత్తి లక్ష్యాన్ని గంటకు ఆమోదించబడిన సీసాలుగా వ్రాయండి. ఆపై తిరస్కరణలు, స్థూల అచ్చు పదార్థం మరియు మెషిన్ సీక్వెన్స్ ద్వారా వెనుకకు పని చేయండి. ఇది వివరించలేని స్పీడ్ అభ్యర్థనకు బదులుగా మూల్యాంకనం చేయడానికి సరఫరాదారుకు డిమాండ్ని ఇస్తుంది.
పూర్తయిన బాటిల్ బరువు మరియు స్థూల అచ్చు బరువు వేర్వేరు ఇన్పుట్లు. ఎక్స్ట్రూడర్ తొలగించగల ఫ్లాష్గా మారే పదార్థాన్ని కూడా ప్రాసెస్ చేస్తుంది. ఆ మెటీరియల్ని పునరుద్ధరించడం వల్ల మెటీరియల్ బ్యాలెన్స్ మరియు కొనుగోలు ఖర్చుపై ప్రభావం చూపవచ్చు, అయితే ఇది ప్రారంభ వెలికితీత పనిని తీసివేయదు.
ఇలస్ట్రేటివ్ ప్లానింగ్ ఉదాహరణ, కింగ్గల్ ప్రొడక్షన్ టెస్ట్ కాదు
గంటకు 600 ఆమోదించబడిన సీసాలు, 95% అంగీకార రేటు మరియు ప్రతి సీసా స్థానానికి 90 గ్రా స్థూల మౌల్డ్ మెటీరియల్ని లక్ష్యంగా భావించండి. పూర్తయిన బాటిల్ బరువు 70 గ్రా.
అవసరమైన ఏర్పాటు సీసాలు: గంటకు 600 ÷ 0.95 ≈ 632
స్థూల కరిగే డిమాండ్: (600 ÷ 0.95) × 0.090 ≈ 56.8 కేజీ/గం
ఆమోదించబడిన సీసాలలోని మెటీరియల్: 600 × 0.070 = 42.0 kg/h
వ్యత్యాసం ఆమోదించబడిన పూర్తి సీసాల వెలుపల ఉన్న పదార్థాన్ని కలిగి ఉంటుంది. ఇది శాశ్వత మెటీరియల్ నష్టం లేదా కొనుగోలు చేయడానికి వర్జిన్ రెసిన్ మొత్తాన్ని లెక్కించడం కాదు.
ఈ అంచనాలు KGB5L యొక్క ప్రచురించిన 55 kg/h సూచన కంటే స్థూల మెల్ట్ డిమాండ్ను ఉత్పత్తి చేస్తాయి. ఆ ప్రతిపాదనను పునఃసమీక్షించడానికి ఇది ఒక కారణం. KGB5D యొక్క ప్రచురించబడిన 80 kg/h ఈ ప్రాథమిక మాస్-ఫ్లో పోలికను క్లియర్ చేస్తుంది, అయితే ఒక బాటిల్ ట్రయల్ ఇప్పటికీ సైకిల్ సమయం, నాణ్యత మరియు దిగువ సామర్థ్యాన్ని ఏర్పాటు చేయాలి.
ఆ పోలికను గంటకు 600 మంచి బాటిళ్ల వాగ్దానంగా మార్చవద్దు. ఉదాహరణకు ఊహించిన ఇన్పుట్లను ఉపయోగించి స్క్రీనింగ్ గణన. వాస్తవ ఉత్పత్తికి ఆమోదించబడిన రెసిన్, అచ్చు, బరువు, శీతలీకరణ పరిస్థితులు మరియు యంత్ర కాన్ఫిగరేషన్ అవసరం.
అవుట్పుట్ రికార్డ్లో స్టాప్లు ఎలా నిర్వహించబడతాయో తెలియజేయండి. స్థిరంగా నడుస్తున్న విరామం మరియు పూర్తి షిఫ్ట్ వేర్వేరు కొలత విండోలు. కస్టమర్కు షిఫ్ట్ నిబద్ధత అవసరమైతే, స్టార్టప్, తనిఖీ, ప్రణాళికాబద్ధమైన విరామాలు మరియు మార్పుల యొక్క అంగీకరించిన చికిత్సను చేర్చండి.
కింగ్గల్ యొక్క ఉత్పత్తి పట్టికలు వాటి వేగ సూచనను డ్రై సైకిల్గా లేబుల్ చేస్తాయి. ఆ లేబుల్ని ఖచ్చితంగా రికార్డ్ చేయండి మరియు మీ బాటిల్ కోసం విడిగా ఆమోదించబడిన అవుట్పుట్ ప్రతిపాదన కోసం అడగండి. కొనుగోలుదారు కోట్ చేసిన ఫలితాన్ని ట్రయల్ కండిషన్ మరియు కౌంటింగ్ పద్ధతికి తిరిగి కనుగొనగలగాలి.
సీసా తప్పనిసరిగా మెడ, గోడ మరియు బేస్ వద్ద పాస్ చేయాలి
ఉపయోగకరమైన ఆమోదం నమూనా కస్టమర్ పూరించడానికి మరియు రవాణా చేసే ప్యాకేజీని సూచిస్తుంది. సీసా మరియు దాని ఉద్దేశించిన మూసివేతతో ప్రారంభించండి. అంగీకారాన్ని నిర్ణయించే సీలింగ్ ఫీచర్లు, కొలతలు మరియు పరీక్ష పద్ధతులను గుర్తించమని ప్యాకేజింగ్ బృందాన్ని అడగండి.
మెడ కోసం, ముగింపు డ్రాయింగ్ మరియు ఆమోదించబడిన క్యాప్, పంప్ లేదా ఇతర మూసివేతను చేర్చండి. ఏ గేజ్లు లేదా కొలతలు ఫలితాన్ని తనిఖీ చేస్తాయో రికార్డ్ చేయండి. మూసివేత ఇంటర్ఫేస్ దాని డ్రాయింగ్కు అనుగుణంగా ఉందో లేదో బాటిల్ బాడీ యొక్క దృశ్య తనిఖీ సమాధానం ఇవ్వదు.
గోడ కోసం, ముఖ్యమైన స్థానాలను నిర్వచించండి మరియు వాటిని ఎలా కొలుస్తారు. ఉత్పత్తి నియంత్రణకు సగటు బాటిల్ బరువు సహాయకరంగా ఉంటుంది, కానీ అది భాగంలోని పదార్థాన్ని గుర్తించదు. అంగీకరించిన గోడ మ్యాప్ భుజం, హ్యాండిల్ ప్రాంతం మరియు బేస్ని ట్రయల్ సమయంలో సులభంగా చర్చించేలా చేస్తుంది.
దిపారిసన్ ప్రోగ్రామింగ్ మరియు గోడ మందం గైడ్ప్రొఫైల్ నియంత్రణ మెటీరియల్ పంపిణీకి ఎలా సంబంధం కలిగి ఉందో వివరిస్తుంది. అవసరమైన ఫలితాన్ని నిర్వచించడానికి ఆ చర్చను ఉపయోగించండి. కొలిచిన సీసాలకు కంట్రోలర్ పాయింట్ల సంఖ్య మాత్రమే ప్రత్యామ్నాయం కాదు.
బేస్ వద్ద, సంబంధిత సీమ్, నిలబడి ఉపరితలం మరియు ప్రదర్శన తనిఖీలను అంగీకరిస్తున్నారు. ఏదైనా అవసరమైన లీక్, డ్రాప్ లేదా టాప్-లోడ్ టెస్టింగ్ను అంగీకార ప్రణాళికలో దాని పద్ధతి మరియు ప్రమాణాలతో చేర్చండి. వర్తించే అవసరాలు ప్యాకేజీ యొక్క ఉపయోగం మరియు కస్టమర్ స్పెసిఫికేషన్ నుండి వస్తాయి.
వాటి మూలాన్ని కనిపించే విధంగా నమూనాలను తీసుకోండి. కుహరం మరియు స్టేషన్ను గుర్తించండి, సెట్టింగ్లను రికార్డ్ చేయండి మరియు మెటీరియల్ బ్యాచ్ వివరాలను భద్రపరచండి. స్థానాల మధ్య ఫలితం భిన్నంగా ఉంటే, బృందం దానిని సెటప్లోని నిర్దిష్ట భాగానికి గుర్తించగలదు.
తుది డ్రాయింగ్ రివిజన్తో ఆమోదించబడిన నమూనాలు మరియు తనిఖీ రికార్డులను ఉంచండి. వారు కమీషన్ బృందాలకు పునరుత్పత్తి చేయడానికి ఛాయాచిత్రం కంటే మరింత ఖచ్చితమైనదాన్ని అందిస్తారు. దియంత్రం ఫ్యాక్టరీ అంగీకార పరీక్ష గైడ్రన్ మరియు అంగీకారం వెనుక ఉన్న సాక్ష్యాన్ని డాక్యుమెంట్ చేయడానికి ఫ్రేమ్వర్క్ను అందిస్తుంది.
నిర్వచించబడిన స్కోప్తో బాటిల్ ఉత్పత్తి సెల్ను అభ్యర్థించండి
బేస్ మెషిన్ కొటేషన్ దాని ధర వెలుపల అనేక ప్రాజెక్ట్ అంశాలను వదిలివేయవచ్చు. చేర్చబడిన అచ్చు, హెడ్ టూలింగ్, మెటీరియల్ హ్యాండ్లింగ్ మరియు దిగువ కార్యకలాపాలను గుర్తించమని సరఫరాదారుని అడగండి. కొనుగోలుదారు-సరఫరా చేసిన పరికరాలను అదే జాబితాలో ఉంచండి, తద్వారా ఇన్స్టాలేషన్ బృందం పూర్తి సరిహద్దును చూడగలదు.
ప్రతిపాదిత కాన్ఫిగరేషన్కు వ్యతిరేకంగా గాలి మరియు నీటి అవసరాలను తనిఖీ చేయండి. ప్రాజెక్ట్ డాక్యుమెంట్లలో అవసరమైన సరఫరా పరిస్థితులు మరియు కనెక్షన్ స్థానాలను రికార్డ్ చేయండి. కింగ్గల్ యొక్కయుటిలిటీ మరియు ఫ్యాక్టరీ లేఅవుట్ గైడ్సైట్ తయారీకి అవసరమైన సమాచారాన్ని కవర్ చేస్తుంది.
ట్రిమ్మింగ్ మరియు లీక్ టెస్టింగ్ ఎక్కడ జరుగుతుందో నిర్ణయించండి. సీసాలు ఫిల్లింగ్ లేదా ప్యాకింగ్ ఆపరేషన్కు ఎలా చేరుకుంటాయో మరియు తిరస్కరించబడిన భాగాలు లైన్ను ఎలా వదిలివేస్తాయో వివరించండి. ఆటోమేటిక్ ఫంక్షన్ అభ్యర్థించబడినప్పుడు, దానిని అమలు చేసే పరికరాలకు మరియు అచ్చు యంత్రంతో దాని ఇంటర్ఫేస్కు పేరు పెట్టమని సరఫరాదారుని అడగండి.
కొటేషన్ కోసం అభ్యర్థనను సిద్ధం చేయడానికి క్రింది క్రమాన్ని ఉపయోగించండి. వేగవంతమైన లేదా పూర్తిగా ఆటోమేటిక్ మెషీన్కు సాధారణ ప్రాధాన్యత కాకుండా, ప్రతి దశ సరఫరాదారు సమీక్షించగలిగేదాన్ని ఉత్పత్తి చేస్తుంది.
- బాటిల్ మరియు క్లోజర్ డ్రాయింగ్లను అటాచ్ చేయండి లేదా స్పష్టంగా గుర్తించిన నమూనాలను పంపండి.
- రెసిన్ గ్రేడ్, పూర్తి బరువు మరియు ప్రతిపాదిత పదార్థ మిశ్రమాన్ని జాబితా చేయండి.
- ఆమోదించబడిన-అవుట్పుట్ లక్ష్యాన్ని సెట్ చేయండి మరియు షిఫ్ట్ మరియు ఉత్పత్తి-మార్పు షెడ్యూల్ను వివరించండి.
- కొత్త పరికరాలు తప్పనిసరిగా ఉపయోగించాల్సిన ఇప్పటికే ఉన్న అచ్చులు, సహాయకాలు మరియు ఫ్యాక్టరీ సేవలను వివరించండి.
- డెలివరీలో చేర్చబడిన అవసరమైన తనిఖీ, ట్రయల్ రికార్డులు మరియు పరికరాలను నిర్వచించండి.
ప్రతి అంశానికి సమాధానం ఇవ్వడానికి సాంకేతిక ఆఫర్ను అడగండి. ఇది ప్రతిపాదిత మోడల్ మరియు టూలింగ్ లేఅవుట్ను గుర్తించి, దాని ఉత్పత్తి ప్రతిపాదన వెనుక ఉన్న పరిస్థితులను వివరించాలి. ఏదైనా ఓపెన్ ఇన్పుట్ అంగీకరించబడే వరకు కనిపించాలి.
అనేక సీసాలు ఉన్న ప్రాజెక్ట్ కోసం, ప్రారంభంలో పూర్తి స్థాయిని సమర్పించండి. ఏ ఉత్పత్తి చాలా తరచుగా రన్ అవుతుందో మరియు ఏది అతిపెద్ద టూలింగ్ అవసరాన్ని సెట్ చేస్తుందో గుర్తించండి. ఇది సామగ్రి కవరుతో పాటు ఉత్పత్తి షెడ్యూల్ను సమీక్షించడానికి సరఫరాదారుకు సహాయపడుతుంది.
HDPE బాటిల్ లైన్ ప్లాన్ చేస్తున్నారా?
మీ బాటిల్ డ్రాయింగ్ మరియు ఉత్పత్తి లక్ష్యాన్ని కింగ్గల్కు పంపండి.రెసిన్ గ్రేడ్, మూసివేత వివరాలు మరియు ఇప్పటికే ఉన్న ఏదైనా అచ్చు సమాచారాన్ని చేర్చండి. ఈ ఇన్పుట్లు కాన్ఫిగరేషన్ సమీక్షకు మరియు మీ వాస్తవ ఉత్పత్తితో ముడిపడి ఉన్న కొటేషన్కు మద్దతు ఇస్తాయి.
తరచుగా అడిగే ప్రశ్నలు
HDPE సీసాల కోసం నేను ఏ యంత్రాన్ని పరిగణించాలి?
ఎక్స్ట్రూషన్ బాటిల్ ప్రాజెక్ట్ కోసం, నిరంతర ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషీన్తో ప్రారంభించండి మరియు బాటిల్ డ్రాయింగ్, రెసిన్, అచ్చు మరియు అవసరమైన అవుట్పుట్ను కలిసి సమీక్షించండి. Kinggle యొక్క KGB2L, KGB5L మరియు KGB5D చిన్న-కంటైనర్ రిఫరెన్స్ పాయింట్లను అందిస్తాయి. తుది ఎంపిక ఆమోదించబడిన సాధనం మరియు ఉత్పత్తి పరిస్థితులపై ఆధారపడి ఉంటుంది.
5 L బ్లో మోల్డింగ్ మెషిన్ చిన్న బాటిళ్లను ఉత్పత్తి చేయగలదా?
బహుశా, అచ్చు, డై టూలింగ్, స్పేసింగ్ మరియు రిమూవల్ అమరిక ఆ సీసాలకు సరిపోతాయి. గరిష్ట కంటైనర్ సామర్థ్యం ప్రతి అనుకూల ఉత్పత్తిని నిర్వచించదు. చిన్న బాటిల్ డ్రాయింగ్లు మరియు ఉత్పత్తి లక్ష్యాలను పంపండి, ఆపై ప్రతి ఉత్పత్తికి పూర్తి కాన్ఫిగరేషన్ను నిర్ధారించమని సరఫరాదారుని అడగండి.
డబుల్-స్టేషన్ యంత్రానికి డబుల్ డై హెడ్ అవసరమా?
సంఖ్య. స్టేషన్లు అచ్చు స్థానాలు, అయితే డై అవుట్లెట్లు మోల్డింగ్ ఈవెంట్లో ఎన్ని ప్యారిసన్లు సరఫరా చేయబడతాయో నిర్ణయిస్తాయి. కొటేషన్ రెండింటినీ విడిగా గుర్తించాలి. రెండు మెషిన్ ఆఫర్లను పోల్చడానికి ముందు ప్రతిపాదిత కేవిటీ లేఅవుట్, డై-హెడ్ స్పేసింగ్ మరియు మోల్డ్ సెట్లను తనిఖీ చేయండి.
యంత్రం గంటకు ఎన్ని HDPE బాటిళ్లను తయారు చేయగలదు?
సమాధానం సీసా, స్థూల అచ్చు బరువు, పదార్థం, సాధనం, చక్రం మరియు అంగీకార ప్రమాణాలపై ఆధారపడి ఉంటుంది. అంగీకరించిన షరతులలో గంటకు అంగీకరించబడిన సీసాలుగా లక్ష్యాన్ని పేర్కొనండి. ప్రారంభ మెటీరియల్-డిమాండ్ చెక్ కోసం ప్రచురించిన ద్రవీభవన సామర్థ్యాన్ని ఉపయోగించండి, ఆపై ట్రయల్లో పూర్తయిన బాటిల్ రేటును ధృవీకరించండి.
యంత్రం రీసైకిల్ HDPEని అమలు చేయగలదా?
అసలు మెటీరియల్ మూలాన్ని మరియు సరఫరాదారుతో ఉద్దేశించిన మిశ్రమాన్ని నిర్ధారించండి. ట్రయల్లో ఆ మెటీరియల్ని చేర్చండి మరియు ఆమోదించబడిన అవసరాలకు వ్యతిరేకంగా ఫలిత బాటిళ్లను అంచనా వేయండి. సాధారణ HDPE మెషీన్ వివరణ ప్రతి ప్యాకేజీకి ఆమోదయోగ్యమైన రీసైకిల్-కంటెంట్ శాతాన్ని ఏర్పాటు చేయదు.
HDPE బాటిల్ మెషిన్ కొటేషన్ కోసం ఏ సమాచారం అవసరం?
సీసా మరియు మూసివేత డ్రాయింగ్లు, రెసిన్ గ్రేడ్, లక్ష్య బరువు, ఆమోదించబడిన అవుట్పుట్ అవసరం మరియు ఉత్పత్తి-మార్పు షెడ్యూల్ను అందించండి. ఇప్పటికే ఉన్న అచ్చు వివరాలు, సైట్ యుటిలిటీలు మరియు అవసరమైన దిగువ పరికరాలను జోడించండి. ట్రయల్ మరియు ఇన్స్పెక్షన్ ప్రమాణాలను అంగీకరించండి, తద్వారా కొటేషన్ రెండు వైపులా మూల్యాంకనం చేయగల ఉత్పత్తి ఫలితాన్ని వివరిస్తుంది.
యంత్ర సూచనలు Kinggle యొక్క ప్రచురించబడిన ఉత్పత్తి పేజీలకు లింక్ చేస్తాయి. సంఖ్యా ఉత్పత్తి ఉదాహరణ పేర్కొన్న ఊహలను ఉపయోగిస్తుంది మరియు కొలవబడిన యంత్ర ఫలితం కాదు. నిర్దిష్ట ఆర్డర్ కోసం, అంగీకరించిన సాంకేతిక వివరణ, టూలింగ్ డ్రాయింగ్లు మరియు అంగీకార రికార్డులను ఉపయోగించండి.