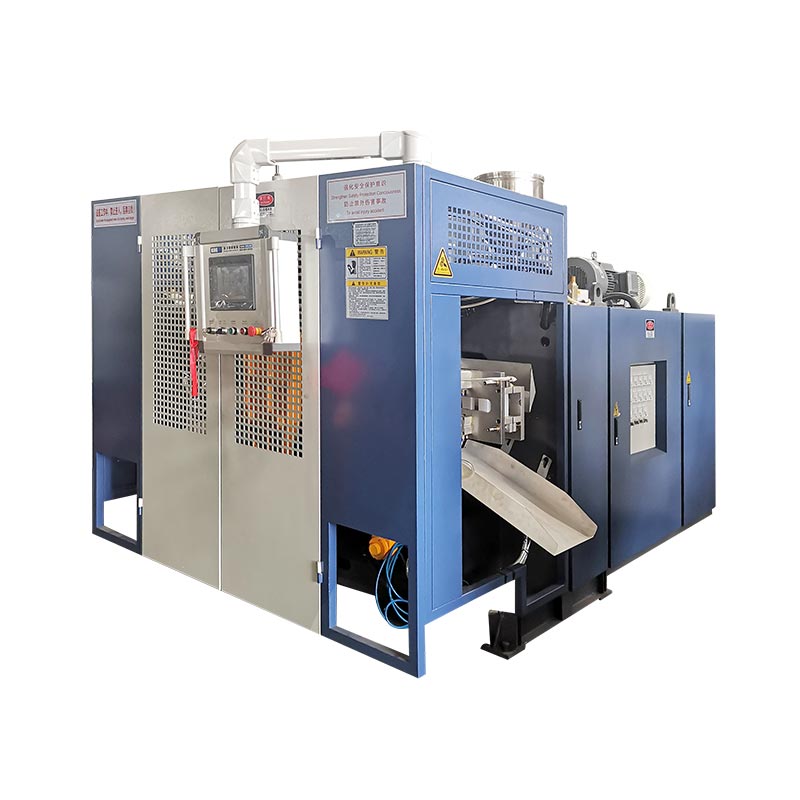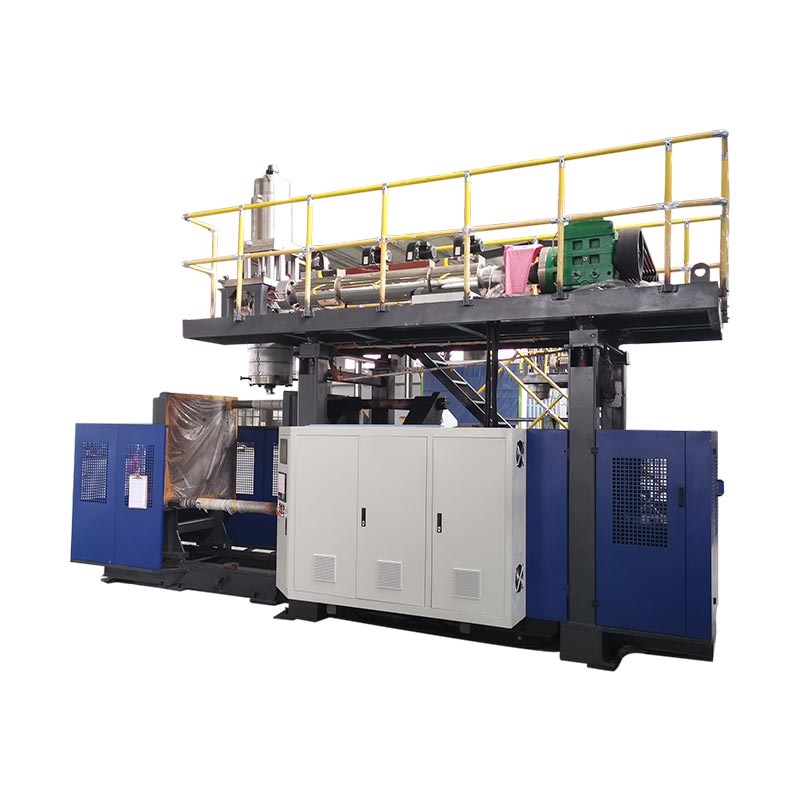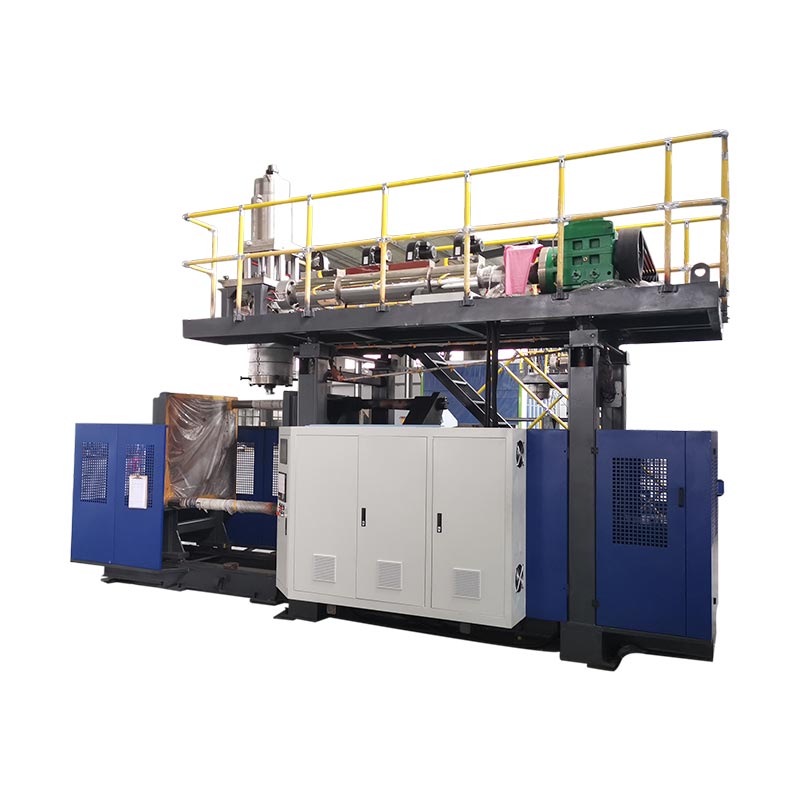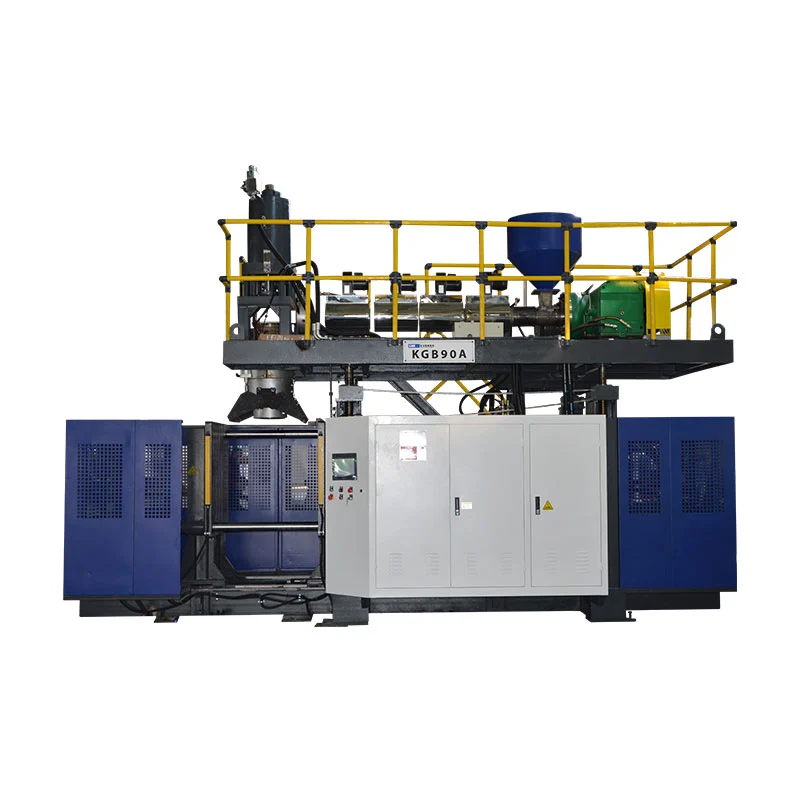
KGB200L/LP అనేది 220L డబుల్-రింగ్ కెమికల్ డ్రమ్ల కోసం కింగ్గల్ యొక్క 250L-క్లాస్ అక్యుమ్యులేటర్ బ్లో మోల్డింగ్ ప్లాట్ఫారమ్. పని చేసే ప్రాజెక్ట్కు అచ్చు యంత్రం కంటే ఎక్కువ అవసరం. దీనికి ఆమోదించబడిన డ్రమ్ స్పెసిఫికేషన్, సరిపోలిన HMWHDPE, మోల్డ్ మరియు కూలింగ్ డిజైన్, ప్యారిసన్ ప్రోగ్రామ్, టేక్-అవుట్ మరియు డిఫ్లాషింగ్, లీక్ టెస్టింగ్, ట్రేస్ చేయగల క్వాలిటీ చెక్లు మరియు ఫ్యాక్టరీ అంగీకార ప్రణాళిక కూడా అవసరం.
పూర్తయిన ప్యాకేజీ నుండి వెనుకకు కెమికల్ డ్రమ్ లైన్ ప్లాన్ చేయాలి. డ్రమ్ తప్పనిసరిగా ఉద్దేశించిన విషయాలను కలిగి ఉండాలి. ఇది నిర్వచించిన నిర్వహణ మరియు రవాణా పరీక్షలను తప్పక తట్టుకోవాలి. దీని మూసివేతలు, వాల్ మ్యాప్ మరియు ఉత్పత్తి రికార్డులు తప్పనిసరిగా నియంత్రణలో ఉండాలి. వేగవంతమైన పొడి చక్రం మాత్రమే వాటిలో ఏదీ నిరూపించదు.
ఈ గైడ్ పూర్తి సెల్ ద్వారా ఒక డ్రమ్ని అనుసరిస్తుంది. ఇది ప్రాజెక్ట్ ఇన్పుట్ల నుండి ప్రచురించబడిన మెషీన్ డేటాను వేరు చేస్తుంది. ప్రొడక్షన్ ట్రయల్ సమయంలో ఏ ఫలితాలు నిరూపించబడాలో కూడా ఇది చూపిస్తుంది.

- డ్రమ్ డ్రాయింగ్, మూసివేతలు, మెటీరియల్, నికర బరువు మరియు గోడ మ్యాప్ను స్తంభింపజేయండి.
- పూర్తి బరువును అన్ని ట్రిమ్లతో సహా స్థూల ప్యారిసన్ మాస్గా మార్చండి.
- తల, పారిసన్ ప్రోగ్రామ్, అచ్చు మరియు శీతలీకరణను క్లిష్టమైన జోన్లకు సరిపోల్చండి.
- చక్రంలో భాగంగా హ్యాండ్లింగ్, డిఫ్లాషింగ్ మరియు తనిఖీని నిర్వచించండి.
- ఆమోదించబడిన రెసిన్, ఉత్పత్తి సెట్టింగ్లు మరియు కొలవగల పాస్ ప్రమాణాలతో లైన్ను అంగీకరించండి.
పూర్తి 220L కెమికల్ డ్రమ్ సెల్ నిజానికి ఏమి కలిగి ఉంటుంది
యంత్రం బోలు శరీరాన్ని ఏర్పరుస్తుంది. సెల్ పునరావృతమయ్యే, ఆమోదించబడిన డ్రమ్లను చేస్తుంది. ఆ వ్యత్యాసం కొనుగోలు జాబితాను మారుస్తుంది. ఇంజినీరింగ్ సమయంలో అడిగే ప్రశ్నలను కూడా మారుస్తుంది.
అప్స్ట్రీమ్ ఎక్విప్మెంట్లో రెసిన్ నిల్వ, ఫార్ములేషన్కు అవసరమైనప్పుడు అందించడం, ఎండబెట్టడం లేదా కలపడం వంటివి ఉండవచ్చు. రంగు మరియు సంకలిత మోతాదుకు నియంత్రిత వంటకాలు అవసరం. రీగ్రైండ్కి నిర్వచించబడిన మూలం, కణ స్థితి మరియు అనుమతించబడిన నిష్పత్తి అవసరం. ఈ అంశాలు ఎక్స్ట్రూడర్కు ఏమి చేరుకుంటాయో నిర్ణయిస్తాయి. అస్థిరమైన ఫీడ్ స్థిరమైన పారిజన్ను ఉత్పత్తి చేయదు.
కోర్ సెల్ ఎక్స్ట్రూడర్ సిస్టమ్, అక్యుమ్యులేటర్ హెడ్, బిగింపు యూనిట్, అచ్చు, బ్లో పిన్స్ లేదా బాటమ్-బ్లోయింగ్ అమరిక, హైడ్రాలిక్ సిస్టమ్ మరియు నియంత్రణలను కలిగి ఉంటుంది. కింగ్గల్ యొక్కKGB200L/LP ఉత్పత్తి పేజీదాని ప్రచురించిన వివరణలో MOOG 100 మందం కంట్రోలర్, రోబోట్ ఆర్మ్ మరియు బాటమ్ బ్లోయింగ్ సిస్టమ్ను కూడా జాబితా చేస్తుంది. తుది ఆర్డర్ ఖచ్చితంగా సరఫరా చేయబడిన సంస్కరణలను గుర్తించాలి.
అచ్చు తెరిచినప్పుడు దిగువ పని ప్రారంభమవుతుంది. వేడి డ్రమ్ నియంత్రిత తొలగింపు అవసరం. సీలింగ్ ఉపరితలాలు దెబ్బతినకుండా ఎగువ మరియు దిగువ ఫ్లాష్ తప్పనిసరిగా కత్తిరించబడాలి. ఓపెనింగ్లకు మ్యాచింగ్ లేదా ఫినిషింగ్ అవసరం కావచ్చు. మూసివేతలకు అమర్చడం అవసరం కావచ్చు. ప్రతి ఆమోదించబడిన డ్రమ్కు అంగీకరించిన డైమెన్షనల్, బరువు, గోడ మరియు లీక్ చెక్లు అవసరం.
ఈ సెల్ చుట్టూ కూలింగ్ పరికరాలు, కంప్రెస్డ్ ఎయిర్, మెటీరియల్ హ్యాండ్లింగ్, ట్రిమ్ కలెక్షన్ మరియు సురక్షిత యాక్సెస్. ప్రయోగశాల లేదా నాణ్యమైన ప్రాంతం దాని వెలుపల కూర్చుని ఉండవచ్చు. ఆ ప్రాంతం సుదీర్ఘ పరీక్షలు, నిలుపుకున్న నమూనాలు మరియు రికార్డు సమీక్షను నిర్వహిస్తుంది.
పూర్తి పరిధి ప్రతి సరిహద్దుకు కూడా పేరు పెడుతుంది. అచ్చు శీతలకరణిని ఎవరు సరఫరా చేస్తారు? కంప్రెసర్ మరియు రిసీవర్ను ఎవరు అందిస్తారు? రోబోట్ గార్డింగ్ను ఎవరు కలుపుతారు? లీక్ టెస్టర్ను ఎవరు సరఫరా చేస్తారు? సరిహద్దుకు యజమాని లేకుంటే, అది తరచుగా ప్రారంభ ఆలస్యం అవుతుంది.
తుది కాన్ఫిగరేషన్ని ఎంచుకునే ముందు డ్రమ్ స్పెసిఫికేషన్ను లాక్ చేయండి
"220 లీటర్ డ్రమ్" అనే పదబంధం పూర్తి వివరణ కాదు. రెండు డ్రమ్లు నామమాత్రపు వాల్యూమ్ను పంచుకోగలవు, అయితే విభిన్న ప్రక్రియ పరిస్థితులు అవసరం. ఒక క్లోజ్డ్-హెడ్ డబుల్-రింగ్ డ్రమ్ ఓపెన్-హెడ్ డిజైన్ నుండి విభిన్న మెడలు మరియు హ్యాండ్లింగ్ జోన్లను కలిగి ఉంటుంది. మూసివేత వ్యవస్థ, కంటెంట్లు మరియు రవాణా మార్గం కూడా పరీక్షను ప్రభావితం చేస్తాయి.
నియంత్రిత డ్రాయింగ్తో ప్రారంభించండి. మొత్తం కొలతలు, నామమాత్రపు మరియు బ్రీమ్ఫుల్ కెపాసిటీ, ఓపెనింగ్లు, క్లోజర్ వివరాలు, చైమ్స్, రింగ్లు, హ్యాండిల్స్ మరియు లేబుల్ ఏరియాలను చేర్చండి. విభజన రేఖను గుర్తించండి మరియు పించ్-ఆఫ్ చేయండి. ఫిల్లింగ్, ప్యాలెటైజింగ్, స్టాకింగ్ లేదా క్యాప్ ఫిట్ని ప్రభావితం చేసే ప్రతి కోణాన్ని గుర్తించండి.
సంఖ్యల గోడ మందం మ్యాప్ను జోడించండి. మ్యాప్ టాప్ రింగ్, షోల్డర్, సైడ్వాల్, లోయర్ రింగ్, బేస్, మెడలు మరియు చిటికెడు ప్రాంతాలను కవర్ చేయాలి. ఒక సగటు గోడ సంఖ్య రెసిన్ ఎలా పంపిణీ చేయబడుతుందో చూపదు. కింగ్గల్ యొక్క పేజీ దాని ప్రచురించిన 200L అప్లికేషన్ కోసం 3.5 నుండి 4 మిమీ వరకు జాబితా చేస్తుంది. ఆమోదించబడిన వాల్ మ్యాప్కి ప్రత్యామ్నాయంగా కాకుండా పేజీ-నిర్దిష్ట సూచనగా ఉపయోగించండి.
నికర అచ్చు బరువును రికార్డ్ చేయండి. విడిగా సమావేశమైన మూసివేతలను చేర్చవద్దు. ఆపై టాప్ ఫ్లాష్, బాటమ్ టెయిల్, నెక్ స్క్రాప్ మరియు ఏదైనా ఇతర కత్తిరించిన మెటీరియల్ని అంచనా వేయండి. ఇది స్థూల పారిజన్ లక్ష్యాన్ని సృష్టిస్తుంది. 12 కిలోల పూర్తి డ్రమ్కు 12 కిలోల కంటే ఎక్కువ షాట్ అవసరం కావచ్చు, ఎందుకంటే ప్రక్రియ తప్పనిసరిగా తొలగించగల పదార్థాన్ని కూడా రూపొందించాలి.
ఉద్దేశించిన విషయాలు ఫైల్లో ఉంటాయి. సాంద్రత, స్నిగ్ధత, పూరక ఉష్ణోగ్రత, ఆవిరి పీడనం, రసాయన అనుకూలత అవసరాలు మరియు ఆశించిన నిల్వ సమయాన్ని జోడించండి. డ్రమ్ నియంత్రిత ప్రమాదకరమైన వస్తువులను తీసుకువెళుతుందా లేదా అనే విషయాన్ని కూడా కొనుగోలుదారు పేర్కొనాలి. ఆ సమాధానం ధ్రువీకరణ మార్గాన్ని మారుస్తుంది.
కింగ్గల్ యొక్కవిక్రయ ప్రక్రియఫోటోలు, డ్రాయింగ్లు, బరువు, పరిమాణం, పదార్థం, మందం, రోజువారీ అవుట్పుట్ మరియు రసాయన నిరోధకత కోసం అడుగుతుంది. ఆ ఇన్పుట్లు ఒక రివిజన్-నియంత్రిత డ్రమ్ డోసియర్ అయి ఉండాలి. కొటేషన్, అచ్చు రూపకల్పన మరియు అంగీకార ప్రణాళిక అన్నీ ఒకే పునర్విమర్శను సూచించాలి.
KGB200L/LP ప్రచురించిన డేటాను సరిపోలిన సెట్గా చదవండి
KGB200L/LP పేజీ ఉపయోగకరమైన ప్రారంభ ఎన్వలప్ను అందిస్తుంది. ఇది 250L గరిష్ట కంటైనర్ క్లాస్, 39 t యంత్రం మరియు స్థిరమైన ఓపెన్-క్లోజింగ్ అమరికను గుర్తిస్తుంది. ఇది 760 kN బిగింపు శక్తి, 1300 by 1500 mm ప్లేటెన్ మరియు 1100 by 1700 mm గరిష్ట అచ్చు పరిమాణాన్ని కూడా జాబితా చేస్తుంది.
పబ్లిక్ ఎక్స్ట్రాషన్ టేబుల్ 32 L/D నిష్పత్తులతో రెండు 100 mm స్క్రూలను చూపుతుంది. ప్రచురించబడిన HDPE ద్రవీభవన సామర్థ్యం ప్రతి స్క్రూకు 180 kg/h. పట్టిక 25 L అక్యుమ్యులేటర్ మరియు 18 కిలోల PE అక్యుమ్యులేటర్-బరువు సూచనను కూడా జాబితా చేస్తుంది. ఇవి మెషిన్-పేజీ విలువలు. సరిపోలిన ట్రయల్ లేకుండా అవి నిర్దిష్ట డ్రమ్, రెసిన్ లేదా సైకిల్ను నిరూపించవు.
| KGB200L/LP అంశం ప్రచురించబడింది | వెబ్సైట్ విలువ | ప్రాజెక్ట్ ఇంకా ఏమి తనిఖీ చేయాలి |
|---|---|---|
| గరిష్ట కంటైనర్ సామర్థ్యం | 250 ఎల్ | అసలైన అచ్చు, షాట్ డిమాండ్, జ్యామితి మరియు తొలగింపు మార్గం |
| యంత్రం పరిమాణం మరియు బరువు | 9.5 x 4.1 x 6.5 మీ; 39 టి | సర్వీస్ క్లియరెన్స్, ఫౌండేషన్, ట్రాన్స్పోర్ట్ స్ప్లిట్ మరియు ట్రైనింగ్ ప్లాన్ |
| బిగింపు శక్తి | 760 కి.ఎన్ | అంచనా వేసిన ప్రాంతం, బ్లో ప్రెజర్, పించ్-ఆఫ్ లోడ్ మరియు మార్జిన్ |
| గరిష్ట అచ్చు పరిమాణం | 1100 x 1700 మి.మీ | అచ్చు ఎన్వలప్, గొట్టాలు, మానిఫోల్డ్లు మరియు కదిలే భాగాలను పూర్తి చేయండి |
| అచ్చు మందం | 810 నుండి 950 మి.మీ | క్లోజ్డ్ మోల్డ్ స్టాక్ మరియు ప్లాటెన్ ఇంటర్ఫేస్ డ్రాయింగ్ |
| స్క్రూ మరియు L/D | 100 మిమీ x 2; 32 ఎల్/డి | ఆర్డర్ చేసిన లేయర్ ఆర్కిటెక్చర్, రెసిన్ గ్రేడ్ మరియు కలర్ సిస్టమ్ |
| ప్రచురించబడిన HDPE మెల్ట్ కెపాసిటీ | 180 కేజీ/గం x 2 | ఆమోదించబడిన HMWHDPE సూత్రీకరణతో స్థిరమైన అవుట్పుట్ |
| సంచితం | 25 ఎల్; 18 కిలోల PE సూచన | గ్రాస్ పారిసన్ మాస్, రిజర్వ్ మరియు ప్రోగ్రామ్డ్ ప్రొఫైల్ |
| గాలిని ఊదండి | 0.8 MPa; 1.8 m³/నిమి | అవసరమైన గాలి నాణ్యత, గరిష్ట ప్రవాహం, రిసీవర్ మరియు యంత్రం వద్ద ఒత్తిడి |
| శీతలీకరణ నీరు | 0.3 MPa; 120 ఎల్/నిమి | సరఫరా ఉష్ణోగ్రత, తిరిగి ఉష్ణోగ్రత, నాణ్యత మరియు వేడి లోడ్ |
| పవర్ రిఫరెన్స్ ప్రచురించబడింది | 70 నుండి 80 kW సగటు | కొలత సరిహద్దు, ఉత్పత్తి, సెట్టింగ్లు మరియు ఉత్పత్తి స్థితి |
పేజీ 300 pcs/hని "అవుట్పుట్ (డ్రై సైకిల్)"గా కూడా ప్రదర్శిస్తుంది. అది రసాయన డ్రమ్ముల ఉత్పత్తి ఉత్పత్తి కాదు. ఇది డ్రై మెషీన్ కదలిక సూచనను వివరిస్తుంది. అదే పేజీ దాని రసాయన-బారెల్ అప్లికేషన్ కోసం గంటకు 17 నుండి 20 డ్రమ్లను విడిగా ప్రచురిస్తుంది. రెండు లేబుల్లను చెక్కుచెదరకుండా ఉంచండి.
సరైన అంగీకార లక్ష్యం ఏ సంఖ్య అయినా కాదు. ఆమోదించబడిన ఉత్పత్తి పరిస్థితులలో అంగీకరించబడిన సమయానికి ఇది ఆమోదించబడిన డ్రమ్స్. రన్ తప్పనిసరిగా ఎక్స్ట్రాషన్, బ్లోయింగ్, కూలింగ్, టేక్-అవుట్, ట్రిమ్మింగ్, ఇన్స్పెక్షన్ మరియు కౌంట్డ్ స్టాప్లను కలిగి ఉండాలి.
కనెక్ట్ చేయబడిన సమూహాలలో డేటాను చదవండి. అచ్చు కొలతలు ఓపెనింగ్ స్ట్రోక్ మరియు రిమూవల్ పాత్కు చెందినవి. అక్యుమ్యులేటర్ ద్రవ్యరాశి స్థూల షాట్ ద్రవ్యరాశి మరియు రెసిన్తో ఉంటుంది. గాలి ప్రవాహం యంత్రం వద్ద ఒత్తిడికి చెందినది. సెల్లో ఎక్కడైనా బలహీనమైన సరిపోలికను ఒకే పెద్ద విలువ భర్తీ చేయదు.
కొటేషన్ నుండి /LP ప్రత్యయం ఎందుకు అదృశ్యం కాకూడదు
కింగ్గల్ ప్రస్తుతం రెండు సంబంధిత ఉత్పత్తి పేజీలను ప్రచురిస్తుంది. ఒకటి KGB200L/LP ప్రత్యేక రసాయన-బారెల్ ప్లాట్ఫారమ్కు పేరు పెట్టింది. ఇతర పేరు KGB200L 220 లీటర్ ప్లాస్టిక్ డ్రమ్ మెషిన్. వారి భాగస్వామ్య 250L తరగతి మోడల్ పేర్లను పరస్పరం మార్చుకోగలిగేలా చేయదు.
KGB200L/LP పేజీ 39 t యంత్రం మరియు రెండు 100 mm స్క్రూలను జాబితా చేస్తుంది. దీని వివరణ డబుల్-లేయర్ అక్యుమ్యులేటర్ హెడ్పై కేంద్రీకృతమై ఉంటుంది. KGB200L పేజీ 36 t మెషిన్ మరియు ఒక 120 mm స్క్రూను జాబితా చేస్తుంది. ఇది HDPE కోసం 320 kg/h ప్రచురిస్తుంది. రెండు పేజీలు ఒకే బ్రాడ్ మోల్డ్ ఎన్వలప్ మరియు 760 kN బిగింపు సూచనను చూపుతాయి.
ఆ వ్యత్యాసం కేవలం సామర్థ్యాన్ని మాత్రమే కాకుండా నిర్మాణాన్ని సూచిస్తుంది. రెండు-ఎక్స్ట్రూడర్ లేఅవుట్ ఆర్డర్ చేసిన లేయర్ స్ట్రక్చర్ లేదా మెటీరియల్ స్ప్లిట్కు మద్దతు ఇస్తుంది. సింగిల్-ఎక్స్ట్రూడర్ లేఅవుట్ వేరే మెల్ట్ పాత్ను అందిస్తుంది. ప్రతి లేయర్ యొక్క ఖచ్చితమైన విధికి ఇప్పటికీ వ్రాత ప్రక్రియ రేఖాచిత్రం అవసరం. రెండు ఎక్స్ట్రూడర్లు స్వయంచాలకంగా అవసరమైన అవరోధం, రీసైకిల్-కంటెంట్ నిర్మాణం లేదా రంగు అమరికను సృష్టిస్తాయని ఎప్పుడూ అనుకోకండి.
KGB200L/LP పబ్లిక్ పొజిషనింగ్
ప్రత్యేకమైన 220L డబుల్-రింగ్ రసాయన-డ్రమ్ ప్లాట్ఫారమ్. పేజీలో రెండు 100 mm స్క్రూలు, డబుల్ లేయర్ హెడ్ డిస్క్రిప్షన్ మరియు 39 t మెషిన్ వెయిట్ ఉన్నాయి.
KGB200L పబ్లిక్ పొజిషనింగ్
220 లీటర్ల ప్లాస్టిక్ డ్రమ్ యంత్రం. పేజీ ఒక 120 mm స్క్రూ, 320 kg/h HDPE మెల్ట్ కెపాసిటీ మరియు 36 t మెషిన్ బరువును జాబితా చేస్తుంది.
కొనుగోలు ఆర్డర్లో పూర్తి మోడల్, రివిజన్ మరియు కాన్ఫిగరేషన్ ఉండాలి. ప్రాసెస్-ఫ్లో డ్రాయింగ్ను అటాచ్ చేయండి. ప్రతి ఎక్స్ట్రూడర్, మోటార్, స్క్రూ, హెడ్ పాసేజ్ మరియు కంట్రోలర్ను జాబితా చేయండి. ప్రతి భాగానికి ఏ మెటీరియల్ ఫీడ్ చేస్తుందో చూపండి. లేయర్ నిష్పత్తి నియంత్రించబడితే, దాని పని పరిధి మరియు ధృవీకరణ పద్ధతిని నిర్వచించండి.
ఈ నియంత్రణ రెండు వైపులా రక్షిస్తుంది. కొనుగోలుదారు ఉద్దేశించిన నిర్మాణాన్ని అందుకుంటాడు. సరఫరాదారు స్థిరమైన సాంకేతిక లక్ష్యాన్ని అందుకుంటారు. ఇది విడిభాగాల జాబితాలు, ఎలక్ట్రికల్ డ్రాయింగ్లు మరియు ఆపరేటర్ శిక్షణను ఇన్స్టాల్ చేయబడిన యంత్రంతో సమలేఖనం చేస్తుంది.
ఉత్పత్తి ఇన్పుట్గా HMWHDPEని నియంత్రించండి, సాధారణ లేబుల్ కాదు
కింగ్గల్ అప్లికేషన్ రిఫరెన్స్ పేర్లు HMWHDPE. ఎక్రోనిం అధిక పరమాణు బరువు అధిక సాంద్రత కలిగిన పాలిథిలిన్ను వివరిస్తుంది. ఇది ఒక ఖచ్చితమైన గ్రేడ్ను గుర్తించలేదు. డ్రమ్ పనితీరు ఎంచుకున్న రెసిన్, సూత్రీకరణ, ప్రాసెసింగ్ చరిత్ర మరియు ప్యాకేజీ రూపకల్పనపై ఆధారపడి ఉంటుంది.
ఆమోదించబడిన మెటీరియల్ ఫైల్లో సరఫరాదారు మరియు గ్రేడ్ పేరు ఉండాలి. మెటీరియల్ డేటా షీట్, కలర్ మాస్టర్బ్యాచ్, సంకలనాలు మరియు మార్పు-నియంత్రణ నియమాలను జోడించండి. ఇన్కమింగ్ లాట్లను ఎలా గుర్తించాలో రికార్డ్ చేయండి. ప్రత్యామ్నాయ గ్రేడ్ అనుమతించబడితే, సాధారణ ఉత్పత్తిలోకి ప్రవేశించే ముందు ఆమోద పరీక్షను పేర్కొనండి.
రీగ్రైండ్కు దాని స్వంత నియమం అవసరం. పోస్ట్-యూజ్ రీసైకిల్ మెటీరియల్ నుండి క్లీన్ ఇన్-ప్రాసెస్ ట్రిమ్ను వేరు చేయండి. అనుమతించబడిన మూలం, తయారీ, కణ పరిమాణం, నిల్వ మరియు మిశ్రమ నిష్పత్తిని నిర్వచించండి. గ్రైండర్ లేదా కన్వేయర్ ఆగిపోయినప్పుడు ఆపరేటర్లు ఎలా స్పందిస్తారో రికార్డ్ చేయండి. అసలు ఫీడ్ స్ట్రీమ్ నియంత్రించబడకపోతే రెసిపీ స్క్రీన్పై శాతానికి తక్కువ విలువ ఉంటుంది.
తేమ, కాలుష్యం మరియు జరిమానాలు ఆహారం లేదా ఉపరితల నాణ్యతకు భంగం కలిగిస్తాయి. మెటీరియల్ ఉష్ణోగ్రత మరియు బల్క్ ప్రవర్తన కూడా రికవరీని మార్చగలవు. ఉత్పత్తి ట్రయల్ సమయంలో నిజమైన సిస్టమ్ను తనిఖీ చేయండి. రెసిన్ ఉద్దేశించిన హాప్పర్, బ్లెండర్, కన్వేయర్ మరియు రీగ్రైండ్ లూప్ ద్వారా ప్రయాణించాలి.
డ్రమ్ రసాయనాలను కలిగి ఉంటే, అనుకూలత పూర్తయిన ప్యాకేజీ ప్రోగ్రామ్కు చెందినది. అచ్చు యంత్రం స్వయంగా అనుకూలతను స్థాపించదు. ఉద్దేశించిన పదార్ధం, నిల్వ వ్యవధి, పర్యావరణ బహిర్గతం మరియు వర్తించే నియమాలు సాక్ష్యాన్ని నిర్ణయిస్తాయి.
పదార్థ మార్పు కరిగే బలాన్ని మార్చగలదు మరియు కుంగిపోతుంది. రింగులు మరియు మూలల చుట్టూ పారిసన్ ఎలా విస్తరించిందో ఇది మార్చగలదు. అందుకే మెటీరియల్ ఆమోదం మరియుపారిసన్ ప్రోగ్రామింగ్ప్రత్యేక ప్రాజెక్టులుగా నిర్వహించరాదు.
రింగులు, భుజాలు, బేస్ మరియు మూసివేతల చుట్టూ పారిసన్ని నిర్మించండి
పెద్ద డ్రమ్ సమానంగా సాగదు. భుజం అచ్చు యొక్క ఒక భాగంపై ప్రయాణిస్తుంది. దిగువ మూలలో మరొకదానిపై ప్రయాణిస్తుంది. రింగ్లు, బేస్ కాంటాక్ట్ మరియు మెడ ప్రాంతాలు ఒక్కొక్కటి వేర్వేరు మెటీరియల్ కోసం పారిసన్ని అడుగుతాయి. ఒక డై గ్యాప్ ప్రతి జోన్కు సమానంగా సేవలు అందించదు.
ద్రవ్యరాశితో ప్రారంభించండి. పూర్తయిన డ్రమ్, టాప్ ఫ్లాష్, బాటమ్ ఫ్లాష్, నెక్ స్క్రాప్ మరియు ఇతర ట్రిమ్లను జోడించండి. ఇది స్థూల పారిజన్ ద్రవ్యరాశి. ఆమోదించబడిన రెసిన్ ప్రాతిపదికన ఆర్డర్ చేసిన అక్యుమ్యులేటర్ సామర్థ్యంతో దీన్ని సరిపోల్చండి. ప్రచురించిన గరిష్టానికి సరిగ్గా సరిపోలడానికి బదులుగా ఇంజనీరింగ్ రిజర్వ్ను వదిలివేయండి.
పూర్తయిన డ్రమ్ మాస్ + టాప్ ఫ్లాష్ + దిగువన తోక + మెడ లేదా హ్యాండిల్ స్క్రాప్ + ఇతర కత్తిరించిన మెటీరియల్
తర్వాత, పారిసన్ని దాని పొడవుతో మ్యాప్ చేయండి. ఆమోదించబడిన డ్రమ్ నుండి సంఖ్యా వాల్ మ్యాప్ని ఉపయోగించండి. ప్రతి క్లిష్టమైన డ్రమ్ స్థానాన్ని పారిసన్ ప్రోగ్రామ్లోని స్థానానికి కనెక్ట్ చేయండి. మొదటి ప్రొఫైల్ ప్రారంభ వంటకం మాత్రమే. ప్రొడక్షన్ ట్రయల్ కొలిచిన వాల్ ఫలితాల నుండి దానిని అప్డేట్ చేయాలి.
డబుల్ రింగ్ జోన్లను చూడండి. చాలా తక్కువ పదార్థం స్థానిక గోడను తగ్గిస్తుంది లేదా రింగ్ జ్యామితిని మార్చగలదు. చాలా ఎక్కువ బరువు పెరుగుతుంది, శీతలీకరణ సమయం మరియు ఫ్లాష్. మెడలు మరియు మూసివేతలకు స్థిరమైన జ్యామితి అవసరం. పరిచయం మరియు ప్రభావం పనితీరు కోసం బేస్కు తగినంత మెటీరియల్ అవసరం. మొత్తం డ్రమ్ను భారీగా చేయడం ద్వారా ఈ లక్ష్యాలు ఏవీ పరిష్కరించబడవు.
అక్యుమ్యులేటర్ డిశ్చార్జ్ కూడా ముఖ్యమైనది. నియంత్రిత సమయంలో పారిసన్ అచ్చులోకి ప్రవేశించాలి. మెల్ట్ టెంపరేచర్, డిచ్ఛార్జ్ స్పీడ్, డై-గ్యాప్ మోషన్ మరియు మోల్డ్ క్లోజ్ టైమింగ్ ఇంటరాక్ట్. ప్యారిసన్ చాలా పొడవుగా వేలాడుతుంటే, అచ్చు మూసే ముందు గోడ మ్యాప్ను కుంగిపోతుంది.

తుది ప్రొఫైల్ను పునర్విమర్శ సంఖ్యతో నిల్వ చేయండి. డై టూలింగ్, రెసిన్, ఉష్ణోగ్రత సెట్పాయింట్లు, డిచ్ఛార్జ్ సమయం మరియు నమూనా గోడ మ్యాప్ను రికార్డ్ చేయండి. ఆ పరిస్థితులు లేని ప్రొఫైల్ను పునరుత్పత్తి చేయడం కష్టం.
డ్రమ్ అచ్చు మరియు శీతలీకరణ సర్క్యూట్ను ఒక డిజైన్ నిర్ణయంగా పరిగణించండి
పబ్లిక్ అచ్చు కవరు సరిపోయే తనిఖీ మాత్రమే. అచ్చు సమానంగా చల్లబడుతుందని, డ్రమ్ను విడుదల చేస్తుందని లేదా రోబోట్ను క్లియర్ చేస్తుందని ఇది నిరూపించదు. పూర్తి అచ్చు అసెంబ్లీని సమీక్షించండి. మానిఫోల్డ్లు, హోస్ బెండ్లు, బ్లో హార్డ్వేర్, మూవింగ్ ఇన్సర్ట్లు, పించ్ బ్లాక్లు మరియు లిఫ్టింగ్ పాయింట్లను చేర్చండి.
విడిపోయే లైన్ మరియు పించ్-ఆఫ్ తప్పనిసరిగా భారీ పారిజన్ను నిర్వహించాలి. కట్ అధిక పదార్థాన్ని చిక్కుకోకుండా స్థిరంగా మూసివేయాలి. ఫ్లాష్ పాకెట్స్ ఊహించిన మాస్ కోసం గది అవసరం. మెడ మరియు బాటమ్-బ్లో వివరాలు తప్పనిసరిగా డ్రమ్ డ్రాయింగ్ మరియు డౌన్స్ట్రీమ్ ఫినిషింగ్ పద్ధతికి సరిపోలాలి.
శీతలీకరణ డ్రమ్ యొక్క థర్మల్ లోడ్ను అనుసరించాలి. రింగ్స్ మరియు మందపాటి పరివర్తనాలు వేడిని కలిగి ఉంటాయి. తొలగింపు సమయంలో విస్తృత సైడ్వాల్లు వైకల్యం చెందుతాయి. బేస్ మరియు క్లోజర్ జోన్లకు కఠినమైన ఉష్ణోగ్రత నియంత్రణ అవసరం కావచ్చు. మొత్తం అచ్చు కోసం ఒక సాధారణ సర్క్యూట్ని ఉపయోగించకుండా ఈ అవసరాల చుట్టూ ఛానెల్లను డిజైన్ చేయండి.
పేరున్న శీతలీకరణ జోన్లుగా అచ్చును విభజించండి. ప్రతి జోన్కు లక్ష్య ప్రవాహం మరియు ఇన్లెట్ స్థితిని ఇవ్వండి. యాక్సెస్ చేయగల కనెక్షన్లు మరియు ఫ్లషింగ్ ప్లాన్ను అందించండి. ట్రయల్ సమయంలో, రికార్డు సరఫరా మరియు రిటర్న్ ఉష్ణోగ్రతలు. ప్రెజర్ రీడింగ్ ఒక్కటే ఒక్కో సర్క్యూట్ను వేడి చేస్తుందో లేదో చూపదు.
తొలగింపు ఉష్ణోగ్రత చక్రంలో భాగం. డ్రమ్ మృదువుగా ఉన్నప్పుడే ముందస్తు విడుదల అవుట్పుట్ని పెంచుతుంది. రోబోట్, కన్వేయర్ లేదా ఆపరేటర్ రింగులు లేదా సీలింగ్ ఉపరితలాలను వక్రీకరించవచ్చు. డైమెన్షనల్ మరియు ఫంక్షనల్ సాక్ష్యంతో సురక్షితమైన తొలగింపు పరిస్థితిని నిర్వచించండి.
Kinggle పేజీ 0.3 MPa మరియు 120 L/min మెషిన్ కూలింగ్-వాటర్ రిఫరెన్స్లుగా జాబితా చేస్తుంది. ఈ విలువలు కనెక్షన్ పరిమాణంలో సహాయపడతాయి. అవి పూర్తి చిల్లర్ స్పెసిఫికేషన్ కాదు. చివరి శీతలీకరణ ప్యాకేజీకి నీటి ఉష్ణోగ్రత, పరిసర డిజైన్ స్థితి, అచ్చు వేడి లోడ్, యంత్ర వేడి లోడ్, ప్రవాహ స్థిరత్వం మరియు నీటి నాణ్యత అవసరం.
ఉపయోగించండిఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ అచ్చు డిజైన్ గైడ్వెంటింగ్, పించ్-ఆఫ్, కూలింగ్ మరియు విడుదలను సమీక్షించడానికి. మెషిన్ లేఅవుట్ వలె అదే సాంకేతిక ఫైల్లో ఆమోదించబడిన అచ్చు డ్రాయింగ్ను ఉంచండి.
చక్రం లోపల టేక్-అవుట్, డిఫ్లాషింగ్ మరియు లీక్ టెస్టింగ్ ప్లాన్ చేయండి
అచ్చు తెరిచినప్పుడు అచ్చు చక్రం ముగియదు. పెద్ద డ్రమ్కి ఇప్పటికీ సురక్షితమైన తొలగింపు మరియు నియంత్రిత ముగింపు అవసరం. ఈ దశలు యంత్రం నిర్మించిన తర్వాత జోడించబడితే నిజమైన అవుట్పుట్ పరిమితిగా మారవచ్చు.
టేక్-అవుట్తో ప్రారంభించండి. పట్టు స్థానం, డ్రమ్ ఉష్ణోగ్రత, పేలోడ్ మరియు కదలిక మార్గాన్ని నిర్వచించండి. రోబోట్ అచ్చును క్లియర్ చేయాలి, కాపలాగా మరియు హార్డ్వేర్ను బ్లో చేయాలి. దీని పట్టు వెచ్చని రింగ్ను చూర్ణం చేయకూడదు లేదా లేబుల్ ప్యానెల్ను గుర్తించకూడదు. హ్యాండ్ఆఫ్ పాయింట్ అనియంత్రిత రోలింగ్ లేకుండా డ్రమ్కు మద్దతు ఇవ్వాలి.
తర్వాత, ప్రతి కట్ను మ్యాప్ చేయండి. టాప్ ఫ్లాష్, బాటమ్ టెయిల్ మరియు నెక్ మెటీరియల్కి వేర్వేరు సాధనాలు అవసరం కావచ్చు. మూసివేత ముఖాలు మరియు క్లిష్టమైన కొలతలు రక్షించండి. నేల శిధిలాలతో కలపకుండా ట్రిమ్ను సేకరించండి. క్లీన్ ట్రిమ్ ప్రక్రియకు తిరిగి వస్తే, గ్రైండర్ మరియు బ్లెండర్కు మార్గాన్ని చూపండి.
లీక్ టెస్టింగ్కు వ్రాతపూర్వక సరిహద్దు అవసరం. పరీక్షించిన ఓపెనింగ్స్, క్లోజర్ కండిషన్, ప్రెజర్ లేదా వాక్యూమ్ మెథడ్, స్టెబిలైజేషన్ టైమ్, టెస్ట్ టైమ్ మరియు రిజెక్ట్ థ్రెషోల్డ్ను నిర్వచించండి. వైఫల్యం తర్వాత ఏమి జరుగుతుందో కూడా నిర్వచించండి. తిరస్కరించబడిన డ్రమ్ దాని కుహరం, సమయ విండో మరియు ప్రాసెస్ రికార్డ్లో గుర్తించదగినదిగా ఉండాలి.
| స్టేషన్ | ఇన్పుట్ | అవుట్పుట్ | పట్టుకోవడానికి సాక్ష్యం |
|---|---|---|---|
| రోబోట్ టేక్-అవుట్ | వెచ్చని అచ్చు డ్రమ్ | ట్రిమ్ స్టేషన్లో డ్రమ్ మద్దతు ఉంది | క్లియరెన్స్, గ్రిప్ మార్కులు, సైకిల్ టైమ్ మరియు రిపీటబిలిటీ |
| డిఫ్లాషింగ్ | ప్రక్రియ ట్రిమ్తో డ్రమ్ | పూర్తయిన అంచులను శుభ్రం చేయండి | కట్ నాణ్యత, డ్రమ్ నష్టం మరియు ట్రిమ్ మాస్ |
| ప్రారంభ ముగింపు | అచ్చు మెడలు | మూసివేతకు సిద్ధంగా ఉన్న ఇంటర్ఫేస్లు | కొలతలు, ఉపరితలం మరియు గేజ్ ఫలితాలు |
| లీక్ పరీక్ష | డ్రమ్ మరియు పరీక్ష మూసివేతలు పూర్తయ్యాయి | పాస్ లేదా గుర్తించదగిన తిరస్కరించవచ్చు | రెసిపీ, ఫలితం, పరికరం ID మరియు టైమ్స్టాంప్ |
| తుది తనిఖీ | పరీక్షించిన డ్రమ్ | ఆమోదించబడిన ఉత్పత్తి లేదా నియంత్రిత తిరస్కరణ | బరువు, గోడ మ్యాప్, కొలతలు మరియు ప్రదర్శన |
ఫ్యాక్టరీ ట్రయల్ సమయంలో ప్రతి స్టేషన్కు సమయం. టేక్-అవుట్ మార్గం పొడవుగా ఉన్నందున లేదా ట్రిమ్ స్టేషన్ నిండినందున మోల్డింగ్ మెషీన్ వేచి ఉండవచ్చు. ఆ జాప్యాలు ఆమోదించబడిన అవుట్పుట్లో ఉంటాయి. డ్రై-సైకిల్ నంబర్ వెనుక వాటిని దాచకూడదు.
UN ప్యాకేజింగ్ ఆమోదం నుండి ప్రత్యేక యంత్ర సామర్థ్యం
ప్రచురించబడిన అప్లికేషన్ నుండి డ్రమ్లు 3 మీ డ్రాప్ పరీక్షలో ఉత్తీర్ణత సాధించవచ్చని మరియు UN సర్టిఫికేషన్ను పూర్తి చేయగలవని Kinggle యొక్క ఉత్పత్తి పేజీ పేర్కొంది. ఆ క్లెయిమ్ని పేర్కొన్న అప్లికేషన్తో ముడిపెట్టి ఉంచండి. ప్రతి డ్రమ్, ఫిల్లింగ్ పదార్ధం లేదా మార్కెట్కి హామీగా దాన్ని తిరిగి వ్రాయవద్దు.
ఒక యంత్రం UN ప్యాకేజింగ్ గుర్తును మంజూరు చేయదు. సంబంధిత సిస్టమ్ కింద ప్యాకేజింగ్ డిజైన్ రకానికి ఆమోదం వర్తిస్తుంది. పూర్తయిన డ్రమ్, మూసివేతలు, కంటెంట్లు లేదా పరీక్ష మీడియా, తయారీ, కండిషనింగ్ మరియు పరీక్ష ఫలితాలు అన్నీ ముఖ్యమైనవి. డిజైన్ పాస్ అయిన తర్వాత కొనసాగుతున్న తయారీ నియంత్రణలు కూడా ముఖ్యమైనవి.
ఐరోపా కోసం ఐక్యరాజ్యసమితి ఆర్థిక సంఘం ప్రచురించిందిUN మోడల్ నిబంధనలు. పునర్విమర్శ 24 2025లో ప్రచురించబడింది. వర్తించే జాతీయ లేదా మోడల్ నియమాలు నిర్దిష్ట ఎడిషన్ను ఉపయోగించవచ్చు లేదా అవసరాలను జోడించవచ్చు. గమ్యస్థాన మార్కెట్ కోసం అధికారం, పరీక్ష ప్రయోగశాల మరియు ఆమోద మార్గాన్ని నిర్ధారించండి.
రెండు సాక్ష్యం పొరలను నిర్మించండి. మొదటిది మెషిన్ ఫ్యాక్టరీ అంగీకార పరీక్ష. ఆర్డర్ చేసిన సెల్ నిర్వచించిన షరతులలో అంగీకరించిన డ్రమ్ను నడుపుతుందని ఇది రుజువు చేస్తుంది. రెండవది ప్యాకేజింగ్ డిజైన్-రకం పరీక్ష. ఇది వర్తించే ప్రోగ్రామ్కు వ్యతిరేకంగా పూర్తయిన ప్యాకేజింగ్ను రుజువు చేస్తుంది. ఒకటి మరొకటి భర్తీ చేయదు.
మెషిన్ ట్రయల్స్ సమయంలో, తదుపరి పరీక్షకు మద్దతిచ్చే లక్షణాలను కొలవండి. నెట్ మాస్, గ్రాస్ షాట్ మాస్, వాల్ మ్యాప్, క్లోజర్ డైమెన్షన్లు, రింగ్ జ్యామితి, లీక్ రిజల్ట్ మరియు ప్రాసెస్ సెట్టింగ్లను రికార్డ్ చేయండి. లేబుల్ చేయబడిన నమూనాలను ఉంచండి. ఇది ప్యాకేజింగ్ పరీక్ష బృందానికి గుర్తించదగిన ప్రారంభ స్థలాన్ని ఇస్తుంది.
ఉత్పత్తి పరీక్ష ఉద్దేశంపై మరింత వివరాల కోసం, ఇప్పటికే ఉన్న Kinggleని ఉపయోగించండిరసాయన డ్రమ్ డ్రాప్-టెస్ట్ గైడ్. ప్రస్తుత కథనాన్ని ఉత్పత్తి సెల్పై దృష్టి పెట్టండి. ఆ విభజన కొనుగోలుదారులు ఒకే విషయాన్ని చెప్పే రెండు పేజీలను చదవకుండానే మెషిన్-ఇంటిగ్రేషన్ సమాధానాన్ని లేదా పరీక్ష సమాధానాన్ని కనుగొనడంలో సహాయపడుతుంది.
వాస్తవ ఉత్పత్తి ఈవెంట్ల నుండి ఆమోదించబడిన అవుట్పుట్ను లెక్కించండి
ఉత్పత్తి పేజీ దాని పేరున్న అప్లికేషన్ కోసం గంటకు 17 నుండి 20 డ్రమ్లను ప్రచురిస్తుంది. అది ఉపయోగకరమైన ప్రణాళిక సూచన. ఇది వేరొక డ్రమ్కు హామీ ఇవ్వబడిన రేటు కాదు. బరువు, గోడ మ్యాప్, రెసిన్, మోల్డ్ కూలింగ్, టేక్-అవుట్ మరియు ఇన్స్పెక్షన్ అన్నీ ఫలితాన్ని మార్చగలవు.
సమయానుకూలమైన పరుగుతో ప్రారంభించండి. ప్రతి మౌల్డింగ్ ఈవెంట్ను లెక్కించండి. ఆపై ప్రతి డ్రమ్ని ఆమోదించబడిన, తిరస్కరించబడిన లేదా పరీక్ష కోసం వేచి ఉన్నట్లు వర్గీకరించండి. ప్రతి స్టాప్ మరియు దాని కారణాన్ని రికార్డ్ చేయండి. ఉత్పత్తిని నియంత్రించే అదే నాణ్యత ప్రణాళికను ఉపయోగించండి.
ఆమోదించబడిన డ్రమ్స్ ÷ గమనించిన ఉత్పత్తి నిమిషాలు x 60
స్థూల మెటీరియల్ డిమాండ్ను కూడా లెక్కించండి. గంటకు ఈవెంట్లను మౌల్డింగ్ చేయడం ద్వారా స్థూల పారిసన్ ద్రవ్యరాశిని గుణించండి. పూర్తయిన డ్రమ్ బరువును కేటలాగ్ రేటుతో గుణించవద్దు. ఆ షార్ట్కట్ ఫ్లాష్, రిజెక్ట్లు, స్టార్ట్-అప్ మెటీరియల్ మరియు ఇతర ప్రాసెస్ నష్టాలను విస్మరిస్తుంది.
గంటకు స్థూల పారిసన్ మాస్ x మోల్డింగ్ ఈవెంట్లు
రీవర్క్ లేదా రీటెస్ట్ నుండి ఫస్ట్-పాస్ దిగుబడిని వేరు చేయండి. లీక్ స్టేషన్లో విఫలమైన డ్రమ్ మరియు మూసివేత సర్దుబాటు తర్వాత పాస్ అయిన తర్వాత ఈవెంట్ లాగ్ నుండి అదృశ్యం కాకూడదు. కారణం ముఖ్యం. ఇది మౌల్డింగ్, ఫినిషింగ్, క్లోజర్ అసెంబ్లీ లేదా టెస్టర్ను సూచించవచ్చు.
శీతలీకరణ తరచుగా చక్రాన్ని నియంత్రిస్తుంది. అదనపు కొన్ని సెకన్లు రింగ్ జ్యామితిని రక్షిస్తే, ఆ సమయం ఆమోదించబడిన రేటుకు చెందినది. ఓవల్ మెడలు లేదా అస్థిర కొలతలు సృష్టించే వేగవంతమైన విడుదల ఉత్పాదకత లాభం కాదు.
పునరుద్ధరణ మరియు దిగువ బ్యాలెన్స్ను బహిర్గతం చేయడానికి తగినంత సుదీర్ఘ పరుగును ఉపయోగించండి. ప్రారంభం మరియు ముగింపులో యంత్ర సెట్టింగ్లను రికార్డ్ చేయండి. దిసైకిల్-టైమ్ గైడ్ఎక్స్ట్రాషన్ రికవరీ, మోల్డింగ్, కూలింగ్ మరియు హ్యాండ్లింగ్ను ఎలా వేరు చేయాలో వివరిస్తుంది. దిశక్తి గైడ్ఆమోదించబడిన డ్రమ్కు పవర్ మరియు ఎనర్జీకి పేర్కొన్న కొలత సరిహద్దు ఎందుకు అవసరమో వివరిస్తుంది.
ఉపయోగకరమైన తుది KPI సెట్లో గంటకు ఆమోదించబడిన డ్రమ్లు, మొదటి-పాస్ దిగుబడి, ఆమోదించబడిన డ్రమ్కు స్థూల కిలోగ్రాములు, డ్రమ్కు ట్రిమ్ కిలోగ్రాములు, ఆమోదించబడిన డ్రమ్కు లెక్కించబడిన పనికిరాని సమయం మరియు శక్తి ఉంటాయి. ప్రతి సంఖ్యకు అంగీకరించబడిన ప్రారంభం మరియు ఆపు నియమం అవసరం.
శిఖరాలు, యాక్సెస్ మరియు వేడి తొలగింపు చుట్టూ ఫ్యాక్టరీ సరిహద్దును ప్లాన్ చేయండి
పబ్లిక్ మెషీన్ కొలతలు 9.5 బై 4.1 బై 6.5 మీ. ఆ పెట్టె సంస్థాపనా స్థలం కాదు. ఆపరేటర్లు, అచ్చు మార్పులు, ప్లాట్ఫారమ్లు, క్యాబినెట్లు, పైపులు, కన్వేయర్లు మరియు గార్డింగ్ దాని కంటే విస్తరించి ఉన్నాయి. పైకప్పు తప్పనిసరిగా ఎరక్షన్ మరియు నిర్వహణను కూడా అనుమతించాలి.
పరికరాల లేఅవుట్ డ్రాయింగ్తో ప్రారంభించండి. స్క్రూలు మరియు హైడ్రాలిక్ భాగాల కోసం మెయింటెనెన్స్ పుల్ స్పేస్ను జోడించండి. ట్రక్ లేదా నిల్వ ప్రాంతం నుండి ప్లాటెన్లకు అచ్చు మార్గాన్ని గుర్తించండి. ప్రతి పాయింట్ వద్ద క్రేన్ లేదా ఫోర్క్లిఫ్ట్ సామర్థ్యాన్ని తనిఖీ చేయండి. తీసివేయబడిన హాట్ డ్రమ్స్ మరియు ఫ్లాష్ ఎక్కడ ప్రయాణిస్తాయో చూపండి.
కంప్రెస్డ్ గాలికి యంత్రం కనెక్షన్ వద్ద ఒత్తిడి మరియు ప్రవాహం అవసరం. కింగ్గల్ 0.8 MPa మరియు 1.8 m³/min ప్రచురిస్తుంది. కంప్రెసర్ గది తప్పనిసరిగా లైన్ నష్టం, ఇతర వినియోగదారులు, పీక్ డిమాండ్, రిసీవర్ వాల్యూమ్ మరియు ఎయిర్ ట్రీట్మెంట్ను పరిగణనలోకి తీసుకోవాలి. బ్లోయింగ్ ప్రక్రియకు అంగీకరించిన గాలి నాణ్యత కూడా అవసరం.
శీతలీకరణకు స్థిరమైన ఉష్ణోగ్రత మరియు ప్రవాహం అవసరం. పబ్లిక్ పేజీ 0.3 MPa మరియు 120 L/min జాబితాలను కలిగి ఉంది. అచ్చు, హైడ్రాలిక్స్ మరియు ఇతర వినియోగదారులను వేరుచేసే హీట్-లోడ్ షీట్ కోసం అడగండి. స్థానిక పరిసర పరిస్థితి మరియు నీటి నాణ్యత కోసం చిల్లర్ లేదా కూలింగ్ టవర్ పరిమాణం.
ఎలక్ట్రికల్ ప్లానింగ్కు కనెక్ట్ చేయబడిన లోడ్, వోల్టేజ్, ఫ్రీక్వెన్సీ, కేబుల్ రూట్, రక్షణ మరియు ట్రాన్స్ఫార్మర్ చెక్ అవసరం. పేజీ యొక్క 70 నుండి 80 kW “సగటు శక్తి వినియోగం” వరుస శక్తి సూచన. ఇది ఇన్స్టాల్ చేయబడిన లోడ్ కాదు మరియు డ్రమ్కు శక్తి కాదు.

పూర్తి సమీక్షించండిబ్లో మోల్డింగ్ యుటిలిటీ ప్లాన్యంత్రం మరియు సహాయక సరఫరాదారులతో. సాంకేతిక ఒప్పందంలో ప్రతి సరఫరా పరిస్థితి మరియు సరిహద్దును ఉంచండి.
ఒక గుర్తించదగిన డ్రమ్ లాట్ను అనుసరించే అంగీకార ట్రయల్ని అమలు చేయండి
ఫ్యాక్టరీ అంగీకార పరీక్షలో ఆమోదించబడిన డ్రమ్ డ్రాయింగ్, అచ్చు మరియు మెటీరియల్ని ఉపయోగించాలి. ఉత్పత్తి రెసిన్ అందుబాటులో లేనట్లయితే, ప్రత్యామ్నాయం మరియు ఫలితం యొక్క పరిమితులను డాక్యుమెంట్ చేయండి. డ్రై మెషీన్ కదలికను ఉత్పత్తి అంగీకార పరీక్ష అని పిలవవద్దు.
సందర్శనకు ముందు పరీక్ష ప్రణాళికను అంగీకరించండి. సాధనాలు, నమూనా పరిమాణం, అమలు వ్యవధి మరియు అంగీకార పరిమితులను పేర్కొనండి. స్టాప్లను ఎలా లెక్కించాలో నిర్ణయించండి. రన్ సమయంలో ఏ సెట్టింగ్లు మారవచ్చో మరియు మార్పును ఎవరు ఆమోదిస్తారో నిర్వచించండి.
- నిర్మాణాన్ని ధృవీకరించండి.పూర్తి KGB200L/LP మోడల్, ఎక్స్ట్రూడర్లు, హెడ్, కంట్రోలర్, క్లాంప్, రోబోట్, బాటమ్ బ్లోయింగ్, గార్డింగ్ మరియు ఆర్డర్ చేసిన ఆక్సిలరీలను కాంట్రాక్ట్కు వ్యతిరేకంగా తనిఖీ చేయండి.
- క్రమాంకనం మరియు యుటిలిటీలను ధృవీకరించండి.పరికరం IDలను రికార్డ్ చేయండి. యంత్రం సరిహద్దు వద్ద శక్తి, గాలి మరియు శీతలీకరణ పరిస్థితులను నిర్ధారించండి.
- ఆమోదించబడిన పదార్థాన్ని లోడ్ చేయండి.రెసిన్ గ్రేడ్, లాట్, కలర్, సంకలితం మరియు రీగ్రైండ్ రెసిపీని రికార్డ్ చేయండి. ఉద్దేశించిన మార్గాన్ని అనుసరించండి.
- ప్రక్రియను స్థిరీకరించండి.అధికారిక పరుగును ప్రారంభించే ముందు పునరావృతమయ్యే మెల్ట్ పరిస్థితులు, అక్యుమ్యులేటర్ రికవరీ, ఉత్సర్గ ప్రవర్తన, శీతలీకరణ మరియు టేక్-అవుట్లను చేరుకోండి.
- ప్రారంభ రెసిపీని స్తంభింపజేయండి.ఉష్ణోగ్రతలు, వేగం, ప్యారిసన్ ప్రొఫైల్, సమయాలు, ఒత్తిళ్లు మరియు దిగువ సెట్టింగ్లను ఒక పునర్విమర్శ సంఖ్యతో సేవ్ చేయండి.
- అంగీకరించిన విండోను అమలు చేయండి.అచ్చు, ఆమోదించబడిన మరియు తిరస్కరించబడిన డ్రమ్లను లెక్కించండి. ప్రతి స్టాప్ వ్యవధి మరియు కారణంతో లాగ్ చేయండి.
- నమూనా ప్రణాళికను కొలవండి.ద్రవ్యరాశి, కొలతలు, గోడ మ్యాప్, రింగ్ మరియు మెడ జ్యామితి, ట్రిమ్ నాణ్యత, ప్రదర్శన మరియు లీక్ ఫలితాన్ని తనిఖీ చేయండి.
- దిగువ బ్యాలెన్స్ని ఆడిట్ చేయండి.రోబోట్ను నిర్ధారించండి, ట్రిమ్మింగ్, టెస్టర్ మరియు కన్వేయర్లు అసురక్షిత సంచితం లేకుండా మోల్డింగ్ రేటును కొనసాగించగలవు.
- ప్రతి విచలనాన్ని మూసివేయండి.ఫలితం, యజమాని మరియు పునఃపరీక్ష పద్ధతిని రికార్డ్ చేయండి. సాధారణ “పరీక్ష ఉత్తీర్ణత” ప్రకటనలో బహిరంగ సమస్యను దాచవద్దు.
ప్రారంభం, మధ్య మరియు ముగింపు నుండి నమూనాలను ఉంచండి. సమయం, రెసిపీ మరియు ఫలితంతో ప్రతి డ్రమ్ను లేబుల్ చేయండి. ట్రయల్ రిపోర్ట్తో గోడ మ్యాప్ మరియు లీక్ రికార్డ్ను ఉంచండి. ఇది ఫ్యాక్టరీ సందర్శనను తర్వాత ప్రారంభ మరియు ట్రబుల్షూటింగ్కు మద్దతునిచ్చే సాక్ష్యంగా మారుస్తుంది.
ఆమోదించబడిన నమూనాలు మరియు వాటి లేబుల్లను ఫోటోగ్రాఫ్ చేయండి. షట్డౌన్కు ముందు తుది రెసిపీని ఎగుమతి చేయండి. నివేదిక తిరస్కరణను ప్రేరేపించని పరిష్కరించని పరిశీలనలను కూడా జాబితా చేయాలి. ఈ వివరాలు ఇన్స్టాలేషన్ తర్వాత సైట్ బృందానికి స్పష్టమైన రీస్టార్ట్ పాయింట్ను అందిస్తాయి.
పద్ధతి అంగీకరించబడితే, మెషిన్ ప్రాజెక్ట్ సమయంలో ఫంక్షనల్ ప్యాకేజీ పరీక్షలను చూడవచ్చు. ఇంకా అధికారిక డిజైన్-రకం ఆమోదం మరెక్కడా జరగవచ్చు. ఆ నివేదికలను విడిగా ఉంచండి. ప్రతి నివేదిక ఖచ్చితంగా ఏమి రుజువు చేస్తుందో తెలియజేయాలి.
కింగ్గల్ యొక్క విక్రయ ప్రక్రియలో తనిఖీ, పరీక్ష మరియు పరీక్షలో చేరడానికి ఆహ్వానం ఉంటాయి. అనుసరించడానికి ఆ అవకాశాన్ని ఉపయోగించండిఫ్యాక్టరీ అంగీకార పరీక్ష గైడ్. డెలివరీ తర్వాత, ఇన్స్టాల్ చేయబడిన యుటిలిటీస్ మరియు లోకల్ మెటీరియల్ సిస్టమ్తో నిర్వచించిన సైట్ అంగీకారాన్ని పునరావృతం చేయండి.
KGB200L/LP సెల్ కోసం కొటేషన్ సిద్ధంగా ఉన్న RFQని రూపొందించండి
ఉపయోగకరమైన విచారణ మొత్తం ఉత్పత్తి మార్గాన్ని తనిఖీ చేయడానికి సరఫరాదారుని అనుమతిస్తుంది. డ్రమ్ ఫైల్తో ప్రారంభించండి. అందుబాటులో ఉంటే డ్రాయింగ్, ఫోటోలు మరియు భౌతిక నమూనాను జోడించండి. ప్రతిపాదిత తరగతిలో ఉత్పత్తి 200L, 220L లేదా మరొక పరిమాణంలో ఉందా అని పేర్కొనండి.
నికర మోల్డ్ బరువు, స్థూల షాట్ అంచనా మరియు సంఖ్యా వాల్ మ్యాప్ను అందించండి. HMWHDPE గ్రేడ్, రంగు, సంకలనాలు మరియు రీగ్రైండ్ నియమానికి పేరు పెట్టండి. కంటెంట్లు, క్లోజర్ సిస్టమ్, రసాయన-నిరోధకత అవసరం మరియు వర్తించే ప్యాకేజీ పరీక్షలను పేర్కొనండి.
అవుట్పుట్ని గంటకు ఆమోదించబడిన డ్రమ్స్గా నిర్వచించండి. వార్షిక వాల్యూమ్, షిఫ్ట్ నమూనా మరియు ప్రణాళిక మార్పులను జోడించండి. టేక్-అవుట్, ట్రిమ్మింగ్, ఓపెనింగ్ ఫినిషింగ్, లీక్ టెస్ట్, ఇన్స్పెక్షన్, మార్కింగ్ మరియు ప్యాలెటైజింగ్ గురించి వివరించండి. కింగ్గల్ ఏ వస్తువులను కోట్ చేయాలి మరియు కొనుగోలుదారు ఏ వస్తువులను సరఫరా చేస్తారో గుర్తించండి.
ఫ్యాక్టరీ డేటాను అటాచ్ చేయండి. వోల్టేజ్, ఫ్రీక్వెన్సీ, కంప్రెస్డ్-ఎయిర్ కెపాసిటీ, కూలింగ్ సోర్స్, యాంబియంట్ రేంజ్, ఎత్తు, బిల్డింగ్ ఎత్తు, క్రేన్ కెపాసిటీ మరియు అందుబాటులో ఉన్న ఫ్లోర్ ప్లాన్ను చేర్చండి. మెషిన్ ఓరియంటేషన్ మరియు డ్రమ్ ఫ్లోను జోడించండి.
పూర్తి KGB200L/LP కాన్ఫిగరేషన్తో వ్రాతపూర్వక ప్రతిస్పందన కోసం అడగండి. ఇందులో మౌల్డ్ ఎన్వలప్, ఎక్స్ట్రూడర్ మరియు హెడ్ ఆర్కిటెక్చర్, అక్యుమ్యులేటర్ బేస్, యుటిలిటీస్, యాక్సిలరీ లిస్ట్, లేఅవుట్, యాక్సెప్టెన్స్ ప్లాన్ మరియు డేటా హ్యాండ్ఓవర్ ఉండాలి. “ప్రామాణిక కాన్ఫిగరేషన్” మాత్రమే వివరణగా అంగీకరించవద్దు.
తుది నిర్ణయం ప్రతి ముఖ్యమైన డ్రమ్ అవసరాన్ని మెషిన్ ఫీచర్ లేదా టెస్ట్కి కనెక్ట్ చేయాలి. ఒక ఆవశ్యకానికి యజమాని లేకుంటే, ఆర్డర్ విడుదలకు ముందు దాన్ని మూసివేయండి. మీరు ఇప్పటికీ ఫైల్లను సేకరిస్తున్నట్లయితే, Kinggleని ఉపయోగించండిడౌన్లోడ్ కేంద్రంమరియుయంత్ర వీడియోలుఅందుబాటులో ఉన్న సూచనల కోసం. నియంత్రిత ప్రాజెక్ట్ ప్యాకేజీని ద్వారా పంపండిసంప్రదింపు ఫారమ్.
తరచుగా అడిగే ప్రశ్నలు
ఈ సమాధానాలు చాలా తరచుగా కాన్ఫిగరేషన్ లేదా అంగీకార ప్రణాళికను మార్చే కొనుగోలు ప్రశ్నలను కవర్ చేస్తాయి. వారు ప్రస్తుత కింగ్గల్ ఉత్పత్తి పేజీలను యంత్ర సూచనగా ఉపయోగిస్తున్నారు. ప్రాజెక్ట్ పత్రాలు తుది క్రమాన్ని నియంత్రించాలి.
KGB200L/LP ఏ ఉత్పత్తులను తయారు చేయడానికి రూపొందించబడింది?
కింగ్గల్ KGB200L/LPని 220L డబుల్-రింగ్ బ్లూ కెమికల్ డ్రమ్స్ కోసం 250L-క్లాస్ స్పెషలైజ్డ్ మెషీన్గా ఉంచింది. వేరొక డ్రమ్కు ఇప్పటికీ స్థూల ప్యారిసన్ మాస్, మోల్డ్ ఫిట్, వాల్ డిస్ట్రిబ్యూషన్, క్లోజర్లు, కూలింగ్, టేక్-అవుట్ మరియు అవసరమైన ప్యాకేజీ పరీక్షల కోసం తనిఖీలు అవసరం.
300 pcs/h అంటే యంత్రం గంటకు 300 రసాయన డ్రమ్ములను ఉత్పత్తి చేస్తుందా?
సంఖ్య. ఉత్పత్తి పట్టిక 300 pcs/hని పొడి చక్రంగా లేబుల్ చేస్తుంది. అదే పేజీ రసాయన-డ్రమ్ అప్లికేషన్ కోసం గంటకు 17 నుండి 20 ముక్కలను ప్రచురిస్తుంది. ఉత్పత్తి అచ్చు, రెసిన్, శీతలీకరణ, ఆటోమేషన్ మరియు నాణ్యత ప్రణాళికతో తుది ఆమోదించబడిన అవుట్పుట్ తప్పనిసరిగా నిరూపించబడాలి.
KGB200L/LP 15 కిలోల పూర్తి డ్రమ్ను తయారు చేయగలదా?
పేజీ 12 నుండి 15 కిలోల పూర్తి-డ్రమ్ సూచన మరియు 18 కిలోల PE అక్యుమ్యులేటర్-బరువు సూచనను జాబితా చేస్తుంది. స్థూల పారిసన్ మాస్లో ఫ్లాష్ మరియు ఇతర ట్రిమ్ కూడా ఉన్నాయి. హెడ్ కాన్ఫిగరేషన్ను స్తంభింపజేయడానికి ముందు పూర్తి మాస్ బ్యాలెన్స్, రెసిన్ ఆధారం, రిజర్వ్ మరియు వాల్ మ్యాప్ను నిర్ధారించండి.
KGB200L/LP మరియు KGB200L అదే యంత్రమా?
No. Kinggle వాటిని సంబంధిత కానీ విభిన్నమైన కాన్ఫిగరేషన్లుగా ప్రచురిస్తుంది. KGB200L/LP పేజీ రెండు 100 mm స్క్రూలు, డబుల్-లేయర్ వివరణ మరియు 39 t మెషిన్ బరువును జాబితా చేస్తుంది. KGB200L పేజీ ఒక 120 mm స్క్రూ మరియు 36 t యంత్ర బరువును జాబితా చేస్తుంది.
ఈ యంత్రాన్ని కొనుగోలు చేయడం వల్ల డ్రమ్స్కు UN సర్టిఫికేషన్ లభిస్తుందా?
సంఖ్య. యంత్రం UN ప్యాకేజింగ్ గుర్తును మంజూరు చేయదు. సంబంధిత నిబంధనల ప్రకారం పరీక్షించిన ప్యాకేజింగ్ డిజైన్ రకానికి ఆమోదం వర్తిస్తుంది. పూర్తయిన డ్రమ్, మూసివేతలు, ఉద్దేశించిన విషయాలు లేదా పరీక్ష మీడియా, తయారీ, పరీక్ష ఫలితాలు మరియు కొనసాగుతున్న ఉత్పత్తి అన్ని విషయాలను నియంత్రిస్తుంది.
KGB200L/LP కొటేషన్ కోసం నేను ఏమి పంపాలి?
డ్రమ్ డ్రాయింగ్, ఫోటోలు, నమూనా, కొలతలు, ఓపెనింగ్లు, నికర బరువు, వాల్ మ్యాప్, HMWHDPE గ్రేడ్, ట్రిమ్ అంచనా, మూసివేతలు, కంటెంట్లు, పరీక్షలు, ఆమోదించబడిన అవుట్పుట్ లక్ష్యం, దిగువ స్కోప్ మరియు ఫ్యాక్టరీ యుటిలిటీలను పంపండి. అవసరమైన లేయర్ నిర్మాణం మరియు ఆటోమేషన్ సరిహద్దును కూడా పేర్కొనండి.
ఆమోదించబడిన ఒక డ్రమ్ని పూర్తి మెషిన్ స్పెసిఫికేషన్గా మార్చండి
డ్రమ్ డ్రాయింగ్, మెటీరియల్, వాల్ మ్యాప్, క్లోజర్లు, టెస్ట్ ప్లాన్, అవుట్పుట్ టార్గెట్ మరియు ఫ్యాక్టరీ యుటిలిటీలను కింగ్గల్కు పంపండి. ఇంజనీరింగ్ బృందం KGB200L/LP కాన్ఫిగరేషన్, అచ్చు, సహాయకాలు మరియు అంగీకార పరిధిని నిర్ధారించగలదు.
KGB200L/LP పరిష్కారాన్ని అభ్యర్థించండి