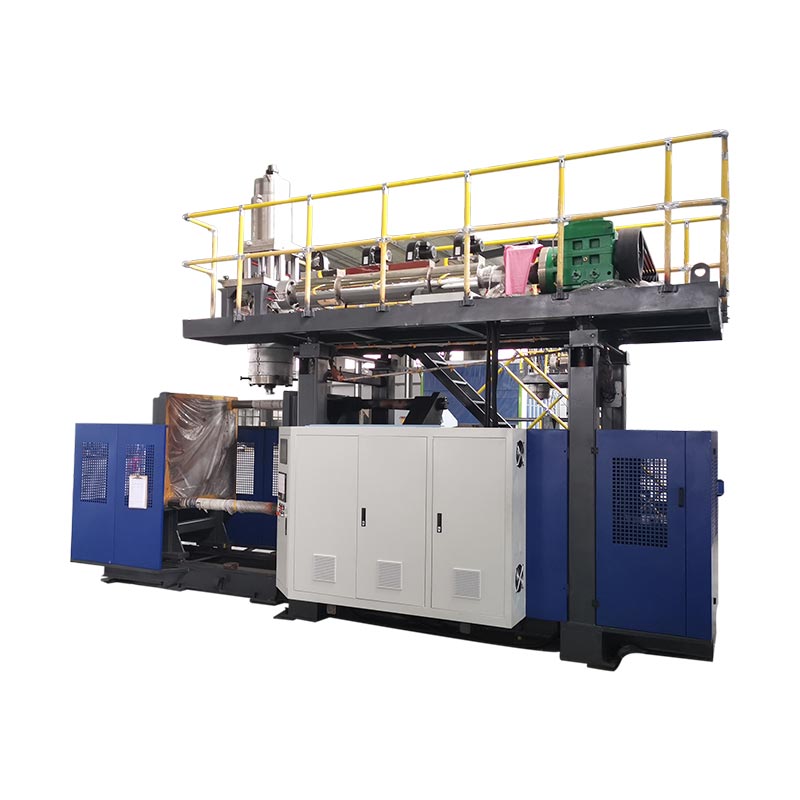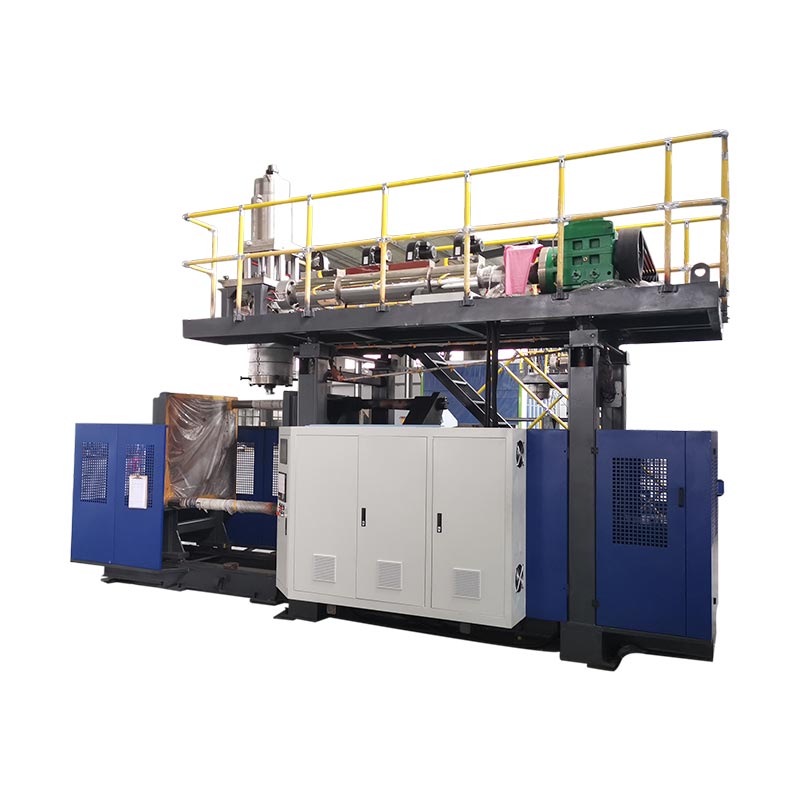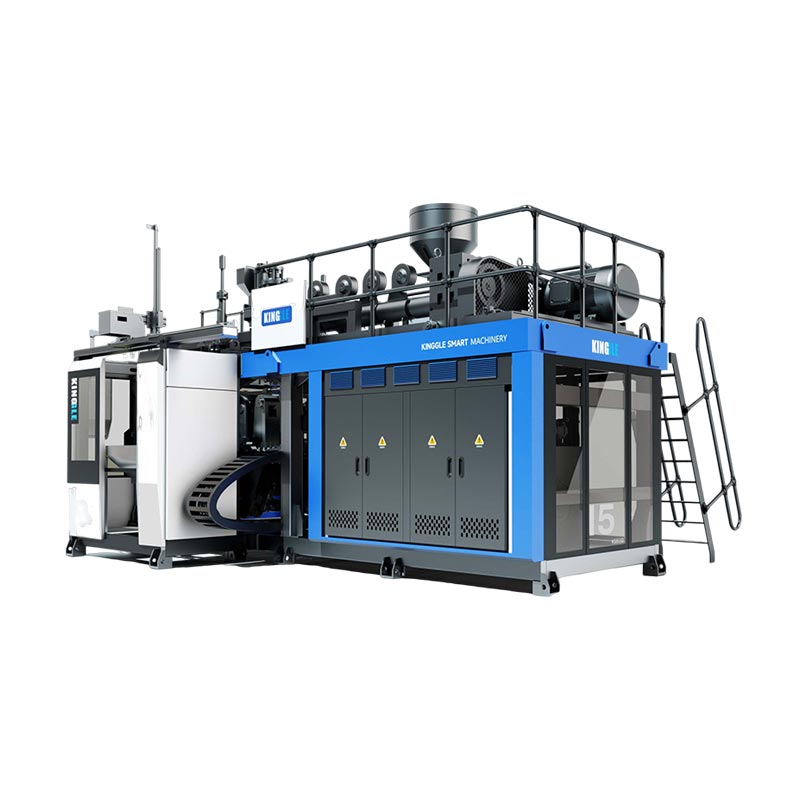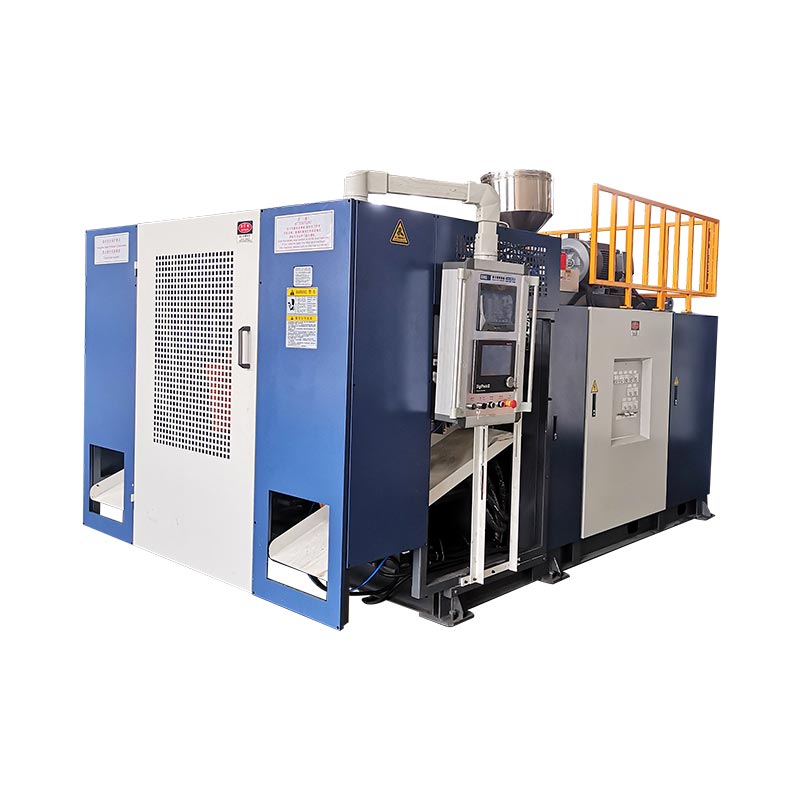
సర్వో హైడ్రాలిక్ బ్లో మోల్డింగ్ మెషిన్ మెషిన్ ఆపరేటింగ్ డిమాండ్కు అనుగుణంగా హైడ్రాలిక్ పవర్ను సరఫరా చేయడానికి సర్వో-నియంత్రిత మోటార్-పంప్ ప్యాకేజీని ఉపయోగిస్తుంది. సర్వో లేబుల్ లేదా మద్దతు లేని శక్తి-పొదుపు శాతం కాకుండా కదలికలు, ఒత్తిడి-ప్రవాహ అవసరాలు మరియు ఆమోదించబడిన-ఉత్పత్తి ఫలితాల ద్వారా దీన్ని ఎంచుకోండి. నిర్ణయాత్మక సాక్ష్యం స్పష్టమైన కొలత సరిహద్దులతో నియంత్రిత ఉత్పత్తి విచారణ.
మూడు వేర్వేరు ప్రశ్నలు ఒకే సమాధానాన్ని పంచుకున్నప్పుడు కొనుగోలు పోలిక తప్పుదారి పట్టించేదిగా మారుతుంది: పంప్కు ఏది శక్తినిస్తుంది, ఏది అచ్చును కదిలిస్తుంది మరియు భాగాన్ని ఏది నియంత్రిస్తుంది. హైడ్రాలిక్ సరఫరా ఎలా స్పందిస్తుందో సర్వో మోటార్ మెరుగుపరుస్తుంది. ఇది హైడ్రాలిక్ సిలిండర్ను ఎలక్ట్రిక్ యాక్యుయేటర్గా మార్చదు, శీతలీకరణ అవసరాన్ని తీసివేయదు లేదా బాటిల్ పూర్తి చేసిన గోడ మందాన్ని ఏర్పాటు చేయదు.
కొనుగోలు షార్ట్లిస్ట్లో ఈ చెక్కులను ఉంచండి:
- ప్రతి యంత్ర అక్షం యొక్క డ్రైవ్ రకాన్ని మరియు నియంత్రణ పరిధిని గుర్తించండి.
- పంప్ మోటారు శక్తిని ఎక్స్ట్రాషన్ మరియు మొత్తం మెషిన్ డిమాండ్ నుండి విడిగా చదవండి.
- వ్యక్తిగత గరిష్ట రేటింగ్లను మాత్రమే కాకుండా, ఏకకాల కదలికలను సమీక్షించండి.
- అసలు అచ్చు, రెసిన్ మరియు అంగీకార నియమాలతో వెచ్చని ఉత్పత్తిని పరీక్షించండి.
- డయాగ్నస్టిక్ రికార్డ్లు, రికవరీ చేయగల సెట్టింగ్లు మరియు సర్వీస్ డాక్యుమెంట్లు అవసరం.
సర్వో సిస్టమ్ వాస్తవానికి నియంత్రించే దానితో ప్రారంభించండి
సర్వో-హైడ్రాలిక్ సిస్టమ్లో, ఎలక్ట్రిక్ డ్రైవ్ మరియు మోటారు హైడ్రాలిక్ శక్తిని సరఫరా చేసే పంపును నియంత్రిస్తాయి. యంత్రం యొక్క హైడ్రాలిక్ సర్క్యూట్ ఆ శక్తిని సంబంధిత యాక్యుయేటర్లకు పంపిణీ చేస్తుంది. కంట్రోల్ లూప్ ఏ వేరియబుల్ నియంత్రిస్తుందో అడగండి: సరఫరా ఒత్తిడి, ఆదేశిత ప్రవాహం, అక్షం స్థానం లేదా కలయిక. కొటేషన్ వాటన్నింటినీ "సర్వో కంట్రోల్" అని పిలిచినప్పుడు కూడా ఇవి విభిన్న నియంత్రణ పనులు.
Bosch Rexroth దాని గురించి వివరిస్తుందిSytronix వేరియబుల్-స్పీడ్ డ్రైవ్లుకనెక్ట్ చేయబడిన-లోడ్ డిమాండ్కు సరిపోయే మోటారు-పంప్ కలయికలు మరియు నిష్క్రియ దశలలో డిమాండ్ను తగ్గిస్తాయి. ఇది ఆపరేటింగ్ సూత్రాన్ని నిర్ధారిస్తుంది. నిర్దిష్ట Kinggle బిల్డ్ ఏ రెక్స్రోత్ కాంపోనెంట్లు, సెన్సార్లు లేదా సాఫ్ట్వేర్లను ఉపయోగిస్తుంది లేదా బిల్డ్ చేసే పొదుపులను ఇది నిర్ధారిస్తుంది.
కాబట్టి మొదటి కొనుగోలు పత్రం అక్షం షెడ్యూల్ అయి ఉండాలి. అచ్చు తెరవడం మరియు మూసివేయడం, క్యారేజ్ ప్రయాణం, బ్లో-పిన్ కదలిక, టేక్-అవుట్ మరియు వర్తించే ఏదైనా అక్యుమ్యులేటర్ డిశ్చార్జ్ కదలికలను జాబితా చేయండి. ప్రతి కదలిక పక్కన, దాని యాక్యుయేటర్ మరియు నియంత్రణ పద్ధతిని రికార్డ్ చేయండి. రెండు కదలికలు ఒక హైడ్రాలిక్ సరఫరాను పంచుకుంటే, ఆ సంబంధాన్ని కనిపించేలా చేయండి. ప్రత్యేక డ్రైవ్ ఎక్స్ట్రాషన్ను నియంత్రిస్తే, దానిని హైడ్రాలిక్ ప్యాకేజీ నుండి వేరుగా ఉంచండి.
సరఫరా నియంత్రణ అనేది పార్ట్ కంట్రోల్ వలె ఉండదు
పీడన-నియంత్రిత పంపు పునరావృతమయ్యే కదలికకు మద్దతు ఇస్తుంది, అయితే పీడన విలువ సిలిండర్ దాని ఆదేశ స్థానానికి చేరుకుందని నిరూపించదు. అదేవిధంగా, పంప్ మోటార్లోని ఎన్కోడర్ ఆ మోటారు కదలికను వివరిస్తుంది. ఇది ప్లేటెన్ స్థానం, అచ్చు సమాంతరత లేదా తుది ఉత్పత్తి యొక్క గోడ మందాన్ని స్వయంచాలకంగా కొలవదు. కొటేషన్ ప్రతి వాగ్దానం చేసిన ఫంక్షన్కు ఉపయోగించిన అభిప్రాయాన్ని గుర్తించాలి.
కింగ్గల్ యొక్కKGB2L ఉత్పత్తి పేజీహైడ్రాలిక్ డిఫరెన్షియల్ డిజైన్, సర్వో ఆయిల్-పంప్ మోటార్ మరియు మిత్సుబిషి PLCని జాబితా చేస్తుంది. ఆ అంశాలు యంత్రంలోని వివిధ భాగాలను వివరిస్తాయి. PLC అనేది సీక్వెన్స్ కంట్రోలర్, ఇది ఆల్-ఎలక్ట్రిక్ మోషన్కు రుజువు కాదు. విస్తృత ప్రక్రియ అవలోకనం కోసం, దిబ్లో మోల్డింగ్ మెషిన్ గైడ్ఎక్స్ట్రాషన్, బిగింపు మరియు బ్లోయింగ్ ఎక్కడ కలిసి సరిపోతాయో వివరిస్తుంది.
ఒక ఉపయోగకరమైన సర్వో స్పెసిఫికేషన్ నియంత్రిత ఫంక్షన్ను మరియు దానిని ధృవీకరించే సాక్ష్యాలను సూచిస్తుంది. కాంపోనెంట్ బ్రాండ్ లేదా మోటారు బ్యాడ్జ్ మాత్రమే అంగీకార ప్రమాణం కాదు.
ప్రచురించిన సంఖ్యలను వాటి అర్థాలను కలపకుండా చదవండి
కింగ్గల్ యొక్క చిన్న-బాటిల్ మరియు అక్యుమ్యులేటర్ యంత్రాలు వివిధ ప్రమాణాల వద్ద సర్వో-హైడ్రాలిక్ పరికరాలకు ఉపయోగకరమైన ఉదాహరణలను అందిస్తాయి. దిగువ బొమ్మలు లింక్ చేయబడిన మోడల్ పేజీల నుండి వచ్చాయి. అవి ప్రచురించబడిన కాన్ఫిగరేషన్ సూచనలు, ఒక షేర్డ్ ప్రొడక్షన్ ట్రయల్ నుండి కొలతలు కాదు. వారు ఈ మెషీన్లను ఒకదానికొకటి ర్యాంక్ చేయడం కంటే ఇంజనీరింగ్ చర్చకు మార్గనిర్దేశం చేయాలి.
| మోడల్ మరియు మూలం | గరిష్ట కంటైనర్ సామర్థ్యం | బిగింపు శక్తి | సర్వో ఆయిల్-పంప్ మోటార్ | పంప్ విలువ ప్రచురించబడింది |
|---|---|---|---|---|
| KGB2L | 2 ఎల్ | 40 కి.ఎన్ | 11 కి.వా | 80 ఎల్/నిమి |
| KGB90A | 60 ఎల్ | 280 కి.ఎన్ | 18.5 kW | 150 ఎల్/నిమి |
| KGB100B | 120 ఎల్ | 440 కి.ఎన్ | 25 కి.వా | 200 ఎల్/నిమి |
మూలాధారాలు: మూడు లింక్డ్ కింగ్గల్ స్పెసిఫికేషన్ టేబుల్స్. పేజీలు L/min విలువలను "సర్వో పంప్ డిస్ప్లేస్మెంట్" అని లేబుల్ చేస్తాయి; ప్రతి విప్లవానికి స్థానభ్రంశం కాకుండా, L/min అనేది ఫ్లో-రేట్ యూనిట్. ఎంచుకున్న బిల్డ్ డాక్యుమెంటేషన్లో పంప్ యొక్క వాస్తవ స్థానభ్రంశం, వేగ పరిధి మరియు రేట్ చేయబడిన ఆపరేటింగ్ పరిస్థితులను నిర్ధారించండి.
KGB2L సింగిల్-స్టేషన్ మోల్డ్-షిఫ్టింగ్ అమరికను కలిగి ఉంది. KGB90A మరియు KGB100B పేజీలు ఆయిల్-సిలిండర్ మోల్డ్ లాకింగ్ మరియు హైడ్రాలిక్ సర్వో సిస్టమ్లతో కూడిన అక్యుమ్యులేటర్-హెడ్ మెషీన్లను వివరిస్తాయి. వాటి కంటైనర్ పరిమాణాలు మరియు బిగింపు డిమాండ్లు గణనీయంగా భిన్నంగా ఉంటాయి. KGB100Bలో ఉన్న 25 kW పంప్ మోటారు KGB2Lలో ఉన్న 11 kW మోటారు కంటే తక్కువ సామర్థ్యాన్ని కలిగి ఉందని రుజువు కాదు.
పంప్ మోటారును ఎక్స్ట్రూడర్ మోటారు నుండి వేరు చేయండి. దిKGB100B పట్టికదాని 25 kW సర్వో ఆయిల్-పంప్ మోటార్తో పాటు 55 kW ఎక్స్ట్రూడర్ మోటారును జాబితా చేస్తుంది. ఈ రేటింగ్లు వేర్వేరు లోడ్లకు చెందినవి. నిర్దిష్ట ఆమోదించబడిన కంటైనర్ను ఉత్పత్తి చేసేటప్పుడు వినియోగించే విద్యుత్ను ఏ సంఖ్యా సూచించదు.
రెండు కేటలాగ్ లేబుల్లు ప్రత్యేక శ్రద్ధకు అర్హమైనవి
KGB2L పేజీ "అవుట్పుట్(డ్రై సైకిల్)" క్రింద 600 PC/HRని జాబితా చేస్తుంది. డ్రై-సైకిల్ సూచనగా పరిగణించండి, గంటకు 600 ఆమోదించబడిన బాటిళ్ల వాగ్దానం కాదు. ఉత్పత్తి అవుట్పుట్ అసలు సీసా, అచ్చు, రెసిన్, కూలింగ్ మరియు ఫినిషింగ్ సీక్వెన్స్పై ఆధారపడి ఉంటుంది. వేగవంతమైన ఖాళీ ఉద్యమం ఆ ఫలితాలను స్థాపించదు.
అదే పేజీలో "సగటు శక్తి వినియోగం" 12 నుండి 18 kW వరకు ఉంటుంది. ఆ యూనిట్లు శక్తిని వివరిస్తాయి, కాలక్రమేణా సేకరించబడిన శక్తి కాదు. సరిపోలిన కొలత విండో మరియు ఆమోదించబడిన-ఉత్పత్తి గణన లేకుండా పరిధిని ప్రతి సీసాకి kWhగా మార్చవద్దు. కింగ్గల్ యొక్కశక్తి వినియోగం గైడ్ఆ కొలతను విడిగా వివరిస్తుంది.
ఒత్తిడి మరియు ప్రవాహం అవసరమైన క్రమంలో కలిసి పనిచేయాలి
పంప్ యొక్క హెడ్లైన్ ఫ్లో విలువ కొనుగోలుదారుకు అవసరమైన పీడనం వద్ద ఎంత ప్రవాహం అందుబాటులో ఉందో చెప్పదు. మోటారు శక్తి, పంపు లక్షణాలు, చమురు పరిస్థితి మరియు సర్క్యూట్ నష్టాలు ఆ ఆపరేటింగ్ పాయింట్ను నిరోధిస్తాయి. ప్రతి పరిస్థితిలో గడిపిన సమయంతో సహా వాస్తవ విధి చక్రం కోసం ఒత్తిడి-ప్రవాహ ఎన్వలప్ను సమీక్షించండి. ప్రత్యేక గరిష్ట విలువల జాబితా సరిపోదు.
పార్కర్ యొక్క T6 పంప్ కేటలాగ్స్థానభ్రంశం, వేగం, లీకేజీ, అందుబాటులో ఉన్న ప్రవాహం మరియు విద్యుత్ నష్టాన్ని తనిఖీ చేసే ఎంపిక దినచర్యను అందిస్తుంది. దాని పని పద్ధతి ప్రభావవంతమైన ప్రవాహం నుండి సైద్ధాంతిక ప్రవాహాన్ని వేరు చేస్తుంది మరియు సైద్ధాంతిక శక్తి అవసరానికి నష్టాలను జోడిస్తుంది. పద్ధతి ఇక్కడ ఉపయోగపడుతుంది; దాని ప్రత్యేక పంపు రేటింగ్లను కింగ్గల్ మెషీన్కు బదిలీ చేయకూడదు.
ఒక చిన్న గణన తప్పిపోయిన సమాచారాన్ని బహిర్గతం చేస్తుంది
పీడన వ్యత్యాసం మరియు పంపిణీ ప్రవాహంతో అనుబంధించబడిన ఆదర్శ హైడ్రాలిక్ శక్తి:
100 బార్ మరియు 60 L/min యొక్క ఇలస్ట్రేటివ్ ఆపరేటింగ్ పాయింట్ కోసం, ఆదర్శ హైడ్రాలిక్ శక్తి 10 kW. అదే ప్రవాహంతో 200 బార్ వద్ద, ఇది 20 kW. ఇవి నిర్మించబడిన ఉదాహరణలు, కింగ్గల్ ఆపరేటింగ్ ప్రెజర్స్ లేదా పరీక్ష ఫలితాలు కాదు. వాస్తవ డ్రైవ్ ఇన్పుట్ తప్పనిసరిగా సంబంధిత నష్టాలను కూడా కవర్ చేయాలి; ఎలక్ట్రికల్ రేటింగ్ను ఆదర్శ హైడ్రాలిక్ అవుట్పుట్గా పరిగణించలేము.
11 kW పంప్ మోటార్ మరియు 80 L/min కేటలాగ్ విలువ పంపు ప్రతి పీడనం వద్ద 80 L/min పంపిణీ చేస్తుందని ఎందుకు నిర్ధారించలేదో గణన వివరిస్తుంది. సరఫరాదారు కలిసి సంభవించే ఆపరేటింగ్ పరిస్థితులను చూపాలి. నిరంతర మరియు అడపాదడపా పరిమితులు, అనుమతించదగిన వేగ పరిధి, శక్తి పరిమితి ప్రవర్తన మరియు పరిమితిని చేరుకోవడం వల్ల కలిగే పరిణామాల కోసం అడగండి.
పంప్ పరిమాణాన్ని పెంచే ముందు అతివ్యాప్తి చెందుతున్న కదలికలను సమీక్షించండి
క్యారేజ్ మోషన్ మరియు మరొక హైడ్రాలిక్ అక్షం అతివ్యాప్తి చెందితే, వాటి మిశ్రమ డిమాండ్ వారి వ్యక్తిగత డిమాండ్ నుండి భిన్నంగా ఉండవచ్చు. సర్క్యూట్ ఒక అక్షానికి ప్రాధాన్యత ఇవ్వవచ్చు, తాత్కాలికంగా వేగాన్ని తగ్గించవచ్చు లేదా ప్రత్యేక సరఫరాలు చేయవచ్చు. ఎంచుకున్న వ్యూహాన్ని వివరించమని మరియు పేర్కొన్న క్రమంలో దానిని ప్రదర్శించమని సరఫరాదారుని అడగండి. కోట్ చేయబడిన ప్రతి కదలిక దాని వ్యక్తిగత గరిష్ట వేగాన్ని ఏకకాలంలో చేరుకుంటుందని అనుకోకండి.
బిగింపు శక్తికి అచ్చు మరియు బిగింపు విధానం యొక్క ప్రత్యేక సమీక్ష అవసరం. పంప్ ప్రెజర్ రీడింగ్ అనేది సాధనం వద్ద ఉపయోగించగల శక్తి యొక్క ప్రత్యక్ష కొలత కాదు, లేదా ప్లేటెన్ సమాంతరత యొక్క రుజువు కాదు. ఆర్డర్ చేయబడిన అచ్చు మందం, ఓపెనింగ్ స్ట్రోక్, మౌంటు అమరిక మరియు పించ్-ఆఫ్ అవసరాన్ని ఆమోదించబడిన బిగింపు కాన్ఫిగరేషన్తో సరిపోల్చండి.
ఈ గణన నుండి గాలిని ఊదుతూ ఉండండి. KGB100B పేజీ యొక్క 0.8 MPa విలువ బ్లో ప్రెజర్ అని లేబుల్ చేయబడింది. ఇది హైడ్రాలిక్ సిస్టమ్ యొక్క ఒత్తిడి రేటింగ్ కాదు. కింగ్గల్ యొక్కయుటిలిటీ-అవసరాల గైడ్విద్యుత్ సరఫరా, సంపీడన వాయువు మరియు శీతలీకరణ నీటిని వేరు చేస్తుంది కాబట్టి ఆ వ్యవస్థలు వాటి స్వంత నిబంధనలపై సమీక్షించబడతాయి.
ఒక ఆకట్టుకునే కదలికను నిర్ధారించే బదులు చక్రాన్ని అనుసరించండి
ఉత్పత్తి సమయం ఎక్కడ పోతుందో దాచిపెట్టేటప్పుడు ఒక చిన్న ప్రదర్శన యంత్రాన్ని ప్రతిస్పందించేలా చేస్తుంది. పారిసన్ సంసిద్ధత నుండి తదుపరి ఆమోదించబడిన భాగం వరకు వాస్తవ క్రమాన్ని రికార్డ్ చేయండి. ప్రతి కదలికను ప్రారంభించడానికి అనుమతించే అనుమతులను చేర్చండి. రోబోట్ కోసం వేచి ఉన్న హైడ్రాలిక్ అక్షం లేదా శీతలీకరణ పరిస్థితి ఇప్పటికే తగినంత వేగంగా ఉండవచ్చు; దానిని వేగవంతం చేయడం వలన పూర్తి చక్రం తగ్గదు.
వేగవంతమైన ప్రయాణ సమయంలో, చలనం ప్రోగ్రాం చేయబడిన స్థానానికి సజావుగా చేరుకుంటుందో లేదో గమనించండి మరియు సంపర్కానికి ముందు మందగిస్తుంది. అచ్చు లాకింగ్ సమయంలో, ఒత్తిడి పెరుగుదల మరియు వాస్తవ బిగింపు పరిస్థితిని పరిశీలించండి. హోల్డింగ్ లేదా శీతలీకరణ సమయంలో, ఏ హైడ్రాలిక్ లోడ్లు సక్రియంగా ఉన్నాయో మరియు సరఫరా ఎలా స్పందిస్తుందో తనిఖీ చేయండి. ప్రారంభ మరియు టేక్-అవుట్ సమయంలో, జోక్యం, ఆలస్యమైన అనుమతులు లేదా పునరావృత దిద్దుబాట్లను చూడండి.
చలన సమయాలను మరియు నాణ్యమైన ఫలితాలను కలిపి రికార్డ్ చేయండి. అస్థిరమైన పించ్-ఆఫ్ను ఉత్పత్తి చేస్తే లేదా తదుపరి సర్దుబాటును బలవంతం చేస్తే తక్కువ అచ్చు-మూసివేత సమయం తక్కువ కొనుగోలు విలువను కలిగి ఉంటుంది. సమానంగా, చమురు దాని సాధారణ ఆపరేటింగ్ స్థితికి చేరుకున్నప్పుడు చలనం మందగిస్తే నిశ్శబ్ద పవర్ యూనిట్ సరిపోదు. విచారణ తప్పనిసరిగా కదలికను అనుసరించే భాగానికి కనెక్ట్ చేయాలి.
పారిసన్ నియంత్రణను దాని స్వంత రోగనిర్ధారణ మార్గంలో ఉంచండి
సర్వో హైడ్రాలిక్ ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషీన్లో ప్రత్యేక గోడ-మందం నియంత్రణ వ్యవస్థ ఉండవచ్చు. Kinggle యొక్క KGB100B పేజీ MOOG 100 మందం కంట్రోలర్ను జాబితా చేస్తుంది. ఇది పంప్-స్పీడ్ నియంత్రణ మరియు డై-గ్యాప్ ప్రోగ్రామింగ్ను పరస్పరం మార్చుకోలేనిదిగా చేయదు. వారు ప్రక్రియ యొక్క వివిధ భాగాలను పరిష్కరిస్తారు మరియు పరీక్ష రెండు సెట్టింగులను భద్రపరచాలి.
గోడ పంపిణీ సైకిల్ నుండి సైకిల్కు మారినట్లయితే, ప్యారిసన్ కమాండ్ మరియు అందుబాటులో ఉన్న ఫీడ్బ్యాక్ను ఎక్స్ట్రూషన్ స్టెబిలిటీ, షాట్ కన్సిస్టెన్సీ మరియు టైమింగ్తో సరిపోల్చండి. ఒక వైపు సన్నగా ఉంటే, పూర్తి ప్రొఫైల్ను పెంచడానికి ముందు కేంద్రీకరణ మరియు సమలేఖనాన్ని తనిఖీ చేయండి. కింగ్గల్ యొక్కపారిసన్ ప్రోగ్రామింగ్ గైడ్సాఫ్ట్వేర్ సవరణలు మెకానికల్ లేదా ప్రాసెస్ లోపాన్ని ఎందుకు విశ్వసనీయంగా రిపేర్ చేయలేవని వివరిస్తుంది.
ఆచరణాత్మక కొనుగోలు ప్రాధాన్యత అనేది ఆమోదయోగ్యమైన భాగాలను ఉత్పత్తి చేసే పునరావృత క్రమం. గరిష్ట అక్షం వేగం ఆ లక్ష్యం కింద ఉంది. బ్రేక్డౌన్ లేకుండా ఒకే టోటల్-సైకిల్ నంబర్ను ఆమోదించకుండా, అవుట్పుట్ లేదా నాణ్యత మారినప్పుడు ఏ దశ మారిందో తెలిపే ఈవెంట్ రికార్డ్లు అవసరం.
అప్లికేషన్ ద్వారా హైడ్రాలిక్, సర్వో-హైడ్రాలిక్ మరియు ఎలక్ట్రిక్ డ్రైవ్లను సరిపోల్చండి
మోషన్ ఆర్కిటెక్చర్ స్పష్టంగా ఉన్న తర్వాత మాత్రమే డ్రైవ్ లేబుల్లు ఉపయోగపడతాయి. "హైడ్రాలిక్" శక్తి చోదకానికి ఎలా చేరుతుందో వివరిస్తుంది. "సర్వో-హైడ్రాలిక్" నియంత్రణ యొక్క వివరణను జోడిస్తుంది, తరచుగా మోటార్-పంప్ ప్యాకేజీలో. "ఆల్-ఎలక్ట్రిక్" పేర్కొన్న మెషిన్ కదలికల కోసం ఎలక్ట్రిక్ యాక్చుయేషన్ను గుర్తించాలి. ఒక యంత్రం వివిధ డ్రైవ్ రకాలను కూడా మిళితం చేయగలదు, కాబట్టి అక్షం షెడ్యూల్ ఒక లేబుల్ కంటే మరింత సమాచారంగా ఉంటుంది.
| డ్రైవ్ వివరణ | ఏమి స్థాపించాలి | అభ్యర్థించడానికి సాక్ష్యం |
|---|---|---|
| సంప్రదాయ హైడ్రాలిక్ | పంప్ రకం, మోటార్ ఆపరేషన్ మరియు సరఫరాను నియంత్రించే లేదా అన్లోడ్ చేసే పద్ధతి | సర్క్యూట్, విధి పరిస్థితులు, ఉష్ణ నిర్వహణ మరియు సరిపోలిన ఉత్పత్తి పరీక్ష |
| సర్వో-హైడ్రాలిక్ | ఏ మోటారు-పంప్ ఫంక్షన్లు డిమాండ్తో మారుతూ ఉంటాయి మరియు ఏ అక్షాలు సరఫరాను పంచుకుంటాయి | ఒత్తిడి-ప్రవాహ పరిమితులు, నియంత్రణ పరిధి, అభిప్రాయం మరియు సైకిల్-ఈవెంట్ ఫలితాలు |
| ఎలక్ట్రిక్ మోషన్ సిస్టమ్ | ఏ అక్షాలు ఎలక్ట్రిక్ యాక్చుయేషన్ను ఉపయోగిస్తాయి మరియు ఏవైనా హైడ్రాలిక్ ఫంక్షన్లు మిగిలి ఉన్నాయా | యాక్సిస్ జాబితా, శక్తి/వేగ పరిమితులు, మెకానికల్ సర్వీస్ అవసరాలు మరియు ఉత్పత్తి ఫలితాలు |
తయారీదారు డాక్యుమెంటేషన్ ఆ వ్యత్యాసం ఎందుకు ముఖ్యమైనదో చూపిస్తుంది. బాష్ రెక్స్రోత్స్వేరియబుల్-స్పీడ్ హైడ్రాలిక్ డ్రైవ్ వివరణడిమాండ్-ఆధారిత మోటార్-పంప్ ఆపరేషన్ను వివరిస్తుంది. దీనికి విరుద్ధంగా,బెకం యొక్క విద్యుత్-యంత్ర వివరణఎలక్ట్రిక్ బిగింపు, ఎక్స్ట్రూడర్ లిఫ్ట్ మరియు టేక్-అవుట్లను స్పష్టంగా గుర్తిస్తుంది. రెండోది ఒక నిర్వచనం ఉదాహరణ, కింగ్గల్ యొక్క హైడ్రాలిక్ మోడల్లను భర్తీ చేయడానికి సిఫార్సు కాదు లేదా కింగ్గల్ ఎలక్ట్రిక్ ఆఫర్కు సాక్ష్యం కాదు.
సంప్రదాయ హైడ్రాలిక్ ప్యాకేజీ ప్రతి పాజ్ ద్వారా పూర్తి లోడ్తో నడుస్తుందని భావించవద్దు. దాని పంపు మరియు అన్లోడింగ్ ఏర్పాట్లను తనిఖీ చేయాలి. అదేవిధంగా, సర్వో ప్యాకేజీ కూలింగ్, ఆయిల్ కేర్ లేదా ప్రతి హైడ్రాలిక్ నష్టాన్ని తొలగిస్తుందని అనుకోకండి. బాష్ రెక్స్రోత్ దాని వేరియబుల్-స్పీడ్ సిస్టమ్లకు తగ్గిన హీట్ ఇన్పుట్ మరియు శీతలీకరణ డిమాండ్ను వివరిస్తుంది, అయితే ఇది పూర్తి ఉత్పత్తి కణానికి శీతలీకరణ అవసరం లేదని వాదన కాదు.
సేకరణ కోసం, అచ్చు మరియు అవసరమైన శక్తికి సరిపోయే యంత్రాన్ని షార్ట్లిస్ట్ చేయండి, క్రమాన్ని పూర్తి చేస్తుంది మరియు స్థానికంగా నిర్వహించబడుతుంది. అప్పుడు అదే ఉత్పత్తి ఆధారంగా కొలిచిన ఫలితాలను సరిపోల్చండి. పరిశుభ్రత నియమాలు ఉత్పత్తికి సమీపంలో హైడ్రాలిక్ నూనెను నియంత్రిస్తే, పరిమితం చేయబడిన ప్రాంతం మరియు అనుమతించబడిన ఏర్పాట్లను స్పష్టంగా నిర్వచించండి. సర్వీస్ యాక్సెస్ కష్టంగా ఉంటే, ప్యాకేజీని ఎంచుకునే ముందు కాంపోనెంట్ రీప్లేస్మెంట్ పాత్లను తనిఖీ చేయండి.
ప్రోడక్ట్ ఫిట్ మరియు డాక్యుమెంట్ చేసిన ఫలితాల ద్వారా డ్రైవ్ ఆర్కిటెక్చర్ దాని స్థానాన్ని సంపాదించుకుంటుంది. భాగాన్ని నిర్వచించే ముందు సరికొత్త లేబుల్ని ఎంచుకోవడం విశ్వసనీయ నిర్ణయ ఆధారం లేకుండా ఖరీదైన పోలికను సృష్టిస్తుంది.
అంగీకార పరీక్షను కొనుగోలు ప్రశ్నకు సమాధానమివ్వండి
ఆర్డర్ చేయబడిన ప్యాకేజీ నిర్వచించబడిన పరిస్థితులలో అవసరమైన ఉత్పత్తి క్రమాన్ని పూర్తి చేస్తుందో లేదో సర్వో-హైడ్రాలిక్ అంగీకార పరీక్ష నిర్ధారించాలి. అమలు చేయడానికి ముందు ఉత్పత్తి డ్రాయింగ్, అచ్చు పునర్విమర్శ, రెసిన్ గ్రేడ్ మరియు ఆమోదించబడిన-భాగ పరీక్షలను అంగీకరించండి. అసలు మెషిన్ బిల్డ్ మరియు సాఫ్ట్వేర్ పునర్విమర్శను గుర్తించండి. పరీక్ష కథనాన్ని మధ్యలో మార్చడం వలన మెరుగైన శక్తి లేదా సైకిల్ ఫలితాలను పోల్చడం అసాధ్యం.
హైడ్రాలిక్-డ్రైవ్ ప్రవర్తన మరియు మొత్తం యంత్ర శక్తి కోసం ప్రత్యేక రికార్డులను ఉపయోగించండి. హైడ్రాలిక్ ప్యాకేజీ విద్యుత్తును ఎక్కడ ఉపయోగిస్తుందో వివరించడానికి పంప్-డ్రైవ్ సబ్-మీటర్ సహాయపడుతుంది. ఇన్కమింగ్ మెషిన్ మీటర్ ఎక్స్ట్రాషన్, హీటర్లు మరియు ఇన్స్టాల్ చేసిన సహాయకాలను కూడా క్యాప్చర్ చేయవచ్చు. కంప్రెసర్ లేదా చిల్లర్ను తప్పనిసరిగా క్యాప్చర్ చేయదు. ప్రతి పఠనాన్ని "యంత్ర వినియోగం"గా వివరించే బదులు ఫలితం పక్కన ఉన్న సరిహద్దును రికార్డ్ చేయండి.
EUROMAP 46.2, వెర్షన్ 1.0, ఇచ్చిన అచ్చు మరియు కస్టమర్ నిర్వచించిన ఉత్పత్తి అవసరాలతో ఎక్స్ట్రాషన్ బ్లో మోల్డింగ్ మెషీన్ కోసం ఉత్పత్తి-సంబంధిత శక్తి కొలతను నిర్దేశిస్తుంది. ఇది స్థిరమైన ఆటోమేటిక్ ఆపరేషన్, బారెల్ పరిస్థితులు మరియు కొలతకు ముందు చమురు ఉష్ణోగ్రత కోసం పిలుస్తుంది. దీని కొలత పరిస్థితులు కనీసం 10 నిమిషాలు మరియు కనీసం 15 చక్రాలను కలిగి ఉంటాయి. ఇవి శక్తి-కొలత అవసరాలు, పూర్తి విశ్వసనీయత లేదా షిప్మెంట్-అంగీకార పరీక్ష కాదు.
ఆ పద్ధతి కొనుగోలు ఒప్పందంలో భాగమైనప్పుడు సిఫార్సు యొక్క నిర్వచించిన షరతులను ఉపయోగించండి. ఉత్పత్తి మరియు ఉత్పత్తి ప్రమాదానికి తగిన ప్రత్యేక రన్ మరియు నమూనా ప్రణాళికను జోడించండి. సుదీర్ఘ ఓర్పు అవసరానికి దాని స్వంత అంగీకార వ్యవధి అవసరం, ఆపివేసే విధానం, తనిఖీలు మరియు విచలన నిర్వహణ; అది కేవలం శక్తి పరీక్ష ద్వారా మాత్రమే సూచించబడదు.
- పరీక్ష కాన్ఫిగరేషన్, ఉత్పత్తి గుర్తింపు, యుటిలిటీలు మరియు నాణ్యత పరిమితులను స్తంభింపజేయండి.
- అంగీకరించిన పద్ధతి మరియు ఆపరేటింగ్ సూచనల ప్రకారం యంత్రాన్ని స్థిరీకరించండి.
- అతివ్యాప్తి చెందుతున్న కదలికలు మరియు పాజ్లతో సహా సాధారణ ఉత్పత్తి క్రమాన్ని రికార్డ్ చేయండి.
- అదే నిర్వచించిన విండోలో విద్యుత్ మరియు ఆమోదించబడిన అవుట్పుట్ను కొలవండి.
- అంగీకరించిన కొలతలు, గోడ స్థానాలు మరియు ఫంక్షనల్ పరీక్షలకు వ్యతిరేకంగా నమూనాలను తనిఖీ చేయండి.
- అనుమతించబడిన స్టాప్-అండ్-రీస్టార్ట్ పరిస్థితులు మరియు రికార్డ్ రికవరీ ప్రవర్తనను పునరుత్పత్తి చేయండి.
- సహాయక ఫలితాలతో విచలనాలను మూసివేయండి మరియు ఆమోదించబడిన సెట్టింగ్లను సేవ్ చేయండి.
అంగీకరించబడిన భాగానికి శక్తి అదే విండో నుండి ఆమోదించబడిన భాగాలతో విభజించబడిన kWhని కొలుస్తారు. ట్రయల్ కేవలం మెషీన్ సరిహద్దు కోసం మాత్రమే అయితే, మెట్రిక్కు తదనుగుణంగా పేరు పెట్టండి. ఈ కొనుగోలు కొలత EUROMAP యొక్క ఉత్పత్తి-మాస్ హారంతో అయోమయం చెందకూడదు మరియు ఇది ప్రతి మౌల్డ్ ఐటెమ్ను ఆమోదించబడిన అవుట్పుట్గా లెక్కించడం ద్వారా తిరస్కరణలను దాచకూడదు.
కింగ్గల్ యొక్కఫ్యాక్టరీ అంగీకార పరీక్ష గైడ్బేర్ "పాస్డ్" ఫలితం ఎందుకు బలహీనమైన సాక్ష్యం అని చూపిస్తుంది. డ్రైవ్ ప్యాకేజీకి ఆ లాజిక్ని వర్తింపజేయండి: ఏమి గమనించబడింది, ఏ పరిస్థితిలో, ఏ పరిమితికి వ్యతిరేకంగా మరియు క్రమం మారినప్పుడు ఏమి జరిగిందో తెలియజేయండి.
ఒక సేవ చేయగల వ్యవస్థ హైడ్రాలిక్ లోపాలను ప్రాసెస్ లోపాల నుండి వేరు చేస్తుంది
సెట్టింగ్లను సర్దుబాటు చేయడానికి ముందు సమస్యను గుర్తించడానికి నిర్వహణను అనుమతించే ప్యాకేజీని ఎంచుకోండి. సర్వో అలారం, ఒత్తిడి హెచ్చుతగ్గులు మరియు సన్నని బాటిల్ గోడ వేర్వేరు పరిశీలనలు. అవి అనుసంధానించబడి ఉండవచ్చు, కానీ వాటిని ఒక "హైడ్రాలిక్ సమస్య"గా పరిగణించడం అనవసరమైన మార్పులకు దారి తీస్తుంది. రికార్డ్ చేయబడిన ఈవెంట్తో ప్రారంభించండి మరియు చివరిగా ఆమోదించబడిన ప్రొడక్షన్ బేస్లైన్తో సరిపోల్చండి.
| పరిశీలన | ముందుగా సరిపోల్చండి | ఈ సత్వరమార్గాన్ని నివారించండి |
|---|---|---|
| వేడెక్కిన తర్వాత కదలిక మందగిస్తుంది | వాస్తవ చమురు పరిస్థితి, ఒత్తిడి/ప్రవాహ ప్రతిస్పందన, శీతలీకరణ మరియు నమోదు చేయబడిన అక్షం సమయం | ప్రతి ఒత్తిడి అమరికను పెంచడం |
| కదలిక నిలిచిపోయినప్పుడు ఒత్తిడి మారుతుంది | కమాండ్, అందుబాటులో ఉన్న అభిప్రాయం, క్రమం అనుమతి మరియు సర్క్యూట్ పరిస్థితి | మోటారు తక్కువ పరిమాణంలో ఉందని భావించండి |
| సైకిల్ సమయం పెరుగుతుంది కానీ అక్షం సమయాలు స్థిరంగా ఉంటాయి | కూలింగ్, ప్యారిసన్ రెడీనెస్, టేక్-అవుట్ మరియు డౌన్స్ట్రీమ్ వెయిట్లు | వేరొక అడ్డంకిని పరిష్కరించడానికి వేగవంతమైన పంపును కొనుగోలు చేయడం |
| గోడ పంపిణీ మార్పులు | ప్యారిసన్ ప్రొఫైల్, ఎక్స్ట్రూషన్ స్టెబిలిటీ, టూలింగ్ మరియు సంబంధిత యాక్యుయేటర్ ఫీడ్బ్యాక్ | పంప్ వేగాన్ని గోడ-మందం రెసిపీగా పరిగణించడం |
ఈ తనిఖీలు విచారణను నిర్వహిస్తాయి; అవి సరఫరాదారు యొక్క తప్పును కనుగొనే విధానాన్ని భర్తీ చేయవు. భౌతిక తనిఖీలు, విద్యుత్ కొలతలు మరియు హైడ్రాలిక్ సర్దుబాట్లు అధీకృత సిబ్బంది అవసరం. ఎలక్ట్రికల్, హైడ్రాలిక్ మరియు న్యూమాటిక్ ఎనర్జీని ఎలా వేరుచేయాలో మరియు నిలుపుకున్న లోడ్లను ఎలా ఎదుర్కోవాలో మెషిన్ సూచనలు పేర్కొనాలి. మోటారును ఆపడం మాత్రమే హైడ్రాలిక్ సర్క్యూట్ తెరవడానికి సురక్షితం అని నిర్ధారించదు.
OSHA యొక్క ప్రమాదకర-శక్తి మార్గదర్శకత్వంవిద్యుత్ మరియు యాంత్రిక ప్రమాదాలతో పాటు హైడ్రాలిక్ మరియు వాయు శక్తిని గుర్తిస్తుంది. వర్తించే స్థానిక అవసరాలు మరియు మెషీన్-నిర్దిష్ట ఐసోలేషన్ విధానాన్ని ఉపయోగించండి. ఒత్తిడి సమస్యను పరిశోధించడానికి ఎప్పుడూ ఇంటర్లాక్ను దాటవేయవద్దు లేదా ప్రత్యక్ష కనెక్షన్ను వదులుకోవద్దు.
రవాణాకు ముందు సేవా ప్యాకేజీని తనిఖీ చేయండి
ఇండెక్స్ చేయబడిన హైడ్రాలిక్ సర్క్యూట్, ఎలక్ట్రికల్ డ్రాయింగ్లు, కాంపోనెంట్ పార్ట్ నంబర్లు, ఆమోదించబడిన ఆయిల్ మరియు ఫిల్టర్ స్పెసిఫికేషన్లు, నిర్వహణ సూచనలు మరియు డాక్యుమెంట్ చేయబడిన సెట్టింగ్ల బ్యాకప్ అవసరం. ఆమోదించబడిన కాన్ఫిగరేషన్ను కోల్పోకుండా డ్రైవ్ లేదా కంట్రోలర్ను ఎలా భర్తీ చేయాలో కొనుగోలుదారు తెలుసుకోవాలి. రక్షిత పారామితులను ఎవరు యాక్సెస్ చేయగలరో మరియు మార్చబడిన సెట్టింగ్ ఎలా రికార్డ్ చేయబడుతుందో మరియు రివర్స్ చేయబడుతుందో అంగీకరించండి.
మొక్కల వాతావరణానికి వ్యతిరేకంగా క్యాబినెట్ యాక్సెస్ మరియు శీతలీకరణ ఏర్పాట్లను తనిఖీ చేయండి. సంబంధం లేని పరికరాలను తీసివేయకుండా లేదా ప్రమాదకర ప్రాంతంలోకి ప్రవేశించకుండా నిర్వహణ సేవా కేంద్రాలను చేరుకోగలదో లేదో తనిఖీ చేయండి. విడిభాగాల లభ్యత అనేది ఐడెంటిఫైయర్లు మరియు సరఫరా ఏర్పాట్ల గురించి ఖచ్చితమైన చర్చకు అర్హమైనది, తెలిసిన కాంపోనెంట్ బ్రాండ్లు పనికిరాని సమయాన్ని తొలగిస్తాయనే వాగ్దానం కాదు.
ఉపయోగకరమైన హ్యాండ్ఓవర్లో ఆమోదించబడిన బేస్లైన్, అలారం జాబితా మరియు రిమోట్ డయాగ్నసిస్ కోసం అవసరమైన సాక్ష్యాలు ఉంటాయి. ఇది వివరించలేని స్టాప్ వీడియోను పంపడానికి బదులుగా గుర్తించదగిన స్థితిని నివేదించడానికి ఫ్యాక్టరీని అనుమతిస్తుంది.
కొనుగోలు స్పెసిఫికేషన్లో డ్రైవ్ సిస్టమ్ను ఉంచండి
ఒక కొటేషన్ ఆమోదించబడిన ఉత్పత్తి మరియు ఉత్పత్తి లక్ష్యానికి డ్రైవ్ ప్యాకేజీని కనెక్ట్ చేయాలి. పార్ట్ డ్రాయింగ్, పూర్తి బరువు, గోడ అవసరాలు, రెసిన్ గ్రేడ్, టూలింగ్ అమరిక మరియు ప్రణాళికాబద్ధమైన షిఫ్ట్లతో ప్రారంభించండి. అప్పుడు యంత్రం పూర్తి చేయవలసిన కదలికలు మరియు ఆపరేటింగ్ పరిస్థితులను నిర్వచించండి. ఇది నిర్దిష్ట మోటారు పరిమాణానికి సంబంధించిన అభ్యర్థన కంటే సరఫరాదారుని పరిష్కరించడానికి విధిని ఇస్తుంది.
ఒక చిన్న సీసా కోసం, దిKGB2Lప్రచురించబడిన చిన్న-సామర్థ్యపు ప్రారంభ బిందువును అందిస్తుంది. పెద్ద పారిశ్రామిక ఉత్పత్తుల కోసం, దిKGB90AమరియుKGB100Bఅక్యుములేటర్-మెషిన్ సూచనలను అందిస్తాయి. నామమాత్రపు కంటైనర్ వాల్యూమ్ మాత్రమే కాకుండా పూర్తి సాధనం మరియు ప్రక్రియ అవసరం ద్వారా వాటిలో ఎంచుకోండి.
డ్రైవ్ షెడ్యూల్లో హైడ్రాలిక్ సరఫరా అమరిక, పంప్ మరియు మోటార్ గుర్తింపు, నియంత్రిత వేరియబుల్స్, అవసరమైన ఫీడ్బ్యాక్ మరియు అనుమతించదగిన ఆపరేటింగ్ ఎన్వలప్ను పేర్కొనాలి. అంగీకరించిన క్రమాన్ని జోడించి, ఏ చర్యలు అతివ్యాప్తి చెందవచ్చో గుర్తించండి. చమురు శీతలీకరణ మరియు ప్లాంట్ పరిస్థితులను చేర్చండి ఎందుకంటే పరికరాలు తప్పనిసరిగా స్వీకరించే కర్మాగారంలో పని చేయాలి, సరఫరాదారు పరీక్ష ప్రాంతంలో మాత్రమే కాదు.
- డ్రై-సైకిల్ పనితీరు నుండి విడిగా ఆమోదయోగ్యమైన ఉత్పత్తి అవుట్పుట్ను నిర్వచించండి.
- శక్తి సరిహద్దు మరియు అంగీకరించిన కొలత పద్ధతిని పేర్కొనండి.
- సైకిల్ ఈవెంట్లు, విచలనాలు మరియు నమూనా గుర్తింపు ఎలా రికార్డ్ చేయబడతాయో తెలియజేయండి.
- హ్యాండ్ఓవర్ సమయంలో సరఫరా చేయబడిన డ్రాయింగ్లు, సాఫ్ట్వేర్ బ్యాకప్లు మరియు మెయింటెనెన్స్ ఫైల్లను గుర్తించండి.
- అనుమతించబడిన పునఃప్రారంభ దృశ్యాలు మరియు వాటిని అంగీకరించడానికి అవసరమైన సాక్ష్యాలను అంగీకరించండి.
పనితీరు మరియు వాణిజ్య నిబంధనలను స్పష్టంగా ఉంచండి. శక్తి తగ్గింపు అనేది కొనుగోలు పరిస్థితి అయితే, పోలిక బేస్లైన్ మరియు పరీక్ష కథనాన్ని నిర్వచించండి. హామీ ఇవ్వబడిన అవుట్పుట్ ముఖ్యమైతే, ఆమోదించబడిన-భాగ ప్రమాణాలు మరియు ట్రయల్ షరతులను పేర్కొనండి. వేగవంతమైన ప్రతిస్పందన యొక్క సాధారణ వాగ్దానం నెమ్మదిగా ఉత్పత్తి లైన్ గురించి వివాదాన్ని పరిష్కరించదు.
బలమైన ప్రతిపాదన దాని ఎంచుకున్న ఒత్తిడి-ప్రవాహ ప్యాకేజీ అచ్చు మరియు క్రమానికి ఎందుకు సరిపోతుందో వివరిస్తుంది, పరీక్ష ఆ ఎంపికను ఎలా రుజువు చేస్తుంది మరియు స్వీకరించే కర్మాగారం ఫలితాన్ని ఎలా సంరక్షించగలదో వివరిస్తుంది. ఆ ఇంజనీరింగ్ ఫిట్ని కొనండి. సర్వో లేబుల్ అనేది మూల్యాంకనం యొక్క ప్రారంభం మాత్రమే.
కింగ్గల్ కాన్ఫిగరేషన్ను చర్చించడానికి, ఉత్పత్తి డ్రాయింగ్, రెసిన్ గ్రేడ్, అచ్చు సమాచారం మరియు లక్ష్యం ఆమోదించబడిన అవుట్పుట్ ద్వారా పంపండికింగ్గల్ ప్రాజెక్ట్ విచారణ పేజీ. స్వీకరించే ఫ్యాక్టరీ యొక్క వోల్టేజ్, శీతలీకరణ పరిస్థితులు మరియు దిగువ పరికరాలను చేర్చండి, తద్వారా డ్రైవ్ సిస్టమ్ ఉత్పత్తి సెల్లో భాగంగా సమీక్షించబడుతుంది.
ఇమెయిల్:sales@kinggle.com· టెలిఫోన్:+86-574-87103665
తరచుగా అడిగే ప్రశ్నలు
సర్వో హైడ్రాలిక్ బ్లో మోల్డింగ్ మెషిన్ పూర్తిగా ఎలక్ట్రిక్గా ఉందా?
సంఖ్య. ఒక సర్వో-హైడ్రాలిక్ యంత్రం హైడ్రాలిక్ పంపును నియంత్రించడానికి ఎలక్ట్రిక్ సర్వో డ్రైవ్ను ఉపయోగిస్తుంది, అయితే హైడ్రాలిక్ ఆయిల్ సంబంధిత యాక్యుయేటర్లకు శక్తిని ప్రసారం చేస్తుంది. మొత్తం-ఎలక్ట్రిక్ మోషన్ సిస్టమ్ పేర్కొన్న యంత్ర కదలికల కోసం విద్యుత్ డ్రైవ్లను ఉపయోగిస్తుంది. సాధారణ మెషీన్ లేబుల్పై ఆధారపడకుండా, అచ్చు క్లోజ్, క్యారేజ్ ట్రావెల్ మరియు టేక్-అవుట్తో సహా ప్రతి అక్షం యొక్క డ్రైవ్ రకాన్ని తనిఖీ చేయండి.
సర్వో నియంత్రణ స్వయంచాలకంగా బాటిల్ గోడ మందాన్ని మెరుగుపరుస్తుందా?
సంఖ్య. పంప్ నియంత్రణ మరియు పారిసన్ ప్రోగ్రామింగ్ వేర్వేరు ఉద్యోగాలను నిర్వహిస్తాయి. స్థిరమైన హైడ్రాలిక్ సరఫరా దానిపై ఆధారపడిన యాక్యుయేటర్కు మద్దతు ఇస్తుంది, అయితే గోడ పంపిణీ డై-గ్యాప్ ప్రొఫైల్, టూలింగ్ అలైన్మెంట్, ఎక్స్ట్రాషన్ స్టెబిలిటీ, రెసిన్ మరియు పార్ట్ జ్యామితిపై కూడా ఆధారపడి ఉంటుంది. ప్రొఫైల్ను మార్చడానికి లేదా మొత్తం భాగం బరువును పెంచడానికి ముందు కమాండ్ మరియు ఫీడ్బ్యాక్ ప్రవర్తనను నిర్ధారించండి.
సర్వో ఆయిల్-పంప్ మోటార్ పవర్ విద్యుత్ బిల్లును అంచనా వేయగలదా?
స్వతహాగా కాదు. మోటారు రేటింగ్ ఒక ఇన్స్టాల్ చేయబడిన భాగాన్ని వివరిస్తుంది, ఉత్పత్తి మార్పుపై మొత్తం యంత్ర శక్తిని కాదు. గుర్తించబడిన సరిహద్దు వద్ద kWhని కొలవండి మరియు అదే విండోలో ఆమోదించబడిన అవుట్పుట్ను లెక్కించండి. కంప్రెసర్ మరియు కూలింగ్ ఎనర్జీ ఆ సరిహద్దు వెలుపల పడిపోయినప్పుడు విడివిడిగా చేర్చండి. అదే ఉత్పత్తి మరియు నాణ్యత అవసరాలను సరిపోల్చండి.
కొనుగోలుదారు రెండు సర్వో-హైడ్రాలిక్ కొటేషన్ల మధ్య దేనిని పోల్చాలి?
అక్షం జాబితా, బిగింపు మరియు అచ్చు సరిపోతుందని, అవసరమైన ఒత్తిడి-ప్రవాహ ఆపరేటింగ్ పాయింట్లు, ఏకకాల కదలికలు, చమురు శీతలీకరణ, నియంత్రణ విశ్లేషణలు మరియు సేవా పత్రాలను సరిపోల్చండి. ఆపై సరిపోలిన ఉత్పత్తి పరిస్థితులలో ట్రయల్ ఫలితాలను సరిపోల్చండి. పెద్ద పంపు లేదా చిన్న మోటారు స్వయంచాలకంగా ఉత్తమ ఎంపిక కాదు. ప్యాకేజీ ఆమోదయోగ్యమైన అవుట్పుట్ను కోల్పోకుండా అంగీకరించిన క్రమాన్ని తప్పనిసరిగా పూర్తి చేయాలి.
ఇప్పటికే ఉన్న హైడ్రాలిక్ బ్లో మోల్డింగ్ మెషీన్ను సర్వో పంప్తో అప్గ్రేడ్ చేయవచ్చా?
రెట్రోఫిట్ సాధ్యమవుతుంది, కానీ దీనికి ఇంజనీరింగ్ సమీక్ష అవసరం. పంప్, మోటార్ మరియు డ్రైవ్ కలయిక, కవాటాలు, ఒత్తిడి పరిమితులు, శీతలీకరణ, నియంత్రణ ఇంటర్ఫేస్ మరియు భద్రతా విధులను తనిఖీ చేయండి. ఇప్పటికే ఉన్న ఉత్పత్తి అడ్డంకిని కూడా గుర్తించండి. పంప్ డ్రైవ్ను భర్తీ చేయడం వలన అచ్చు-శీతలీకరణ లేదా వెలికితీత పరిమితిని తీసివేయలేరు మరియు సవరించిన యంత్రానికి నిర్వచించబడిన కమీషన్ మరియు అంగీకార ప్రణాళిక అవసరం.