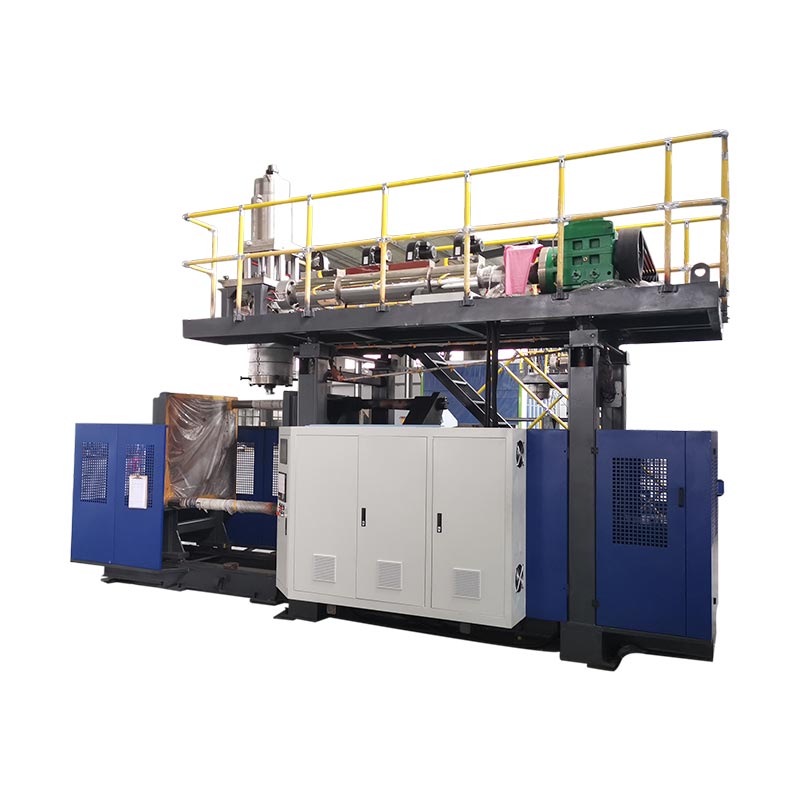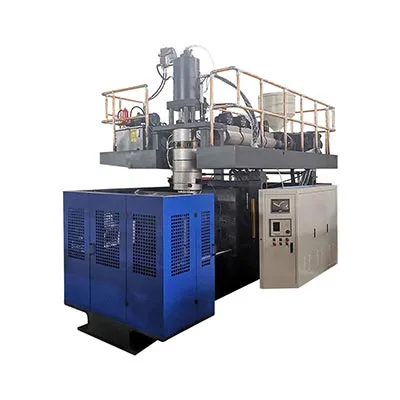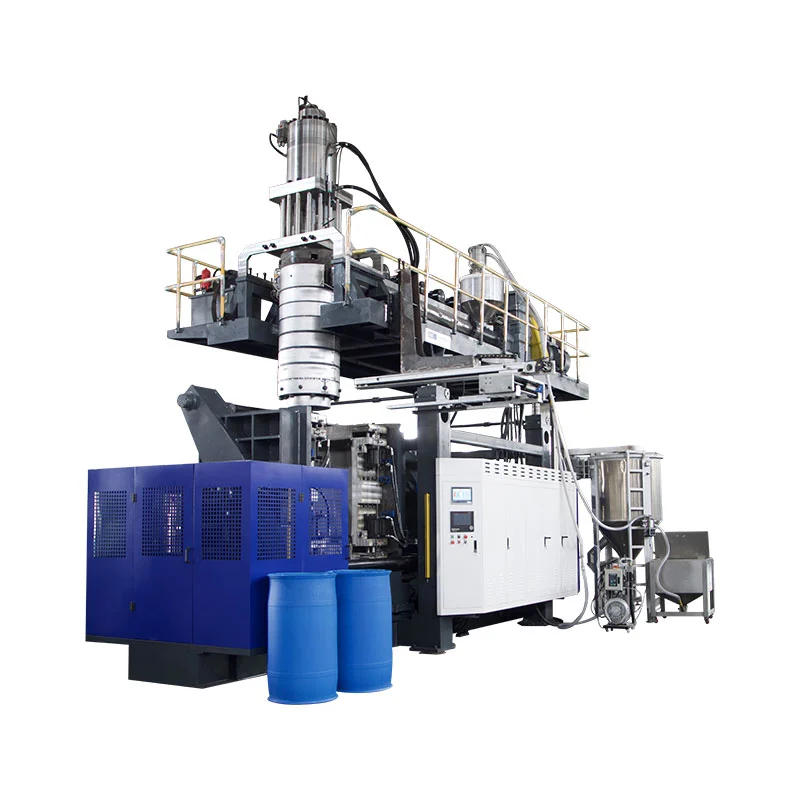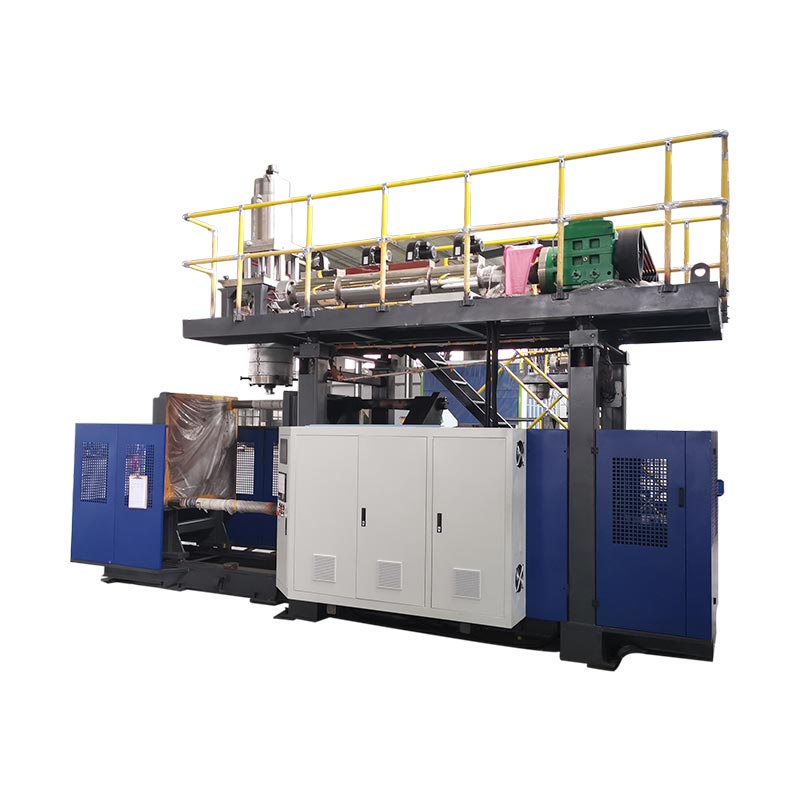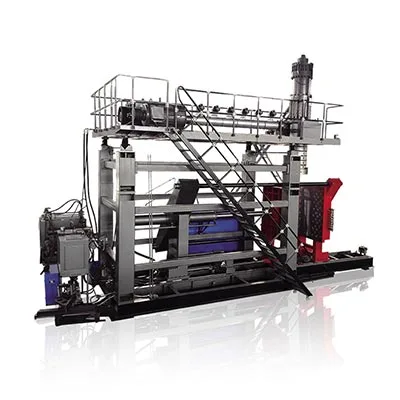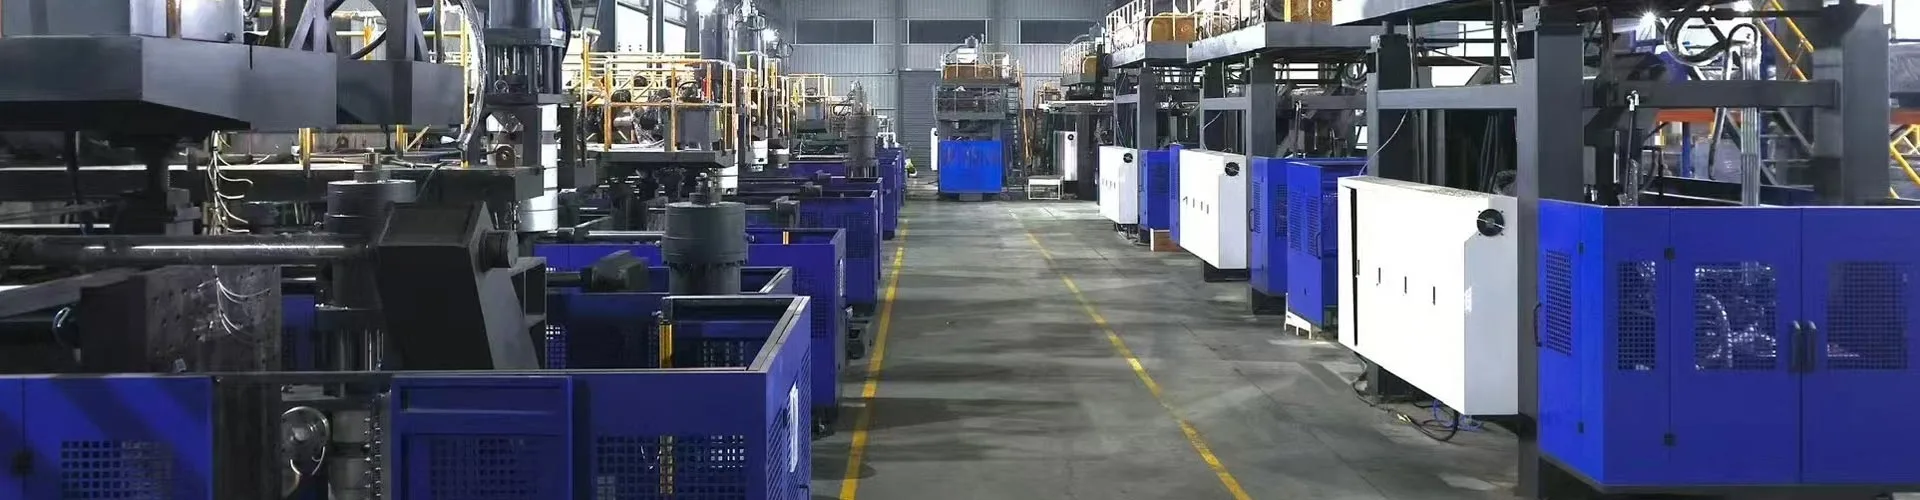
KGB110Aని కొలిచిన ఉత్పత్తి నమూనా నుండి కాన్ఫిగర్ చేయండి, 160L పేరు నుండి మాత్రమే కాదు. పార్ట్ జ్యామితి, నికర బరువు, గోడ మ్యాప్, రెసిన్, ట్రిమ్ మరియు ఉత్పత్తి లక్ష్యాన్ని రికార్డ్ చేయండి. అప్పుడు అచ్చు కవరు, స్థూల పారిసన్ డిమాండ్, ఎక్స్ట్రాషన్ రికవరీ, క్లాంప్ అవసరం మరియు ఫ్యాక్టరీ యుటిలిటీలను తనిఖీ చేయడానికి ఆ ఇన్పుట్లను ఉపయోగించండి.
160 లీటర్ బ్లో అచ్చు యంత్రం చాలా భిన్నమైన ఉత్పత్తులను తయారు చేయగలదు. ఒక బోలు రహదారి అవరోధం విస్తృత అంచనా ప్రాంతం కలిగి ఉంటుంది. పాంటూన్లో లాంగ్ డ్రా జోన్లు మరియు సీలింగ్ అవసరాలు ఉండవచ్చు. టేబుల్ ప్యానెల్ వెడల్పుగా ఉంటుంది కానీ సాపేక్షంగా నిస్సారంగా ఉంటుంది. ఒక మోడల్ పేరు ఆ తేడాలను తీసివేయదు.
అత్యంత ఉపయోగకరమైన ప్రారంభ స్థానం తరచుగా కొనుగోలుదారు డెస్క్పై ఉన్న వస్తువు. దాన్ని కొలవండి, బరువు వేయండి మరియు ముఖ్యమైన ప్రాంతాలను గుర్తించండి. ఆ నమూనా ఉత్పత్తి రూపకల్పన, సాధనం, మెషిన్ కాన్ఫిగరేషన్ మరియు అంగీకార పరీక్ష మధ్య లింక్ అవుతుంది.

ప్రాజెక్ట్ను డ్రైవ్ చేయాల్సిన ఆరు పేజీల నమూనా ఫైల్
డైమెన్షన్డ్ పార్ట్ డ్రాయింగ్, మొత్తం పరిమాణం, ఓపెనింగ్లు, ఇన్సర్ట్లు మరియు అసెంబ్లీ ఇంటర్ఫేస్లు.
నికర భాగం బరువు, మెటీరియల్ గ్రేడ్, రంగు, సంకలనాలు మరియు అనుమతించబడిన రీగ్రైండ్.
క్లిష్టమైన స్థానాలు మరియు ఉత్పత్తి పరీక్ష అవసరాలతో గోడ మందం మ్యాప్.
టాప్ ఫ్లాష్, బాటమ్ టెయిల్, హ్యాండిల్ స్క్రాప్ మరియు ఇతర నష్టాలను చూపుతున్న మ్యాప్ను ట్రిమ్ చేయండి.
ఆమోదించబడిన అవుట్పుట్ లక్ష్యం, షిఫ్ట్ నమూనా, ఆటోమేషన్ మరియు దిగువ పని.
ఫ్యాక్టరీ పవర్, గాలి, నీరు, యాక్సెస్, ట్రైనింగ్ మరియు అందుబాటులో ఉన్న సెల్ స్పేస్.
ప్రచురించబడిన-డేటా గమనిక:Kinggle యొక్క ప్రస్తుత పేజీ శీర్షిక మరియు అప్లికేషన్ టెక్స్ట్ KGB110Aని 160L తరగతిలో ఉంచుతుంది. అదే పేజీ ప్రస్తుతం సారాంశం మరియు గరిష్ట సామర్థ్యం పట్టికలో 120 L చూపిస్తుంది. ఈ కథనం ప్రచురించబడిన 160L ఉత్పత్తి స్థానాలను అనుసరిస్తుంది, అయితే ఖచ్చితమైన ఆర్డర్ సామర్థ్యం కొటేషన్ మరియు సాంకేతిక ఒప్పందంలో నిర్ధారించబడాలి.
ఉత్పత్తి నమూనాతో ప్రారంభించండి, కేటలాగ్ లేబుల్తో కాదు
యంత్ర నిర్ణయం ఎక్కడ విఫలమవుతుందో నమూనా మీకు చెబుతుంది. దాని బయటి కొలతలు అచ్చును ప్రభావితం చేస్తాయి. దీని బరువు మరియు ట్రిమ్ అక్యుమ్యులేటర్ను ప్రభావితం చేస్తుంది. దీని విస్తృత ఉపరితలాలు అంచనా వేసిన ప్రాంతాన్ని ప్రభావితం చేస్తాయి. లోతైన మూలలు మరియు హ్యాండిల్స్ గోడ పంపిణీని ప్రభావితం చేస్తాయి. శీతలీకరణ ప్రవర్తన చక్రం సమయం మరియు తొలగింపును ప్రభావితం చేస్తుంది.
వాల్యూమ్ ఇప్పటికీ ఉపయోగకరంగా ఉంది. ఇది ప్రాజెక్ట్ను సాధారణ యంత్ర పరిధిలో ఉంచడంలో సహాయపడుతుంది. ఇంకా ఒకే పరివేష్టిత వాల్యూమ్తో ఉన్న రెండు ఉత్పత్తులకు వేర్వేరు హెడ్లు, క్లాంప్లు లేదా అచ్చు ఓపెనింగ్లు అవసరం కావచ్చు. స్థానిక పక్కటెముకలు మరియు మందపాటి మౌంటు జోన్లతో కూడిన దట్టమైన సాంకేతిక ప్యానెల్ కంటే తక్కువ రెసిన్ను ఉపయోగిస్తున్నప్పుడు స్థూలమైన ఫ్లోట్ ఎక్కువ గాలిని కలిగి ఉంటుంది.
పోటీదారు యొక్క పూర్తి భాగం మాత్రమే మూలంగా ఆధారపడవద్దు. వీలైతే, అసలు డిజైన్ ఫైల్ మరియు ఉద్దేశించిన పనితీరు అవసరాన్ని జోడించండి. కాపీ చేయబడిన నమూనాలో పాత అచ్చు లేదా ప్రక్రియను భర్తీ చేసే గోడ మందం ఉండవచ్చు. దాని పనిని అర్థం చేసుకోకుండా ఆ గోడను పునరావృతం చేయడం పనితీరును మెరుగుపరచకుండా బరువును పెంచుతుంది.
కింగ్గల్ డాక్యుమెంట్ చేయబడిందివిక్రయ ప్రక్రియఉత్పత్తి ఫోటోలు, డ్రాయింగ్లు, బరువు, పరిమాణం మరియు మెటీరియల్తో ప్రారంభమవుతుంది. ఇది మందం, అవుట్పుట్ మరియు రసాయన-నిరోధక అవసరాల కోసం కూడా అడుగుతుంది. మెషీన్ సిఫార్సు ఉత్పత్తి సాక్ష్యాలను అనుసరిస్తుంది కాబట్టి ఆ ఆర్డర్ ఆచరణాత్మకమైనది.
నమూనా ఫైల్లో ఒక పునర్విమర్శ సంఖ్య ఉండాలి. మెడ, హ్యాండిల్, ఇన్సర్ట్ లేదా మొత్తం పొడవు మారితే, మెషీన్ మరియు అచ్చు స్తంభింపజేయడానికి ముందు ఫైల్ను అప్డేట్ చేయండి. కొటేషన్ ప్రారంభ నమూనాకు సరిపోయే ప్రాజెక్ట్ను ఇది నివారిస్తుంది కానీ ఉత్పత్తి డ్రాయింగ్ ఇకపై కోట్ చేయబడిన సెల్కు సరిపోదు.
ఇంజినీరింగ్ సమీక్షను తట్టుకునే నమూనా పత్రాన్ని రూపొందించండి
ప్రాథమిక కొలతలతో ప్రారంభించండి. మొత్తం పొడవు, వెడల్పు మరియు ఎత్తును రికార్డ్ చేయండి. ప్రారంభ వ్యాసాలు, మెడ ముగింపు, అంచు పరిమాణం, హ్యాండిల్ క్లియరెన్స్ మరియు ఏదైనా ఇన్సర్ట్ యొక్క స్థానం జోడించండి. నమూనా వాటిని బహిర్గతం చేస్తే విభజన లైన్ మరియు కనిపించే చిటికెడు ప్రాంతాలను గుర్తించండి.
క్రమాంకనం చేసిన స్కేల్లో పూర్తి ఉత్పత్తిని తూకం వేయండి. అప్పుడు బ్లో అచ్చు వేయబడని ఏవైనా తొలగించగల భాగాలను వేరు చేయండి. టోపీ, ప్లగ్, మెటల్ ఇన్సర్ట్ లేదా ఫోమ్ ఫిల్లింగ్ అచ్చు ప్లాస్టిక్గా పరిగణించరాదు. పాలిమర్ రూపాన్ని ఊహించే బదులు మెటీరియల్ ఐడెంటిఫికేషన్ పద్ధతిని రికార్డ్ చేయండి.
గోడ మందానికి లొకేషన్ మ్యాప్ అవసరం. డ్రాయింగ్ లేదా ఫోటోపై పాయింట్లను నంబర్ చేయండి. మూలలు, భుజాల పరివర్తనాలు, హ్యాండిల్స్, బేస్ కాంటాక్ట్లు, మౌంటు జోన్లు మరియు విస్తృత ప్యానెల్లను చేర్చండి. ఒకే సగటు మందం పనితీరును నియంత్రించే సన్నని ప్రాంతాన్ని దాచిపెడుతుంది.
తరువాత, ఉత్పత్తి పరీక్షలను వ్రాయండి. ఫ్లోట్, ట్రాఫిక్ అవరోధం, ఫర్నిచర్ ప్యానెల్ మరియు ఇండస్ట్రియల్ కంటైనర్కు ఒకే పాస్ ప్రమాణాలు లేవు. కొనుగోలుదారు యొక్క వాస్తవ డ్రాయింగ్, నియంత్రణ అవసరం లేదా అంతర్గత పరీక్షను ఉపయోగించండి. సంబంధం లేని ఉత్పత్తి నుండి డ్రాప్ ఎత్తు, లోడ్ లేదా లీక్ పరీక్షను తీసుకోవద్దు.
| నమూనా సాక్ష్యం | దాన్ని ఎలా రికార్డ్ చేయాలి | యంత్ర నిర్ణయం ప్రభావితం చేయబడింది |
|---|---|---|
| మొత్తం జ్యామితి | డైమెన్షన్డ్ డ్రాయింగ్ లేదా తనిఖీ చేయబడిన 3D ఫైల్ | మోల్డ్ ఎన్వలప్, సెంటర్లైన్, హెడ్ పొజిషన్ మరియు రిమూవల్ పాత్ |
| నికర అచ్చు బరువు | విడిగా సమావేశమైన భాగాలు లేకుండా బరువు | స్థూల పారిజన్ ద్రవ్యరాశికి ప్రారంభ స్థానం |
| గోడ పంపిణీ | ఎంచుకున్న కొలత పద్ధతితో సంఖ్యా స్థానాలు | పారిసన్ ప్రొఫైల్, షాట్ పంపిణీ మరియు ట్రయల్ ప్రమాణాలు |
| రెసిన్ వ్యవస్థ | గ్రేడ్, సరఫరాదారు, రంగు, సంకలనాలు మరియు రీగ్రైండ్ నియమం | స్క్రూ అనుకూలత, మెల్ట్ రేట్ మరియు ప్రాసెసింగ్ విండో |
| ట్రిమ్ మరియు ఫ్లాష్ | ఊహించిన ఎగువ, దిగువ, హ్యాండిల్ మరియు సైడ్ స్క్రాప్ | అక్యుమ్యులేటర్ డిమాండ్ మరియు రీగ్రైండ్ లోడ్ |
| ఫంక్షనల్ పరీక్షలు | పేరు పెట్టబడిన పద్ధతి, పరిస్థితి, నమూనా పరిమాణం మరియు పాస్ పరిమితి | మోల్డ్ డిజైన్, శీతలీకరణ, గోడ లక్ష్యాలు మరియు FAT స్కోప్ |
| ఆమోదించబడిన అవుట్పుట్ | గంటకు మంచి భాగాలు లేదా తనిఖీ తర్వాత షిఫ్ట్ | రికవరీ రేటు, శీతలీకరణ, ఆటోమేషన్ మరియు దిగువ సామర్థ్యం |
ఒక నమూనా సాక్ష్యం, పూర్తి వివరణ కాదు. ఇది వృద్ధాప్యం, వక్రీకరణ లేదా రసాయనాలను గ్రహించి ఉండవచ్చు. మెరుగైన ప్రశ్నలను అడగడానికి దీన్ని ఉపయోగించండి, ఆపై ఆమోదించబడిన డ్రాయింగ్ మరియు పరీక్ష ప్రమాణాన్ని డాక్యుమెంట్ సోపానక్రమంలో భౌతిక నమూనా పైన ఉంచండి.
KGB110A స్పెసిఫికేషన్ని చెక్ల సెట్గా చదవండి
దిKGB110A ఉత్పత్తి పేజీ6.6 x 4.2 x 5.2 మీ యంత్రం పరిమాణం మరియు 22 t యంత్ర బరువును ప్రచురిస్తుంది. దీని బిగింపు విభాగం 760 kN, 1100 x 1400 mm ప్లేటెన్ మరియు 1000 x 1400 mm గరిష్ట అచ్చును జాబితా చేస్తుంది. పేజీ 610 నుండి 750 mm అచ్చు మందం పరిధిని కూడా ఇస్తుంది.
తెరవడం మరియు కదలిక కోసం, పేజీ 600 నుండి 1600 mm మరియు 600 mm కదిలే స్ట్రోక్ను చూపుతుంది. ఈ సంఖ్యలకు వాటి పక్కన అచ్చు అసెంబ్లీ అవసరం. ఉపయోగకరమైన ప్రశ్న ఏమిటంటే, పూర్తిగా చల్లబడిన భాగం, ఉద్దేశించిన రోబోట్, ఇన్సర్ట్లు మరియు ట్రిమ్తో అచ్చును విడుదల చేసి వదిలివేయగలదా.
ఎక్స్ట్రూషన్ విభాగం 110 mm స్క్రూ, 25 L/D నిష్పత్తి, 75 kW ఎక్స్ట్రూడర్ మోటార్ మరియు నాలుగు హీటింగ్ జోన్లను జాబితా చేస్తుంది. ప్రచురించబడిన HDPE ద్రవీభవన సామర్థ్యం 160 నుండి 200 kg/h. ఆ పరిధి పేజీ యొక్క HDPE పదాలకు చెందినది. ఇది మరొక పదార్థం లేదా సూత్రీకరణకు అదే రేటును నిరూపించదు.
హెడ్ సెక్షన్ 12(20) L అక్యుమ్యులేటర్ సామర్థ్యం మరియు 9(15) కిలోల PE అక్యుమ్యులేటర్ బరువును ప్రచురిస్తుంది. ఇది 450(600) mm గరిష్ట డై-పిన్ వ్యాసాన్ని కూడా జాబితా చేస్తుంది. కుండలీకరణ విలువలు కాన్ఫిగరేషన్ ఎంపికలను ప్రతిబింబిస్తాయి, కానీ పేజీ నియమాన్ని నిర్వచించదు. ప్రతిపాదన తప్పనిసరిగా ఎంచుకున్న హెడ్, డై టూలింగ్ మరియు రెసిన్ ఆధారంగా పేర్కొనాలి.
పేజీ MOOG 100 మందం కంట్రోలర్, రోబోట్ ఆర్మ్ మరియు బాటమ్ బ్లోయింగ్ సిస్టమ్తో ప్రామాణిక మోడల్ను వివరిస్తుంది. ఇవి మొదటి పక్షం ప్రచురించిన ప్రకటనలు. కొటేషన్ ఇప్పటికీ ప్రతి సరఫరా ఐటెమ్, దాని ఇంటర్ఫేస్ మరియు ఏదైనా ప్రాజెక్ట్-నిర్దిష్ట మార్పుకు పేరు పెట్టాలి.
ఫ్యాక్టరీ రీడింగ్:దాని ప్రశ్నలు లేకుండా పట్టికను కొనుగోలు ఆర్డర్లోకి కాపీ చేయవద్దు. నమూనా కొలత, అచ్చు డ్రాయింగ్ లేదా యుటిలిటీ గణనను సంతృప్తి పరచడానికి ఉద్దేశించిన ప్రతి స్పెసిఫికేషన్ పక్కన ఉంచండి.
ఉత్పత్తి ఆకారాన్ని మోల్డ్ ఫిట్ మరియు రిమూవల్ స్పేస్గా అనువదించండి
సంకోచ వ్యూహం, కేవిటీ స్టీల్, కూలింగ్, పించ్-ఆఫ్, వెంట్స్, నెక్ టూలింగ్ మరియు మౌంటు జోడించిన తర్వాత మాత్రమే ఉత్పత్తి డ్రాయింగ్ అచ్చు అవుతుంది. ఫలితంగా అసెంబ్లీ ఉత్పత్తి కంటే చాలా పెద్దదిగా ఉంటుంది. కనెక్షన్లు మరియు కదిలే పరికరాలను జోడించిన తర్వాత 1000 x 1400 mm పరిమితి లోపల సౌకర్యవంతంగా కనిపించే భాగం బిగుతుగా మారవచ్చు.
వెడల్పు, ఎత్తు మరియు వ్యవస్థాపించిన మందాన్ని విడిగా తనిఖీ చేయండి. బ్యాకింగ్ ప్లేట్లు మరియు అడాప్టర్లతో సహా పూర్తి అసెంబ్లీని ఉపయోగించండి. 1100 x 1400 mm ప్లేటెన్ సూచనకు వ్యతిరేకంగా మౌంటు నమూనాను నిర్ధారించండి. నీరు, హైడ్రాలిక్, వాయు మరియు విద్యుత్ కనెక్షన్లను వాటి ఇన్స్టాల్ చేసిన స్థానాల్లో చూపండి.
ఖాళీని తెరవడం అనేది చలన సమస్య. టేబుల్ ప్యానెల్ లోతైన పక్కటెముకలను క్లియర్ చేయాల్సి రావచ్చు. ఒక అవరోధం ఒక కోణంలో కుహరాన్ని వదిలివేయవచ్చు. పాంటూన్ వేడిగా ఉన్నప్పుడు అనువైనదిగా ఉంటుంది మరియు టేక్-అవుట్ సమయంలో మద్దతు అవసరం కావచ్చు. రోబోట్ గ్రిప్ మరియు పార్ట్ రొటేషన్కి వాటి స్వంత స్వెప్ట్ ఎన్వలప్ అవసరం.
అదే సమయంలో అచ్చు-మార్పు మార్గాన్ని ప్లాన్ చేయండి. KGB110A పేజీ 22 t యంత్ర బరువును ఇస్తుంది కానీ అనుమతించదగిన అచ్చు బరువును ప్రచురించదు. చివరి అచ్చు-బరువు పరిమితి, ట్రైనింగ్ పాయింట్లు మరియు సాధారణ అమరిక డ్రాయింగ్ కోసం కింగ్గల్ని అడగండి. అప్పుడు మొక్క క్రేన్, హుక్ ఎత్తు మరియు విధానాన్ని ధృవీకరించండి.
అచ్చు శీతలీకరణ మొత్తం చక్రం నియంత్రించవచ్చు. పెద్ద ఉపరితలాలకు బ్యాలెన్స్డ్ సర్క్యూట్లు అవసరం, అయితే మందపాటి లక్షణాలకు కేంద్రీకృత శీతలీకరణ అవసరం కావచ్చు. దిఎక్స్ట్రూషన్ బ్లో అచ్చు అచ్చు గైడ్పించ్-ఆఫ్, వెంటింగ్ మరియు సర్క్యూట్ ప్లానింగ్ను మరింత వివరంగా కవర్ చేస్తుంది.
తలని ఎంచుకునే ముందు స్థూల పారిజన్ డిమాండ్ను లెక్కించండి
అక్యుమ్యులేటర్ ఒక మౌల్డింగ్ ఈవెంట్లో డై నుండి విడిచిపెట్టిన మొత్తం మెటీరియల్ను డెలివరీ చేయాలి. పూర్తయిన ఉత్పత్తి బరువు ఒక భాగం మాత్రమే. తల ఫ్లాష్, టెయిల్స్, హ్యాండిల్ స్క్రాప్ మరియు ట్రిమ్మింగ్ ప్రక్రియ తొలగించే ఏదైనా మెటీరియల్ను కూడా ఫీడ్ చేస్తుంది.
స్థూల పారిసన్ ద్రవ్యరాశి = నికర అచ్చు ఉత్పత్తి + ఫ్లాష్ మరియు ట్రిమ్ + డాక్యుమెంట్ చేయబడిన ప్రక్రియ భత్యం
కొలిచిన లేదా అచ్చు-ఉత్పన్నమైన విలువలను ఉపయోగించండి. ఫ్లోట్లు, అడ్డంకులు, ఫర్నిచర్ మరియు సాంకేతిక భాగాల కోసం యూనివర్సల్ స్క్రాప్ శాతం లేదు.
KGB110A కోసం PE అక్యుమ్యులేటర్-వెయిట్ లైన్గా Kinggle 9(15) kgని ప్రచురిస్తుంది. పూర్తి-ఉత్పత్తి సామర్థ్యంగా కాకుండా, దానిని హెడ్ మరియు మెటీరియల్ రిఫరెన్స్గా పరిగణించండి. PE గ్రేడ్, మెల్ట్ టెంపరేచర్, రీసైకిల్ చేసిన కంటెంట్ మరియు డై సెట్టింగ్ ఉపయోగించదగిన ప్రవర్తనను మార్చగలవు. మరొక రెసిన్ దాని స్వంత సమీక్ష అవసరం.
ప్యారిసన్ పొడవు ద్రవ్యరాశితో ముఖ్యమైనది. అచ్చు మూసుకుపోయే ముందు పొడవైన పారిసన్ కుంగిపోవచ్చు లేదా సాగవచ్చు. విస్తృత డై ఉత్పత్తి చుట్టూ అవసరమైన డ్రాని తగ్గించవచ్చు కానీ తల మరియు సాధన అవసరాలను మార్చవచ్చు. ట్రయల్ సమయంలో డై సైజ్, ప్రోగ్రామ్ చేసిన గ్యాప్, ఎక్స్ట్రాషన్ సమయం మరియు ప్యారిజన్ పొజిషన్ను రికార్డ్ చేయండి.
స్థూల డిమాండ్ కూడా రీగ్రైండ్ను ప్రభావితం చేస్తుంది. పెద్ద స్క్రాప్ స్ట్రీమ్ను సృష్టించేటప్పుడు భారీ ఫ్లాష్ అక్యుమ్యులేటర్కు సరిపోవచ్చు. గ్రాన్యులేటర్, కన్వేయింగ్ మరియు బ్లెండింగ్ సిస్టమ్ తప్పనిసరిగా కొనసాగాలి. రీగ్రైండ్ ఉత్పత్తికి తిరిగి వచ్చినట్లయితే, దాని శాతం మరియు కాలుష్య నియంత్రణలు ఆమోదించబడిన సూత్రీకరణలో ఉంటాయి.
ప్రొఫైల్ దిద్దుబాటు కోసం నియంత్రణ పరిధిని వదిలివేయండి. దాని ఆచరణాత్మక అంచు వద్ద నడుస్తున్న తల మందమైన మూలలు లేదా పొడవైన పారిసన్ కోసం తక్కువ స్థలాన్ని కలిగి ఉండవచ్చు. ట్రయల్ స్థిరమైన స్థూల ద్రవ్యరాశి, ఆమోదయోగ్యమైన కుషన్ మరియు నిర్వచించబడిన నమూనా విండోపై పునరావృతమయ్యే ప్యారిసన్ ప్లేస్మెంట్ను చూపాలి.
గోడ మ్యాప్ను నియంత్రిత ప్యారిసన్ ప్రొఫైల్గా మార్చండి
ఉత్పత్తికి మెటీరియల్ ఎక్కడ అవసరమో వాల్ మ్యాప్ చెబుతుంది. పారిసన్ తల నుండి బయలుదేరినప్పుడు డై గ్యాప్ ఎప్పుడు మారాలి అని పారిసన్ ప్రొఫైల్ చెబుతుంది. వేరొక భాగం నుండి ప్రొఫైల్ను కాపీ చేయడం కంటే ఆ రెండు రికార్డ్లను కనెక్ట్ చేయడం చాలా ఉపయోగకరంగా ఉంటుంది.
నమూనా డ్రాయింగ్లోని గోడ స్థానాలను సంఖ్య చేయండి. ప్రతి ట్రయల్ తర్వాత, ఒకే క్రమంలో ఒకే స్థానాలను కత్తిరించండి లేదా కొలవండి. ప్రతి సమూహంతో భాగం బరువు మరియు ప్రొఫైల్ పునర్విమర్శను రికార్డ్ చేయండి. ఒకేసారి అనేక సెట్టింగ్లు మారితే, జట్టు ఫలితానికి కారణాన్ని కోల్పోతుంది.
KGB110A పేజీ MOOG 100 మందం కంట్రోలర్కు పేరు పెట్టింది. ఎMoog DigiPack III మాన్యువల్ కింగ్గల్ ద్వారా హోస్ట్ చేయబడిందిఉత్పత్తి ఫైల్లను నిల్వ చేసే మరియు ప్రోగ్రామ్ చేయబడిన గోడ మందాన్ని మెషిన్ స్థానానికి సంబంధించిన కంట్రోలర్ పద్ధతిని వివరిస్తుంది. ఇది ఉపయోగకరమైన ప్రక్రియ సాక్ష్యం, కానీ ఇది ప్రతి KGB110Aలో సరఫరా చేయబడిన ఖచ్చితమైన కంట్రోలర్ ఇంటర్ఫేస్ను గుర్తించదు.
ప్రొఫైల్ ప్రతి లోపాన్ని పరిష్కరించదు. డై మరియు మాండ్రెల్ జ్యామితి, హెడ్ సెంటరింగ్, మెల్ట్ టెంపరేచర్, ప్యారిసన్ స్వెల్ మరియు మోల్డ్ టైమింగ్ ఇప్పటికీ ముఖ్యమైనవి. పారిసన్ అచ్చు ఆఫ్-సెంటర్లోకి ప్రవేశిస్తే, బరువు పెరుగుతున్నప్పుడు మెటీరియల్ని జోడించడం ద్వారా లక్షణాన్ని దాచవచ్చు.
భాగం గడిచిన తర్వాత, పూర్తి రెసిపీని సేవ్ చేయండి. మెటీరియల్, రంగు, ఉష్ణోగ్రతలు, షాట్ సెట్టింగ్, ప్రొఫైల్ ఫైల్, బ్లోయింగ్, కూలింగ్ మరియు మోల్డ్ రివిజన్లను చేర్చండి. దిపారిసన్ ప్రోగ్రామింగ్ గైడ్పూర్తి ట్యూనింగ్ క్రమాన్ని అందిస్తుంది.
ఎక్స్ట్రాషన్ రికవరీని శీతలీకరణ మరియు ఆమోదించబడిన అవుట్పుట్తో సరిపోల్చండి
పబ్లిక్ టేబుల్ KGB110A HDPE మెల్టింగ్-కెపాసిటీ శ్రేణిగా 160 నుండి 200 kg/hని జాబితా చేస్తుంది. ఉత్పత్తి ప్రశ్న ఏమిటంటే, ఎంచుకున్న స్క్రూ స్థిరమైన మెల్ట్ నాణ్యతను కొనసాగిస్తూ తదుపరి షాట్కు ముందు అక్యుమ్యులేటర్ను రీఫిల్ చేయగలదా. గరిష్ట బ్రోచర్ రేటు దానికదే సమాధానం ఇవ్వదు.
పూర్తి పారిజన్ నుండి స్థూల గంట డిమాండ్ను లెక్కించండి. గంటకు ప్రణాళికాబద్ధమైన మౌల్డింగ్ ఈవెంట్లను మరియు యాక్టివ్ అవుట్లెట్లను ఉపయోగించండి. ఆపై వాస్తవ రెసిన్, రంగు మరియు రీగ్రైండ్ స్థితి కోసం పరీక్షించిన మెల్ట్ రేట్తో ఫలితాన్ని సరిపోల్చండి.
స్థూల మెటీరియల్ డిమాండ్, kg/h = స్థూల పారిజన్ మాస్ x మోల్డింగ్ ఈవెంట్లు పర్ గంట x ప్రతి ఈవెంట్కు యాక్టివ్ ప్యారిసన్లు
KGB110A పేజీ 320 pcs/hని జాబితా చేస్తుంది, కానీ దానిని పొడి చక్రం అని లేబుల్ చేస్తుంది. డ్రై సైకిల్ అనేది మెషిన్-మోషన్ రిఫరెన్స్. ఉత్పత్తి అవుట్పుట్లో అక్యుమ్యులేటర్ రికవరీ, ప్యారిసన్ ఫార్మేషన్, బ్లోయింగ్, కూలింగ్, ఎగ్జాస్ట్, ఓపెనింగ్, టేక్-అవుట్, ట్రిమ్మింగ్ మరియు క్వాలిటీ నష్టాలు ఉంటాయి.
పెద్ద భాగాలు తరచుగా చక్రాన్ని చల్లబరుస్తుంది. ఆ సమయం ఎక్స్ట్రూడర్ను తలని రీఫిల్ చేయడానికి అనుమతిస్తుంది. మెరుగైన అచ్చు శీతలీకరణ చక్రాన్ని తగ్గించినట్లయితే, అవసరమైన ద్రవీభవన రేటు పెరుగుతుంది. కాబట్టి సైకిల్ ఆప్టిమైజేషన్ తప్పనిసరిగా రికవరీ మరియు గోడ నాణ్యతను తనిఖీ చేయాలి, అచ్చు ఉష్ణోగ్రత మాత్రమే కాదు.
అంగీకరించిన తనిఖీల తర్వాత గంటకు అంగీకరించిన భాగాలను నివేదించండి. పొడి చక్రం, స్థూల చక్రాలు, తిరస్కరణలు మరియు స్టాప్లను ప్రత్యేక నిలువు వరుసలలో ఉంచండి. దిసైకిల్-టైమ్ ఆప్టిమైజేషన్ గైడ్దశలవారీ సమయ బడ్జెట్ను ఎలా నిర్మించాలో చూపుతుంది.
అంచనా వేసిన ప్రాంతం మరియు ప్రక్రియ ఒత్తిడికి వ్యతిరేకంగా 760 kNని తనిఖీ చేయండి
KGB110A కోసం కింగ్గల్ 760 kN బిగింపు శక్తిని ప్రచురిస్తుంది. ఆ సంఖ్య కుహరం యొక్క అంచనా ప్రాంతం మరియు అంగీకరించిన అంతర్గత ఒత్తిడి పక్కన మాత్రమే ఉపయోగపడుతుంది. అంచనా వేసిన ప్రాంతం విడిపోయే విమానంలో ఉన్న కుహరం సిల్హౌట్. ఇది కంటైనర్ వాల్యూమ్ లేదా ఉపరితల వైశాల్యం కాదు.
విశాలమైన అవరోధం లేదా టేబుల్టాప్ నిస్సారంగా ఉన్నప్పుడు కూడా గణనీయమైన విభజన లోడ్ను సృష్టించగలదు. లోతైన కానీ ఇరుకైన ఫ్లోట్ భిన్నంగా ప్రవర్తించవచ్చు. బహుళ-కుహరం లేదా బహుళ-భాగాల లేఅవుట్లు బిగింపు ద్వారా కనిపించే మొత్తం అంచనా ప్రాంతాన్ని పెంచుతాయి.
ఉత్పత్తి పేజీ 0.8 MPa బ్లో ప్రెజర్ని జాబితా చేస్తుంది. గణనలో అసలు ఉత్పత్తి విండోను ఉపయోగించండి. అచ్చు వెంటింగ్, కరిగే ఉష్ణోగ్రత, ఉపరితల వివరాలు మరియు గోడ మందం అవసరమైన ఒత్తిడిని మార్చగలవు. ఫ్యాక్టరీ పరీక్ష సెట్ ప్రెజర్ మరియు అందుబాటులో ఉన్న మెషిన్-ఇన్లెట్ ప్రెజర్ను రికార్డ్ చేయాలి.
ఫ్లాష్ పరిస్థితి ఉపయోగకరమైన సాక్ష్యం. పెరుగుతున్న ఫ్లాష్ అధిక విభజన శక్తి, అరిగిపోయిన చిటికెడు ప్రాంతాలు, అమరిక సమస్యలు లేదా అదనపు పదార్థాన్ని సూచిస్తుంది. బిగింపు శక్తిని పెంచడం ద్వారా ప్రతి ఫ్లాష్ సమస్యను సరిచేయవద్దు. అచ్చును పరిశీలించి, కలిసి ప్రాసెస్ చేయండి.
యంత్రం సరఫరాదారు మరియు అచ్చు సరఫరాదారు ఒక గణనను ఆమోదించాలి. టెక్నికల్ ఫైల్లో ప్రొజెక్టెడ్ ఏరియా, ప్రాసెస్ ప్రెజర్, బిగింపు అవసరం మరియు ఊహించిన కారకాన్ని ఉంచండి. ఇది వేర్వేరు అంచనాలపై ఆధారపడే రెండు వేర్వేరు ఆమోదాలను నిరోధిస్తుంది.
కుహరం లేఅవుట్ మారితే గణనను మళ్లీ తనిఖీ చేయండి. రెండవ భాగాన్ని జోడించడం, పార్టింగ్ లైన్ను తరలించడం లేదా ప్యానెల్ను విస్తరించడం ద్వారా అంచనా వేసిన ప్రాంతాన్ని మార్చవచ్చు. ఇన్సర్ట్లు మరియు సైడ్ యాక్షన్లు అచ్చు ఎలా స్పందిస్తుందో కూడా మార్చవచ్చు. ప్రారంభ ఉత్పత్తి స్కెచ్ కాకుండా తుది అచ్చు డ్రాయింగ్, ఈ చెక్ను మూసివేయాలి.
ఫీచర్ పదబంధంపై ఆధారపడే బదులు మెటీరియల్ లేయర్లను నిర్వచించండి
KGB110A పేజీ ప్లాట్ఫారమ్ సింగిల్-లేయర్ ఉత్పత్తులను అందించగలదని మరియు డబుల్-లేయర్ లేదా బహుళ-పొర నిర్మాణాలను కూడా నిర్మించగలదని చెబుతోంది. అదే పబ్లిక్ స్పెసిఫికేషన్ టేబుల్ ఒక 110 mm స్క్రూ మరియు ఒక 75 kW ఎక్స్ట్రూడర్ మోటారును జాబితా చేస్తుంది. బహుళ-పొర ప్రాజెక్ట్ కాబట్టి ప్రామాణిక పట్టిక కంటే కాన్ఫిగరేషన్ డ్రాయింగ్ అవసరం.
మరొక పొర కోసం ఉత్పత్తి కారణంతో ప్రారంభించండి. ఇది కలర్ ప్లేస్మెంట్, రీసైకిల్ కోర్ మెటీరియల్ లేదా ఫంక్షనల్ అవరోధం కావచ్చు. ప్రతి పొరలోని పదార్థాన్ని మరియు లక్ష్య నిష్పత్తిని పేర్కొనండి. అనుకూలత, ప్రాసెసింగ్ ఉష్ణోగ్రతలు మరియు అనుమతించబడిన వైవిధ్యాన్ని తనిఖీ చేయండి.
అప్పుడు మెల్ట్-పాత్ రేఖాచిత్రాన్ని అభ్యర్థించండి. ఇది ప్రతి ఎక్స్ట్రూడర్, అడాప్టర్, హెడ్ ఛానెల్ మరియు కంట్రోల్ పాయింట్ను గుర్తించాలి. ప్రతిపాదనలో మోటార్ సైజులు, హీటింగ్ లోడ్లు, మెటీరియల్ హ్యాండ్లింగ్ మరియు రివైజ్డ్ యుటిలిటీ మొత్తం కూడా చూపించాలి. సాధారణ "మల్టీ-లేయర్" లేబుల్ ఈ పరికరాన్ని నిర్వచించలేదు.
ప్రతి మెటీరియల్ మార్గంతో మార్పు పని పెరుగుతుంది. పర్జ్ వాల్యూమ్, క్లీనింగ్ యాక్సెస్, కలర్ సీక్వెన్స్ మరియు స్క్రాప్ సెగ్రిగేషన్ ఆపరేటింగ్ సమయాన్ని ప్రభావితం చేస్తాయి. ఉత్పత్తికి బహుళ లేయర్లు అవసరం లేకపోతే, అదనపు సిస్టమ్ కొనుగోలుదారు విలువను సృష్టించకుండా పనిని జోడించవచ్చు.
సింగిల్-లేయర్ దిశ
ఉత్పత్తి పనితీరు, రంగు మరియు రీసైక్లింగ్ ప్లాన్ను ఒకే గోడ నిర్మాణంతో కలిసినప్పుడు ఒక నిర్వచించబడిన రెసిన్ స్ట్రీమ్ని ఉపయోగించండి.
బహుళ-పొర దిశ
ప్రతి లేయర్ డాక్యుమెంట్ చేయబడిన ఫంక్షన్ మరియు అంగీకార పరిధిని కలిగి ఉన్నప్పుడు ప్రాజెక్ట్-నిర్దిష్ట కో-ఎక్స్ట్రషన్ కాన్ఫిగరేషన్ను అభ్యర్థించండి.
కింగ్గల్ యొక్కబహుళ-పొర కో-ఎక్స్ట్రషన్ గైడ్లేయర్ పాత్రలు మరియు RFQలో ఉన్న ప్రశ్నలను వివరిస్తుంది.
22 t యంత్రం చుట్టూ పూర్తి సెల్ను ప్లాన్ చేయండి
ప్రచురించబడిన యంత్ర కొలతలు 6.6 x 4.2 x 5.2 మీ. యంత్రం బరువు 22 టి. ఈ విలువలు ప్లాంట్ లేఅవుట్ను ప్రారంభిస్తాయి. వాటిలో సర్వీస్ క్లియరెన్స్, మెట్లు, మోల్డ్ హ్యాండ్లింగ్, రెసిన్ పరికరాలు, కంప్రెసర్, కూలింగ్ సిస్టమ్, టేక్-అవుట్ లేదా డౌన్స్ట్రీమ్ ఫినిషింగ్ ఉండవు.
మొదట నిలువు మార్గాన్ని తనిఖీ చేయండి. భవనానికి యంత్రం, ప్లాట్ఫారమ్ యాక్సెస్ మరియు ప్రణాళికాబద్ధమైన ట్రైనింగ్ కోసం తగినంత ఎత్తు అవసరం. నిర్వహణకు ఓవర్ హెడ్ రిమూవల్ అవసరమైతే డై హెడ్ మరియు ఎక్స్ట్రూడర్ భాగాల కోసం మార్గాన్ని గుర్తించండి. చివరి డ్రాయింగ్ నుండి క్రేన్ సామర్థ్యం మరియు హుక్ రీచ్ను నిర్ధారించండి.
KGB110A పేజీ 0.3 MPa మరియు 120 L/min శీతలీకరణ నీటి కోసం ప్రచురిస్తుంది. ప్రాజెక్ట్ షీట్కు ఇన్లెట్ ఉష్ణోగ్రత, రిటర్న్ పరిమితి, నీటి నాణ్యత, వడపోత మరియు సర్క్యూట్ స్కోప్ కూడా అవసరం. ఉష్ణోగ్రత లేని ప్రవాహ సంఖ్య శీతలీకరణ వ్యవస్థను పరిమాణంలో ఉంచదు.
కంప్రెస్డ్ ఎయిర్ కోసం, పేజీ 0.8 MPa మరియు 1.8 m³/min జాబితా చేస్తుంది. గరిష్ట మరియు సగటు డిమాండ్, రిసీవర్ పరిమాణం, మంచు బిందువు, వడపోత మరియు కనెక్షన్ పరిమాణాన్ని నిర్ధారించండి. హెడర్ తక్కువ పరిమాణంలో ఉన్నప్పుడు పెద్ద బ్లోయింగ్ ఈవెంట్లు ఒత్తిడిని తగ్గించగలవు.
పేజీ 52 నుండి 60 kW సగటు శక్తి వినియోగంగా లేబుల్ చేస్తుంది. kW పవర్ కాబట్టి, దీనిని ప్రచురించిన ఆపరేటింగ్-పవర్ సూచనగా పరిగణించండి. ప్రతి భాగానికి kWh గా మార్చవద్దు.యూరోమ్యాప్ 46.2స్థిరమైన పరిస్థితులలో ఇచ్చిన యంత్రం, అచ్చు మరియు ఉత్పత్తికి ఉత్పత్తి-సంబంధిత శక్తి కొలతను కలుపుతుంది.
దిఫ్యాక్టరీ యుటిలిటీ గైడ్విద్యుత్ సరిహద్దులు, గాలి, నీరు, పౌర పని మరియు యాక్సెస్ను కవర్ చేస్తుంది. ఇన్స్టాలేషన్ ఆమోదం కోసం పబ్లిక్ ఎన్వలప్కు బదులుగా తుది సాధారణ అమరిక డ్రాయింగ్ను ఉపయోగించండి.

గుర్తించదగిన ఉత్పత్తి ట్రయల్తో కాన్ఫిగరేషన్ను నిరూపించండి
ఫ్యాక్టరీ ట్రయల్ నమూనా ఫైల్లో వివరించిన ఉత్పత్తి జాబ్ని మళ్లీ సృష్టించాలి. ఆమోదించబడిన అచ్చు, రెసిన్ మరియు ప్రధాన ఎంపికలు ఉండాలి. ప్రత్యామ్నాయం ఉపయోగించినట్లయితే, వ్యత్యాసాన్ని రికార్డ్ చేయండి మరియు తదనుగుణంగా ముగింపులను పరిమితం చేయండి.
అమలు చేయడానికి ముందు నమూనా క్రమాన్ని ప్లాన్ చేయండి. అచ్చు క్రమంలో సంఖ్య భాగాలు. స్థిరమైన ఉత్పత్తి ఎప్పుడు ప్రారంభమవుతుంది మరియు కొలత విండో ఎంతకాలం కొనసాగుతుందో నిర్వచించండి. EUROMAP 46.2 దాని ఉత్పత్తి-సంబంధిత శక్తి పద్ధతికి స్థిరమైన యంత్ర పరిస్థితులు అవసరం మరియు పరీక్ష సందర్భంలో భాగంగా ఉత్పత్తి నాణ్యతను డాక్యుమెంట్ చేస్తుంది.
- కాన్ఫిగరేషన్ను గుర్తించండి.రికార్డ్ మెషిన్ సీరియల్ నంబర్, హెడ్ ఆప్షన్, డై టూలింగ్, మోల్డ్ రివిజన్, కంట్రోలర్ మరియు ఇన్స్టాల్ చేసిన ఆటోమేషన్.
- సూత్రీకరణను ధృవీకరించండి.వాస్తవ ట్రయల్ మెటీరియల్ నుండి రెసిన్ గ్రేడ్, సరఫరాదారు, రంగు, సంకలనాలు మరియు రీగ్రైండ్ కంటెంట్ను రికార్డ్ చేయండి.
- రెసిపీని క్యాప్చర్ చేయండి.ఉష్ణోగ్రతలు, షాట్ సెట్టింగ్లు, వాల్ ప్రొఫైల్, బ్లో సెట్టింగ్లు, శీతలీకరణ పరిస్థితులు మరియు ఆటోమేషన్ సమయాన్ని సేవ్ చేయండి.
- ద్రవ్యరాశి సంతులనాన్ని మూసివేయండి.ఉత్పత్తి, ప్రతి ట్రిమ్ స్ట్రీమ్ మరియు పూర్తి స్థూల షాట్ బరువు. కోట్ చేయబడిన తల ఆధారంగా దానిని సరిపోల్చండి.
- గోడ మ్యాప్ను కొలవండి.సంఖ్యా స్థానాలు మరియు అంగీకరించిన పద్ధతిని ఉపయోగించండి. ప్రతి నమూనా సంఖ్యకు రీడింగ్లను లింక్ చేయండి.
- ఫంక్షనల్ తనిఖీలను అమలు చేయండి.ఆమోదించబడిన అవసరంలో వ్రాసిన ఉత్పత్తి-నిర్దిష్ట పరీక్షలు మరియు పరిమితులను మాత్రమే వర్తింపజేయండి.
- నిజాయితీగా అవుట్పుట్ను లెక్కించండి.ప్రత్యేక పొడి చక్రం, స్థూల చక్రాలు, ఆమోదించబడిన భాగాలు, అంగీకరించిన వ్యవధిలో తిరస్కరించడం మరియు ఆపివేయడం.
- రికార్డ్ యుటిలిటీస్.ఆమోదించబడిన ఉత్పత్తిని తయారు చేస్తున్నప్పుడు నిర్వచించిన సరిహద్దుల వద్ద శక్తి, గాలి మరియు నీటిని కొలవండి.
- తెరిచిన అంశాలను మూసివేయండి.ప్రతి విచలనానికి యజమాని, దిద్దుబాటు చర్య, సాక్ష్యం అవసరం మరియు గడువు తేదీని ఇవ్వండి.
నివేదిక కోసం ఉత్తమ భాగాన్ని మాత్రమే ఎంచుకోవద్దు. వైవిధ్యాన్ని చూపించే క్రమాన్ని ఉంచండి. రెసిపీ మారితే, కొత్త నమూనా సమూహాన్ని ప్రారంభించండి. ఇది ప్రక్రియ అభివృద్ధిని అంగీకార సాక్ష్యం నుండి వేరు చేస్తుంది.
Agree on the measuring tools before the test. స్కేల్ రిజల్యూషన్, మందం పద్ధతి మరియు క్రమాంకనం స్థితిని రికార్డ్ చేయండి, అవి ఫలితాన్ని ప్రభావితం చేస్తాయి. Use the same tools for the sample sequence. కొనుగోలుదారు మరియు సరఫరాదారు వేర్వేరు పద్ధతులతో కొలిస్తే, భాగాలు ఏకీభవించలేదని నిర్ణయించే ముందు ఆ పద్ధతులను సరిపోల్చండి.
విఫలమైన ఫలితానికి సందర్భం అవసరం. సంబంధిత సెట్టింగ్లు, అలారం చరిత్ర, నమూనా సంఖ్య మరియు తనిఖీ రికార్డును ఉంచండి. సరిదిద్దబడిన భాగం మరమ్మత్తును రుజువు చేయగలదు, కానీ ఇది మునుపటి విచలనాన్ని తొలగించకూడదు. ఈ చరిత్ర జట్టుకు పరిష్కారం స్థిరంగా ఉందా లేదా తాత్కాలికంగా ఉందా అని నిర్ణయించడంలో సహాయపడుతుంది.
ముడి డేటా, ఫోటోలు, రెసిపీ ఎగుమతులు మరియు సంతకం చేసిన సారాంశాలను కలిపి నిల్వ చేయండి. దిఫ్యాక్టరీ అంగీకార పరీక్ష గైడ్యంత్రం, ఉత్పత్తి మరియు పత్రం తనిఖీల కోసం విస్తృత ప్రోటోకాల్ను అందిస్తుంది.
KGB110A సరిపోతుందో లేదో నిర్ణయించడానికి నాలుగు గేట్లను ఉపయోగించండి
KGB110A నాలుగు సాక్ష్యం గేట్లు మూసివేసినప్పుడు షార్ట్లిస్ట్లో ఉంటుంది. మొదట, అచ్చు ప్లాటెన్, ఎన్వలప్, మందం పరిధి మరియు కదలికకు సరిపోతుంది. రెండవది, ఎంచుకున్న తల ఉపయోగకరమైన నియంత్రణ పరిధితో స్థూల పారిజన్ను అందించగలదు. మూడవది, ఎక్స్ట్రాషన్ రికవరీ వాస్తవ పదార్థంతో లక్ష్య చక్రానికి మద్దతు ఇస్తుంది. నాల్గవది, కర్మాగారం అవసరమైన వినియోగాలు మరియు నిర్వహణను సరఫరా చేయగలదు.
160L లేబుల్ ఏ గేట్ను భర్తీ చేయదు. చాలా భాగం అచ్చు తనిఖీ విఫలం కావచ్చు. భారీ భాగం షాట్ చెక్లో విఫలం కావచ్చు. ఒక చిన్న సైకిల్ రికవరీ చెక్ విఫలం కావచ్చు. పరిమిత ఎత్తు ఉన్న ఫ్యాక్టరీ ఇన్స్టాలేషన్ తనిఖీలో విఫలం కావచ్చు.
ఉత్పత్తి మరియు అచ్చు చాలా చిన్నగా ఉన్నప్పుడు మరియు పెద్ద ప్లాట్ఫారమ్ ఉపయోగకరమైన సామర్థ్యాన్ని జోడించనప్పుడు మెషీన్ పరిధిని క్రిందికి తరలించండి. స్థూల షాట్, మోల్డ్ స్పేస్ లేదా క్లాంప్ డిమాండ్ నిరూపితమైన పరిధిని మించి ఉన్నప్పుడు పైకి తరలించండి లేదా మరొక కాన్ఫిగరేషన్ను అభ్యర్థించండి. దిKGB100B 120L గైడ్ప్రక్కనే ఉన్న తక్కువ-శ్రేణి ఇంజనీరింగ్ తనిఖీలను అందిస్తుంది.
సంతకం చేసిన ఆవశ్యక మాతృకతో ఎంపికను ముగించండి. ప్రతి పంక్తి కొనుగోలుదారు యొక్క ఇన్పుట్, ప్రతిపాదిత కాన్ఫిగరేషన్ మరియు సమ్మతిని రుజువు చేసే సాక్ష్యం పేరు పెట్టాలి. తెలియని అంశాలు బ్రోచర్ ఊహతో భర్తీ కాకుండా తెరిచి ఉండాలి.
మెషిన్ మోడల్ అప్పుడు ఉత్పత్తి ఫైల్ యొక్క ఫలితం. ఆ ఆర్డర్ అచ్చు డిజైనర్, మెషిన్ బిల్డర్ మరియు కొనుగోలుదారుకు పని చేయడానికి వాస్తవాల సమితిని అందిస్తుంది.
తరచుగా అడిగే ప్రశ్నలు
KGB110A 160L బ్లో మోల్డింగ్ మెషిన్ ఏ ఉత్పత్తుల కోసం ఉద్దేశించబడింది?
Kinggle యొక్క ఉత్పత్తి పేజీ బ్యారెల్స్, ఫర్నిచర్, ఫ్లోట్లు, పాంటూన్లు, బొమ్మలు, ఆటో విడిభాగాలు మరియు ట్రాఫిక్ అడ్డంకులను జాబితా చేస్తుంది. ఇవి అప్లికేషన్ కుటుంబాలు. నిర్దిష్ట ఉత్పత్తికి ఇంకా మోల్డ్ ఫిట్, గ్రాస్ ప్యారిసన్ మాస్, క్లాంప్ డిమాండ్, మెటీరియల్, కూలింగ్ మరియు రిమూవల్ కోసం చెక్లు అవసరం.
నేను భౌతిక నమూనాతో పాటు డ్రాయింగ్ను ఎందుకు పంపాలి?
డ్రాయింగ్ ఆమోదించబడిన జ్యామితిని నిర్వచిస్తుంది, అయితే నమూనా ఇంజనీరింగ్ బృందం బరువు, విభజన లైన్, ట్రిమ్, గోడ పంపిణీ మరియు నిర్వహణను తనిఖీ చేయడంలో సహాయపడుతుంది. వీలైనప్పుడు రెండింటినీ ఉపయోగించండి. నమూనా ప్రస్తుత డిజైన్కు భిన్నంగా ఉంటే డ్రాయింగ్ మరియు వ్రాత పరీక్షలు నియంత్రించాలి.
KGB110A ఉత్పత్తి అవుట్పుట్ 320 pcs/h?
సంఖ్య. KGB110A పేజీ 320 pcs/hని డ్రై సైకిల్గా లేబుల్ చేస్తుంది. ఆమోదించబడిన అవుట్పుట్లో తప్పనిసరిగా ఎక్స్ట్రాషన్ రికవరీ, ప్యారిసన్ ఫార్మేషన్, బ్లోయింగ్, కూలింగ్, టేక్-అవుట్, ట్రిమ్మింగ్, రిజెక్ట్లు మరియు ప్రొడక్షన్ అచ్చు మరియు రెసిన్తో లెక్కించబడిన స్టాప్లు ఉండాలి.
15 కిలోల పూర్తి చేసిన PE భాగం KGB110Aలో నడుస్తుందా?
పబ్లిక్ టేబుల్ 9(15) కిలోలను PE అక్యుమ్యులేటర్-వెయిట్ రిఫరెన్స్గా చూపుతుంది, పూర్తి-ఉత్పత్తి సామర్థ్యం కాదు. స్థూల పారిసన్ ద్రవ్యరాశి ఉత్పత్తి మరియు అన్ని ఫ్లాష్ లేదా ట్రిమ్ను కలిగి ఉంటుంది. ఎంచుకున్న తల, రెసిన్ ప్రాతిపదిక మరియు ఆపరేటింగ్ మార్జిన్ను నిర్ధారించండి, ఆపై ఉత్పత్తి ట్రయల్లో ఫలితాన్ని నిరూపించండి.
ప్రామాణిక KGB110A బహుళ-పొర ఉత్పత్తులను తయారు చేస్తుందా?
ఉత్పత్తి వివరణ సింగిల్-లేయర్ మరియు బహుళ-పొర పరిష్కారాలను ప్రస్తావిస్తుంది, అయితే పబ్లిక్ టేబుల్ ఒక స్క్రూ మరియు ఒక ఎక్స్ట్రూడర్ మోటార్ను జాబితా చేస్తుంది. బహుళ-లేయర్ ప్రాజెక్ట్కు ప్రత్యేక మెల్ట్-పాత్ డ్రాయింగ్, ఎక్స్ట్రూడర్ జాబితా, హెడ్ కాన్ఫిగరేషన్, లేయర్-నిష్పత్తి పరిధి మరియు సవరించిన యుటిలిటీ షీట్ అవసరం.
KGB110A విచారణలో ఏమి చేర్చాలి?
ఉత్పత్తి డ్రాయింగ్, నమూనా ఫోటోలు, కొలతలు, నికర బరువు, గోడ మ్యాప్, రెసిన్, ట్రిమ్ అంచనా, నాణ్యత పరీక్షలు, ఆమోదించబడిన అవుట్పుట్ లక్ష్యం, అచ్చు డేటా మరియు ఫ్యాక్టరీ యుటిలిటీలను పంపండి. కింగ్గల్ తల, అచ్చు స్థలం, వెలికితీత అమరిక మరియు అంగీకార ప్రణాళికను నిర్ధారించగలదు.
వాల్యూమ్ మాత్రమే కాకుండా ఉత్పత్తి సాక్ష్యం పంపండి
నమూనా ఫైల్, అచ్చు సమాచారం, అవుట్పుట్ లక్ష్యం మరియు మొక్కల పరిస్థితులను Kinggleతో భాగస్వామ్యం చేయండి. KGB110A కాన్ఫిగరేషన్ను నిర్ధారించడానికి మరియు ఉత్పత్తి-ఆధారిత ట్రయల్ని నిర్వచించడానికి ప్రాజెక్ట్ బృందం ఆ వాస్తవాలను ఉపయోగించవచ్చు.
KGB110A కాన్ఫిగరేషన్ సమీక్షను అభ్యర్థించండిమూలాలు మరియు సమీక్ష ఆధారంగా
- కింగ్గల్, 160L అక్యుములేట్ బ్లో మోల్డింగ్ మెషిన్, మోడల్ KGB110A. ఉత్పత్తి స్థానాలు, స్పెసిఫికేషన్లు మరియు పేర్కొన్న అప్లికేషన్లు, సెప్టెంబర్ 15, 2026న తనిఖీ చేయబడ్డాయి.
- కింగ్గల్ సేల్స్ ప్రాసెస్. ఉత్పత్తి-సమాచార అభ్యర్థన మరియు పేర్కొన్న తనిఖీ వర్క్ఫ్లో, సెప్టెంబర్ 15, 2026న తనిఖీ చేయబడింది.
- Moog DigiPack III సూచనల మాన్యువల్ కింగ్గల్ ద్వారా హోస్ట్ చేయబడింది. నిల్వ చేయబడిన ఉత్పత్తి ఫైల్లు మరియు అక్యుమ్యులేటర్ లేదా నిరంతర యంత్రాల కోసం ప్రోగ్రామ్ చేయబడిన గోడ మందం నియంత్రణ.
- యూరోమ్యాప్ 46.2, ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషీన్స్, ఉత్పత్తి సంబంధిత శక్తి వినియోగాన్ని నిర్ణయించడం. వెర్షన్ 1.0, జనవరి 2014.
సంపాదకీయ గమనిక:కింగ్గల్ ఈ గైడ్ యొక్క తయారీదారు మరియు ప్రచురణకర్త. ఉత్పత్తి డేటా మొదటి పక్షం ప్రచురించిన సమాచారం వలె ప్రదర్శించబడుతుంది. సంతకం చేసిన ప్రాజెక్ట్ స్పెసిఫికేషన్ మరియు సాక్షిడ్ ట్రయల్ ఆర్డర్ చేసిన మెషీన్ను నియంత్రించాలి.