ప్రతి లేయర్ ఫంక్షన్ను కంటైనర్ స్పెసిఫికేషన్కు సరిపోల్చడం ద్వారా మల్టీలేయర్ బ్లో మోల్డింగ్ మెషీన్ను ఎంచుకోండి. కోట్ చేయబడిన ఎక్స్ట్రూషన్ సిస్టమ్ రెసిపీని అవసరమైన అవుట్పుట్లో ఉంచగలదని తనిఖీ చేయండి, ఆపై ఆమోదించబడిన కంటైనర్కు ధరను సరిపోల్చండి. ఉద్దేశించిన పదార్థాలు మరియు అచ్చుతో కాన్ఫిగరేషన్ను ధృవీకరించండి; అదనపు పొరలు నిర్వచించబడిన ఉత్పత్తి లేదా ఉత్పత్తి అవసరం ద్వారా మాత్రమే సమర్థించబడతాయి.
ఉపయోగకరమైన కొనుగోలు నిర్ణయం నాలుగు తనిఖీలను అనుసరిస్తుంది:
- లేయర్ కౌంట్ని ఎంచుకునే ముందు కంటైనర్ స్పెసిఫికేషన్ను వ్రాయండి.
- ప్రతి మెటీరియల్ స్ట్రీమ్ను దాని లేయర్కు మ్యాప్ చేయండి మరియు దాని ఆపరేటింగ్ పరిధిని ధృవీకరించండి.
- వాస్తవ లేయర్ పంపిణీ మరియు పూర్తయిన-కంటైనర్ పనితీరును తనిఖీ చేయండి.
- ధర పోలిక మరియు ట్రయల్ రికార్డులో ఉత్పత్తి నష్టాలను చేర్చండి.
లేయర్ కౌంట్ కాకుండా కంటైనర్ స్పెసిఫికేషన్తో ప్రారంభించండి
"మూడు-పొరల సీసా యంత్రం" కోసం అభ్యర్థన చాలా నిర్ణయాలను తెరిచి ఉంచుతుంది. ఇది కంటెంట్లు, కంటైనర్ జ్యామితి, రెసిన్ గ్రేడ్లు, అవసరమైన అవుట్పుట్ లేదా గోడను పొరలుగా విభజించడానికి గల కారణాన్ని గుర్తించదు. తప్పు మెటీరియల్ సిస్టమ్ను ఉటంకిస్తూనే ఒక సరఫరాదారు ఆ అభ్యర్థనకు యంత్ర వర్గంతో సమాధానం ఇవ్వగలరు.
పూర్తయిన కంటైనర్తో ప్రారంభించండి. దాని డ్రాయింగ్, మెడ ముగింపు, హ్యాండిల్ అమరిక, నామమాత్రపు సామర్థ్యం మరియు పూర్తి బరువును అందించండి. అవసరమైన ప్రదర్శన, సేవా పరిస్థితులు మరియు పనితీరు తనిఖీలను జోడించండి. ఒక లేత-రంగు డిటర్జెంట్ బాటిల్ మరియు ఆక్సిజన్-సెన్సిటివ్ ప్యాకేజీకి వాటి వాల్యూమ్ మరియు మొత్తం బరువు సరిపోలినప్పటికీ, వాటికి వేర్వేరు ఆధారాలు అవసరం.
అవసరాలను అంగీకార అంశాలుగా మార్చండి
"మంచి అవరోధం" లేదా "అధిక బలం" వంటి వదులుగా ఉన్న పదాలను నిర్వచించిన పరీక్ష మరియు అంగీకార పరిమితితో భర్తీ చేయండి. బాటిల్ నిర్దిష్ట హ్యాండ్లింగ్ క్రమాన్ని తట్టుకోవాలా, నిర్దేశిత రూపాన్ని కలిగి ఉండాలా లేదా ఉత్పత్తి-రక్షణ లక్ష్యాన్ని చేరుకోవాలా అని పేర్కొనండి. పరీక్ష పరిస్థితి కంటెంట్లు లేదా సంబంధితంగా ఉన్నప్పుడు సిమ్యులెంట్తో సహా పరిమితికి పక్కనే ఉంటుంది.
| అవసరం | ఎంపిక ప్రశ్న | అభ్యర్థించడానికి సాక్ష్యం |
|---|---|---|
| స్థిరమైన ఉపరితల రంగు | ఏ పొర రంగును కలిగి ఉంటుంది మరియు ఏ ఇన్పుట్ వైవిధ్యం అనుమతించబడుతుంది? | రన్ అంతటా ప్రదర్శన నమూనా మరియు ట్రయల్ నమూనాలు ఆమోదించబడ్డాయి |
| కోర్లో రీసైకిల్ చేసిన పదార్థం | సిస్టమ్ ఏ మూలం, గ్రేడ్ మరియు మెటీరియల్ షేర్ని తప్పనిసరిగా నిర్వహించాలి? | మెటీరియల్ స్పెసిఫికేషన్, ఫీడ్ మ్యాపింగ్ మరియు పూర్తి-భాగ ఫలితాలు |
| ఉత్పత్తి రక్షణ | గోడ లోపల లేదా బయట ఏ పదార్థాన్ని ఉంచాలి? | అవరోధ లక్ష్యం, పరీక్ష పరిస్థితులు మరియు ప్యాకేజీ-స్థాయి ధ్రువీకరణ |
| హ్యాండ్లింగ్ మరియు స్టాకింగ్ | ఏ కంటైనర్ స్థానాలు మరియు లోడ్లు పనితీరును నియంత్రిస్తాయి? | డ్రాయింగ్ పరిమితులు మరియు అంగీకరించిన మెకానికల్ పరీక్షలు |
| ఉత్పత్తి అవుట్పుట్ | నిర్వచించిన సమయంలో ఎన్ని ఆమోదించబడిన కంటైనర్లు అవసరం? | స్థూల మెల్ట్ డిమాండ్, ఆమోదించబడిన గణనలు, తిరస్కరణలు మరియు స్టాప్ లాగ్ |
తప్పనిసరి అవసరాలను ప్రాధాన్యతల నుండి వేరుగా ఉంచండి. ఒకే-పొర నిర్మాణం ఇప్పటికే స్పెసిఫికేషన్ను దాటితే, దానిని సూచన ఎంపికగా ఉపయోగించండి. బహుళస్థాయి ప్రతిపాదనకు స్పష్టమైన కారణం అవసరం: వేరొక ఉపరితలం, నిర్వచించబడిన కోర్ మెటీరియల్, అవరోధం ఫంక్షన్ లేదా సూచన ఆర్థికంగా తీర్చలేని మరొక అవసరం.
ఉత్పత్తి మిశ్రమాన్ని కూడా పేర్కొనండి. సుదీర్ఘ పునరావృత ఆర్డర్లను అందించే లైన్ అనేక రంగులలో చిన్న బ్యాచ్లను తయారు చేయడం నుండి భిన్నమైన మార్పు భారాన్ని కలిగి ఉంటుంది. సులభమైన బాటిల్ను మాత్రమే పరీక్షించడం కంటే చిన్న మరియు అతిపెద్ద ప్రణాళికాబద్ధమైన ఉత్పత్తులను చేర్చండి. ఇది పరికరాల చర్చకు ఉపయోగపడే సరిహద్దును ఇస్తుంది.
నిర్మాణాన్ని ఎంచుకునే ముందు ప్రతి పొరకు పనిని ఇవ్వండి
కో-ఎక్స్ట్రషన్ బ్లో మోల్డింగ్ అనేది అచ్చు బోలు భాగాన్ని ఏర్పరచడానికి ముందు మెటీరియల్ స్ట్రీమ్లను లేయర్డ్ ప్యారిసన్గా మిళితం చేస్తుంది. ఆ లేయర్లు కంటైనర్కు ఎలా ఉపయోగపడతాయి అనేది ఎంపిక ప్రశ్న. కింగ్గల్ యొక్కబహుళస్థాయి సహ-ఎక్స్ట్రషన్ అవలోకనంప్రాథమిక ప్రక్రియ మరియు సాధారణ లేయర్ ఫంక్షన్లను వివరిస్తుంది.
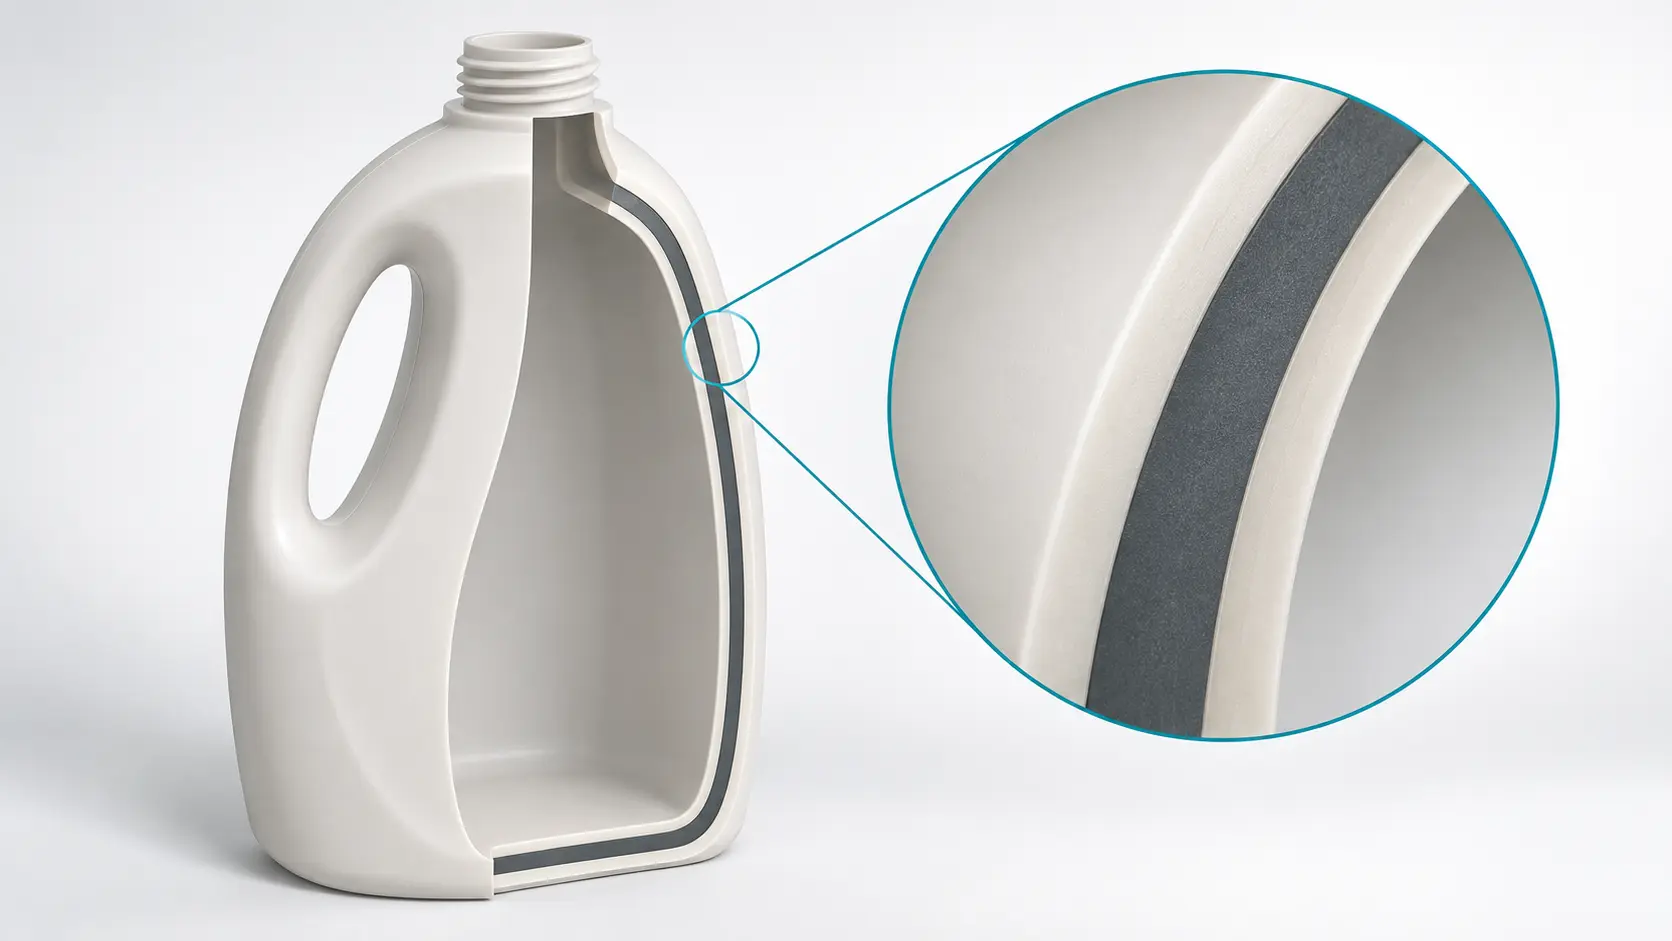
లోపలి మరియు బయటి ఉపరితలాలకు వేర్వేరు సూత్రీకరణలు అవసరమైనప్పుడు డబుల్ లేయర్ బ్లో మోల్డింగ్ మెషిన్ సంబంధితంగా ఉంటుంది. మూడు పొరల బ్లో మోల్డింగ్ మెషిన్ ఆ ఉపరితలాల మధ్య ప్రత్యేక కోర్ని జోడిస్తుంది. ఏ వర్ణన కూడా బలం, రసాయన అనుకూలత లేదా అవరోధ పనితీరును స్వయంగా ఏర్పాటు చేయలేదు. ఆ లక్షణాలకు ఇప్పటికీ ఎంచుకున్న పదార్థాలు, జ్యామితి మరియు పరీక్ష ఫలితాలు అవసరం.
| నిర్మాణ భావన | దానిని మూల్యాంకనం చేయడానికి కారణం | అనే ప్రశ్న మిగిలిపోయింది |
|---|---|---|
| ఒకే పొర | ఒక సూత్రీకరణ పూర్తి ఉత్పత్తి అవసరాన్ని తీరుస్తుంది | పూర్తయిన కంటైనర్ ప్రతిపాదిత బరువుతో వెళుతుందా? |
| రెండు పొరలు | అంతర్గత మరియు బాహ్య సూత్రీకరణలను వేరు చేయండి | ఉపరితలాలు మరియు ఇంటర్ఫేస్ ఆమోదయోగ్యంగా ఉన్నాయా? |
| మూడు పొరలు | రెండు స్కిన్ల నుండి స్వతంత్రంగా కోర్ సూత్రీకరణను కేటాయించండి | ఉద్దేశించిన కోర్ షేర్ ఆమోదయోగ్యమైన స్కిన్లు మరియు పనితీరుతో అమలు చేయగలదా? |
| టై పొరలతో అడ్డంకి నిర్మాణం | ఎంచుకున్న అవరోధ రెసిన్ను నిర్మాణ పదార్థాలతో కలపండి | రెసిన్ గ్రేడ్లు, ఇంటర్ఫేస్లు మరియు ప్యాకేజీ పనితీరు ధృవీకరించబడిందా? |
పదార్థాలను వ్యవస్థగా పేర్కొనండి
స్కిన్/కోర్/స్కిన్ స్ట్రక్చర్ కోసం, ప్రతి స్థానంలో రెసిన్ మరియు సంకలిత ప్యాకేజీని గుర్తించండి. గ్రైండర్ ద్వారా తిరిగి వచ్చిన ఉత్పత్తి ట్రిమ్ నుండి కొనుగోలు చేసిన రీసైకిల్ ఫీడ్స్టాక్ను వేరు చేయండి. "కొత్త/పాత/కొత్త"గా వర్ణించబడిన రెసిపీ స్థిరత్వం మరియు మెటీరియల్ హ్యాండ్లింగ్ను అంచనా వేయడానికి అవసరమైన సమాచారాన్ని దాచిపెడుతుంది.
పూడ్చిన రీసైకిల్ కోర్ని కంటెంట్లకు అనుకూలతకు ఆటోమేటిక్ రుజువుగా పరిగణించవద్దు. ఉద్దేశించిన ఉపయోగం కోసం అవసరమైన మెటీరియల్ డాక్యుమెంటేషన్ మరియు ఉత్పత్తి-నిర్దిష్ట అంచనాను అభ్యర్థించండి. అలాగే, రీసైకిల్ కంటెంట్ మరియు రీసైక్లబిలిటీ వేరు వేరు ప్రశ్నలు. ఒక కంటైనర్లోకి ప్రవేశించే వాటికి సంబంధించినది; పూర్తి ప్యాకేజీకి తర్వాత ఏమి జరుగుతుందనేది ఇతర ఆందోళనలు.
ఒక అవరోధ పొర పదార్థ వ్యవస్థను మారుస్తుంది
కురారే గుర్తిస్తాడుEVAL EVOH ఒక గ్యాస్-అవరోధ పదార్థంగాప్యాకేజింగ్ మరియు ఇతర అప్లికేషన్లలో ఉపయోగిస్తారు. దానిసాంకేతిక ప్రదర్శనపాలియోలిఫిన్ మరియు EVOH మధ్య టై లేయర్లను కూడా వివరిస్తుంది. ఆ అంటుకునే స్థానాలు లేయర్ కౌంట్ వెలుపల కాకుండా నిర్మాణం మరియు పరికరాల సమీక్షలో ఉంటాయి.
అంటుకునే గ్రేడ్లు, హ్యాండ్లింగ్ సూచనలు మరియు అంగీకరించిన అవరోధ పరిస్థితులతో సహా పూర్తి రెసిన్ కలయిక కోసం అడగండి. మెటీరియల్ పారగమ్యత విలువ పూర్తయిన బాటిల్కి షెల్ఫ్-లైఫ్ ఫలితం కాదు. కంటైనర్, మూసివేత, కంటెంట్లు మరియు వినియోగ పరిస్థితులకు వాటి స్వంత ధ్రువీకరణ అవసరం. ఆ స్పెసిఫికేషన్ లేకుండా అడ్డంకి రెసిన్ని జోడించడం వలన కొనుగోలు నిర్ణయం అసంపూర్తిగా ఉంటుంది.
కోట్ చేయబడిన యంత్రం లేయర్ రెసిపీని అమలు చేయగలదో లేదో తనిఖీ చేయండి
మల్టీలేయర్ ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషిన్ తప్పనిసరిగా కంటైనర్ మరియు దాని తలను ఫీడింగ్ చేసే మెటీరియల్ స్ట్రీమ్లు రెండింటికీ సరిపోలాలి. ప్రతి ఎక్స్ట్రూడర్, ఫీడర్, మెటీరియల్ పాత్ మరియు లేయర్ పొజిషన్కు పేరు పెట్టే పరికరాల షెడ్యూల్ను అభ్యర్థించండి. డ్రాయింగ్ డై అవుట్లెట్లు, స్టేషన్లు మరియు అచ్చు కావిటీలను కూడా గుర్తించాలి. ఈ గణనలు సిస్టమ్ యొక్క వివిధ భాగాలను వివరిస్తాయి.
మల్టీ-హెడ్ మెషిన్ అచ్చు ఈవెంట్ కోసం అనేక ప్యారిసన్లను ఉత్పత్తి చేస్తుంది. బహుళస్థాయి డై హెడ్ ప్యారిసన్ గోడలో పొరలను ఏర్పరుస్తుంది. కొటేషన్ ఈ లక్షణాలను మిళితం చేయవచ్చు, కానీ ఒకటి మరొకటి స్థాపించదు. అదేవిధంగా, లేయర్ కౌంట్ మాత్రమే నమ్మదగిన ఎక్స్ట్రూడర్ గణనను అందించదు. అసలు ఫీడ్ మ్యాపింగ్ చదవండి.
పూర్తి యూనిట్లతో మెటీరియల్ స్ట్రీమ్ల పరిమాణం
ఎక్స్ట్రాషన్ సైజింగ్ కోసం గ్రాస్ ప్యారిసన్ డిమాండ్ని ఉపయోగించండి. పూర్తయిన సీసా ద్రవ్యరాశి మాత్రమే ట్రిమ్గా మారే పదార్థాన్ని వదిలివేస్తుంది. అచ్చుపోసిన కంటైనర్కు స్థూల ద్రవ్యరాశి మరియు గంటకు ఏర్పడిన కంటైనర్ల సంఖ్యను నిర్వచించండి. బహుళ-అవుట్లెట్ అమరిక కోసం, ఆ ఉత్పత్తి రేటులో అన్ని కంటైనర్లను చేర్చండి.
40 గ్రా పూర్తి ద్రవ్యరాశి మరియు 55 గ్రా స్థూల పారిసన్ కేటాయింపుతో ఊహాజనిత బాటిల్ను పరిగణించండి. నాణ్యత తిరస్కరణకు ముందు లైన్ గంటకు 1,200 బాటిళ్లను ఏర్పరుస్తుంది. 15 గ్రా వ్యత్యాసం ఈ ఉదాహరణలో ట్రిమ్ చేయబడింది, ప్రామాణిక స్క్రాప్ భత్యం కాదు. ఈ ఇన్పుట్లు పద్ధతిని వివరిస్తాయి; అవి కింగ్గల్ ఉత్పత్తి ఫలితాలు కావు.
మెటీరియల్-స్ట్రీమ్ డిమాండ్ = స్థూల కరిగే డిమాండ్ × కేటాయించిన ద్రవ్యరాశి భిన్నం
| స్థానం | భారీ వాటా కేటాయించబడింది | అవసరమైన ప్రవాహం |
|---|---|---|
| బాహ్య చర్మం | 20% | 13.2 కేజీ/గం |
| కోర్ | 60% | 39.6 కేజీ/గం |
| లోపలి చర్మం | 20% | 13.2 కేజీ/గం |
| మొత్తం | 100% | 66.0 కేజీ/గం |
20/60/20 వంటకం అనేది గణన ఊహ, సిఫార్సు చేయబడిన రీసైకిల్-కంటెంట్ నిష్పత్తి కాదు. ఒక మెటీరియల్ స్ట్రీమ్ అనేక స్థానాలను ఫీడ్ చేస్తే, ఆ స్ట్రీమ్ యొక్క లోడ్ను లెక్కించేటప్పుడు ఆ స్థానాలను కలపండి. ప్రణాళికాబద్ధమైన చిన్న బాటిల్ మరియు లేయర్ షేర్ని కూడా తనిఖీ చేయండి. గరిష్ట-అవుట్పుట్ ఫిగర్ తక్కువ ఫీడ్ రేటుతో స్థిరమైన ఆపరేషన్ను ఏర్పాటు చేయదు.
కింగ్గల్ యొక్క ఉత్పత్తి ఎంపికలను ప్రారంభ బిందువుగా ఉపయోగించండి
కింగ్గల్ యొక్కKGB2L 2L సింగిల్-స్టేషన్ యంత్రంసింగిల్-, డబుల్- మరియు మూడు-లేయర్ ఎంపికలను జాబితా చేస్తుంది. దిKGB5D 5L డబుల్-స్టేషన్ యంత్రంవేరే ప్లాట్ఫారమ్లో ఒకే లేయర్ ఎంపికలను జాబితా చేస్తుంది. రెండు పేజీలు విడివిడిగా మల్టీ-డై-హెడ్ కాన్ఫిగరేషన్లను వివరిస్తాయి, ఇది కొటేషన్లో లేయర్ కౌంట్ మరియు అవుట్లెట్ కౌంట్కి వేర్వేరు ఎంట్రీలు ఎందుకు అవసరమో బలపరుస్తుంది.

ప్లాట్ఫారమ్ను తగ్గించడానికి ప్రచురించిన సామర్థ్య తరగతులు ఉపయోగపడతాయి. అవి రెసిన్-నిర్దిష్ట కాన్ఫిగరేషన్ సమీక్షను భర్తీ చేయవు. ఏయే స్క్రూ డిజైన్లు, ఫీడ్ సిస్టమ్లు మరియు హెడ్ ఆప్షన్లు ప్రతిపాదిత వంటకాన్ని అందిస్తాయో అడగండి. బేస్ HDPE ప్లాస్టిసైజింగ్ ఫిగర్ని పేర్కొనబడని మల్టీలేయర్ సిస్టమ్ యొక్క మిశ్రమ సామర్థ్యంగా పరిగణించవద్దు.
కో-ఎక్స్ట్రషన్ బ్లో మోల్డింగ్ మెషిన్ కొటేషన్ కోసం, ప్రతి మెటీరియల్ స్ట్రీమ్, తయారీ అవసరాలు, అవసరమైన చోట వడపోత, రెసిపీ నియంత్రణలు మరియు ప్రక్షాళన ప్రక్రియ కోసం అంగీకరించిన ఫ్లో రేంజ్ను రికార్డ్ చేయండి. ధరలో ఏ సహాయకాలు ఉన్నాయో పేర్కొనండి. ప్రదర్శనలో పనిచేసే మెటీరియల్ సర్క్యూట్కు ఇప్పటికీ కోట్ చేయబడిన మెషీన్ సరిహద్దు వెలుపల పరికరాలు అవసరం కావచ్చు.
రెసిపీ స్క్రీన్పై మాత్రమే కాకుండా, అచ్చుపోసిన కంటైనర్లోని లేయర్లను ధృవీకరించండి
లేయర్ నిష్పత్తి నియంత్రణ మెటీరియల్ సరఫరాతో మొదలవుతుంది, అయితే అంగీకారం పూర్తయిన కంటైనర్కు చెందినది. సరైన శాతాలను ప్రదర్శించే స్క్రీన్ భుజం లేదా మూలలో పొర మందాన్ని చూపదు. మొత్తం భాగం బరువు కూడా సరిపోదు: ఇది మొత్తం కంటైనర్ను వివరిస్తుంది, ప్రతి పదార్థం ఎక్కడ ముగిసిందో కాదు.
మూడు రికార్డులను వేరుగా ఉంచండి: మాస్ రెసిపీ, మొత్తం గోడ మందం ప్రొఫైల్ మరియు భాగంలో కొలవబడిన పొర పంపిణీ. ఆదర్శ విభాగంలో కూడా, విభిన్న పదార్థ సాంద్రతలు అంటే ద్రవ్యరాశి భిన్నం స్వయంచాలకంగా మందం భిన్నం కాదు. రెసిపీ శాతాన్ని వాల్ గ్యారెంటీగా మార్చడం కంటే కంటైనర్ను తనిఖీ చేయడానికి స్థానికంగా ఏర్పడటం మరియు ప్రవాహం మరొక కారణాన్ని జోడిస్తుంది.
స్థాన ఆధారిత నమూనా ప్రణాళికను రూపొందించండి
అసలు డ్రాయింగ్ నుండి కొలత స్థానాలను ఎంచుకోండి. జ్యామితి లేదా ఉపయోగం ఒక సన్నని విభాగాన్ని పర్యవసానంగా మార్చే ప్రాంతాలను చేర్చండి, ఆపై పంపిణీ నమూనాను చూపడానికి తగినంత శరీర స్థానాలను జోడించండి. ప్రతి నమూనాలో స్టేషన్, అవుట్లెట్, సమయం మరియు రెసిపీ రివిజన్ను గుర్తించండి. లేకపోతే, సీసాల మిశ్రమ ట్రే స్థానం-నిర్దిష్ట సమస్యను దాచవచ్చు.
పదార్థాలకు సరిపోయే విభజన మరియు కొలత పద్ధతిని ఉపయోగించండి. సాధారణ దృశ్య తనిఖీ సారూప్య రెసిన్ పొరలను వేరు చేయకపోవచ్చు. ఒక సన్నని ఫంక్షనల్ లేయర్ పనితీరును నియంత్రిస్తున్నప్పుడు, ప్రయోగశాల దానిని ఎలా గుర్తిస్తుందో మరియు సంబంధిత ప్యాకేజీ ప్రాపర్టీ ఎలా పరీక్షించబడుతుందో అంగీకరిస్తుంది. కత్తిరించిన గోడ యొక్క ఛాయాచిత్రం మాత్రమే పూర్తి అవరోధ ఫలితం కాదు.
రెసిపీని మార్చడానికి ముందు లక్షణాన్ని గుర్తించండి
బయటి రంగు అస్థిరంగా కనిపిస్తే, ముందుగా ఆమోదించబడిన మెటీరియల్ లాట్, కలర్ ఫార్ములేషన్ మరియు కొలిచిన చర్మ పంపిణీని సరిపోల్చండి. ధర మరియు ప్రక్రియ పరిస్థితులను మార్చేటప్పుడు వెంటనే రంగును పెంచడం ఒక లక్షణాన్ని దాచిపెడుతుంది. స్పష్టమైన విభజన కోసం, ప్రతి ఎక్స్ట్రూడర్ను ఒకేసారి సర్దుబాటు చేయడానికి ముందు మెటీరియల్ జత చేయడం, అంటుకునే అవసరం మరియు ప్రాసెసింగ్ రికార్డ్ను సమీక్షించండి.
స్థానిక సన్నని ప్రాంతం కోసం, లేయర్ కొలతలతో పాటు ప్యారిసన్ పొజిషనింగ్ మరియు మొత్తం గోడ పంపిణీని తనిఖీ చేయండి. కింగ్గల్ యొక్కపారిసన్ ప్రోగ్రామింగ్ గైడ్ప్రొఫైల్ టైమింగ్, టూలింగ్ అలైన్మెంట్ మరియు ఎక్స్ట్రూషన్ స్టెబిలిటీ ఎందుకు అవసరమో వివరిస్తుంది. బేస్లైన్ను సేవ్ చేయండి మరియు ఒక సమయంలో ఒక నియంత్రిత వేరియబుల్ను మార్చండి, తద్వారా తదుపరి నమూనా ప్రభావాన్ని వివరించగలదు.
పనితీరు తనిఖీలను వారి పరిధికి సరిపోల్చండి.ASTM D2463-23నీటి-నిండిన బ్లో-మోల్డ్ థర్మోప్లాస్టిక్ కంటైనర్ల యొక్క డ్రాప్ ఇంపాక్ట్ రెసిస్టెన్స్ను సూచిస్తుంది.ASTM D2659-16(2023)కాలమ్-క్రష్ ప్రాపర్టీలను సూచిస్తుంది. ఏ పరీక్ష కూడా అవరోధ పనితీరును లేదా ఉద్దేశించిన విషయాలతో అనుకూలతను ఏర్పాటు చేయదు. ట్రయల్కు ముందు వర్తించే పద్ధతులు మరియు ఉత్పత్తి పరిమితులను అంగీకరించండి.
ఆమోదించబడిన కంటైనర్కు ధరను సరిపోల్చండి, రెసిన్ ధర మాత్రమే కాదు
తక్కువ కోర్-రెసిన్ ధర బహుళస్థాయి పెట్టుబడికి మద్దతు ఇస్తుంది, అయితే ఆర్థిక పోలికకు చివరిలో అదే ఆమోదించబడిన ఉత్పత్తి అవసరం. రెండూ కంటైనర్ స్పెసిఫికేషన్కు అనుగుణంగా ఉన్న తర్వాత మాత్రమే నిర్మాణాలను సరిపోల్చండి. లేకపోతే, స్పష్టంగా చౌకైన ఎంపిక పరీక్షలో ఉత్తీర్ణత సాధించడానికి అవసరమైన మెటీరియల్లో తక్కువగా ఉండవచ్చు.
కొనుగోలు ఖర్చును అంతర్గత ప్రసరణ నుండి వేరుగా ఉంచండి. గ్రైండర్ ద్వారా పంపబడిన ట్రిమ్ మరియు లైన్కు తిరిగి రావడానికి ఇంకా నిర్వహణ, శక్తి మరియు నియంత్రణ అవసరం. అయితే, ఇది అదే పాలిమర్ యొక్క మరొక కొనుగోలు కాదు. ప్రతి పాస్లో స్థూల వెలికితీత ద్రవ్యరాశిని తాజాగా కొనుగోలు చేసిన రెసిన్గా లెక్కించడం వలన పదార్థ ధరను ఎక్కువగా అంచనా వేయవచ్చు.
స్పష్టమైన సరిహద్దుతో బ్యాచ్ లెడ్జర్ని ఉపయోగించండి
అదే కాలంలో వినియోగించిన కొనుగోలు చేసిన ఇన్పుట్లు, ఆమోదించబడిన అవుట్పుట్, తిరిగి పొందని స్క్రాప్, ప్రక్షాళన మెటీరియల్ మరియు ఇన్వెంటరీ మార్పులను రికార్డ్ చేయండి. అంతర్గత రాబడిని విడిగా ట్రాక్ చేయండి. రీసైకిల్ చేసిన ట్రిమ్ను రెండుసార్లు లెక్కించే యూనివర్సల్ స్క్రాప్ శాతాన్ని వర్తింపజేయడం కంటే, వాస్తవానికి ఆ సరిహద్దును వదిలిపెట్టిన మెటీరియల్ నష్టాలను వసూలు చేయండి.
దిగువ ఉదాహరణ ఊహాత్మక ధర యూనిట్లను ఉపయోగిస్తుంది, మార్కెట్ ధరలు లేదా కింగ్గల్ కొటేషన్ కాదు. రెండు ఎంపికలు ఒక్కొక్కటి 40 గ్రా బరువున్న 10,000 ఆమోదించబడిన కంటైనర్లను ఉత్పత్తి చేస్తాయి. ఇన్వెంటరీ మార్పు లేదని భావించండి. సింగిల్-లేయర్ రెసిన్ ధర 100 యూనిట్లు/కేజీ. బహుళస్థాయి ఎంపిక కోసం, కొనుగోలు చేసిన-ఇన్పుట్ మిశ్రమం 100 వద్ద 20% బాహ్య పదార్థం, 75 వద్ద 60% కోర్ మరియు 100 యూనిట్లు/కిలో వద్ద 20% అంతర్గత పదార్థం.
= 85 ఖర్చు యూనిట్లు/కిలో
| ఇన్పుట్ లేదా ఫలితం | ఒకే పొర | మూడు పొరల ఊహ |
|---|---|---|
| అంగీకరించబడిన కంటైనర్లు | 10,000 | 10,000 |
| ఆమోదించబడిన కంటైనర్లలో మాస్ | 400 కిలోలు | 400 కిలోలు |
| కోలుకోని నష్టాలతో సహా కొనుగోలు చేసిన ఇన్పుట్ వినియోగించబడింది | 410 కిలోలు | 430 కిలోలు |
| వెయిటెడ్ కొనుగోలు-ఇన్పుట్ ఖర్చు | 100 యూనిట్లు/కిలో | 85 యూనిట్లు/కిలో |
| కొనుగోలు చేసిన పదార్థం ఖర్చు | 41,000 యూనిట్లు | 36,550 యూనిట్లు |
| ఆమోదించబడిన కంటైనర్కు మెటీరియల్ ధర | 4.10 యూనిట్లు | 3.655 యూనిట్లు |
గణన పేర్కొన్న మిశ్రమ ధర వినియోగించిన అన్ని కొనుగోలు చేసిన ఇన్పుట్కు వర్తిస్తుందని ఊహిస్తుంది. ఇది ఉద్దేశపూర్వకంగా బహుళస్థాయి ఎంపికకు మరింత కోలుకోని నష్టాన్ని ఇస్తుంది. అయినప్పటికీ, ఆర్డర్ కోసం దాని మెటీరియల్-కాస్ట్ ప్రయోజనం 4,450 యూనిట్లు. ప్రయోజనం కనిపించకుండా పోయే ముందు అదనపు నిర్వహణ మరియు యాజమాన్య ఖర్చుల కోసం ఆ మొత్తం అందుబాటులో ఉన్న భత్యం.
మల్టీలేయర్ ఎంపిక ఆర్డర్ కోసం 2,000 యూనిట్లను జోడిస్తే, ఈ పరిమిత పోలికలో దాని కలిపి ధర 38,550 యూనిట్లు లేదా ఆమోదించబడిన కంటైనర్కు 3.855 అవుతుంది. నిజమైన కొటేషన్లకు పూర్తి సరిహద్దు అవసరం: లేబర్, యుటిలిటీస్, నిర్వహణ మరియు అదనపు పరికరాల యాజమాన్య ధర. ప్రతి ఊహించిన ఇన్పుట్ను ఫ్యాక్టరీ స్వంత లెడ్జర్తో భర్తీ చేయండి.
పొదుపు వెనుక ఉత్పత్తి షెడ్యూల్ను తనిఖీ చేయండి
తరచుగా రెసిపీ లేదా రంగు మార్పులు నష్టాలను ప్రక్షాళన చేయగలవు మరియు సెటప్ సమయాన్ని నిర్ణయాత్మకంగా చేస్తాయి. స్థిరమైన పరుగు మాత్రమే కాకుండా బ్యాచ్ పొడవులు మరియు ప్రణాళికాబద్ధమైన ఆర్డర్ క్రమాన్ని సరిపోల్చండి. లాంగ్ ఆర్డర్లో ప్రదర్శించబడిన మెటీరియల్ పొదుపు అనేక చిన్న బ్యాచ్ల నష్టాలను కవర్ చేయకపోవచ్చు. ఫ్యాక్టరీ వాస్తవానికి షెడ్యూల్ చేసే మార్పులను ట్రయల్ చేయండి.
మెటీరియల్ ధరలు మారినప్పుడు కూడా గణనను కొనసాగించండి. ఉపయోగకరమైన ధర మోడల్ కొనుగోలుదారుని ఉత్పత్తి అవసరాలను మార్చకుండా ప్రధాన ధర, ఆమోదించబడిన దిగుబడి మరియు బ్యాచ్ పరిమాణాన్ని మార్చడానికి అనుమతిస్తుంది. ఒక్క ఆకర్షణీయమైన పొదుపు శాతాన్ని ఉత్పత్తి చేయకుండా, ప్రతిపాదన ఎక్కడ చెల్లింపును నిలిపివేస్తుందో అది బహిర్గతం చేయాలి.
మెటీరియల్-నిర్దిష్ట మెషీన్ ట్రయల్లో కాన్ఫిగరేషన్ను నిరూపించండి
ఉద్దేశించిన కంటైనర్ మరియు మెటీరియల్ల చుట్టూ ట్రయల్ని అమర్చండి. ఒక సులభమైన ప్రదర్శన రెసిన్ యంత్రం నడుస్తుందని నిర్ధారించగలదు, అయితే కోట్ చేయబడిన సిస్టమ్ డిమాండ్తో కూడిన కోర్ ఫార్ములేషన్ లేదా సన్నని ఫంక్షనల్ లేయర్ని కలిగి ఉందో లేదో అది సమాధానం ఇవ్వదు. ట్రయల్ ప్లాన్లో కొనుగోలు చేసిన బిల్డ్, హెడ్ కాన్ఫిగరేషన్, సహాయకాలు మరియు దిగువ కార్యకలాపాలను గుర్తించండి.
మెటీరియల్ని అమలు చేయడానికి ముందు, నమూనా ప్రణాళిక, కొలత పద్ధతులు, ఉత్పత్తి పరిమితులు మరియు అవుట్పుట్ నిర్వచనాన్ని అంగీకరించండి. అవసరమైన వ్యవధి ట్రయల్ చూపించాల్సిన దానిపై ఆధారపడి ఉంటుంది. ఆ సంఘటనలు అంగీకార ప్రశ్నలో భాగమైనప్పుడు స్థిరీకరణ, మెటీరియల్ భర్తీ లేదా సంబంధిత పునఃప్రారంభాన్ని చేర్చండి. ఒక ఏకపక్ష పరుగు పొడవు నిర్వచించిన పరీక్షకు ప్రత్యామ్నాయం కాదు.
- ఆమోదించబడిన కంటైనర్ డ్రాయింగ్, మోల్డ్ రివిజన్ మరియు ఖచ్చితమైన రెసిన్ గ్రేడ్లకు ట్రయల్ను సరిపోల్చండి. మెటీరియల్ లాట్లు మరియు తయారీ పరిస్థితులను రికార్డ్ చేయండి.
- ఎక్స్ట్రూడర్-టు-లేయర్ మ్యాపింగ్, మాస్ రెసిపీ మరియు చేర్చబడిన మెటీరియల్-హ్యాండ్లింగ్ పరికరాలను నిర్ధారించండి. ప్రారంభ నియంత్రణ సెట్టింగ్లను సేవ్ చేయండి.
- అంగీకరించిన స్థిరమైన స్థితిని ఏర్పాటు చేయండి. పరీక్ష సమయంలో వాస్తవ ప్రక్రియ విలువలు, జోక్యాలు మరియు ఏదైనా రెసిపీ మార్పును రికార్డ్ చేయండి.
- స్టేషన్, అవుట్లెట్ మరియు సమయం వారీగా గుర్తించదగిన నమూనాలను సేకరించండి. అత్యుత్తమ బాటిళ్లను మాత్రమే ప్రదర్శించడం కంటే విఫలమైన నమూనాలను నాణ్యత రికార్డులో ఉంచండి.
- పేర్కొన్న స్థానాలను కొలవండి మరియు అంగీకరించిన ఫంక్షనల్ పరీక్షలను నిర్వహించండి. ప్రతి అంగీకార ఫలితాన్ని దాని నమూనా మరియు పద్ధతికి కనెక్ట్ చేయండి.
- ఆమోదించబడిన అవుట్పుట్, కోలుకోని నష్టాలు మరియు సంబంధిత మార్పు లేదా పునఃప్రారంభ ఫలితాలను రికార్డ్ చేయండి. ఆమోదించిన కాన్ఫిగరేషన్ మరియు రెసిపీని స్తంభింపజేయండి.
ఒక ఆకర్షణీయమైన నమూనా నుండి ప్రక్రియ సామర్థ్యాన్ని వేరు చేయండి
ప్రక్రియ డ్రిఫ్ట్లో ఉన్నప్పుడు ఒక నమూనా పాస్ అవుతుంది. అంగీకరించిన పరిశీలన విండో అంతటా మరియు చేర్చబడిన ఈవెంట్ల తర్వాత నమూనాలను సరిపోల్చండి. మెటీరియల్ లాట్ లేదా రీఫిల్ రూపాన్ని లేదా పొర పంపిణీని మార్చినట్లయితే, సాక్ష్యాలను భద్రపరచండి మరియు కారణాన్ని పరిశోధించండి. సగటులు మాత్రమే ఒక అవుట్లెట్ లేదా ఒక సమయంలో వైఫల్యాలను దాచగలవు.
అవుట్పుట్ కోసం, అంగీకరించిన ఉత్పత్తి సమయంతో విభజించబడిన అంగీకరించబడిన కంటైనర్లను ఉపయోగించండి. స్టాప్లు, రిజెక్ట్లు మరియు డౌన్స్ట్రీమ్ హోల్డ్లు ఎలా గణనలోకి ప్రవేశిస్తాయో తెలియజేయండి. లక్ష్యం పూర్తి రేఖకు సంబంధించినది అయితే, పరీక్షించిన సరిహద్దులో ట్రిమ్మింగ్ మరియు తనిఖీని చేర్చండి. మెషిన్ కౌంటర్ మరియు పూర్తయిన, ఆమోదించబడిన కంటైనర్ల పెట్టె వేర్వేరు ఫలితాలను కొలుస్తుంది.
కింగ్గల్ యొక్కఫ్యాక్టరీ అంగీకార పరీక్ష గైడ్యంత్రం, ఉత్పత్తి, పద్ధతి మరియు పరిమితికి ఫలితాన్ని ఎలా కనెక్ట్ చేయాలో వివరిస్తుంది. బహుళస్థాయి ఎంపిక కోసం, మెటీరియల్-స్ట్రీమ్ షెడ్యూల్, లేయర్ కొలతలు మరియు రెసిపీ రివిజన్ని ఆ రికార్డ్కు జోడించండి. తెరిచిన వస్తువులు మరియు వాటిని మూసివేయడానికి అవసరమైన సాక్ష్యాలను డాక్యుమెంట్ చేయండి.
స్వీకరించే ఫ్యాక్టరీలో పునరుత్పత్తి చేయగల కాన్ఫిగరేషన్ను అభ్యర్థించండి: ఆమోదించబడిన మెటీరియల్ గ్రేడ్లు, సరఫరా మార్గాలు, హెడ్ మరియు టూలింగ్ ఐడెంటిఫైయర్లు, రెసిపీ ఫైల్లు, యుటిలిటీ పరిస్థితులు మరియు నమూనా ఫలితాలు మెషీన్తో ప్రయాణించాలి.
మెటీరియల్-నిర్దిష్ట ట్రయల్, పార్టీలు వాస్తవంగా తనిఖీ చేసిన పరిస్థితులకు కొనుగోలు ప్రమాదాన్ని తగ్గిస్తుంది. ఇది ప్రతి భవిష్యత్ రెసిన్ లేదా ఉత్పత్తిపై పనితీరును వాగ్దానం చేయదు. మెటీరియల్ సిస్టమ్ లేదా కంటైనర్ స్పెసిఫికేషన్లో ఏదైనా మార్పు అదే లేయర్ కౌంట్ అదే ఫలితానికి హామీ ఇస్తుందనే ఊహకు బదులుగా నిర్వచించబడిన సమీక్ష అవసరం.
కంటైనర్ డ్రాయింగ్, కంటెంట్లు, రెసిన్ గ్రేడ్లు, ఉద్దేశించిన లేయర్ ఫంక్షన్లు మరియు ఆమోదించబడిన అవుట్పుట్ లక్ష్యాన్ని కింగ్గల్కు పంపండి. ఉత్పత్తి మిశ్రమాన్ని మరియు అవసరమైన పరీక్షలను జోడించండి, తద్వారా పరికరాల ప్రతిపాదన అసలు పనిని పరిష్కరించగలదు.
బహుళస్థాయి మెషీన్ కాన్ఫిగరేషన్ను చర్చించండి
నింగ్బో కింగ్గల్ మెషినరీ కో., లిమిటెడ్. ·sales@kinggle.com · +86-574-87103665
తరచుగా అడిగే ప్రశ్నలు
సింగిల్-లేయర్ మెషీన్ కంటే మల్టీలేయర్ బ్లో మోల్డింగ్ మెషిన్ ఎల్లప్పుడూ మంచిదేనా?
నం. ఒక ఫార్ములేషన్ కంటైనర్ స్పెసిఫికేషన్కు అనుగుణంగా ఉన్నప్పుడు ఒకే-పొర యంత్రం సహేతుకమైన సూచన. బహుళస్థాయి పరికరాలు నిర్వచించబడిన ఉపరితలం, కోర్ లేదా అవరోధం అవసరం మరియు పని చేయదగిన ఖర్చు కేసు ద్వారా సమర్థించబడతాయి. అదనపు లేయర్లను నాణ్యమైన గ్రేడ్గా పరిగణించడం కంటే, ఆమోదించబడిన ఉత్పత్తి పనితీరు మరియు నిర్వహణ వ్యయాన్ని సరిపోల్చండి.
మూడు పొరల నిర్మాణానికి మూడు వేర్వేరు పదార్థాలు అవసరమా?
సంఖ్య. మూడు-పొరల నిర్మాణం గోడలో మూడు స్థానాలను గుర్తిస్తుంది, తప్పనిసరిగా మూడు వేర్వేరు పాలిమర్ కుటుంబాలు కాదు. రెండు స్కిన్లు ఒకే సూత్రీకరణను ఉపయోగించవచ్చు, అయితే కోర్ మరొకటి ఉపయోగిస్తుంది. వాస్తవ మెటీరియల్ షెడ్యూల్ మరియు ఫీడ్ మ్యాపింగ్ను అభ్యర్థించండి; ఎంచుకున్న హెడ్ మరియు ఎక్స్ట్రూడర్లు నిర్మాణాన్ని ఎలా సృష్టిస్తారో ఆ పత్రాలు నిర్ధారిస్తాయి.
మల్టీ-హెడ్ బ్లో మోల్డింగ్ మెషిన్, మల్టీలేయర్ మెషిన్ ఒకటేనా?
సంఖ్య. మల్టిపుల్ డై అవుట్లెట్లు మోల్డింగ్ ఈవెంట్ కోసం అనేక ప్యారిసన్లను ఉత్పత్తి చేస్తాయి. బహుళస్థాయి పరికరాలు ప్యారిసన్ గోడలో పదార్థ పొరలను ఏర్పరుస్తాయి. ఒక యంత్రం రెండు లక్షణాలను మిళితం చేయవచ్చు. అవుట్లెట్ కౌంట్, లేయర్ స్ట్రక్చర్, స్టేషన్లు మరియు కావిటీలను విడిగా రికార్డ్ చేయండి, తద్వారా కొటేషన్ ఉత్పత్తి అమరికను మెటీరియల్ అమరికతో గందరగోళపరచదు.
ఇప్పటికే ఉన్న సింగిల్-లేయర్ మెషీన్ను బహుళస్థాయి ఉత్పత్తి కోసం అప్గ్రేడ్ చేయవచ్చా?
సమాధానం ఇప్పటికే ఉన్న ఎక్స్ట్రాషన్ సిస్టమ్, అందుబాటులో ఉన్న స్థలం, హెడ్ ఇంటర్ఫేస్, నియంత్రణలు, యుటిలిటీలు మరియు అవసరమైన నిర్గమాంశపై ఆధారపడి ఉంటుంది. మార్పిడిని బడ్జెట్ చేయడానికి ముందు వాస్తవ నిర్మాణం యొక్క ఇంజనీరింగ్ సమీక్షను పొందండి. ప్రతిపాదిత రెసిపీకి అవసరమైన అదనపు మెటీరియల్ సర్క్యూట్లు లేదా ఆపరేటింగ్ రేంజ్ను కేవలం హెడ్ రీప్లేస్మెంట్ మాత్రమే అందిస్తుంది అని అనుకోకండి.
మల్టీలేయర్ బ్లో మోల్డింగ్ మెషిన్ కొటేషన్ కోసం ఏ సమాచారం అవసరం?
కంటైనర్ డ్రాయింగ్ మరియు పూర్తయిన పరిస్థితి, కంటెంట్లు, రెసిన్ గ్రేడ్లు, ప్రతిపాదిత లేయర్ ఫంక్షన్లు, ఆమోదించబడిన అవుట్పుట్ లక్ష్యం మరియు ఉత్పత్తి మిశ్రమాన్ని అందించండి. స్థూల పారిసన్ ద్రవ్యరాశి తెలిసినట్లయితే, అవసరమైన పరీక్షలు, అందుబాటులో ఉన్న యుటిలిటీలు మరియు దిగువ పరిధిని చేర్చండి. లేయర్ రెసిపీ పరిష్కరించబడకపోతే, ముందుగా పనితీరు అవసరాన్ని నిర్వచించండి, తద్వారా సరఫరాదారు తగిన కాన్ఫిగరేషన్లను అంచనా వేయవచ్చు.