ఈ పేజీలో
- ప్లాస్టిక్ బ్లో మోల్డింగ్ మెషిన్ అంటే ఏమిటి?
- ప్లాస్టిక్ బ్లో అచ్చు యంత్రాల రకాలు
- కీలక భాగాలు మరియు అవి అవుట్పుట్ను ఎలా ప్రభావితం చేస్తాయి
- బ్లో మోల్డింగ్లో 2026 ట్రెండ్లు
- సరైన యంత్రాన్ని ఎలా ఎంచుకోవాలి
- సంస్థాపన, వైరింగ్ మరియు కమీషనింగ్
- సాధారణ సమస్యలు మరియు ట్రబుల్షూటింగ్
- మార్కెట్ ఔట్లుక్ 2026–2030
- తరచుగా అడిగే ప్రశ్నలు
- తీర్మానం
ప్లాస్టిక్ బ్లో మోల్డింగ్ మెషిన్ అంటే ఏమిటి?
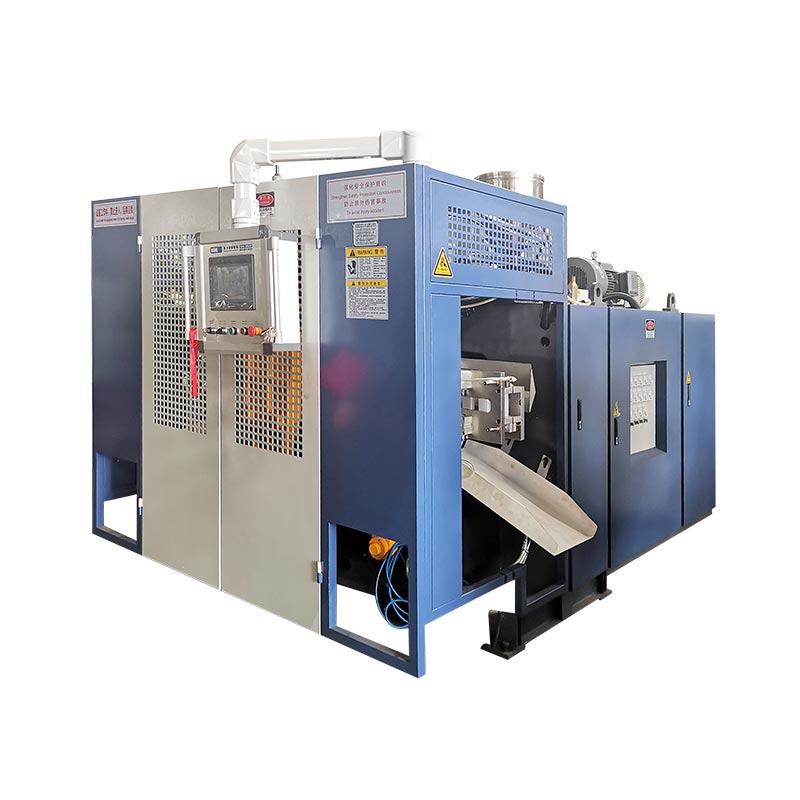
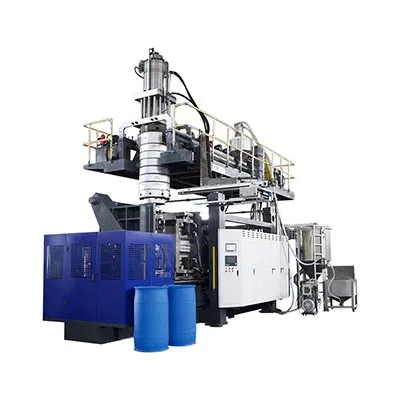
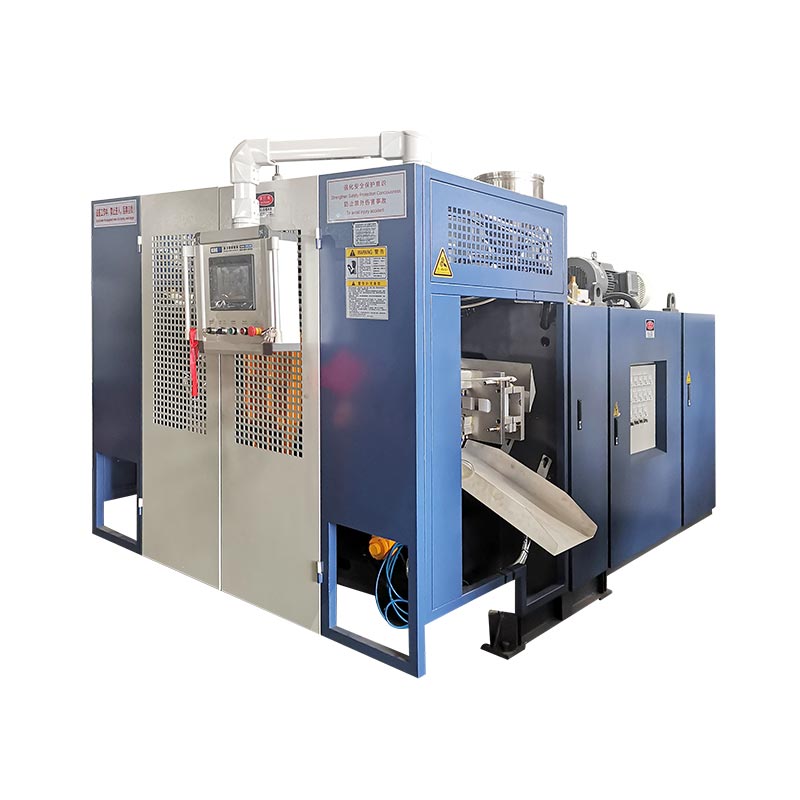
బ్లో మోల్డింగ్ అనేది బోలు ప్లాస్టిక్ భాగాల తయారీ ప్రక్రియ. యంత్రం ప్లాస్టిక్ రెసిన్ను కరిగించి, దానిని మృదువైన ఆకృతిలో ఏర్పరుస్తుంది మరియు అచ్చు గోడలపై ఆ ఆకారాన్ని పెంచడానికి సంపీడన గాలిని ఉపయోగిస్తుంది; అది చల్లబడినప్పుడు, భాగం అచ్చు రూపాన్ని కలిగి ఉంటుంది. నాలుగు దశలు ప్రతి యంత్రాన్ని నిర్వచించాయి -వేడి చేయడం (ప్లాస్టిసైజింగ్), ఫార్మింగ్ (పారిసన్ లేదా ప్రిఫార్మ్), బ్లోయింగ్ మరియు శీతలీకరణ— మరియు యంత్ర రకాల మధ్య వ్యత్యాసాలు గాలిని ప్రవేశపెట్టడానికి ముందు మృదువైన ఆకారం ఎలా సృష్టించబడుతుందనే దానిపైకి వస్తాయి.
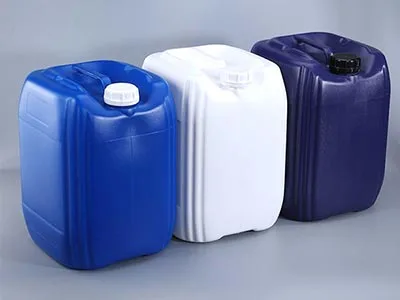
ప్లాస్టిక్ బ్లో మోల్డింగ్ యంత్రాలు రోజువారీ మరియు పారిశ్రామిక వస్తువుల యొక్క భారీ శ్రేణిని ఉత్పత్తి చేస్తాయి: పానీయం మరియు ఫార్మాస్యూటికల్సీసాలు, కందెన మరియు రసాయనజెర్రీ డబ్బాలు, పారిశ్రామికడ్రమ్స్ మరియు IBC ట్యాంకులు, ఆటోమోటివ్ ఇంధన ట్యాంకులు మరియు గాలి నాళాలు, రహదారి అడ్డంకులు మరియు లెక్కలేనన్ని కంటైనర్లు. పదార్థం భాగంపై ఆధారపడి ఉంటుంది:PETస్పష్టమైన పానీయాల సీసాల కోసం,HDPEమరియు డబ్బాలు, డ్రమ్స్ మరియు ట్యాంకుల కోసం HMW-HDPE,PPహీట్-రెసిస్టెంట్ మరియు థిన్-వాల్ ప్యాకేజింగ్ కోసం మరియు స్పెషాలిటీ మరియు బారియర్ అప్లికేషన్ల కోసం PA వంటి PVC లేదా ఇంజనీరింగ్ రెసిన్లు.
ప్లాస్టిక్ బ్లో అచ్చు యంత్రాల రకాలు
మూడు కోర్ ప్రాసెస్ రకాలు ఉన్నాయి, అలాగే వేగంగా అభివృద్ధి చెందుతున్న డ్రైవ్ కేటగిరీని కొనుగోలుదారులు ఇప్పుడు 2026లో విడివిడిగా అంచనా వేస్తారు.
ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ మెషిన్ (EBM)
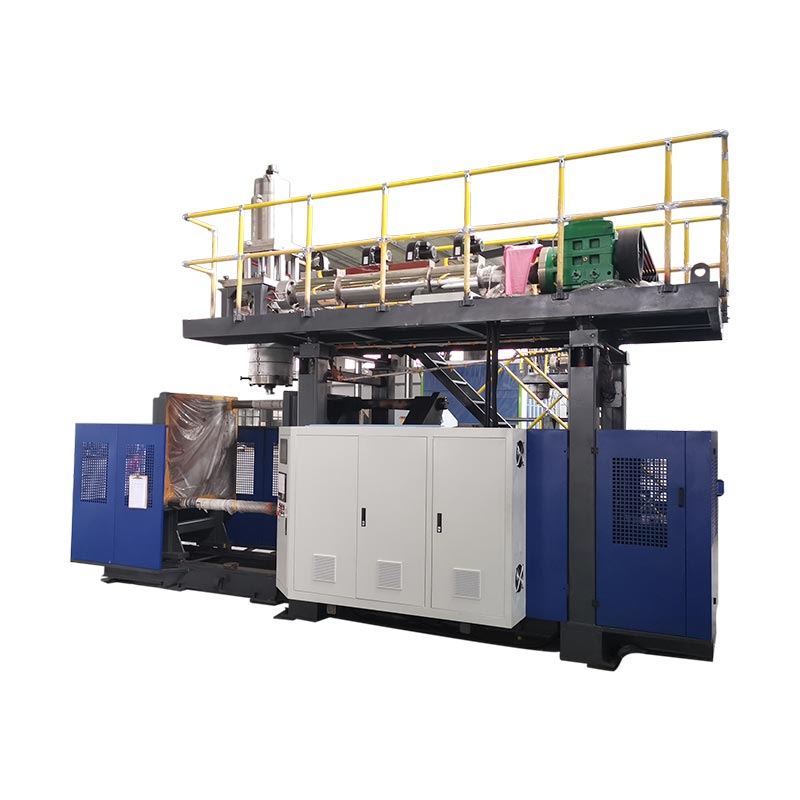
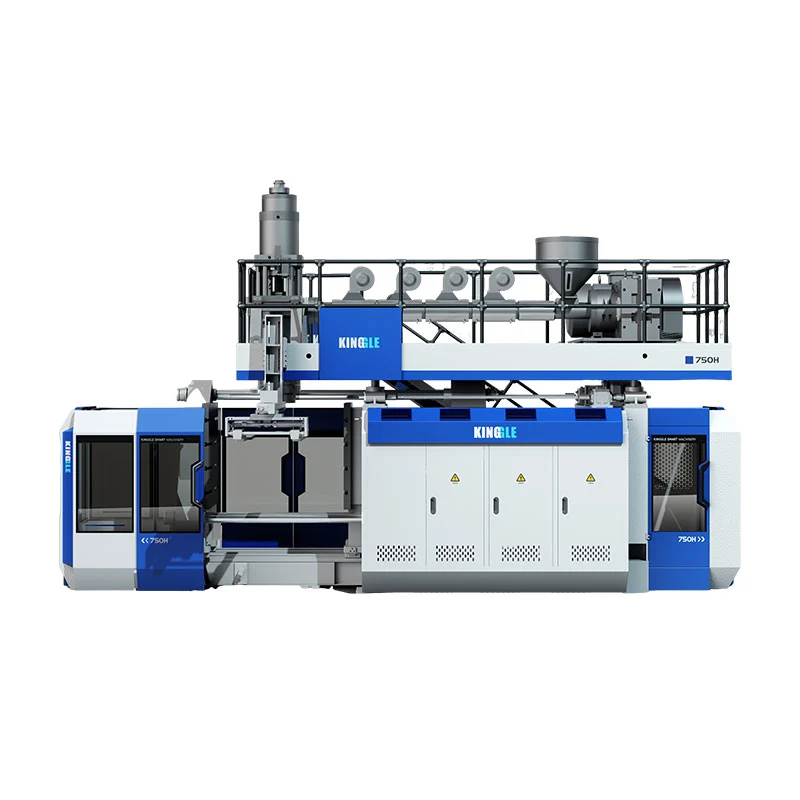
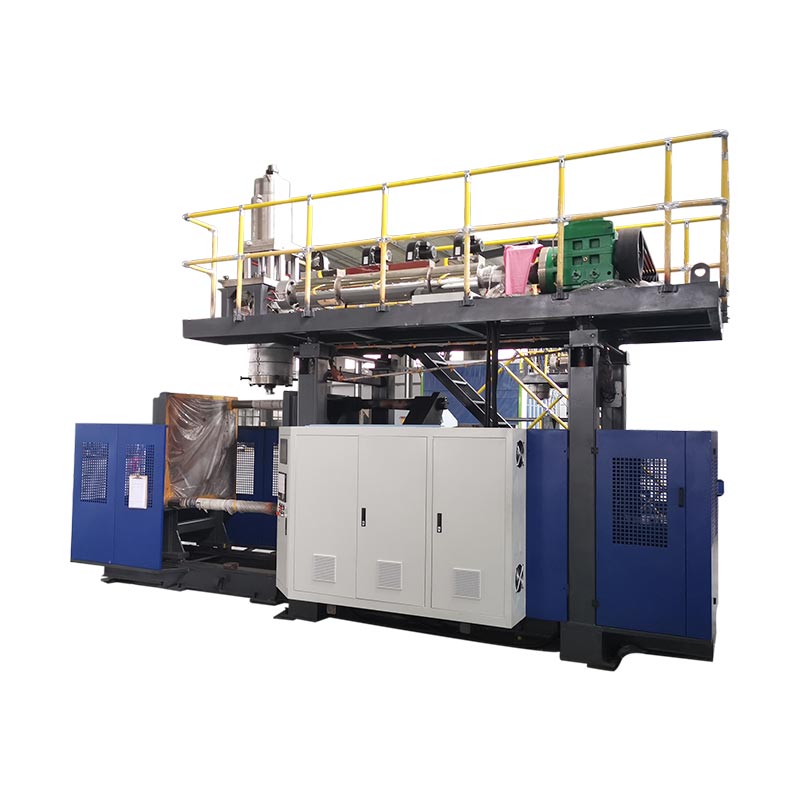
ఇది ఎలా పని చేస్తుంది:ఎక్స్ట్రూడర్ రెసిన్ను కరిగించి, దానిని డై హెడ్ ద్వారా నెట్టి వేలాడే గొట్టం, ప్యారిసన్ను ఏర్పరుస్తుంది; అచ్చు దాని చుట్టూ మూసుకుపోతుంది మరియు గాలి దానిని కుహరానికి వ్యతిరేకంగా పెంచుతుంది. శరీరం, హ్యాండిల్ మరియు మెడ ఒకే షాట్లో ఏర్పడినందున, ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ అనేది హ్యాండిల్ మరియు పెద్ద భాగాల కోసం ప్రక్రియ.ప్రయోజనాలు:తక్కువ టూలింగ్ ధర, వేగవంతమైన మార్పులు మరియు విశాలమైన పార్ట్-సైజ్ పరిధి — 100 ml సీసాల నుండి 220 L డ్రమ్స్ మరియు అంతకు మించి.అప్లికేషన్లు:జెర్రీ డబ్బాలు, రసాయన డ్రమ్స్, నీరు మరియు ఇంధన ట్యాంకులు, టూల్బాక్స్లు, రోడ్డు అడ్డంకులు, బొమ్మలు. ఇది అధిక-వాల్యూమ్ పారిశ్రామిక కంటైనర్లకు సహజంగా సరిపోతుంది మరియు మేము ప్రత్యేకత కలిగిన ప్రక్రియ; మా చూడండినిరంతరమరియుసంచితంవెలికితీత యంత్రాలు.
ఇంజెక్షన్ బ్లో మోల్డింగ్ మెషిన్ (IBM)
ఇది ఎలా పని చేస్తుంది:ఒక ఖచ్చితమైన ప్రిఫారమ్ కోర్ రాడ్పై ఇంజెక్షన్-అచ్చు వేయబడుతుంది, ఆపై గాలి దానిని పెంచే బ్లో స్టేషన్కు బదిలీ చేయబడుతుంది. మెడ ఇంజెక్షన్-మోల్డ్ చేయబడినందున, IBM అద్భుతమైన మెడ ఖచ్చితత్వాన్ని మరియు మృదువైన ముగింపును ఇస్తుంది. ఇది సరిపోతుందిచిన్న, అధిక-ఖచ్చితమైన సీసాలు మరియు జాడి- ఫార్మాస్యూటికల్ వైల్స్, కాస్మెటిక్ కంటైనర్లు - చాలా తక్కువ స్క్రాప్తో తక్కువ వాల్యూమ్లలో. ఇది హ్యాండిల్ కంటైనర్లను ఉత్పత్తి చేయదు మరియు పెద్ద భాగాలకు సరిపోదు.
ఇంజెక్షన్ స్ట్రెచ్ బ్లో మోల్డింగ్ మెషిన్ (ISBM)
ఇది ఎలా పని చేస్తుంది:ఒక PET పూర్వరూపం ఇంజెక్ట్ చేయబడుతుంది, తర్వాత అది ఊదబడినప్పుడు అక్షాంశంగా విస్తరించబడుతుంది. ఈ బయాక్సియల్ ఓరియంటేషన్ పాలిమర్ను సమలేఖనం చేస్తుంది, ఇచ్చిన బరువు కోసం స్పష్టంగా, బలంగా మరియు తేలికగా ఉండే గోడను ఉత్పత్తి చేస్తుంది. ISBM ప్రమాణంPET నీరు మరియు శీతల పానీయాల సీసాలు, ఇక్కడ తేలికైన మరియు పారదర్శకత నిర్ణయాత్మకమైనవి. ఇది HDPE పారిశ్రామిక భాగాల నుండి భిన్నమైన ఉత్పత్తి కుటుంబం.
2026: ఆల్-ఎలక్ట్రిక్ మరియు సర్వో-డ్రైవెన్ బ్లో మోల్డింగ్ మెషీన్స్
ప్రక్రియ రకానికి మించి, 2026లో కొనుగోలుదారులు ఎక్కువగా పోల్చారుడ్రైవ్ టెక్నాలజీ. సాంప్రదాయ యంత్రాలు లోడ్తో సంబంధం లేకుండా పూర్తి శక్తితో పనిచేసే స్థిర-స్థానభ్రంశం హైడ్రాలిక్లను ఉపయోగిస్తాయి.ఆల్-ఎలక్ట్రిక్యంత్రాలు హైడ్రాలిక్లను సర్వో మోటార్లతో భర్తీ చేస్తాయి మరియుసర్వో నడిచే హైడ్రాలిక్యంత్రాలు డిమాండ్పై ప్రధాన పంపును నడుపుతాయి - రెండూ శక్తి వినియోగాన్ని తీవ్రంగా తగ్గించాయి మరియు పునరావృతతను మెరుగుపరుస్తాయి. చిన్న, అధిక-ఖచ్చితమైన యంత్రాలపై ఆల్-ఎలక్ట్రిక్ డిజైన్లు సాధారణం; అధిక బిగింపు శక్తి అవసరమయ్యే పెద్ద పారిశ్రామిక భాగాల కోసం, aసర్వో నడిచే హైడ్రాలిక్యంత్రం సాధారణంగా శక్తి పొదుపు మరియు టన్ను యొక్క ఉత్తమ సమతుల్యతను అందిస్తుంది. మా యంత్రాలు సరిగ్గా ఈ కారణంగానే ఫ్రీక్వెన్సీ-కన్వర్షన్ నియంత్రణతో సర్వో మెయిన్ పంపును ఉపయోగిస్తాయి.
టేబుల్ 1 · మెషిన్ రకం vs మెటీరియల్, కెపాసిటీ, అప్లికేషన్ మరియు 2026 ప్రయోజనం
| టైప్ చేయండి | మెటీరియల్స్ | సాధారణ సామర్థ్యం | ఉత్తమ అప్లికేషన్లు | 2026 ప్రయోజనం |
|---|---|---|---|---|
| వెలికితీత (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml - 2,000 L | జెర్రీ డబ్బాలు, డ్రమ్స్, ట్యాంకులు, ఆటో విడిభాగాలు | మల్టీలేయర్ హెడ్లు PCR / రీగ్రైండ్ లేయర్లను అమలు చేస్తాయి |
| ఇంజెక్షన్ (IBM) | PE, PP, PS | ≤ ~0.5 ఎల్ | ఫార్మా మరియు కాస్మెటిక్ చిన్న సీసాలు | చాలా తక్కువ స్క్రాప్, ఖచ్చితమైన మెడలు |
| ఇంజెక్షన్ స్ట్రెచ్ (ISBM) | PET | 0.2 - 10 ఎల్ | నీరు మరియు శీతల పానీయాల సీసాలు | తేలిక, స్పష్టత |
| సర్వో / ఆల్-ఎలక్ట్రిక్ | ఏదైనా (డ్రైవ్ టెక్) | మారుతూ ఉంటుంది | శక్తి-క్లిష్టమైన, అధిక-వాల్యూమ్ లైన్లు | అతిపెద్ద శక్తి-సామర్థ్య లివర్ |
కీలక భాగాలు మరియు అవి అవుట్పుట్ను ఎలా ప్రభావితం చేస్తాయి
రెండు మెషీన్లు హెడ్లైన్ సామర్థ్యాన్ని పంచుకోగలవు, అయితే చాలా విభిన్నంగా పని చేస్తాయి, ఎందుకంటే నాణ్యత మరియు అవుట్పుట్ భాగాలలో ఉంటాయి. బలహీనమైన గోడ నియంత్రణతో చౌకైన యంత్రం సాధారణంగా ఖరీదైనదిగా మారుతుంది - ప్రతి భాగంలో వృధా చేసే రెసిన్ నెలల వ్యవధిలో ధర అంతరాన్ని అధిగమిస్తుంది.
- స్క్రూ / ప్లాస్టిసైజింగ్ యూనిట్.రెసిన్ను కరిగించి మీటర్ చేస్తుంది. స్క్రూ వ్యాసం (సాధారణంగా 50–100 మిమీ) మరియు L/D నిష్పత్తి (24–25) కరిగే సజాతీయత మరియు నిర్గమాంశను నిర్ణయిస్తాయి; అస్థిరమైన కరుగు దిగువకు అస్థిరమైన భాగాలుగా చూపబడుతుంది.
- డై హెడ్ మరియు పారిసన్ కంట్రోల్.పారిసన్ను ఏర్పరుస్తుంది మరియు దాని పొడవుతో పాటు దాని గోడను ప్రొఫైల్ చేస్తుంది. అధిక-రిజల్యూషన్ వాల్-థిక్నెస్ కంట్రోలర్ (ఉదాహరణకు 100-పాయింట్ MOOG సిస్టమ్) రెసిన్ ధర మరియు పార్ట్ స్ట్రెంగ్త్ రెండింటిలోనూ అతిపెద్ద లివర్.
- బిగింపు యూనిట్.అంతర్గత దెబ్బ ఒత్తిడికి వ్యతిరేకంగా అచ్చును మూసివేస్తుంది మరియు పట్టుకుంటుంది. డైరెక్ట్-ప్రెజర్ లాకింగ్తో సింక్రోనస్ బిగింపు ప్లేటెన్లను సమాంతరంగా ఉంచుతుంది; చాలా తక్కువ టన్ను ఫ్లాష్ మరియు బలహీనమైన భాగాలను ఉత్పత్తి చేస్తుంది.
- శీతలీకరణ వ్యవస్థ.అచ్చుకు వ్యతిరేకంగా భాగాన్ని సెట్ చేస్తుంది. శీతలీకరణ సాధారణంగా చక్రంలో పొడవైన దశ, కాబట్టి శీతలీకరణ రూపకల్పన - ఎక్స్ట్రూడర్ కాదు - నిజమైన అవుట్పుట్ను సెట్ చేస్తుంది మరియు వార్పేజ్ని నియంత్రిస్తుంది.
- నియంత్రణ వ్యవస్థ మరియు ఆటోమేషన్.లైన్ను నడుపుతుంది మరియు ఆటోమేట్ చేస్తుంది. విశ్వసనీయమైన PLC/HMI (మిత్సుబిషి, వీన్వ్యూ) ప్లస్ రోబోట్ టేక్-అవుట్ మరియు డిఫ్లాషింగ్ మానవరహిత పరుగులపై స్థిరత్వాన్ని మరియు OEEని కాపాడుతుంది.
టేబుల్ 2 · కాంపోనెంట్ vs ఫంక్షన్, క్వాలిటీ మెట్రిక్ మరియు కొనుగోలు చేసేటప్పుడు ఏమి అడగాలి
| భాగం | ఫంక్షన్ | నాణ్యత మెట్రిక్ ప్రభావితమైంది | సరఫరాదారుని అడగండి |
|---|---|---|---|
| స్క్రూ / ప్లాస్టిసైజింగ్ | మెల్ట్ మరియు మీటర్ రెసిన్ | కరుగు సజాతీయత, అవుట్పుట్ | స్క్రూ వ్యాసం, L/D, HDPE kg/h? |
| డై హెడ్ / పారిసన్ కంట్రోల్ | ఫారమ్ మరియు ప్రొఫైల్ పారిజన్ | గోడ మందం ఏకరూపత, రెసిన్ ఉపయోగం | ఎన్ని గోడ మందం పాయింట్లు? |
| బిగింపు యూనిట్ | అచ్చును మూసివేసి పట్టుకోండి | ఫ్లాష్, భాగం సమగ్రత | బిగింపు శక్తి మరియు లాకింగ్ రకం? |
| శీతలీకరణ వ్యవస్థ | భాగాన్ని సెట్ చేయండి | సైకిల్ సమయం, వార్పేజ్ | కూలింగ్ డిజైన్ మరియు వాటర్ స్పెక్? |
| నియంత్రణ / ఆటోమేషన్ | రన్ చేసి ఆటోమేట్ చేయండి | స్థిరత్వం, OEE | PLC/HMI బ్రాండ్, రోబోట్ టేక్-అవుట్? |
బ్లో మోల్డింగ్లో 2026 ట్రెండ్లు
PCR మరియు రీసైకిల్ రెసిన్ అనుకూలత
బ్రాండ్ మరియు నియంత్రణ లక్ష్యాలు ప్యాకేజింగ్లో రీసైకిల్ కంటెంట్ (PCR)ని పెంచుతున్నాయి. రన్నింగ్ వేరియబుల్, కొన్నిసార్లు కలుషితమైన రీసైకిల్ మెల్ట్ కఠినమైన పారిజన్ మరియు ఉష్ణోగ్రత నియంత్రణను కోరుతుంది మరియు తరచుగా ఒకబహుళస్థాయి డై తలకాబట్టి వర్జిన్ స్కిన్ల మధ్య రీగ్రైండ్ లేదా PCR కోర్ని శాండ్విచ్ చేయవచ్చు. ఖచ్చితమైన గోడ మందం నియంత్రణ మరియు స్థిరమైన ఉష్ణోగ్రత మండలాలు కలిగిన యంత్రాలు రీసైకిల్ చేసిన రెసిన్ను మరింత క్షమించేలా నిర్వహిస్తాయి.
AI మరియు స్మార్ట్ పర్యవేక్షణ
లైన్ మరింత వాయిద్యం పొందుతోంది.OEE డాష్బోర్డ్లు, ప్రిడిక్టివ్ మెయింటెనెన్స్, రిమోట్ డయాగ్నస్టిక్స్ మరియు ఆటోమేటిక్ పారామీటర్ సర్దుబాటు ప్రీమియం ఎంపికల నుండి అంచనాలకు మారుతున్నాయి. సరఫరాదారుని లోపాలను రిమోట్గా నిర్ధారించడానికి అనుమతించే ప్రాథమిక ఆన్-బోర్డ్ అలారం సిస్టమ్ కూడా బహుళ-రోజుల ఆగిపోవడాన్ని అదే-రోజు పరిష్కారంగా మార్చగలదు - ఇది 24/7 లైన్లో, మెషిన్ ధరలో స్వల్ప వ్యత్యాసం కంటే ఎక్కువ విలువైనది.
శక్తి సామర్థ్యం
శక్తి అనేది యంత్రం యొక్క జీవితకాలం కోసం నడిచే పునరావృత ఖర్చు, కాబట్టి ఇది కొనుగోలు నిర్ణయాలను ఎక్కువగా నడిపిస్తుంది. ప్రధాన లివర్లు aసర్వో ప్రధాన పంపు, ఆప్టిమైజ్ చేయబడిన కంప్రెస్డ్-ఎయిర్ వాడకం (ప్లాంట్లోని అత్యంత ఖరీదైన యుటిలిటీలలో గాలి ఒకటి), మరియు సమర్థవంతమైన శీతలీకరణ. ఎనర్జీ అనేది ఒక్కో సీసా ధరలో నిజమైన భాగం కాబట్టి, సమర్థవంతమైన డ్రైవ్ తరచుగా అధిక-వాల్యూమ్ లైన్లో ఏ ఇతర అప్గ్రేడ్ కంటే వేగంగా తిరిగి చెల్లిస్తుంది.
టేబుల్ 3 · 2026 ట్రెండ్ vs ఫ్యాక్టరీ ప్రభావం, కొనుగోలు స్థానం మరియు ROI
| ట్రెండ్ | ఫ్యాక్టరీపై ప్రభావం | కొనుగోలు స్థానం | ROI విలువ |
|---|---|---|---|
| PCR / రీసైకిల్ రెసిన్ | తప్పనిసరిగా వేరియబుల్, కలుషితమైన మెల్ట్ను అమలు చేయాలి | మల్టీలేయర్ హెడ్ + బలమైన గోడ నియంత్రణ | బ్రాండ్ / రెగ్యులేటరీ రీసైకిల్ లక్ష్యాలను చేరుకుంటుంది |
| AI / స్మార్ట్ పర్యవేక్షణ | తక్కువ పనికిరాని సమయం, వేగవంతమైన సెటప్ | OEE డాష్బోర్డ్, రిమోట్ డయాగ్నస్టిక్స్, అలారం సిస్టమ్ | ఎక్కువ సమయము, తక్కువ స్క్రాప్ |
| శక్తి సామర్థ్యం | కొనసాగుతున్న శక్తి = కొనసాగుతున్న ఖర్చు | సర్వో పంప్, ఆప్టిమైజ్ చేసిన గాలి, సమర్థవంతమైన శీతలీకరణ | ఒక్కో భాగానికి తక్కువ ధర, వేగవంతమైన చెల్లింపు |
సరైన ప్లాస్టిక్ బ్లో అచ్చు యంత్రాన్ని ఎలా ఎంచుకోవాలి
మెషీన్ను పేర్కొనడానికి అత్యంత విశ్వసనీయ మార్గం ఏమిటంటే, భాగం నుండి బయటికి పని చేయడం మరియు స్టిక్కర్ ధర కంటే యాజమాన్యం యొక్క మొత్తం ఖర్చుపై తీర్పు ఇవ్వడం:
- ముందుగా ఉత్పత్తిని నిర్వచించండి.అతిపెద్ద పరిమాణం, దానికి హ్యాండిల్, రెసిన్, వాల్ స్పెక్ మరియు ఏదైనా సర్టిఫికేషన్ (డ్రాప్-టెస్ట్, UN) ఉన్నా.
- అప్పుడు అవుట్పుట్ని నిర్వచించండి.సింగిల్ వర్సెస్ డబుల్ స్టేషన్ లేదా అక్యుమ్యులేటర్ని ఎంచుకోవడానికి ముందు డ్రై-సైకిల్ను నిజమైన అవుట్పుట్ మరియు రోజువారీ వాల్యూమ్గా మార్చండి.
- యంత్ర రకాన్ని సరిపోల్చండి.హ్యాండిల్/పెద్ద → ఎక్స్ట్రాషన్; చిన్న ఖచ్చితమైన → ఇంజెక్షన్; స్పష్టమైన PET → సాగదీయడం.
- శక్తి మరియు ఆటోమేషన్ బరువు.సర్వో డ్రైవ్ మరియు రోబోట్ టేక్-అవుట్ ధరను పెంచుతుంది కానీ తక్కువ రన్నింగ్ ఖర్చు.
- సేవ, విడిభాగాలు, ఇన్స్టాల్ మరియు శిక్షణను తనిఖీ చేయండి.ఒక యంత్రం అనేది ఒక దశాబ్ద కాలం నాటి సంబంధం; మద్దతు సమయ సమయాన్ని నిర్ణయిస్తుంది.
- TCOపై న్యాయమూర్తి, ధర కాదు.రెసిన్, ఎనర్జీ, స్క్రాప్ మరియు డౌన్టైమ్ రెండు మెషీన్ల మధ్య వారి జీవితంలో ధర అంతరాన్ని తగ్గిస్తుంది.
టేబుల్ 4 · కొనుగోలుదారుల చెక్లిస్ట్
| ప్రమాణం | ఏమి నిర్ధారించాలి |
|---|---|
| కెపాసిటీ | గరిష్ట భాగం వాల్యూమ్ + వాస్తవిక రోజువారీ అవుట్పుట్ |
| శక్తి | సర్వో డ్రైవ్, వ్యవస్థాపించిన kW, గాలి మరియు నీటి వినియోగం |
| మెటీరియల్ అనుకూలత | HDPE / PP / PVC / PA / PCR కంటెంట్ |
| మార్పిడి వేగం | అచ్చు మార్పు సమయం, సింగిల్ vs మల్టీ-డై |
| అమ్మకాల తర్వాత మద్దతు | వారంటీ, ఇన్స్టాల్, శిక్షణ, విడి భాగాలు |
| భద్రత మరియు సమ్మతి | అవసరమైన చోట లైట్ కర్టెన్, CE, డ్రాప్-టెస్ట్ / UN |



సంస్థాపన, వైరింగ్ మరియు కమీషనింగ్
బ్లో మోల్డింగ్ లైన్ అనేది యుటిలిటీస్-హెవీ ఇన్స్టాల్, మరియు చాలా స్టార్ట్-అప్ జాప్యాలు మెషీన్ కాకుండా సైట్ సంసిద్ధత నుండి వస్తాయి. యంత్రం వచ్చే ముందు అవసరమైన వాటిని నిర్ధారించండి:
- యుటిలిటీస్.సరైన విద్యుత్ సరఫరా మరియు వైరింగ్, అవసరమైన పీడనం వద్ద క్లీన్ కంప్రెస్డ్ ఎయిర్, శీతలీకరణ-నీటి ప్రవాహం మరియు ఒత్తిడి, మరియు వర్తించే చోట హైడ్రాలిక్ కనెక్షన్లు.
- సైట్ మరియు పునాది.మెషిన్ బరువు కోసం ఒక స్థాయి, లోడ్-రేటెడ్ ఫ్లోర్, ప్లస్ ప్లేటెన్ చుట్టూ ఖాళీ స్థలం, ఎక్స్ట్రూడర్ మరియు ఆపరేషన్ మరియు నిర్వహణ కోసం టేక్-అవుట్.
- కమీషన్ క్రమం.ఆయిల్ పంప్ను ప్రారంభించండి, మెషీన్ను ఉష్ణోగ్రత వరకు తీసుకురండి (శీతలీకరణ నీటితో చాలా గంటలు అనుమతించబడుతుంది), ఎక్స్ట్రాషన్ మరియు వాల్-థిక్నెస్ కంట్రోలర్ను ప్రారంభించండి, ఆపై ఆటోకు మారే ముందు మాన్యువల్ సైకిల్లను అమలు చేయండి.
- అంగీకారం (ట్రయల్ రన్).సైన్-ఆఫ్ చేయడానికి ముందు డ్రై-సైకిల్ అవుట్పుట్, గోడ మందం ఏకరూపత, భాగం బరువు మరియు ముగింపు మరియు భద్రతా విధులను ధృవీకరించండి.
ఆపరేటర్లను ఇన్స్టాల్ చేయడానికి, కమీషన్ చేయడానికి మరియు శిక్షణ ఇవ్వడానికి మా ఇంజనీర్లు మీ ఫ్యాక్టరీకి వెళతారు, కాబట్టి లైన్ స్వీయ-ఇన్స్టాల్ కంటే వేగంగా స్థిరమైన ఉత్పత్తికి చేరుకుంటుంది.
సాధారణ సమస్యలు మరియు ట్రబుల్షూటింగ్
చాలా బ్లో మోల్డింగ్ లోపాలు నాలుగు లివర్లను గుర్తించాయి - గోడ మందం ప్రొఫైల్, మెల్ట్ టెంపరేచర్, క్లాంపింగ్ ఫోర్స్ మరియు శీతలీకరణ. కొనుగోలుదారులు వారి సాధారణ కారణాలు మరియు పరిష్కారాల గురించి ఎక్కువగా అడిగే లోపాలను ఈ పట్టిక మ్యాప్ చేస్తుంది.
టేబుల్ 5 · లోపం vs సంభావ్య కారణం మరియు పరిష్కారం
| లోపం | కారణం కావచ్చు | ప్రయత్నించడానికి మొదట పరిష్కరించండి |
|---|---|---|
| లీకేజీ | వెల్డ్ వద్ద బలహీనమైన పించ్-ఆఫ్ / సన్నని గోడ | వాల్ ప్రొఫైల్ మరియు పించ్-ఆఫ్, బ్లో టైమింగ్ని సర్దుబాటు చేయండి |
| అసమాన గోడ మందం | ప్యారిసన్ ప్రొఫైల్ ఆఫ్ / డై మధ్యలో లేదు | రీ-ప్రొఫైల్ ప్యారిసన్, డై హెడ్ మధ్యలో |
| అస్థిర పారిజన్ | కరుగు ఉష్ణోగ్రత / నిల్వ స్ట్రోక్ | ఉష్ణోగ్రత మండలాలు మరియు నిల్వ స్ట్రోక్ను తనిఖీ చేయండి |
| పొగమంచు / తెల్లబడటం | కరిగే ఉష్ణోగ్రత లేదా శీతలీకరణ చాలా దూకుడుగా ఉంది | కరిగే ఉష్ణోగ్రత మరియు శీతలీకరణ రేటును ట్యూన్ చేయండి |
| రాకర్ బాటమ్ | బేస్ కూలింగ్ / బ్లో ప్రెజర్ | బేస్ కూలింగ్ మరియు బ్లో ప్రెజర్ని సర్దుబాటు చేయండి |
| అదనపు ఫ్లాష్ | తగినంత బిగింపు / అరిగిన అచ్చు | బిగింపు శక్తిని ధృవీకరించండి, అచ్చును తనిఖీ చేయండి |
| వార్పేజ్ / వైకల్యం | తగినంత శీతలీకరణ లేదు | శీతలీకరణ సమయాన్ని పొడిగించండి, నీటి ఉష్ణోగ్రతను తగ్గించండి |
నాణ్యత కంటే అవుట్పుట్ తగ్గినప్పుడు, ఎక్స్ట్రూడర్ కంటే ఎక్కువ తరచుగా స్టోరేజ్ స్ట్రోక్ లేదా కూలింగ్ కారణం అవుతుంది - ఇది చూడవలసిన మొదటి ప్రదేశం. నిరంతర స్క్రాప్ మరియు ప్రణాళిక లేని స్టాప్లు కూడా OEEలో అతిపెద్ద దాచిన డ్రాగ్గా ఉన్నాయి, అందుకే స్థిరమైన గోడ నియంత్రణ మరియు నమ్మకమైన ఆటోమేషన్ వాటి హెడ్లైన్ ఖర్చు కంటే బాగా తిరిగి చెల్లించబడతాయి.
మార్కెట్ ఔట్లుక్ 2026–2030
డిమాండ్ స్థిరంగా మరియు విస్తృత ఆధారితంగా ఉంటుంది. గ్రాండ్ వ్యూ రీసెర్చ్ ప్రకారం, గ్లోబల్ ప్లాస్టిక్ బ్లో మోల్డింగ్ మెషిన్ మార్కెట్ దాదాపుగా ఉంది2024లో USD 3.2 బిలియన్లు మరియు 2030 నాటికి దాదాపు USD 4.0 బిలియన్లకు చేరుకుంటుందని అంచనా వేయబడింది, CAGR దాదాపు 4.2%. ప్యాకేజింగ్, ఆటోమోటివ్ కాంపోనెంట్స్, ఇండస్ట్రియల్ కంటైనర్లు మరియు హెల్త్కేర్ ద్వారా వృద్ధి నడపబడుతుందిఆసియా-పసిఫిక్ మార్కెట్లో దాదాపు 39% వద్ద అతిపెద్ద ప్రాంతం. పానీయాల ప్యాకేజింగ్లో PET స్ట్రెచ్ బ్లో మోల్డింగ్ లీడ్స్ అయితే, ఎక్స్ట్రూషన్ అనేది పారిశ్రామిక బోలు భాగాలకు అతిపెద్ద ప్రక్రియ విభాగంగా మిగిలిపోయింది.
కొనుగోలుదారుల కోసం, ఆచరణాత్మక సంకేతం ఏమిటంటే ఇది ఆధునికీకరణ మార్కెట్, బూమ్ కాదు: యంత్రాలు సామర్థ్యం, రీసైకిల్-కంటెంట్ సామర్థ్యం మరియు ఆటోమేషన్ను జోడించే చోట వృద్ధి కేంద్రీకృతమై ఉంటుంది. అందుకే 2026 కొనుగోలు నిర్ణయం ప్రాథమిక స్పెక్స్ గురించి తక్కువగా ఉంటుంది మరియు శక్తి సామర్థ్యం, PCR అనుకూలత, సమయ వ్యవధి మరియు యాజమాన్యం యొక్క మొత్తం ఖర్చు గురించి మరింత ఎక్కువగా ఉంటుంది.
ప్లాస్టిక్ బ్లో మోల్డింగ్ మెషిన్ కోట్ పొందండి
మీ ఉత్పత్తి, పరిమాణం, రెసిన్ మరియు రోజువారీ అవుట్పుట్ గురించి మాకు చెప్పండి — మేము నిజమైన స్పెక్స్ మరియు సైకిల్ ఫిగర్లతో సరైన రకం మరియు కాన్ఫిగరేషన్ను సిఫార్సు చేస్తాము.
కోట్ పొందండి వాట్సాప్లో చాట్ చేయండితరచుగా అడిగే ప్రశ్నలు
ప్లాస్టిక్ బ్లో మోల్డింగ్ మెషిన్ అంటే ఏమిటి?
ఇది రెసిన్ను వేడి చేయడం ద్వారా బోలు ప్లాస్టిక్ ఉత్పత్తులను తయారు చేస్తుంది, దానిని మృదువైన ఆకృతిలో ఏర్పరుస్తుంది, ఒక అచ్చు లోపల కంప్రెస్డ్ గాలిని పెంచి, చల్లబరుస్తుంది - సీసాలు, జెర్రీ క్యాన్లు, డ్రమ్స్, ట్యాంకులు మరియు కంటైనర్లను ఉత్పత్తి చేస్తుంది. ప్రధాన రకాలు ఎక్స్ట్రాషన్, ఇంజెక్షన్ మరియు ఇంజెక్షన్ స్ట్రెచ్ బ్లో మోల్డింగ్.
బ్లో అచ్చు యంత్రాల యొక్క ప్రధాన రకాలు ఏమిటి?
హ్యాండిల్ చేయబడిన మరియు పెద్ద HDPE భాగాల కోసం ఎక్స్ట్రూషన్ (EBM), చిన్న ఖచ్చితమైన సీసాల కోసం ఇంజెక్షన్ (IBM), మరియు స్పష్టమైన PET బాటిళ్ల కోసం ఇంజెక్షన్ స్ట్రెచ్ (ISBM). మెషీన్లు కంటిన్యూస్, అక్యుమ్యులేటర్, మల్టీలేయర్ మరియు సర్వో/ఆల్-ఎలక్ట్రిక్ అని కూడా వర్ణించబడ్డాయి.
ఏ పదార్థాలను ఉపయోగించవచ్చు?
HDPE మరియు HMW-HDPE, PP, PVC మరియు PA ఎక్స్ట్రాషన్ మెషీన్లపై; ఇంజెక్షన్ స్ట్రెచ్ మెషీన్లపై PET. HDPE డబ్బాలు, డ్రమ్స్ మరియు ట్యాంక్లకు ప్రామాణికం; స్పష్టమైన సీసాల కోసం PET.
ప్లాస్టిక్ బ్లో మోల్డింగ్ మెషిన్ ధర ఎంత?
పార్ట్ సైజ్ మరియు బిగింపు శక్తి, డై హెడ్ల సంఖ్య, సింగిల్ వర్సెస్ మల్టీలేయర్ గోడలు మరియు ఆటోమేషన్ ద్వారా ఖర్చు నడపబడుతుంది. చిన్న సింగిల్-స్టేషన్ యంత్రాలు అత్యంత సరసమైనవి; పెద్ద అక్యుమ్యులేటర్ డ్రమ్ లైన్ల ధర చాలా ఎక్కువ. యాజమాన్యం యొక్క మొత్తం ఖర్చు - శక్తి, స్క్రాప్ మరియు నిర్వహణ - సాధారణంగా స్టిక్కర్ ధర కంటే ఎక్కువగా ఉంటుంది.
ఎక్స్ట్రాషన్ మరియు ఇంజెక్షన్ బ్లో మోల్డింగ్ మధ్య తేడా ఏమిటి?
ఎక్స్ట్రూషన్ ఒక బోలు పారిసన్ను వెలికితీస్తుంది మరియు దానిని దెబ్బతీస్తుంది, హ్యాండిల్ మరియు పెద్ద భాగాలను చేస్తుంది. ఇంజెక్షన్ ముందుగా ఒక ఖచ్చితమైన ప్రిఫారమ్ను రూపొందించి, ఆపై దానిని ఊదుతుంది - చిన్న, ఖచ్చితమైన సీసాలకు అనువైనది కానీ హ్యాండిల్స్ లేదా పెద్ద భాగాలకు కాదు.
నేను సరైన యంత్ర పరిమాణాన్ని ఎలా ఎంచుకోవాలి?
మీ అతిపెద్ద భాగం వాల్యూమ్ మరియు రోజువారీ అవుట్పుట్ నుండి ప్రారంభించండి. డ్రై-సైకిల్ అవుట్పుట్ను 0.75–0.85 సామర్థ్యంతో గుణించండి మరియు వాస్తవ సామర్థ్యాన్ని తనిఖీ చేయడానికి మీ రన్నింగ్ గంటలను, ఆపై సింగిల్ వర్సెస్ డబుల్ స్టేషన్ను లేదా పెద్ద భాగాల కోసం అక్యుమ్యులేటర్ను ఎంచుకోండి.
నేను లోపాలు మరియు స్క్రాప్లను ఎలా తగ్గించగలను?
చాలా లోపాలు గోడ మందం ప్రొఫైల్, కరిగే ఉష్ణోగ్రత, బిగింపు శక్తి లేదా శీతలీకరణను గుర్తించాయి. ఖచ్చితమైన ప్యారిసన్ వాల్-థిక్నెస్ కంట్రోల్, సరైన క్లాంప్ టోనేజ్ మరియు తగినంత శీతలీకరణ చాలా వరకు లీకేజీ, ఫ్లాష్, అసమాన-గోడ మరియు వార్పేజ్ సమస్యలను తొలగిస్తుంది.
ఆల్-ఎలక్ట్రిక్ బ్లో మోల్డింగ్ మెషీన్లు 2026లో విలువైనవిగా ఉన్నాయా?
ఆల్-ఎలక్ట్రిక్ మరియు సర్వో-నడిచే యంత్రాలు శక్తి వినియోగాన్ని తగ్గించి, పునరావృతతను మెరుగుపరుస్తాయి, కాబట్టి అవి అధిక-వాల్యూమ్, ఎనర్జీ-ఇంటెన్సివ్ లైన్లలో వేగంగా తిరిగి చెల్లిస్తాయి. పెద్ద పారిశ్రామిక భాగాల కోసం, సర్వో-నడిచే హైడ్రాలిక్ మెషిన్ తరచుగా శక్తి పొదుపు మరియు అధిక బిగింపు శక్తి యొక్క ఉత్తమ సమతుల్యతను ఇస్తుంది.
తీర్మానం
ప్లాస్టిక్ బ్లో మోల్డింగ్ మెషీన్ను ఎంచుకోవడం అనేది ఒక క్రమం, ఒక్క స్పెక్ కాదు: భాగాన్ని నిర్వచించండి, అవుట్పుట్ పరిమాణం, ప్రక్రియ రకాన్ని సరిపోల్చండి, ఆపై శక్తి, ఆటోమేషన్ మరియు మద్దతును తూకం వేయండి. ఎక్స్ట్రూషన్ చాలా ఇండస్ట్రియల్ కంటైనర్లను కవర్ చేస్తుంది, ఇంజెక్షన్ చిన్న ఖచ్చితమైన బాటిళ్లకు సరిపోతుంది మరియు స్ట్రెచ్ బ్లో మోల్డింగ్ PET పానీయాలను కలిగి ఉంది - సర్వో మరియు ఆల్-ఎలక్ట్రిక్ డ్రైవ్లతో ఇప్పుడు ఈ మూడింటిలో శక్తిని తగ్గిస్తుంది. 2026లో ఖరీదైన కొనుగోలు నుండి మంచి కొనుగోలును వేరు చేసే నిర్ణయాలుశక్తి సామర్థ్యం, PCR అనుకూలత, ఆటోమేషన్, OEE మరియు యాజమాన్యం యొక్క మొత్తం ఖర్చు- నిజమైన సేవా మద్దతు ద్వారా మద్దతు ఉంది. వాటిని సరిగ్గా పొందండి మరియు యంత్రం ఒక దశాబ్దం పాటు దాని నిల్వను సంపాదిస్తుంది.