ఈ పేజీలో
- బ్లో మోల్డింగ్ మెషిన్ అంటే ఏమిటి?
- బ్లో మోల్డింగ్ ఎలా పనిచేస్తుంది
- ప్రక్రియ ద్వారా రకాలు: EBM, IBM, ISBM
- యంత్రం లోపల: నాణ్యతను నిర్ణయించే భాగాలు
- నిర్మాణం మరియు మోడల్ పరిధి ద్వారా రకాలు
- మేము అమలు చేసే పదార్థాలు
- బ్లో అచ్చు యంత్రాలు ఏమి చేస్తాయి
- అవుట్పుట్ మరియు ఖర్చు: ముఖ్యమైన సంఖ్యలు
- ఎంచుకోవడానికి మేము మీకు ఎలా సహాయం చేస్తాము
- నాణ్యత, పరీక్ష మరియు మనం చూసేది
- యంత్రం ధరను ఏది నడిపిస్తుంది
- తయారీదారు నుండి కొనుగోలు చేయడం
- తరచుగా అడిగే ప్రశ్నలు
బ్లో మోల్డింగ్ మెషిన్ అంటే ఏమిటి?
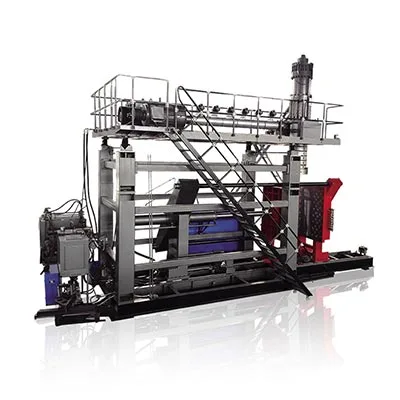
ఒక బ్లో మోల్డింగ్ మెషిన్ ప్లాస్టిక్ రెసిన్ను బోలు భాగాలుగా మారుస్తుంది, దానిని కరిగించి, దానిని మృదువైన ఆకారంలోకి ఏర్పరుస్తుంది మరియు ఆ ఆకారం లోపల సంపీడన గాలిని ఊదడం ద్వారా అది అచ్చుకు వ్యతిరేకంగా నొక్కబడుతుంది. ప్లాస్టిక్ చల్లబరుస్తుంది మరియు అచ్చు తెరిచినప్పుడు, మీరు పూర్తి బోలు ఉత్పత్తిని కలిగి ఉంటారు - ఒక సీసా, డబ్బా, డ్రమ్, ట్యాంక్. మీరు నిర్వహించే దాదాపు ప్రతి దృఢమైన ప్లాస్టిక్ కంటైనర్ ఒక రకమైన బ్లో మోల్డింగ్ మెషీన్లో ప్రారంభమవుతుంది.
భాగాలు చాలా విభిన్నంగా ఉన్నందున వర్గం విస్తృతమైనది: 100 ml ఐడ్రాపర్ బాటిల్ మరియు 220 L కెమికల్ డ్రమ్ రెండూ "బ్లో మౌల్డ్", కానీ రెండు మెషీన్ల గురించి ఏదీ ఒకేలా ఉండదు. బాగా ఎంచుకోవడం అంటే రెండు విషయాలను అర్థం చేసుకోవడం - మృదువైన ఆకారం ఎలా ఏర్పడుతుంది (దిప్రక్రియ రకం), మరియు దానిని పంపిణీ చేయడానికి యంత్రం ఎలా నిర్మించబడింది (దినిర్మాణం) మేము రెండింటినీ క్రమంగా తీసుకుంటాము.
బ్లో మోల్డింగ్ ఎలా పనిచేస్తుంది
ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ - చాలా పారిశ్రామిక కంటైనర్ల వెనుక ప్రక్రియ - గట్టి లూప్లో నడుస్తుంది. దానిని అర్థం చేసుకోవడం వలన ప్రతి తదుపరి నిర్ణయం (ఖర్చు, అవుట్పుట్, నాణ్యత) స్పష్టంగా కనిపిస్తుంది:
- కరుగు మరియు మీటర్.ఒక ఎక్స్ట్రూడర్ స్క్రూ రెసిన్ను కరిగించి, డై హెడ్ వైపు స్థిరమైన, సజాతీయ ప్రవాహాన్ని నెట్టివేస్తుంది.
- పారిజన్ను ఏర్పాటు చేయండి.మెల్ట్ డై హెడ్ నుండి బోలు ట్యూబ్గా నిష్క్రమిస్తుంది - పారిసన్. గోడ-మందంతో కూడిన కంట్రోలర్ దాని పొడవుతో ట్యూబ్ను ప్రొఫైల్ చేస్తుంది కాబట్టి భాగానికి బలం అవసరమైన చోట ప్లాస్టిక్ ఉంటుంది.
- బిగింపు.అచ్చు పారిజన్ చుట్టూ మూసివేయబడుతుంది. సింక్రోనస్ బిగింపు మరియు డైరెక్ట్-ప్రెజర్ లాకింగ్ ప్లేటెన్లను సమాంతరంగా ఉంచుతాయి కాబట్టి భాగం ఫ్లాష్ అవ్వదు.
- బ్లో.ఒక బ్లో పిన్ గాలిని ఇంజెక్ట్ చేస్తుంది (అనేక భాగాలలో బాటమ్-బ్లోయింగ్ సిస్టమ్తో) మరియు ప్యారిసన్ కుహరానికి వ్యతిరేకంగా ఉబ్బి, దాని చివరి ఆకారాన్ని తీసుకుంటుంది.
- కూల్.భాగం చల్లబడిన అచ్చుకు వ్యతిరేకంగా అమర్చబడుతుంది. ఇది సాధారణంగా పొడవైన దశ, మరియు ఇది - ఎక్స్ట్రూడర్ కాదు - మీ సైకిల్ సమయాన్ని సెట్ చేస్తుంది.
- ఎజెక్ట్ చేసి పూర్తి చేయండి.అచ్చు తెరుచుకుంటుంది, రోబోట్ చేయి భాగాన్ని తీసివేస్తుంది మరియు ఫ్లాష్ కత్తిరించబడుతుంది. ఆటోమేటెడ్ లైన్లో ఇది మానవరహితంగా నడుస్తుంది.
ఈ రెండు దశలు మొత్తం లైన్ యొక్క ఆర్థిక శాస్త్రాన్ని నిశ్శబ్దంగా నిర్ణయిస్తాయి. పారిసన్ ప్రొఫైలింగ్ ప్రతి భాగానికి ఎంత రెసిన్ తీసుకువెళుతుందో సెట్ చేస్తుంది; శీతలీకరణ మీరు వాటిని ఎంత వేగంగా తయారు చేయగలరో సెట్ చేస్తుంది. ఆ రెండింటిని సరిగ్గా పొందండి మరియు మిగిలిన యంత్రం చాలావరకు దాని గురించి జాగ్రత్త తీసుకుంటుంది - అందువల్ల కొనుగోలుదారులు సాధారణంగా ముందుగా పోల్చిన హెడ్లైన్ స్పెక్స్ కంటే వారు ఎక్కువ శ్రద్ధ వహించాలి.
ప్రక్రియ ద్వారా రకాలు: EBM, IBM మరియు ISBM
బ్లో మోల్డింగ్ మెషిన్లో మూడు కోర్ ప్రాసెస్ రకాలు ఉన్నాయి. తేడా పూర్తిగా లో ఉందిమృదువైన ఆకారం ఎలా తయారు చేయబడిందిఅది ఎగిరిపోయే ముందు.
| టైప్ చేయండి | ఆకారం ఎలా ఏర్పడుతుంది | కోసం ఉత్తమమైనది | సాధారణ ఉత్పత్తులు |
|---|---|---|---|
| వెలికితీత (EBM) | ప్యారిసన్ ట్యూబ్గా బయటకు వచ్చింది, ఆపై ఎగిరింది | హ్యాండిల్ మరియు పెద్ద బోలు భాగాలు | జెర్రీ డబ్బాలు, డ్రమ్స్, ట్యాంకులు, సీసాలు |
| ఇంజెక్షన్ (IBM) | ముందుగా ఇంజెక్షన్-అచ్చు, తర్వాత ఎగిరింది | చిన్న, అధిక-ఖచ్చితమైన కంటైనర్లు | ఫార్మా సీసాలు, కాస్మెటిక్ జాడీలు |
| ఇంజెక్షన్ స్ట్రెచ్ (ISBM) | ప్రిఫార్మ్ ఇంజెక్ట్ చేయబడింది, సాగదీయబడింది మరియు ఎగిరింది | స్పష్టమైన, బలమైన PET సీసాలు | నీరు మరియు శీతల పానీయాల సీసాలు |
ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ (EBM)పారిశ్రామిక కంటైనర్లు మరియు మేము నిర్మించే ప్రక్రియ కోసం వర్క్హోర్స్. శరీరం, హ్యాండిల్ మరియు మెడ ఒకే షాట్లో ఏర్పడినందున, EBM ఇతర ప్రక్రియలు చేయలేని పెద్ద భాగాలను హ్యాండిల్ చేస్తుంది.ఇంజెక్షన్ బ్లో మోల్డింగ్ (IBM)ముందుగా ఒక ఖచ్చితమైన ప్రిఫారమ్ను రూపొందిస్తుంది, అద్భుతమైన చిన్న-బాటిల్ మెడ ఖచ్చితత్వాన్ని ఇస్తుంది కానీ హ్యాండిల్స్ మరియు పెద్ద భాగాలు లేవు.ఇంజెక్షన్ స్ట్రెచ్ (ISBM)నీటి సీసాలలో మీరు చూసే స్పష్టత మరియు బలం కోసం PET ప్రిఫార్మ్ను విస్తరించింది - HDPE పారిశ్రామిక భాగాల నుండి భిన్నమైన ఉత్పత్తి కుటుంబం.
ఆచరణలో ఎంపిక చాలా అరుదుగా అస్పష్టంగా ఉంటుంది. డబ్బా, డ్రమ్, ట్యాంక్ లేదా ఏదైనా హ్యాండిల్ లేదా పెద్ద కంటైనర్ అనేది ఎక్స్ట్రాషన్ భాగం; IBM మరియు ISBM చిన్న ఖచ్చితమైన సీసాలు మరియు స్పష్టమైన PETకి చెందినవి. మీరు మెషీన్లను షార్ట్లిస్ట్ చేయడానికి ముందు మీ ఉత్పత్తి ఏ కుటుంబానికి చెందుతుందో తెలుసుకోవడం, ఎప్పటికీ సరిపోని రెండు ప్రక్రియల కోసం కోట్లను పోల్చడం ఆదా చేస్తుంది.
యంత్రం లోపల: నాణ్యతను నిర్ణయించే భాగాలు
రెండు మెషీన్లు ఒకే హెడ్లైన్ సామర్థ్యాన్ని పంచుకోగలవు మరియు పూర్తిగా భిన్నంగా ప్రవర్తించగలవు, ఎందుకంటే భాగాలలో నాణ్యత జీవిస్తుంది. మా ఇంజనీర్లు ఎక్కువగా శ్రద్ధ వహించే భాగాలు ఇవి:
| భాగం | అది ఏమి చేస్తుంది | అది ఎందుకు ముఖ్యం |
|---|---|---|
| ఎక్స్ట్రూడర్ మరియు స్క్రూ | రెసిన్ను కరిగించి మీటర్ చేస్తుంది | 24-25 L/D వద్ద 50-100 mm స్క్రూలు స్థిరమైన, సజాతీయ HDPE మెల్ట్ను అందిస్తాయి - స్థిరమైన భాగాల ఆధారం |
| డై హెడ్ + పారిసన్ కంట్రోలర్ | ప్యారిసన్ గోడను ఏర్పరుస్తుంది మరియు ప్రొఫైల్ చేస్తుంది | MOOG 100-పాయింట్ వాల్-థిక్నెస్ కంట్రోలర్ అనేది రెసిన్ ధర మరియు పార్ట్ స్ట్రెంత్పై అతిపెద్ద లివర్. |
| బిగింపు యూనిట్ | అచ్చును మూసివేసి పట్టుకుంటుంది | డబుల్ పుల్-రాడ్ సింక్రోనస్ బిగింపు + ఆయిల్-సిలిండర్ డైరెక్ట్-ప్రెజర్ లాక్ ప్లాటెన్లను అధిక టన్ను కింద సమాంతరంగా ఉంచుతుంది |
| బ్లో మరియు శీతలీకరణ | భాగాన్ని పెంచి, అమర్చుతుంది | బ్లో పిన్ + బాటమ్ బ్లోయింగ్ భాగాన్ని ఆకృతి చేయండి; శీతలీకరణ రూపకల్పన నిజ చక్ర సమయాన్ని నడిపిస్తుంది |
| డ్రైవ్ మరియు నియంత్రించండి | యంత్రాన్ని శక్తివంతం చేస్తుంది మరియు నడుపుతుంది | సర్వో ప్రధాన పంపు శక్తిని తగ్గిస్తుంది; మిత్సుబిషి PLC + Weinview HMI 24/7 లైన్లలో అప్టైమ్ను రక్షిస్తుంది |
| ఆటోమేషన్ | టేక్-అవుట్, డిఫ్లాషింగ్, ఇన్స్పెక్షన్ | రోబోట్ ఆర్మ్ + డౌన్స్ట్రీమ్ ట్రిమ్మింగ్ మానవరహిత పరుగులపై నాణ్యతను స్థిరంగా ఉంచుతుంది |
గడియారం చుట్టూ నడుస్తున్న లైన్లో, నియంత్రణ విశ్వసనీయత అనేది దిగుబడిని రక్షిస్తుంది - అందుకే ఆ చివరి వరుసలోని దిగుమతి చేసుకున్న భాగాలు కనిపించే దానికంటే ఎక్కువ ముఖ్యమైనవి. మిత్సుబిషి PLC, వీన్వ్యూ HMI మరియు MOOG గోడ మందం నియంత్రణ బ్యాడ్జ్లు కావు; అవి ప్రపంచంలోని దాదాపు ఎక్కడైనా సేవలను అందించగల నిరూపితమైన భాగాలు, కాబట్టి లాగోస్ లేదా లిమాలో ఒక లోపం వారాలపాటు నిష్క్రియంగా ఉండదు.
నిర్మాణం మరియు మోడల్ పరిధి ద్వారా రకాలు
వెలికితీత లోపల, ప్యారిసన్ ఎలా పంపిణీ చేయబడుతుంది మరియు గోడ ఎలా నిర్మించబడింది అనే దాని ఆధారంగా యంత్రాలు సమూహం చేయబడతాయి. ఇక్కడే మీరు మీ పార్ట్ సైజు మరియు వాల్యూమ్కి మెషీన్ను సరిపోల్చండి.
- నిరంతర బ్లో అచ్చు యంత్రం.ప్యారిసన్ నాన్స్టాప్గా విస్తరిస్తుంది మరియు దానిని పట్టుకోవడానికి అచ్చు షటిల్ చేస్తుంది - చిన్న నుండి మధ్యస్థ భాగాలపై దాదాపు 30 L వరకు అధిక స్థాయి, మరియు మల్టీ-డై హెడ్ బాటిళ్లను చాలా పైకి నడుపుతుంది.
- అక్యుమ్యులేటర్ (సంచితం) బ్లో అచ్చు యంత్రం.డ్రమ్స్, IBC ట్యాంకులు, ఇంధన ట్యాంకులు మరియు అడ్డంకులు కోసం రకం - పెద్ద ప్యారిసన్లు కుంగిపోవడాన్ని ఆపివేసి, తలలోని దుకాణాలను కరిగించి వేగంగా కాల్చివేస్తుంది.
- బహుళస్థాయి బ్లో అచ్చు యంత్రం.2-6 లేయర్ డై హెడ్ కో-ఎక్స్ట్రూడ్ బారియర్, రీగ్రైండ్ లేదా కలర్ లేయర్లను ఒక గోడలోకి — ఇంధన ట్యాంకులు మరియు హై-స్పెక్ కెమికల్ డ్రమ్ల కోసం ఉపయోగిస్తారు.
- ఆటోమేటిక్ బ్లో మోల్డింగ్ మెషిన్.పూర్తి ఆటోమేషన్తో పైన పేర్కొన్న వాటిలో ఏదైనా — రోబోట్ టేక్-అవుట్, డిఫ్లాషింగ్ మరియు మానవరహిత, స్థిరమైన రన్నింగ్ కోసం తనిఖీ.
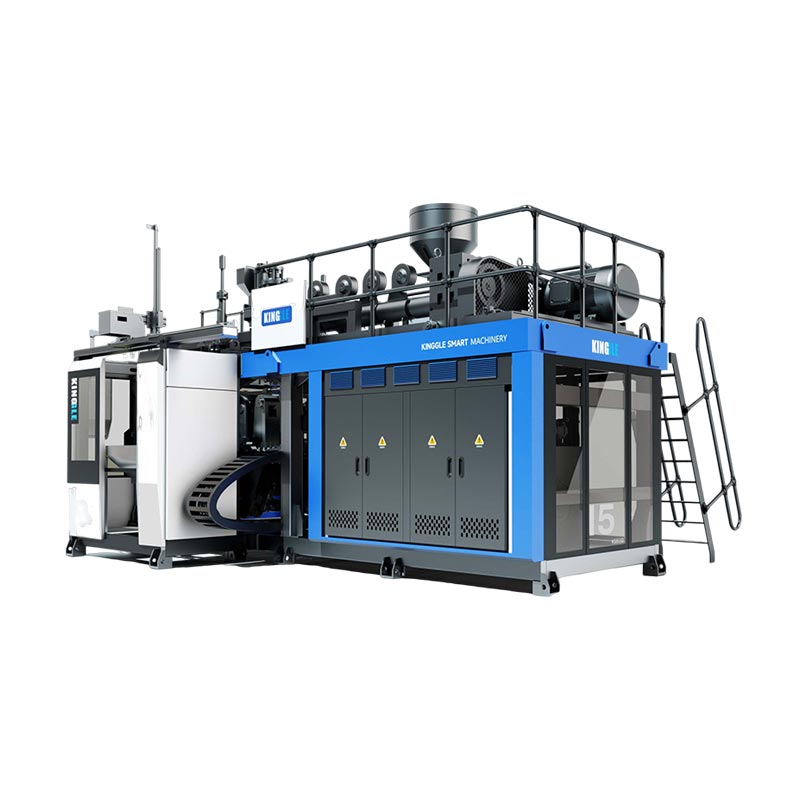
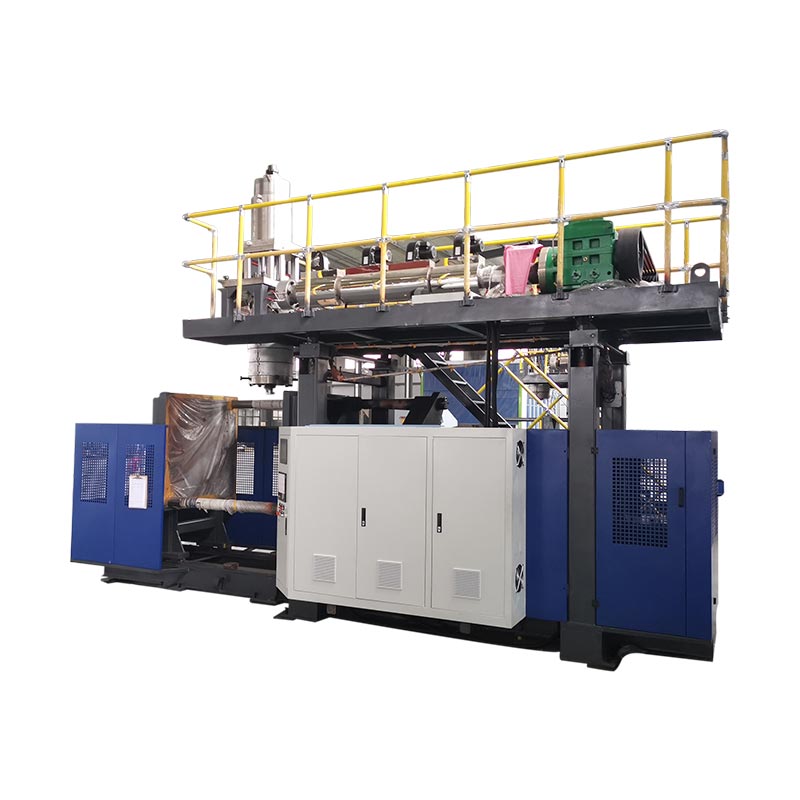
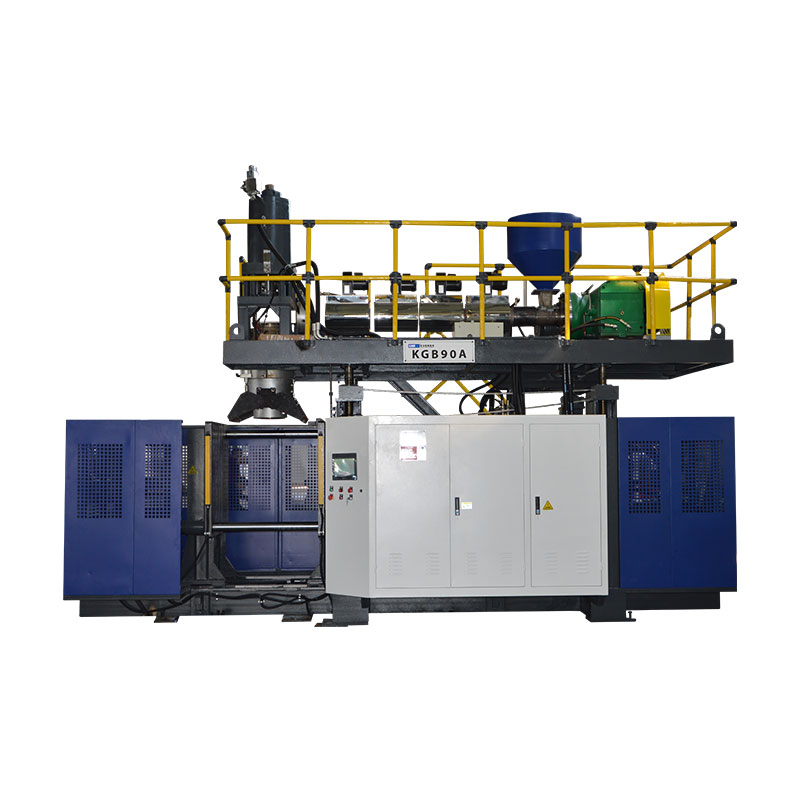
మా స్వంత శ్రేణి 100 ml నుండి 220 L డ్రమ్స్ (మరియు అభ్యర్థన మేరకు పెద్దది), కాబట్టి అదే ఫ్యాక్టరీ ఒక చిన్న ఆయిల్ బాటిల్ మరియు UN-రేటెడ్ కెమికల్ డ్రమ్ను కవర్ చేస్తుంది:
| కెపాసిటీ | యంత్ర రకం | ఉదాహరణ నమూనాలు | డ్రై-సైకిల్ అవుట్పుట్* | బిగింపు |
|---|---|---|---|---|
| 100 ml - 2 L | నిరంతర, సింగిల్/మల్టీ డై | 2L సింగిల్/ డబుల్ స్టేషన్ | 1,200/h వరకు | 40 కి.ఎన్ |
| 3 - 15 ఎల్ | నిరంతర, సింగిల్/డబుల్ | 5L / 15Lస్టేషన్ | 450–1,000/h | 65-200 కి.ఎన్ |
| 20 - 60 ఎల్ | సంచితం | KGB70A / 80A /90A | 500-700/h | 130-280 కి.ఎన్ |
| 120 - 160 ఎల్ | సంచితం | KGB100B /110A | 300-320/h | 440-760 కి.ఎన్ |
| 220 L డ్రమ్స్+ | రసాయన-బారెల్ ప్రత్యేక | 250L ప్రత్యేకం | 17-20/గం | అభ్యర్థనపై |
*డ్రై-సైకిల్ అనేది సైద్ధాంతిక గరిష్టం; నిజమైన అవుట్పుట్ తక్కువగా ఉంటుంది. పూర్తి స్పెక్స్ మరియు పని సంఖ్యలు మా లోతైన డైవ్లలో ఉన్నాయిజెర్రీ కెన్ మెషిన్మరియుయంత్రాన్ని కూడబెట్టు.
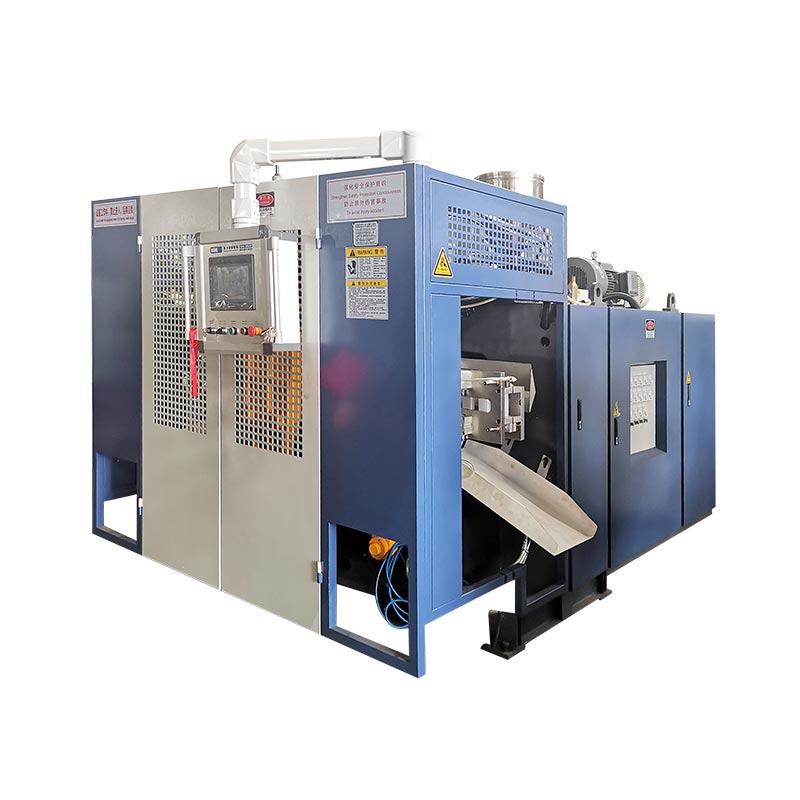
 నిరంతర — 5L సింగిల్ స్టేషన్
 అక్యుమ్యులేటర్ - పెద్ద భాగాలకు 60L
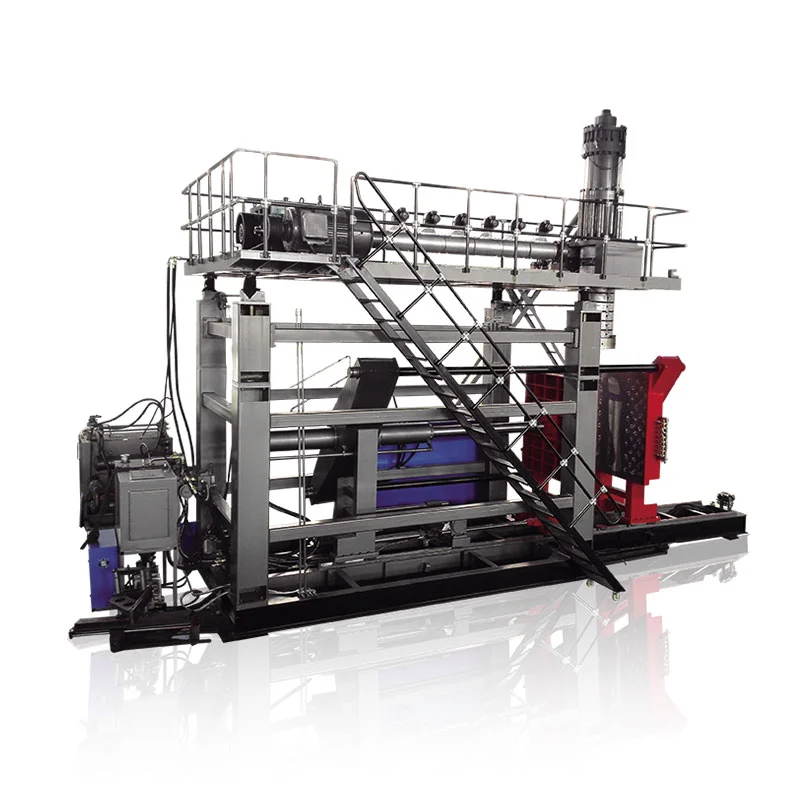
 అక్యుమ్యులేటర్ - 250L డ్రమ్స్ మరియు ట్యాంకులు
మేము అమలు చేసే పదార్థాలు
యంత్రం ప్రక్రియను సెట్ చేస్తుంది; రెసిన్ లక్షణాలను సెట్ చేస్తుంది. మా ఎక్స్ట్రాషన్ మెషీన్లు క్రింద ఉన్న పారిశ్రామిక కుటుంబాన్ని సింగిల్ లేదా బహుళస్థాయి గోడలలో నడుపుతాయి.
| మెటీరియల్ | ఇది ఎందుకు ఉపయోగించబడుతుంది | సాధారణ భాగాలు |
|---|---|---|
| HDPE | గట్టి, రసాయన-నిరోధకత, తక్కువ ధర | జెర్రీ డబ్బాలు, సీసాలు, ట్యాంకులు |
| HMW-HDPE | అధిక ప్రభావం మరియు ఒత్తిడి-పగుళ్లు నిరోధకత | రసాయన డ్రమ్స్, ఇంధన ట్యాంకులు |
| PP | వేడి నిరోధకత, స్పష్టత ఎంపికలు | సన్నని గోడ మరియు వేడి-పూరక కంటైనర్లు |
| PVC / PA | అవరోధం మరియు ప్రత్యేక లక్షణాలు | ప్రత్యేక సీసాలు, అవరోధ పొరలు |
బ్లో అచ్చు యంత్రాలు ఏమి చేస్తాయి
అచ్చును మార్చండి మరియు ఒక యంత్ర కుటుంబం అనేక పరిశ్రమలకు సేవలు అందిస్తుంది. మేము ఎక్కువగా ఉపయోగించే అప్లికేషన్ ప్రాంతాలు ఇవి:
| పరిశ్రమ | ఉత్పత్తులు |
|---|---|
| ప్యాకేజింగ్ | ఆయిల్ మరియు డిటర్జెంట్ సీసాలు, జెర్రీ డబ్బాలు, రసాయన డ్రమ్స్, IBC ట్యాంకులు |
| ఆటోమోటివ్ | ఇంధన ట్యాంకులు, గాలి నాళాలు, స్పాయిలర్లు |
| రహదారి పరిపాలన | ట్రాఫిక్ అడ్డంకులు, శంకువులు, ఐసోలేషన్ పైర్లు |
| తేలియాడే | బోయ్లు, ఫ్లోట్లు, పాంటూన్లు |
| లాజిస్టిక్స్ మరియు మరిన్ని | ప్యాలెట్లు, టూల్బాక్స్లు, టేబుల్లు మరియు కుర్చీలు, బొమ్మలు |
అవుట్పుట్ మరియు ఖర్చు: ముఖ్యమైన సంఖ్యలు
మీ వ్యాపారానికి మెషిన్ సరిపోతుందో లేదో రెండు లెక్కలు నిర్ణయిస్తాయి - మరియు మీరు కొనుగోలు చేసే ముందు రెండింటినీ అమలు చేయడం సులభం.
ఉదాహరణ — 7.2 సె సైకిల్లో 5 ఎల్ క్యాన్, సింగిల్ హెడ్:
(3600 ÷ 7.2) × 0.8 =400 డబ్బాలు/గం· రెండు షిఫ్ట్లు ≈6,400/రోజు
రెసిన్ = భాగం బరువు × రెసిన్ ధర → ఉదా. 0.20 kg × $1.30 =$0.26
శక్తి = యంత్రం kW × $/kWh ÷ భాగాలు/h → ఉదా. 15 × 0.12 ÷ 400 =$0.0045
రెసిన్ ఒక్కో భాగానికి అయ్యే ఖర్చులో శక్తి మరియు శ్రమను మరుగుజ్జు చేస్తుందని గమనించండి. ఖచ్చితమైన గోడ మందం నియంత్రణ కోసం ఒకే వాస్తవం మొత్తం కేసు: మిలియన్ల కొద్దీ రవాణా చేసే భాగం నుండి 5% రెసిన్ను కత్తిరించడం వల్ల ఏదైనా విద్యుత్ బిల్లు కంటే చాలా ఎక్కువ ఆదా అవుతుంది - మరియు బలహీనమైన గోడ నియంత్రణతో చౌకైన యంత్రం సాధారణంగా ఖరీదైనదిగా మారుతుంది.
ఎంచుకోవడానికి మేము మీకు ఎలా సహాయం చేస్తాము
కొనుగోలుదారు ఒక విచారణను పంపినప్పుడు, మేము యంత్రం ద్వారా కాకుండా భాగం ద్వారా పని చేస్తాము. వీటికి సమాధానమివ్వండి మరియు సరైన కాన్ఫిగరేషన్ సాధారణంగా స్పష్టంగా ఉంటుంది:
- అతిపెద్ద భాగం మరియు ఆకారం.పరిమాణం మరియు దానికి హ్యాండిల్ ఉందో లేదో ఎక్స్ట్రాషన్ vs ఇంజెక్షన్ మరియు కంటిన్యూస్ vs అక్యుమ్యులేటర్ నిర్ణయించండి.
- రెసిన్ మరియు గోడ స్పెసిఫికేషన్.అవరోధం లేదా రీగ్రైండ్ పొరలకు బహుళస్థాయి తల అవసరం; UN-రేటెడ్ డ్రమ్లకు బలమైన గోడ మందం నియంత్రణ అవసరం.
- రోజువారీ అవుట్పుట్.సింగిల్ vs డబుల్ స్టేషన్ని ఎంచుకోవడానికి ముందు రెండు-షిఫ్ట్ గంటలలో అవుట్పుట్ గణితాన్ని అమలు చేయండి.
- సర్టిఫికేషన్.డ్రాప్-టెస్ట్ లేదా UN అవసరాలు సాధనం మరియు ధ్రువీకరణను మారుస్తాయి.
- స్వతంత్ర లేదా చెరశాల కావలివాడు.స్కేలింగ్ లైన్లు సెంట్రల్ ఫీడింగ్, వాటర్ మరియు క్రషింగ్ కలిసి సరఫరా చేయడం వల్ల ప్రయోజనం పొందుతాయి.
నాణ్యత, పరీక్ష మరియు మనం చూసేది
బ్లో మోల్డింగ్లో స్థిరత్వం అనేది మొత్తం గేమ్, మరియు ఇక్కడ రెండు దశాబ్దాలుగా ఒకే యంత్రాలను నిర్మించడం కనిపిస్తుంది. మేము చేసే మరియు చూసే కొన్ని విషయాలు:
- గోడ మందం ఏకరూపత.ప్రొఫైల్ పాయింట్-బై-పాయింట్ కాబట్టి ప్రతి భాగం దాని డ్రాప్-టెస్ట్ స్పెక్ను అతి తక్కువ రెసిన్తో కలుస్తుంది - షిప్మెంట్కు ముందు తనిఖీ చేయబడింది.
- డ్రాప్ టెస్ట్ మరియు UN ధ్రువీకరణ.కెమికల్-డ్రమ్ టూలింగ్ 3-మీటర్ల డ్రాప్ టెస్ట్లో ఉత్తీర్ణత సాధిస్తుంది మరియు అది మా అంతస్తు నుండి నిష్క్రమించే ముందు UN సర్టిఫికేషన్ పొందుతుంది.
- పడిపోతున్న అవుట్పుట్ సాధారణంగా ఎక్కడ ప్రారంభమవుతుంది.స్లోయర్ సైకిల్స్ ఎక్స్ట్రూడర్ కంటే స్టోరేజీ స్ట్రోక్ లేదా కూలింగ్ను తరచుగా గుర్తించడం - ఇది చూడవలసిన మొదటి ప్రదేశం, చివరిది కాదు. (మరింత లోమెటీరియల్ నిల్వ నెమ్మదిగా ఉండటానికి కారణం.)
యంత్రం ధరను ఏది నడిపిస్తుంది
"బ్లో మోల్డింగ్ మెషీన్" కోసం ఒకే జాబితా ధర లేదు ఎందుకంటే స్పెక్ ధరను మారుస్తుంది. ప్రధాన డ్రైవర్లు:
- భాగం పరిమాణం మరియు బిగింపు శక్తి.పెద్ద భాగాలకు భారీ ఫ్రేమ్లు మరియు చాలా ఎక్కువ టన్ను అవసరం - అతిపెద్ద ధర డ్రైవర్.
- డై హెడ్ల సంఖ్య.ట్విన్/మల్టీ-డై అవుట్పుట్ మరియు ధరను గుణిస్తుంది.
- సింగిల్ vs బహుళస్థాయి.బహుళస్థాయి తల సామర్థ్యం మరియు ఖర్చును జోడిస్తుంది.
- ఆటోమేషన్ మరియు నియంత్రణలు.రోబోట్ టేక్-అవుట్, డిఫ్లాషింగ్ మరియు ప్రీమియం నియంత్రణలు ధరను పెంచుతాయి కానీ తక్కువ రన్నింగ్ ఖర్చు.
- టర్న్కీ వ్యవస్థలు.సెంట్రల్ ఫీడింగ్, నీరు మరియు అణిచివేత కోట్కి జోడిస్తుంది కానీ వ్యర్థాలు మరియు శ్రమను తగ్గించింది.
తయారీదారు నుండి కొనుగోలు చేయడం
మెషీన్ అనేది దశాబ్ద కాలం పాటు కొనసాగే బంధం, కాబట్టి దాని వెనుక ఎవరు నిలుస్తారనేది స్పెక్తో సమానంగా ఉంటుంది. కర్మాగారం వలె, మేము ప్రతి యంత్రాన్ని దీనితో బ్యాకప్ చేస్తాము:
- వారంటీ.ప్రధాన భాగాలు 1-2 సంవత్సరాల వారంటీని కలిగి ఉంటాయి; మొదటి సంవత్సరంలో ధరించే భాగాలు ఉచితంగా భర్తీ చేయబడతాయి.
- ఇన్స్టాల్ మరియు శిక్షణ.మీ ఆపరేటర్లను ఇన్స్టాల్ చేయడానికి, కమిషన్ చేయడానికి మరియు శిక్షణ ఇవ్వడానికి మా ఇంజనీర్లు మీ ఫ్యాక్టరీకి వెళతారు.
- రిమోట్ మద్దతు.ఆన్-బోర్డ్ అలారం సిస్టమ్ రిమోట్గా సమస్యలను నిర్ధారించడానికి మరియు ట్రబుల్షూట్ చేయడానికి మమ్మల్ని అనుమతిస్తుంది.
- అనుకూల పరిష్కారాలు.మీ డ్రాయింగ్లు మరియు కాన్ఫిగరేషన్లకు అచ్చులు మీ భాగం, రెసిన్ మరియు అవుట్పుట్కు ట్యూన్ చేయబడ్డాయి.
మీ భాగాన్ని మాకు చెప్పండి — మేము యంత్రాన్ని నిర్దేశిస్తాము
మీ ఉత్పత్తి, పరిమాణం, రెసిన్ మరియు రోజువారీ అవుట్పుట్ని పంపండి. మేము నిజమైన సైకిల్ ఫిగర్లతో సరైన రకం, కాన్ఫిగరేషన్ మరియు బిగింపు శక్తిని సిఫార్సు చేస్తాము.
కోట్ పొందండి వాట్సాప్లో చాట్ చేయండితరచుగా అడిగే ప్రశ్నలు
బ్లో మోల్డింగ్ మెషిన్ అంటే ఏమిటి?
ఇది రెసిన్ను కరిగించి, మృదువుగా ఉండేలా చేసి, అచ్చు లోపల గాలితో నింపడం ద్వారా బోలు ప్లాస్టిక్ ఉత్పత్తులను తయారు చేస్తుంది - సీసాలు, జెర్రీ క్యాన్లు, డ్రమ్స్, ట్యాంకులు, ఇంధన ట్యాంకులు మరియు మరిన్నింటికి ఉపయోగిస్తారు.
బ్లో మోల్డింగ్ మెషిన్ రకాలు ఏమిటి?
ప్రక్రియ ద్వారా: ఎక్స్ట్రాషన్ (EBM), ఇంజెక్షన్ (IBM) మరియు ఇంజెక్షన్ స్ట్రెచ్ (ISBM). నిర్మాణం ద్వారా: నిరంతర, సంచితం మరియు బహుళస్థాయి. ఆపరేషన్ ద్వారా: ఆటోమేటిక్. పారిశ్రామిక HDPE కంటైనర్లకు ఎక్స్ట్రాషన్ సర్వసాధారణం.
బ్లో మోల్డింగ్ మెషిన్ ధర ఎంత?
పార్ట్ సైజ్ మరియు బిగింపు శక్తి, డై హెడ్ల సంఖ్య, సింగిల్ వర్సెస్ మల్టీలేయర్ మరియు ఆటోమేషన్ ద్వారా ధర ఆధారపడి ఉంటుంది. ఒక చిన్న సింగిల్-స్టేషన్ యంత్రం పెద్ద అక్యుమ్యులేటర్ డ్రమ్ లైన్ కంటే చాలా తక్కువ ఖర్చవుతుంది - ఖచ్చితమైన కోట్ కోసం మీ భాగాన్ని మరియు అవుట్పుట్ను షేర్ చేయండి.
నేను సరైనదాన్ని ఎలా ఎంచుకోవాలి?
భాగం నుండి ప్రారంభించండి: అతిపెద్ద పరిమాణం, హ్యాండిల్ లేదా కాదు, రెసిన్, వాల్ స్పెక్, సర్టిఫికేషన్, ఆపై రోజువారీ అవుట్పుట్. హ్యాండిల్ చేయబడిన మరియు పెద్ద భాగాలు ఎక్స్ట్రాషన్ను ఉపయోగిస్తాయి (చిన్న-మధ్యస్థం కోసం నిరంతరాయంగా, పెద్దది కోసం అక్యుమ్యులేటర్); ఖచ్చితమైన చిన్న సీసాలు ఇంజెక్షన్ ఉపయోగించండి; స్పష్టమైన PET సీసాలు ఇంజెక్షన్ స్ట్రెచ్ని ఉపయోగిస్తాయి.
ఇది ఏ పదార్థాలను అమలు చేయగలదు?
ఎక్స్ట్రూషన్ మెషీన్లు PE (HDPE మరియు HMW-HDPE), PP, PVC మరియు PAలను సింగిల్ లేదా బహుళస్థాయి గోడలలో అమలు చేస్తాయి. ఇంజెక్షన్ స్ట్రెచ్ మెషీన్లు స్పష్టమైన సీసాల కోసం PETని అమలు చేస్తాయి.
అవుట్పుట్ ఎలా కొలుస్తారు?
స్పెక్ షీట్లు డ్రై-సైకిల్ (సైద్ధాంతిక) అవుట్పుట్ను చూపుతాయి. రియల్ అవుట్పుట్ డ్రై-సైకిల్ × 0.75–0.85, ఎందుకంటే శీతలీకరణ సమయం మరియు భాగం బరువు వాస్తవ చక్రాన్ని పొడిగిస్తుంది.