బ్లో అచ్చు అనేది బాటిల్ యొక్క ప్రతికూల ఆకారం మాత్రమే కాదు. ఇది హాట్ ప్యారిసన్ను సంగ్రహించి, సీల్ చేయాలి, చిక్కుకున్న గాలిని విడుదల చేయాలి, వేడిని తీసివేయాలి, మెడ మరియు బేస్ను సృష్టించాలి, ఫ్లాష్ని షెడ్ చేయాలి, బిగింపుకు సరిపోతాయి మరియు అవసరమైన ఉత్పత్తి లయలో భాగాన్ని విడుదల చేయాలి.
శోధన భాష ఈ పరిధిని అస్పష్టం చేస్తుంది. కొనుగోలుదారులు ఉపయోగిస్తారుబ్లో అచ్చు, బ్లో అచ్చు, సీసా అచ్చు, ప్లాస్టిక్ బాటిల్ అచ్చు, EBM సాధనంమరియువెలికితీత బ్లో అచ్చుసంబంధిత సాధనాల కోసం. డై హెడ్ భిన్నంగా ఉంటుంది: అచ్చు మూసివేయడానికి ముందు ఇది పారిసన్ను ఏర్పరుస్తుంది. కొటేషన్ డై-హెడ్ టూలింగ్ మరియు బ్లో మోల్డ్ను ప్రత్యేక అంశాలుగా జాబితా చేయాలి.
ఈ గైడ్ ఇంజెక్షన్ లేదా స్ట్రెచ్-బ్లో ప్రిఫార్మ్ టూలింగ్ కంటే ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్పై దృష్టి పెడుతుంది. ఇది ప్రాజెక్ట్ హామీల నుండి ప్రచురించబడిన మెషిన్-ఎన్వలప్ డేటాను కూడా వేరు చేస్తుంది. ప్రతి రెసిన్ మరియు భాగానికి యూనివర్సల్ పించ్-ఆఫ్, బిలం లేదా శీతలీకరణ పరిమాణం అనుకూలంగా ఉండదు.
ఉత్పాదక బ్లో అచ్చు ఏడు కనెక్ట్ చేయబడిన ఉద్యోగాలను కలిగి ఉంటుంది
కుహరం భాగానికి దాని బాహ్య ఆకృతిని ఇస్తుంది, అయితే ఆకారపు పునరుత్పత్తి మాత్రమే మొదటి పని. సాధనం కింది విధులను కలిసి నిర్వహించాలి:
- పారిజన్ను గుర్తించండి.ఓపెన్ అచ్చు తప్పనిసరిగా హాట్ ట్యూబ్ను లాగకుండా, మడతపెట్టకుండా లేదా చిటికెడు ప్రాంతాన్ని కోల్పోకుండా అందుకోవాలి.
- సీల్ మరియు అది weld.పించ్-ఆఫ్ ప్రాంతాలు ప్యారిసన్ను మూసివేస్తాయి మరియు మెడ, తోక, హ్యాండిల్ లేదా ఇతర ఫ్లాష్ ప్రాంతాల వద్ద స్థానభ్రంశం చెందిన మెటీరియల్ని నిర్వహిస్తాయి.
- చిక్కుకున్న గాలిని తప్పించుకోనివ్వండి.విస్తరిస్తున్న పారిసన్ మరియు కుహరం ఉపరితలం మధ్య గాలికి వెంట్స్ ఒక మార్గాన్ని అందిస్తాయి.
- వేడిని బదిలీ చేయండి.శీతలీకరణ సర్క్యూట్లు పునరావృతమయ్యే సమయంలో స్థిరమైన భాగాన్ని విడుదల చేయడానికి తగినంత బ్యాలెన్స్తో వేడిని తొలగిస్తాయి.
- ఇంటర్ఫేస్లను సృష్టించండి.నెక్ ఇన్సర్ట్లు, కాలిబ్రేషన్ వివరాలు, బ్లో-పిన్ లేదా బాటమ్-బ్లో ఫీచర్లు తప్పనిసరిగా కంటైనర్ క్లోజర్ మరియు మెషీన్తో సరిపోలాలి.
- భాగాన్ని విడుదల చేసి పూర్తి చేయండి.డ్రాఫ్ట్, ఇన్సర్ట్లు, ఓపెనింగ్ మూవ్మెంట్ మరియు డిఫ్లాషింగ్ స్ట్రాటజీ భాగం అచ్చును శుభ్రంగా వదిలివేయగలదో లేదో నిర్ణయిస్తాయి.
- యంత్రాన్ని అమర్చండి మరియు జీవించండి.పూర్తి అసెంబ్లీ ప్లేటెన్, ఓపెనింగ్, మందం మరియు మౌంటు అమరికకు సరిపోవాలి, అయితే పునరావృత బిగింపు మరియు ఉష్ణ చక్రాలను కలిగి ఉంటుంది.
ఒక ఉద్యోగం కోసం చేసిన మార్పు మరొక పనిని ప్రభావితం చేస్తుంది. లోతైన ఫ్లాష్ పాకెట్ వెల్డ్ చుట్టూ ఉష్ణ సాంద్రతను మార్చవచ్చు. చిక్కుకున్న గాలి ఎలా ప్రయాణిస్తుందో కూడా మార్చేటప్పుడు మెరుగుపెట్టిన కుహరం రూపాన్ని భిన్నంగా పునరుత్పత్తి చేయవచ్చు. పెద్ద కదిలే ఇన్సర్ట్ అండర్కట్ను పరిష్కరించవచ్చు, అయితే శీతలీకరణ మరియు ప్రారంభ స్థలాన్ని వినియోగిస్తుంది. సిస్టమ్ స్థాయిలో నిర్ణయాలను సమీక్షించండి.
బ్లో మోల్డ్ అనాటమీ: డ్రాయింగ్పై ఉంచాల్సిన నిబంధనలు
కింది సంభావిత వీక్షణ కొనుగోలుదారు చర్చించాలని ఆశించే ఇంటర్ఫేస్లను గుర్తిస్తుంది. ఇది టూలింగ్ ప్రింట్ కాదు మరియు తయారీ కొలతలు లేవు.
కుహరం ఉపరితలం భాగం యొక్క ఒక వైపు ఏర్పరుస్తుంది. ఇన్సర్ట్లు మెడ, హ్యాండిల్ లేదా ధరించే ప్రాంతాలను నిర్వచించవచ్చు.
పారిసన్ సీలు చేయబడిన ముగింపు సరిహద్దు వద్ద ఉంది.
విడిపోయే విమానం వద్ద వ్యతిరేక కుహరం కలుస్తుంది. సమలేఖనం మరియు మౌంటు నియంత్రణ పునరావృత మూసివేత.
వెంటిటింగ్ మార్గాలు ఎంచుకున్న కుహరం ప్రాంతాల నుండి చిక్కుకున్న గాలిని దూరం చేస్తాయి.
| ఫీచర్ | ఫంక్షన్ | ఆమోదించడానికి సాక్ష్యం |
|---|---|---|
| కుహరం ఉపరితలం | బాహ్య జ్యామితి, ఆకృతి, గుర్తులు మరియు స్థానిక పరిచయ శీతలీకరణను నిర్వచిస్తుంది | చివరి భాగం మోడల్, సంకోచం ఆధారం, ఉపరితల కాల్అవుట్ మరియు క్లిష్టమైన కొలతలు |
| విభజన లైన్ | అచ్చు భాగాలు కలిసే సరిహద్దు | కనిపించే సీమ్ స్థానం, డ్రాఫ్ట్, ఫ్లాష్ యాక్సెస్ మరియు ఫంక్షనల్ ఉపరితలాలపై ప్రభావం |
| పించ్-ఆఫ్ / కంప్రెషన్ ల్యాండ్ | వెల్డ్ మరియు బ్రేక్ లైన్ను నియంత్రిస్తూ ప్యారిసన్ మెటీరియల్ని కంప్రెస్ చేస్తుంది మరియు సీల్స్ చేస్తుంది | మెటీరియల్-నిర్దిష్ట టూలింగ్ వివరాలు మరియు అంగీకరించిన వెల్డ్/ట్రిమ్ పరీక్ష |
| ఫ్లాష్ పాకెట్ లేదా ఉపశమనం | చిటికెడు ప్రాంతం దాటి స్థానభ్రంశం చెందిన పదార్థాన్ని అందుకుంటుంది | స్థూల పారిసన్ అంచనా, ఫ్లాష్ జ్యామితి మరియు డిఫ్లాషింగ్ రూట్ |
| వెంట్స్ | విస్తరిస్తున్న పారిసన్ వెలుపల చిక్కుకున్న గాలిని విడుదల చేయండి | స్థాన మ్యాప్, అనుమతించబడిన సాక్షి గుర్తులు మరియు శుభ్రత |
| శీతలీకరణ సర్క్యూట్లు | వేడిని తీసివేయండి మరియు ఉష్ణోగ్రత పంపిణీని నియంత్రించండి | ఛానల్ డ్రాయింగ్, సర్క్యూట్ గుర్తింపు, ప్రవాహ దిశ మరియు యుటిలిటీ ఇంటర్ఫేస్ |
| మెడ మరియు బ్లో ఇంటర్ఫేస్ | ముగింపుని ఏర్పరుస్తుంది లేదా క్రమాంకనం చేస్తుంది మరియు గాలిని అందజేస్తుంది | క్లోజర్ డ్రాయింగ్, బ్లో-పిన్/బాటమ్-బ్లో కాన్సెప్ట్ మరియు ట్రిమ్ అలవెన్స్ |
| మౌంటు మరియు అమరిక | అచ్చును ప్లేటెన్కు కనెక్ట్ చేయండి మరియు పునరావృతమయ్యే మూసివేతను సంరక్షించండి | మెషిన్ ఇంటర్ఫేస్ డ్రాయింగ్, మాస్, సెంటర్ ఆఫ్ గ్రావిటీ, ఫాస్టెనర్లు మరియు లిఫ్టింగ్ పాయింట్లు |
భాగం మరియు దాని పరీక్షలతో ప్రారంభించండి-సాధారణ కుహరం కాదు
అచ్చు తయారీదారుకు నామమాత్రపు లీటర్ల కంటే ఎక్కువ అవసరం. 5L హ్యాండిల్ జెర్రీ క్యాన్, 5L రౌండ్ బాటిల్ మరియు డబుల్-వాల్ టెక్నికల్ పార్ట్కి వేర్వేరు పార్టింగ్ లైన్లు, ప్యారిసన్ డయామీటర్లు, ఫ్లాష్ లేఅవుట్లు మరియు రిమూవల్ సీక్వెన్సులు అవసరం కావచ్చు.
పారిసన్ని తప్పనిసరిగా విస్తరించాల్సిన మ్యాప్
అధిక పీడనం కింద ప్రవహించే ఇంజెక్షన్-అచ్చు కరిగినట్లుగా పారిసన్ కుహరాన్ని పూరించదు. ఇది విస్తరిస్తుంది మరియు కుహరం గోడ వైపు విస్తరించింది. డీప్ డ్రాలు, విశాలమైన ఫ్లాట్ ఏరియాలు, పదునైన మూలలు, ఆఫ్సెట్ నెక్లు మరియు హ్యాండిల్ రూట్లు మరింత స్థానిక మెటీరియల్ లేదా వేరే పార్టింగ్-లైన్ వ్యూహాన్ని కోరవచ్చు. మెటీరియల్ మరియు ప్రాసెస్ సపోర్ట్ చేయగలిగిన దానికంటే ఎక్కువ దూరం సాగేలా సన్నని ప్రాంతాన్ని అడగకుండానే ఏర్పడే రేడియా మరియు జ్యామితిని ఉపయోగించండి.
డ్రాయింగ్లో నాణ్యమైన స్థానాలను ఉంచండి
"యూనిఫాం గోడ" అనేది కొలవదగిన అంగీకార నియమం కాదు. క్లిష్టమైన స్థానాలను గుర్తించండి మరియు పరీక్ష పద్ధతిని పేర్కొనండి. భుజం, మూల, హ్యాండిల్ రూట్, బేస్, చిటికెడు వెల్డ్ మరియు ప్యానెల్ వేర్వేరు ఫంక్షనల్ అవసరాలను కలిగి ఉండవచ్చు. ఆ స్థానాలను దీనికి కనెక్ట్ చేయండిపారిసన్-ప్రోగ్రామింగ్ సెటప్కాబట్టి అచ్చు జ్యామితి మరియు పదార్థ పంపిణీ స్వతంత్రంగా సర్దుబాటు చేయబడవు.
సంబంధం లేని శాతాన్ని రుణం తీసుకోకుండా సంకోచం కోసం ప్లాన్ చేయండి
సంకోచం రెసిన్ గ్రేడ్, గోడ పంపిణీ, కుహరం ఉష్ణోగ్రత, శీతలీకరణ సమయం మరియు పార్ట్ జ్యామితిపై ఆధారపడి ఉంటుంది. మెటీరియల్-సప్లయర్ డేటాను ప్రారంభ సూచనగా ఉపయోగించండి, ఆపై అచ్చు తయారీదారు పద్ధతిని వర్తింపజేయండి మరియు వాస్తవ భాగాన్ని ధృవీకరించండి. మరొక సీసా నుండి కాపీ చేయబడిన సాధారణ శాతం ఆమోదయోగ్యమైన కుహరం-పరిమాణ ప్రాతిపదిక కాదు.
విడిపోయే పంక్తి, పించ్-ఆఫ్ మరియు ఫ్లాష్లను కలిపి రూపొందించాలి
విభజన రేఖ రెండు టూల్ సగభాగాలు ఎక్కడ మూసివేయబడతాయో మరియు కనిపించే సీమ్ ఎక్కడ కనిపించవచ్చో నిర్ణయిస్తుంది. అచ్చు తెరుచుకునే చోట ఉంచండి, పారిసన్ని సంగ్రహించవచ్చు, భాగాన్ని విడుదల చేయవచ్చు మరియు ట్రిమ్మింగ్ పరికరాలు ఫ్లాష్ను చేరుకోవచ్చు. సీలింగ్ ఉపరితలం, ముఖ్యమైన అలంకరణ లేదా ఇతర ఫంక్షనల్ ఇంటర్ఫేస్లో అనియంత్రిత సీమ్ను ఉంచడం మానుకోండి.
పించ్-ఆఫ్ అనేది వెల్డ్-ఫార్మింగ్ ఫీచర్
తోక లేదా బేస్ వద్ద, ప్రత్యర్థి చిటికెడు ప్రాంతాలు రెండు హాట్ ప్యారిసన్ గోడలను పిండుతాయి. ఫ్లాష్ రిమూవల్ కోసం కంట్రోల్ చేయదగిన బ్రేక్ లైన్ను క్రియేట్ చేస్తున్నప్పుడు వెల్డ్ను రూపొందించడానికి వివరాలు తగినంత మెటీరియల్ని తరలించాలి. సరైన భూమి, కోణాలు, స్టాండ్-ఆఫ్ మరియు పాకెట్ రెసిన్, ప్యారిసన్ మందం, ముగింపు చర్య మరియు భాగంపై ఆధారపడి ఉంటాయి. వాటిని మెటీరియల్స్ అంతటా కాపీ చేయబడిన స్టాండర్డ్ బ్లాక్గా కాకుండా ఇంజనీరింగ్ కొలతలుగా పరిగణించండి.
ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్పై ప్రచురించబడిన పేటెంట్ లిటరేచర్ కూడా చిటికెడు ప్రాంతం, ఫ్లాష్ పాకెట్, అచ్చు ఉష్ణోగ్రత, ముగింపు వేగం మరియు డిఫ్లాషింగ్ టైమింగ్లను ఒకే అంచు పరిమాణంగా కాకుండా ఇంటరాక్టింగ్ వేరియబుల్స్గా పరిగణిస్తుంది. ఇది సాంప్రదాయిక కొనుగోలు నియమానికి మద్దతు ఇస్తుంది: చిటికెడు వివరాలను దాని రెసిన్ మరియు ట్రయల్ పద్ధతితో ఆమోదించండి, కేవలం ప్రదర్శన ద్వారా మాత్రమే కాదు.
ఆటోమేషన్ను ఆర్డర్ చేయడానికి ముందు ఫ్లాష్ మార్గాన్ని రూపొందించండి
టాప్ ఫ్లాష్, టెయిల్ ఫ్లాష్, హ్యాండిల్ ఫ్లాష్ మరియు ఏదైనా అమరిక వ్యర్థాలను గుర్తించండి. అచ్చులో, పంచింగ్ స్టేషన్లో, ట్రిమ్మర్తో లేదా సెకండరీ ఫిక్చర్ ద్వారా తొలగింపు జరుగుతుందా అని నిర్ణయించండి. ఫ్లాష్ మాస్ స్థూల మెల్ట్ డిమాండ్, గ్రైండర్ సామర్థ్యం మరియు రీగ్రైండ్ ప్లానింగ్కు చెందినది. తొలగించబడిన స్క్రాప్ అచ్చు మరియు టేక్-అవుట్ మార్గాన్ని ఎలా క్లియర్ చేస్తుందో కూడా టూల్ డ్రాయింగ్ చూపాలి.
ఉత్పత్తి వేగంతో కుహరం పనిచేయగలదో లేదో కూలింగ్ మరియు వెంటింగ్ నిర్ణయిస్తాయి
భాగం అచ్చును విడిచిపెట్టేంత స్థిరంగా ఉన్నప్పుడు శీతలీకరణ నియంత్రణలు; విస్తరిస్తున్న పారిసన్ కుహరం ఉపరితలాన్ని చేరుకోగలదో లేదో వెంటిటింగ్ నియంత్రిస్తుంది. రెండూ పంపిణీ సమస్యలు. ఒక నెమ్మదిగా, వేడిగా లేదా గాలిలో చిక్కుకున్న ప్రాంతం మొత్తం భాగానికి చక్రం మరియు రూపాన్ని సెట్ చేయవచ్చు.
శీతలీకరణ సర్క్యూట్లను వేడి లోడ్ మరియు నియంత్రణ అవసరాన్ని బట్టి విభజించండి
భారీ మూలలు, చిటికెడు ప్రాంతాలు, మెడ ఇన్సర్ట్లు మరియు లోతైన ఫీచర్లు సన్నని స్ట్రెయిట్ వాల్ వలె అదే స్థాయిలో వేడిని విడుదల చేయకపోవచ్చు. అనేక గుర్తించదగిన సర్క్యూట్లు ఆ ప్రాంతాలను నిర్ధారించడం మరియు సమతుల్యం చేయడం సాధ్యపడుతుంది. ప్రతి సర్క్యూట్ యొక్క ఇన్లెట్, అవుట్లెట్ మరియు దిశను డాక్యుమెంట్ చేయండి. గొట్టం వ్యాసం ఆధారంగా మాత్రమే మొక్క నీటికి అచ్చును కనెక్ట్ చేయవద్దు; తుది సాధనం కోసం అవసరమైన ప్రవాహం, పీడనం, ఉష్ణోగ్రత, నీటి నాణ్యత మరియు ఒత్తిడి తగ్గుదలని ధృవీకరించండి.
ఎక్స్ట్రూషన్ బ్లో మోల్డ్ శీతలీకరణ యొక్క ప్రచురించబడిన పరిమిత-మూలక అధ్యయనం అచ్చు పదార్థం, అంతర్గత ఉష్ణ బదిలీ, భాగం మందం మరియు ప్రారంభ పారిసన్ ఉష్ణోగ్రతను ఉష్ణోగ్రత క్షేత్రం మరియు అచ్చు-ఓపెనింగ్ సమయాన్ని ప్రభావితం చేసే వేరియబుల్స్గా పరిశీలించింది. ఆ పరిశోధన కింగ్గల్ ప్రాజెక్ట్ కోసం సైకిల్-టైమ్ వాగ్దానాన్ని అందించదు, అయితే అచ్చు కొటేషన్ థర్మల్ డిజైన్ మరియు ప్రాసెస్ అంచనాలు రెండింటినీ ఎందుకు నిర్వచించాలి అని ఇది బలపరుస్తుంది.
గాలి చిక్కుకుపోయే గుంటలను గుర్తించండి
పారిసన్ విస్తరిస్తున్నప్పుడు, గాలి దాని వెలుపలి ఉపరితలం మరియు కుహరం మధ్య ఉంటుంది. మార్గం లేకుండా, ఆ గాలి పరిచయాన్ని ఆలస్యం చేస్తుంది మరియు అసంపూర్ణ ఆకృతి, డ్రాగ్ లైన్లు లేదా పేలవంగా ఏర్పడిన వివరాలకు దోహదం చేస్తుంది. దికస్టమ్-పాక్ ఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ డిజైన్ గైడ్ఇన్సర్ట్లు లేదా డీప్ ఫీచర్ల దగ్గర పార్టింగ్-లైన్ వెంటింగ్ మరియు కేవిటీ వెంట్లను వివరిస్తుంది. ఖచ్చితమైన బిలం పరిమాణం మరియు సాక్షి-మార్క్ భత్యం ఇప్పటికీ భాగం మరియు పదార్థంపై ఆధారపడి ఉంటుంది.
శుభ్రత అనేది బిలం రూపకల్పనలో భాగం
అవశేషాలు, దుమ్ము లేదా క్షీణించిన పదార్థం పేరుకుపోయినప్పుడు వెంట్స్ ప్రభావాన్ని కోల్పోతాయి. అచ్చు డ్రాయింగ్ మరియు మెయింటెనెన్స్ ఫైల్ వెంట్స్ ఎక్కడ ఉన్నాయి, అవి వాతావరణానికి ఎలా కనెక్ట్ అవుతాయి మరియు కుహరం దెబ్బతినకుండా ఎలా తనిఖీ చేయబడతాయో చూపాలి. బ్లాక్ చేయబడిన మార్గాన్ని భర్తీ చేయడానికి దెబ్బ ఒత్తిడిని పెంచడానికి ముందు ఉపరితలంపై ట్రాక్ చేయండి లేదా స్థానాల ఆధారంగా మార్పులను పూరించండి.
హై-గ్లోస్ వర్క్ అనేది ప్రత్యేక థర్మల్ ప్రాజెక్ట్
శీతల సాధనం వేడి తొలగింపుకు అనుకూలంగా ఉంటుంది, అయితే ఉపరితల ప్రతిరూపణ వేరే కుహరం-ఉష్ణోగ్రత వ్యూహాన్ని కోరుతుంది. 2023 పీర్-రివ్యూడ్ స్టడీ నియంత్రిత తాపన మరియు నీటి శీతలీకరణను ఉపయోగించి ఒక ABS ఆటోమోటివ్-స్పాయిలర్ కేస్పై వేరియబుల్-టెంపరేచర్ ఎక్స్ట్రాషన్ బ్లో మోల్డింగ్ను ప్రదర్శించింది. ఇది ఒక ప్రత్యేక విధానానికి నిదర్శనం, ప్రతి సీసా వేరియోథర్మ్ టూలింగ్ను ఉపయోగించాలి అనడానికి రుజువు కాదు. అచ్చు మరియు సైకిల్ను కలిసి డిజైన్ చేయవచ్చు కాబట్టి ముందుగానే కనిపించే స్థితి అవసరాలు.
నెక్ ఫినిషింగ్, బ్లోయింగ్ మెథడ్ మరియు డిఫ్లాషింగ్ ఒక ఇంటర్ఫేస్
మూసివేత వ్యవస్థ బాటిల్ పైభాగంలో ఫంక్షనల్ కొలతలు సెట్ చేస్తుంది. క్యాప్ లేదా క్లోజర్ డ్రాయింగ్, సీలింగ్ ఉపరితలం, థ్రెడ్ లేదా స్నాప్ వివరాలు, ట్యాంపర్ ఫీచర్ మరియు అనుమతించబడిన ట్రిమ్ కండిషన్ను అందించండి. ముగింపు ఏర్పడిందా, క్రమాంకనం చేయబడిందా, రీమ్ చేయబడిందా లేదా తదుపరి ఆపరేషన్లో కత్తిరించబడిందా అని నిర్ణయించండి. నియంత్రిత డ్రాయింగ్ రివిజన్ లేకుండా "ప్రామాణిక మెడ"ని కోట్ చేయవద్దు.
బ్లోయింగ్ అమరికకు సాధనాన్ని సరిపోల్చండి
టాప్ బ్లోయింగ్, బాటమ్ బ్లోయింగ్ మరియు సూది ఏర్పాట్లు గాలి మరియు హార్డ్వేర్ను విభిన్నంగా ఉంచుతాయి. బ్లో పిన్ మెడ క్రమాంకనం లేదా ఫ్లాష్ హ్యాండ్లింగ్లో కూడా పాల్గొనవచ్చు. స్ట్రోక్, సెంటరింగ్, కూలింగ్, సీలింగ్ మరియు కొలిషన్ క్లియరెన్స్లను ఎంచుకున్న కింగ్గల్ మెషీన్తో నిర్ధారించండి, అచ్చు తయారీదారుని సీసా నుండి మాత్రమే ఊహించడానికి వదిలివేయండి.
అదే డేటాకు వ్యతిరేకంగా దిగువ గేజ్లను తనిఖీ చేయండి
మెడ శుభ్రంగా కనిపిస్తుంది కానీ ఇప్పటికీ క్యాప్ అప్లికేషన్ లేదా సీలింగ్ విఫలమవుతుంది. మోల్డ్ ట్రయల్, లీక్ టెస్టింగ్ మరియు ఫిల్లింగ్-లైన్ క్వాలిఫికేషన్లో ఏ డేటాలు మరియు గేజ్లను ఉపయోగించాలో అంగీకరించండి. అంగీకార రికార్డులో గేజ్ గుర్తింపు మరియు అమరిక స్థితిని భద్రపరచండి. స్వయంచాలక ట్రిమ్మర్ మౌల్డింగ్ తర్వాత మెడను మార్చినట్లయితే, అచ్చు వేసిన నమూనా మాత్రమే కాకుండా పూర్తయిన స్థితిని తనిఖీ చేయండి.
అసలు పోలిక: మోల్డ్-ఫిట్ స్క్రీనింగ్ కోసం కింగ్గల్ మెషిన్ సూచనలు
దిగువ పట్టిక ఐదు ప్రస్తుత Kinggle ఉత్పత్తి పేజీల నుండి అచ్చు-సంబంధిత ఫీల్డ్లను సంగ్రహిస్తుంది. ఇది నిరంతర మరియు అక్యుమ్యులేటర్ మెషీన్లను కలిగి ఉంటుంది కాబట్టి కొనుగోలుదారులు నామమాత్రపు కంటైనర్ సామర్థ్యం సాధన-ఇంటర్ఫేస్ డ్రాయింగ్ను ఎందుకు భర్తీ చేయలేదో చూడగలరు.
| ప్రచురించబడిన మోడల్ | యంత్ర తరగతి | గరిష్ట కంటైనర్ సూచన | అచ్చు పలక పరిమాణం (W×H) | ప్రచురించబడిన గరిష్ట అచ్చు పరిమాణం (W×H) | అచ్చు మందం పరిధి | బిగింపు శక్తి |
|---|---|---|---|---|---|---|
| KGB2L | నిరంతర, ఒకే స్టేషన్ | 2 ఎల్ | 380 × 430 మి.మీ | 360 × 380 మి.మీ | 160-300 మి.మీ | 40 కి.ఎన్ |
| KGB5L | నిరంతర, ఒకే స్టేషన్ | 5 ఎల్ | 368 × 450 మి.మీ | 410 × 450 మి.మీ | 200-310 మి.మీ | 65 కి.ఎన్ |
| KGB15L | నిరంతర, ఒకే స్టేషన్ | 15 ఎల్ | 500 × 550 మి.మీ | 580 × 500 మి.మీ | 300-380 మి.మీ | 165 కి.ఎన్ |
| KGB80A | అక్యుమ్యులేటర్, స్థిర అచ్చు | 30 ఎల్ | 750 × 860 మి.మీ | 520 × 860 మి.మీ | 360-420 మి.మీ | 215 కి.ఎన్ |
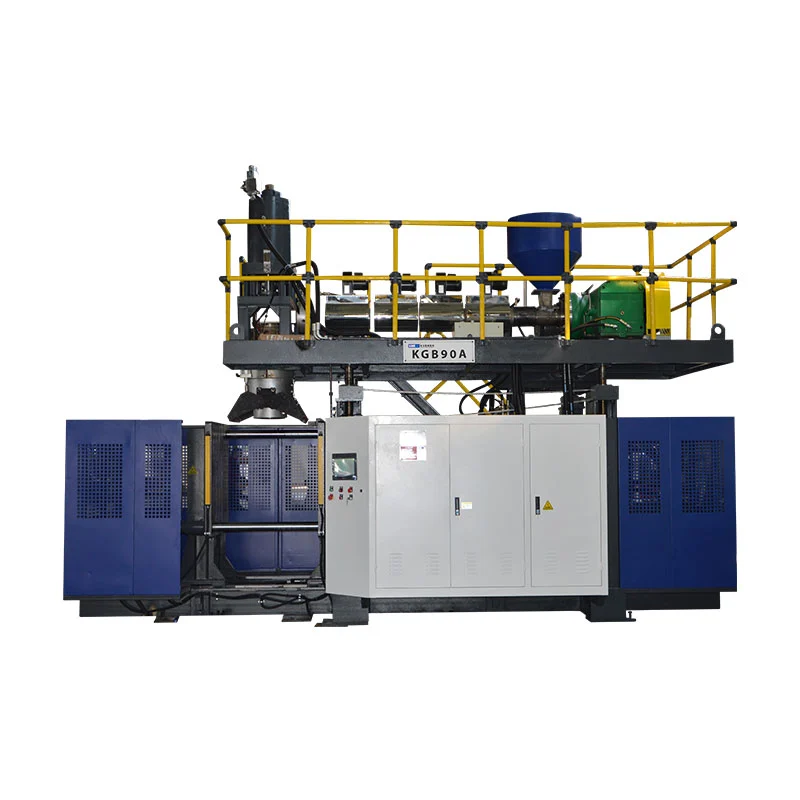
| KGB90A | అక్యుమ్యులేటర్, స్థిర అచ్చు | 60 ఎల్ | 960 × 980 మి.మీ | 700 × 980 మి.మీ | 460-550 మి.మీ | 280 కి.ఎన్ |
అచ్చు విడుదలకు ముందు ముఖ్యమైన మూడు అన్వేషణలు
మొదట, లీటర్లు అచ్చు విన్యాసాన్ని నిర్వచించవు.15L నిరంతర సూచన 30L అక్యుమ్యులేటర్ సూచన కంటే విస్తృతమైన కానీ చిన్న గరిష్ట అచ్చు వరుసను ప్రచురిస్తుంది. ఆర్కిటెక్చర్ మరియు పార్ట్ షేప్ వాల్యూమ్తో పాటు ముఖ్యమైనది.
రెండవది, అచ్చు మందం దాని స్వంత పరిధిని కలిగి ఉంటుంది.ఒక కుహరం జాబితా చేయబడిన ముఖ కొలతలకు సరిపోతుంది మరియు ఇప్పటికీ అనుమతించబడిన మందం లేదా ప్రారంభ అమరికకు వెలుపల ఉంటుంది. బ్యాక్ప్లేట్లు, ఇన్సర్ట్లు మరియు శీతలీకరణ కనెక్షన్లు అసెంబ్లీకి జోడిస్తాయి.
మూడవది, బిగింపు శక్తి ఉత్పత్తి మరియు ప్రక్రియకు చెందినది.మెషిన్-పేజీ విలువ అందుబాటులో ఉన్న శక్తి, ఎన్వలప్ లోపల ఏదైనా అచ్చు అనుకూలంగా ఉందని రుజువు కాదు. అంచనా వేసిన ప్రాంతం, బ్లోయింగ్ పరిస్థితులు, చిటికెడు డిమాండ్ మరియు అచ్చు నిర్మాణం ఇంజనీరింగ్ సమీక్ష అవసరం.


అచ్చు పదార్థం, ఇన్సర్ట్ మరియు ఉపరితల ముగింపు ఉత్పత్తి విధిని అనుసరించాలి
సాధన సామగ్రి ఉష్ణ బదిలీ, యంత్ర సామర్థ్యం, మరమ్మత్తు, దుస్తులు మరియు ధరను ప్రభావితం చేస్తుంది. దానిని ఎంచుకోవడానికి ఉత్పత్తి పరిమాణం మాత్రమే సరిపోదు. రెసిన్, ఉపరితల వివరణ, పించ్-ఆఫ్ డ్యూటీ, రాపిడి లేదా తినివేయు పరిస్థితులు, కదిలే లక్షణాలు, నిర్వహణ సామర్థ్యం మరియు ఆమోదించబడిన మరమ్మత్తు వ్యూహాన్ని పరిగణించండి.
బేస్ అచ్చు పదార్థం
ఖచ్చితమైన మిశ్రమం లేదా గ్రేడ్, వర్తించే చోట వేడి చికిత్స, కుహరం-తయారీ పద్ధతి మరియు థర్మల్-డిజైన్ ఆధారంగా అడగండి. "అల్యూమినియం అచ్చు" లేదా "ఉక్కు అచ్చు" పోల్చడానికి చాలా విస్తృతమైనది.
భర్తీ చేయగల ఇన్సర్ట్లు
మెడ, పించ్-ఆఫ్, వేర్, థ్రెడ్ లేదా వెంట్ ఇన్సర్ట్లు నిర్వహణను స్థానికీకరించగలవు మరియు డిమాండ్ ఉన్న ఫీచర్లో వేరే మెటీరియల్ని అనుమతించగలవు. ఇన్సర్ట్ గుర్తింపు మరియు విడి పరిధిని రికార్డ్ చేయండి.
ఆకృతి మరియు చెక్కడం
ఆర్ట్వర్క్ ఫైల్లు, ఓరియంటేషన్, డెప్త్/అపియరెన్స్ అంగీకారం, వెంట్ ఇంటరాక్షన్ మరియు రివిజన్ కంట్రోల్ని పేర్కొనండి. ప్రాసెస్ అభ్యర్థించిన ఉపరితలాన్ని ఎలా పునరుత్పత్తి చేస్తుందో నిర్ధారించండి.
రక్షణ మరియు నిల్వ
శుభ్రపరచడం, ఆమోదించబడిన తుప్పు రక్షణ, నీటి ఎండిపోవడం, రవాణా తాళాలు, ట్రైనింగ్ పాయింట్లు మరియు నిల్వ పరిస్థితులను నిర్వచించండి. పనికిరాని సమయంలో జలమార్గాలు మరియు చిటికెడు ఉపరితలాలను సంరక్షించండి.
టూలింగ్-మేకర్ యొక్క మెటీరియల్ సిఫార్సు దాని ఊహలు మరియు మినహాయింపులను పేర్కొనాలి. రెండు కొటేషన్లను పోల్చినప్పుడు, రెండింటిలోనూ ఒకే ఇన్సర్ట్ మెటీరియల్స్, కూలింగ్ స్కోప్, చెక్కడం, ఉపరితల ముగింపు, గొట్టాలు, ఫిట్టింగ్లు, ట్రైనింగ్ హార్డ్వేర్, ట్రయల్ వర్క్ మరియు స్పేర్ వేర్ పార్ట్స్ ఉన్నాయో లేదో తనిఖీ చేయండి.
ఫ్యాక్టరీ ట్రయల్: అచ్చును పునరావృత ప్రక్రియగా నిరూపించండి
మొదటి ఆమోదయోగ్యమైన బాటిల్ సిస్టమ్ ఒకసారి భాగాన్ని రూపొందించగలదని రుజువు చేస్తుంది. ఉత్పత్తి అంగీకారానికి గుర్తించదగిన పరిస్థితులతో స్థిరమైన పరుగు అవసరం. కింది వర్క్ఫ్లో సిఫార్సు చేయబడిన సాక్ష్యం నిర్మాణం, ప్రతి కింగ్గల్ ప్రాజెక్ట్ ఇప్పటికే అదే ప్రోటోకాల్ను ఉపయోగిస్తుందని దావా కాదు.
- గుర్తింపును నిర్ధారించండి.రికార్డ్ మెషిన్, అచ్చు, ఇన్సర్ట్లు, డై టూలింగ్, మెటీరియల్ గ్రేడ్/లాట్, కలర్ లేదా రీగ్రైండ్ కండిషన్ మరియు రెసిపీ రివిజన్.
- పరిస్థితులను స్థిరీకరించండి.ప్రక్రియ అంగీకరించిన స్థితికి చేరుకున్న తర్వాత వాస్తవ ఉష్ణోగ్రతలు, శీతలీకరణ-నీటి సరఫరా/తిరిగి, బ్లో పరిస్థితులు మరియు చక్రం దశలను రికార్డ్ చేయండి.
- సాధనాన్ని తనిఖీ చేయండి.పార్టింగ్-లైన్ మూసివేత, అమరిక, నీరు మరియు గాలి లీక్లు, బిలం పరిస్థితి, చిటికెడు ఉపరితలాలు మరియు సురక్షితమైన కదలికలను తనిఖీ చేయండి.
- స్థానం వారీగా నమూనా.బరువు, గోడ కొలత, కత్తిరించడం మరియు ఫంక్షనల్ టెస్టింగ్ ద్వారా కుహరం, అవుట్లెట్ మరియు స్టేషన్ గుర్తింపును ఉంచండి.
- పూర్తయిన పరిస్థితిని కొలవండి.రీమింగ్, పంచింగ్, డిఫ్లాషింగ్ లేదా ఇతర చేర్చబడిన ముగింపు దశల ప్రభావాలను చేర్చండి.
- అన్ని నష్టాలను నమోదు చేయండి.అంగీకరించిన విండో సమయంలో లాగ్ తిరస్కరిస్తుంది, స్టాప్లు, అలారాలు, మాన్యువల్ కరెక్షన్లు మరియు దిగువ అంతరాయాలు.
- బేస్లైన్ను సేవ్ చేయండి.డ్రాయింగ్ రివిజన్, రెసిపీ, ఫోటోగ్రాఫ్లు, కొలతలు, గేజ్లు మరియు ఓపెన్ దిద్దుబాటు చర్యలను కలిసి ఆమోదించండి.
రెసిపీని మార్చడానికి ముందు నమూనాలను గుర్తించండి
| గమనించిన నమూనా | తనిఖీ చేయడానికి సాధనం లేదా ప్రాసెస్ ప్రాంతాలు | ఆధారాలు సేకరించాలి |
|---|---|---|
| బలహీనమైన లేదా అస్థిరమైన తోక వెల్డ్ | ప్యారిసన్ స్థానం, చిటికెడు వివరాలు, అచ్చు మూసివేత, స్థానిక ఉష్ణోగ్రత, ఫ్లాష్ రిలీఫ్ మరియు డిఫ్లాషింగ్ | స్థానం-లేబుల్ వెల్డ్ నమూనాలు, స్థూల ద్రవ్యరాశి, క్లోజ్ సీక్వెన్స్ మరియు ఫంక్షనల్ టెస్ట్ |
| పేలవమైన ఆకృతి లేదా అసంపూర్ణ వివరాలు | వెంట్స్, ట్రాప్డ్-ఎయిర్ లొకేషన్, కేవిటీ కండిషన్, ప్యారిసన్ కాంటాక్ట్ మరియు ఉష్ణోగ్రత | లోపం మ్యాప్, వెంట్ తనిఖీ, వాస్తవ ప్రక్రియ పరిస్థితులు మరియు కుహరం ఫోటోలు |
| ఎజెక్షన్ తర్వాత వార్పేజ్ | వాల్ డిస్ట్రిబ్యూషన్, కూలింగ్ బ్యాలెన్స్, ఎజెక్షన్ టైమింగ్, హ్యాండ్లింగ్ మరియు పోస్ట్-కూలింగ్ | సర్క్యూట్ ద్వారా ఉష్ణోగ్రత/ప్రవాహం, సమయానుకూల డైమెన్షనల్ తనిఖీలు మరియు వాల్ మ్యాప్ |
| ఒకవైపు ఫ్లాష్ | సమలేఖనం, ప్లాటెన్ సమాంతరత, విడిపోయే ఉపరితలం, అచ్చు మౌంటు మరియు ప్యారిసన్ కేంద్రీకృతం | స్థాన చరిత్ర, మూసివేత తనిఖీ మరియు దిద్దుబాటుకు ముందు/తర్వాత భాగాలు పునరావృతం |
| స్లో లేదా వేరియబుల్ చక్రం | శీతలీకరణ సర్క్యూట్ పరిమితి, వేడి ప్రాంతాలు, భాగం మందం, వెంటింగ్ మరియు దిగువ ఆలస్యం | సైకిల్-దశ సమయాలు, సరఫరా/వాపసు పరిస్థితులు మరియు స్టాప్ లాగ్ |
కింగ్గల్ ఉపయోగించండిHMI సాక్ష్యం వర్క్ఫ్లోఅలారాలు లేదా క్రమం మార్పులు అచ్చు సమస్యతో పాటుగా ఉన్నప్పుడు. ఆమోదించబడిన తనిఖీ పాయింట్లను తీసుకువెళ్లండినివారణ నిర్వహణ ప్రణాళికపార్ట్ క్వాలిటీ డ్రిఫ్ట్ కోసం ఎదురుచూడకుండా.
బ్లో మోల్డ్ RFQ మరియు డిజైన్-రివ్యూ చెక్లిస్ట్
- నియంత్రిత 2D/3D పార్ట్ ఫైల్, పునర్విమర్శ, సామర్థ్యం, గరిష్ట కొలతలు మరియు ఉద్దేశించిన కంటెంట్లు.
- క్లోజర్ మరియు నెక్-ఫినిష్ డ్రాయింగ్, క్యాప్ శాంపిల్స్, సీలింగ్ డేటమ్ మరియు ఫినిష్డ్ ట్రిమ్ కండిషన్.
- ఖచ్చితమైన రెసిన్ గ్రేడ్, రంగు/అడిటివ్లు, రీగ్రైండ్/PCR ప్లాన్ మరియు మెటీరియల్-సప్లయర్ సమాచారం.
- పూర్తయిన బరువు, అంచనా వేసిన స్థూల పారిసన్ మరియు ఫ్లాష్ మార్గం.
- పరీక్ష పద్ధతులు మరియు అంగీకార పరిమితులతో క్లిష్టమైన గోడ మరియు డైమెన్షనల్ స్థానాలు.
- లీక్, డ్రాప్, టాప్-లోడ్, టార్క్, ఎన్విరాన్మెంటల్ లేదా ఇతర ప్రాజెక్ట్-నిర్దిష్ట ఫంక్షనల్ పరీక్షలు.
- మెషిన్ మోడల్, స్టేషన్ మరియు కేవిటీ కౌంట్, డై-హెడ్ అవుట్లెట్ ప్లాన్ మరియు ప్యారిసన్ సెంటర్ దూరం.
- ప్లాటెన్/మౌంటు ఇంటర్ఫేస్, మోల్డ్ ఎన్వలప్, మందం, ఓపెనింగ్, బిగింపు మరియు బ్లో-పిన్ అమరిక.
- పార్టింగ్ లైన్, పించ్-ఆఫ్, ఫ్లాష్ పాకెట్, నెక్ ఇన్సర్ట్, వెంట్స్, కూలింగ్ సర్క్యూట్లు మరియు ఉపరితల ముగింపు.
- టేక్-అవుట్, ట్రిమ్మింగ్, లీక్ టెస్టింగ్, కన్వేయింగ్ మరియు స్క్రాప్-హ్యాండ్లింగ్ ఇంటర్ఫేస్లు.
- టూల్ మెటీరియల్, ఇన్సర్ట్ గ్రేడ్లు, సంబంధిత కాఠిన్యం/చికిత్స, విడిభాగాలు మరియు మరమ్మత్తు పద్ధతి.
- ట్రయల్ మెటీరియల్ పరిమాణం, రన్ వ్యవధి, నమూనాలు, గేజ్లు, డేటా రికార్డ్ మరియు అంగీకార బాధ్యత.
- సాధారణ అమరిక, లిఫ్టింగ్ పాయింట్లు, అచ్చు ద్రవ్యరాశి/గురుత్వాకర్షణ కేంద్రం మరియు ఆమోదించబడిన మార్పు విధానం.
- పరిధి సరిహద్దు: అచ్చు, డై టూలింగ్, ఫిట్టింగ్లు, గొట్టాలు, డ్రాయింగ్లు, శిక్షణ, ప్యాకేజింగ్ మరియు కొనుగోలుదారు-సరఫరా చేసిన వస్తువులు.
ఫ్యాక్టరీ సేవల కోసం, చివరి అచ్చు సర్క్యూట్లను మరియు బ్లోయింగ్ అమరికను కింగ్గల్కు కనెక్ట్ చేయండియుటిలిటీ మరియు లేఅవుట్ ప్లానింగ్ గైడ్. మెషిన్ క్లాస్ మరియు ప్రొడక్షన్ సీక్వెన్స్ కోసం, ఉపయోగించండినిరంతర వెలికితీత బ్లో మౌల్డింగ్ గైడ్మరియు చివరి భాగానికి అక్యుమ్యులేటర్ ప్లాట్ఫారమ్ అవసరమా కాదా అని నిర్ధారించండి.
తరచుగా అడిగే ప్రశ్నలు
బ్లో మోల్డ్ మరియు బ్లో మోల్డింగ్ డై హెడ్ మధ్య తేడా ఏమిటి?
డై హెడ్ అచ్చు వేయడానికి ముందు కరిగిన పారిసన్ను ఏర్పరుస్తుంది. బ్లో అచ్చు ఆ పారిసన్ చుట్టూ మూసివేయబడుతుంది, దానిని మూసివేస్తుంది, వీచే గాలిని అందుకుంటుంది, భాగాన్ని చల్లబరుస్తుంది మరియు దాని బాహ్య ఆకృతిని నిర్వచిస్తుంది. అవి వేరుగా ఉంటాయి కానీ కనెక్ట్ చేయబడిన సాధన వ్యవస్థలు.
ఎక్స్ట్రూషన్ బ్లో అచ్చును రూపొందించడానికి ఏ సమాచారం అవసరం?
నియంత్రిత భాగం మరియు మూసివేత డ్రాయింగ్లు, రెసిన్ గ్రేడ్, పూర్తి మరియు స్థూల పారిసన్ బరువులు, క్లిష్టమైన గోడలు మరియు కొలతలు, ఫంక్షనల్ పరీక్షలు, అవుట్పుట్ లక్ష్యం, మెషిన్ ఇంటర్ఫేస్, కేవిటీ ప్లాన్, ట్రిమ్మింగ్ మెథడ్ మరియు ఫ్యాక్టరీ యుటిలిటీలను అందించండి.
ఎక్స్ట్రాషన్ బ్లో మోల్డింగ్లో పించ్-ఆఫ్ డిజైన్ ఎందుకు ముఖ్యమైనది?
పించ్-ఆఫ్ హాట్ ప్యారిసన్ మెటీరియల్ను కంప్రెస్ చేస్తుంది మరియు సీల్స్ చేస్తుంది మరియు ఫ్లాష్ ఎక్కడ వేరు చేస్తుందో నిర్వచించడంలో సహాయపడుతుంది. దాని జ్యామితి మెటీరియల్, ప్యారిసన్ మందం, అచ్చు మూసివేయడం, ఉష్ణోగ్రత, ఫ్లాష్ రిలీఫ్ మరియు డిఫ్లాషింగ్తో సంకర్షణ చెందుతుంది, కాబట్టి ఇది వాస్తవ ప్రాజెక్ట్లో ధృవీకరించబడాలి.
ఎక్స్ట్రాషన్ బ్లో అచ్చుకు వెంట్లు ఎందుకు అవసరం?
విస్తరిస్తున్న పారిసన్ మరియు కుహరం మధ్య గాలి చిక్కుకుపోతుంది. వెంట్స్ దీనికి తప్పించుకునే మార్గాన్ని అందిస్తాయి కాబట్టి పారిసన్ అచ్చు ఉపరితలాన్ని సంప్రదించవచ్చు మరియు ఉద్దేశించిన ఆకారం మరియు వివరాలను పునరుత్పత్తి చేయవచ్చు.
శీతలీకరణ ఛానెల్లు బ్లో మోల్డింగ్ సైకిల్ సమయాన్ని ఎలా ప్రభావితం చేస్తాయి?
అంగీకారయోగ్యం కాని వైకల్యం లేకుండా భాగాన్ని విడుదల చేసే వరకు శీతలీకరణ సర్క్యూట్లు వేడిని తొలగిస్తాయి. నెమ్మదిగా ఉండే వేడి ప్రాంతం చక్రాన్ని పరిమితం చేయగలదు, కాబట్టి సర్క్యూట్ లేఅవుట్, ప్రవాహం, ఉష్ణోగ్రత, అచ్చు పదార్థం మరియు గోడ పంపిణీని కలిసి మూల్యాంకనం చేయాలి.
ఇప్పటికే ఉన్న బ్లో అచ్చు వేరే యంత్రానికి సరిపోతుందా?
బహుశా, కానీ ఊహించవద్దు. అచ్చు వెడల్పు, ఎత్తు, మందం, మాస్, మౌంటు, ఓపెనింగ్, క్లాంప్, బ్లో-పిన్ పొజిషన్, యుటిలిటీస్, టేక్-అవుట్ పాత్, డై-హెడ్ అలైన్మెంట్ మరియు రిసీవింగ్ మెషీన్కు వ్యతిరేకంగా నియంత్రణలను తనిఖీ చేయండి.
నేను అల్యూమినియం లేదా స్టీల్ బ్లో అచ్చును ఎంచుకోవాలా?
ఎంపిక థర్మల్ పనితీరు, ఉత్పత్తి విధి, రెసిన్, ఉపరితలం మరియు దుస్తులు అవసరాలు, ఇన్సర్ట్ వ్యూహం, మరమ్మత్తు సామర్థ్యం, ప్రధాన సమయం మరియు ఖర్చుపై ఆధారపడి ఉంటుంది. మెటల్ పేరు నుండి మాత్రమే ఎంచుకోవడం కంటే ఖచ్చితమైన గ్రేడ్ మరియు డిజైన్ అంచనాల కోసం అడగండి.