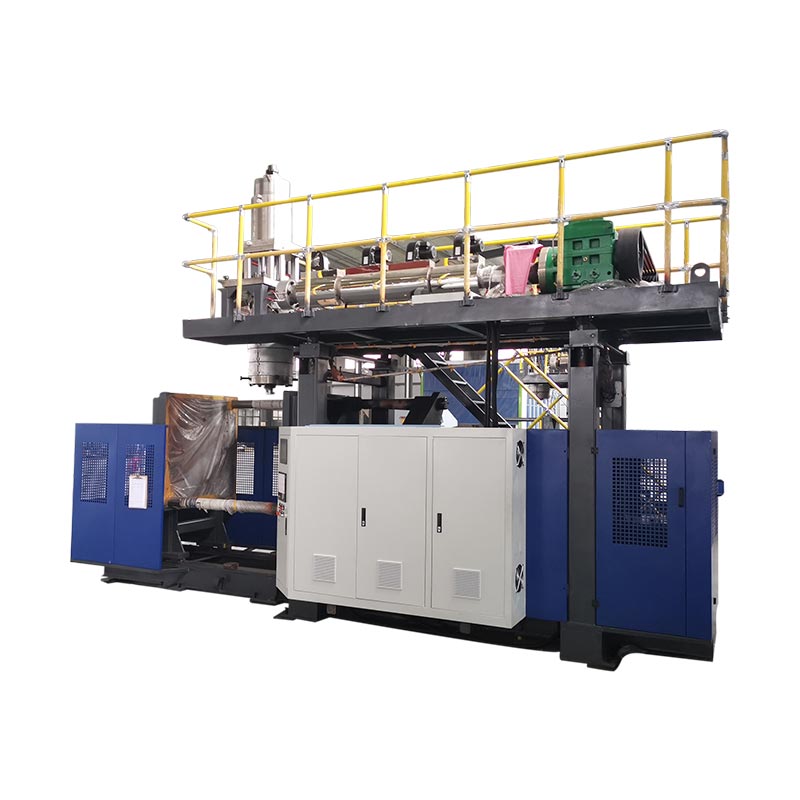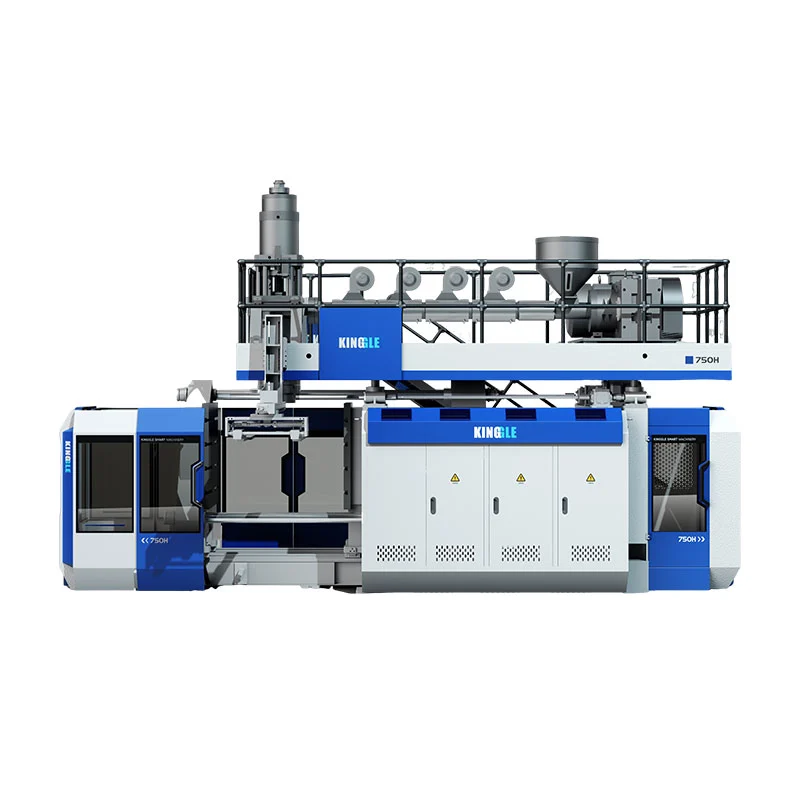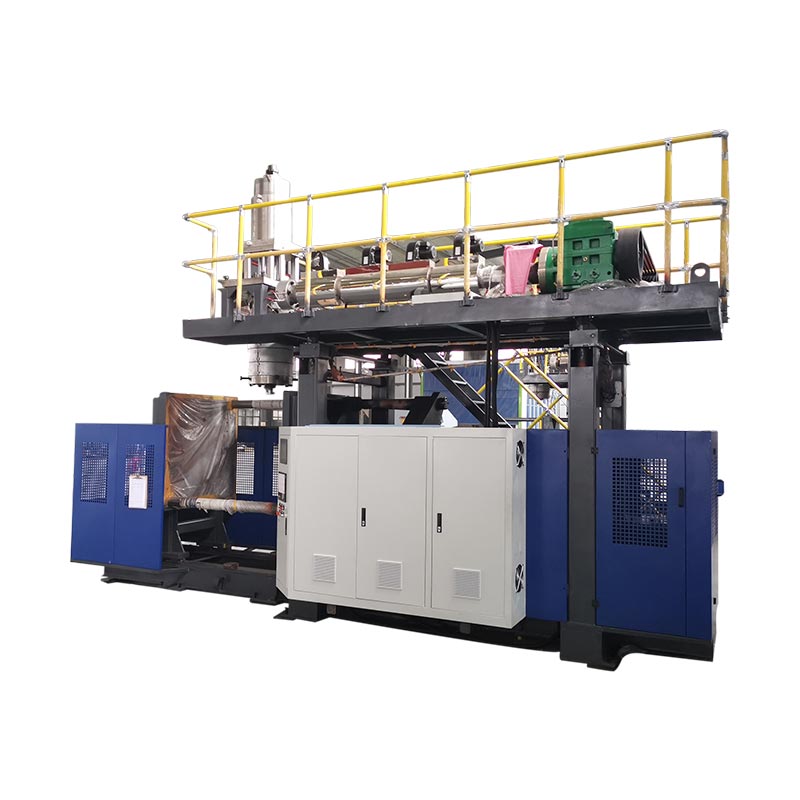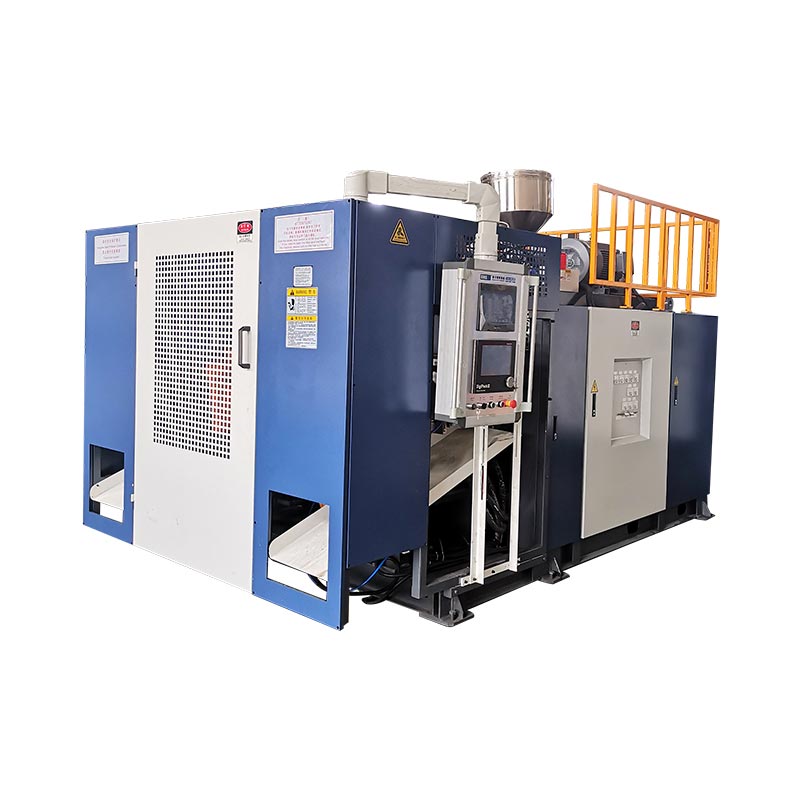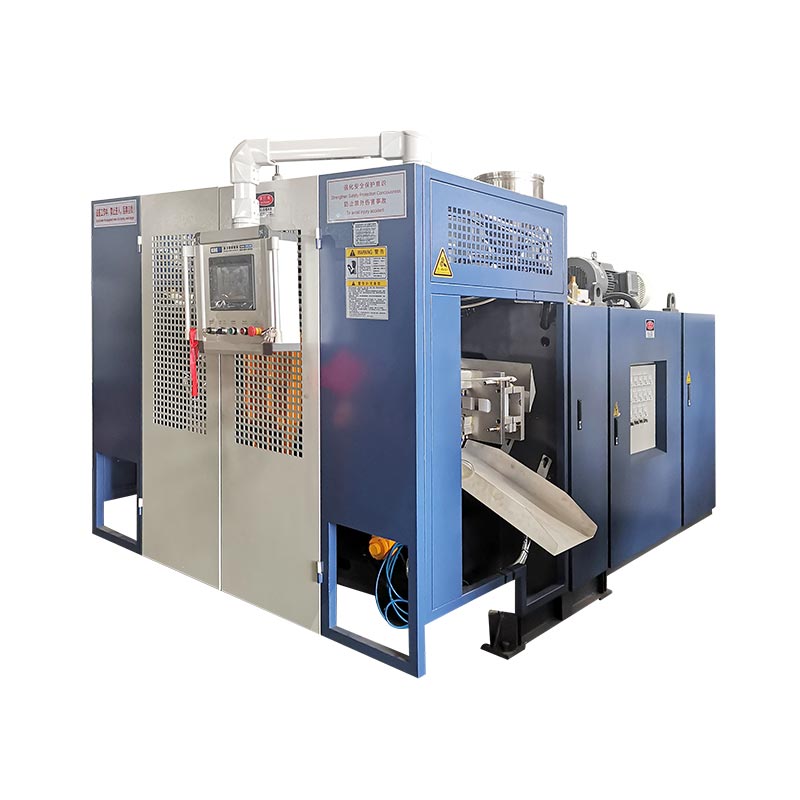
ఆమోదించబడిన ఉత్పత్తి ప్రచురించబడిన సింగిల్-ఎక్స్ట్రూడర్ లేఅవుట్ను ఉపయోగించగలిగినప్పుడు మరియు దాని మెటీరియల్, అవుట్పుట్ మరియు ఉత్పత్తి పరీక్షలు నిర్వచించిన తర్వాత KGB90AP యొక్క రెండు మెల్ట్ స్ట్రీమ్లు అవసరం లేనప్పుడు Kinggle KGB90Aని ఎంచుకోండి.ఉత్పత్తి స్పెసిఫికేషన్ డబుల్-లేయర్ లేదా డబుల్-కలర్ ఎక్స్ట్రూషన్ని నిజంగా పిలుస్తున్నప్పుడు KGB90APని ఎంచుకోండి, ఎందుకంటే దాని ప్రస్తుత ఉత్పత్తి పేజీ రెండు 70 mm స్క్రూలను జాబితా చేస్తుంది మరియు రెండు మెటీరియల్ స్ట్రీమ్లను విడివిడిగా తనిఖీ చేయాలి. ఏదైనా ఎంపికకు ముందు, 60L కెపాసిటీ లేబుల్పై మాత్రమే ఆధారపడకుండా అచ్చు కవరు, స్థూల ప్యారిసన్ మాస్, రెసిన్, గోడ నిర్మాణం, ఆమోదించబడిన అవుట్పుట్ మరియు పూర్తయిన భాగానికి వ్యతిరేకంగా ఫ్యాక్టరీ యుటిలిటీలను నిర్ధారించండి.

కొటేషన్ అడిగే ముందు ఐదు నిర్ణయాలు తీసుకోవాలి
- ఒకటి మెల్ట్ స్ట్రీమ్ లేదా రెండు
- గరిష్ట స్థూల పారిసన్ ద్రవ్యరాశి
- పూర్తి అచ్చు పరిమాణం మరియు ఇంటర్ఫేస్లు
- నిజమైన ఉత్పత్తితో అవుట్పుట్ ఆమోదించబడింది
- మెషిన్ మరియు పూర్తి-లైన్ యుటిలిటీ స్కోప్
KGB90A
ఒక 90 mm స్క్రూ మరియు 45 kW ఎక్స్ట్రూడర్ మోటార్తో ప్రచురించబడింది. ప్రాజెక్ట్ నిర్ధారణకు లోబడి ఒక-స్ట్రీమ్ ఉత్పత్తి భావన కోసం ఇక్కడ ప్రారంభించండి.
KGB90AP
రెండు 70 mm స్క్రూలు మరియు రెండు 22 kW ఎక్స్ట్రూడర్ మోటార్లతో ప్రచురించబడింది. దీని పేర్కొన్న ప్రయోజనం డబుల్-లేయర్ లేదా డబుల్-కలర్ ఉత్పత్తి.
| ప్రచురించబడిన అంశం | KGB90A | KGB90AP | ఎంపిక అర్థం |
|---|---|---|---|
| గరిష్ట కంటైనర్ సామర్థ్యం | 60 ఎల్ | 60 ఎల్ | నామమాత్రపు సామర్థ్యం నిర్దిష్ట భాగం సరిపోతుందని నిరూపించదు. |
| ఎక్స్ట్రూడర్ అమరిక | ఒక 90 mm స్క్రూ | రెండు 70 mm మరలు | గోడ మరియు రంగు నిర్మాణం కోసం ఇది ప్రధాన మోడల్ వ్యత్యాసం. |
| ఎక్స్ట్రూడర్ మోటార్ పవర్ | 45 కి.వా | 2 x 22 kW | ఇన్స్టాల్ చేయబడిన మోటార్ రేటింగ్లు ఉత్పత్తి శక్తి ఫలితాలు కాదు. |
| ప్రచురించబడిన HDPE ద్రవీభవన సామర్థ్యం | 130 నుండి 160 కిలోల/గం | 130 నుండి 160 కిలోల/గం | వాస్తవ రెసిన్ మరియు స్థూల పారిజన్ డిమాండ్తో సామర్థ్యాన్ని నిర్ధారించండి. |
| సంచిత సామర్థ్యం | 6.6 ఎల్ | 6.6 ఎల్ | పూర్తి పారిజన్కి వ్యతిరేకంగా షాట్ వాల్యూమ్ మరియు మాస్ని తనిఖీ చేయండి. |
| ప్రచురించబడిన PE అక్యుమ్యులేటర్ బరువు | 4.95 కిలోలు | 4.95 కిలోలు | పార్ట్ వెయిట్ మాత్రమే ఫ్లాష్, టెయిల్స్ మరియు ప్రాసెస్ అలవెన్స్ను మినహాయిస్తుంది. |
| బిగింపు శక్తి | 280 కి.ఎన్ | 280 కి.ఎన్ | అంచనా వేసిన ప్రాంతం మరియు ప్రాసెస్ డిమాండ్ ఇప్పటికీ సమీక్ష అవసరం. |
| గరిష్ట అచ్చు పరిమాణం, W x H | 700 x 980 మి.మీ | 700 x 980 మి.మీ | పూర్తి అచ్చు అసెంబ్లీ రెండు కొలతలు సరిపోయే ఉండాలి. |
| అచ్చు మందం పరిధి | 460 నుండి 550 మి.మీ | 460 నుండి 550 మి.మీ | ఇన్సర్ట్లు, బ్యాక్ ప్లేట్లు మరియు మౌంటు వివరాలను చేర్చండి. |
| యంత్ర పరిమాణం, L x W x H | 5.45 x 3.5 x 4.2 మీ | 5.45 x 3.5 x 4.2 మీ | ఇది మెషిన్ ఎన్వలప్, పూర్తి ఉత్పత్తి సెల్ కాదు. |
| యంత్ర బరువు | 14 టి | 15 టి | పునాది మరియు నిర్వహణ కోసం చివరి సాధారణ అమరికను ఉపయోగించండి. |
మూలం: ప్రస్తుత కింగ్గల్KGB90A ఉత్పత్తి పేజీమరియుKGB90AP ఉత్పత్తి పేజీ, సెప్టెంబర్ 9, 2026న తనిఖీ చేయబడింది. గణాంకాలు ప్రచురించబడిన సూచనలు, ప్రతి కాన్ఫిగరేషన్కు హామీ కాదు.
మొదటి నిర్ణయం గోడ నిర్మాణం, 60L లేబుల్ కాదు
రెండు మోడల్లు ఒకే నామమాత్రపు 60L సామర్థ్యాన్ని కలిగి ఉంటాయి. ఆ భాగస్వామ్య లేబుల్ వాటిని పరస్పరం మార్చుకోగలిగేలా చేయదు. KGB90A ఉత్పత్తి పట్టిక ఒక 90 mm స్క్రూను జాబితా చేస్తుంది. KGB90AP పట్టిక రెండు 70 mm స్క్రూలను జాబితా చేస్తుంది. డబుల్-ఎక్స్ట్రషన్ సిస్టమ్ డబుల్-లేయర్ లేదా డబుల్-కలర్ ఉత్పత్తి కోసం ఉద్దేశించబడిందని కింగ్గల్ పేర్కొంది.
ఉత్పత్తి డ్రాయింగ్తో ప్రారంభించండి. అవసరమైన ప్రతి గోడ పొర, రంగు ప్రాంతం మరియు మెటీరియల్ స్ట్రీమ్ను గుర్తించండి. ప్రతి ఒక్కటి ఎందుకు ఉనికిలో ఉందో తెలియజేయండి. రెండవ ఎక్స్ట్రూడర్ ఉత్పత్తి అవసరం ద్వారా సమర్థించబడుతుంది. మరింత సంక్లిష్టమైన యంత్రం మరింత సామర్థ్యాన్ని కలిగి ఉన్నందున మాత్రమే దీనిని జోడించకూడదు.
ఒక-స్ట్రీమ్ ఉత్పత్తి కోసం, KGB90A అనేది సరళమైన ప్రచురించబడిన ఆర్కిటెక్చర్. తుది ప్రతిపాదనకు ఇంకా మెటీరియల్ మరియు టూలింగ్ సమీక్ష అవసరం. పేజీ PE, PP మరియు ABSలను మెటీరియల్ కుటుంబాలుగా జాబితా చేస్తుంది, కానీ ప్రతి గ్రేడ్ ఒకే అవుట్పుట్లో ప్రాసెస్ చేయబడుతుందని ఆ జాబితా నిరూపించలేదు. మెల్ట్ బిహేవియర్, ప్రోడక్ట్ జ్యామితి మరియు అంగీకార పరీక్షలు ప్రాజెక్ట్ ఇన్పుట్లుగా ఉంటాయి.
పేర్కొన్న డబుల్-లేయర్ లేదా డబుల్-కలర్ ఉత్పత్తి కోసం, KGB90AP రెండు ప్రచురించబడిన ఎక్స్ట్రూషన్ స్ట్రీమ్లను అందిస్తుంది. కొటేషన్ మరింత ముందుకు వెళ్లాలి. ప్రతి స్ట్రీమ్కు ఏ రెసిన్ లేదా రంగు ఫీడ్ చేస్తుందో ఇది గుర్తించాలి. ఇది లక్ష్య పొర సంబంధం, ప్రారంభ పద్ధతి మరియు తనిఖీ ప్రణాళికను కూడా పేర్కొనాలి. రెండు ఎక్స్ట్రూడర్లు సామర్థ్యాన్ని సృష్టిస్తాయి. వారు స్వయంగా పూర్తి చేసిన గోడ వివరణను నిర్వచించరు.
డై అవుట్లెట్లు లేదా అచ్చు కావిటీలతో పొరలను గందరగోళానికి గురిచేయకుండా ఉండండి. ఒక పొర ఉత్పత్తి గోడ గుండా వెళుతుంది. ఒక డై అవుట్లెట్ ఒక పారిసన్ను ఏర్పరుస్తుంది. ఒక కుహరం ఒక భాగాన్ని ఏర్పరుస్తుంది. కింగ్గల్ యొక్కతల, కుహరం మరియు పొర గైడ్ఆ గణనలను వేరు చేస్తుంది. ప్రతి గణనను దాని స్వంత RFQ లైన్లో ఉంచండి.
భాగస్వామ్య ప్లాట్ఫారమ్ గురించి ప్రచురించబడిన రెండు పట్టికలు ఏమి చెబుతున్నాయి
ప్రస్తుత మోడల్ పట్టికలు సాధారణ ఏర్పాటు ఎన్వలప్ను చూపుతాయి. రెండూ 280 kN బిగింపు శక్తి మరియు 960 x 980 mm మోల్డ్ ప్లేటెన్ను జాబితా చేస్తాయి. రెండూ 700 x 980 మిమీ గరిష్ట అచ్చు పరిమాణాన్ని చూపుతాయి. ప్రచురించబడిన అచ్చు మందం పరిధి 460 నుండి 550 మిమీ. జాబితా చేయబడిన అక్యుమ్యులేటర్ సామర్థ్యం 6.6 L, PE అక్యుమ్యులేటర్ బరువు 4.95 కిలోలు.
ఈ సారూప్యతలు ఎక్స్ట్రూడర్ అమరికను మరింత కనిపించేలా చేస్తాయి. KGB90A జాబితా చేయబడిన 45 kW ఎక్స్ట్రూడర్ మోటార్తో ఒక 90 mm స్క్రూను ఉపయోగిస్తుంది. KGB90AP రెండు 22 kW మోటార్లతో రెండు 70 mm స్క్రూలను ఉపయోగిస్తుంది. రెండు పేజీలు 130 నుండి 160 kg/h వరకు HDPE మెల్టింగ్-కెపాసిటీ పరిధిని ప్రచురించాయి.
రెండు KGB90AP కెపాసిటీ ఫిగర్లను టేబుల్ ప్రత్యేకించి ప్రత్యేక అవుట్పుట్లను ప్రదర్శిస్తే తప్ప జోడించవద్దు. అది లేదు. ప్రచురించబడిన పరిధి ఇప్పటికే మోడల్ను వివరిస్తుంది. డబుల్-ఎక్స్ట్రూడర్ లేఅవుట్ స్ట్రీమ్ల మధ్య స్థూల మెల్ట్ను విభజించగలదు, అయితే ఆమోదించబడిన లేయర్ నిష్పత్తి ప్రతి స్ట్రీమ్ యొక్క నిజమైన డిమాండ్ను నిర్ణయిస్తుంది. రెసిన్ నిర్వహణ మరియు ట్రయల్ని అమలు చేయడానికి పరిమాణాన్ని నిర్ణయించే ముందు ఫ్యాక్టరీకి ఆ నిష్పత్తి అవసరం.
యంత్ర కొలతలు కూడా 5.45 x 3.5 x 4.2 m వద్ద సమానంగా ప్రచురించబడ్డాయి. KGB90A కోసం 14 t నుండి KGB90AP కోసం 15 t వరకు జాబితా చేయబడిన బరువు మార్పులు. ఒక టన్ను వ్యత్యాసం ముందస్తు ప్రణాళికకు ఉపయోగపడుతుంది. తుది పునాది, ట్రైనింగ్ లేదా షిప్పింగ్ ప్లాన్ కోసం ఇది సరిపోదు.
రెండు టేబుల్లు కూడా ఒకే డ్రై-సైకిల్ లేబుల్ని కలిగి ఉంటాయి. దీన్ని మెషిన్-మోషన్ రిఫరెన్స్గా మాత్రమే పరిగణించండి. ఇది పరీక్ష కంటైనర్, రెసిన్, పార్ట్ వెయిట్, శీతలీకరణ సమయం లేదా తిరస్కరించే నియమాన్ని గుర్తించదు. కేటలాగ్ లైన్ను ఉత్పత్తి వాగ్దానంగా మార్చడానికి బదులుగా ఉత్పత్తి కథనం ఆ పరిమితిని స్పష్టం చేయాలి.
KGB90A అనేది మరింత ప్రత్యక్ష ప్రారంభ స్థానం
ఈ పోలికలో KGB90A అనేది సింగిల్-ఎక్స్ట్రూడర్ మోడల్. దాని ప్రచురించిన పేజీ ఒక 90 mm స్క్రూ, 24 L/D నిష్పత్తి మరియు 45 kW ఎక్స్ట్రూడర్ మోటార్ను జాబితా చేస్తుంది. కింగ్గల్ ప్రామాణిక మోడల్ వివరణలో భాగంగా MOOG 100 మందం కంట్రోలర్, రోబోట్ ఆర్మ్ మరియు బాటమ్-బ్లోయింగ్ సిస్టమ్ను కూడా జాబితా చేస్తుంది.
ఆమోదించబడిన ఉత్పత్తి ఒక మెల్ట్ స్ట్రీమ్ను ఉపయోగించినప్పుడు ఈ లేఅవుట్ ఆచరణాత్మక ప్రారంభ స్థానం. కెమికల్ ప్యాకేజింగ్ బారెల్స్, స్టాకింగ్ బకెట్లు, అవుట్డోర్ వాటర్ ట్యాంక్లు, కార్ ట్యాంకులు, బొమ్మలు, ఆటో విడిభాగాలు, టూల్బాక్స్లు మరియు ట్రాఫిక్ అడ్డంకులు వంటివి Kinggle ద్వారా జాబితా చేయబడిన సాధ్యమైన అప్లికేషన్లు. జాబితా ఉత్పత్తి వెడల్పును చూపుతుంది. ఆ సమూహాలలోని ప్రతి వస్తువు ఒక అచ్చు లేదా ఒక రెసిపీకి సరిపోతుందని ఇది ధృవీకరించదు.
సరిపోతుందని భావించే ముందు అసలు భాగాన్ని పంపండి. 60L ఇరుకైన ట్యాంక్ మరియు 60L వెడల్పు గల టూల్బాక్స్ చాలా భిన్నమైన అంచనా ప్రాంతాలను కలిగి ఉంటాయి. వాటి అచ్చులు వెడల్పు, ఎత్తు మరియు మందంతో కూడా విభిన్నంగా ఉంటాయి. హ్యాండిల్స్, డీప్ డ్రాలు, ఇన్సర్ట్లు మరియు విడిపోయే పంక్తులు అవసరమైన పారిసన్ మరియు క్లాంప్ లోడ్ను ప్రభావితం చేస్తాయి. గరిష్ట ఉత్పత్తి వాల్యూమ్ ఒక స్క్రీనింగ్ విలువ మాత్రమే.
సింగిల్-ఎక్స్ట్రూడర్ అమరిక కూడా మెటీరియల్ మార్గాన్ని నిర్వచించడాన్ని సులభతరం చేస్తుంది. పొడిగా, ఫీడ్ చేయడానికి, రంగు వేయడానికి మరియు ప్రక్షాళన చేయడానికి ఒక ప్రధాన రెసిన్ స్ట్రీమ్ ఉంది. ఇది ప్రక్రియ పనిని తీసివేయదు. రెసిన్ మార్పులు, రంగు మార్పులు మరియు రీగ్రైండ్ నియమాలు ఇప్పటికీ ప్రారంభం మరియు మార్పును ప్రభావితం చేస్తాయి. దిHDPE మరియు PP గైడ్మెటీరియల్ పేర్లు మాత్రమే రెసిపీని ఎందుకు సెట్ చేయవని వివరిస్తుంది.
ఉత్పత్తి అవసరం మద్దతు ఇచ్చిన తర్వాత మాత్రమే KGB90Aని ఎంచుకోండి. కొనుగోలుదారు తర్వాత రెండవ లేయర్ లేదా ప్రత్యేకంగా కనిపించే రంగు స్ట్రీమ్ని జోడిస్తే, ఆ మార్పు పూర్తి ఎక్స్ట్రాషన్ మరియు డై-హెడ్ ప్యాకేజీని ప్రభావితం చేస్తుంది. యంత్రం రూపకల్పన స్తంభింపజేయడానికి ముందు గోడ నిర్మాణాన్ని పరిష్కరించడం చౌకైనది.
KGB90AP ఏమి జోడిస్తుంది మరియు కొనుగోలుదారు నుండి ఇంకా ఏమి కావాలి
కింగ్గల్ KGB90APని డబుల్-లేయర్ లేదా డబుల్-కలర్ వర్క్ కోసం డబుల్-ఎక్స్ట్రషన్ మోడల్గా వివరిస్తుంది. దీని ప్రస్తుత పట్టికలో రెండు 70 mm స్క్రూలు మరియు రెండు 22 kW ఎక్స్ట్రూడర్ మోటార్లు ఉన్నాయి. ప్రచురించబడిన గరిష్ట కంటైనర్ కెపాసిటీ, బిగింపు డేటా, మోల్డ్ ఎన్వలప్ మరియు అక్యుమ్యులేటర్ గణాంకాలు KGB90A టేబుల్తో సరిపోలుతున్నాయి.
అదనపు ఎక్స్ట్రాషన్ స్ట్రీమ్ నిర్వచించే తేడా. ఇది డై-హెడ్ సిస్టమ్లోకి రెండు పేర్కొన్న మెల్ట్ స్ట్రీమ్లను అందించడానికి ప్రాజెక్ట్ను అనుమతిస్తుంది. ఆ స్ట్రీమ్లు రెండు రంగులను లేదా డిజైన్ చేసిన లేయర్ నిర్మాణాన్ని సూచిస్తాయి. కొనుగోలుదారు తప్పనిసరిగా మెటీరియల్ జత మరియు వాటి మధ్య అవసరమైన సంబంధాన్ని అందించాలి. "డబుల్ లేయర్" అనే పదాల నుండి అనుకూలతను ఊహించకూడదు.
లేయర్ నియంత్రణకు తనిఖీ పద్ధతి కూడా అవసరం. ఫ్యాక్టరీ మొత్తం గోడ మందం, వ్యక్తిగత లేయర్ పంపిణీ, రంగు సరిహద్దు, ప్రదర్శన లేదా ఉత్పత్తి-నిర్దిష్ట పనితీరు పరీక్షను తనిఖీ చేస్తుందో లేదో నిర్ణయించండి. భాగం ఎక్కడ విభజించబడుతుందో లేదా కొలవబడుతుందో పేర్కొనండి. పాస్ ఫలితానికి డ్రాయింగ్ లేదా కంట్రోల్ ప్లాన్ అవసరం, మెషీన్ వద్ద దృశ్యమాన అభిప్రాయం కాదు.
ప్రచురించబడిన KGB90AP పేజీ టూల్బాక్స్లు, రసాయన ప్యాకేజింగ్ మరియు బొమ్మలను అప్లికేషన్లుగా కూడా పేర్కొంది. ప్రతి ఒక్కటి గోడ ఆకారం మరియు రంగు ప్లేస్మెంట్పై వేర్వేరు డిమాండ్లను ఉంచవచ్చు. టూల్బాక్స్లో లోతైన ఫీచర్లు మరియు విస్తృత అంచనా ప్రాంతం ఉండవచ్చు. రసాయన ప్యాకేజింగ్కు నిర్వచించబడిన పదార్థం మరియు పనితీరు వివరణ అవసరం కావచ్చు. బొమ్మ భాగాలు ప్రదర్శన మరియు రంగు-సరిహద్దు అవసరాలను తీసుకురాగలవు. యంత్ర ప్రతిపాదన తప్పనిసరిగా వాస్తవ భాగాన్ని అనుసరించాలి.
కింగ్గల్-హోస్ట్ చేసిందిMOOG డిజిప్యాక్ III మాన్యువల్అక్యుమ్యులేటర్-మెషిన్ వాల్ ప్రొఫైల్లు పుష్-అవుట్ సమయంలో అక్యుమ్యులేటర్ స్థానానికి సంబంధించినవి అని వివరిస్తుంది. అది ప్యారిసన్ వెంట ప్రొఫైల్ ప్లేస్మెంట్కు మద్దతు ఇస్తుంది. ఇది కొనుగోలుదారు యొక్క లేయర్ నిష్పత్తిని స్వయంచాలకంగా నియంత్రించదు. ఎక్స్ట్రాషన్ మరియు డై-హెడ్ డిజైన్ ఆ ప్రత్యేక అవసరాన్ని తప్పక పరిష్కరించాలి.
60L ఉత్పత్తి ఇప్పటికీ అచ్చు మరియు అక్యుమ్యులేటర్కు సరిపోవాలి
నామమాత్రపు వాల్యూమ్ పేలవమైన తుది ఫిట్ టెస్ట్. చాలా భిన్నమైన అచ్చులను డిమాండ్ చేస్తున్నప్పుడు రెండు బోలు ఉత్పత్తులు ఒకే వాల్యూమ్ను కలిగి ఉంటాయి. భాగం యొక్క గరిష్ట వెడల్పు, ఎత్తు మరియు లోతుతో ప్రారంభించండి. పార్టింగ్ లైన్, పించ్-ఆఫ్, ఫ్లాష్ పాకెట్స్, నెక్ లేదా బాటమ్-బ్లో ఇంటర్ఫేస్, ఇన్సర్ట్లు, కూలింగ్ కనెక్షన్లు మరియు మౌంటు ప్లేట్లను జోడించండి.
పూర్తయిన అచ్చు అసెంబ్లీని ప్రచురించిన యంత్ర విండోతో సరిపోల్చండి. రెండు 60L పేజీలు 700 x 980 mm గరిష్ట అచ్చు పరిమాణం మరియు 460 నుండి 550 mm మందం పరిధిని జాబితా చేస్తాయి. ప్లేటెన్ 960 x 980 mm వద్ద జాబితా చేయబడింది. ఈ గణాంకాలు ముందస్తు స్క్రీనింగ్ను అనుమతిస్తాయి. ఆమోదించబడిన యంత్రం మరియు అచ్చు డ్రాయింగ్లు తప్పనిసరిగా తుది ఇంటర్ఫేస్ను నిర్ధారించాలి.
తర్వాత పారిజన్ని తనిఖీ చేయండి. స్థూల పారిసన్ ద్రవ్యరాశిలో తుది ఉత్పత్తి, ఫ్లాష్, టెయిల్స్ మరియు ఏర్పడే సమయంలో సంగ్రహించబడిన ఏదైనా ప్రక్రియ మెటీరియల్ ఉంటాయి. రెండు ఉత్పత్తి పేజీలు 4.95 కిలోల PE అక్యుమ్యులేటర్ బరువును జాబితా చేస్తాయి. పూర్తి భాగం బరువుతో మాత్రమే ఆ సంఖ్యను పోల్చవద్దు. పూర్తి స్థూల షాట్ని ఉపయోగించండి మరియు అసలు రెసిన్ని నిర్ధారించండి.
గురుత్వాకర్షణ లేదా శీతలీకరణ దానిని వక్రీకరించే ముందు పారిసన్ తప్పనిసరిగా అవసరమైన పొడవు మరియు ఆకారాన్ని చేరుకోవాలి. వాల్ ప్రోగ్రామింగ్ ఆ పొడవుతో మెటీరియల్ని పంపిణీ చేస్తుంది. లోతైన మూలలు, హ్యాండిల్స్ మరియు విస్తృత విభాగాలు పారిసన్ను విభిన్నంగా సాగదీయగలవు. కింగ్గల్ యొక్కపారిసన్ ప్రోగ్రామింగ్ గైడ్కొలిచిన గోడ స్థానాలకు వ్యతిరేకంగా ప్రొఫైల్ ఎలా తనిఖీ చేయబడాలో చూపిస్తుంది.
చివరగా, బిగింపు డిమాండ్ మరియు అచ్చు తెరవడాన్ని సమీక్షించండి. అంచనా వేయబడిన ప్రాంతం, బ్లో ప్రెజర్ మరియు పార్ట్ జ్యామితి లోడ్ ఏర్పడడాన్ని ప్రభావితం చేస్తాయి. ఇన్సర్ట్లు మరియు పార్ట్ రిమూవల్ ఓపెనింగ్ స్పేస్ను ప్రభావితం చేస్తాయి. దిఎక్స్ట్రూషన్ బ్లో అచ్చు డిజైన్ గైడ్పూర్తి ఇంటర్ఫేస్ చెక్లిస్ట్ను అందిస్తుంది.
డ్రై-సైకిల్ ఫిగర్ను పూర్తి-ఉత్పత్తి అవుట్పుట్గా విక్రయించవద్దు
ప్రస్తుత రెండు ఉత్పత్తి పేజీలు "500 PC/HR"ని డ్రై-సైకిల్ అవుట్పుట్గా జాబితా చేస్తాయి. లేబుల్ ముఖ్యం. డ్రై సైకిల్ ఏ మోడల్ అయినా గంటకు 500 ఆమోదించబడిన 60L ఉత్పత్తులను తయారు చేయగలదని నిరూపించదు. ఇది గుర్తించబడిన భాగం, స్థూల పారిసన్ బరువు, పదార్థం, గోడ మందం, శీతలీకరణ అవసరం లేదా దిగువ ప్రక్రియను కలిగి ఉండదు.
వాస్తవ ఉత్పత్తి పూర్తి ఉత్పత్తి చక్రంతో ప్రారంభమవుతుంది. సంచితం మరియు పారిసన్ పుష్-అవుట్ అచ్చు మూసివేతకు సరిపోలాలి. బ్లోయింగ్, కూలింగ్, ఎగ్జాస్ట్, ఓపెనింగ్ మరియు పార్ట్ రిమూవల్ పూర్తి చేయాలి. ట్రిమ్మింగ్ మరియు డౌన్స్ట్రీమ్ హ్యాండ్లింగ్ కూడా వేగాన్ని కొనసాగించాలి. తిరస్కరించబడిన భాగం ఆమోదించబడిన అవుట్పుట్లో ఉండదు.
ప్రచురించబడిన HDPE మెల్టింగ్-కెపాసిటీ పరిధి మరొక సరిహద్దు. రెండు పేజీల జాబితా 130 నుండి 160 కిలోల/గం. ఆ పరిధిని స్థూల మెటీరియల్ డిమాండ్తో సరిపోల్చండి, పూర్తి భాగం బరువు మాత్రమే కాదు. స్థూల గంట డిమాండ్లో ప్రతి పారిసన్ భాగం మరియు ప్రణాళికాబద్ధమైన ఈవెంట్ రేటు ఉంటాయి. వాస్తవ రెసిన్ మరియు ప్రక్రియ పరిస్థితి ఫలితాన్ని మార్చగలదు.
కింగ్గల్ ఉపయోగించండిసైకిల్-టైమ్ గైడ్పరిమితం చేసే సంఘటనను గుర్తించడానికి. ఆపై స్థిరమైన రన్లో ఆమోదించబడిన భాగాలను లెక్కించండి. భాగం బరువు, గోడ పంపిణీ, కొలతలు మరియు అవసరమైన ఫంక్షనల్ పరీక్షలను రికార్డ్ చేయండి. ఉత్పత్తికి ఎక్కువ శీతలీకరణ అవసరమైనప్పుడు లేదా లైన్ భాగాలను తిరస్కరించినప్పుడు వేగవంతమైన యంత్ర చలనానికి తక్కువ విలువ ఉంటుంది.
శక్తి అదే ఆమోదించబడిన అవుట్పుట్ హారంను ఉపయోగించాలి. రెండు పబ్లిక్ టేబుల్లు 35 నుండి 45 kW పరిధిని సగటు శక్తి వినియోగంగా లేబుల్ చేస్తాయి. కిలోవాట్లు సగటు శక్తిని వివరిస్తాయి, ఒక్కో భాగానికి శక్తి కాదు. దిశక్తి కొలత గైడ్ఆమోదించబడిన ఉత్పత్తికి kWhని ఎలా కొలవాలో వివరిస్తుంది. ఆ ఫలితాన్ని అసలు ట్రయల్తో ముడిపెట్టి ఉంచండి.
ఉత్పత్తి సెల్ ప్రచురించిన మెషిన్ ఎన్వలప్ కంటే పెద్దది
రెండు 60L పేజీలు ఒకే యంత్ర కొలతలు ప్రచురిస్తున్నాయి: 5.45 మీ పొడవు, 3.5 మీ వెడల్పు మరియు 4.2 మీ ఎత్తు. అది ఉపయోగకరమైన మొదటి చెక్. ఇది సేవా నడవలు, మెటీరియల్ సిస్టమ్లు, ఆపరేటర్ స్థానాలు, అచ్చు నిర్వహణ, పార్ట్ డిశ్చార్జ్ లేదా డౌన్స్ట్రీమ్ పరికరాలను చూపదు.
ఉత్పత్తి ప్రవాహం చుట్టూ సెల్ను రూపొందించండి. రెసిన్ ఎక్కడ ప్రవేశిస్తుందో మరియు పూర్తయిన భాగాలు ఎక్కడ వదిలివేస్తాయో గుర్తించండి. రోబోట్, ట్రిమ్మింగ్, తనిఖీ మరియు తిరస్కరించబడిన మెటీరియల్ కోసం స్థలాన్ని అనుమతించండి. అచ్చు-మార్పు మార్గాన్ని చూపండి. హీటర్లు, హైడ్రాలిక్స్, డై హెడ్ మరియు కంట్రోల్ క్యాబినెట్లకు యాక్సెస్ను ఉంచండి. చివరి సాధారణ అమరిక ఈ ఇంటర్ఫేస్లను గుర్తించాలి.

యుటిలిటీలు కూడా ఎంచుకున్న కాన్ఫిగరేషన్కు చెందినవి. చివరి కనెక్ట్ చేయబడిన లోడ్, సరఫరా వోల్టేజ్, మెషిన్-ఇన్లెట్ ఎయిర్ అవసరం మరియు శీతలీకరణ-నీటి అవసరాల కోసం అడగండి. ప్రతి స్థానిక సహాయకాన్ని చేర్చండి. ఇదే మోడల్ యొక్క పట్టిక నుండి మొక్కను రూపొందించవద్దు. ఎంపికలు మరియు స్థానిక విద్యుత్ రూపకల్పన తుది ప్యాకేజీని మార్చవచ్చు.
కింగ్గల్ యొక్కయుటిలిటీ అవసరాల గైడ్ఆపరేటింగ్ డిమాండ్ నుండి కనెక్ట్ చేయబడిన లోడ్ను వేరు చేస్తుంది. ఇది కంప్రెస్డ్-ఎయిర్ ఫ్లో, కూలింగ్ మరియు లేఅవుట్ను కూడా కవర్ చేస్తుంది. ప్రాజెక్ట్ యుటిలిటీ షీట్ మరియు చివరి మెషిన్ డ్రాయింగ్తో దీన్ని ఉపయోగించండి. మెషిన్ షిప్ల ముందు సైట్ ప్లాన్ ఆమోదించబడాలి.
నిలువు మార్గాన్ని నేల వలె జాగ్రత్తగా తనిఖీ చేయండి. ప్రచురించబడిన ఎత్తులో ప్రతి ట్రైనింగ్ చర్య లేదా సైట్ అడ్డంకి ఉండదు. తలుపులు, పైకప్పు నిర్మాణం, క్రేన్ యాక్సెస్ మరియు అచ్చు నిర్వహణ కోసం ఉపయోగించే మార్గాన్ని సమీక్షించండి. లేఅవుట్లో నిర్వహణ ప్లాట్ఫారమ్లు మరియు ఓపెన్ గార్డ్లను చూపండి. ఒక యంత్రం భవనం లోపల సరిపోతుంది మరియు ఇన్స్టాల్ చేయడం లేదా సేవ చేయడం ఇప్పటికీ కష్టం.
దిగువ లైన్తో సమీక్షను పూర్తి చేయండి. ఎక్కువ భాగం స్థిరీకరించడానికి, కత్తిరించడానికి మరియు నష్టం లేకుండా తరలించడానికి గది అవసరం. రోబోట్ డ్రాప్ పాయింట్, కన్వేయర్ వెడల్పు మరియు తనిఖీ స్థానాన్ని నిర్ధారించండి. ప్రక్రియ ఫ్లాష్ని గ్రైండర్కు తిరిగి ఇస్తే, ఆ మార్గాన్ని కూడా గుర్తించండి. ఈ వివరాలు తరచుగా యంత్రం ఎక్కడ కూర్చోవచ్చో నిర్ణయిస్తాయి.
ఉత్పత్తి సాక్ష్యం యొక్క ఎనిమిది ముక్కల చుట్టూ RFQని రూపొందించండి
పార్ట్ ప్యాకేజీ లేని మోడల్ అభ్యర్థన అతిపెద్ద నిర్ణయాలను తెరిచి ఉంచుతుంది. కింగ్గల్ యొక్కవిక్రయ ప్రక్రియఉత్పత్తి ఫోటోలు లేదా డ్రాయింగ్లు, బరువు, పరిమాణం, పదార్థం, మందం, అవుట్పుట్ మరియు రసాయన-నిరోధక అవసరాల కోసం అడుగుతుంది. KGB90A మరియు KGB90AP నిర్ణయం కోసం, ఆ సమాచారాన్ని ఈ క్రమంలో నిర్వహించండి.
- నియంత్రిత భాగం డ్రాయింగ్ను పంపండి.మొత్తం కొలతలు, మెడ లేదా ఇంటర్ఫేస్ వివరాలు, పార్టింగ్-లైన్ పరిమితులు మరియు తాజా పునర్విమర్శను చేర్చండి.
- స్థూల మరియు పూర్తయిన ద్రవ్యరాశిని పేర్కొనండి.ఫ్లాష్, టెయిల్స్ మరియు ఇతర ప్రాసెస్ మెటీరియల్ నుండి తుది ఉత్పత్తి బరువును వేరు చేయండి.
- ప్రతి మెటీరియల్ స్ట్రీమ్ను నిర్వచించండి.రెసిన్ గ్రేడ్, సరఫరాదారు, రంగు, రీగ్రైండ్ నియమం మరియు స్ట్రీమ్ల మధ్య ఏదైనా అవసరమైన సంబంధాన్ని ఇవ్వండి.
- గోడ నిర్మాణాన్ని వివరించండి.ఒక స్ట్రీమ్, డబుల్ లేయర్ లేదా డబుల్ కలర్ను గుర్తించండి. తనిఖీ పద్ధతి మరియు అంగీకార పరిమితులను జోడించండి.
- అచ్చు ప్యాకేజీని అందించండి.తుది వెడల్పు, ఎత్తు, మందం, బరువు, శీతలీకరణ లేఅవుట్, మౌంటు పాయింట్లు, ఇన్సర్ట్లు మరియు బ్లోయింగ్ ఇంటర్ఫేస్ను సమర్పించండి.
- ఆమోదించబడిన అవుట్పుట్ని సెట్ చేయండి.గంటకు విక్రయించదగిన భాగాలను నిర్వచించండి, ప్రణాళికాబద్ధమైన షిఫ్ట్లు, చికిత్స మరియు దిగువ ప్రక్రియను తిరస్కరించండి.
- ఫ్యాక్టరీ పరిస్థితులను జాబితా చేయండి.వోల్టేజ్, ఫ్రీక్వెన్సీ, కంప్రెస్డ్ ఎయిర్, కూలింగ్ వాటర్, సీలింగ్ ఎత్తు, లిఫ్టింగ్ యాక్సెస్ మరియు అందుబాటులో ఉన్న ఫ్లోర్ ఏరియాని చేర్చండి.
- విచారణకు అంగీకరించండి.రెసిన్, అచ్చు, పరీక్ష వ్యవధి, నాణ్యత తనిఖీలు, అవుట్పుట్ గణన, శక్తి సరిహద్దు మరియు అంగీకారానికి ముందు అవసరమైన పత్రాలకు పేరు పెట్టండి.
ప్రాజెక్ట్-నిర్దిష్ట డేటా నుండి ప్రామాణిక మోడల్ డేటాను వేరు చేసే ప్రతిస్పందన కోసం అడగండి. ప్లాట్ఫారమ్ను పోల్చడానికి ప్రామాణిక పట్టిక సహాయపడుతుంది. సాంకేతిక ఒప్పందం ఆదేశించిన కాన్ఫిగరేషన్ను వివరించాలి. ఉత్పత్తి డ్రాయింగ్, మోల్డ్ డ్రాయింగ్, యుటిలిటీ షీట్ మరియు అంగీకార ప్రణాళికపై పునర్విమర్శ సంఖ్యలను ఉంచండి.
ఉపయోగించండిఫ్యాక్టరీ అంగీకార పరీక్ష గైడ్పరుగును నిర్వచించడానికి. ఉత్పత్తి-సంబంధిత శక్తి నిర్ణయంలో భాగమైతే, EUROMAP 46.2 ఇచ్చిన యంత్రం, అచ్చు మరియు పేర్కొన్న ఉత్పత్తికి కొలత పద్ధతిని అందిస్తుంది. ఈ పద్ధతికి కస్టమర్ అవసరాలను తీర్చడానికి ఉత్పత్తి కూడా అవసరం.
కింగ్గల్ యొక్కడౌన్లోడ్ పేజీసమీక్ష కోసం పారామితి పట్టికలు మరియు నియంత్రిక పత్రాలను అందిస్తుంది. ప్రతి పత్రం తుది మోడల్ మరియు నియంత్రణ ప్యాకేజీతో సరిపోలుతుందని నిర్ధారించండి. సారూప్య యంత్రం కోసం మాన్యువల్ ఉపయోగకరమైన నేపథ్యం, కానీ ఇది ఆర్డర్ చేసిన సాంకేతిక ఫైల్ను భర్తీ చేయదు.
తయారీ ప్రారంభించే ముందు ఒకే డేటా సెట్పై సంతకం చేయమని రెండు వైపులా అడగండి. మారిన గోడ నిర్మాణం ఎక్స్ట్రూడర్ ఎంపికను మార్చగలదు. భారీ పారిజన్ షాట్ సమీక్షను మార్చగలదు. ఒక పెద్ద అచ్చు మెషిన్ ఫిట్ని మార్చగలదు. పునర్విమర్శ నియంత్రణ ప్రమాదవశాత్తు తుది అంగీకార ప్రాతిపదికగా మారకుండా ముందస్తు కొటేషన్ను నిరోధిస్తుంది.
RFQ ఏ అంశాలు తెరిచి ఉన్నాయో కూడా పేర్కొనాలి. సాధారణ ఉదాహరణలలో ఫైనల్ రెసిన్ గ్రేడ్, మోల్డ్ కూలింగ్ కనెక్షన్లు లేదా డౌన్స్ట్రీమ్ ఆటోమేషన్ ఉన్నాయి. ప్రతి ఓపెన్ పాయింట్కి యజమాని మరియు గడువు తేదీని ఇవ్వండి. ఫ్యాక్టరీ ఇప్పటికీ కొనుగోలుదారు ఆమోదం అవసరమైన సమాచారం నుండి ధృవీకరించబడిన యంత్ర రూపకల్పన ఇన్పుట్లను వేరు చేయగలదు.
ఆమోదించబడిన ఉత్పత్తికి సరిపోలే మోడల్ను ఎంచుకోండి
KGB90A మరియు KGB90AP అనేక ప్రచురించబడిన ఫార్మింగ్ పరిమితులను పంచుకుంటాయి. కాబట్టి మోడల్ ఎంపిక ఎక్స్ట్రాషన్ ఆర్కిటెక్చర్తో ప్రారంభమవుతుంది. ఆమోదించబడిన వన్-స్ట్రీమ్ కాన్సెప్ట్ కోసం ప్రారంభ బిందువుగా KGB90Aని ఉపయోగించండి. పేర్కొన్న లేయర్ లేదా రంగు నిర్మాణం కోసం రెండు ఎక్స్ట్రూషన్ స్ట్రీమ్లు అవసరమైనప్పుడు KGB90APని ఉపయోగించండి.
ఉత్పత్తి నిర్వచనానికి ప్రత్యామ్నాయంగా మోడల్ సంక్లిష్టతను ఉపయోగించవద్దు. డబుల్-ఎక్స్ట్రషన్ మెషీన్కు రెండు మెటీరియల్-హ్యాండ్లింగ్ పాత్లు అవసరం, నిర్వచించబడిన ప్రారంభ పద్ధతి మరియు లేయర్ లేదా కలర్ ఇన్స్పెక్షన్ ప్లాన్. ఉత్పత్తికి ఆ ఫంక్షన్లు అవసరం లేకుంటే, వారు ఆమోదించబడిన ఉత్పత్తి ప్రయోజనాన్ని సృష్టించకుండా పనిని జోడిస్తారు.
జాబితా చేయబడిన యంత్రం బరువు తక్కువగా ఉన్నందున మాత్రమే KGB90Aని ఎంచుకోవద్దు. మోల్డ్ ఫిట్, గ్రాస్ ప్యారిసన్ డిమాండ్ మరియు ఆమోదించబడిన అవుట్పుట్ ఎక్కువ. వన్-స్ట్రీమ్ ఉత్పత్తి ఇప్పటికీ జాగ్రత్తగా వాల్ ప్రోగ్రామింగ్, కూలింగ్ మరియు పార్ట్ హ్యాండ్లింగ్ని కోరుతుంది. ఉత్పత్తి ట్రయల్ పూర్తి ఫలితాన్ని నిరూపించాలి.
కొనుగోలుదారు భవిష్యత్ ఉత్పత్తులను ఆశించినట్లయితే, వాటిని ఇప్పుడే జాబితా చేయండి. అతిపెద్ద అచ్చు మరియు భారీ స్థూల పారిజన్ను తనిఖీ చేయండి. ఏదైనా భవిష్యత్ డబుల్-లేయర్ లేదా డబుల్-కలర్ అవసరాన్ని గుర్తించండి. ఆపై అదనపు నిర్మాణం మొదటి కొనుగోలుకు చెందినదా లేదా తర్వాతి లైన్కు చెందినదా అని నిర్ణయించుకోండి. ధృవీకరించని భవిష్యత్తు ఆలోచనలను ప్రస్తుత అంగీకార పరీక్ష నుండి వేరుగా ఉంచండి.
రవాణా చేయడానికి ముందు, అంగీకరించిన మెటీరియల్తో అంగీకరించిన భాగాన్ని అమలు చేయండి. రెసిపీ, నాణ్యమైన ఫలితాలు, ఆమోదించబడిన అవుట్పుట్ మరియు యుటిలిటీ పరిస్థితులను రికార్డ్ చేయండి. ఉపయోగించండిస్టార్టప్ చెక్లిస్ట్కమీషన్ కోసం మరియుమార్పు గైడ్ఉత్పత్తి కుటుంబం అనేక అచ్చులు లేదా రంగులను కలిగి ఉన్నప్పుడు.
తరచుగా అడిగే ప్రశ్నలు
KGB90A మరియు KGB90AP మధ్య ప్రధాన తేడా ఏమిటి?
ప్రస్తుత KGB90A పట్టిక ఒక 90 mm స్క్రూ మరియు 45 kW ఎక్స్ట్రూడర్ మోటార్ను జాబితా చేస్తుంది. KGB90AP పట్టికలో రెండు 70 mm స్క్రూలు మరియు రెండు 22 kW మోటార్లు ఉన్నాయి. కింగ్గల్ KGB90APని డబుల్-లేయర్ లేదా డబుల్-కలర్ ఉత్పత్తుల కోసం డబుల్-ఎక్స్ట్రషన్ ఎంపికగా వివరిస్తుంది. అనేక ప్రచురిత ఫార్మింగ్ డైమెన్షన్లు ఒకేలా ఉంటాయి.
60L సామర్థ్యం రేటింగ్ అంటే ప్రతి 60L ఉత్పత్తి సరిపోతుందా?
సంఖ్య. వాల్యూమ్ ప్రారంభ స్క్రీనింగ్ విలువ మాత్రమే. పూర్తయిన అచ్చు తప్పనిసరిగా ప్లేటెన్, గరిష్ట అచ్చు కొలతలు, మందం పరిధి మరియు ప్రారంభ అమరికకు సరిపోవాలి. స్థూల పారిజన్ తప్పనిసరిగా అక్యుమ్యులేటర్ అవసరానికి సరిపోతుంది. అంచనా వేసిన ప్రాంతం, బిగింపు డిమాండ్, ఇన్సర్ట్లు, కూలింగ్ మరియు పార్ట్ రిమూవల్ కూడా సమీక్ష అవసరం.
గంటకు ప్రచురించబడిన 500 ముక్కలను ఉత్పత్తి అవుట్పుట్గా ఉపయోగించవచ్చా?
లేదు. రెండు పేజీలు ఆ బొమ్మను డ్రై-సైకిల్ అవుట్పుట్గా లేబుల్ చేస్తాయి. ఇది అచ్చు ఉత్పత్తి, రెసిన్, బరువు, శీతలీకరణ సమయం, నియమాన్ని తిరస్కరించడం లేదా దిగువ సెటప్ను గుర్తించదు. నిజమైన ఉత్పత్తి మరియు మెటీరియల్తో అంగీకరించిన ట్రయల్ సమయంలో ఉత్పత్తి అవుట్పుట్ను ఆమోదించబడిన భాగాలుగా కొలవాలి.
కొనుగోలుదారు KGB90AP డబుల్-ఎక్స్ట్రషన్ మోడల్ను ఎప్పుడు ఎంచుకోవాలి?
ఆమోదించబడిన ఉత్పత్తికి పేర్కొన్న డబుల్ లేయర్ లేదా డబుల్-కలర్ స్ట్రక్చర్ కోసం రెండు మెల్ట్ స్ట్రీమ్లు అవసరమైనప్పుడు KGB90APని ఎంచుకోండి. రెండు పదార్థాలను నిర్వచించండి, స్ట్రీమ్లు మరియు తనిఖీ పద్ధతి మధ్య ఉద్దేశించిన సంబంధం. రెండవ ఎక్స్ట్రూడర్ను సాధారణ అప్గ్రేడ్గా మాత్రమే జోడించవద్దు.
60L మెషిన్ ప్రతిపాదన కోసం Kinggleకి ఏ ఉత్పత్తి సమాచారం అవసరం?
ఉత్పత్తి డ్రాయింగ్ లేదా ఫోటోలు, కొలతలు, పూర్తి మరియు స్థూల ద్రవ్యరాశి, రెసిన్ గ్రేడ్, గోడ నిర్మాణం, మందం అవసరాలు, అవుట్పుట్ లక్ష్యం మరియు క్రియాత్మక పరీక్షలను పంపండి. అందుబాటులో ఉన్నప్పుడు అచ్చు వివరాలు మరియు ఫ్యాక్టరీ యుటిలిటీలను జోడించండి. ఈ సమాచారం మెషీన్, డై హెడ్, అచ్చు మరియు ట్రయల్ ప్లాన్ని ఒకే ఉత్పత్తి ఆధారంగా ఉపయోగించడానికి అనుమతిస్తుంది.
రెండు నమూనాల మధ్య శక్తి వినియోగాన్ని ఎలా పోల్చాలి?
సమానమైన పరిస్థితులలో ఒకే ఆమోదించబడిన ఉత్పత్తిని తయారు చేస్తున్నప్పుడు ప్రతి మోడల్ను కొలవండి. రికార్డ్ మెషిన్ kWh, ఆమోదించబడిన అవుట్పుట్, ఎక్స్ట్రూడెడ్ మాస్ మరియు అదే టైమ్డ్ విండో నుండి సహాయకాలను చేర్చండి. కనెక్ట్ చేయబడిన మోటారు రేటింగ్లను లేదా డ్రై సైకిల్ను ఉత్పత్తి శక్తి ఫలితాల వలె పోల్చవద్దు.
మోడల్ను ఎంచుకునే ముందు ఉత్పత్తిని పంపండి
డ్రాయింగ్, రెసిన్, గ్రాస్ ప్యారిసన్ మాస్, వాల్ స్ట్రక్చర్, అచ్చు సమాచారం, ఆమోదించబడిన అవుట్పుట్ మరియు ఫ్యాక్టరీ యుటిలిటీలను షేర్ చేయండి. KGB90A, KGB90AP లేదా మరొక ప్లాట్ఫారమ్ ప్రాజెక్ట్కు సరిపోతుందో లేదో అప్పుడు Kinggle నిర్ధారించగలదు.
ఉత్పత్తి ఆధారిత ప్రతిపాదనను అభ్యర్థించండిఈ గైడ్ కోసం మూలాలు తనిఖీ చేయబడ్డాయి
- Kinggle KGB90A 60L అక్యుములేట్ బ్లో మోల్డింగ్ మెషిన్, ప్రస్తుత ఉత్పత్తి వివరణ మరియు ప్రచురించబడిన పట్టిక, సెప్టెంబర్ 9, 2026న తనిఖీ చేయబడింది.
- Kinggle KGB90AP 60L అక్యుమ్యులేటర్ బ్లో మోల్డింగ్ మెషిన్, డబుల్-ఎక్స్ట్రషన్ వివరణ మరియు ప్రచురించిన పట్టిక, సెప్టెంబర్ 9, 2026న తనిఖీ చేయబడింది.
- మూగ్ డిజిప్యాక్ III ఇన్స్ట్రక్షన్ మాన్యువల్, అక్యుమ్యులేటర్-పొజిషన్ ప్రొఫైల్-నియంత్రణ పద్ధతి, కింగ్గల్ ద్వారా యాక్సెస్ చేయబడింది.
- EUROMAP 46.2, వెర్షన్ 1.0, జనవరి 2014, పేర్కొన్న ఉత్పత్తి మరియు అచ్చు కోసం ఉత్పత్తి-సంబంధిత శక్తి కొలత.
- కింగ్గల్ సేల్స్ ప్రాసెస్, యంత్ర ప్రతిపాదనల కోసం అభ్యర్థించిన ఉత్పత్తి సమాచారం, సెప్టెంబర్ 9, 2026న తనిఖీ చేయబడింది.