ఈ FAT నివేదిక "ఉత్తీర్ణత" అని చెబుతోంది. ఇది దాదాపు ఏమీ రుజువు చేస్తుంది.
ప్రతి తీర్మానం గుర్తించబడిన యంత్రం, ఉత్పత్తి, పద్ధతి, పరిమితి మరియు ఫలితాన్ని సూచించినప్పుడు మాత్రమే బ్లో మోల్డింగ్ మెషిన్ ఫ్యాక్టరీ అంగీకార పరీక్ష ఉపయోగకరంగా ఉంటుంది.
యంత్రం చక్రాలు. సీసాలు కన్వేయర్ నుండి వస్తాయి. సాక్షి పాస్ అని గుర్తు పెట్టబడిన పేజీపై సంతకం చేసింది. గదిలో లేని ప్రాజెక్ట్ మేనేజర్కి నివేదిక చేరే వరకు అందరూ పూర్తయినట్లు భావిస్తారు. ఏ రెసిన్ గ్రేడ్ నడిచింది? ఏ అచ్చు పునర్విమర్శ? ఎన్ని సీసాలు గడిచాయి? "భద్రత సరే" వాస్తవానికి ఏమి పరీక్షించింది? పేజీ సమాధానం ఇవ్వదు.
బ్లో మోల్డింగ్ మెషిన్ ట్రయల్ని చూడటం మరియు అంగీకార రికార్డును సృష్టించడం మధ్య వ్యత్యాసం అది. ఫ్యాక్టరీ అంగీకార పరీక్ష, తరచుగా FATకి కుదించబడుతుంది, షిప్మెంట్కు ముందు స్పెసిఫికేషన్ అంతరాలను బహిర్గతం చేయాలి మరియు తర్వాత నిర్ణయాన్ని వివరించడానికి తగినంత సందర్భాన్ని భద్రపరచాలి. ఇది ఉత్సవ రన్-ఆఫ్ కాదు మరియు ఇది ప్రతి భవిష్యత్ ఉత్పత్తి పరిస్థితికి రుజువు కాదు.
కింగ్గల్ కరెంట్విక్రయ ప్రక్రియకొనుగోలుదారులు మెషిన్ టెస్టింగ్లో పాల్గొనడానికి ఆహ్వానించబడ్డారు మరియు అవసరమైనప్పుడు మూడవ పక్షం తనిఖీని ఏర్పాటు చేయవచ్చని చెప్పారు. పరీక్షకు సాక్ష్యమిచ్చే వారికి ఇప్పటికీ అంగీకరించబడిన ప్రోటోకాల్ అవసరం. ఉనికి సాక్ష్యాన్ని భర్తీ చేయదు.
ఫ్యాక్టరీ అంగీకార పరీక్ష నివేదిక
5 ఎల్ బాటిల్, HDPEవర్గాలను వివరిస్తుంది, సీసా కాదు
రెండు నామమాత్రంగా 5 L కంటైనర్లు వేర్వేరు బరువులు, హ్యాండిల్స్, మెడ ముగింపులు, చిటికెడు జ్యామితి, ట్రిమ్ పరిస్థితులు మరియు గోడ లక్ష్యాలను కలిగి ఉండవచ్చు. ఆ తేడాలు పారిసన్ డిమాండ్, శీతలీకరణ సమయం మరియు అంగీకరించబడిన భాగం యొక్క అర్థాన్ని మారుస్తాయి. "HDPE" కూడా మెటీరియల్ ఫ్యామిలీ, గ్రేడ్ కోడ్ కాదు.
పరీక్ష కథనానికి నియంత్రిత భాగం డ్రాయింగ్ మరియు పునర్విమర్శ, పూర్తయిన పరిస్థితి, మోల్డ్ మరియు డై ఐడెంటిఫైయర్లు, రెసిన్ సరఫరాదారు మరియు గ్రేడ్, లాట్, రంగు లేదా సంకలిత ప్యాకేజీ మరియు రీగ్రైండ్ లేదా రీసైకిల్ చేసిన కంటెంట్ కోసం అంగీకరించిన నియమం అవసరం. యుటిలిటీస్ మరియు మెటీరియల్ తయారీ కూడా కండిషన్ రికార్డ్కు చెందినవి. అవి లేకుండా, మంచి ఫలితం కొనుగోలుదారు ప్లాంట్లో పునరుత్పాదక ప్రారంభ బిందువుగా మారదు.
దిఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ అచ్చు డిజైన్ గైడ్మోల్డ్, డై హెడ్, ట్రిమ్మింగ్ మెథడ్ మరియు ఇన్స్పెక్షన్ డేటమ్ను ఒక సిస్టమ్గా ఎందుకు ఆమోదించాలో వివరిస్తుంది. గోడ పంపిణీ ముఖ్యమైన చోట, అదే డ్రాయింగ్ స్థానాలు లో కనిపించాలిపారిసన్ ప్రోగ్రామింగ్ మరియు గోడ మందం రికార్డు.
ఉత్పత్తి ట్రయల్ రెసిన్ [సప్లయర్, ఫుల్ గ్రేడ్ మరియు లాట్] [రంగు, సంకలితం మరియు రీగ్రైండ్ స్థితి], అచ్చు [ID మరియు పునర్విమర్శ], డై మరియు పిన్ [ID] మరియు పార్ట్ డ్రాయింగ్ [ID మరియు పునర్విమర్శ]తో ఉపయోగించబడింది. [దిగువకు సంబంధించిన కార్యకలాపాలు] తర్వాత అంగీకరించబడిన పూర్తి స్థితిలో నమూనాలు మూల్యాంకనం చేయబడ్డాయి.
500 x 2 pc/hబాటిల్ అవుట్పుట్ ఆమోదించబడదు
ఉదాహరణ కేటలాగ్ రిఫరెన్స్ని ఫలిత నిలువు వరుసలోకి కాపీ చేసింది. Kinggle యొక్క ప్రస్తుత KGB5D పేజీ అనేక సామర్థ్య-సంబంధిత విలువలను ప్రచురిస్తుంది, కానీ అవి ఒకే విషయాన్ని కొలవవు.
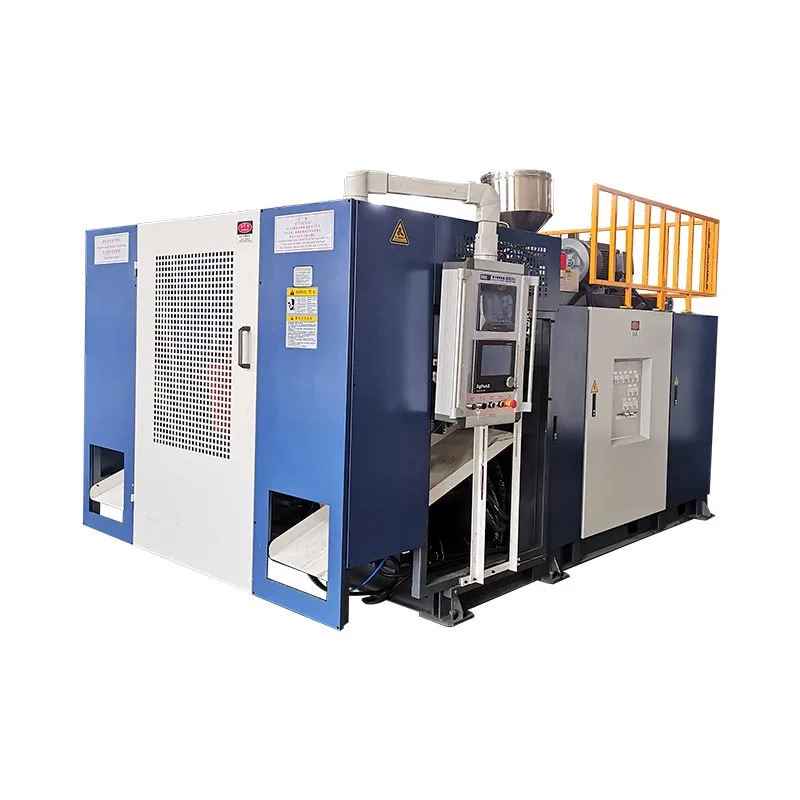
KGB5D పేజీ వాస్తవానికి ఏమి చెబుతుంది
ఈ ఫస్ట్-పార్టీ విలువలు కేటలాగ్ రిఫరెన్స్లు. అవి పేరులేని బాటిల్కు ఫలితం కాదు.
పొడి యాంత్రిక చక్రం రెసిన్ లేకుండా చలనం మరియు క్రమాన్ని పరీక్షించగలదు. పేర్కొన్న పరిస్థితులలో కరిగే సామర్థ్యం పాలిమర్ నిర్గమాంశకు సంబంధించినది. ఆమోదించబడిన బాటిల్ అవుట్పుట్ అసలు అచ్చు, రెసిన్, కూలింగ్, ట్రిమ్మింగ్, ఇన్స్పెక్షన్ మరియు రిజెక్ట్లను జోడిస్తుంది. ఒకదానిని మరొకటిగా నివేదించడం అనేది నిశ్చయత యొక్క తప్పుడు స్థాయిని సృష్టిస్తుంది.
పోల్చినప్పుడు అదే విభజన ముఖ్యమైనదిసింగిల్ మరియు డబుల్ స్టేషన్ యంత్రాలులేదా మూల్యాంకనం చేయడంబహుళ-తల మరియు బహుళ-కుహరం ఏర్పాట్లు. ఎక్కువ మోషన్ లేదా మరిన్ని అవుట్లెట్లు మరింత ఆమోదించబడిన ఉత్పత్తిని స్వయంచాలకంగా ఉత్పత్తి చేయవు.
డ్రై-సైకిల్ ఫలితం: [గంటకు ఈవెంట్లు] [పేరు పెట్టబడిన క్రమం మరియు చేరికలు] కింద. ఉత్పత్తి-విచారణ ఫలితం: ఈ నివేదికలో నమోదు చేయబడిన నియంత్రిత పరీక్ష కథనం మరియు అంగీకార పద్ధతులను ఉపయోగించి [నిర్వచించబడిన గమనించిన ఉత్పత్తి సమయం] సమయంలో [అంగీకరించబడిన సీసాలు].
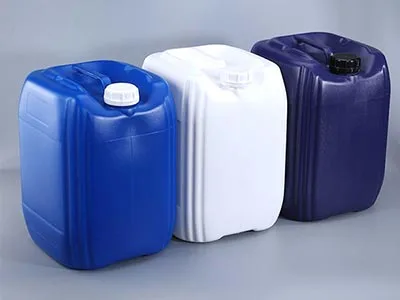
ఆమోదయోగ్యమైన సీసాలు ఉన్నాయని మిశ్రమ బిన్ చూపుతుంది. ఒక స్టేషన్, హెడ్ లేదా టైమ్ పీరియడ్ వైఫల్యాలకు కారణమైందో లేదో ఇది వెల్లడించలేదు.
నాణ్యత: ఉత్తీర్ణతపద్ధతి మరియు మిస్స్ రెండింటినీ దాచిపెడుతుంది
నాణ్యత ముగింపుకు నియంత్రిత పరిమితి మరియు గుర్తించదగిన పరిశీలన అవసరం. బరువు, గోడ కొలత, డైమెన్షనల్ చెక్లు మరియు ఫంక్షనల్ టెస్ట్ల ద్వారా స్టేషన్, హెడ్ లేదా కేవిటీ, టైమ్స్టాంప్ మరియు సీక్వెన్స్ను ప్రతి నమూనాకు జోడించి ఉంచండి. రెండు-స్టేషన్, రెండు-అవుట్లెట్ సెటప్ కోసం, అన్ని బాటిళ్లను ఒక బిన్లో కలపడం వల్ల టూలింగ్ లేదా ప్రాసెస్ సమస్య ఉన్న స్థాన నమూనాను చెరిపివేయవచ్చు.
రికార్డు గేజ్ గుర్తింపు, కొలత పద్ధతి మరియు పూర్తి పరిస్థితి. ట్రిమ్ చేయడానికి ముందు మెడ ఆమోదయోగ్యమైనదిగా కనిపించవచ్చు కానీ తర్వాత క్యాప్ గేజ్ విఫలమవుతుంది. కంటైనర్ దృశ్య తనిఖీని దాటవచ్చు మరియు చిటికెడు లేదా ముగింపులో ఇప్పటికీ లీక్ కావచ్చు. తనిఖీ బాటిల్ తప్పక చేసే పనిని అనుసరించాలి, మరొక ఉత్పత్తి నుండి కాపీ చేయబడిన సాధారణ జాబితా కాదు.
లోపం కనిపించినప్పుడు, అనేక సెట్టింగ్లను మార్చడానికి ముందు సాక్ష్యాన్ని వర్గీకరించండి. దిఎక్స్ట్రూషన్ బ్లో మోల్డింగ్ లోపాలు గైడ్మెటీరియల్, ప్యారిసన్, అచ్చు, శీతలీకరణ మరియు యాంత్రిక కారణాలను వేరు చేస్తుంది కాబట్టి దిద్దుబాటు ఊహాత్మకంగా మారదు.
నమూనాలు [ID పరిధి] [స్టేషన్/అవుట్లెట్] ద్వారా [సమయాల్లో] సేకరించబడ్డాయి. పట్టిక [రిఫరెన్స్] ప్రతి కొలిచిన విలువ, పద్ధతి, గేజ్, అంగీకార పరిమితి మరియు స్వభావాన్ని నమోదు చేస్తుంది. తిరస్కరణలు కౌంట్లో ఉంటాయి మరియు కారణం కోడ్లను కలిగి ఉంటాయి.
భద్రత: ఆమోదించబడిందిఫంక్షన్ పరీక్షను వివరించలేదు
రక్షిత పరికరం యాక్టివేట్ అయినప్పుడు యంత్రం ఎలా స్పందించిందో లేబుల్ లేదా డిక్లరేషన్ చూపదు. ఆమోదించబడిన ప్రాజెక్ట్ భద్రతా ప్రణాళిక ప్రారంభ పరికరం, యంత్ర స్థితి, ఆశించిన ప్రతిస్పందన, గమనించిన ప్రతిస్పందన మరియు రీసెట్ ప్రవర్తనను గుర్తించాలి. ఏ గార్డులు, ఇంటర్లాక్లు, ఎమర్జెన్సీ స్టాప్లు మరియు అంగీకరించిన తప్పు పరిస్థితులు వాస్తవానికి పరీక్షించబడ్డాయో కూడా రికార్డు చూపాలి.
ISO 12100యంత్రాల ప్రమాద అంచనా మరియు ప్రమాద తగ్గింపు కోసం సాధారణ సూత్రాలను అందిస్తుంది.IEC 60204-1:2016+A1:2021యంత్రాల యొక్క ఎలక్ట్రికల్, ఎలక్ట్రానిక్ మరియు ప్రోగ్రామబుల్ ఎలక్ట్రానిక్ పరికరాల చిరునామాలు. ఈ సూచనలు సమీక్షను రూపొందించడంలో సహాయపడతాయి, అయితే ఈ కథనం గమ్యస్థానంలో అవసరమైన చట్టాలు, ప్రమాణాలు లేదా అనుగుణ్యత విధానాలను గుర్తించలేదు. కొనుగోలుదారు యొక్క బాధ్యతాయుతమైన భద్రతా నిపుణులు తప్పనిసరిగా ఆ పరిధిని నిర్వచించాలి.
ఆమోదించబడిన ప్లాన్ [ID మరియు పునర్విమర్శ]కి వ్యతిరేకంగా భద్రతా విధులు పరీక్షించబడ్డాయి. రికార్డ్ [రిఫరెన్స్] ప్రతి పరికరాన్ని గుర్తిస్తుంది, ప్రారంభ యంత్రం స్థితి, ఆశించిన ప్రతిస్పందన, గమనించిన ప్రతిస్పందన మరియు రీసెట్ ఫలితాన్ని. పరీక్షించని ఏకీకరణ మరియు గమ్యం-సైట్ అంశాలు SAT స్కోప్గా జాబితా చేయబడ్డాయి.
రన్ సమయం: 1 గంటగడియారాన్ని నిర్వచించే వరకు అర్థం లేదు
గంట కోల్డ్ స్టార్ట్ నుండి, స్థిరీకరణ తర్వాత లేదా స్వయంచాలక ఉత్పత్తి కొనసాగుతున్నప్పుడు మాత్రమే కొలవబడిందా? మెటీరియల్ రీప్లెనిష్మెంట్, క్వాలిటీ హోల్డ్లు, మాన్యువల్ జోక్యాలు, ట్రిమ్మింగ్ స్టాప్లు లేదా అలారం రికవరీ కౌంట్ ఉందా? ప్రారంభం మరియు స్టాప్ నియమాలు లేని వ్యవధి రెండు పార్టీలు ఒకే రన్ నుండి విభిన్న పనితీరును నివేదించడానికి అనుమతిస్తుంది.
మౌల్డింగ్ ఈవెంట్లు, స్థూల భాగాలు మరియు ఆమోదించబడిన భాగాలను ప్రత్యేక కౌంటర్లుగా ఉంచండి. కారణం ద్వారా తిరస్కరణలను రికార్డ్ చేయండి మరియు టైమ్స్టాంప్లతో లాగ్ స్టాప్లు. ఉత్పత్తి KPIలపై ఒక NIST పేపర్ లభ్యత, ప్రభావం మరియు నాణ్యతను ప్రత్యేక చర్యలుగా పరిగణిస్తుంది మరియు లైన్ నిర్గమాంశ పరికరాలు, బఫర్లు మరియు వాటి పరస్పర చర్యలపై ఆధారపడి ఉంటుందని పేర్కొంది. ఆ వ్యత్యాసం ఇక్కడ ఉపయోగపడుతుంది: ట్రిమ్మర్ లేదా లీక్ టెస్టర్ ఆమోదించబడిన అవుట్పుట్ను పరిమితం చేస్తున్నప్పుడు మోల్డింగ్ మెషిన్ సైక్లింగ్ను కొనసాగించవచ్చు. చూడండిNIST ప్రచురణ.
గమనించిన మంచి అవుట్పుట్ = ఆమోదించబడిన సీసాలు / నిర్వచించబడిన ఉత్పత్తి సమయం
సమయ ప్రాతిపదిక ఏమి కలిగి ఉందో తెలియజేయండి. హారం నుండి స్టాప్లు, తిరస్కరణలు లేదా తనిఖీ హోల్డ్లను నిశ్శబ్దంగా తీసివేయవద్దు.
అవసరమైన వ్యవధి ప్రాజెక్ట్-నిర్దిష్టమైనది. ఒక చిన్న పరుగు ఇరుకైన పరిస్థితిని ధృవీకరించగలదు, కానీ ఇది వార్షిక సామర్థ్యాన్ని లేదా జీవితకాల విశ్వసనీయతను స్థాపించదు. మెటీరియల్ రీప్లెనిష్మెంట్, స్క్రాప్ రిటర్న్, టెంపరేచర్ స్టెబిలైజేషన్ లేదా షిఫ్ట్ మార్పు అనేది అంగీకారానికి సంబంధించినది అయితే, దానిని ప్రోటోకాల్లో స్పష్టంగా చేర్చండి.
అంగీకార విండో [టైమ్స్టాంప్] నుండి [టైమ్స్టాంప్] వరకు నడుస్తుంది. అంగీకరించిన సమయ ప్రాతిపదికలో [ఈవెంట్లు] ఉంటాయి మరియు [ఈవెంట్లు] మినహాయించబడతాయి. ఈవెంట్ లాగ్ ప్రతి స్టాప్, జోక్యం, సెట్టింగ్ మార్పు మరియు పునఃప్రారంభ నిర్ణయాన్ని రికార్డ్ చేస్తుంది.
క్లెయిమ్ల చుట్టూ రిపోర్ట్ను పునర్నిర్మించండి, చెక్ మార్కులు కాదు
మరమ్మతు చేయబడిన మొదటి పేజీ పొడవుగా ఉండవలసిన అవసరం లేదు. దానికి సాక్ష్యాలు చూపాలి. ప్రతి అంగీకార దావా దాని కాంట్రాక్టు మూలం, పరీక్ష పద్ధతి, పాస్ పరిమితి, వాస్తవ ఫలితం మరియు సపోర్టింగ్ రికార్డ్ పేరు పెట్టాలి. ఈ మ్యాట్రిక్స్ ఫోటోగ్రాఫ్లు, డేటా టేబుల్లు, అలారం లాగ్లు, రెసిపీ బ్యాకప్లు, శాంపిల్ లిస్ట్లు మరియు సంతకం చేసిన విచలనాలకు సమీక్షకుని దారి తీస్తుంది.
| అంగీకార దావా | అవసరం మరియు పద్ధతి | వాస్తవ ఫలితం | సాక్ష్యం సూచన | స్వభావము |
|---|---|---|---|---|
| ఆర్డర్ చేయబడిన బిల్డ్ ఉంది | పునర్విమర్శ ద్వారా కొనుగోలు స్పెసిఫికేషన్ మరియు ఆమోదించబడిన బిల్డ్ జాబితా | గుర్తింపు మరియు మినహాయింపులు నమోదు చేయబడ్డాయి | నేమ్ప్లేట్ ఫోటోలు, బిల్డ్ వాక్డౌన్, పంచ్ IDలు | పాస్, షరతులతో కూడిన లేదా ఫెయిల్ |
| పొడి క్రమం పునరావృతమవుతుంది | ఆటోమేటిక్ సీక్వెన్స్, అబ్జర్వేషన్ విండో మరియు అనుమతించబడిన జోక్యాలకు పేరు పెట్టారు | ఈవెంట్లు, స్టాప్లు మరియు గమనించిన ప్రతిస్పందనలు | సైకిల్ లాగ్, అలారం ఎగుమతి, వీడియో లేదా సాక్షి రికార్డ్ | రాష్ట్ర పరిధి స్పష్టంగా ఉంది |
| నియంత్రిత సీసా పరిమితులను కలుస్తుంది | పార్ట్ డ్రాయింగ్, పరీక్ష పద్ధతి, గేజ్లు, నమూనా ప్రణాళిక మరియు పరిమితులు | కొలిచిన విలువలు మరియు తిరస్కరణలు, సగటులు మాత్రమే కాదు | స్థానం మరియు సమయం ద్వారా గుర్తించదగిన నమూనా పట్టిక | ప్రతి మిస్ని రికార్డ్ చేయండి |
| ఆమోదించబడిన అవుట్పుట్ లక్ష్యాన్ని చేరుకుంటుంది | అంగీకరించిన సమయ ప్రాతిపదిక మరియు మంచి-భాగం నిర్వచనం | స్థూల గణన, ఆమోదించబడిన గణన మరియు ఈవెంట్ లాగ్ | కౌంటర్ రికార్డు, నాణ్యత పట్టిక, స్టాప్ లాగ్ | కేటలాగ్ ప్రత్యామ్నాయం లేదు |
| అప్పగింత పునరుత్పత్తి | అవసరమైన డ్రాయింగ్, మాన్యువల్, సాఫ్ట్వేర్ మరియు రెసిపీ జాబితా | రివిజన్ మరియు ఫార్మాట్ ద్వారా ఫైల్లు తనిఖీ చేయబడ్డాయి | డాక్యుమెంట్ ఇండెక్స్ మరియు బ్యాకప్ చెక్సమ్ లేదా రసీదు | ఓపెన్ గ్యాప్లు పంచ్ అంశాలుగా మారతాయి |
ఈ విధానం జట్టు వ్రాసే విధానాన్ని కూడా మారుస్తుంది. "స్థిరమైన ఆపరేషన్ గమనించబడింది" అనేది నిర్వచించబడిన విండో మరియు ఈవెంట్ లాగ్తో ముడిపడి ఉన్న ప్రకటన అవుతుంది. "బాటిల్ నాణ్యత సరే" నమూనా పరిధి, పద్ధతి, పరిమితి మరియు ఫలితం అవుతుంది. "పత్రాలు పూర్తయ్యాయి" అనేది సూచిక చేయబడిన ఫైల్ జాబితా అవుతుంది. నిర్దిష్ట భాష అసమ్మతిని గుర్తించడం సులభతరం చేస్తుంది మరియు రుజువు చేయడం సులభం చేస్తుంది.
సంతకం నిర్ణయాన్ని రికార్డ్ చేయాలి, ఓపెన్ వర్క్ను తొలగించకూడదు
క్లోజౌట్లో, పరిష్కరించబడని ప్రతి సమస్యకు ID, అవసరం, యజమాని, గడువు తేదీ, దిద్దుబాటు, పునఃపరీక్ష పద్ధతి మరియు తుది నిర్ణయం అవసరం. మౌఖిక వాగ్దానం ముగింపు కాదు. ఇమెయిల్లో మినహాయింపులను దాచిపెట్టే నివేదికపై సంతకం కూడా లేదు.
అవసరమైన ప్రతి ప్రమాణం ఆమోదయోగ్యమైన సాక్ష్యాలను కలిగి ఉంటుంది మరియు బహిరంగ వస్తువు రవాణాను నిరోధించదు.
బౌండెడ్ ఓపెన్ ఐటెమ్లకు యజమానులు, తేదీలు, మూసివేత సాక్ష్యం మరియు వ్రాతపూర్వక రవాణా అధికారం ఉంటాయి.
అవసరమైన ఫలితం దాని పరిమితి వెలుపల ఉంది, తప్పిపోయింది లేదా పరీక్షించిన కాన్ఫిగరేషన్తో అనుబంధించబడదు.
షిప్మెంట్ అథారిటీ ఈ ఆర్టికల్లో కాదు, కాంట్రాక్ట్కు చెందినది. నివేదిక యొక్క పని ఆధారాన్ని కనిపించేలా చేయడం. బృందం షరతులతో కూడిన పాస్ని ఎంచుకుంటే, అవశేష ప్రమాదాన్ని ఎవరు అంగీకరించారు మరియు ప్రతి అంశం ఖచ్చితంగా ఎలా మూసివేయబడుతుందో రికార్డ్ చూపాలి.
FAT ఫ్యాక్టరీ ప్రశ్నను మూసివేస్తుంది, సైట్ ప్రశ్న కాదు
ఫ్యాక్టరీ పరీక్ష కొనుగోలుదారు యొక్క తుది పునాది, పవర్ క్వాలిటీ, ప్లాంట్ కూలింగ్ లూప్, కంప్రెస్డ్-ఎయిర్ సిస్టమ్, గార్డింగ్ ఇంటిగ్రేషన్, మెటీరియల్ లాజిస్టిక్స్, డౌన్స్ట్రీమ్ లైన్ లేదా లోకల్ ఆపరేటింగ్ విధానాన్ని ధృవీకరించలేదు. ఆ షరతులు సంస్థాపన మరియు సైట్ అంగీకార పరీక్షకు చెందినవి, సాధారణంగా SAT అని పిలుస్తారు.
FAT సాక్ష్యాలను ముందుకు తీసుకెళ్లండి. ఆమోదించబడిన రెసిపీ, డ్రాయింగ్ పునర్విమర్శలు, నమూనా IDలు, అలారం రికార్డ్ మరియు పంచ్-జాబితా స్థితి కమీషనింగ్ కోసం బేస్లైన్ను ఏర్పరుస్తాయి. రికార్డ్ చేయబడిన ఫ్యాక్టరీ పరిస్థితులతో సైట్ యుటిలిటీలను సరిపోల్చండి; కింగ్గల్ యొక్కబ్లో మోల్డింగ్ మెషిన్ యుటిలిటీ అవసరాల గైడ్ఒత్తిడి మాత్రమే గాలి, నీరు లేదా విద్యుత్ సామర్థ్యాన్ని ఎందుకు వివరించదు అని వివరిస్తుంది. దినివారణ నిర్వహణ గైడ్అప్పుడు అప్పగించిన పరిస్థితిని సాధారణ తనిఖీలుగా మార్చవచ్చు.
సాక్షి తేదీకి ముందు సాక్ష్యం క్లుప్తంగా పంపండి
ఉపయోగకరమైన పరికరాల రన్-ఆఫ్ పరీక్ష కోసం, కింగ్గల్కు బాటిల్ డ్రాయింగ్ మరియు రివిజన్, రెసిన్ సరఫరాదారు మరియు గ్రేడ్, మోల్డ్ మరియు డై వివరాలు, పూర్తి-భాగ పరీక్షలు, అవుట్పుట్ నిర్వచనం, అవసరమైన రన్ పరిస్థితులు, డాక్యుమెంట్ జాబితా మరియు సాక్షి అధికారాన్ని పంపండి. ప్రాజెక్ట్ బృందం మెషిన్ ట్రయల్ని మీరు నిజంగా తీసుకోవలసిన ఉత్పత్తి నిర్ణయంతో సమలేఖనం చేయగలదు.
మీ FAT పరిధిని Kinggleతో చర్చించండిఅన్ని బ్రాకెట్ ఫీల్డ్లు మరియు ప్రారంభ నివేదిక టెంప్లేట్లు లేదా నిర్మిత బోధన ఉదాహరణలు. అవి కస్టమర్ రికార్డులు, ఒప్పంద పరిమితులు లేదా కింగ్గల్ పనితీరు ఫలితాలు కాదు.
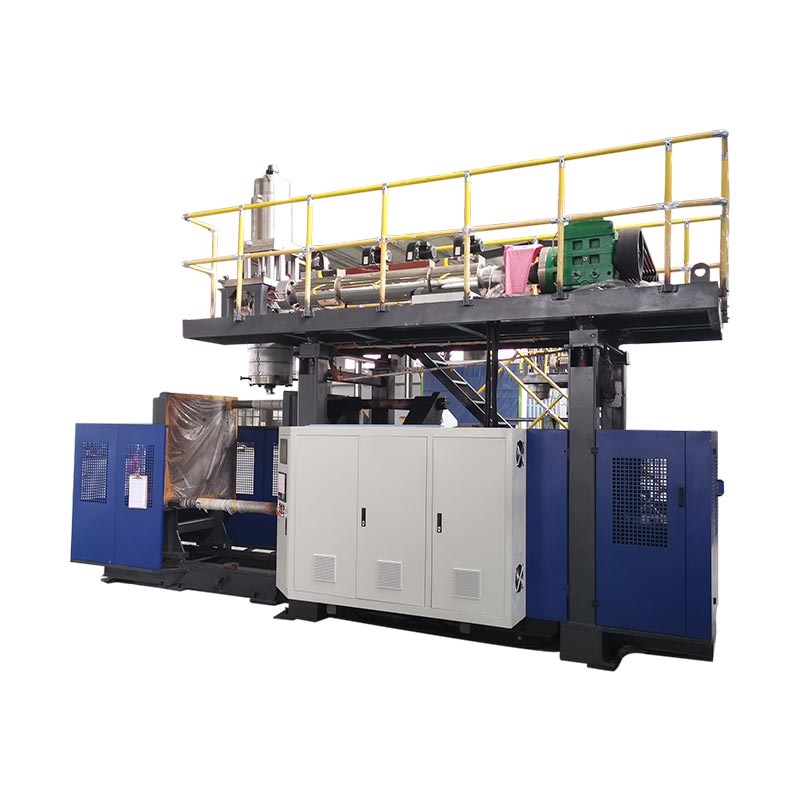
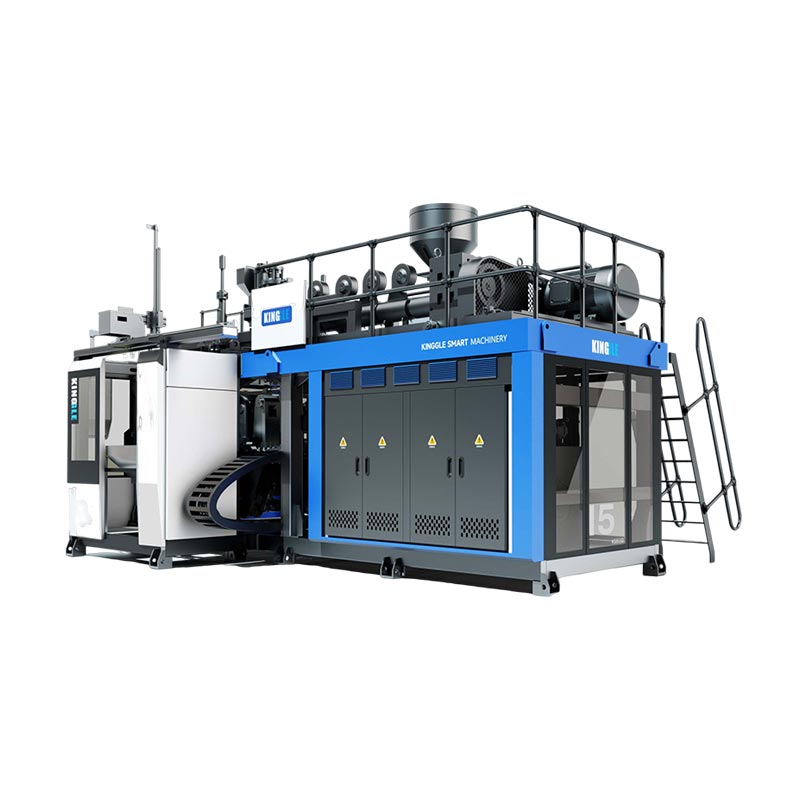
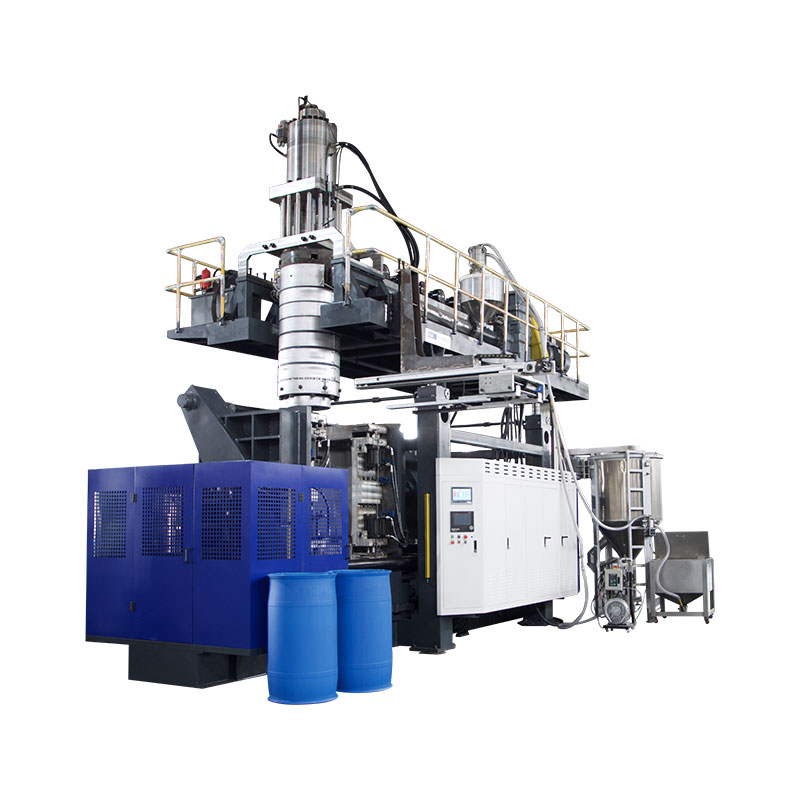
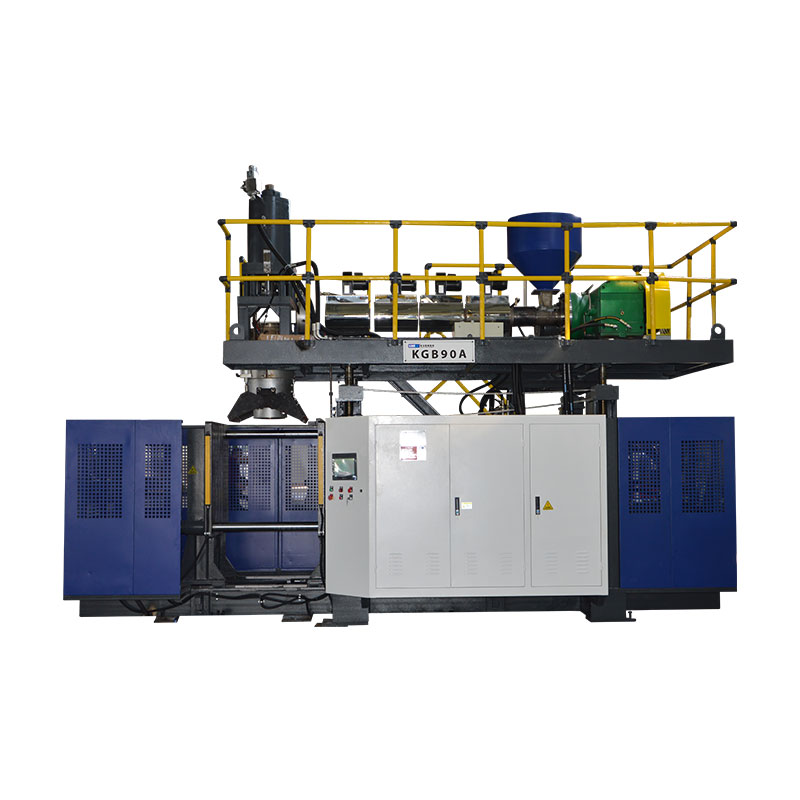
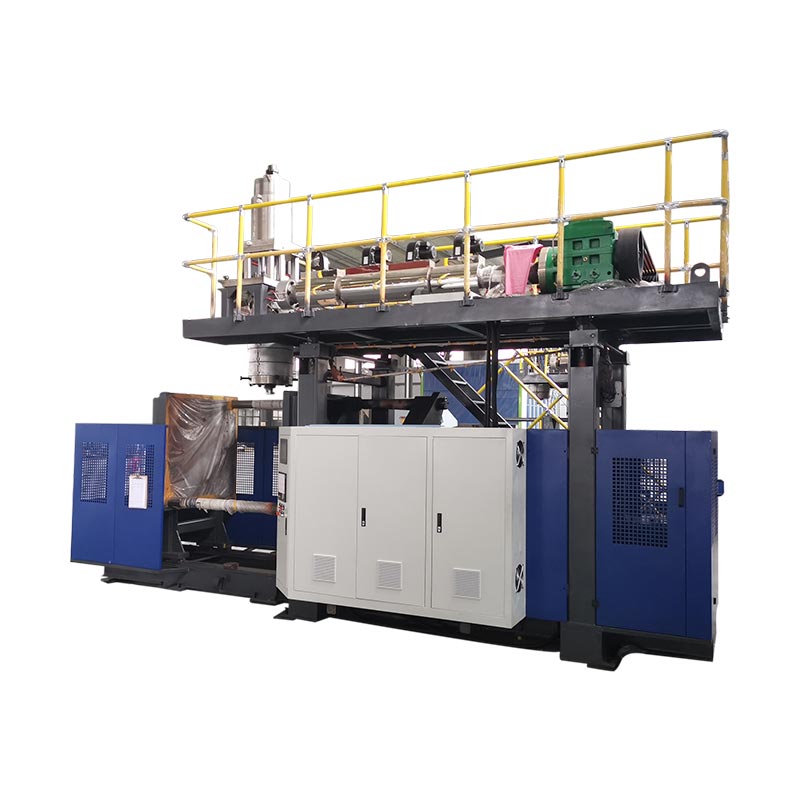
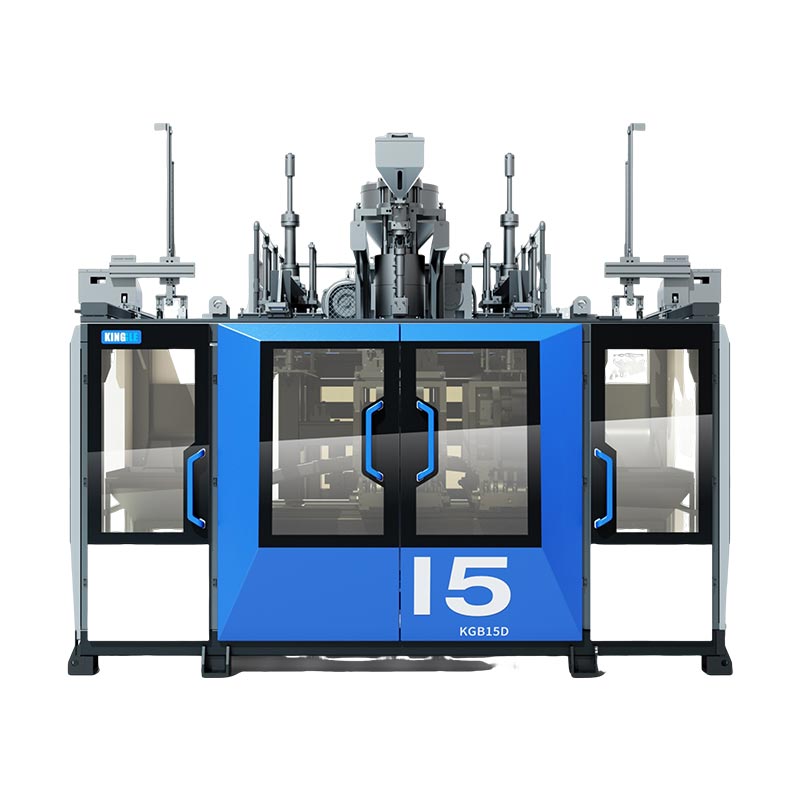
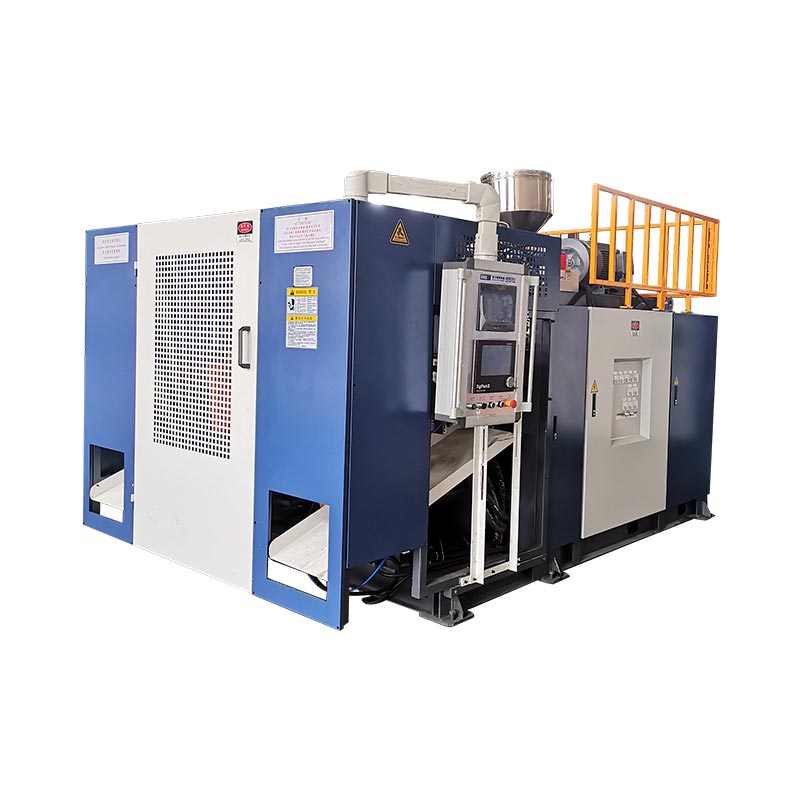

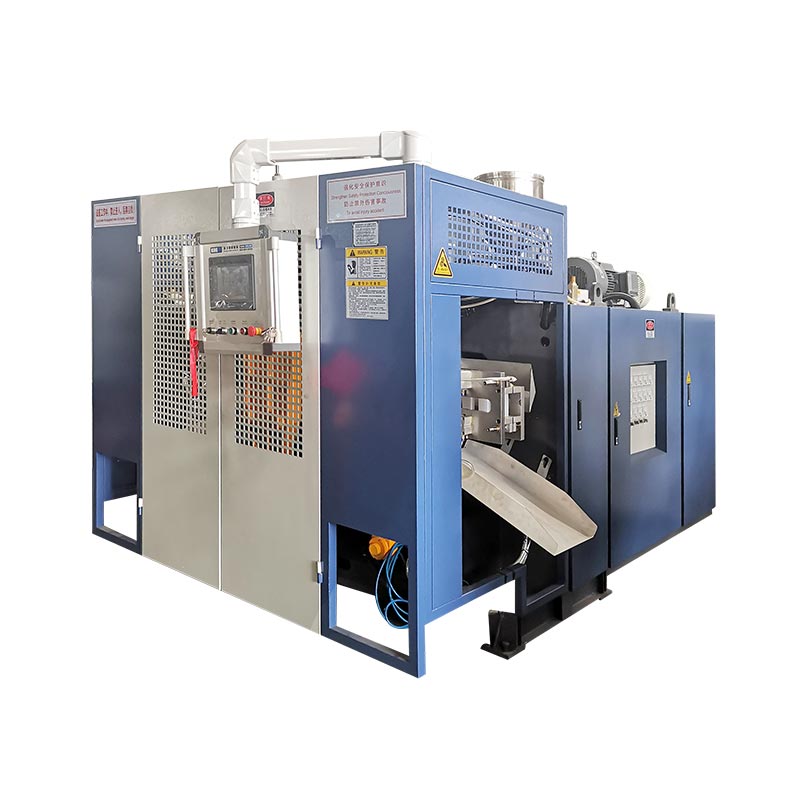

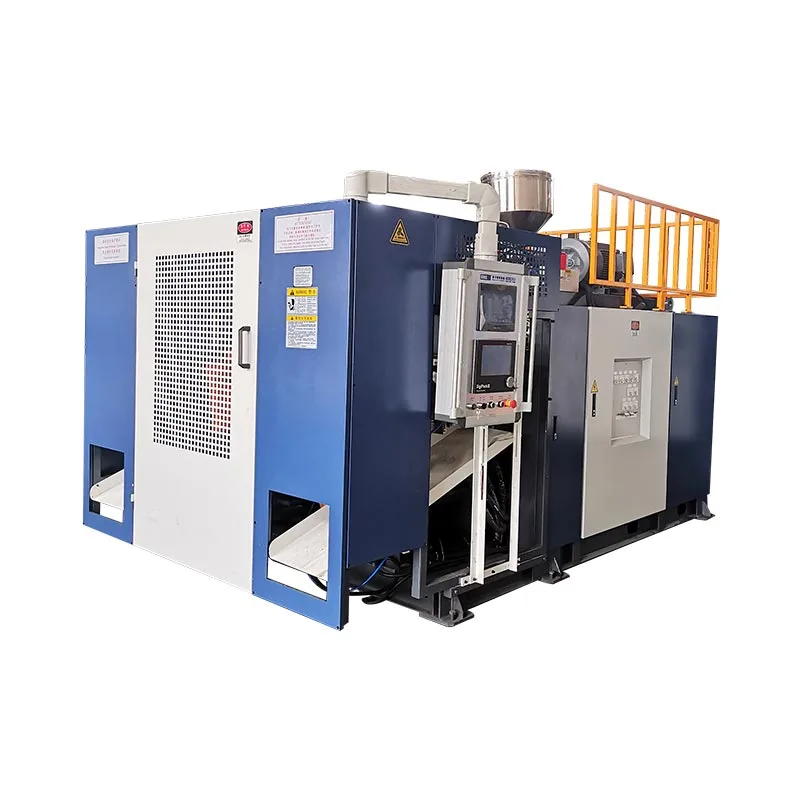
యంత్రం: KGB5Dబిల్డ్ ఐడెంటిటీ కాదు
మోడల్ పేరు కుటుంబంలో పరికరాలను ఉంచుతుంది. ఏ సీరియల్ బిల్డ్ తనిఖీ చేయబడిందో లేదా ఏ ఎంపికలు, నియంత్రణ వెర్షన్, టూలింగ్ ఇంటర్ఫేస్లు మరియు డౌన్స్ట్రీమ్ పరికరాలు ఉన్నాయో ఇది చూపదు. భవిష్యత్ సాంకేతిక నిపుణుడు తప్పనిసరిగా నివేదికను భౌతిక యంత్రానికి మరియు ఆర్డర్ చేసిన కాన్ఫిగరేషన్కు సరిపోల్చగలగాలి.
మెషిన్ నేమ్ప్లేట్ మరియు ఆమోదించబడిన బిల్డ్ జాబితాతో ప్రారంభించండి. సీరియల్ ఐడెంటిటీ, ఎలక్ట్రికల్ బేస్, ఎక్స్ట్రూడర్ మరియు హెడ్ కాన్ఫిగరేషన్, క్లాంపింగ్ యూనిట్, స్టేషన్ అమరిక, చేర్చబడిన సహాయకాలు, సాఫ్ట్వేర్ లేదా రెసిపీ రివిజన్ మరియు డ్రాయింగ్ ఇండెక్స్ను రికార్డ్ చేయండి. ప్లేట్లు మరియు సమావేశాలను గుర్తించే ఫోటో. కొటేషన్లో ఆటోమేటిక్ టేక్-అవుట్ లేదా డిఫ్లాషింగ్ పరికరం ఉన్నప్పటికీ, FAT దానిని మినహాయిస్తే, ఆ సరిహద్దు కనిపించేలా చేయండి.
కొనుగోలు వివరణ [పత్రం మరియు పునర్విమర్శ]కి వ్యతిరేకంగా కాన్ఫిగరేషన్ గుర్తింపు ధృవీకరించబడింది. మినహాయింపులు పంచ్ అంశాలు [IDలు]లో జాబితా చేయబడ్డాయి. ఫోటోగ్రాఫ్లు [ఫైల్ సూచనలు] పరీక్షించిన నేమ్ప్లేట్, ప్రధాన సమావేశాలు మరియు దిగువన ఉన్న పరికరాలను చూపుతాయి.
ఖాళీ ఫీల్డ్లు ఉద్దేశపూర్వకంగా ఉన్నాయి. ప్రాజెక్ట్ ఫైల్కు చెందిన గుర్తింపును నివేదిక టెంప్లేట్ ఎప్పుడూ కనుగొనకూడదు.